ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಹೊರತೆಗೆಯುವಿಕೆಯ ಸಮಯದಲ್ಲಿ ಡೈ ಅಂತರವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ ಆದ್ದರಿಂದ ಸಿದ್ಧಪಡಿಸಿದ ಭಾಗಕ್ಕೆ ಅಗತ್ಯವಿರುವ ಸ್ಥಳದಲ್ಲಿ ವಸ್ತುಗಳನ್ನು ಇರಿಸಲಾಗುತ್ತದೆ. ಸಂಪೂರ್ಣ ಧಾರಕವನ್ನು ಭಾರವಾಗದಂತೆ ಉತ್ತಮ ಪ್ರೊಫೈಲ್ ಮೂಲೆಗಳು, ಹಿಡಿಕೆಗಳು, ಭುಜಗಳು ಮತ್ತು ಪಿಂಚ್-ಆಫ್ ಪ್ರದೇಶಗಳನ್ನು ರಕ್ಷಿಸುತ್ತದೆ.

ಯಾವ ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ವಾಸ್ತವವಾಗಿ ನಿಯಂತ್ರಿಸುತ್ತದೆ
ಹೊರತೆಗೆಯುವ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ನಲ್ಲಿ, ಕರಗಿದ ಪ್ಲಾಸ್ಟಿಕ್ ಡೈ ಅನ್ನು ಪ್ಯಾರಿಸನ್ ಎಂಬ ಟ್ಯೂಬ್ ಆಗಿ ಬಿಡುತ್ತದೆ. ಗುರುತ್ವಾಕರ್ಷಣೆ, ಕರಗುವ ಶಕ್ತಿ, ಡೈ ಸ್ವೆಲ್, ಹಿಗ್ಗಿಸುವಿಕೆ ಮತ್ತು ಅಚ್ಚು ಜ್ಯಾಮಿತಿಯು ಆ ಟ್ಯೂಬ್ ಹೇಗೆ ಒಂದು ಭಾಗವಾಗುತ್ತದೆ ಎಂಬುದರ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಭಾಗವು ಭುಜಗಳು, ಮೂಲೆಗಳು, ಹ್ಯಾಂಡಲ್ ಅಥವಾ ಆಳವಾದ ಡ್ರಾವನ್ನು ಹೊಂದಿರುವಾಗ ಏಕರೂಪದ ಡೈ ಗ್ಯಾಪ್ ಅಪರೂಪವಾಗಿ ಏಕರೂಪದ ಸಿದ್ಧಪಡಿಸಿದ ಗೋಡೆಯನ್ನು ರಚಿಸುತ್ತದೆ.
ನಿಯಂತ್ರಕವು ಆಯ್ದ ವಿಭಾಗಗಳನ್ನು ದಪ್ಪವಾಗಿ ಅಥವಾ ತೆಳ್ಳಗೆ ಮಾಡಲು ಉಪಕರಣವನ್ನು ಚಲಿಸುತ್ತದೆ. ಗುರಿಯು ನಿಯಂತ್ರಿತ ವಸ್ತು ವಿತರಣೆಯಾಗಿದೆ: ಹೆಚ್ಚು ವಿಸ್ತರಿಸಿದ ಅಥವಾ ಹೆಚ್ಚು ಲೋಡ್ ಆಗಿರುವ ಪ್ರದೇಶಗಳಲ್ಲಿ ಸಾಕಷ್ಟು ವಸ್ತು, ಸುಲಭವಾಗಿ ರೂಪುಗೊಳ್ಳುವ ವಿಭಾಗಗಳಲ್ಲಿ ಕಡಿಮೆ ಅನಗತ್ಯ ತೂಕ.
| ಪ್ರೊಫೈಲ್ ಕ್ರಿಯೆ | ಪ್ರಕ್ರಿಯೆಯ ಪರಿಣಾಮ | ಏನು ಪರಿಶೀಲಿಸಬೇಕು |
|---|---|---|
| ಆಯ್ದ ಬಿಂದುಗಳಲ್ಲಿ ತೆರೆಯುವಿಕೆಯನ್ನು ಹೆಚ್ಚಿಸಿ | ಪ್ಯಾರಿಸನ್ನ ಆ ಭಾಗಕ್ಕೆ ವಸ್ತುಗಳನ್ನು ಸೇರಿಸುತ್ತದೆ | ತೆಳುವಾದ ಮೂಲೆಗಳು, ಬೇರುಗಳು, ಭುಜಗಳು, ಕೆಳಭಾಗ ಮತ್ತು ಪಿಂಚ್-ಆಫ್ ಪ್ರದೇಶವನ್ನು ನಿರ್ವಹಿಸಿ |
| ಆಯ್ದ ಬಿಂದುಗಳಲ್ಲಿ ತೆರೆಯುವಿಕೆಯನ್ನು ಕಡಿಮೆ ಮಾಡಿ | ಆ ಭಾಗದಲ್ಲಿ ವಸ್ತುವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ | ಭಾರೀ ನೇರವಾದ ಗೋಡೆಗಳು, ನಿಧಾನವಾಗಿ ತಂಪಾಗುವ ವಲಯಗಳು ಮತ್ತು ಹೆಚ್ಚುವರಿ ಭಾಗ ತೂಕ |
| ಪ್ರೊಫೈಲ್ ಅನ್ನು ಶಿಫ್ಟ್ ಮಾಡಿ | ಪ್ಯಾರಿಸನ್ ಉದ್ದಕ್ಕೂ ದಪ್ಪ ಮತ್ತು ತೆಳುವಾದ ವಲಯಗಳನ್ನು ಚಲಿಸುತ್ತದೆ | ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಲಾದ ವಲಯವು ಉದ್ದೇಶಿತ ಭಾಗ ವೈಶಿಷ್ಟ್ಯದೊಂದಿಗೆ ಹೊಂದಾಣಿಕೆಯಾಗುತ್ತದೆಯೇ |
| ಒಟ್ಟಾರೆ ಪ್ರೊಫೈಲ್ ತೂಕವನ್ನು ಅಳೆಯಿರಿ | ಪೂರ್ಣ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ | ಒಟ್ಟು ತೂಕ ಮತ್ತು ಕನಿಷ್ಠ ಗೋಡೆ, ಸರಾಸರಿ ಮಾತ್ರವಲ್ಲ |
ಒಂದು ಉಪಯುಕ್ತ ಉತ್ಪಾದನಾ ದಾಖಲೆಯು ಪ್ರೊಫೈಲ್ ಫೈಲ್ ಅನ್ನು ಅಚ್ಚು ಸಂಖ್ಯೆ, ರಾಳದ ದರ್ಜೆ, ಬಣ್ಣ ಅಥವಾ ರಿಗ್ರೈಂಡ್ ಸ್ಥಿತಿ, ತಾಪಮಾನ ಪಾಕವಿಧಾನ, ಶಾಟ್ ಗಾತ್ರ, ಕೂಲಿಂಗ್ ಸಮಯ ಮತ್ತು ಅನುಮೋದಿತ ಭಾಗ ಅಳತೆಗಳೊಂದಿಗೆ ಒಟ್ಟಿಗೆ ಇರಿಸುತ್ತದೆ.
ನಿರಂತರ ಮತ್ತು ಸಂಚಯಕ ವ್ಯವಸ್ಥೆಗಳು ವಿಭಿನ್ನ ಉಲ್ಲೇಖಗಳನ್ನು ಬಳಸುತ್ತವೆ
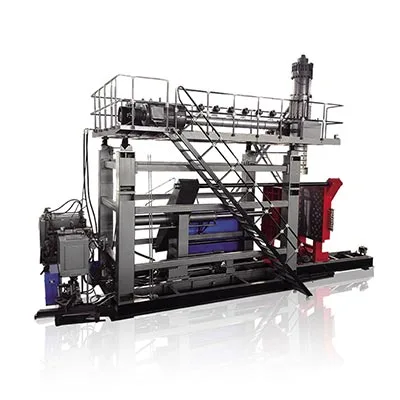
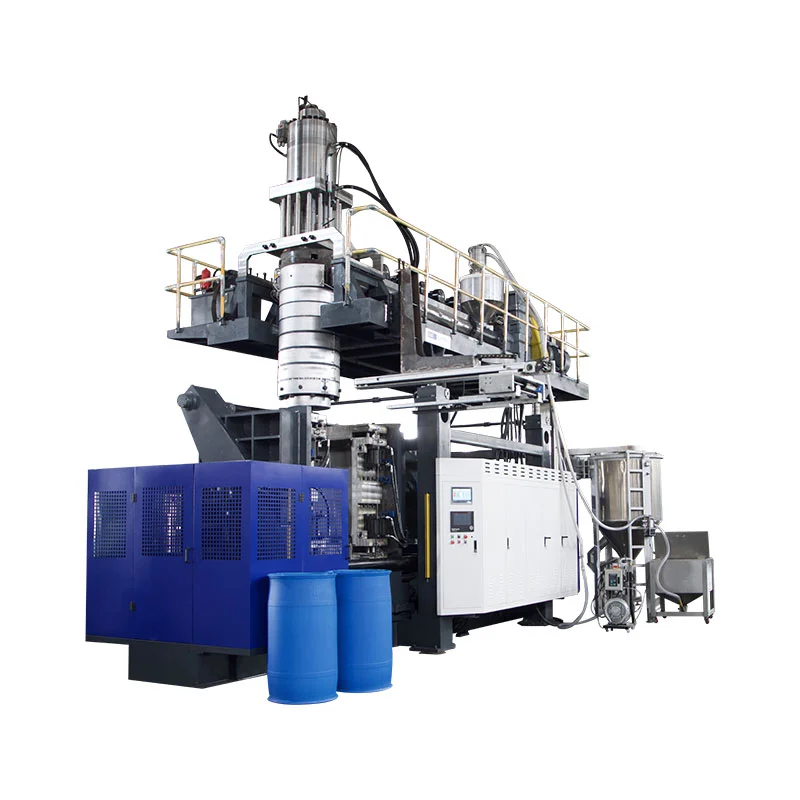
ಅನಿರಂತರ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ, ಪ್ಯಾರಿಸನ್ ನಿರಂತರವಾಗಿ ರೂಪುಗೊಳ್ಳುತ್ತದೆ. ಪ್ರೊಫೈಲ್ ಅನ್ನು ಸಾಮಾನ್ಯವಾಗಿ ಸಮಯ ಅಥವಾ ಪ್ಯಾರಿಸನ್ ಉದ್ದಕ್ಕೆ ಸಿಂಕ್ರೊನೈಸ್ ಮಾಡಲಾಗುತ್ತದೆ. ಹೊರತೆಗೆಯುವಿಕೆಯ ಸ್ಥಿರತೆಯು ಮುಖ್ಯವಾಗಿದೆ ಏಕೆಂದರೆ ಔಟ್ಪುಟ್ನಲ್ಲಿನ ಬದಲಾವಣೆಯು ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಲಾದ ಬಿಂದುವನ್ನು ಭಾಗದ ಉದ್ದಕ್ಕೂ ಚಲಿಸಬಹುದು.
ಆನ್ ಮೇಲೆಸಂಚಯಕ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ, ಕರಗುವಿಕೆಯನ್ನು ಸಂಗ್ರಹಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ಡೈ ಮೂಲಕ ತಳ್ಳಲಾಗುತ್ತದೆ. ಪ್ರೊಫೈಲ್ ಅನ್ನು ಸಂಚಯಕ ಸ್ಥಾನಕ್ಕೆ ಜೋಡಿಸಬಹುದು. ಶಾಟ್ ಗಾತ್ರ, ಫಿಲ್ಲಿಂಗ್ ಸ್ಥಿರತೆ ಮತ್ತು ಸಂಜ್ಞಾಪರಿವರ್ತಕ ಮಾಪನಾಂಕ ನಿರ್ಣಯವು ಗೋಡೆಯ ದಪ್ಪದ ಸಮಸ್ಯೆಯ ಭಾಗವಾಗಿದೆ.

ಅಧಿಕಾರಿMOOG ಡಿಜಿಪ್ಯಾಕ್ III ಕೈಪಿಡಿಸಂಚಯಕ ಮತ್ತು ನಿರಂತರ-ಹೊರತೆಗೆಯುವಿಕೆ ಅಪ್ಲಿಕೇಶನ್ಗಳೆರಡನ್ನೂ ದಾಖಲಿಸುತ್ತದೆ. ಇದರರ್ಥ ಪ್ರತಿಯೊಂದು ಕಿಂಗ್ಗಲ್ ಯಂತ್ರವು ಒಂದೇ ನಿಯಂತ್ರಕವನ್ನು ಬಳಸುತ್ತದೆ ಎಂದಲ್ಲ. ಯೋಜನೆಯ ಉದ್ಧರಣದಲ್ಲಿ ನಿಯಂತ್ರಕ ಮಾದರಿ, ಪ್ರೊಫೈಲ್ ಸಾಮರ್ಥ್ಯ, ಪ್ರಚೋದಕ ಮತ್ತು ಉಪಕರಣವನ್ನು ದೃಢೀಕರಿಸಿ.
ನಿಯಂತ್ರಿತ ಸೆಟಪ್ ಅನುಕ್ರಮ
- ಸರಿಯಾದ ಪಾಕವಿಧಾನವನ್ನು ದೃಢೀಕರಿಸಿ.ಅಚ್ಚು, ವಸ್ತು, ಡೈ ಮತ್ತು ಉತ್ಪನ್ನ ಪರಿಷ್ಕರಣೆಯನ್ನು ಹೊಂದಿಸಿ.
- ಕರಗುವಿಕೆಯನ್ನು ಸ್ಥಿರಗೊಳಿಸಿ.ನಿಜವಾದ ತಾಪಮಾನವು ನೆಲೆಗೊಳ್ಳಲಿ ಮತ್ತು ಸ್ಥಿರವಾದ ಆಹಾರ ಮತ್ತು ಹೊರತೆಗೆಯುವಿಕೆಯನ್ನು ದೃಢೀಕರಿಸಲಿ.
- ಟೂಲಿಂಗ್ ಶೂನ್ಯ ಮತ್ತು ವ್ಯಾಪ್ತಿಯನ್ನು ಪರಿಶೀಲಿಸಿ.ಅಂಟಿಕೊಳ್ಳುವಿಕೆ, ಸೋರಿಕೆ ಅಥವಾ ತಪ್ಪು ಜೋಡಣೆಗಾಗಿ ಚಲನೆಯನ್ನು ಪರೀಕ್ಷಿಸಿ.
- ಪ್ಯಾರಿಸನ್ ಉದ್ದ ಮತ್ತು ಶಾಟ್ ಗಾತ್ರವನ್ನು ಹೊಂದಿಸಿ.ಅಚ್ಚು ಹತ್ತಿರದಲ್ಲಿ ಪ್ಯಾರಿಸನ್ ಸರಿಯಾದ ಸ್ಥಾನವನ್ನು ತಲುಪಬೇಕು.
- ಸರಳ ಪ್ರೊಫೈಲ್ನೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ.ಅನೇಕ ಚೂಪಾದ ತಿದ್ದುಪಡಿಗಳಿಗಿಂತ ವಿಶಾಲವಾದ ಬದಲಾವಣೆಗಳನ್ನು ರೋಗನಿರ್ಣಯ ಮಾಡುವುದು ಸುಲಭ.
- ಹಲವಾರು ಸ್ಥಿರ ಚಕ್ರಗಳನ್ನು ಅಚ್ಚು ಮಾಡಿ.ಪ್ರಮುಖ ಪ್ರಕ್ರಿಯೆ ಬದಲಾವಣೆಯ ನಂತರ ಮೊದಲ ಭಾಗವನ್ನು ನಿರ್ಣಯಿಸಬೇಡಿ.
- ಸ್ಥಿರ ಸ್ಥಳಗಳನ್ನು ಅಳೆಯಿರಿ.ಕನಿಷ್ಠ ಗೋಡೆ, ಭಾಗ ತೂಕ, ನೋಟ ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಫಲಿತಾಂಶಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
- ಒಂದು ಸಮಯದಲ್ಲಿ ಒಂದು ಪ್ರದೇಶವನ್ನು ಬದಲಾಯಿಸಿ.ಪುನರಾವರ್ತಿತ ಸುಧಾರಣೆಯ ನಂತರವೇ ಹೊಸ ಪರಿಷ್ಕರಣೆಯನ್ನು ಉಳಿಸಿ.
ರೋಗಲಕ್ಷಣದ ಮೂಲಕ ಗೋಡೆಯ ದಪ್ಪದ ದೋಷನಿವಾರಣೆ
| ರೋಗಲಕ್ಷಣ | ಪರೀಕ್ಷಿಸು | ಮುಂದಿನ ಹಂತ |
|---|---|---|
| ತೆಳುವಾದ ಕೆಳಭಾಗ ಅಥವಾ ಭುಜ | ಪ್ರೊಫೈಲ್ ಸ್ಥಾನ, ಪ್ಯಾರಿಸನ್ ಸಾಗ್, ಸ್ಟ್ರೆಚ್ ಮತ್ತು ಬ್ಲೋ ಟೈಮಿಂಗ್ | ಒಟ್ಟಾರೆ ತೂಕವನ್ನು ಸೇರಿಸುವ ಮೊದಲು ಜೋಡಣೆಯನ್ನು ದೃಢೀಕರಿಸಿ |
| ಒಂದು ಕಡೆ ಸತತವಾಗಿ ತೆಳ್ಳಗೆ | ಡೈ ಸೆಂಟ್ರಿಂಗ್, ಅಚ್ಚು ಜೋಡಣೆ, ಕೂಲಿಂಗ್ ಮತ್ತು ಪ್ಯಾರಿಸನ್ ಸಂಪರ್ಕ | ಅಸಮಪಾರ್ಶ್ವದ ಭೌತಿಕ ಕಾರಣವನ್ನು ಸರಿಪಡಿಸಿ |
| ದಪ್ಪವು ಚಕ್ರಕ್ಕೆ ಚಕ್ರವನ್ನು ಚಲಿಸುತ್ತದೆ | ಕರಗುವ ತಾಪಮಾನ, ಔಟ್ಪುಟ್, ಶಾಟ್ ಗಾತ್ರ, ಪ್ರತಿಕ್ರಿಯೆ ಮತ್ತು ಹೈಡ್ರಾಲಿಕ್ ಸ್ಥಿರತೆ | ಅಂಕಗಳನ್ನು ಸಂಪಾದಿಸುವ ಮೊದಲು ಪ್ರಕ್ರಿಯೆಯನ್ನು ಸ್ಥಿರಗೊಳಿಸಿ |
| ಭಾರವಾದ ಗೋಡೆ ಆದರೆ ದುರ್ಬಲ ಪಿಂಚ್-ಆಫ್ | ವಸ್ತು ಸ್ಥಳ, ಪಿಂಚ್-ಆಫ್ ವಿನ್ಯಾಸ ಮತ್ತು ಪ್ಯಾರಿಸನ್ ಸ್ಥಾನ | ಪೂರ್ಣ-ಭಾಗದ ತೂಕವನ್ನು ಹೆಚ್ಚಿಸುವ ಬದಲು ಪಿಂಚ್ ವಲಯಕ್ಕೆ ವಸ್ತುಗಳನ್ನು ಸರಿಸಿ |
| ಉತ್ತಮ ವಿತರಣೆ ಆದರೆ ಅಧಿಕ ತೂಕ | ಒಟ್ಟಾರೆ ಪ್ರಮಾಣದ ಮತ್ತು ಅನಗತ್ಯವಾಗಿ ಭಾರೀ ವಿಭಾಗಗಳು | ಕನಿಷ್ಠ-ಗೋಡೆಯ ಸ್ಥಳಗಳನ್ನು ರಕ್ಷಿಸುವಾಗ ಅಳತೆ ಹಂತಗಳನ್ನು ಕಡಿಮೆ ಮಾಡಿ |
| ಆಜ್ಞೆಯು ಬದಲಾಗುತ್ತದೆ ಆದರೆ ಭಾಗವು ಬದಲಾಗುವುದಿಲ್ಲ | ಪ್ರಚೋದಕ, ಕವಾಟ, ವೈರಿಂಗ್, ಮಾಪನಾಂಕ ನಿರ್ಣಯ ಅಥವಾ ನಿರ್ಬಂಧ | ಆಜ್ಞೆ ಮತ್ತು ಪ್ರತಿಕ್ರಿಯೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ, ನಂತರ ನಿರ್ವಹಣೆಗೆ ಹೆಚ್ಚಿಸಿ |
ಫ್ಯಾಕ್ಟರಿ ವೀಕ್ಷಣೆ: ಪುನರಾವರ್ತನೆಯು ಒಂದಕ್ಕಿಂತ ಹೆಚ್ಚು ಪರಿಪೂರ್ಣ ಮಾದರಿಗಳಿಗೆ ಮುಖ್ಯವಾಗಿದೆ
ಬೆಚ್ಚಗಿನ ಪುನರಾರಂಭ, ವಸ್ತು-ಬಹಳಷ್ಟು ಬದಲಾವಣೆ, ಶಿಫ್ಟ್ ಬದಲಾವಣೆ ಮತ್ತು ನಿರೀಕ್ಷಿತ ಶ್ರೇಣಿಯ ತಂಪಾಗಿಸುವ-ನೀರಿನ ಪರಿಸ್ಥಿತಿಗಳಂತಹ ಸಾಮಾನ್ಯ ವ್ಯತ್ಯಾಸವನ್ನು ಉಳಿದುಕೊಂಡಾಗ ಮಾತ್ರ ಪ್ರೊಫೈಲ್ ಉತ್ಪಾದನೆಗೆ ಸಿದ್ಧವಾಗಿದೆ. ಒಂದು ಉತ್ತಮ ಕಂಟೇನರ್ ಯಂತ್ರವು ಭಾಗವನ್ನು ಮಾಡಬಹುದು ಎಂದು ಸಾಬೀತುಪಡಿಸುತ್ತದೆ; ಒಂದು ಸ್ಥಿರವಾದ ಓಟವು ಪ್ರಕ್ರಿಯೆಯನ್ನು ನಿರ್ವಹಿಸಬಹುದೆಂದು ಸಾಬೀತುಪಡಿಸುತ್ತದೆ.
ಅಂಗೀಕಾರದ ಮೊದಲು, ಮಾಪನ ಸ್ಥಳಗಳು, ಮಾದರಿ ಪ್ರಮಾಣ, ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಗಳು ಮತ್ತು ಅನುಮೋದಿತ ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆಯನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ತರಬೇತಿ ಪಡೆದ ಆಪರೇಟರ್ಗಳಿಗೆ ನಿಯಂತ್ರಿತ ಹೊಂದಾಣಿಕೆಗಳನ್ನು ಮಾಡಲು ಮತ್ತು ರಿವರ್ಸ್ ಮಾಡಲು ದಾಖಲಿತ ಮಾರ್ಗವನ್ನು ನೀಡುವಾಗ ಬೇಸ್ಲೈನ್ ಫೈಲ್ ಅನ್ನು ರಕ್ಷಿಸಿ.
ಅಲಾರಮ್ಗಳು, ಸ್ಥಾನದ ಭಿನ್ನಾಭಿಪ್ರಾಯ ಅಥವಾ ಅನುಕ್ರಮ ಬದಲಾವಣೆಗಳೊಂದಿಗೆ ಪ್ರೊಫೈಲ್ ಅಸ್ಥಿರತೆ ಕಾಣಿಸಿಕೊಂಡರೆ, ಬಳಸಿHMI ಮತ್ತು ಎಚ್ಚರಿಕೆಯ ಮಾರ್ಗದರ್ಶಿ. ಖರೀದಿದಾರರು ಇನ್ನೂ ಉಪಕರಣಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತಿದ್ದಾರೆ ಕಿಂಗ್ಗಲ್ನಿಂದ ಪ್ರಾರಂಭಿಸಬಹುದುಯಂತ್ರ ಆಯ್ಕೆ ಮಾರ್ಗದರ್ಶಿ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಎಂದರೇನು?
ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಹೊರತೆಗೆಯುವಿಕೆಯ ಸಮಯದಲ್ಲಿ ಡೈ-ಗ್ಯಾಪ್ ತೆರೆಯುವಿಕೆಯನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ ಆದ್ದರಿಂದ ಪ್ಯಾರಿಸನ್ನ ವಿವಿಧ ವಿಭಾಗಗಳು ವಿಭಿನ್ನ ಪ್ರಮಾಣದ ವಸ್ತುಗಳನ್ನು ಪಡೆಯುತ್ತವೆ.
ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಪ್ರತಿಯೊಂದು ತೆಳುವಾದ ಗೋಡೆಯ ಸಮಸ್ಯೆಯನ್ನು ಪರಿಹರಿಸಬಹುದೇ?
ಇಲ್ಲ. ಇದು ಡೈ ಮಿಸ್ಲೈನ್ಮೆಂಟ್, ಅಸ್ಥಿರ ಹೊರತೆಗೆಯುವಿಕೆ, ಹಾನಿಗೊಳಗಾದ ಉಪಕರಣ, ಕಳಪೆ ಕೂಲಿಂಗ್, ತಪ್ಪಾದ ಮೋಲ್ಡ್ ವಿನ್ಯಾಸ ಅಥವಾ ಅಸಮರ್ಪಕ ಕಾರ್ಯಚಟುವಟಿಕೆಯನ್ನು ವಿಶ್ವಾಸಾರ್ಹವಾಗಿ ಸರಿಪಡಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ನಾನು ಮೊದಲು ವೈಯಕ್ತಿಕ ಅಂಕಗಳನ್ನು ಅಥವಾ ಒಟ್ಟಾರೆ ತೂಕವನ್ನು ಬದಲಾಯಿಸಬೇಕೇ?
ಸಂಪೂರ್ಣ ಭಾಗವು ಸ್ಥಿರವಾಗಿ ಹಗುರವಾದ ಅಥವಾ ಭಾರವಾದಾಗ ಮಾತ್ರ ಒಟ್ಟಾರೆ ತೂಕವನ್ನು ಬಳಸಿ. ಮಾಪನಗಳು ನಿರ್ದಿಷ್ಟ ಪ್ರದೇಶದಲ್ಲಿ ಪುನರಾವರ್ತಿತ ಸಮಸ್ಯೆಯನ್ನು ತೋರಿಸಿದಾಗ ಸ್ಥಳೀಯ ಪಾಯಿಂಟ್ ಬದಲಾವಣೆಗಳನ್ನು ಬಳಸಿ.
ಪ್ರೊಫೈಲ್ ಭಾಗದಲ್ಲಿ ಏಕೆ ಚಲಿಸುತ್ತದೆ?
ಸಾಮಾನ್ಯ ಕಾರಣಗಳಲ್ಲಿ ಹೊರತೆಗೆಯುವಿಕೆಯ ದರ, ಪ್ಯಾರಿಸನ್ ಉದ್ದ, ಸಂಚಯಕ ಶಾಟ್ ಸ್ಥಿರತೆ, ವಸ್ತು ತಾಪಮಾನ, ಪ್ರಾರಂಭ ವಿಳಂಬ, ಅಥವಾ ಸಂವೇದಕ ಮಾಪನಾಂಕ ನಿರ್ಣಯದಲ್ಲಿನ ಬದಲಾವಣೆಗಳು ಸೇರಿವೆ.
ಯಂತ್ರಕ್ಕೆ ಎಷ್ಟು ಪ್ರೊಫೈಲ್ ಪಾಯಿಂಟ್ಗಳು ಬೇಕು?
ಅಗತ್ಯವಿರುವ ಸಂಖ್ಯೆಯು ಭಾಗ ಜ್ಯಾಮಿತಿ ಮತ್ತು ನಿಯಂತ್ರಕ ಸಂರಚನೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಹೆಚ್ಚಿನ ಅಂಕಗಳು ಅಸ್ಥಿರ ಪ್ರಕ್ರಿಯೆಗೆ ಸರಿದೂಗಿಸುವುದಿಲ್ಲ.