ಬ್ಲೋ ಪಿನ್ ಗಾಳಿಯನ್ನು ಪ್ಯಾರಿಸನ್ಗೆ ತಲುಪಿಸುತ್ತದೆ ಮತ್ತು ಕೆಲವು ಹೊರತೆಗೆಯುವ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ವಿನ್ಯಾಸಗಳಲ್ಲಿ, ಕಂಟೇನರ್ ಕುತ್ತಿಗೆಯನ್ನು ಮಾಪನಾಂಕ ನಿರ್ಣಯಿಸಲು ಅಥವಾ ಮುಗಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ. ವೈಫಲ್ಯವನ್ನು ಪತ್ತೆಹಚ್ಚುವ ಮೂಲಕ ಕುತ್ತಿಗೆಯ ದೋಷಗಳನ್ನು ಪತ್ತೆಹಚ್ಚಿ, ಸಂಪೂರ್ಣ ಉಪಕರಣ ಮತ್ತು ಮುಚ್ಚುವಿಕೆಯ ವ್ಯವಸ್ಥೆಯನ್ನು ಪರೀಕ್ಷಿಸಿ, ನಂತರ ಉತ್ಪನ್ನದ ಅವಶ್ಯಕತೆಗಳ ವಿರುದ್ಧ ತಿದ್ದುಪಡಿಯನ್ನು ಪರಿಶೀಲಿಸುವುದು.
ಬ್ಲೋ ಪಿನ್ ಬದಲಾಯಿಸುವ ಮೊದಲು
- ಕುತ್ತಿಗೆಗೆ ಮೊದಲು ಎಲ್ಲಿ ಹಾನಿಯಾಗಿದೆ ಅಥವಾ ನಿರ್ದಿಷ್ಟತೆಯನ್ನು ಮೀರಿದೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಿ.
- ನಿಲ್ದಾಣ, ಕುಳಿ ಮತ್ತು ಪರಿಕರಗಳ ಪರಿಷ್ಕರಣೆಗಾಗಿ ಮಾದರಿಗಳನ್ನು ಪತ್ತೆಹಚ್ಚಲು ಇರಿಸಿಕೊಳ್ಳಿ.
- ಏರ್-ಡೆಲಿವರಿ, ಸಮಯ ಮತ್ತು ಕೂಲಿಂಗ್ ಪ್ರಶ್ನೆಗಳಿಂದ ಪ್ರತ್ಯೇಕ ಜೋಡಣೆ ಮತ್ತು ಉಡುಗೆ.
- ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಬಾಟಲ್, ಮುಚ್ಚುವಿಕೆ ಮತ್ತು ಪರೀಕ್ಷಾ ಪರಿಸ್ಥಿತಿಗಳೊಂದಿಗೆ ಫಲಿತಾಂಶವನ್ನು ದೃಢೀಕರಿಸಿ.
ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ನಲ್ಲಿ ಬ್ಲೋ ಪಿನ್ ಏನು ಮಾಡುತ್ತದೆ?
ಬ್ಲೋ ಪಿನ್ ಊದುವ ವ್ಯವಸ್ಥೆಗೆ ಸೇರಿದೆ. ಇದು ಅಚ್ಚಿನ ವಿರುದ್ಧ ಸೆರೆಹಿಡಿಯಲಾದ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ವಿಸ್ತರಿಸುವ ಗಾಳಿಯನ್ನು ಪೂರೈಸುತ್ತದೆ. ಮಾಪನಾಂಕ ನಿರ್ಣಯಕ್ಕಾಗಿ ವಿನ್ಯಾಸಗೊಳಿಸಲಾದ ವ್ಯವಸ್ಥೆಗಳಲ್ಲಿ, ಬ್ಲೋ-ಪಿನ್ ಜೋಡಣೆಯು ನೆಕ್ ಟೂಲಿಂಗ್ನೊಂದಿಗೆ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ. ಕತ್ತರಿಸುವ ಉಂಗುರ, ಕೂಲಿಂಗ್ ಪ್ಯಾಸೇಜ್ ಅಥವಾ ಇತರ ಅಂತಿಮ ವೈಶಿಷ್ಟ್ಯವು ನಿಜವಾದ ವಿನ್ಯಾಸವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ; ಹೆಸರು ಮಾತ್ರ ಸರಬರಾಜು ಮಾಡಿದ ಕಾರ್ಯಗಳನ್ನು ಗುರುತಿಸುವುದಿಲ್ಲ.
ಈಸ್ಟ್ಮನ್ ಥ್ರೆಡ್-ಫಿನಿಶ್ ಮಾಪನಾಂಕ ನಿರ್ಣಯ ಮತ್ತು ಅದರ ಟ್ರಿಮ್ಮಿಂಗ್ಗಾಗಿ ಬ್ಲೋ-ಪಿನ್ ವಿಧಾನಗಳನ್ನು ವಿವರಿಸುತ್ತಾನೆಕೊಪಾಲಿಯೆಸ್ಟರ್ಗಳಿಗೆ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮಾರ್ಗದರ್ಶಿ. ಇದು ಉಪಕರಣ ಸಂಬಂಧದ ಒಂದು ಉಪಯುಕ್ತ ಉದಾಹರಣೆಯಾಗಿದೆ. ಅದರ ರಾಳ-ನಿರ್ದಿಷ್ಟ ಸೆಟಪ್ ಮೌಲ್ಯಗಳು ಆ ಮಾರ್ಗದರ್ಶಿಯಲ್ಲಿ ವಿವರಿಸಲಾದ ವಸ್ತುಗಳು ಮತ್ತು ಸಲಕರಣೆಗಳ ವ್ಯವಸ್ಥೆಗಳೊಂದಿಗೆ ಉಳಿಯಬೇಕು.
ಕಾರಣವನ್ನು ನಿಯೋಜಿಸುವ ಮೊದಲು ವೈಶಿಷ್ಟ್ಯವನ್ನು ಗುರುತಿಸಿ
ಬಾಟಲ್ ಫಿನಿಶ್ ವಿವಿಧ ಕೆಲಸಗಳೊಂದಿಗೆ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಒಳಗೊಂಡಿದೆ. ನೆಕ್ ಬೋರ್, ಬಾಹ್ಯ ಥ್ರೆಡ್ ಮತ್ತು ಸೀಲಿಂಗ್ ಸಂಪರ್ಕ ಪ್ರದೇಶಕ್ಕೆ ತಮ್ಮದೇ ಆದ ಡ್ರಾಯಿಂಗ್ ಉಲ್ಲೇಖಗಳು ಬೇಕಾಗುತ್ತವೆ. ಮುಚ್ಚುವಿಕೆಯು ಲೈನರ್ ಅಥವಾ ಇನ್ನೊಂದು ವಿನ್ಯಾಸಗೊಳಿಸಿದ ಸಂಪರ್ಕ ಮೇಲ್ಮೈಗೆ ವಿರುದ್ಧವಾಗಿ ಮುಚ್ಚಬಹುದು. ಒಂದು ಗುರುತು ಸೋರಿಕೆಯ ಕಾರಣವನ್ನು ವಿವರಿಸುವ ಮೊದಲು ನಿಜವಾದ ಸೀಲಿಂಗ್ ವ್ಯವಸ್ಥೆಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
ಬಾಹ್ಯ ಮುಕ್ತಾಯವು ಸಂಪೂರ್ಣ ಉಪಕರಣ ಮತ್ತು ರಚನೆಯ ಅನುಕ್ರಮದಿಂದ ಬರುತ್ತದೆ. ಬ್ಲೋ ಪಿನ್ಗೆ ಎಲ್ಲವನ್ನೂ ನಿಯೋಜಿಸುವುದರಿಂದ ಸಂಯೋಗದ ಸಾಧನಗಳನ್ನು ಬಿಟ್ಟುಬಿಡುತ್ತದೆ. ಆಯಾಮದ ದೂರು ಆದ್ದರಿಂದ ವೈಶಿಷ್ಟ್ಯ, ಮಾಪನ ವಿಧಾನ ಮತ್ತು ಅದರ ಮೇಲೆ ಪ್ರಭಾವ ಬೀರುವ ಸಾಧನಗಳನ್ನು ಗುರುತಿಸಬೇಕು.
ಡೈ ಪಿನ್ ಮತ್ತು IBM ಕೋರ್ ರಾಡ್ ವಿಭಿನ್ನ ಉಲ್ಲೇಖಗಳಾಗಿವೆ
ಡೈ ಪಿನ್ ಅಥವಾ ಮ್ಯಾಂಡ್ರೆಲ್ ಡೈ ಹೆಡ್ನಲ್ಲಿ ಕರಗುವ-ರೂಪಿಸುವ ಉಪಕರಣಕ್ಕೆ ಸೇರಿದೆ. ಬ್ಲೋ ಪಿನ್ನೊಂದಿಗೆ ಆ ಘಟಕವನ್ನು ಗೊಂದಲಗೊಳಿಸುವುದು ತಪ್ಪಾದ ಜೋಡಣೆಯ ಕಡೆಗೆ ನಿರ್ವಹಣೆ ವಿನಂತಿಯನ್ನು ಕಾರಣವಾಗಬಹುದು. ಕಾರ್ಯಾಗಾರದ ಅಡ್ಡಹೆಸರಿಗಿಂತ ಭಾಗ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಅಸೆಂಬ್ಲಿ ಗುರುತಿಸುವಿಕೆಯನ್ನು ಬಳಸಿ.
ಇಂಜೆಕ್ಷನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ವಿಭಿನ್ನ ಪ್ರಿಫಾರ್ಮ್ ಮತ್ತು ಕೋರ್ ವ್ಯವಸ್ಥೆಯನ್ನು ಬಳಸುತ್ತದೆ. ಈ ಮಾರ್ಗದರ್ಶಿ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ನೆಕ್ ಚೆಕ್ಗಳನ್ನು ತಿಳಿಸುತ್ತದೆ. ಕುತ್ತಿಗೆಯನ್ನು ಮೀರಿದ ಅಚ್ಚು ವೈಶಿಷ್ಟ್ಯಗಳಿಗಾಗಿ, ದಿಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಅಚ್ಚು ವಿನ್ಯಾಸ ಮಾರ್ಗದರ್ಶಿರಚನೆ, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಗಾಳಿಯಾಡುವಿಕೆಯ ನಡುವಿನ ವ್ಯಾಪಕ ಸಂಬಂಧವನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಬ್ಲೋ ಪಿನ್ ಬದಲಾಯಿಸುವ ಮೊದಲು ಕುತ್ತಿಗೆ ದೋಷವನ್ನು ಪತ್ತೆ ಮಾಡಿ
ಪಾಕವಿಧಾನವನ್ನು ಸರಿಹೊಂದಿಸುವ ಮೊದಲು ವಿಫಲವಾದ ಬಾಟಲಿಯನ್ನು ಸಂರಕ್ಷಿಸಿ. ದೋಷ ಮತ್ತು ಅದರ ದೃಷ್ಟಿಕೋನವನ್ನು ಗುರುತಿಸಿ. ನಿಲ್ದಾಣ ಮತ್ತು ಕುಳಿಯನ್ನು ಗುರುತಿಸಿ, ನಂತರ ಹೋಲಿಸಬಹುದಾದ ಸ್ವೀಕಾರಾರ್ಹ ಮಾದರಿಯನ್ನು ಉಳಿಸಿಕೊಳ್ಳಿ. ಕೇವಲ "ಕತ್ತಿನ ಸಮಸ್ಯೆ" ಎಂದು ಹೇಳುವ ವರದಿಯು ಹಲವಾರು ವಿಭಿನ್ನ ತನಿಖೆಗಳನ್ನು ತೆರೆಯುತ್ತದೆ.
ಬಾಟಲ್ ಮತ್ತು ಕ್ಲೋಸರ್ ಇಂಟರ್ಫೇಸ್ನಲ್ಲಿ ಸೋರಿಕೆಯಿಂದ ಕುತ್ತಿಗೆಯ ಗೋಡೆಯ ಮೂಲಕ ಸೋರಿಕೆಯನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ. ಲೀಕ್-ಟೆಸ್ಟ್ ಫಿಕ್ಚರ್ ಸಂಪರ್ಕಗಳನ್ನು ಹೊಂದಿದೆಯೇ ಅಥವಾ ಅಂತಿಮ ಮುಚ್ಚುವಿಕೆಯಂತೆಯೇ ಅದೇ ವೈಶಿಷ್ಟ್ಯದ ವಿರುದ್ಧ ಸೀಲ್ಗಳನ್ನು ಹೊಂದಿದೆಯೇ ಎಂಬುದನ್ನು ಸಹ ಪರಿಶೀಲಿಸಿ. ಒಂದು ಫಿಕ್ಚರ್ ಸಮಸ್ಯೆ ಮತ್ತು ಪ್ಯಾಕೇಜಿಂಗ್ ಸೋರಿಕೆಗೆ ವಿಭಿನ್ನ ಸರಿಪಡಿಸುವ ಕೆಲಸದ ಅಗತ್ಯವಿರುತ್ತದೆ.
ಅನುಕ್ರಮ ಹಂತಗಳಲ್ಲಿ ಭಾಗವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ
ಗುಣಮಟ್ಟದ ಕಾರ್ಯವಿಧಾನವು ಸುರಕ್ಷಿತ ಮಾದರಿಯನ್ನು ಅನುಮತಿಸಿದರೆ, ಮೊಲ್ಡ್ ಮಾಡಿದ ನಂತರ, ಟ್ರಿಮ್ ಮಾಡಿದ ನಂತರ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ನಿರ್ವಹಣೆಯ ನಂತರ ಕುತ್ತಿಗೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಮುಚ್ಚುವಿಕೆಯ ನಂತರ ವೈಫಲ್ಯ ಕಾಣಿಸಿಕೊಂಡಾಗ ಮುಚ್ಚಿದ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಸೇರಿಸಿ. ಅನುಮೋದಿತ ಮಾದರಿ ಬಿಂದುಗಳ ಮೂಲಕ ಸಂಗ್ರಹಿಸಿ; ಚಲಿಸುವ ಉಪಕರಣದ ಪ್ರವೇಶವು ಮಾದರಿ ವಿಧಾನವಲ್ಲ.
ಟ್ರಿಮ್ ಮಾಡಿದ ನಂತರ ಮೊದಲು ಸಂಪರ್ಕ ಗುರುತು ಕಾಣಿಸಿಕೊಂಡರೆ, ಬ್ಲೋ-ಪಿನ್ ಜೋಡಣೆಯನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ಕತ್ತರಿಸುವುದು ಮತ್ತು ಬೆಂಬಲದ ವ್ಯವಸ್ಥೆಯನ್ನು ಪರಿಶೀಲಿಸಿ. ನಿಗದಿತ ಕಂಡೀಷನಿಂಗ್ ಅವಧಿಯಲ್ಲಿ ಕುತ್ತಿಗೆ ಆಕಾರವನ್ನು ಬದಲಾಯಿಸಿದರೆ, ವಿಮರ್ಶೆಯಲ್ಲಿ ಉಷ್ಣ ಇತಿಹಾಸವನ್ನು ಸೇರಿಸಿ. ಈ ಅವಲೋಕನಗಳು ಮುಂದಿನ ಪರಿಶೀಲನೆಗೆ ಮಾರ್ಗದರ್ಶನ ನೀಡುತ್ತವೆ; ಅವರು ತಾವಾಗಿಯೇ ಕಾರಣವನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ರೋಗನಿರ್ಣಯಕ್ಕೆ ತಿರುಗದೆ ಮಾದರಿಯನ್ನು ಬಳಸಿ
ಒಂದು ಪೀಡಿತ ನಿಲ್ದಾಣವು ಅದರ ಉಪಕರಣ ಮತ್ತು ನಿರ್ವಹಣೆ ಮಾರ್ಗವನ್ನು ಹತ್ತಿರದಿಂದ ನೋಡಲು ಅರ್ಹವಾಗಿದೆ. ಹಲವಾರು ಕುಳಿಗಳಲ್ಲಿನ ಸಮಸ್ಯೆಯು ಹಂಚಿಕೆಯ ಪರಿಸ್ಥಿತಿಗಳ ವಿಮರ್ಶೆಯನ್ನು ಸಹ ಸಮರ್ಥಿಸುತ್ತದೆ. ಯಾವುದೇ ಮಾದರಿಯು ಉಪಕರಣ-ಸಂಬಂಧಿತ ಕಾರಣವನ್ನು ಹೊರತುಪಡಿಸುವುದಿಲ್ಲ: ಬಹು ಅಸೆಂಬ್ಲಿಗಳು ಒಂದೇ ವಿನ್ಯಾಸ, ಸೆಟಪ್ ಸೂಚನೆ ಅಥವಾ ಇತ್ತೀಚಿನ ಬದಲಿಯನ್ನು ಹಂಚಿಕೊಳ್ಳಬಹುದು.
ಮೊದಲ ತಿರಸ್ಕರಿಸಿದ ಮಾದರಿಯ ಮೊದಲು ಏನು ಬದಲಾಗಿದೆ ಎಂಬುದನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಉಪಯುಕ್ತ ನಮೂದುಗಳಲ್ಲಿ ಅಚ್ಚು ಸ್ಥಾಪನೆ, ವಸ್ತು ಅಥವಾ ಮುಚ್ಚುವಿಕೆ ಬ್ಯಾಚ್, ನಿರ್ವಹಣೆ ಕೆಲಸ ಮತ್ತು ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆ ಸೇರಿವೆ. ಮೂಲ ಸ್ಥಿತಿಯನ್ನು ದಾಖಲೆಯಲ್ಲಿ ಗೋಚರಿಸುವಂತೆ ಇರಿಸಿಕೊಳ್ಳಿ ಆದ್ದರಿಂದ ನಂತರದ ಬದಲಾವಣೆಯು ವೀಕ್ಷಣೆಯನ್ನು ಶಂಕಿತ ವಿವರಣೆಯಿಂದ ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ.
ವೈಫಲ್ಯವು ವಾಸ್ತವವಾಗಿ ದೇಹದಲ್ಲಿ ಅಥವಾ ಕೆಳಭಾಗದ ಬೆಸುಗೆಯಲ್ಲಿದ್ದಾಗ, ಬಳಸಿವಿಶಾಲವಾದ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ದೋಷನಿವಾರಣೆ ಮಾರ್ಗದರ್ಶಿ. ಕುತ್ತಿಗೆಯ ತಪಾಸಣೆಯು ಪ್ರತಿ ಕಂಟೇನರ್ ದೋಷವನ್ನು ಬ್ಲೋ-ಪಿನ್ ದುರಸ್ತಿಗೆ ಹೀರಿಕೊಳ್ಳಬಾರದು.
ನಾಲ್ಕು ಕುತ್ತಿಗೆ ದೋಷದ ಮಾದರಿಗಳು ಮತ್ತು ಸಂಗ್ರಹಿಸಲು ಪುರಾವೆಗಳು
ಹೊಂದಾಣಿಕೆಯನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ಏನು ಪರೀಕ್ಷಿಸಬೇಕೆಂದು ತಂತ್ರಜ್ಞರಿಗೆ ಉಪಯುಕ್ತ ದೋಷನಿವಾರಣೆ ಕೋಷ್ಟಕವು ಹೇಳುತ್ತದೆ. ಒಂದೇ ರೀತಿಯ ದೋಷಗಳು ವಿವಿಧ ಹಂತಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು. ಅಳತೆಗಳು ಅಥವಾ ನಿಯಂತ್ರಿತ ಹೋಲಿಕೆ ಸಂಪರ್ಕವನ್ನು ಬೆಂಬಲಿಸುವವರೆಗೆ ಶಂಕಿತ ಘಟಕವನ್ನು ಗಮನಿಸಿದ ವೈಶಿಷ್ಟ್ಯದಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಿ.
ಫಾರ್ಮೋಸಾ ನಪಾಲಿಥಿಲೀನ್ ಮತ್ತು ಪಾಲಿಪ್ರೊಪಿಲೀನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮಾರ್ಗದರ್ಶಿ, ಏಪ್ರಿಲ್ 2025 ರಲ್ಲಿ ಪರಿಷ್ಕರಿಸಲಾಗಿದೆ, ಮುಚ್ಚುವಿಕೆಯ ಸೋರಿಕೆಯ ಹಲವಾರು ಸಂಭವನೀಯ ಕಾರಣಗಳನ್ನು ಗುರುತಿಸುತ್ತದೆ. ಇದು ಟಾಪ್-ಫ್ಲಾಶ್ ಬೇರ್ಪಡಿಕೆ ಮತ್ತು ಕುತ್ತಿಗೆಯ ಅಂಡಾಕಾರವನ್ನು ವಿಭಿನ್ನ ದೋಷನಿವಾರಣೆ ವಿಷಯಗಳಾಗಿ ಪರಿಗಣಿಸುತ್ತದೆ. ಬ್ಲೋ ಪಿನ್ ಅನ್ನು ಬದಲಿಸಲು ಕಂಬಳಿ ಸೂಚನೆಗಿಂತ ಆ ವ್ಯತ್ಯಾಸವು ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ.
| ಗಮನಿಸಿದ ದೋಷ | ಮೊದಲು ಸಂಗ್ರಹಿಸಲು ಪುರಾವೆಗಳು | ಪ್ರತ್ಯೇಕಿಸಲು ಪ್ರಶ್ನೆಗಳು | ತಿದ್ದುಪಡಿಯ ನಂತರ ಪರಿಶೀಲಿಸಿ |
|---|---|---|---|
| ಅಂಡಾಕಾರದ ಅಥವಾ ವಿಕೃತ ಕುತ್ತಿಗೆ | ಪ್ರತಿ ಹಂತದಲ್ಲಿ ಆಯಾಮಗಳು, ಮಾಪನ ದೃಷ್ಟಿಕೋನ ಮತ್ತು ಮಾದರಿ ಸ್ಥಿತಿಯನ್ನು ಚಿತ್ರಿಸುವುದು | ಜ್ಯಾಮಿತಿಯನ್ನು ರೂಪಿಸುವುದು, ಉಷ್ಣ ಬದಲಾವಣೆ, ಬಿಡುಗಡೆ ಮತ್ತು ನಿರ್ವಹಣೆ | ಒಪ್ಪಿದ ಕಂಡೀಷನಿಂಗ್ ಸಮಯದಲ್ಲಿ ಅದೇ ಆಯಾಮಗಳು |
| ಸ್ಕೋರಿಂಗ್ ಅಥವಾ ಹಾನಿಗೊಳಗಾದ ಸೀಲಿಂಗ್ ಪ್ರದೇಶ | ಸ್ಥಾನ, ಸಂಪರ್ಕ ಮಾದರಿ ಮತ್ತು ಹಾನಿಯನ್ನು ತೋರಿಸುವ ಮೊದಲ ಹಂತವನ್ನು ಗುರುತಿಸಿ | ಟೂಲ್ ಸಂಪರ್ಕ, ಕತ್ತರಿಸುವುದು, ಬೆಂಬಲಿಸುತ್ತದೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಂಪರ್ಕ | ಮೇಲ್ಮೈ ಸ್ಥಿತಿ ಮತ್ತು ಸಂಬಂಧಿತ ಪ್ಯಾಕೇಜ್ ಕಾರ್ಯ |
| ಟಾಪ್ ಫ್ಲಾಶ್ ಲಗತ್ತಿಸಲಾಗಿದೆ ಅಥವಾ ಕಣ್ಣೀರು ಉಳಿದಿದೆ | ಕಟ್ ಎಡ್ಜ್, ಟೂಲ್ ಗುರುತು ಮತ್ತು ನಿಜವಾದ ಕತ್ತರಿಸುವ ಜೋಡಿಯ ಸ್ಥಿತಿ | ಧರಿಸುವುದು, ಸಂಯೋಗದ ಜ್ಯಾಮಿತಿ ಮತ್ತು ಅನುಮೋದಿತ ಕತ್ತರಿಸುವ ಅನುಕ್ರಮ | ಕ್ಲೀನ್ ಬೇರ್ಪಡಿಕೆ ಮತ್ತು ಹಾನಿಯಾಗದ ಮುಕ್ತಾಯ |
| ಮುಚ್ಚುವಿಕೆಯ ನಂತರ ಪ್ಯಾಕೇಜ್ ಸೋರಿಕೆಯಾಗುತ್ತದೆ | ಸೋರಿಕೆ ಸ್ಥಳ, ಬಾಟಲ್ ಮತ್ತು ಮುಚ್ಚುವಿಕೆಯ ಗುರುತು, ಜೋಡಣೆ ಮತ್ತು ಪರೀಕ್ಷಾ ಪರಿಸ್ಥಿತಿಗಳು | ನೆಕ್ ಜ್ಯಾಮಿತಿ, ಸೀಲಿಂಗ್ ಸಂಪರ್ಕ, ಮುಚ್ಚುವಿಕೆ ಹೊಂದಾಣಿಕೆ ಮತ್ತು ಪರೀಕ್ಷಾ ಸೆಟಪ್ | ಒಪ್ಪಿದ ಪರೀಕ್ಷೆಯ ಅಡಿಯಲ್ಲಿ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಮುಚ್ಚಿದ ಪ್ಯಾಕೇಜ್ |
ಅಂಡಾಕಾರಕ್ಕೆ ಮಾಪನ ಸ್ಥಿತಿಯ ಅಗತ್ಯವಿದೆ
ಅದರ ರೇಖಾಚಿತ್ರ ಅಥವಾ ತಪಾಸಣೆ ಯೋಜನೆಯಿಂದ ಅಗತ್ಯವಿರುವ ದೃಷ್ಟಿಕೋನಗಳಲ್ಲಿ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ವೈಶಿಷ್ಟ್ಯವನ್ನು ಅಳೆಯಿರಿ. ಮಾಪನ ಸಮಯ ಮತ್ತು ಮಾದರಿ ಸ್ಥಿತಿಯನ್ನು ಉಳಿಸಿಕೊಳ್ಳಿ. ನಿಯಮಾಧೀನ ಉಲ್ಲೇಖದೊಂದಿಗೆ ಯಂತ್ರದಿಂದ ನೇರವಾಗಿ ಬೆಚ್ಚಗಿನ ಬಾಟಲಿಯನ್ನು ಹೋಲಿಸುವುದು ರಚನೆಯ ಸಮಯದಲ್ಲಿ ಅಥವಾ ನಂತರ ತಂಪಾಗಿಸುವಾಗ ವ್ಯತ್ಯಾಸವು ಉದ್ಭವಿಸಿದೆಯೇ ಎಂಬುದನ್ನು ಅಸ್ಪಷ್ಟಗೊಳಿಸುತ್ತದೆ.
ಅಂಡಾಕಾರದಂತೆ ಕಾಣುವ ಕುತ್ತಿಗೆ ತನಿಖೆಗೆ ಒಂದು ಕಾರಣವಾಗಿದೆ. ಹೊಸ ಬ್ಲೋ-ಪಿನ್ ಸ್ಥಾನವನ್ನು ಸೂಚಿಸಲು ಇದು ಸಾಕಷ್ಟು ಪುರಾವೆಗಳಿಲ್ಲ. ಸರಿಪಡಿಸುವ ಕ್ರಮವನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ಉಪಕರಣದ ಉಲ್ಲೇಖಗಳ ಜೊತೆಗೆ ಸಂಬಂಧಿತ ಉಷ್ಣ ಮತ್ತು ನಿರ್ವಹಣೆಯ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಪರಿಶೀಲಿಸಿ.
ಮೇಲ್ಮೈ ಗುರುತುಗಳು ಮತ್ತು ಲಗತ್ತಿಸಲಾದ ಫ್ಲ್ಯಾಷ್ಗೆ ವಿಭಿನ್ನ ದಾಖಲೆಗಳ ಅಗತ್ಯವಿದೆ
ಸ್ಕೋರ್ ಅನ್ನು ಅದರ ದಿಕ್ಕು ಮತ್ತು ಸ್ಥಳ ಗೋಚರಿಸುವ ಮೂಲಕ ಛಾಯಾಚಿತ್ರ ಮಾಡಿ. ಹಾನಿಗೊಳಗಾದ ಸೀಲಿಂಗ್ ಪ್ರದೇಶಕ್ಕಾಗಿ, ಬಾಟಲ್-ಮತ್ತು-ಮುಚ್ಚುವಿಕೆಯ ರೇಖಾಚಿತ್ರಗಳನ್ನು ಬಳಸಿಕೊಂಡು ಉದ್ದೇಶಿತ ಸಂಪರ್ಕ ಮೇಲ್ಮೈಯನ್ನು ಗುರುತಿಸಿ. ಲಗತ್ತಿಸಲಾದ ಫ್ಲ್ಯಾಷ್ಗಾಗಿ, ಕಟ್ ಎಡ್ಜ್ ಅನ್ನು ಸಂರಕ್ಷಿಸಿ ಮತ್ತು ಕತ್ತರಿಸುವ ಜೋಡಿಯನ್ನು ರೂಪಿಸುವ ಘಟಕಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಎರಡೂ ದೋಷಗಳು ಬಾಯಿಯ ಬಳಿ ಕಾಣಿಸಿಕೊಂಡಾಗಲೂ ಇವು ವಿಭಿನ್ನ ಪ್ರಶ್ನೆಗಳಾಗಿವೆ.
ಕತ್ತರಿಸುವ ಘಟಕವನ್ನು ತೀಕ್ಷ್ಣಗೊಳಿಸುವ ಅಥವಾ ಬದಲಿಸುವ ಮೊದಲು, ಅಸೆಂಬ್ಲಿ ಕೆಲಸ ಮಾಡಲು ಅನುಮತಿ ನೀಡುತ್ತದೆ ಮತ್ತು ಜೋಡಿಯಾಗಿರುವ ಉಪಕರಣವು ಸೂಕ್ತವಾಗಿದೆ ಎಂದು ಖಚಿತಪಡಿಸಿ. ಅದರ ಸಂಯೋಗದ ಅಂಶವನ್ನು ಪರಿಶೀಲಿಸದೆಯೇ ಒಂದು ಅಂಚನ್ನು ದುರಸ್ತಿ ಮಾಡುವುದು ತನಿಖೆಯನ್ನು ಅಪೂರ್ಣಗೊಳಿಸಬಹುದು.
ಕ್ಯಾಪ್ ಸೋರಿಕೆ ಸಂಪೂರ್ಣ ಪ್ಯಾಕೇಜ್ಗೆ ಸೇರಿದೆ
ಯಾವ ಮುಚ್ಚುವಿಕೆಯನ್ನು ಅಳವಡಿಸಲಾಗಿದೆ ಮತ್ತು ಅದನ್ನು ಹೇಗೆ ಅನ್ವಯಿಸಲಾಗಿದೆ ಎಂಬುದನ್ನು ದೃಢೀಕರಿಸಿ. ಸಂಪೂರ್ಣ ಪ್ಯಾಕೇಜ್ ಇನ್ನೂ ಅದರ ನಿರ್ದಿಷ್ಟ ಕಾರ್ಯವನ್ನು ವಿಫಲವಾದಾಗ ಕುತ್ತಿಗೆ ಒಂದು ಆಯಾಮದ ಚೆಕ್ ಅನ್ನು ರವಾನಿಸಬಹುದು. ಇದಕ್ಕೆ ವಿರುದ್ಧವಾಗಿ, ಸ್ವೀಕಾರಾರ್ಹವಲ್ಲದ ಪರೀಕ್ಷಾ ಫಲಿತಾಂಶವು ಪರೀಕ್ಷಾ ವ್ಯವಸ್ಥೆಯಿಂದ ಬರಬಹುದು. ಟೂಲಿಂಗ್ ದೋಷದ ಪುರಾವೆಯಾಗಿ ಫಲಿತಾಂಶವನ್ನು ಪರಿಗಣಿಸುವ ಮೊದಲು ಅನುಮೋದಿತ ಸೆಟಪ್ನೊಂದಿಗೆ ಚೆಕ್ ಅನ್ನು ಪುನರಾವರ್ತಿಸಿ.
ನಿರಂತರ ಥ್ರೆಡ್ ಮುಚ್ಚುವಿಕೆಗಾಗಿ,ASTM D2063/D2063M-24ಹಸ್ತಚಾಲಿತ ಪರೀಕ್ಷಾ ಸಾಧನಗಳನ್ನು ಬಳಸಿಕೊಂಡು ಟಾರ್ಕ್ ಧಾರಣವನ್ನು ಪರಿಹರಿಸುತ್ತದೆ. ಅದರ ಪ್ರಕಟಿತ ವ್ಯಾಪ್ತಿಯು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ತೆಗೆದುಹಾಕುವ ಟಾರ್ಕ್ಗೆ ಸಂಬಂಧಿಸಿದೆ. ಒಂದು ಟಾರ್ಕ್ ಫಲಿತಾಂಶವನ್ನು ಅದರ ಪರಿಣಾಮವಾಗಿ ದಾಖಲಿಸಬೇಕು; ಇದು ಪ್ಯಾಕೇಜ್ನ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಸೋರಿಕೆ ಪರೀಕ್ಷೆಯನ್ನು ಬದಲಿಸುವುದಿಲ್ಲ.
ಜೋಡಣೆ, ಉಡುಗೆ, ಗಾಳಿಯ ವಿತರಣೆ ಮತ್ತು ಸಮಯವನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಪರಿಶೀಲಿಸಿ
"ಚೆಕ್ ದಿ ಬ್ಲೋ ಪಿನ್" ಎಂಬ ಪದಗುಚ್ಛಕ್ಕೆ ಅದರ ಹಿಂದೆ ಒಂದು ತಪಾಸಣೆ ಯೋಜನೆಯ ಅಗತ್ಯವಿದೆ. ಸ್ಥಾನ ದೋಷ, ಹಾನಿಗೊಳಗಾದ ಸಂಪರ್ಕ ಮೇಲ್ಮೈ ಮತ್ತು ನಿರ್ಬಂಧಿತ ಗಾಳಿಯ ವಿತರಣೆಯು ವಿಭಿನ್ನ ಸಂಶೋಧನೆಗಳಾಗಿವೆ. ಅವುಗಳನ್ನು ಒಂದು ನಿರ್ವಹಣಾ ಸೂಚನೆಯಾಗಿ ಸಂಯೋಜಿಸುವುದರಿಂದ ನಿರ್ದಿಷ್ಟ ದುರಸ್ತಿ ಅಥವಾ ಸೆಟ್ಟಿಂಗ್ ಬದಲಾವಣೆಯನ್ನು ಏಕೆ ಆಯ್ಕೆ ಮಾಡಲಾಗಿದೆ ಎಂಬುದನ್ನು ವಿವರಿಸಲು ಕಷ್ಟವಾಗುತ್ತದೆ.
ಅನುಮೋದಿತ ಉಲ್ಲೇಖಗಳೊಂದಿಗೆ ಜೋಡಣೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ
ಬ್ಲೋ-ಪಿನ್ ಅಸೆಂಬ್ಲಿ, ನೆಕ್ ಟೂಲಿಂಗ್ ಮತ್ತು ಆರೋಹಿಸುವಾಗ ಅವರ ರೇಖಾಚಿತ್ರಗಳ ವಿರುದ್ಧ ಉಲ್ಲೇಖಗಳನ್ನು ದೃಢೀಕರಿಸಿ. ಯಾವ ವೈಶಿಷ್ಟ್ಯವು ದತ್ತಾಂಶವನ್ನು ಪೂರೈಸುತ್ತದೆ ಮತ್ತು ಯಾವ ಸ್ಥಾನವನ್ನು ಅಳೆಯಲಾಗುತ್ತಿದೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಿ. ಛಾಯಾಚಿತ್ರದ ಮೇಲೆ ಚಿತ್ರಿಸಿದ ರೇಖೆಯು ಗುಪ್ತ ಮೇಲ್ಮೈಗಳ ನಡುವಿನ ಸಂಬಂಧವನ್ನು ಸ್ಥಾಪಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಯಂತ್ರ ತಯಾರಕರ ತಪಾಸಣೆ ವಿಧಾನ ಮತ್ತು ಸುರಕ್ಷಿತ ಪ್ರವೇಶ ವಿಧಾನವನ್ನು ಬಳಸಿ. ಆ ಜೋಡಣೆಗೆ ಅನುಮೋದಿತ ಮಿತಿಗಳೊಂದಿಗೆ ಸಂಬಂಧಿತ ಅಳತೆಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಆರೋಹಿಸುವಾಗ ಅಥವಾ ಹೊಂದಾಣಿಕೆಯ ಸಾಧನವು ಬದಲಾದಾಗ, ಹಿಂದಿನ ಸ್ಥಾನವು ಅನ್ವಯಿಸುತ್ತದೆ ಎಂದು ಊಹಿಸುವ ಮೊದಲು ಘಟಕಗಳ ಸಂಪೂರ್ಣ ಸ್ಟ್ಯಾಕ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ.
ಅಳತೆ ಮಾಡಿದ ಉಡುಗೆಗಳಿಂದ ಗೋಚರ ಗುರುತುಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ
ಗೋಚರಿಸುವ ಗುರುತು ದಾಖಲಿಸಬೇಕು, ಆದರೆ ಅದರ ಪ್ರಾಮುಖ್ಯತೆಯು ಉತ್ಪನ್ನ ಅಥವಾ ಸಂಯೋಗದ ಸಾಧನವನ್ನು ಘಟಕವು ಎಲ್ಲಿ ಸಂಪರ್ಕಿಸುತ್ತದೆ ಎಂಬುದರ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ. ದೋಷದ ಸ್ಥಳ ಮತ್ತು ಅನ್ವಯವಾಗುವ ಡ್ರಾಯಿಂಗ್ ಅವಶ್ಯಕತೆಗಳೊಂದಿಗೆ ಗುರುತು ಹೋಲಿಕೆ ಮಾಡಿ. ಮೇಲ್ಮೈ ನೋಟವು ಸಾರ್ವತ್ರಿಕ ಬದಲಿ ಮಿತಿಯನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ವಿನ್ಯಾಸದ ಭಾಗವಾಗಿರುವ ಒಳಸೇರಿಸುವಿಕೆಗಳು, ಉಂಗುರಗಳು ಮತ್ತು ಇತರ ಜೋಡಿಯಾಗಿರುವ ಘಟಕಗಳ ಗುರುತನ್ನು ಪರಿಶೀಲಿಸಿ. ಭೌತಿಕವಾಗಿ ಒಟ್ಟಿಗೆ ಹೊಂದಿಕೊಳ್ಳುವ ಎರಡು ತುಣುಕುಗಳು ಇನ್ನೂ ವಿಭಿನ್ನ ಪರಿಷ್ಕರಣೆಗಳಿಗೆ ಸೇರಿರಬಹುದು. ಬದಲಿ ವಿನಂತಿಯು ಅಸೆಂಬ್ಲಿ ಸಂಬಂಧವನ್ನು ಒಳಗೊಂಡಿರಬೇಕು, ತೆಗೆದುಹಾಕಲಾದ ಪಿನ್ನ ಛಾಯಾಚಿತ್ರ ಮಾತ್ರವಲ್ಲ.
ಸಂಪೂರ್ಣ ವಾಯು ಮಾರ್ಗವನ್ನು ಪರಿಶೀಲಿಸಿ
ಸರಬರಾಜು ಪರಿಸ್ಥಿತಿಗಳು, ನಿರ್ಬಂಧಗಳು, ಕವಾಟದ ಕಾರ್ಯಾಚರಣೆ ಮತ್ತು ಉಪಕರಣದ ಬಳಿ ಸೋರಿಕೆಯನ್ನು ಪ್ರತ್ಯೇಕಿಸಲು ಅನುಮೋದಿತ ರೋಗನಿರ್ಣಯವನ್ನು ಬಳಸಿ. ಪ್ರೆಶರ್ ಡಿಸ್ಪ್ಲೇ ಅಪ್ಸ್ಟ್ರೀಮ್ ಒಂದು ಪುರಾವೆಯಾಗಿದೆ. ಅಗತ್ಯವಿರುವ ಗಾಳಿಯು ಉದ್ದೇಶಿತ ಮಾರ್ಗ ಮತ್ತು ಅನುಕ್ರಮದ ಮೂಲಕ ಪ್ರಕ್ರಿಯೆಯನ್ನು ತಲುಪುತ್ತದೆಯೇ ಎಂಬುದನ್ನು ತನಿಖೆಯು ಇನ್ನೂ ಸ್ಥಾಪಿಸಬೇಕಾಗಿದೆ.
ವಾಚನಗೋಷ್ಠಿಗಳು ಮಾಪನ ಸ್ಥಳ ಮತ್ತು ಚಕ್ರ ಸ್ಥಿತಿಯನ್ನು ಗುರುತಿಸಬೇಕು. ಒತ್ತಡದ ರೇಖೆಯನ್ನು ಸಂಪರ್ಕ ಕಡಿತಗೊಳಿಸಬೇಡಿ ಅಥವಾ ಓದುವಿಕೆಯನ್ನು ಪಡೆಯಲು ಪ್ರವೇಶವನ್ನು ಸುಧಾರಿಸಬೇಡಿ. ವಿಶಾಲವಾದ ಸಸ್ಯ-ಸರಬರಾಜು ಪ್ರಶ್ನೆಗಳಿಗೆ ಸೇರಿದೆಯಂತ್ರ ಉಪಯುಕ್ತತೆಯ ಅವಶ್ಯಕತೆಗಳು; ಸ್ಥಳೀಯ ಟೂಲ್ ಚೆಕ್ ನಿಜವಾದ ಯಂತ್ರಕ್ಕೆ ಪತ್ತೆಹಚ್ಚಲು ಉಳಿಯಬೇಕು.
ಸಮಯ ಮತ್ತು ಕೂಲಿಂಗ್ ತಮ್ಮದೇ ಆದ ಹೋಲಿಕೆ ಅಗತ್ಯವಿದೆ
ಅನ್ವಯಿಸುವ ಅಳವಡಿಕೆ, ಊದುವಿಕೆ, ಕತ್ತರಿಸುವುದು, ನಿಷ್ಕಾಸ ಮತ್ತು ವಾಪಸಾತಿ ಘಟನೆಗಳನ್ನು ಪರಿಶೀಲಿಸಿ. ಆ ಕಾರ್ಯಗಳಲ್ಲಿ ಕೆಲವು ವಿಭಿನ್ನ ಕಾರ್ಯವಿಧಾನವನ್ನು ಬಳಸಬಹುದು ಅಥವಾ ಬ್ಲೋ ಪಿನ್ಗೆ ಸೇರದೇ ಇರಬಹುದು. ಹೊಂದಾಣಿಕೆಯನ್ನು ಪ್ರಸ್ತಾಪಿಸುವ ಮೊದಲು HMI ಯಲ್ಲಿನ ಈವೆಂಟ್ ಹೆಸರುಗಳನ್ನು ನಿಜವಾದ ಸಲಕರಣೆ ದಾಖಲೆಗಳಿಗೆ ಹೊಂದಿಸಿ.
ಪಾಕವಿಧಾನವನ್ನು ಸಂರಕ್ಷಿಸಿ ಮತ್ತು ಕ್ರಿಯೆಯು ಸಂಭವಿಸಿದೆ ಎಂದು ದೃಢೀಕರಣದಿಂದ ಆಜ್ಞೆಯನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ. ದಿHMI ಸೆಟ್ಟಿಂಗ್ಗಳು ಮತ್ತು ಎಚ್ಚರಿಕೆಯ ಮಾರ್ಗದರ್ಶಿಈವೆಂಟ್ ಅನುಕ್ರಮದೊಂದಿಗೆ ನೈಜ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ರೆಕಾರ್ಡಿಂಗ್ ಮಾಡುವ ಮೌಲ್ಯವನ್ನು ವಿವರಿಸುತ್ತದೆ. ಗಮನಿಸಿದ ವಿರೂಪತೆಯು ಅವುಗಳನ್ನು ಪ್ರಸ್ತುತವಾಗಿಸುವ ಕುತ್ತಿಗೆಯ ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಮಾದರಿ ಸ್ಥಿತಿಯನ್ನು ಸೇರಿಸಿ.
ಯಂತ್ರ ಮತ್ತು ಉಪಕರಣಕ್ಕಾಗಿ ಅನುಮೋದಿತ ಮಿತಿಗಳನ್ನು ಬಳಸಿ. ಗುರುತಿಸಲಾಗದ ಅಸೆಂಬ್ಲಿಗಾಗಿ ಸುರಕ್ಷಿತ ಬ್ಲೋ-ಪಿನ್ ಸ್ಟ್ರೋಕ್, ಕ್ಲಿಯರೆನ್ಸ್, ಒತ್ತಡ, ಕತ್ತರಿಸುವ ಬಲ ಅಥವಾ ಸಮಯದ ಹೆಚ್ಚಳವನ್ನು ಸಾಮಾನ್ಯ ಲೇಖನವು ಸ್ಥಾಪಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ನಿಯಂತ್ರಿತ ದೋಷನಿವಾರಣೆ ಮತ್ತು ಪರಿಶೀಲನೆ ಕೆಲಸದ ಹರಿವು
ವೀಕ್ಷಣೆ ಮತ್ತು ಪ್ರಸ್ತಾವಿತ ಪರೀಕ್ಷೆಯನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಬರೆಯಿರಿ. "ಚೂರನ್ನು ಮಾಡಿದ ನಂತರ ಗೋಚರಿಸುತ್ತದೆ" ಎಂಬುದು ಒಂದು ವೀಕ್ಷಣೆಯಾಗಿದೆ. ತಪಾಸಣೆಯು ಅದನ್ನು ಬೆಂಬಲಿಸುವವರೆಗೆ "ಕಟಿಂಗ್ ರಿಂಗ್ಗೆ ಬದಲಿ ಅಗತ್ಯವಿದೆ" ಎಂಬುದು ಒಂದು ಊಹೆಯಾಗಿದೆ. ದಾಖಲೆಯಲ್ಲಿ ಆ ವ್ಯತ್ಯಾಸವನ್ನು ಇಟ್ಟುಕೊಳ್ಳುವುದು ಹಸ್ತಾಂತರವನ್ನು ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿಸುತ್ತದೆ ಮತ್ತು ಸ್ವೀಕಾರಾರ್ಹ ವಿವರಣೆಯಾಗದಂತೆ ಆರಂಭಿಕ ಊಹೆಯನ್ನು ತಡೆಯುತ್ತದೆ.
- ವಿಫಲವಾದ ಅಗತ್ಯವನ್ನು ವಿವರಿಸಿ.ಸ್ಥಳವನ್ನು ಗುರುತಿಸಿ, ಮಾದರಿಯನ್ನು ಉಳಿಸಿಕೊಳ್ಳಿ ಮತ್ತು ತಪಾಸಣೆ ಅಥವಾ ಪರೀಕ್ಷಾ ವಿಧಾನವನ್ನು ದೃಢೀಕರಿಸಿ. ದೂರು ಆಯಾಮಗಳು, ಮೇಲ್ಮೈ ಸ್ಥಿತಿ, ಟ್ರಿಮ್ಮಿಂಗ್ ಅಥವಾ ಮುಚ್ಚಿದ ಪ್ಯಾಕೇಜ್ಗೆ ಸಂಬಂಧಿಸಿದೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಿ.
- ಮಾದರಿ ಗುರುತನ್ನು ಸೆಟಪ್ಗೆ ಲಾಕ್ ಮಾಡಿ.ರೆಕಾರ್ಡ್ ಯಂತ್ರ, ನಿಲ್ದಾಣ, ಕುಳಿ, ಉಪಕರಣ ಪರಿಷ್ಕರಣೆ ಮತ್ತು ವಸ್ತು ಬ್ಯಾಚ್. ವೈಫಲ್ಯವು ಕ್ಯಾಪಿಂಗ್ ಅನ್ನು ಒಳಗೊಂಡಿರುವಾಗ ಪಾಕವಿಧಾನ ಮತ್ತು ಮುಚ್ಚುವಿಕೆಯ ಗುರುತನ್ನು ಸಂರಕ್ಷಿಸಿ.
- ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಸುರಕ್ಷಿತ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಪರೀಕ್ಷಿಸಿ.ನಿರ್ವಹಣೆ ಅಥವಾ ಉಪಕರಣವನ್ನು ಸಂಪರ್ಕಿಸುವ ಮೊದಲು ಅನುಮೋದಿತ ಪ್ರವೇಶ ಮತ್ತು ಪ್ರತ್ಯೇಕತೆಯ ಕಾರ್ಯವಿಧಾನಗಳನ್ನು ಬಳಸಿ. ನಿಯಂತ್ರಿತ ರೋಗನಿರ್ಣಯದ ಕಾರ್ಯಾಚರಣೆಗೆ ತನ್ನದೇ ಆದ ಅಧಿಕೃತ ಕಾರ್ಯವಿಧಾನದ ಅಗತ್ಯವಿದೆ.
- ಪ್ರಬಲವಾದ ಬೆಂಬಲಿತ ಊಹೆಯನ್ನು ಪರೀಕ್ಷಿಸಿ.ಅನುಮೋದಿತ ಮಿತಿಗಳಲ್ಲಿ ಅಧಿಕೃತ ಬದಲಾವಣೆಯನ್ನು ಆಯ್ಕೆಮಾಡಿ. ಹೋಲಿಕೆಯನ್ನು ಅರ್ಥೈಸಲು ಮತ್ತು ಹಿಡಿದಿಡಲಾಗದ ಯಾವುದೇ ಸ್ಥಿತಿಯನ್ನು ದಾಖಲಿಸಲು ಇತರ ನಿಯಂತ್ರಿಸಬಹುದಾದ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಸಾಕಷ್ಟು ಸ್ಥಿರವಾಗಿರಿಸಿಕೊಳ್ಳಿ.
- ಸಂಬಂಧಿತ ತಪಾಸಣೆಗಳನ್ನು ಪುನರಾವರ್ತಿಸಿ.ಅದೇ ವೈಶಿಷ್ಟ್ಯವನ್ನು ಪರೀಕ್ಷಿಸಿ ಮತ್ತು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಯನ್ನು ಪುನರಾವರ್ತಿಸಿ. ಅದೇ ಅಳತೆಯ ಸ್ಥಿತಿಯನ್ನು ಅನ್ವಯಿಸಿ ಆದ್ದರಿಂದ ಹೋಲಿಕೆ ಅರ್ಥಪೂರ್ಣವಾಗಿ ಉಳಿಯುತ್ತದೆ.
- ಬಿಡುಗಡೆ ನಿರ್ಧಾರವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.ಪರಿಷ್ಕೃತ ಸೆಟಪ್ನೊಂದಿಗೆ ಫಲಿತಾಂಶಗಳನ್ನು ಇರಿಸಿ. ಮುಂದುವರಿದ ಪರಿಶೀಲನೆಗಾಗಿ ಗುಣಮಟ್ಟದ ಯೋಜನೆಯನ್ನು ಅನುಸರಿಸಿ ಮತ್ತು ಉತ್ಪಾದನಾ ಬಿಡುಗಡೆಯನ್ನು ಯಾರು ಅನುಮೋದಿಸಿದ್ದಾರೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಿ.
ಸೇವೆಯು ಗುಣಮಟ್ಟದ ಸಮಸ್ಯೆಯನ್ನು ಮೀರಿ ಅಪಾಯಗಳನ್ನು ಪರಿಚಯಿಸುತ್ತದೆ.OSHA ನ ಅಪಾಯಕಾರಿ ಶಕ್ತಿ ಮಾರ್ಗದರ್ಶನಅನಿರೀಕ್ಷಿತ ಆರಂಭ ಮತ್ತು ಸಂಗ್ರಹಿತ ಶಕ್ತಿಯ ಬಿಡುಗಡೆಯನ್ನು ಗಂಭೀರ ನಿರ್ವಹಣೆ ಅಪಾಯಗಳೆಂದು ಗುರುತಿಸುತ್ತದೆ. ಯಂತ್ರ-ನಿರ್ದಿಷ್ಟ ಪ್ರತ್ಯೇಕತೆಯು ಸಂಬಂಧಿತ ಶಕ್ತಿಯ ಮೂಲಗಳನ್ನು ತಿಳಿಸಬೇಕು. HMI ಸ್ಟಾಪ್ ಆಜ್ಞೆಯನ್ನು ಮಾತ್ರ ಅಗತ್ಯವಿರುವ ಪ್ರತ್ಯೇಕತೆಯ ಕಾರ್ಯವಿಧಾನಕ್ಕೆ ಪರ್ಯಾಯವಾಗಿ ಪರಿಗಣಿಸಬಾರದು.
ತೀರ್ಮಾನವನ್ನು ಬೆಂಬಲಿಸುವ ಸಣ್ಣ ದಾಖಲೆಯನ್ನು ಇರಿಸಿ
ಹೋಲಿಕೆಗೆ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ತಪಾಸಣೆ ವಿಂಡೋ ಅಗತ್ಯವಿದೆ. ಪರೀಕ್ಷಿಸಿದ ಸಂಖ್ಯೆ ಮತ್ತು ವಿಫಲವಾದ ಸಂಖ್ಯೆಯನ್ನು ಅದೇ ಮಾನದಂಡದ ಪ್ರಕಾರ ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಒಂದೇ ಮಾದರಿಯಲ್ಲಿ ಪುನರಾವರ್ತಿತ ತಪಾಸಣೆಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಲೇಬಲ್ ಮಾಡಿ, ಆದ್ದರಿಂದ ದಾಖಲೆಯು ಅವುಗಳನ್ನು ಹೆಚ್ಚುವರಿ ಬಾಟಲಿಗಳಾಗಿ ಪರಿಗಣಿಸುವುದಿಲ್ಲ.
| ರೆಕಾರ್ಡ್ ಮಾಡಿ | ಅದರಲ್ಲಿ ಏನು ಸೇರಿದೆ |
|---|---|
| ಗುರುತು | ಯಂತ್ರ, ನಿಲ್ದಾಣ/ಕುಹರ, ಅಚ್ಚು, ಬ್ಲೋ-ಪಿನ್ ಅಸೆಂಬ್ಲಿ ಮತ್ತು ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆಗಳು |
| ಬೇಸ್ಲೈನ್ | ದೋಷದ ಸ್ಥಳ, ಆರಂಭಿಕ ಪೀಡಿತ ಹಂತ, ಪಾಕವಿಧಾನ ಮತ್ತು ಮಾದರಿ ಸ್ಥಿತಿ |
| ತಪಾಸಣೆ ಪುರಾವೆ | ಫೋಟೋಗಳು, ಅಳತೆ ಮಾಡಲಾದ ವೈಶಿಷ್ಟ್ಯಗಳು, ವಿಧಾನ ಮತ್ತು ಅನ್ವಯವಾಗುವ ಸ್ವೀಕಾರ ಮಿತಿಗಳು |
| ನಿಯಂತ್ರಿತ ಬದಲಾವಣೆ | ಅನುಮೋದಿತ ಕ್ರಮ, ಜವಾಬ್ದಾರಿಯುತ ವ್ಯಕ್ತಿ ಮತ್ತು ಷರತ್ತುಗಳನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುವುದು ಅಥವಾ ಬದಲಾಯಿಸಲಾಗಿದೆ |
| ಪರಿಶೀಲನೆ | ಪ್ರಮಾಣ ಪರಿಶೀಲಿಸಲಾಗಿದೆ, ವೈಫಲ್ಯಗಳು, ಪರೀಕ್ಷಾ ಪರಿಸ್ಥಿತಿಗಳು, ಮುಂದುವರಿದ ಪರಿಶೀಲನೆಗಳು ಮತ್ತು ಬಿಡುಗಡೆ ಅನುಮೋದನೆ |
ದರವನ್ನು ವರದಿ ಮಾಡಿದರೆ, ಅದನ್ನು ಆ ವಿಂಡೋದಲ್ಲಿ ಎಲ್ಲಾ ಪರೀಕ್ಷಿಸಿದ ಬಾಟಲಿಗಳಿಂದ ಭಾಗಿಸಿದ ವಿಫಲ ತಪಾಸಣೆ ಬಾಟಲಿಗಳು ಎಂದು ವ್ಯಾಖ್ಯಾನಿಸಿ. ಹೋಲಿಕೆಗಳ ನಡುವೆ ಮಾನದಂಡ ಮತ್ತು ಮಾದರಿ ಆಧಾರವನ್ನು ಸ್ಥಿರವಾಗಿರಿಸಿಕೊಳ್ಳಿ. ಗಮನಿಸಿದ ವೈಫಲ್ಯಗಳಿಲ್ಲದ ಸಣ್ಣ ಮಾದರಿಯು ಮಾದರಿ ಫಲಿತಾಂಶವಾಗಿದೆ, ಭವಿಷ್ಯದ ಉತ್ಪಾದನೆಯು ಸೋರಿಕೆಯಿಂದ ಮುಕ್ತವಾಗಿರುತ್ತದೆ ಎಂಬ ಭರವಸೆಯಲ್ಲ.
ಅಖಂಡವಾದ ಮೂಲ ಸಾಕ್ಷ್ಯದೊಂದಿಗೆ ಪರಿಹರಿಸಲಾಗದ ಫಲಿತಾಂಶವನ್ನು ಹೆಚ್ಚಿಸಿ. ವಿಫಲವಾದ ಮತ್ತು ಸ್ವೀಕಾರಾರ್ಹ ಮಾದರಿಗಳನ್ನು ಟೂಲಿಂಗ್ ಗುರುತಿನೊಂದಿಗೆ ಕಳುಹಿಸುವುದು ಅಂತಿಮ ಪಾಕವಿಧಾನವನ್ನು ಮಾತ್ರ ಫಾರ್ವರ್ಡ್ ಮಾಡುವುದಕ್ಕಿಂತ ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ. ಪೂರೈಕೆದಾರ ಅಥವಾ ಗುಣಮಟ್ಟದ ತಂಡವು ನಂತರ ನಿಜವಾಗಿ ಏನನ್ನು ಗಮನಿಸಲಾಗಿದೆ ಮತ್ತು ಪ್ರತಿ ಪ್ರಯತ್ನದ ತಿದ್ದುಪಡಿಯನ್ನು ಬದಲಾಯಿಸಲಾಗಿದೆ ಎಂಬುದನ್ನು ಪರಿಶೀಲಿಸಬಹುದು.
ಸರಿಯಾದ ಬ್ಲೋ-ಪಿನ್ ಜೋಡಣೆಯನ್ನು ನಿರ್ವಹಿಸಿ ಮತ್ತು ಬದಲಾಯಿಸಿ
ಬದಲಿ ಆದೇಶಿಸುವ ಮೊದಲು ಅಸೆಂಬ್ಲಿಯನ್ನು ಗುರುತಿಸಿ. ಯಂತ್ರದ ಸರಣಿ ಸಂಖ್ಯೆ, ಅಚ್ಚು ಗುರುತಿಸುವಿಕೆ ಮತ್ತು ಬ್ಲೋ-ಪಿನ್ ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆಯನ್ನು ಒಟ್ಟಿಗೆ ಇರಿಸಿ. ಹೊಂದಿಕೆಯಾಗುವ ನೆಕ್ ಇನ್ಸರ್ಟ್ ಮತ್ತು ಕಟಿಂಗ್ ಕಾಂಪೊನೆಂಟ್ಗಳನ್ನು ಅನ್ವಯಿಸುವ ಸ್ಥಳದಲ್ಲಿ ಸೇರಿಸಿ. ಹಂಚಿದ ಘಟಕದ ಹೆಸರು ಅಥವಾ ಅದೇ ರೀತಿಯ ಹೊರಗಿನ ವ್ಯಾಸವು ಪರಸ್ಪರ ಬದಲಾಯಿಸುವಿಕೆಯನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಶುಚಿಗೊಳಿಸುವಿಕೆ, ಪುನರ್ನಿರ್ಮಾಣ ಮತ್ತು ಬದಲಿ ವಿಭಿನ್ನ ನಿರ್ಧಾರಗಳ ಅಗತ್ಯವಿರುತ್ತದೆ. ಅನುಮೋದಿತ ನಿರ್ವಹಣೆ ಸೂಚನೆಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ಮಿತಿಗಳನ್ನು ಬಳಸಿ. ಮೇಲ್ಮೈ ಮರುಸ್ಥಾಪನೆ, ಹರಿತಗೊಳಿಸುವಿಕೆ ಅಥವಾ ಲೇಪನ ಕೆಲಸವು ಕ್ರಿಯಾತ್ಮಕ ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ಬದಲಾಯಿಸಬಹುದು, ಆದ್ದರಿಂದ ಪ್ರತಿ ಗೋಚರ ಗುರುತುಗಳನ್ನು ದುರಸ್ತಿ ಸೂಚನೆಯಾಗಿ ಪರಿಗಣಿಸುವ ಬದಲು ಸೂಕ್ತವಾದ ತಯಾರಕರ ಅನುಮೋದನೆಯನ್ನು ಪಡೆದುಕೊಳ್ಳಿ.
ಅನುಸ್ಥಾಪನೆಯ ನಂತರ, ನಿಜವಾದ ಕೆಲಸಕ್ಕೆ ಅಗತ್ಯವಿರುವ ಚೆಕ್ಗಳನ್ನು ಪುನರಾವರ್ತಿಸಿ. ಸಂಬಂಧಿತ ಕತ್ತಿನ ಆಯಾಮಗಳು ಮತ್ತು ಸೀಲಿಂಗ್ ಪ್ರದೇಶವನ್ನು ದೃಢೀಕರಿಸಿ, ನಂತರ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಮುಚ್ಚುವಿಕೆ ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಯನ್ನು ಪರಿಶೀಲಿಸಿ. ತಪಾಸಣಾ ದಾಖಲೆಯೊಂದಿಗೆ ಪರಿಣಾಮವಾಗಿ ಸೆಟಪ್ ಪರಿಷ್ಕರಣೆಯನ್ನು ಉಳಿಸಿಕೊಳ್ಳಿ. ದಿತಡೆಗಟ್ಟುವ ನಿರ್ವಹಣೆ ಪರಿಶೀಲನಾಪಟ್ಟಿಈ ದಾಖಲೆಗಳನ್ನು ವಿಶಾಲವಾದ ಯಂತ್ರ-ನಿರ್ದಿಷ್ಟ ಯೋಜನೆಯೊಳಗೆ ಇರಿಸುತ್ತದೆ.
ಎರಡು ಕಿಂಗ್ಗಲ್ ಬಾಟಲ್-ಮೆಷಿನ್ ಉಲ್ಲೇಖಗಳು
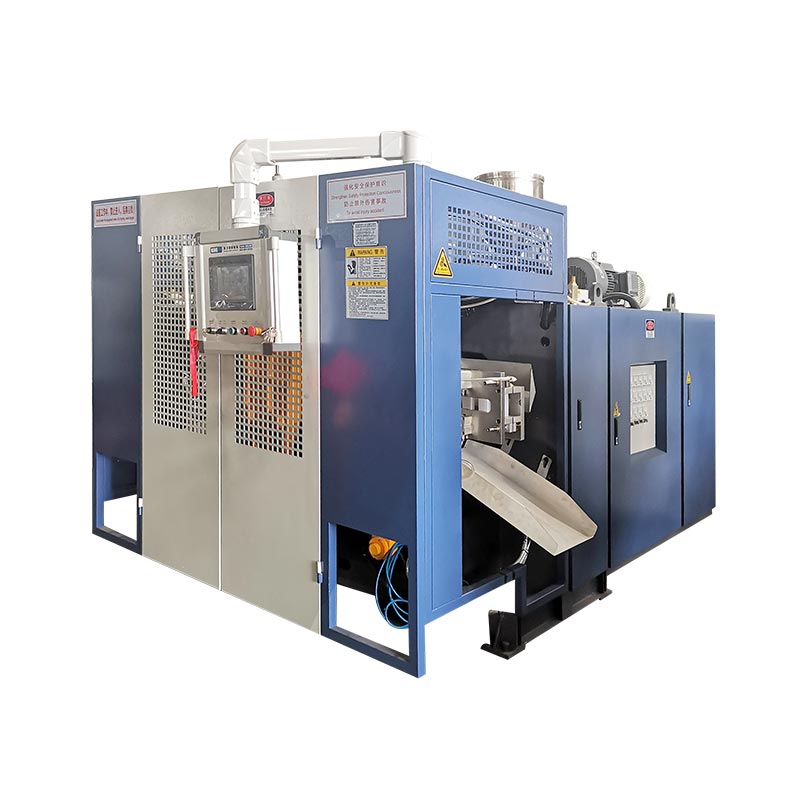
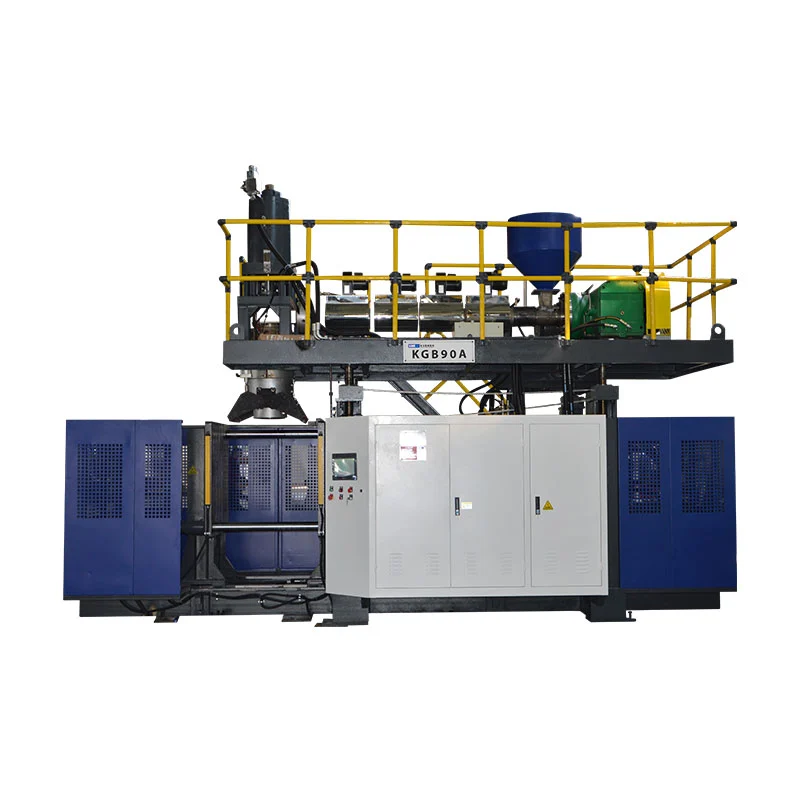
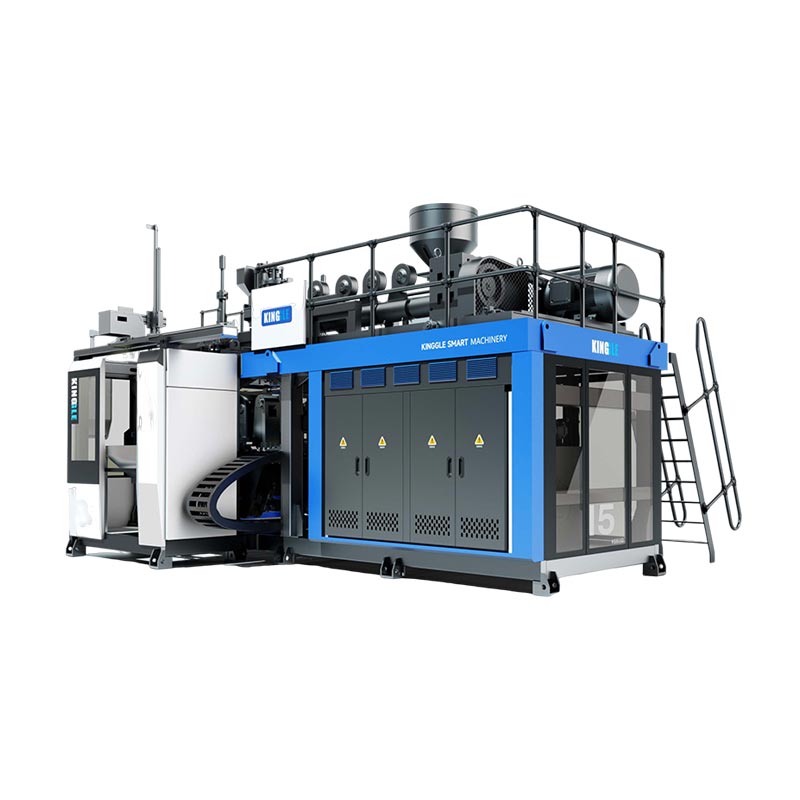
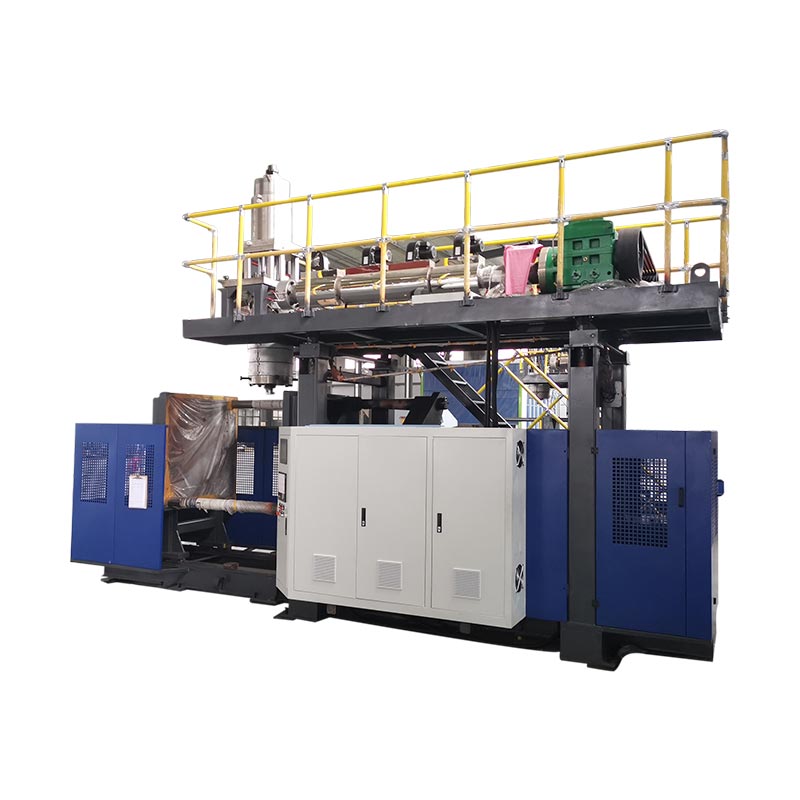
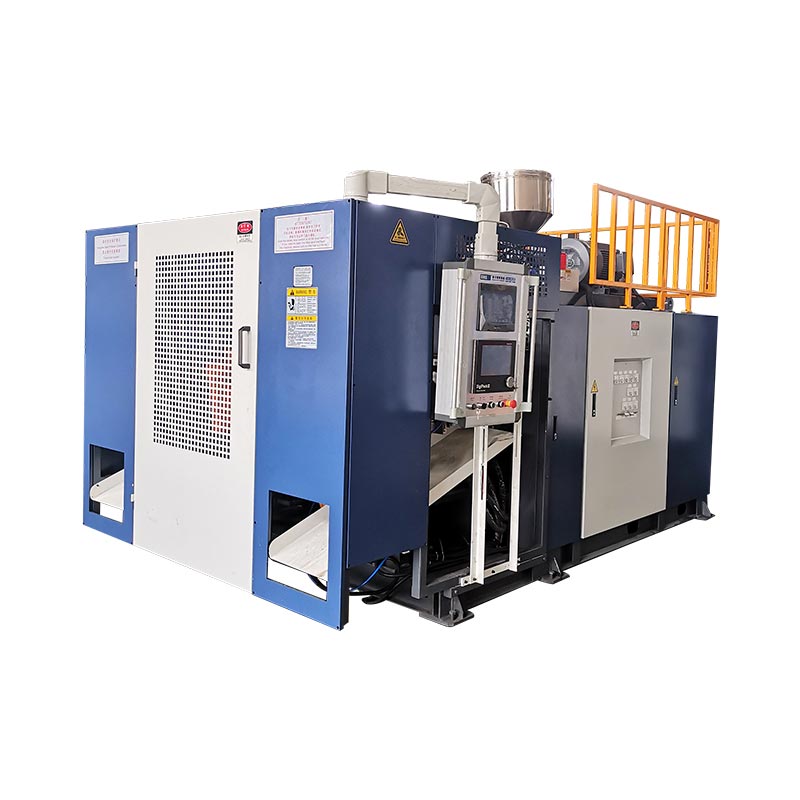
KGB5L ಮತ್ತು KGB5D ಸಂಬಂಧಿತ ನಿರಂತರ ಹೊರತೆಗೆಯುವ ಬಾಟಲ್-ಯಂತ್ರ ಉದಾಹರಣೆಗಳನ್ನು ಒದಗಿಸುತ್ತದೆ. ಅವರ ಪ್ರಕಟಿತ ಸ್ಟೇಷನ್ ಲೇಔಟ್ಗಳು ತಪಾಸಣಾ ದಾಖಲೆಗಳನ್ನು ಸಂಘಟಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತವೆ: ನಿಲ್ದಾಣದ ಗುರುತನ್ನು ಸಂರಕ್ಷಿಸಲು ಮತ್ತು, ಅನ್ವಯವಾಗುವಲ್ಲಿ, ತಲೆ ಮತ್ತು ಕುಹರದ ಗುರುತನ್ನು. ಎರಡೂ ಪ್ಲಾಟ್ಫಾರ್ಮ್ಗಳಲ್ಲಿ ಉತ್ಪಾದಿಸಲಾದ ಪ್ರತಿ ಬಾಟಲಿಗೆ ಸಾರ್ವತ್ರಿಕ ಬ್ಲೋ ಪಿನ್ ಅನ್ನು ಕ್ಯಾಟಲಾಗ್ ಗುರುತಿಸುವುದಿಲ್ಲ.


| ಪ್ರಕಟಿತ ಕ್ಷೇತ್ರ | KGB5L | KGB5D |
|---|---|---|
| ನಿಲ್ದಾಣದ ವ್ಯವಸ್ಥೆ | ಏಕ | ಡಬಲ್ |
| ಗರಿಷ್ಠ ಧಾರಕ ಸಾಮರ್ಥ್ಯ | 5 ಎಲ್ | 5 ಎಲ್ |
| ಸ್ಕ್ರೂ ವ್ಯಾಸ | 60 ಮಿ.ಮೀ | 70 ಮಿ.ಮೀ |
| HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯ | ಗಂಟೆಗೆ 55 ಕೆ.ಜಿ | 80 ಕೆಜಿ / ಗಂ |
ಮೂಲಗಳು: ಲಿಂಕ್ ಮಾಡಲಾದ KGB5L ಮತ್ತು KGB5D ಉತ್ಪನ್ನ ಪುಟಗಳು. ಕರಗುವ ಸಾಮರ್ಥ್ಯವು ಪ್ರಕಟವಾದ ವಸ್ತು-ಥ್ರೋಪುಟ್ ಕ್ಷೇತ್ರವಾಗಿದೆ, ಸ್ವೀಕರಿಸಿದ-ಬಾಟಲ್ ದರ ಅಥವಾ ಕುತ್ತಿಗೆ-ಗುಣಮಟ್ಟದ ಫಲಿತಾಂಶವಲ್ಲ.
ವೇದಿಕೆಯನ್ನು ಗುರುತಿಸಲು ಮತ್ತು ಉತ್ಪಾದನಾ ಚರ್ಚೆಯನ್ನು ರೂಪಿಸಲು ಆ ಅಂಕಿಅಂಶಗಳನ್ನು ಬಳಸಿ. ಬ್ಲೋ-ಪಿನ್ ಆಯ್ಕೆಯು ಇನ್ನೂ ಬಾಟಲಿಯ ಮುಕ್ತಾಯ, ಅಚ್ಚು, ಆರೋಹಿಸುವಾಗ ಮತ್ತು ನಿಜವಾದ ಊದುವ ವ್ಯವಸ್ಥೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಡೈ-ಹೆಡ್ ವಿವರಣೆಯಲ್ಲಿ ಪಟ್ಟಿ ಮಾಡಲಾದ ಡೈ-ಪಿನ್ ವ್ಯಾಸವು ಬ್ಲೋ-ಪಿನ್ ಡ್ರಾಯಿಂಗ್ಗೆ ಪರ್ಯಾಯವಾಗಿಲ್ಲ.
ಹೊಸ ಯಂತ್ರ ಯೋಜನೆಗಾಗಿ, ಉಪಕರಣದ ವ್ಯಾಪ್ತಿಯನ್ನು ಅನುಮೋದಿಸುವ ಮೊದಲು ಬಾಟಲಿ ಮತ್ತು ಮುಚ್ಚುವ ರೇಖಾಚಿತ್ರಗಳನ್ನು ಒದಗಿಸಿ. ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಅನುಸ್ಥಾಪನೆಗೆ, ಪ್ರಸ್ತುತ ಅಸೆಂಬ್ಲಿ ಗುರುತಿಸುವಿಕೆ ಮತ್ತು ತಪಾಸಣೆ ಪುರಾವೆಗಳನ್ನು ಸೇರಿಸಿ. ದಿHDPE ಬಾಟಲ್-ಯಂತ್ರ ಆಯ್ಕೆ ಮಾರ್ಗದರ್ಶಿವಿಶಾಲವಾದ ಉತ್ಪಾದನಾ ವಿವರಣೆಯನ್ನು ಒಳಗೊಂಡಿದೆ.
ಬ್ಲೋ ಪಿನ್ಗಳು ಮತ್ತು ಕುತ್ತಿಗೆ ದೋಷಗಳ ಬಗ್ಗೆ ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಬ್ಲೋ ಪಿನ್ ಡೈ ಪಿನ್ನಂತೆಯೇ ಇದೆಯೇ?
ಇಲ್ಲ. ಡೈ ಪಿನ್ ಅಥವಾ ಮ್ಯಾಂಡ್ರೆಲ್ ಕರಗುವ-ರೂಪಿಸುವ ಉಪಕರಣದ ಭಾಗವಾಗಿದೆ. ಬ್ಲೋ ಪಿನ್ ಊದುವ ಗಾಳಿಯನ್ನು ನೀಡುತ್ತದೆ ಮತ್ತು ನಿರ್ದಿಷ್ಟ ವಿನ್ಯಾಸದಲ್ಲಿ ಕುತ್ತಿಗೆಗೆ ಸಂಬಂಧಿಸಿದ ಕರ್ತವ್ಯಗಳನ್ನು ಹೊಂದಿರಬಹುದು. ಅದರ ಜೋಡಣೆಯ ರೇಖಾಚಿತ್ರದಿಂದ ಯಾವುದಾದರೂ ಘಟಕವನ್ನು ಗುರುತಿಸಿ. ಹಂಚಿದ ಪದ "ಪಿನ್" ಅವುಗಳ ಇಂಟರ್ಫೇಸ್ ಅಥವಾ ಆಯಾಮಗಳನ್ನು ಪರಸ್ಪರ ಬದಲಾಯಿಸುವುದಿಲ್ಲ.
ಪ್ರತಿ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಅದೇ ಬ್ಲೋ-ಪಿನ್ ವಿನ್ಯಾಸವನ್ನು ಬಳಸುತ್ತದೆಯೇ?
ಇಲ್ಲ. ಊದುವ ಮತ್ತು ಮುಗಿಸುವ ವ್ಯವಸ್ಥೆಗಳು ಉತ್ಪನ್ನ ಮತ್ತು ಉಪಕರಣವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಮಾಪನಾಂಕ ನಿರ್ಣಯ, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಕತ್ತರಿಸುವ ವೈಶಿಷ್ಟ್ಯಗಳು ಕಾನ್ಫಿಗರೇಶನ್ ನಿರ್ದಿಷ್ಟವಾಗಿವೆ. ಬದಲಿ ಆಯ್ಕೆ ಮಾಡುವ ಮೊದಲು ಅಥವಾ ಇನ್ನೊಂದು ಯಂತ್ರದಿಂದ ಸೆಟಪ್ ಸೂಚನೆಯನ್ನು ಅನ್ವಯಿಸುವ ಮೊದಲು ನಿಜವಾದ ಜೋಡಣೆ ಮತ್ತು ಚಲನೆಯನ್ನು ದೃಢೀಕರಿಸಿ. ಕಂಟೇನರ್ ಪರಿಮಾಣ ಮಾತ್ರ ಸರಿಯಾದ ಘಟಕವನ್ನು ಗುರುತಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಬ್ಲೋ ಪಿನ್ ಉತ್ತಮ ಸ್ಥಿತಿಯಲ್ಲಿದ್ದಾಗ ಬಾಟಲಿಯು ಸೋರಿಕೆಯಾಗಬಹುದೇ?
ಹೌದು. ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಕ್ಯಾಪ್, ಸೀಲಿಂಗ್ ಸಂಪರ್ಕ ಮತ್ತು ಪರೀಕ್ಷಾ ವ್ಯವಸ್ಥೆ ಸೇರಿದಂತೆ ಪೂರ್ಣ ಬಾಟಲಿ ಮತ್ತು ಮುಚ್ಚುವಿಕೆಯ ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ತನಿಖೆ ಮಾಡಿ. ಮೋಲ್ಡಿಂಗ್ ಅಥವಾ ನಂತರದ ನಿರ್ವಹಣೆಯ ಸಮಯದಲ್ಲಿ ಹಾನಿ ಕಾಣಿಸಿಕೊಳ್ಳುತ್ತದೆಯೇ ಎಂದು ನಿರ್ಧರಿಸಿ. ಸೋರಿಕೆ ಫಲಿತಾಂಶವು ವಿಫಲವಾದ ಪರಿಶೀಲನೆಯನ್ನು ಗುರುತಿಸುತ್ತದೆ; ಯಾವ ಸಾಧನ, ಘಟಕ ಅಥವಾ ಪ್ರಕ್ರಿಯೆಯ ಸ್ಥಿತಿಯು ವೈಫಲ್ಯಕ್ಕೆ ಕಾರಣವಾಯಿತು ಎಂಬುದನ್ನು ಅದು ಸ್ವತಃ ಗುರುತಿಸುವುದಿಲ್ಲ.
ಬದಲಿ ಬ್ಲೋ ಪಿನ್ ಅನ್ನು ಪರಿಶೀಲಿಸಲು ಯಾವ ಮಾಹಿತಿಯ ಅಗತ್ಯವಿದೆ?
ಯಂತ್ರದ ಮಾದರಿ ಮತ್ತು ಸರಣಿ ಸಂಖ್ಯೆ, ಅಚ್ಚು ಗುರುತು, ಬ್ಲೋ-ಪಿನ್ ಅಸೆಂಬ್ಲಿ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಪರಿಷ್ಕರಣೆ ಒದಗಿಸಿ. ಸಂಯೋಗ ನೆಕ್ ಟೂಲಿಂಗ್ ಮತ್ತು ಸಂಬಂಧಿತ ಬಾಟಲ್-ಮತ್ತು-ಮುಚ್ಚುವಿಕೆಯ ರೇಖಾಚಿತ್ರಗಳನ್ನು ಸೇರಿಸಿ. ದೋಷದ ತನಿಖೆಗಾಗಿ, ಮಾದರಿ ಗುರುತು, ಛಾಯಾಚಿತ್ರಗಳು, ಅಳತೆಗಳು ಮತ್ತು ಸಮಸ್ಯೆಯು ಮೊದಲು ಕಾಣಿಸಿಕೊಳ್ಳುವ ಅನುಕ್ರಮವನ್ನು ಸೇರಿಸಿ. ತಾಂತ್ರಿಕ ದಾಖಲೆಗಳಿಗಾಗಿ ಅನುಮೋದಿತ ಸಂಪರ್ಕ ಚಾನಲ್ ಬಳಸಿ.
ಬ್ಲೋ ಪಿನ್ ಅನ್ನು ದುರಸ್ತಿ ಮಾಡಿದ ನಂತರ ಅಥವಾ ಬದಲಾಯಿಸಿದ ನಂತರ ಏನು ಪರಿಶೀಲಿಸಬೇಕು?
ಅಸೆಂಬ್ಲಿ ಗುರುತನ್ನು ದೃಢೀಕರಿಸಿ ಮತ್ತು ಅನುಮೋದಿತ ದಾಖಲೆಗಳ ವಿರುದ್ಧ ಸೆಟಪ್ ಮಾಡಿ, ನಂತರ ಒಪ್ಪಿಕೊಂಡ ಅಳತೆಯ ಪರಿಸ್ಥಿತಿಗಳ ಅಡಿಯಲ್ಲಿ ಪೀಡಿತ ಕುತ್ತಿಗೆಯ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ. ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಮುಚ್ಚುವಿಕೆಯೊಂದಿಗೆ ಸಂಬಂಧಿತ ಪ್ಯಾಕೇಜ್ ಪರೀಕ್ಷೆಯನ್ನು ಪುನರಾವರ್ತಿಸಿ. ಪ್ರಮಾಣಗಳು ಮತ್ತು ವೈಫಲ್ಯಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ, ಪರಿಷ್ಕೃತ ಸೆಟಪ್ ಅನ್ನು ಇರಿಸಿಕೊಳ್ಳಿ ಮತ್ತು ನಿರಂತರ ತಪಾಸಣೆ ಮತ್ತು ಉತ್ಪಾದನೆ ಬಿಡುಗಡೆಗಾಗಿ ಗುಣಮಟ್ಟದ ಯೋಜನೆಯನ್ನು ಅನುಸರಿಸಿ.
ಯಂತ್ರ, ಉಪಕರಣ ಮತ್ತು ಕುತ್ತಿಗೆ ದೋಷದ ವಿವರಗಳನ್ನು ಕಳುಹಿಸಿ
ಮಾದರಿ ಮತ್ತು ಸರಣಿ ಸಂಖ್ಯೆ, ಟೂಲಿಂಗ್ ಗುರುತಿಸುವಿಕೆ ಮತ್ತು ಗುರುತಿಸಲಾದ ದೋಷದ ಛಾಯಾಚಿತ್ರದೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಬಾಟಲಿ-ಮತ್ತು-ಮುಚ್ಚುವಿಕೆಯ ಅವಶ್ಯಕತೆಗಳು, ಮೊದಲ ಪೀಡಿತ ಉತ್ಪಾದನಾ ಹಂತ ಮತ್ತು ಯಾವುದೇ ಅಳತೆ ಫಲಿತಾಂಶಗಳನ್ನು ಸೇರಿಸಿ. ಈ ವಿವರಗಳು ತಾಂತ್ರಿಕ ಚರ್ಚೆಗೆ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಆರಂಭಿಕ ಹಂತವನ್ನು ನೀಡುತ್ತವೆ.
ಉಪಕರಣ ಮತ್ತು ಉತ್ಪಾದನೆಯ ಅವಶ್ಯಕತೆಗಳನ್ನು ಚರ್ಚಿಸಿನಿಂಗ್ಬೋ ಕಿಂಗ್ಗಲ್ ಮೆಷಿನರಿ ಕಂ., ಲಿಮಿಟೆಡ್. ·ಕಂಪನಿ ಮಾಹಿತಿ