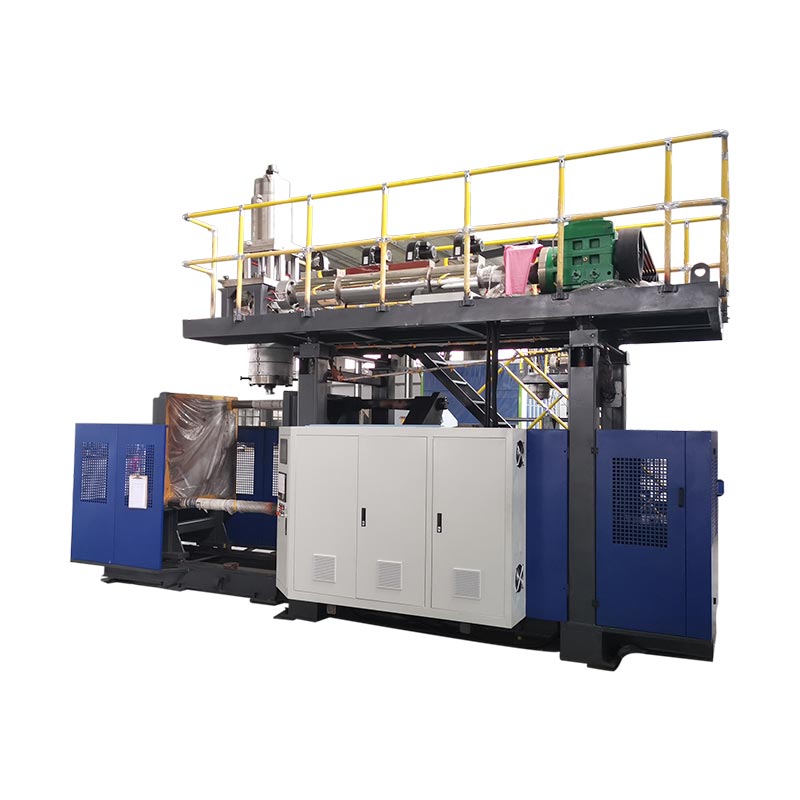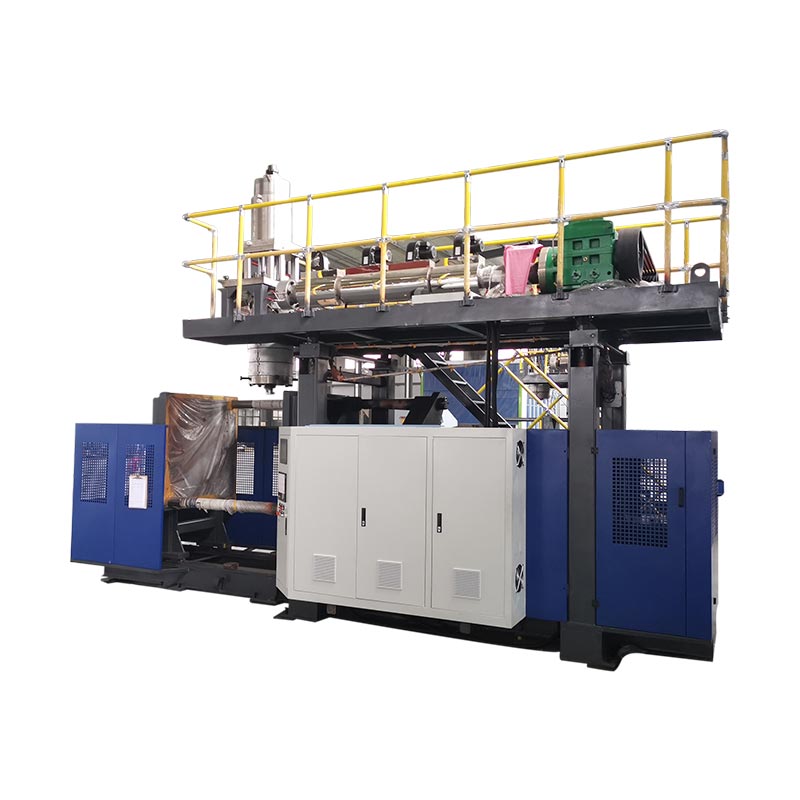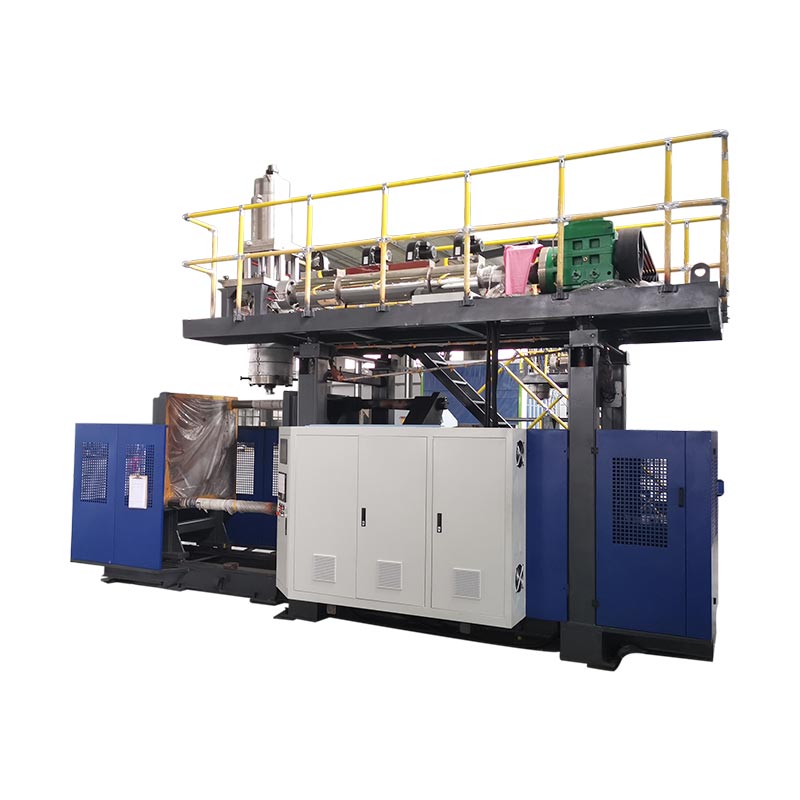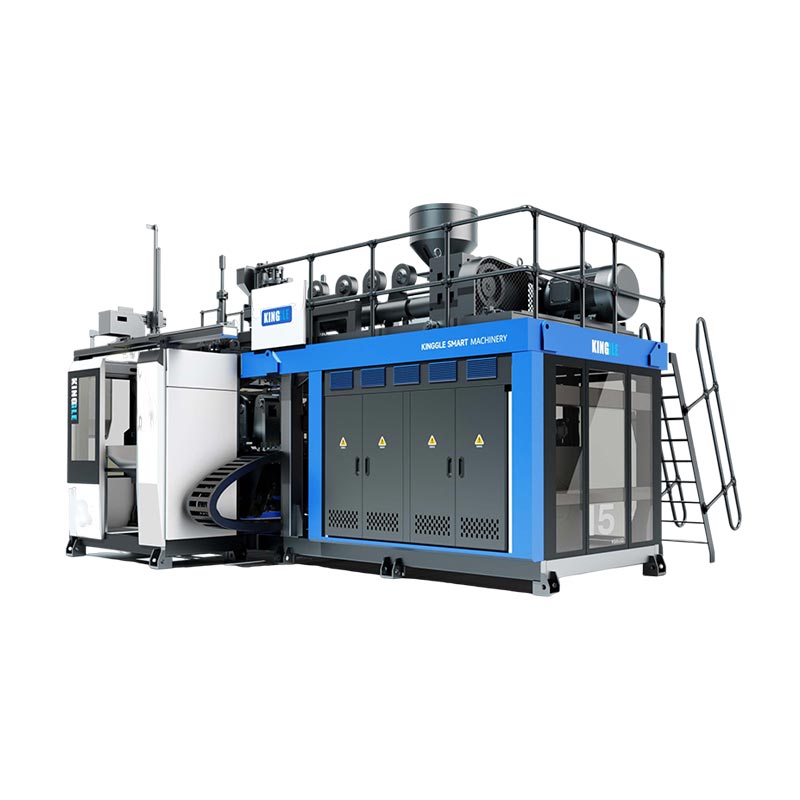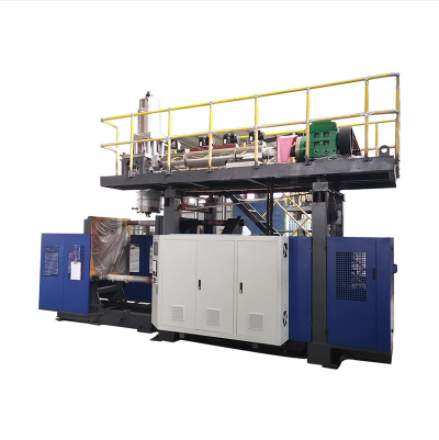
KGB110A ಅನ್ನು ಅಳತೆ ಮಾಡಿದ ಉತ್ಪನ್ನದ ಮಾದರಿಯಿಂದ ಕಾನ್ಫಿಗರ್ ಮಾಡಿ, ಕೇವಲ 160L ಹೆಸರಿನಿಂದ ಅಲ್ಲ. ಭಾಗ ಜ್ಯಾಮಿತಿ, ನಿವ್ವಳ ತೂಕ, ಗೋಡೆಯ ನಕ್ಷೆ, ರಾಳ, ಟ್ರಿಮ್ ಮತ್ತು ಉತ್ಪಾದನಾ ಗುರಿಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ನಂತರ ಅಚ್ಚು ಹೊದಿಕೆ, ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಬೇಡಿಕೆ, ಹೊರತೆಗೆಯುವಿಕೆ ಚೇತರಿಕೆ, ಕ್ಲ್ಯಾಂಪ್ ಅವಶ್ಯಕತೆ ಮತ್ತು ಕಾರ್ಖಾನೆಯ ಉಪಯುಕ್ತತೆಗಳನ್ನು ಪರಿಶೀಲಿಸಲು ಆ ಒಳಹರಿವುಗಳನ್ನು ಬಳಸಿ.
160 ಲೀಟರ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ವಿಭಿನ್ನ ಉತ್ಪನ್ನಗಳನ್ನು ಮಾಡಬಹುದು. ಟೊಳ್ಳಾದ ರಸ್ತೆ ತಡೆಗೋಡೆಯು ವಿಶಾಲವಾದ ಯೋಜಿತ ಪ್ರದೇಶವನ್ನು ಹೊಂದಿದೆ. ಪೊಂಟೂನ್ ದೀರ್ಘ ಡ್ರಾ ವಲಯಗಳು ಮತ್ತು ಸೀಲಿಂಗ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ಹೊಂದಿರಬಹುದು. ಮೇಜಿನ ಫಲಕವು ಅಗಲವಾಗಿರಬಹುದು ಆದರೆ ತುಲನಾತ್ಮಕವಾಗಿ ಆಳವಿಲ್ಲ. ಒಂದು ಮಾದರಿಯ ಹೆಸರು ಆ ವ್ಯತ್ಯಾಸಗಳನ್ನು ತೆಗೆದುಹಾಕುವುದಿಲ್ಲ.
ಅತ್ಯಂತ ಉಪಯುಕ್ತವಾದ ಆರಂಭಿಕ ಹಂತವು ಈಗಾಗಲೇ ಖರೀದಿದಾರರ ಮೇಜಿನ ಮೇಲಿರುವ ವಸ್ತುವಾಗಿದೆ. ಅದನ್ನು ಅಳೆಯಿರಿ, ತೂಕ ಮಾಡಿ ಮತ್ತು ಮುಖ್ಯವಾದ ಪ್ರದೇಶಗಳನ್ನು ಗುರುತಿಸಿ. ಆ ಮಾದರಿಯು ಉತ್ಪನ್ನ ವಿನ್ಯಾಸ, ಉಪಕರಣ, ಯಂತ್ರ ಸಂರಚನೆ ಮತ್ತು ಸ್ವೀಕಾರ ಪರೀಕ್ಷೆಯ ನಡುವಿನ ಕೊಂಡಿಯಾಗುತ್ತದೆ.

ಪ್ರಾಜೆಕ್ಟ್ ಅನ್ನು ಚಾಲನೆ ಮಾಡಬೇಕಾದ ಆರು-ಪುಟದ ಮಾದರಿ ಫೈಲ್
ಆಯಾಮದ ಭಾಗ ಡ್ರಾಯಿಂಗ್, ಒಟ್ಟಾರೆ ಗಾತ್ರ, ತೆರೆಯುವಿಕೆಗಳು, ಒಳಸೇರಿಸುವಿಕೆಗಳು ಮತ್ತು ಅಸೆಂಬ್ಲಿ ಇಂಟರ್ಫೇಸ್ಗಳು.
ನಿವ್ವಳ ಭಾಗ ತೂಕ, ವಸ್ತು ಗ್ರೇಡ್, ಬಣ್ಣ, ಸೇರ್ಪಡೆಗಳು ಮತ್ತು ಅನುಮತಿಸಲಾದ ರೀಗ್ರೈಂಡ್.
ನಿರ್ಣಾಯಕ ಸ್ಥಳಗಳು ಮತ್ತು ಉತ್ಪನ್ನ ಪರೀಕ್ಷೆಯ ಅವಶ್ಯಕತೆಗಳೊಂದಿಗೆ ಗೋಡೆಯ ದಪ್ಪದ ನಕ್ಷೆ.
ಟಾಪ್ ಫ್ಲ್ಯಾಷ್, ಬಾಟಮ್ ಟೈಲ್, ಹ್ಯಾಂಡಲ್ ಸ್ಕ್ರ್ಯಾಪ್ ಮತ್ತು ಇತರ ನಷ್ಟಗಳನ್ನು ತೋರಿಸುವ ನಕ್ಷೆಯನ್ನು ಟ್ರಿಮ್ ಮಾಡಿ.
ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಗುರಿ, ಶಿಫ್ಟ್ ಮಾದರಿ, ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕೆಲಸ.
ಫ್ಯಾಕ್ಟರಿ ಶಕ್ತಿ, ಗಾಳಿ, ನೀರು, ಪ್ರವೇಶ, ಎತ್ತುವಿಕೆ ಮತ್ತು ಲಭ್ಯವಿರುವ ಸೆಲ್ ಸ್ಪೇಸ್.
ಪ್ರಕಟಿತ-ಡೇಟಾ ಟಿಪ್ಪಣಿ:Kinggle ನ ಪ್ರಸ್ತುತ ಪುಟದ ಶೀರ್ಷಿಕೆ ಮತ್ತು ಅಪ್ಲಿಕೇಶನ್ ಪಠ್ಯವು KGB110A ಅನ್ನು 160L ವರ್ಗದಲ್ಲಿ ಇರಿಸುತ್ತದೆ. ಅದೇ ಪುಟವು ಪ್ರಸ್ತುತ ಸಾರಾಂಶ ಮತ್ತು ಗರಿಷ್ಠ ಸಾಮರ್ಥ್ಯದ ಕೋಷ್ಟಕದಲ್ಲಿ 120 L ಅನ್ನು ತೋರಿಸುತ್ತದೆ. ಈ ಲೇಖನವು ಪ್ರಕಟವಾದ 160L ಉತ್ಪನ್ನ ಸ್ಥಾನೀಕರಣವನ್ನು ಅನುಸರಿಸುತ್ತದೆ, ಆದರೆ ನಿಖರವಾದ ಆದೇಶದ ಸಾಮರ್ಥ್ಯವನ್ನು ಉದ್ಧರಣ ಮತ್ತು ತಾಂತ್ರಿಕ ಒಪ್ಪಂದದಲ್ಲಿ ದೃಢೀಕರಿಸಬೇಕು.
ಉತ್ಪನ್ನ ಮಾದರಿಯೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ, ಕ್ಯಾಟಲಾಗ್ ಲೇಬಲ್ ಅಲ್ಲ
ಯಂತ್ರದ ನಿರ್ಧಾರವು ಎಲ್ಲಿ ವಿಫಲವಾಗಬಹುದು ಎಂಬುದನ್ನು ಮಾದರಿಯು ನಿಮಗೆ ತಿಳಿಸುತ್ತದೆ. ಅದರ ಹೊರಗಿನ ಆಯಾಮಗಳು ಅಚ್ಚಿನ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತವೆ. ಇದರ ತೂಕ ಮತ್ತು ಟ್ರಿಮ್ ಸಂಚಯಕವನ್ನು ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಇದರ ವಿಶಾಲವಾದ ಮೇಲ್ಮೈಗಳು ಯೋಜಿತ ಪ್ರದೇಶದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತವೆ. ಆಳವಾದ ಮೂಲೆಗಳು ಮತ್ತು ಹಿಡಿಕೆಗಳು ಗೋಡೆಯ ವಿತರಣೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತವೆ. ಕೂಲಿಂಗ್ ನಡವಳಿಕೆಯು ಚಕ್ರದ ಸಮಯ ಮತ್ತು ತೆಗೆದುಹಾಕುವಿಕೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ.
ಸಂಪುಟ ಇನ್ನೂ ಉಪಯುಕ್ತವಾಗಿದೆ. ಇದು ಯೋಜನೆಯನ್ನು ಸಾಮಾನ್ಯ ಯಂತ್ರ ಶ್ರೇಣಿಯಲ್ಲಿ ಇರಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ. ಇನ್ನೂ ಒಂದೇ ಸುತ್ತುವರಿದ ಪರಿಮಾಣದೊಂದಿಗೆ ಎರಡು ಉತ್ಪನ್ನಗಳಿಗೆ ವಿಭಿನ್ನ ತಲೆಗಳು, ಹಿಡಿಕಟ್ಟುಗಳು ಅಥವಾ ಅಚ್ಚು ತೆರೆಯುವಿಕೆಗಳು ಬೇಕಾಗಬಹುದು. ಸ್ಥಳೀಯ ಪಕ್ಕೆಲುಬುಗಳು ಮತ್ತು ದಪ್ಪ ಆರೋಹಿಸುವಾಗ ವಲಯಗಳೊಂದಿಗೆ ದಟ್ಟವಾದ ತಾಂತ್ರಿಕ ಫಲಕಕ್ಕಿಂತ ಕಡಿಮೆ ರಾಳವನ್ನು ಬಳಸುವಾಗ ಬೃಹತ್ ಫ್ಲೋಟ್ ಹೆಚ್ಚು ಗಾಳಿಯನ್ನು ಹೊಂದಿರುತ್ತದೆ.
ಪ್ರತಿಸ್ಪರ್ಧಿಯ ಮುಗಿದ ಭಾಗವನ್ನು ಮಾತ್ರ ಮೂಲವಾಗಿ ಅವಲಂಬಿಸಬೇಡಿ. ಸಾಧ್ಯವಾದರೆ, ಮೂಲ ವಿನ್ಯಾಸ ಫೈಲ್ ಮತ್ತು ಉದ್ದೇಶಿತ ಕಾರ್ಯಕ್ಷಮತೆಯ ಅಗತ್ಯವನ್ನು ಸೇರಿಸಿ. ನಕಲು ಮಾಡಲಾದ ಮಾದರಿಯು ಹಳೆಯ ಅಚ್ಚು ಅಥವಾ ಪ್ರಕ್ರಿಯೆಗೆ ಸರಿದೂಗಿಸುವ ಗೋಡೆಯ ದಪ್ಪವನ್ನು ಒಳಗೊಂಡಿರಬಹುದು. ಅದರ ಕೆಲಸವನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳದೆ ಆ ಗೋಡೆಯನ್ನು ಪುನರಾವರ್ತಿಸುವುದರಿಂದ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಸುಧಾರಿಸದೆ ತೂಕವನ್ನು ಸೇರಿಸಬಹುದು.
ಕಿಂಗ್ಗಲ್ ದಾಖಲಿಸಿದ್ದಾರೆಮಾರಾಟ ಪ್ರಕ್ರಿಯೆಉತ್ಪನ್ನದ ಫೋಟೋಗಳು, ರೇಖಾಚಿತ್ರಗಳು, ತೂಕ, ಗಾತ್ರ ಮತ್ತು ವಸ್ತುಗಳೊಂದಿಗೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ. ಇದು ದಪ್ಪ, ಉತ್ಪಾದನೆ ಮತ್ತು ರಾಸಾಯನಿಕ-ನಿರೋಧಕ ಅವಶ್ಯಕತೆಗಳನ್ನು ಕೇಳುತ್ತದೆ. ಆ ಆದೇಶವು ಪ್ರಾಯೋಗಿಕವಾಗಿದೆ ಏಕೆಂದರೆ ಯಂತ್ರ ಶಿಫಾರಸು ಉತ್ಪನ್ನ ಸಾಕ್ಷ್ಯವನ್ನು ಅನುಸರಿಸುತ್ತದೆ.
ಮಾದರಿ ಫೈಲ್ ಒಂದು ಪರಿಷ್ಕರಣೆ ಸಂಖ್ಯೆಯನ್ನು ಹೊಂದಿರಬೇಕು. ಕುತ್ತಿಗೆ, ಹ್ಯಾಂಡಲ್, ಇನ್ಸರ್ಟ್ ಅಥವಾ ಒಟ್ಟಾರೆ ಉದ್ದ ಬದಲಾದರೆ, ಯಂತ್ರ ಮತ್ತು ಅಚ್ಚು ಫ್ರೀಜ್ ಆಗುವ ಮೊದಲು ಫೈಲ್ ಅನ್ನು ನವೀಕರಿಸಿ. ಉದ್ಧರಣವು ಆರಂಭಿಕ ಮಾದರಿಗೆ ಸರಿಹೊಂದುವ ಯೋಜನೆಯನ್ನು ಇದು ತಪ್ಪಿಸುತ್ತದೆ ಆದರೆ ಉತ್ಪಾದನಾ ರೇಖಾಚಿತ್ರವು ಇನ್ನು ಮುಂದೆ ಉಲ್ಲೇಖಿಸಿದ ಕೋಶಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗುವುದಿಲ್ಲ.
ಇಂಜಿನಿಯರಿಂಗ್ ವಿಮರ್ಶೆಯಿಂದ ಬದುಕಬಲ್ಲ ಮಾದರಿ ದಸ್ತಾವೇಜನ್ನು ನಿರ್ಮಿಸಿ
ಮೂಲ ಅಳತೆಗಳೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಒಟ್ಟಾರೆ ಉದ್ದ, ಅಗಲ ಮತ್ತು ಎತ್ತರವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಆರಂಭಿಕ ವ್ಯಾಸಗಳು, ಕುತ್ತಿಗೆ ಮುಕ್ತಾಯ, ಫ್ಲೇಂಜ್ ಗಾತ್ರ, ಹ್ಯಾಂಡಲ್ ಕ್ಲಿಯರೆನ್ಸ್ ಮತ್ತು ಯಾವುದೇ ಇನ್ಸರ್ಟ್ನ ಸ್ಥಾನವನ್ನು ಸೇರಿಸಿ. ಮಾದರಿಯು ಅವುಗಳನ್ನು ಬಹಿರಂಗಪಡಿಸಿದರೆ ವಿಭಜಿಸುವ ರೇಖೆ ಮತ್ತು ಗೋಚರಿಸುವ ಪಿಂಚ್ ಪ್ರದೇಶಗಳನ್ನು ಗುರುತಿಸಿ.
ಮಾಪನಾಂಕ ನಿರ್ಣಯದ ಪ್ರಮಾಣದಲ್ಲಿ ಸಂಪೂರ್ಣ ಉತ್ಪನ್ನವನ್ನು ತೂಕ ಮಾಡಿ. ನಂತರ ಬ್ಲೋ ಮೊಲ್ಡ್ ಮಾಡದ ಯಾವುದೇ ತೆಗೆಯಬಹುದಾದ ಘಟಕಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ. ಕ್ಯಾಪ್, ಪ್ಲಗ್, ಮೆಟಲ್ ಇನ್ಸರ್ಟ್ ಅಥವಾ ಫೋಮ್ ಫಿಲ್ಲಿಂಗ್ ಅನ್ನು ಅಚ್ಚು ಮಾಡಿದ ಪ್ಲಾಸ್ಟಿಕ್ ಎಂದು ಪರಿಗಣಿಸಬಾರದು. ಗೋಚರಿಸುವಿಕೆಯಿಂದ ಪಾಲಿಮರ್ ಅನ್ನು ಊಹಿಸುವ ಬದಲು ವಸ್ತು ಗುರುತಿಸುವಿಕೆಯ ವಿಧಾನವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
ಗೋಡೆಯ ದಪ್ಪಕ್ಕೆ ಸ್ಥಳ ನಕ್ಷೆಯ ಅಗತ್ಯವಿದೆ. ರೇಖಾಚಿತ್ರ ಅಥವಾ ಫೋಟೋದಲ್ಲಿನ ಅಂಕಗಳನ್ನು ಸಂಖ್ಯೆ ಮಾಡಿ. ಮೂಲೆಗಳು, ಭುಜದ ಪರಿವರ್ತನೆಗಳು, ಹಿಡಿಕೆಗಳು, ಮೂಲ ಸಂಪರ್ಕಗಳು, ಆರೋಹಿಸುವಾಗ ವಲಯಗಳು ಮತ್ತು ವಿಶಾಲ ಫಲಕಗಳನ್ನು ಸೇರಿಸಿ. ಒಂದೇ ಸರಾಸರಿ ದಪ್ಪವು ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ನಿಯಂತ್ರಿಸಬಹುದಾದ ತೆಳುವಾದ ಪ್ರದೇಶವನ್ನು ಮರೆಮಾಡುತ್ತದೆ.
ಮುಂದೆ, ಉತ್ಪನ್ನ ಪರೀಕ್ಷೆಗಳನ್ನು ಬರೆಯಿರಿ. ಫ್ಲೋಟ್, ಟ್ರಾಫಿಕ್ ತಡೆಗೋಡೆ, ಪೀಠೋಪಕರಣ ಫಲಕ ಮತ್ತು ಕೈಗಾರಿಕಾ ಕಂಟೇನರ್ ಒಂದೇ ಪಾಸ್ ಮಾನದಂಡವನ್ನು ಹೊಂದಿಲ್ಲ. ಖರೀದಿದಾರನ ನಿಜವಾದ ರೇಖಾಚಿತ್ರ, ನಿಯಂತ್ರಕ ಅವಶ್ಯಕತೆ ಅಥವಾ ಆಂತರಿಕ ಪರೀಕ್ಷೆಯನ್ನು ಬಳಸಿ. ಸಂಬಂಧವಿಲ್ಲದ ಉತ್ಪನ್ನದಿಂದ ಡ್ರಾಪ್ ಎತ್ತರ, ಲೋಡ್ ಅಥವಾ ಸೋರಿಕೆ ಪರೀಕ್ಷೆಯನ್ನು ಎರವಲು ಪಡೆಯಬೇಡಿ.
| ಮಾದರಿ ಪುರಾವೆ | ಅದನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡುವುದು ಹೇಗೆ | ಯಂತ್ರ ನಿರ್ಧಾರದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರಿದೆ |
|---|---|---|
| ಒಟ್ಟಾರೆ ಜ್ಯಾಮಿತಿ | ಆಯಾಮದ ರೇಖಾಚಿತ್ರ ಅಥವಾ ಪರಿಶೀಲಿಸಿದ 3D ಫೈಲ್ | ಮೋಲ್ಡ್ ಹೊದಿಕೆ, ಮಧ್ಯರೇಖೆ, ತಲೆಯ ಸ್ಥಾನ ಮತ್ತು ತೆಗೆಯುವ ಮಾರ್ಗ |
| ನಿವ್ವಳ ಮೊಲ್ಡ್ ತೂಕ | ಪ್ರತ್ಯೇಕವಾಗಿ ಜೋಡಿಸಲಾದ ಭಾಗಗಳಿಲ್ಲದೆ ತೂಕ | ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮಾಸ್ಗೆ ಆರಂಭಿಕ ಹಂತ |
| ಗೋಡೆಯ ವಿತರಣೆ | ಆಯ್ಕೆಮಾಡಿದ ಮಾಪನ ವಿಧಾನದೊಂದಿಗೆ ಸಂಖ್ಯೆಯ ಸ್ಥಳಗಳು | ಪ್ಯಾರಿಸನ್ ಪ್ರೊಫೈಲ್, ಶಾಟ್ ವಿತರಣೆ ಮತ್ತು ಪ್ರಯೋಗದ ಮಾನದಂಡ |
| ರಾಳ ವ್ಯವಸ್ಥೆ | ಗ್ರೇಡ್, ಪೂರೈಕೆದಾರ, ಬಣ್ಣ, ಸೇರ್ಪಡೆಗಳು ಮತ್ತು ರೀಗ್ರೈಂಡ್ ನಿಯಮ | ಸ್ಕ್ರೂ ಸೂಕ್ತತೆ, ಕರಗುವ ದರ ಮತ್ತು ಸಂಸ್ಕರಣಾ ವಿಂಡೋ |
| ಟ್ರಿಮ್ ಮತ್ತು ಫ್ಲಾಶ್ | ನಿರೀಕ್ಷಿತ ಟಾಪ್, ಬಾಟಮ್, ಹ್ಯಾಂಡಲ್ ಮತ್ತು ಸೈಡ್ ಸ್ಕ್ರ್ಯಾಪ್ | ಸಂಚಯಕ ಬೇಡಿಕೆ ಮತ್ತು ರೀಗ್ರೈಂಡ್ ಲೋಡ್ |
| ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಗಳು | ಹೆಸರಿಸಲಾದ ವಿಧಾನ, ಸ್ಥಿತಿ, ಮಾದರಿ ಗಾತ್ರ ಮತ್ತು ಪಾಸ್ ಮಿತಿ | ಮೋಲ್ಡ್ ವಿನ್ಯಾಸ, ತಂಪಾಗಿಸುವಿಕೆ, ಗೋಡೆಯ ಗುರಿಗಳು ಮತ್ತು FAT ವ್ಯಾಪ್ತಿ |
| ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ | ಪ್ರತಿ ಗಂಟೆಗೆ ಉತ್ತಮ ಭಾಗಗಳು ಅಥವಾ ತಪಾಸಣೆಯ ನಂತರ ಶಿಫ್ಟ್ | ಚೇತರಿಕೆ ದರ, ಕೂಲಿಂಗ್, ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಮತ್ತು ಕೆಳಮಟ್ಟದ ಸಾಮರ್ಥ್ಯ |
ಮಾದರಿಯು ಪುರಾವೆಯಾಗಿದೆ, ಸಂಪೂರ್ಣ ವಿವರಣೆಯಲ್ಲ. ಇದು ವಯಸ್ಸಾದ, ವಿರೂಪಗೊಂಡ ಅಥವಾ ಹೀರಿಕೊಳ್ಳಲ್ಪಟ್ಟ ರಾಸಾಯನಿಕಗಳನ್ನು ಹೊಂದಿರಬಹುದು. ಉತ್ತಮ ಪ್ರಶ್ನೆಗಳನ್ನು ಕೇಳಲು ಇದನ್ನು ಬಳಸಿ, ನಂತರ ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರ ಮತ್ತು ಪರೀಕ್ಷಾ ಮಾನದಂಡವನ್ನು ಡಾಕ್ಯುಮೆಂಟ್ ಶ್ರೇಣಿಯಲ್ಲಿ ಭೌತಿಕ ಮಾದರಿಯ ಮೇಲೆ ಇರಿಸಿ.
KGB110A ವಿವರಣೆಯನ್ನು ಚೆಕ್ಗಳ ಸೆಟ್ನಂತೆ ಓದಿ
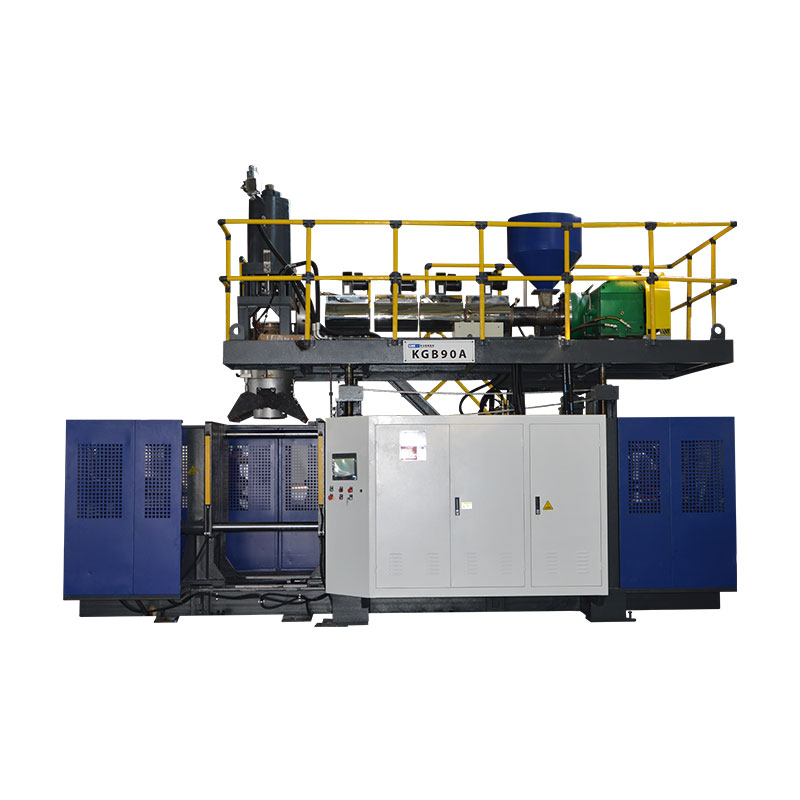
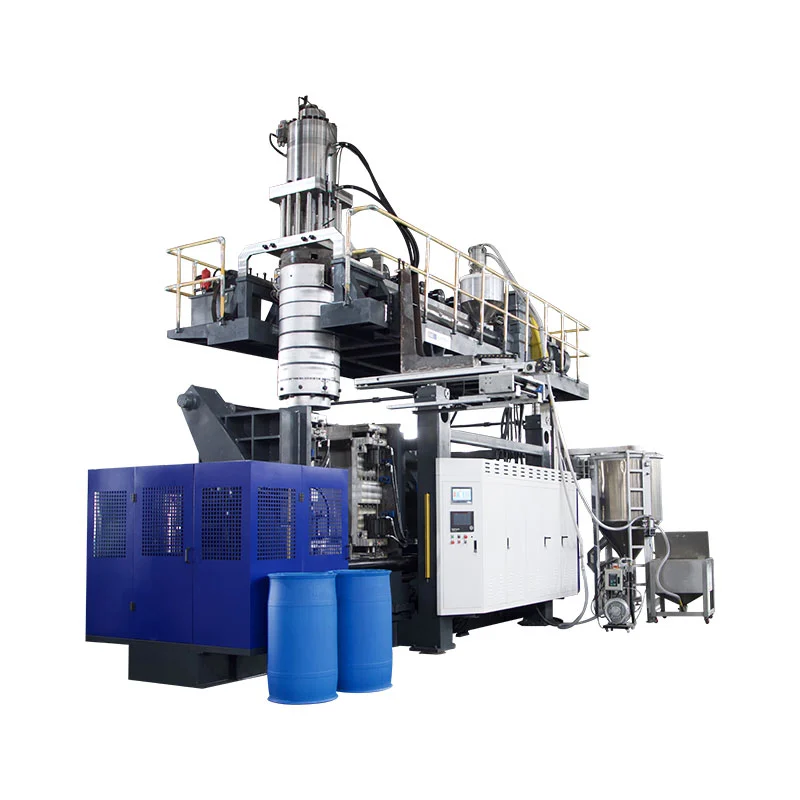
ದಿKGB110A ಉತ್ಪನ್ನ ಪುಟ6.6 x 4.2 x 5.2 m ಯಂತ್ರದ ಗಾತ್ರ ಮತ್ತು 22 t ಯಂತ್ರದ ತೂಕವನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಅದರ ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವ ವಿಭಾಗವು 760 kN, 1100 x 1400 mm ಪ್ಲಾಟೆನ್ ಮತ್ತು 1000 x 1400 mm ಗರಿಷ್ಟ ಅಚ್ಚುಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಪುಟವು 610 ರಿಂದ 750 ಮಿಮೀ ಅಚ್ಚು-ದಪ್ಪ ಶ್ರೇಣಿಯನ್ನು ಸಹ ನೀಡುತ್ತದೆ.
ತೆರೆಯುವಿಕೆ ಮತ್ತು ಚಲನೆಗಾಗಿ, ಪುಟವು 600 ರಿಂದ 1600 mm ಮತ್ತು 600 mm ಚಲಿಸುವ ಸ್ಟ್ರೋಕ್ ಅನ್ನು ತೋರಿಸುತ್ತದೆ. ಈ ಸಂಖ್ಯೆಗಳಿಗೆ ಅವುಗಳ ಪಕ್ಕದಲ್ಲಿ ಅಚ್ಚು ಜೋಡಣೆಯ ಅಗತ್ಯವಿದೆ. ಸಂಪೂರ್ಣ ತಂಪಾಗುವ ಭಾಗವು ಉದ್ದೇಶಿತ ರೋಬೋಟ್, ಒಳಸೇರಿಸುವಿಕೆ ಮತ್ತು ಟ್ರಿಮ್ ಅನ್ನು ಇನ್ನೂ ಲಗತ್ತಿಸುವುದರೊಂದಿಗೆ ಅಚ್ಚನ್ನು ಬಿಡುಗಡೆ ಮಾಡಬಹುದೇ ಮತ್ತು ಬಿಡಬಹುದೇ ಎಂಬುದು ಉಪಯುಕ್ತ ಪ್ರಶ್ನೆಯಾಗಿದೆ.
ಹೊರತೆಗೆಯುವ ವಿಭಾಗವು 110 mm ಸ್ಕ್ರೂ, 25 L/D ಅನುಪಾತ, 75 kW ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮೋಟಾರ್ ಮತ್ತು ನಾಲ್ಕು ತಾಪನ ವಲಯಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಪ್ರಕಟಿಸಿದ HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯ 160 ರಿಂದ 200 ಕೆಜಿ/ಗಂ. ಆ ಶ್ರೇಣಿಯು ಪುಟದ HDPE ಪದಗಳಿಗೆ ಸೇರಿದೆ. ಇದು ಮತ್ತೊಂದು ವಸ್ತು ಅಥವಾ ಸೂತ್ರೀಕರಣಕ್ಕೆ ಅದೇ ದರವನ್ನು ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ.
ಮುಖ್ಯ ವಿಭಾಗವು 12(20) L ಸಂಚಯಕ ಸಾಮರ್ಥ್ಯ ಮತ್ತು 9(15) ಕೆಜಿ PE ಸಂಚಯಕ ತೂಕವನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಇದು 450(600) mm ಗರಿಷ್ಠ ಡೈ-ಪಿನ್ ವ್ಯಾಸವನ್ನು ಸಹ ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಪ್ಯಾರೆಂಥೆಟಿಕಲ್ ಮೌಲ್ಯಗಳು ಕಾನ್ಫಿಗರೇಶನ್ ಆಯ್ಕೆಗಳನ್ನು ಪ್ರತಿಬಿಂಬಿಸಬಹುದು, ಆದರೆ ಪುಟವು ನಿಯಮವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವುದಿಲ್ಲ. ಪ್ರಸ್ತಾವನೆಯು ಆಯ್ಕೆಮಾಡಿದ ತಲೆ, ಡೈ ಟೂಲಿಂಗ್ ಮತ್ತು ರಾಳದ ಆಧಾರವನ್ನು ನಮೂದಿಸಬೇಕು.
ಪುಟವು MOOG 100 ದಪ್ಪದ ನಿಯಂತ್ರಕ, ರೋಬೋಟ್ ಆರ್ಮ್ ಮತ್ತು ಬಾಟಮ್ ಬ್ಲೋಯಿಂಗ್ ಸಿಸ್ಟಮ್ನೊಂದಿಗೆ ಪ್ರಮಾಣಿತ ಮಾದರಿಯನ್ನು ವಿವರಿಸುತ್ತದೆ. ಇವು ಮೊದಲ ಪಕ್ಷದ ಪ್ರಕಟಿತ ಹೇಳಿಕೆಗಳು. ಉದ್ಧರಣವು ಇನ್ನೂ ಪ್ರತಿ ಸರಬರಾಜು ಮಾಡಿದ ಐಟಂ, ಅದರ ಇಂಟರ್ಫೇಸ್ ಮತ್ತು ಯಾವುದೇ ಪ್ರಾಜೆಕ್ಟ್-ನಿರ್ದಿಷ್ಟ ಬದಲಾವಣೆಯನ್ನು ಹೆಸರಿಸಬೇಕು.
ಫ್ಯಾಕ್ಟರಿ ಓದುವಿಕೆ:ಟೇಬಲ್ ಅನ್ನು ಅದರ ಪ್ರಶ್ನೆಗಳಿಲ್ಲದೆ ಖರೀದಿ ಆದೇಶಕ್ಕೆ ನಕಲಿಸಬೇಡಿ. ಮಾದರಿ ಮಾಪನ, ಮೋಲ್ಡ್ ಡ್ರಾಯಿಂಗ್ ಅಥವಾ ಯುಟಿಲಿಟಿ ಲೆಕ್ಕಾಚಾರವನ್ನು ಪೂರೈಸಲು ಉದ್ದೇಶಿಸಿರುವ ಪ್ರತಿಯೊಂದು ನಿರ್ದಿಷ್ಟತೆಯ ಪಕ್ಕದಲ್ಲಿ ಇರಿಸಿ.
ಉತ್ಪನ್ನದ ಆಕಾರವನ್ನು ಮೊಲ್ಡ್ ಫಿಟ್ ಮತ್ತು ತೆಗೆಯುವ ಜಾಗಕ್ಕೆ ಭಾಷಾಂತರಿಸಿ
ಉತ್ಪನ್ನದ ರೇಖಾಚಿತ್ರವು ಕುಗ್ಗುವಿಕೆ ತಂತ್ರ, ಕುಳಿ ಉಕ್ಕು, ಕೂಲಿಂಗ್, ಪಿಂಚ್-ಆಫ್, ವೆಂಟ್ಸ್, ನೆಕ್ ಟೂಲಿಂಗ್ ಮತ್ತು ಆರೋಹಣವನ್ನು ಸೇರಿಸಿದ ನಂತರ ಮಾತ್ರ ಅಚ್ಚು ಆಗುತ್ತದೆ. ಪರಿಣಾಮವಾಗಿ ಜೋಡಣೆಯು ಉತ್ಪನ್ನಕ್ಕಿಂತ ದೊಡ್ಡದಾಗಿರಬಹುದು. 1000 x 1400 mm ಮಿತಿಯೊಳಗೆ ಆರಾಮದಾಯಕವಾಗಿ ಕಾಣುವ ಭಾಗವು ಒಮ್ಮೆ ಸಂಪರ್ಕಗಳು ಮತ್ತು ಚಲಿಸುವ ಸಾಧನಗಳನ್ನು ಸೇರಿಸಿದಾಗ ಬಿಗಿಯಾಗಬಹುದು.
ಅಗಲ, ಎತ್ತರ ಮತ್ತು ಸ್ಥಾಪಿಸಲಾದ ದಪ್ಪವನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಪರಿಶೀಲಿಸಿ. ಬ್ಯಾಕಿಂಗ್ ಪ್ಲೇಟ್ಗಳು ಮತ್ತು ಅಡಾಪ್ಟರ್ಗಳು ಸೇರಿದಂತೆ ಸಂಪೂರ್ಣ ಜೋಡಣೆಯನ್ನು ಬಳಸಿ. 1100 x 1400 mm ಪ್ಲೇಟನ್ ಉಲ್ಲೇಖದ ವಿರುದ್ಧ ಆರೋಹಿಸುವ ಮಾದರಿಯನ್ನು ದೃಢೀಕರಿಸಿ. ಅವುಗಳ ಸ್ಥಾಪಿತ ಸ್ಥಾನಗಳಲ್ಲಿ ನೀರು, ಹೈಡ್ರಾಲಿಕ್, ನ್ಯೂಮ್ಯಾಟಿಕ್ ಮತ್ತು ವಿದ್ಯುತ್ ಸಂಪರ್ಕಗಳನ್ನು ತೋರಿಸಿ.
ಸ್ಥಳವನ್ನು ತೆರೆಯುವುದು ಚಲನೆಯ ಸಮಸ್ಯೆಯಾಗಿದೆ. ಮೇಜಿನ ಫಲಕವು ಆಳವಾದ ಪಕ್ಕೆಲುಬುಗಳನ್ನು ತೆರವುಗೊಳಿಸಬೇಕಾಗಬಹುದು. ತಡೆಗೋಡೆ ಒಂದು ಕೋನದಲ್ಲಿ ಕುಳಿಯನ್ನು ಬಿಡಬಹುದು. ಒಂದು ಪೊಂಟೂನ್ ಬಿಸಿಯಾಗಿರುವಾಗ ಹೊಂದಿಕೊಳ್ಳುವಂತೆ ಉಳಿಯಬಹುದು ಮತ್ತು ಟೇಕ್-ಔಟ್ ಸಮಯದಲ್ಲಿ ಬೆಂಬಲ ಬೇಕಾಗಬಹುದು. ರೋಬೋಟ್ ಹಿಡಿತ ಮತ್ತು ಭಾಗ ತಿರುಗುವಿಕೆಗೆ ತಮ್ಮದೇ ಆದ ಸ್ವೆಪ್ಡ್ ಎನ್ವಲಪ್ ಅಗತ್ಯವಿದೆ.
ಅದೇ ಸಮಯದಲ್ಲಿ ಅಚ್ಚು-ಬದಲಾವಣೆ ಮಾರ್ಗವನ್ನು ಯೋಜಿಸಿ. KGB110A ಪುಟವು 22 t ಯಂತ್ರದ ತೂಕವನ್ನು ನೀಡುತ್ತದೆ ಆದರೆ ಅನುಮತಿಸುವ ಅಚ್ಚು ತೂಕವನ್ನು ಪ್ರಕಟಿಸುವುದಿಲ್ಲ. ಅಂತಿಮ ಅಚ್ಚು-ತೂಕದ ಮಿತಿ, ಎತ್ತುವ ಅಂಕಗಳು ಮತ್ತು ಸಾಮಾನ್ಯ ಜೋಡಣೆಯ ರೇಖಾಚಿತ್ರಕ್ಕಾಗಿ ಕಿಂಗ್ಗಲ್ ಅನ್ನು ಕೇಳಿ. ನಂತರ ಸಸ್ಯದ ಕ್ರೇನ್, ಕೊಕ್ಕೆ ಎತ್ತರ ಮತ್ತು ವಿಧಾನವನ್ನು ಪರಿಶೀಲಿಸಿ.
ಮೋಲ್ಡ್ ಕೂಲಿಂಗ್ ಇಡೀ ಚಕ್ರವನ್ನು ನಿಯಂತ್ರಿಸಬಹುದು. ದೊಡ್ಡ ಮೇಲ್ಮೈಗಳಿಗೆ ಸಮತೋಲಿತ ಸರ್ಕ್ಯೂಟ್ಗಳ ಅಗತ್ಯವಿರುತ್ತದೆ, ಆದರೆ ದಪ್ಪ ವೈಶಿಷ್ಟ್ಯಗಳಿಗೆ ಕೇಂದ್ರೀಕೃತ ಕೂಲಿಂಗ್ ಅಗತ್ಯವಿರುತ್ತದೆ. ದಿಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಅಚ್ಚು ಮಾರ್ಗದರ್ಶಿಪಿಂಚ್-ಆಫ್, ವೆಂಟಿಂಗ್ ಮತ್ತು ಸರ್ಕ್ಯೂಟ್ ಯೋಜನೆಯನ್ನು ಹೆಚ್ಚು ವಿವರವಾಗಿ ಒಳಗೊಳ್ಳುತ್ತದೆ.
ತಲೆಯನ್ನು ಆರಿಸುವ ಮೊದಲು ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ಬೇಡಿಕೆಯನ್ನು ಲೆಕ್ಕ ಹಾಕಿ
ಒಂದು ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ನಲ್ಲಿ ಡೈ ಅನ್ನು ಬಿಡುವ ಎಲ್ಲಾ ವಸ್ತುಗಳನ್ನು ಸಂಚಯಕವು ತಲುಪಿಸಬೇಕು. ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನದ ತೂಕವು ಕೇವಲ ಒಂದು ಭಾಗವಾಗಿದೆ. ತಲೆಯು ಫ್ಲ್ಯಾಷ್, ಬಾಲಗಳು, ಹ್ಯಾಂಡಲ್ ಸ್ಕ್ರ್ಯಾಪ್ ಮತ್ತು ಟ್ರಿಮ್ಮಿಂಗ್ ಪ್ರಕ್ರಿಯೆಯು ತೆಗೆದುಹಾಕುವ ಯಾವುದೇ ವಸ್ತುವನ್ನು ಸಹ ನೀಡುತ್ತದೆ.
ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮಾಸ್ = ನಿವ್ವಳ ಮೋಲ್ಡ್ ಉತ್ಪನ್ನ + ಫ್ಲ್ಯಾಷ್ ಮತ್ತು ಟ್ರಿಮ್ + ದಾಖಲಿತ ಪ್ರಕ್ರಿಯೆ ಭತ್ಯೆ
ಅಳತೆ ಮಾಡಿದ ಅಥವಾ ಅಚ್ಚು ಪಡೆದ ಮೌಲ್ಯಗಳನ್ನು ಬಳಸಿ. ಫ್ಲೋಟ್ಗಳು, ಅಡೆತಡೆಗಳು, ಪೀಠೋಪಕರಣಗಳು ಮತ್ತು ತಾಂತ್ರಿಕ ಭಾಗಗಳಿಗೆ ಸಾರ್ವತ್ರಿಕ ಸ್ಕ್ರ್ಯಾಪ್ ಶೇಕಡಾವಾರು ಇಲ್ಲ.
ಕಿಂಗ್ಗಲ್ KGB110A ಗಾಗಿ PE ಸಂಚಯಕ-ತೂಕದ ರೇಖೆಯಾಗಿ 9(15) ಕೆಜಿಯನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಇದನ್ನು ತಲೆ ಮತ್ತು ವಸ್ತು ಉಲ್ಲೇಖವಾಗಿ ಪರಿಗಣಿಸಿ, ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನ ಸಾಮರ್ಥ್ಯವಲ್ಲ. PE ದರ್ಜೆ, ಕರಗುವ ತಾಪಮಾನ, ಮರುಬಳಕೆಯ ವಿಷಯ ಮತ್ತು ಡೈ ಸೆಟ್ಟಿಂಗ್ ಬಳಸಬಹುದಾದ ನಡವಳಿಕೆಯನ್ನು ಬದಲಾಯಿಸಬಹುದು. ಮತ್ತೊಂದು ರಾಳಕ್ಕೆ ತನ್ನದೇ ಆದ ವಿಮರ್ಶೆ ಅಗತ್ಯವಿದೆ.
ಪ್ಯಾರಿಸನ್ ಉದ್ದವು ದ್ರವ್ಯರಾಶಿಯೊಂದಿಗೆ ಮುಖ್ಯವಾಗಿದೆ. ಅಚ್ಚು ಮುಚ್ಚುವ ಮೊದಲು ದೀರ್ಘ ಪ್ಯಾರಿಸನ್ ಕುಸಿಯಬಹುದು ಅಥವಾ ಹಿಗ್ಗಿಸಬಹುದು. ವಿಶಾಲವಾದ ಡೈ ಉತ್ಪನ್ನದ ಸುತ್ತ ಅಗತ್ಯವಿರುವ ಡ್ರಾವನ್ನು ಕಡಿಮೆ ಮಾಡಬಹುದು ಆದರೆ ತಲೆ ಮತ್ತು ಉಪಕರಣದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಬದಲಾಯಿಸಬಹುದು. ವಿಚಾರಣೆಯ ಸಮಯದಲ್ಲಿ ಡೈ ಗಾತ್ರ, ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಿದ ಅಂತರ, ಹೊರತೆಗೆಯುವ ಸಮಯ ಮತ್ತು ಪ್ಯಾರಿಸನ್ ಸ್ಥಾನವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
ಒಟ್ಟು ಬೇಡಿಕೆಯು ರೀಗ್ರೈಂಡ್ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ದೊಡ್ಡ ಸ್ಕ್ರ್ಯಾಪ್ ಸ್ಟ್ರೀಮ್ ಅನ್ನು ರಚಿಸುವಾಗ ಹೆವಿ ಫ್ಲ್ಯಾಷ್ ಸಂಚಯಕಕ್ಕೆ ಸರಿಹೊಂದಬಹುದು. ಗ್ರ್ಯಾನ್ಯುಲೇಟರ್, ರವಾನೆ ಮತ್ತು ಮಿಶ್ರಣ ವ್ಯವಸ್ಥೆಯು ಮುಂದುವರಿಯಬೇಕು. ರಿಗ್ರೈಂಡ್ ಉತ್ಪನ್ನಕ್ಕೆ ಹಿಂತಿರುಗಿದರೆ, ಅದರ ಶೇಕಡಾವಾರು ಮತ್ತು ಮಾಲಿನ್ಯ ನಿಯಂತ್ರಣಗಳು ಅನುಮೋದಿತ ಸೂತ್ರೀಕರಣದಲ್ಲಿ ಸೇರಿವೆ.
ಪ್ರೊಫೈಲ್ ತಿದ್ದುಪಡಿಗಾಗಿ ನಿಯಂತ್ರಣ ಶ್ರೇಣಿಯನ್ನು ಬಿಡಿ. ಅದರ ಪ್ರಾಯೋಗಿಕ ಅಂಚಿನಲ್ಲಿ ಚಾಲನೆಯಲ್ಲಿರುವ ತಲೆಯು ದಪ್ಪವಾದ ಮೂಲೆಗಳಿಗೆ ಅಥವಾ ದೀರ್ಘವಾದ ಪ್ಯಾರಿಸನ್ಗೆ ಕಡಿಮೆ ಸ್ಥಳವನ್ನು ಹೊಂದಿರಬಹುದು. ಪ್ರಯೋಗವು ಸ್ಥಿರವಾದ ಒಟ್ಟು ದ್ರವ್ಯರಾಶಿ, ಸ್ವೀಕಾರಾರ್ಹ ಕುಶನ್ ಮತ್ತು ವಿವರಿಸಿದ ಮಾದರಿ ವಿಂಡೋದ ಮೇಲೆ ಪುನರಾವರ್ತಿತ ಪ್ಯಾರಿಸನ್ ನಿಯೋಜನೆಯನ್ನು ತೋರಿಸಬೇಕು.
ಗೋಡೆಯ ನಕ್ಷೆಯನ್ನು ನಿಯಂತ್ರಿತ ಪ್ಯಾರಿಸನ್ ಪ್ರೊಫೈಲ್ ಆಗಿ ಪರಿವರ್ತಿಸಿ
ಉತ್ಪನ್ನಕ್ಕೆ ಎಲ್ಲಿ ವಸ್ತು ಬೇಕು ಎಂದು ಗೋಡೆಯ ನಕ್ಷೆ ಹೇಳುತ್ತದೆ. ಪ್ಯಾರಿಸನ್ ತಲೆಯಿಂದ ಹೊರಹೋಗುವಂತೆ ಡೈ ಗ್ಯಾಪ್ ಯಾವಾಗ ಬದಲಾಗಬೇಕು ಎಂದು ಪ್ಯಾರಿಸನ್ ಪ್ರೊಫೈಲ್ ಹೇಳುತ್ತದೆ. ಬೇರೆ ಬೇರೆ ಭಾಗದಿಂದ ಪ್ರೊಫೈಲ್ ಅನ್ನು ನಕಲಿಸುವುದಕ್ಕಿಂತ ಆ ಎರಡು ದಾಖಲೆಗಳನ್ನು ಸಂಪರ್ಕಿಸುವುದು ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ.
ಮಾದರಿ ರೇಖಾಚಿತ್ರದಲ್ಲಿ ಗೋಡೆಯ ಸ್ಥಳಗಳನ್ನು ಸಂಖ್ಯೆ ಮಾಡಿ. ಪ್ರತಿ ಪ್ರಯೋಗದ ನಂತರ, ಒಂದೇ ಕ್ರಮದಲ್ಲಿ ಅದೇ ಸ್ಥಳಗಳನ್ನು ಕತ್ತರಿಸಿ ಅಥವಾ ಅಳತೆ ಮಾಡಿ. ಪ್ರತಿ ಗುಂಪಿನೊಂದಿಗೆ ಭಾಗ ತೂಕ ಮತ್ತು ಪ್ರೊಫೈಲ್ ಪರಿಷ್ಕರಣೆ ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಹಲವಾರು ಸೆಟ್ಟಿಂಗ್ಗಳು ಏಕಕಾಲದಲ್ಲಿ ಬದಲಾದರೆ, ತಂಡವು ಫಲಿತಾಂಶದ ಕಾರಣವನ್ನು ಕಳೆದುಕೊಳ್ಳುತ್ತದೆ.
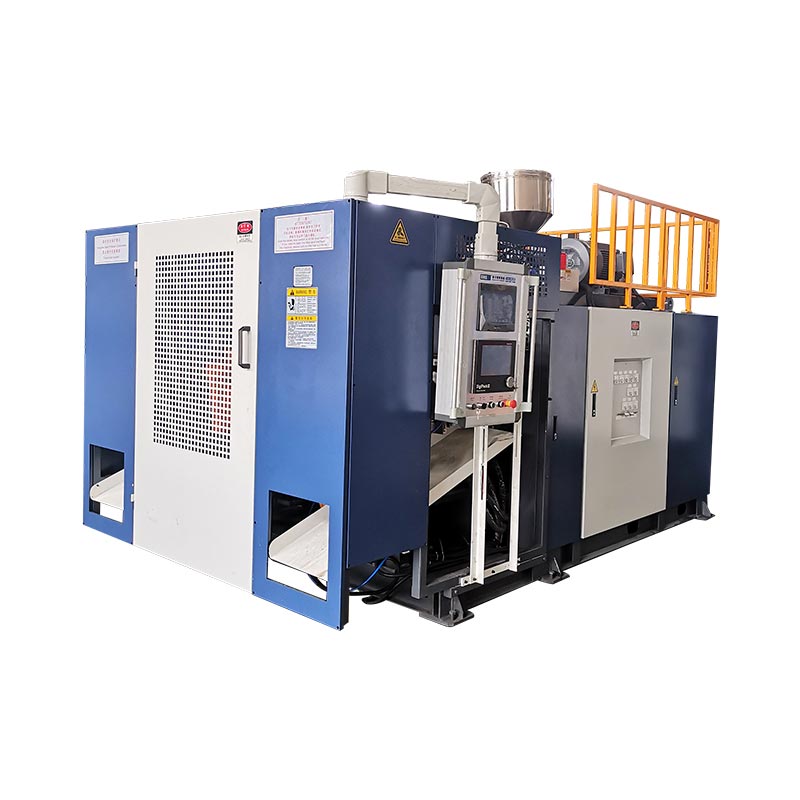
KGB110A ಪುಟವು MOOG 100 ದಪ್ಪ ನಿಯಂತ್ರಕವನ್ನು ಹೆಸರಿಸುತ್ತದೆ. ಎಮೂಗ್ ಡಿಜಿಪ್ಯಾಕ್ III ಕೈಪಿಡಿಯನ್ನು ಕಿಂಗ್ಗಲ್ ಹೋಸ್ಟ್ ಮಾಡಿದೆಉತ್ಪನ್ನ ಫೈಲ್ಗಳನ್ನು ಸಂಗ್ರಹಿಸುವ ಮತ್ತು ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಲಾದ ಗೋಡೆಯ ದಪ್ಪವನ್ನು ಯಂತ್ರದ ಸ್ಥಾನಕ್ಕೆ ಸಂಬಂಧಿಸಿದ ನಿಯಂತ್ರಕ ವಿಧಾನವನ್ನು ವಿವರಿಸುತ್ತದೆ. ಇದು ಉಪಯುಕ್ತ ಪ್ರಕ್ರಿಯೆ ಸಾಕ್ಷಿಯಾಗಿದೆ, ಆದರೆ ಇದು ಪ್ರತಿ KGB110A ನಲ್ಲಿ ಸರಬರಾಜು ಮಾಡಲಾದ ನಿಖರವಾದ ನಿಯಂತ್ರಕ ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ಗುರುತಿಸುವುದಿಲ್ಲ.
ಪ್ರೊಫೈಲ್ ಪ್ರತಿ ದೋಷವನ್ನು ಸರಿಪಡಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ಡೈ ಮತ್ತು ಮ್ಯಾಂಡ್ರೆಲ್ ಜ್ಯಾಮಿತಿ, ಹೆಡ್ ಸೆಂಟ್ರಿಂಗ್, ಮೆಲ್ಟ್ ಟೆಂಪರೇಚರ್, ಪ್ಯಾರಿಸನ್ ಸ್ವೆಲ್ ಮತ್ತು ಮೋಲ್ಡ್ ಟೈಮಿಂಗ್ ಇನ್ನೂ ಮುಖ್ಯ. ಪ್ಯಾರಿಸನ್ ಅಚ್ಚು ಆಫ್-ಸೆಂಟರ್ಗೆ ಪ್ರವೇಶಿಸಿದರೆ, ತೂಕವನ್ನು ಹೆಚ್ಚಿಸುವಾಗ ವಸ್ತುಗಳನ್ನು ಸೇರಿಸುವುದರಿಂದ ರೋಗಲಕ್ಷಣವನ್ನು ಮರೆಮಾಡಬಹುದು.
ಭಾಗವು ಹಾದುಹೋದ ನಂತರ, ಸಂಪೂರ್ಣ ಪಾಕವಿಧಾನವನ್ನು ಉಳಿಸಿ. ವಸ್ತು, ಬಣ್ಣ, ತಾಪಮಾನ, ಶಾಟ್ ಸೆಟ್ಟಿಂಗ್, ಪ್ರೊಫೈಲ್ ಫೈಲ್, ಬ್ಲೋಯಿಂಗ್, ಕೂಲಿಂಗ್ ಮತ್ತು ಅಚ್ಚು ಪರಿಷ್ಕರಣೆ ಸೇರಿಸಿ. ದಿಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಮಾರ್ಗದರ್ಶಿಪೂರ್ಣ ಶ್ರುತಿ ಅನುಕ್ರಮವನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಹೊರತೆಗೆಯುವಿಕೆ ಚೇತರಿಕೆಯನ್ನು ಕೂಲಿಂಗ್ ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ಗೆ ಹೊಂದಿಸಿ
ಸಾರ್ವಜನಿಕ ಕೋಷ್ಟಕವು 160 ರಿಂದ 200 ಕೆಜಿ/ಗಂ ಅನ್ನು KGB110A HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯದ ಶ್ರೇಣಿಯಂತೆ ಪಟ್ಟಿಮಾಡುತ್ತದೆ. ಸ್ಥಿರವಾದ ಕರಗುವ ಗುಣಮಟ್ಟವನ್ನು ಕಾಯ್ದುಕೊಳ್ಳುವಾಗ ಆಯ್ದ ಸ್ಕ್ರೂ ಮುಂದಿನ ಶಾಟ್ಗೆ ಮೊದಲು ಸಂಚಯಕವನ್ನು ಪುನಃ ತುಂಬಿಸಬಹುದೇ ಎಂಬುದು ಉತ್ಪಾದನಾ ಪ್ರಶ್ನೆಯಾಗಿದೆ. ಗರಿಷ್ಠ ಕರಪತ್ರ ದರವು ಸ್ವತಃ ಉತ್ತರಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಸಂಪೂರ್ಣ ಪ್ಯಾರಿಸನ್ನಿಂದ ಒಟ್ಟು ಗಂಟೆಯ ಬೇಡಿಕೆಯನ್ನು ಲೆಕ್ಕಹಾಕಿ. ಪ್ರತಿ ಗಂಟೆಗೆ ಯೋಜಿತ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗಳನ್ನು ಮತ್ತು ಸಕ್ರಿಯ ಔಟ್ಲೆಟ್ಗಳನ್ನು ಬಳಸಿ. ನಂತರ ಫಲಿತಾಂಶವನ್ನು ನಿಜವಾದ ರಾಳ, ಬಣ್ಣ ಮತ್ತು ರಿಗ್ರೈಂಡ್ ಸ್ಥಿತಿಗಾಗಿ ಪರೀಕ್ಷಿಸಿದ ಕರಗುವ ದರದೊಂದಿಗೆ ಹೋಲಿಕೆ ಮಾಡಿ.
ಒಟ್ಟು ವಸ್ತು ಬೇಡಿಕೆ, ಕೆಜಿ/ಗಂ = ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮಾಸ್ x ಮೋಲ್ಡಿಂಗ್ ಘಟನೆಗಳು ಪ್ರತಿ ಗಂಟೆಗೆ x ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಸಕ್ರಿಯ ಪ್ಯಾರಿಸನ್ಗಳು
KGB110A ಪುಟವು 320 pcs/h ಅನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ, ಆದರೆ ಅದನ್ನು ಡ್ರೈ ಸೈಕಲ್ ಎಂದು ಲೇಬಲ್ ಮಾಡುತ್ತದೆ. ಡ್ರೈ ಸೈಕಲ್ ಒಂದು ಯಂತ್ರ-ಚಲನೆಯ ಉಲ್ಲೇಖವಾಗಿದೆ. ಉತ್ಪನ್ನದ ಉತ್ಪಾದನೆಯು ಸಂಚಯಕ ಚೇತರಿಕೆ, ಪ್ಯಾರಿಸನ್ ರಚನೆ, ಊದುವಿಕೆ, ತಂಪಾಗಿಸುವಿಕೆ, ನಿಷ್ಕಾಸ, ತೆರೆಯುವಿಕೆ, ಟೇಕ್-ಔಟ್, ಟ್ರಿಮ್ಮಿಂಗ್ ಮತ್ತು ಗುಣಮಟ್ಟದ ನಷ್ಟಗಳನ್ನು ಒಳಗೊಂಡಿದೆ.
ದೊಡ್ಡ ಭಾಗಗಳು ಹೆಚ್ಚಾಗಿ ಚಕ್ರದ ತಂಪಾಗಿಸುವಿಕೆಯನ್ನು ಕಳೆಯುತ್ತವೆ. ಆ ಸಮಯವು ಎಕ್ಸ್ಟ್ರೂಡರ್ಗೆ ತಲೆಯನ್ನು ಪುನಃ ತುಂಬಲು ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ. ಉತ್ತಮ ಅಚ್ಚು ತಂಪಾಗುವಿಕೆಯು ಚಕ್ರವನ್ನು ಕಡಿಮೆಗೊಳಿಸಿದರೆ, ಅಗತ್ಯವಿರುವ ಕರಗುವ ದರವು ಹೆಚ್ಚಾಗುತ್ತದೆ. ಸೈಕಲ್ ಆಪ್ಟಿಮೈಸೇಶನ್ ಆದ್ದರಿಂದ ಚೇತರಿಕೆ ಮತ್ತು ಗೋಡೆಯ ಗುಣಮಟ್ಟವನ್ನು ಪರಿಶೀಲಿಸಬೇಕು, ಅಚ್ಚು ತಾಪಮಾನವನ್ನು ಮಾತ್ರವಲ್ಲ.
ಒಪ್ಪಿದ ಚೆಕ್ಗಳ ನಂತರ ಪ್ರತಿ ಗಂಟೆಗೆ ಸ್ವೀಕರಿಸಿದ ಭಾಗಗಳನ್ನು ವರದಿ ಮಾಡಿ. ಡ್ರೈ ಸೈಕಲ್, ಗ್ರಾಸ್ ಸೈಕಲ್ಗಳು, ರಿಜೆಕ್ಟ್ಸ್ ಮತ್ತು ಸ್ಟಾಪ್ಗಳನ್ನು ಪ್ರತ್ಯೇಕ ಕಾಲಮ್ಗಳಲ್ಲಿ ಇರಿಸಿ. ದಿಸೈಕಲ್-ಟೈಮ್ ಆಪ್ಟಿಮೈಸೇಶನ್ ಮಾರ್ಗದರ್ಶಿಹಂತ-ಹಂತದ ಸಮಯ ಬಜೆಟ್ ಅನ್ನು ಹೇಗೆ ನಿರ್ಮಿಸುವುದು ಎಂಬುದನ್ನು ತೋರಿಸುತ್ತದೆ.
ಯೋಜಿತ ಪ್ರದೇಶ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ಒತ್ತಡದ ವಿರುದ್ಧ 760 kN ಪರಿಶೀಲಿಸಿ
KGB110A ಗಾಗಿ ಕಿಂಗ್ಗಲ್ 760 kN ಕ್ಲ್ಯಾಂಪಿಂಗ್ ಫೋರ್ಸ್ ಅನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಆ ಸಂಖ್ಯೆಯು ಕುಹರದ ಯೋಜಿತ ಪ್ರದೇಶ ಮತ್ತು ಒಪ್ಪಿದ ಆಂತರಿಕ ಒತ್ತಡದ ಪಕ್ಕದಲ್ಲಿ ಮಾತ್ರ ಉಪಯುಕ್ತವಾಗುತ್ತದೆ. ಯೋಜಿತ ಪ್ರದೇಶವು ವಿಭಜಿಸುವ ಸಮತಲದಲ್ಲಿರುವ ಕುಹರದ ಸಿಲೂಯೆಟ್ ಆಗಿದೆ. ಇದು ಕಂಟೇನರ್ ಪರಿಮಾಣ ಅಥವಾ ಮೇಲ್ಮೈ ವಿಸ್ತೀರ್ಣವಲ್ಲ.
ವಿಶಾಲವಾದ ತಡೆಗೋಡೆ ಅಥವಾ ಟೇಬಲ್ಟಾಪ್ ಆಳವಿಲ್ಲದಿದ್ದರೂ ಸಹ ಗಮನಾರ್ಹವಾದ ಬೇರ್ಪಡಿಸುವ ಲೋಡ್ ಅನ್ನು ರಚಿಸಬಹುದು. ಆಳವಾದ ಆದರೆ ಕಿರಿದಾದ ಫ್ಲೋಟ್ ವಿಭಿನ್ನವಾಗಿ ವರ್ತಿಸಬಹುದು. ಬಹು-ಕುಹರ ಅಥವಾ ಬಹು-ಭಾಗದ ಲೇಔಟ್ಗಳು ಕ್ಲಾಂಪ್ನಿಂದ ಕಂಡುಬರುವ ಒಟ್ಟು ಯೋಜಿತ ಪ್ರದೇಶವನ್ನು ಹೆಚ್ಚಿಸುತ್ತವೆ.
ಉತ್ಪನ್ನ ಪುಟವು 0.8 MPa ಬ್ಲೋ ಒತ್ತಡವನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಲೆಕ್ಕಾಚಾರದಲ್ಲಿ ನಿಜವಾದ ಉತ್ಪಾದನಾ ವಿಂಡೋವನ್ನು ಬಳಸಿ. ಅಚ್ಚು ಗಾಳಿ, ಕರಗುವ ತಾಪಮಾನ, ಮೇಲ್ಮೈ ವಿವರ ಮತ್ತು ಗೋಡೆಯ ದಪ್ಪವು ಅಗತ್ಯವಾದ ಒತ್ತಡವನ್ನು ಬದಲಾಯಿಸಬಹುದು. ಕಾರ್ಖಾನೆಯ ಪರೀಕ್ಷೆಯು ಸೆಟ್ ಒತ್ತಡ ಮತ್ತು ಲಭ್ಯವಿರುವ ಯಂತ್ರ-ಒಳಹರಿವಿನ ಒತ್ತಡವನ್ನು ದಾಖಲಿಸಬೇಕು.
ಫ್ಲ್ಯಾಶ್ ಸ್ಥಿತಿಯು ಉಪಯುಕ್ತ ಸಾಕ್ಷಿಯಾಗಿದೆ. ಗ್ರೋಯಿಂಗ್ ಫ್ಲ್ಯಾಷ್ ಅತಿಯಾದ ಬೇರ್ಪಡಿಸುವ ಶಕ್ತಿ, ಧರಿಸಿರುವ ಪಿಂಚ್ ಪ್ರದೇಶಗಳು, ಜೋಡಣೆ ಸಮಸ್ಯೆಗಳು ಅಥವಾ ಹೆಚ್ಚುವರಿ ವಸ್ತುಗಳನ್ನು ಸೂಚಿಸುತ್ತದೆ. ಕ್ಲ್ಯಾಂಪ್ ಫೋರ್ಸ್ ಅನ್ನು ಹೆಚ್ಚಿಸುವ ಮೂಲಕ ಪ್ರತಿ ಫ್ಲಾಶ್ ಸಮಸ್ಯೆಯನ್ನು ಸರಿಪಡಿಸಬೇಡಿ. ಅಚ್ಚನ್ನು ಪರೀಕ್ಷಿಸಿ ಮತ್ತು ಒಟ್ಟಿಗೆ ಪ್ರಕ್ರಿಯೆಗೊಳಿಸಿ.
ಯಂತ್ರ ಪೂರೈಕೆದಾರ ಮತ್ತು ಅಚ್ಚು ಸರಬರಾಜುದಾರರು ಒಂದು ಲೆಕ್ಕಾಚಾರವನ್ನು ಅನುಮೋದಿಸಬೇಕು. ಯೋಜಿತ ಪ್ರದೇಶ, ಪ್ರಕ್ರಿಯೆಯ ಒತ್ತಡ, ಕ್ಲ್ಯಾಂಪ್ ಅವಶ್ಯಕತೆ ಮತ್ತು ತಾಂತ್ರಿಕ ಫೈಲ್ನಲ್ಲಿ ಊಹಿಸಲಾದ ಅಂಶವನ್ನು ಹಾಕಿ. ಇದು ವಿಭಿನ್ನ ಊಹೆಗಳನ್ನು ಅವಲಂಬಿಸಿರುವ ಎರಡು ಪ್ರತ್ಯೇಕ ಅನುಮೋದನೆಗಳನ್ನು ತಡೆಯುತ್ತದೆ.
ಕುಹರದ ವಿನ್ಯಾಸವು ಬದಲಾದರೆ ಮತ್ತೊಮ್ಮೆ ಲೆಕ್ಕಾಚಾರವನ್ನು ಪರಿಶೀಲಿಸಿ. ಎರಡನೇ ಭಾಗವನ್ನು ಸೇರಿಸುವುದು, ವಿಭಜಿಸುವ ರೇಖೆಯನ್ನು ಚಲಿಸುವುದು ಅಥವಾ ಫಲಕವನ್ನು ದೊಡ್ಡದಾಗಿಸುವುದು ಯೋಜಿತ ಪ್ರದೇಶವನ್ನು ಬದಲಾಯಿಸಬಹುದು. ಒಳಸೇರಿಸುವಿಕೆಗಳು ಮತ್ತು ಅಡ್ಡ ಕ್ರಮಗಳು ಅಚ್ಚು ಹೇಗೆ ಪ್ರತಿಕ್ರಿಯಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಬದಲಾಯಿಸಬಹುದು. ಆರಂಭಿಕ ಉತ್ಪನ್ನದ ಸ್ಕೆಚ್ಗಿಂತ ಅಂತಿಮ ಅಚ್ಚು ರೇಖಾಚಿತ್ರವು ಈ ಚೆಕ್ ಅನ್ನು ಮುಚ್ಚಬೇಕು.
ವೈಶಿಷ್ಟ್ಯದ ಪದಗುಚ್ಛವನ್ನು ಅವಲಂಬಿಸಿರುವ ಬದಲು ವಸ್ತು ಪದರಗಳನ್ನು ವಿವರಿಸಿ
ಪ್ಲಾಟ್ಫಾರ್ಮ್ ಏಕ-ಪದರದ ಉತ್ಪನ್ನಗಳನ್ನು ಒದಗಿಸಬಹುದು ಮತ್ತು ಡಬಲ್-ಲೇಯರ್ ಅಥವಾ ಬಹು-ಪದರದ ರಚನೆಗಳನ್ನು ಸಹ ನಿರ್ಮಿಸಬಹುದು ಎಂದು KGB110A ಪುಟವು ಹೇಳುತ್ತದೆ. ಅದೇ ಸಾರ್ವಜನಿಕ ವಿವರಣೆ ಕೋಷ್ಟಕವು ಒಂದು 110 mm ಸ್ಕ್ರೂ ಮತ್ತು ಒಂದು 75 kW ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮೋಟರ್ ಅನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಬಹು-ಪದರದ ಯೋಜನೆಗೆ ಆದ್ದರಿಂದ ಪ್ರಮಾಣಿತ ಕೋಷ್ಟಕವನ್ನು ಮೀರಿ ಕಾನ್ಫಿಗರೇಶನ್ ಡ್ರಾಯಿಂಗ್ ಅಗತ್ಯವಿದೆ.
ಮತ್ತೊಂದು ಪದರದ ಉತ್ಪನ್ನದ ಕಾರಣದಿಂದ ಪ್ರಾರಂಭಿಸಿ. ಇದು ಬಣ್ಣ ನಿಯೋಜನೆ, ಮರುಬಳಕೆಯ ಕೋರ್ ವಸ್ತು ಅಥವಾ ಕ್ರಿಯಾತ್ಮಕ ತಡೆಗೋಡೆಯಾಗಿರಬಹುದು. ಪ್ರತಿ ಪದರದಲ್ಲಿನ ವಸ್ತು ಮತ್ತು ಗುರಿ ಅನುಪಾತವನ್ನು ತಿಳಿಸಿ. ಹೊಂದಾಣಿಕೆ, ಸಂಸ್ಕರಣಾ ತಾಪಮಾನ ಮತ್ತು ಅನುಮತಿಸಲಾದ ವ್ಯತ್ಯಾಸವನ್ನು ಪರಿಶೀಲಿಸಿ.
ನಂತರ ಕರಗುವ ಮಾರ್ಗ ರೇಖಾಚಿತ್ರವನ್ನು ವಿನಂತಿಸಿ. ಇದು ಪ್ರತಿ ಎಕ್ಸ್ಟ್ರೂಡರ್, ಅಡಾಪ್ಟರ್, ಹೆಡ್ ಚಾನಲ್ ಮತ್ತು ಕಂಟ್ರೋಲ್ ಪಾಯಿಂಟ್ ಅನ್ನು ಗುರುತಿಸಬೇಕು. ಪ್ರಸ್ತಾವನೆಯು ಮೋಟಾರ್ ಗಾತ್ರಗಳು, ತಾಪನ ಹೊರೆಗಳು, ವಸ್ತು ನಿರ್ವಹಣೆ ಮತ್ತು ಪರಿಷ್ಕೃತ ಉಪಯುಕ್ತತೆಯ ಒಟ್ಟು ಮೊತ್ತವನ್ನು ಸಹ ತೋರಿಸಬೇಕು. ಜೆನೆರಿಕ್ "ಮಲ್ಟಿ-ಲೇಯರ್" ಲೇಬಲ್ ಈ ಉಪಕರಣವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವುದಿಲ್ಲ.
ಪ್ರತಿ ವಸ್ತು ಮಾರ್ಗದೊಂದಿಗೆ ಬದಲಾವಣೆಯ ಕೆಲಸವು ಬೆಳೆಯುತ್ತದೆ. ಪರ್ಜ್ ವಾಲ್ಯೂಮ್, ಕ್ಲೀನಿಂಗ್ ಆಕ್ಸೆಸ್, ಕಲರ್ ಸೀಕ್ವೆನ್ಸ್ ಮತ್ತು ಸ್ಕ್ರ್ಯಾಪ್ ಸೆಗ್ರಿಗೇಶನ್ ಆಪರೇಟಿಂಗ್ ಸಮಯದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಉತ್ಪನ್ನಕ್ಕೆ ಬಹು ಪದರಗಳ ಅಗತ್ಯವಿಲ್ಲದಿದ್ದರೆ, ಹೆಚ್ಚುವರಿ ವ್ಯವಸ್ಥೆಯು ಖರೀದಿದಾರ ಮೌಲ್ಯವನ್ನು ರಚಿಸದೆ ಕೆಲಸವನ್ನು ಸೇರಿಸಬಹುದು.
ಏಕ-ಪದರದ ನಿರ್ದೇಶನ
ಉತ್ಪನ್ನದ ಕಾರ್ಯಕ್ಷಮತೆ, ಬಣ್ಣ ಮತ್ತು ಮರುಬಳಕೆಯ ಯೋಜನೆಯನ್ನು ಒಂದೇ ಗೋಡೆಯ ರಚನೆಯೊಂದಿಗೆ ಪೂರೈಸಿದಾಗ ಒಂದು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ರಾಳವನ್ನು ಬಳಸಿ.
ಬಹು-ಪದರದ ನಿರ್ದೇಶನ
ಪ್ರತಿ ಲೇಯರ್ ದಾಖಲಿತ ಕಾರ್ಯ ಮತ್ತು ಸ್ವೀಕಾರ ವ್ಯಾಪ್ತಿಯನ್ನು ಹೊಂದಿರುವಾಗ ಪ್ರಾಜೆಕ್ಟ್-ನಿರ್ದಿಷ್ಟ ಸಹ-ಹೊರತೆಗೆಯುವಿಕೆ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ವಿನಂತಿಸಿ.
ಕಿಂಗ್ಗಲ್ ನಬಹು-ಪದರದ ಸಹ-ಹೊರತೆಗೆಯುವ ಮಾರ್ಗದರ್ಶಿಲೇಯರ್ ಪಾತ್ರಗಳು ಮತ್ತು RFQ ನಲ್ಲಿ ಸೇರಿರುವ ಪ್ರಶ್ನೆಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ.
22 ಟಿ ಯಂತ್ರದ ಸುತ್ತಲೂ ಸಂಪೂರ್ಣ ಕೋಶವನ್ನು ಯೋಜಿಸಿ
ಪ್ರಕಟಿತ ಯಂತ್ರದ ಆಯಾಮಗಳು 6.6 x 4.2 x 5.2 ಮೀ. ಯಂತ್ರದ ತೂಕ 22 ಟಿ. ಈ ಮೌಲ್ಯಗಳು ಸಸ್ಯ ವಿನ್ಯಾಸವನ್ನು ಪ್ರಾರಂಭಿಸುತ್ತವೆ. ಅವು ಸೇವಾ ತೆರವು, ಮೆಟ್ಟಿಲುಗಳು, ಅಚ್ಚು ನಿರ್ವಹಣೆ, ರಾಳದ ಉಪಕರಣಗಳು, ಸಂಕೋಚಕ, ಕೂಲಿಂಗ್ ವ್ಯವಸ್ಥೆ, ಟೇಕ್-ಔಟ್ ಅಥವಾ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಫಿನಿಶಿಂಗ್ ಅನ್ನು ಒಳಗೊಂಡಿಲ್ಲ.
ಮೊದಲು ಲಂಬ ಮಾರ್ಗವನ್ನು ಪರಿಶೀಲಿಸಿ. ಕಟ್ಟಡಕ್ಕೆ ಯಂತ್ರ, ಪ್ಲಾಟ್ಫಾರ್ಮ್ ಪ್ರವೇಶ ಮತ್ತು ಯೋಜಿತ ಎತ್ತುವಿಕೆಗೆ ಸಾಕಷ್ಟು ಎತ್ತರದ ಅಗತ್ಯವಿದೆ. ನಿರ್ವಹಣೆಗೆ ಓವರ್ಹೆಡ್ ತೆಗೆಯುವ ಅಗತ್ಯವಿದ್ದರೆ ಡೈ ಹೆಡ್ ಮತ್ತು ಎಕ್ಸ್ಟ್ರೂಡರ್ ಘಟಕಗಳಿಗೆ ಮಾರ್ಗವನ್ನು ಗುರುತಿಸಿ. ಅಂತಿಮ ರೇಖಾಚಿತ್ರದಿಂದ ಕ್ರೇನ್ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಕೊಕ್ಕೆ ತಲುಪುವಿಕೆಯನ್ನು ದೃಢೀಕರಿಸಿ.
KGB110A ಪುಟವು 0.3 MPa ಮತ್ತು 120 L/min ಅನ್ನು ತಂಪಾಗಿಸುವ ನೀರಿಗಾಗಿ ಪ್ರಕಟಿಸುತ್ತದೆ. ಪ್ರಾಜೆಕ್ಟ್ ಶೀಟ್ಗೆ ಒಳಹರಿವಿನ ತಾಪಮಾನ, ರಿಟರ್ನ್ ಮಿತಿ, ನೀರಿನ ಗುಣಮಟ್ಟ, ಶೋಧನೆ ಮತ್ತು ಸರ್ಕ್ಯೂಟ್ ಸ್ಕೋಪ್ ಕೂಡ ಅಗತ್ಯವಿದೆ. ತಾಪಮಾನವಿಲ್ಲದ ಹರಿವಿನ ಸಂಖ್ಯೆಯು ತಂಪಾಗಿಸುವ ವ್ಯವಸ್ಥೆಯನ್ನು ಗಾತ್ರಗೊಳಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಸಂಕುಚಿತ ಗಾಳಿಗಾಗಿ, ಪುಟವು 0.8 MPa ಮತ್ತು 1.8 m³/min ಅನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಗರಿಷ್ಠ ಮತ್ತು ಸರಾಸರಿ ಬೇಡಿಕೆ, ರಿಸೀವರ್ ಗಾತ್ರ, ಇಬ್ಬನಿ ಬಿಂದು, ಶೋಧನೆ ಮತ್ತು ಸಂಪರ್ಕದ ಗಾತ್ರವನ್ನು ದೃಢೀಕರಿಸಿ. ಹೆಡರ್ ಕಡಿಮೆಯಾದಾಗ ದೊಡ್ಡ ಊದುವ ಘಟನೆಗಳು ಒತ್ತಡವನ್ನು ಕೆಳಕ್ಕೆ ಎಳೆಯಬಹುದು.
ಪುಟವು 52 ರಿಂದ 60 kW ಅನ್ನು ಸರಾಸರಿ ಶಕ್ತಿಯ ಬಳಕೆ ಎಂದು ಲೇಬಲ್ ಮಾಡುತ್ತದೆ. kW ಪವರ್ ಆಗಿರುವುದರಿಂದ, ಇದನ್ನು ಪ್ರಕಟಿತ ಆಪರೇಟಿಂಗ್-ಪವರ್ ಉಲ್ಲೇಖವಾಗಿ ಪರಿಗಣಿಸಿ. ಪ್ರತಿ ಭಾಗಕ್ಕೆ kWh ಆಗಿ ಪರಿವರ್ತಿಸಬೇಡಿ.ಯುರೋಮ್ಯಾಪ್ 46.2ಸ್ಥಿರ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ನೀಡಿದ ಯಂತ್ರ, ಅಚ್ಚು ಮತ್ತು ಉತ್ಪನ್ನಕ್ಕೆ ಉತ್ಪನ್ನ-ಸಂಬಂಧಿತ ಶಕ್ತಿಯ ಮಾಪನವನ್ನು ಜೋಡಿಸುತ್ತದೆ.
ದಿಕಾರ್ಖಾನೆಯ ಉಪಯುಕ್ತತೆ ಮಾರ್ಗದರ್ಶಿವಿದ್ಯುತ್ ಗಡಿಗಳು, ಗಾಳಿ, ನೀರು, ನಾಗರಿಕ ಕೆಲಸ ಮತ್ತು ಪ್ರವೇಶವನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ. ಅನುಸ್ಥಾಪನೆಯ ಅನುಮೋದನೆಗಾಗಿ ಸಾರ್ವಜನಿಕ ಲಕೋಟೆಗಿಂತ ಅಂತಿಮ ಸಾಮಾನ್ಯ ವ್ಯವಸ್ಥೆ ರೇಖಾಚಿತ್ರವನ್ನು ಬಳಸಿ.

ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ಉತ್ಪನ್ನ ಪ್ರಯೋಗದೊಂದಿಗೆ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ಸಾಬೀತುಪಡಿಸಿ
ಫ್ಯಾಕ್ಟರಿ ಪ್ರಯೋಗವು ಮಾದರಿ ಫೈಲ್ನಲ್ಲಿ ವಿವರಿಸಿದ ಉತ್ಪನ್ನದ ಕೆಲಸವನ್ನು ಮರುಸೃಷ್ಟಿಸಬೇಕು. ಅನುಮೋದಿತ ಅಚ್ಚು, ರಾಳ ಮತ್ತು ಪ್ರಮುಖ ಆಯ್ಕೆಗಳನ್ನು ಹೊಂದಿರಬೇಕು. ಪರ್ಯಾಯವನ್ನು ಬಳಸಿದರೆ, ವ್ಯತ್ಯಾಸವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಮತ್ತು ಅದಕ್ಕೆ ಅನುಗುಣವಾಗಿ ತೀರ್ಮಾನಗಳನ್ನು ಮಿತಿಗೊಳಿಸಿ.
ಚಾಲನೆಯಲ್ಲಿರುವ ಮೊದಲು ಮಾದರಿ ಅನುಕ್ರಮವನ್ನು ಯೋಜಿಸಿ. ಮೋಲ್ಡಿಂಗ್ ಕ್ರಮದಲ್ಲಿ ಸಂಖ್ಯೆ ಭಾಗಗಳು. ಸ್ಥಿರ ಉತ್ಪಾದನೆ ಯಾವಾಗ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ ಮತ್ತು ಮಾಪನ ವಿಂಡೋ ಎಷ್ಟು ಕಾಲ ಇರುತ್ತದೆ ಎಂಬುದನ್ನು ವಿವರಿಸಿ. EUROMAP 46.2 ತನ್ನ ಉತ್ಪನ್ನ-ಸಂಬಂಧಿತ ಶಕ್ತಿಯ ವಿಧಾನಕ್ಕಾಗಿ ಸ್ಥಿರವಾದ ಯಂತ್ರದ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಬಯಸುತ್ತದೆ ಮತ್ತು ಪರೀಕ್ಷಾ ಸಂದರ್ಭದ ಭಾಗವಾಗಿ ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟವನ್ನು ದಾಖಲಿಸುತ್ತದೆ.
- ಸಂರಚನೆಯನ್ನು ಗುರುತಿಸಿ.ರೆಕಾರ್ಡ್ ಯಂತ್ರದ ಸರಣಿ ಸಂಖ್ಯೆ, ತಲೆ ಆಯ್ಕೆ, ಡೈ ಟೂಲಿಂಗ್, ಅಚ್ಚು ಪರಿಷ್ಕರಣೆ, ನಿಯಂತ್ರಕ ಮತ್ತು ಸ್ಥಾಪಿಸಲಾದ ಯಾಂತ್ರೀಕೃತಗೊಂಡ.
- ಸೂತ್ರೀಕರಣವನ್ನು ಪರಿಶೀಲಿಸಿ.ರೆಸಿನ್ ಗ್ರೇಡ್, ಪೂರೈಕೆದಾರ, ಬಣ್ಣ, ಸೇರ್ಪಡೆಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಮತ್ತು ನಿಜವಾದ ಪ್ರಯೋಗ ವಸ್ತುಗಳಿಂದ ವಿಷಯವನ್ನು ರೀಗ್ರೈಂಡ್ ಮಾಡಿ.
- ಪಾಕವಿಧಾನವನ್ನು ಸೆರೆಹಿಡಿಯಿರಿ.ತಾಪಮಾನ, ಶಾಟ್ ಸೆಟ್ಟಿಂಗ್ಗಳು, ಗೋಡೆಯ ಪ್ರೊಫೈಲ್, ಬ್ಲೋ ಸೆಟ್ಟಿಂಗ್ಗಳು, ಕೂಲಿಂಗ್ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಸಮಯವನ್ನು ಉಳಿಸಿ.
- ಸಾಮೂಹಿಕ ಸಮತೋಲನವನ್ನು ಮುಚ್ಚಿ.ಉತ್ಪನ್ನ, ಪ್ರತಿ ಟ್ರಿಮ್ ಸ್ಟ್ರೀಮ್ ಮತ್ತು ಸಂಪೂರ್ಣ ಒಟ್ಟು ಶಾಟ್ ಅನ್ನು ತೂಕ ಮಾಡಿ. ಉಲ್ಲೇಖಿಸಿದ ತಲೆ ಆಧಾರದೊಂದಿಗೆ ಹೋಲಿಕೆ ಮಾಡಿ.
- ಗೋಡೆಯ ನಕ್ಷೆಯನ್ನು ಅಳೆಯಿರಿ.ಸಂಖ್ಯೆಯ ಸ್ಥಳಗಳು ಮತ್ತು ಒಪ್ಪಿದ ವಿಧಾನವನ್ನು ಬಳಸಿ. ಪ್ರತಿ ಮಾದರಿ ಸಂಖ್ಯೆಗೆ ರೀಡಿಂಗ್ಗಳನ್ನು ಲಿಂಕ್ ಮಾಡಿ.
- ಕ್ರಿಯಾತ್ಮಕ ತಪಾಸಣೆಗಳನ್ನು ರನ್ ಮಾಡಿ.ಅನುಮೋದಿತ ಅವಶ್ಯಕತೆಯಲ್ಲಿ ಬರೆಯಲಾದ ಉತ್ಪನ್ನ-ನಿರ್ದಿಷ್ಟ ಪರೀಕ್ಷೆಗಳು ಮತ್ತು ಮಿತಿಗಳನ್ನು ಮಾತ್ರ ಅನ್ವಯಿಸಿ.
- ಔಟ್ಪುಟ್ ಅನ್ನು ಪ್ರಾಮಾಣಿಕವಾಗಿ ಎಣಿಸಿ.ಪ್ರತ್ಯೇಕ ಒಣ ಚಕ್ರ, ಸ್ಥೂಲ ಚಕ್ರಗಳು, ಅಂಗೀಕರಿಸಿದ ಭಾಗಗಳು, ಒಪ್ಪಿದ ಅವಧಿಯಲ್ಲಿ ತಿರಸ್ಕರಿಸುತ್ತದೆ ಮತ್ತು ನಿಲ್ಲಿಸುತ್ತದೆ.
- ರೆಕಾರ್ಡ್ ಉಪಯುಕ್ತತೆಗಳು.ಸ್ವೀಕರಿಸಿದ ಉತ್ಪನ್ನವನ್ನು ತಯಾರಿಸುವಾಗ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಗಡಿಗಳಲ್ಲಿ ಶಕ್ತಿ, ಗಾಳಿ ಮತ್ತು ನೀರನ್ನು ಅಳೆಯಿರಿ.
- ತೆರೆದ ವಸ್ತುಗಳನ್ನು ಮುಚ್ಚಿ.ಪ್ರತಿ ವಿಚಲನಕ್ಕೆ ಮಾಲೀಕರು, ಸರಿಪಡಿಸುವ ಕ್ರಮ, ಸಾಕ್ಷ್ಯದ ಅವಶ್ಯಕತೆ ಮತ್ತು ಅಂತಿಮ ದಿನಾಂಕವನ್ನು ನೀಡಿ.
ವರದಿಗಾಗಿ ಉತ್ತಮ ಭಾಗವನ್ನು ಮಾತ್ರ ಆಯ್ಕೆ ಮಾಡಬೇಡಿ. ವ್ಯತ್ಯಾಸವನ್ನು ತೋರಿಸುವ ಅನುಕ್ರಮವನ್ನು ಇರಿಸಿ. ಪಾಕವಿಧಾನ ಬದಲಾದರೆ, ಹೊಸ ಮಾದರಿ ಗುಂಪನ್ನು ಪ್ರಾರಂಭಿಸಿ. ಇದು ಪ್ರಕ್ರಿಯೆಯ ಬೆಳವಣಿಗೆಯನ್ನು ಸ್ವೀಕಾರ ಸಾಕ್ಷ್ಯದಿಂದ ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ.
ಪರೀಕ್ಷೆಯ ಮೊದಲು ಅಳತೆ ಉಪಕರಣಗಳನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ರೆಕಾರ್ಡ್ ಸ್ಕೇಲ್ ರೆಸಲ್ಯೂಶನ್, ದಪ್ಪ ವಿಧಾನ ಮತ್ತು ಮಾಪನಾಂಕ ನಿರ್ಣಯ ಸ್ಥಿತಿ ಅಲ್ಲಿ ಫಲಿತಾಂಶದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಮಾದರಿ ಅನುಕ್ರಮಕ್ಕಾಗಿ ಅದೇ ಸಾಧನಗಳನ್ನು ಬಳಸಿ. ಖರೀದಿದಾರ ಮತ್ತು ಪೂರೈಕೆದಾರರು ವಿಭಿನ್ನ ವಿಧಾನಗಳೊಂದಿಗೆ ಅಳತೆ ಮಾಡಿದರೆ, ಭಾಗಗಳು ಒಪ್ಪುವುದಿಲ್ಲ ಎಂದು ನಿರ್ಧರಿಸುವ ಮೊದಲು ಆ ವಿಧಾನಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.
ವಿಫಲ ಫಲಿತಾಂಶಕ್ಕೆ ಸಂದರ್ಭದ ಅಗತ್ಯವಿದೆ. ಸಂಬಂಧಿತ ಸೆಟ್ಟಿಂಗ್ಗಳು, ಎಚ್ಚರಿಕೆಯ ಇತಿಹಾಸ, ಮಾದರಿ ಸಂಖ್ಯೆ ಮತ್ತು ತಪಾಸಣೆ ದಾಖಲೆಯನ್ನು ಇರಿಸಿ. ಸರಿಪಡಿಸಿದ ಭಾಗವು ದುರಸ್ತಿಯನ್ನು ಸಾಬೀತುಪಡಿಸಬಹುದು, ಆದರೆ ಇದು ಹಿಂದಿನ ವಿಚಲನವನ್ನು ಅಳಿಸಬಾರದು. ಫಿಕ್ಸ್ ಸ್ಥಿರವಾಗಿದೆಯೇ ಅಥವಾ ತಾತ್ಕಾಲಿಕವಾಗಿದೆಯೇ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸಲು ಈ ಇತಿಹಾಸವು ತಂಡಕ್ಕೆ ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ಕಚ್ಚಾ ಡೇಟಾ, ಫೋಟೋಗಳು, ಪಾಕವಿಧಾನ ರಫ್ತುಗಳು ಮತ್ತು ಸಹಿ ಮಾಡಿದ ಸಾರಾಂಶಗಳನ್ನು ಒಟ್ಟಿಗೆ ಸಂಗ್ರಹಿಸಿ. ದಿಕಾರ್ಖಾನೆ ಸ್ವೀಕಾರ ಪರೀಕ್ಷಾ ಮಾರ್ಗದರ್ಶಿಯಂತ್ರ, ಉತ್ಪನ್ನ ಮತ್ತು ಡಾಕ್ಯುಮೆಂಟ್ ಪರಿಶೀಲನೆಗಳಿಗಾಗಿ ವಿಶಾಲವಾದ ಪ್ರೋಟೋಕಾಲ್ ಅನ್ನು ಒದಗಿಸುತ್ತದೆ.
KGB110A ಸರಿಹೊಂದುತ್ತದೆಯೇ ಎಂದು ನಿರ್ಧರಿಸಲು ನಾಲ್ಕು ಗೇಟ್ಗಳನ್ನು ಬಳಸಿ
ನಾಲ್ಕು ಸಾಕ್ಷಿ ಗೇಟ್ಗಳನ್ನು ಮುಚ್ಚಿದಾಗ KGB110A ಶಾರ್ಟ್ಲಿಸ್ಟ್ಗೆ ಸೇರಿದೆ. ಮೊದಲನೆಯದಾಗಿ, ಅಚ್ಚು ಪ್ಲಾಟೆನ್, ಹೊದಿಕೆ, ದಪ್ಪ ಶ್ರೇಣಿ ಮತ್ತು ಚಲನೆಗೆ ಸರಿಹೊಂದುತ್ತದೆ. ಎರಡನೆಯದಾಗಿ, ಆಯ್ದ ತಲೆಯು ಉಪಯುಕ್ತ ನಿಯಂತ್ರಣ ಶ್ರೇಣಿಯೊಂದಿಗೆ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ಅನ್ನು ತಲುಪಿಸಬಹುದು. ಮೂರನೆಯದಾಗಿ, ಹೊರತೆಗೆಯುವಿಕೆ ಚೇತರಿಕೆಯು ನಿಜವಾದ ವಸ್ತುಗಳೊಂದಿಗೆ ಗುರಿ ಚಕ್ರವನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ. ನಾಲ್ಕನೆಯದಾಗಿ, ಕಾರ್ಖಾನೆಯು ಅಗತ್ಯವಿರುವ ಉಪಯುಕ್ತತೆಗಳನ್ನು ಮತ್ತು ನಿರ್ವಹಣೆಯನ್ನು ಪೂರೈಸುತ್ತದೆ.
160L ಲೇಬಲ್ ಯಾವುದೇ ಗೇಟ್ ಅನ್ನು ಬದಲಾಯಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ದೀರ್ಘ ಭಾಗವು ಅಚ್ಚು ತಪಾಸಣೆ ವಿಫಲವಾಗಬಹುದು. ಭಾರೀ ಭಾಗವು ಶಾಟ್ ಚೆಕ್ ಅನ್ನು ವಿಫಲಗೊಳಿಸಬಹುದು. ಒಂದು ಸಣ್ಣ ಚಕ್ರವು ಚೇತರಿಕೆ ಪರಿಶೀಲನೆಯಲ್ಲಿ ವಿಫಲವಾಗಬಹುದು. ಸೀಮಿತ ಎತ್ತರವನ್ನು ಹೊಂದಿರುವ ಕಾರ್ಖಾನೆಯು ಅನುಸ್ಥಾಪನಾ ಪರಿಶೀಲನೆಯಲ್ಲಿ ವಿಫಲವಾಗಬಹುದು.
ಉತ್ಪನ್ನ ಮತ್ತು ಅಚ್ಚು ಹೆಚ್ಚು ಚಿಕ್ಕದಾಗಿದ್ದರೆ ಮತ್ತು ದೊಡ್ಡ ವೇದಿಕೆಯು ಯಾವುದೇ ಉಪಯುಕ್ತ ಸಾಮರ್ಥ್ಯವನ್ನು ಸೇರಿಸದಿದ್ದಾಗ ಯಂತ್ರ ಶ್ರೇಣಿಯ ಕೆಳಗೆ ಸರಿಸಿ. ಗ್ರಾಸ್ ಶಾಟ್, ಮೋಲ್ಡ್ ಸ್ಪೇಸ್ ಅಥವಾ ಕ್ಲ್ಯಾಂಪ್ ಬೇಡಿಕೆಯು ಸಾಬೀತಾದ ಶ್ರೇಣಿಯನ್ನು ಮೀರಿದಾಗ ಮೇಲಕ್ಕೆ ಸರಿಸಿ ಅಥವಾ ಇನ್ನೊಂದು ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ವಿನಂತಿಸಿ. ದಿKGB100B 120L ಮಾರ್ಗದರ್ಶಿಪಕ್ಕದ ಕೆಳ-ಶ್ರೇಣಿಯ ಎಂಜಿನಿಯರಿಂಗ್ ತಪಾಸಣೆಗಳನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಸಹಿ ಮಾಡಲಾದ ಅಗತ್ಯ ಮ್ಯಾಟ್ರಿಕ್ಸ್ನೊಂದಿಗೆ ಆಯ್ಕೆಯನ್ನು ಪೂರ್ಣಗೊಳಿಸಿ. ಪ್ರತಿಯೊಂದು ಸಾಲು ಖರೀದಿದಾರರ ಇನ್ಪುಟ್, ಪ್ರಸ್ತಾವಿತ ಕಾನ್ಫಿಗರೇಶನ್ ಮತ್ತು ಅನುಸರಣೆಯನ್ನು ಸಾಬೀತುಪಡಿಸುವ ಪುರಾವೆಗಳನ್ನು ಹೆಸರಿಸಬೇಕು. ಅಜ್ಞಾತ ಐಟಂಗಳನ್ನು ಬ್ರೋಷರ್ ಊಹೆಯೊಂದಿಗೆ ಬದಲಿಸುವ ಬದಲು ತೆರೆದಿರಬೇಕು.
ಯಂತ್ರ ಮಾದರಿಯು ನಂತರ ಉತ್ಪನ್ನ ಫೈಲ್ನ ಫಲಿತಾಂಶವಾಗಿದೆ. ಆ ಆದೇಶವು ಮೋಲ್ಡ್ ಡಿಸೈನರ್, ಮೆಷಿನ್ ಬಿಲ್ಡರ್ ಮತ್ತು ಖರೀದಿದಾರರಿಗೆ ಕೆಲಸ ಮಾಡಲು ಒಂದು ಸೆಟ್ ಸತ್ಯಗಳನ್ನು ನೀಡುತ್ತದೆ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
KGB110A 160L ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವನ್ನು ಯಾವ ಉತ್ಪನ್ನಗಳಿಗೆ ಉದ್ದೇಶಿಸಲಾಗಿದೆ?
Kinggle ನ ಉತ್ಪನ್ನ ಪುಟವು ಬ್ಯಾರೆಲ್ಗಳು, ಪೀಠೋಪಕರಣಗಳು, ಫ್ಲೋಟ್ಗಳು, ಪೊಂಟೂನ್ಗಳು, ಆಟಿಕೆಗಳು, ಆಟೋ ಭಾಗಗಳು ಮತ್ತು ಸಂಚಾರ ತಡೆಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಇವು ಅಪ್ಲಿಕೇಶನ್ ಕುಟುಂಬಗಳು. ನಿರ್ದಿಷ್ಟ ಉತ್ಪನ್ನಕ್ಕೆ ಇನ್ನೂ ಮೋಲ್ಡ್ ಫಿಟ್, ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮಾಸ್, ಕ್ಲ್ಯಾಂಪ್ ಡಿಮ್ಯಾಂಡ್, ಮೆಟೀರಿಯಲ್, ಕೂಲಿಂಗ್ ಮತ್ತು ತೆಗೆಯುವಿಕೆಗೆ ಚೆಕ್ಗಳ ಅಗತ್ಯವಿದೆ.
ನಾನು ಭೌತಿಕ ಮಾದರಿ ಮತ್ತು ರೇಖಾಚಿತ್ರವನ್ನು ಏಕೆ ಕಳುಹಿಸಬೇಕು?
ರೇಖಾಚಿತ್ರವು ಅನುಮೋದಿತ ಜ್ಯಾಮಿತಿಯನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತದೆ, ಆದರೆ ಮಾದರಿಯು ಇಂಜಿನಿಯರಿಂಗ್ ತಂಡವು ತೂಕ, ವಿಭಜಿಸುವ ರೇಖೆ, ಟ್ರಿಮ್, ಗೋಡೆಯ ವಿತರಣೆ ಮತ್ತು ನಿರ್ವಹಣೆಯನ್ನು ಪರೀಕ್ಷಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ. ಸಾಧ್ಯವಾದಾಗ ಎರಡನ್ನೂ ಬಳಸಿ. ಮಾದರಿಯು ಪ್ರಸ್ತುತ ವಿನ್ಯಾಸಕ್ಕಿಂತ ಭಿನ್ನವಾಗಿದ್ದರೆ ರೇಖಾಚಿತ್ರ ಮತ್ತು ಲಿಖಿತ ಪರೀಕ್ಷೆಗಳು ನಿಯಂತ್ರಿಸಬೇಕು.
320 pcs/h KGB110A ಉತ್ಪಾದನೆಯ ಉತ್ಪಾದನೆಯಾಗಿದೆಯೇ?
ಸಂಖ್ಯೆ. KGB110A ಪುಟವು 320 pcs/h ಅನ್ನು ಡ್ರೈ ಸೈಕಲ್ ಎಂದು ಲೇಬಲ್ ಮಾಡುತ್ತದೆ. ಸ್ವೀಕೃತವಾದ ಔಟ್ಪುಟ್ ಹೊರತೆಗೆಯುವಿಕೆ, ಪ್ಯಾರಿಸನ್ ರಚನೆ, ಊದುವಿಕೆ, ಕೂಲಿಂಗ್, ಟೇಕ್-ಔಟ್, ಟ್ರಿಮ್ಮಿಂಗ್, ರಿಜೆಕ್ಟ್ಸ್ ಮತ್ತು ಪ್ರೊಡಕ್ಷನ್ ಅಚ್ಚು ಮತ್ತು ರಾಳದೊಂದಿಗೆ ಎಣಿಸಿದ ಸ್ಟಾಪ್ಗಳನ್ನು ಒಳಗೊಂಡಿರಬೇಕು.
15 ಕೆಜಿ ಮುಗಿದ PE ಭಾಗವು KGB110A ನಲ್ಲಿ ಚಲಿಸಬಹುದೇ?
ಸಾರ್ವಜನಿಕ ಕೋಷ್ಟಕವು 9(15) ಕೆಜಿಯನ್ನು PE ಸಂಚಯಕ-ತೂಕದ ಉಲ್ಲೇಖವಾಗಿ ತೋರಿಸುತ್ತದೆ, ಮುಗಿದ-ಉತ್ಪನ್ನ ಸಾಮರ್ಥ್ಯವಲ್ಲ. ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮಾಸ್ ಉತ್ಪನ್ನ ಮತ್ತು ಎಲ್ಲಾ ಫ್ಲ್ಯಾಷ್ ಅಥವಾ ಟ್ರಿಮ್ ಅನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. ಆಯ್ಕೆಮಾಡಿದ ತಲೆ, ರಾಳದ ಆಧಾರ ಮತ್ತು ಆಪರೇಟಿಂಗ್ ಅಂಚುಗಳನ್ನು ದೃಢೀಕರಿಸಿ, ನಂತರ ಉತ್ಪನ್ನ ಪ್ರಯೋಗದಲ್ಲಿ ಫಲಿತಾಂಶವನ್ನು ಸಾಬೀತುಪಡಿಸಿ.
ಪ್ರಮಾಣಿತ KGB110A ಬಹು-ಪದರದ ಉತ್ಪನ್ನಗಳನ್ನು ತಯಾರಿಸುತ್ತದೆಯೇ?
ಉತ್ಪನ್ನ ವಿವರಣೆಯು ಏಕ-ಪದರ ಮತ್ತು ಬಹು-ಪದರದ ಪರಿಹಾರಗಳನ್ನು ಉಲ್ಲೇಖಿಸುತ್ತದೆ, ಆದರೆ ಸಾರ್ವಜನಿಕ ಕೋಷ್ಟಕವು ಒಂದು ಸ್ಕ್ರೂ ಮತ್ತು ಒಂದು ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮೋಟರ್ ಅನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಬಹು-ಪದರದ ಯೋಜನೆಗೆ ಪ್ರತ್ಯೇಕ ಮೆಲ್ಟ್-ಪಾತ್ ಡ್ರಾಯಿಂಗ್, ಎಕ್ಸ್ಟ್ರೂಡರ್ ಪಟ್ಟಿ, ಹೆಡ್ ಕಾನ್ಫಿಗರೇಶನ್, ಲೇಯರ್-ಅನುಪಾತ ಶ್ರೇಣಿ ಮತ್ತು ಪರಿಷ್ಕೃತ ಯುಟಿಲಿಟಿ ಶೀಟ್ ಅಗತ್ಯವಿದೆ.
KGB110A ವಿಚಾರಣೆಯಲ್ಲಿ ಏನನ್ನು ಸೇರಿಸಬೇಕು?
ಉತ್ಪನ್ನದ ರೇಖಾಚಿತ್ರ, ಮಾದರಿ ಫೋಟೋಗಳು, ಆಯಾಮಗಳು, ನಿವ್ವಳ ತೂಕ, ಗೋಡೆಯ ನಕ್ಷೆ, ರಾಳ, ಟ್ರಿಮ್ ಅಂದಾಜು, ಗುಣಮಟ್ಟದ ಪರೀಕ್ಷೆಗಳು, ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಗುರಿ, ಅಚ್ಚು ಡೇಟಾ ಮತ್ತು ಫ್ಯಾಕ್ಟರಿ ಉಪಯುಕ್ತತೆಗಳನ್ನು ಕಳುಹಿಸಿ. ಕಿಂಗ್ಗಲ್ ನಂತರ ತಲೆ, ಅಚ್ಚು ಜಾಗ, ಹೊರತೆಗೆಯುವ ವ್ಯವಸ್ಥೆ ಮತ್ತು ಸ್ವೀಕಾರ ಯೋಜನೆಯನ್ನು ದೃಢೀಕರಿಸಬಹುದು.
ಪರಿಮಾಣವನ್ನು ಮಾತ್ರವಲ್ಲದೆ ಉತ್ಪನ್ನದ ಸಾಕ್ಷ್ಯವನ್ನು ಕಳುಹಿಸಿ
ಮಾದರಿ ಫೈಲ್, ಅಚ್ಚು ಮಾಹಿತಿ, ಔಟ್ಪುಟ್ ಗುರಿ ಮತ್ತು ಸಸ್ಯ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಕಿಂಗ್ಗಲ್ನೊಂದಿಗೆ ಹಂಚಿಕೊಳ್ಳಿ. ಯೋಜನೆಯ ತಂಡವು KGB110A ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ದೃಢೀಕರಿಸಲು ಮತ್ತು ಉತ್ಪನ್ನ-ಆಧಾರಿತ ಪ್ರಯೋಗವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಲು ಆ ಸಂಗತಿಗಳನ್ನು ಬಳಸಬಹುದು.
KGB110A ಕಾನ್ಫಿಗರೇಶನ್ ಪರಿಶೀಲನೆಗೆ ವಿನಂತಿಸಿಮೂಲಗಳು ಮತ್ತು ವಿಮರ್ಶೆ ಆಧಾರ
- ಕಿಂಗ್ಗಲ್, 160L ಅಕ್ಯುಮುಲೇಟ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮೆಷಿನ್, ಮಾದರಿ KGB110A. ಉತ್ಪನ್ನದ ಸ್ಥಾನೀಕರಣ, ವಿಶೇಷಣಗಳು ಮತ್ತು ಹೇಳಲಾದ ಅಪ್ಲಿಕೇಶನ್ಗಳನ್ನು ಸೆಪ್ಟೆಂಬರ್ 15, 2026 ರಂದು ಪರಿಶೀಲಿಸಲಾಗಿದೆ.
- ಕಿಂಗ್ಗಲ್ ಮಾರಾಟ ಪ್ರಕ್ರಿಯೆ. ಉತ್ಪನ್ನ-ಮಾಹಿತಿ ವಿನಂತಿ ಮತ್ತು ಹೇಳಲಾದ ತಪಾಸಣೆ ವರ್ಕ್ಫ್ಲೋ, ಸೆಪ್ಟೆಂಬರ್ 15, 2026 ರಂದು ಪರಿಶೀಲಿಸಲಾಗಿದೆ.
- ಮೂಗ್ ಡಿಜಿಪ್ಯಾಕ್ III ಸೂಚನಾ ಕೈಪಿಡಿಯನ್ನು ಕಿಂಗ್ಗಲ್ ಹೋಸ್ಟ್ ಮಾಡಿದೆ. ಸಂಗ್ರಹಿಸಲಾದ ಉತ್ಪನ್ನ ಫೈಲ್ಗಳು ಮತ್ತು ಸಂಚಯಕ ಅಥವಾ ನಿರಂತರ ಯಂತ್ರಗಳಿಗಾಗಿ ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಲಾದ ಗೋಡೆ-ದಪ್ಪ ನಿಯಂತ್ರಣ.
- ಯುರೋಮ್ಯಾಪ್ 46.2, ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರಗಳು, ಉತ್ಪನ್ನ ಸಂಬಂಧಿತ ಶಕ್ತಿಯ ಬಳಕೆಯ ನಿರ್ಣಯ. ಆವೃತ್ತಿ 1.0, ಜನವರಿ 2014.
ಸಂಪಾದಕೀಯ ಟಿಪ್ಪಣಿ:ಕಿಂಗ್ಗಲ್ ಈ ಮಾರ್ಗದರ್ಶಿಯ ತಯಾರಕರು ಮತ್ತು ಪ್ರಕಾಶಕರು. ಉತ್ಪನ್ನ ಡೇಟಾವನ್ನು ಮೊದಲ-ಪಕ್ಷದ ಪ್ರಕಟಿತ ಮಾಹಿತಿಯಾಗಿ ಪ್ರಸ್ತುತಪಡಿಸಲಾಗುತ್ತದೆ. ಸಹಿ ಮಾಡಿದ ಪ್ರಾಜೆಕ್ಟ್ ವಿವರಣೆ ಮತ್ತು ಸಾಕ್ಷಿಯಾದ ಪ್ರಯೋಗವು ಆದೇಶಿಸಿದ ಯಂತ್ರವನ್ನು ನಿಯಂತ್ರಿಸಬೇಕು.