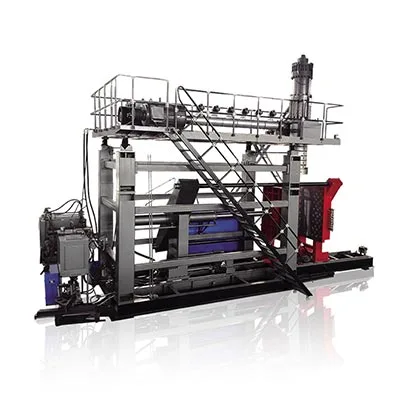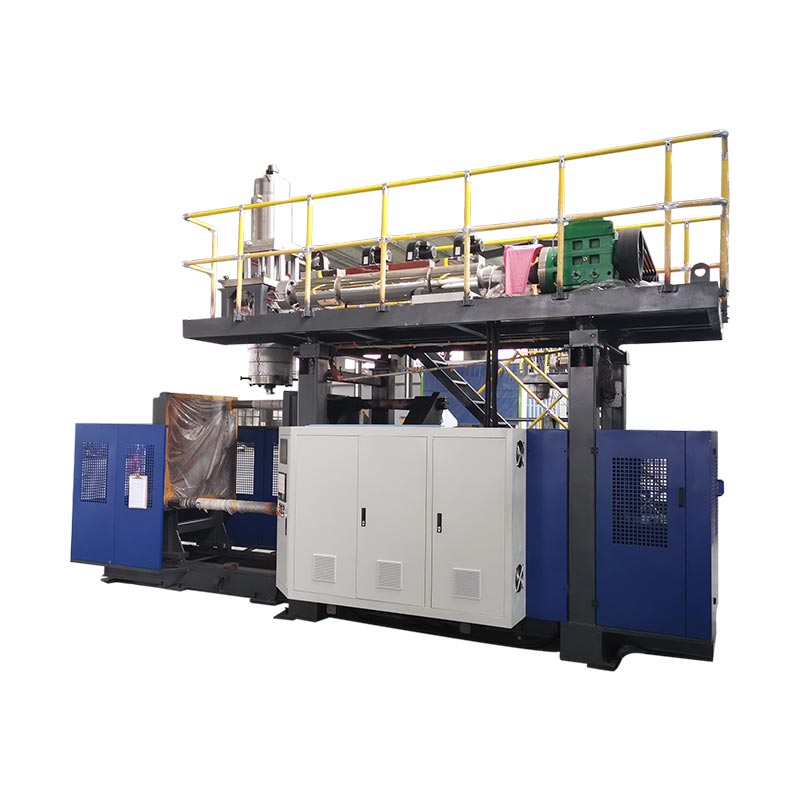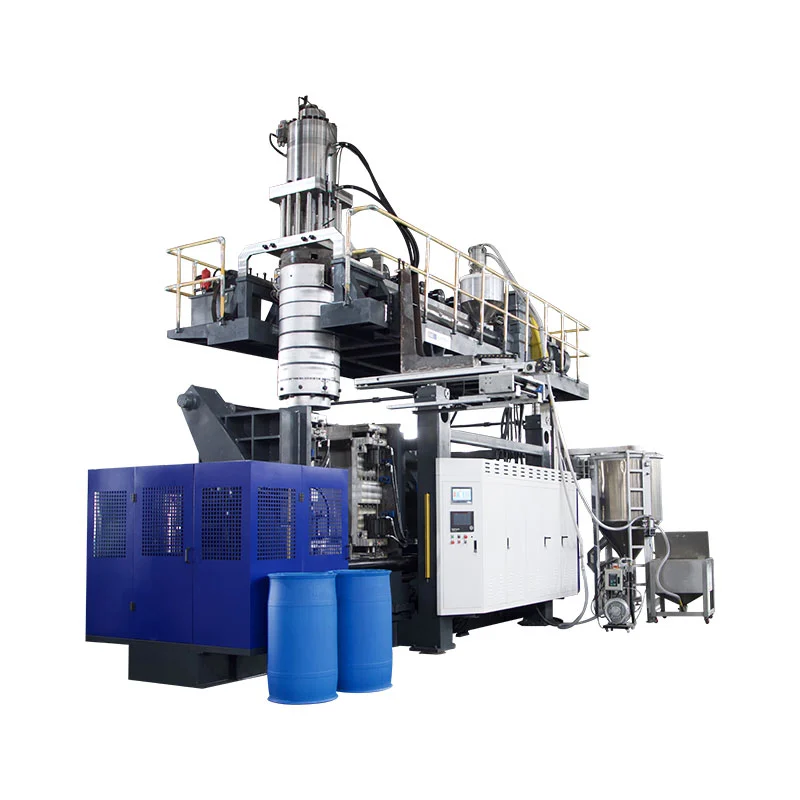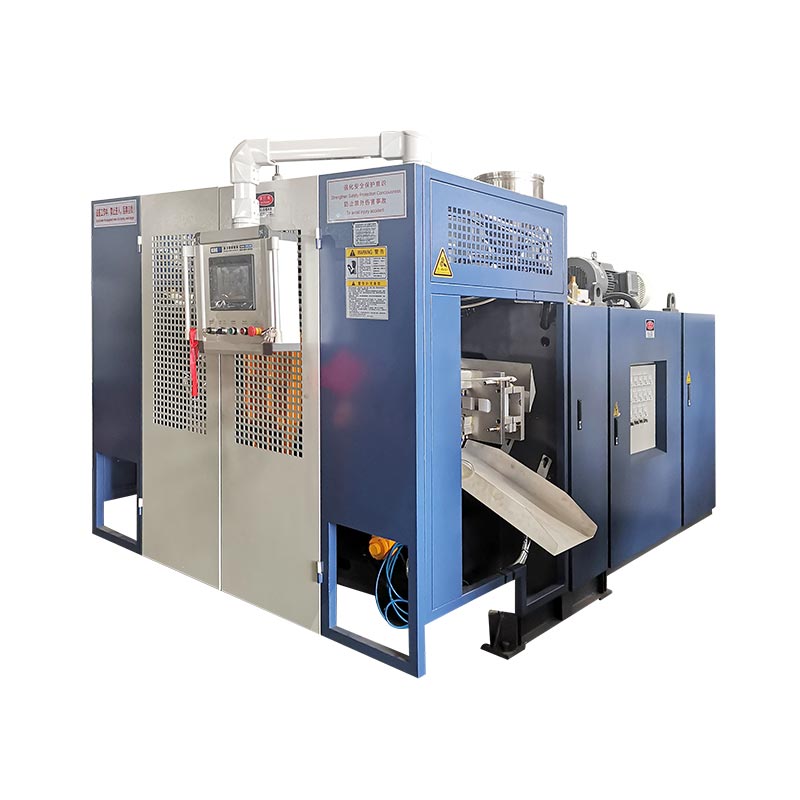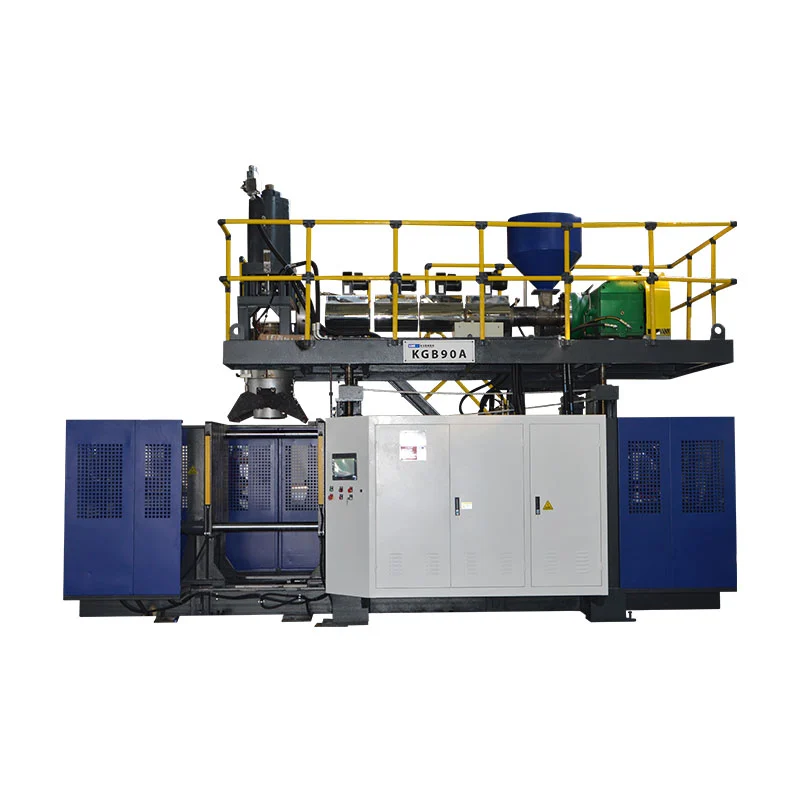
KGB200L/LP 220L ಡಬಲ್-ರಿಂಗ್ ರಾಸಾಯನಿಕ ಡ್ರಮ್ಗಳಿಗಾಗಿ ಕಿಂಗ್ಗಲ್ನ 250L-ಕ್ಲಾಸ್ ಅಕ್ಯುಮ್ಯುಲೇಟರ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಪ್ಲಾಟ್ಫಾರ್ಮ್ ಆಗಿದೆ. ಕೆಲಸ ಮಾಡುವ ಯೋಜನೆಗೆ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರಕ್ಕಿಂತ ಹೆಚ್ಚಿನ ಅಗತ್ಯವಿರುತ್ತದೆ. ಇದಕ್ಕೆ ಅನುಮೋದಿತ ಡ್ರಮ್ ವಿವರಣೆ, ಹೊಂದಾಣಿಕೆಯ HMWHDPE, ಮೋಲ್ಡ್ ಮತ್ತು ಕೂಲಿಂಗ್ ವಿನ್ಯಾಸ, ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಂ, ಟೇಕ್-ಔಟ್ ಮತ್ತು ಡಿಫ್ಲಾಶಿಂಗ್, ಸೋರಿಕೆ ಪರೀಕ್ಷೆ, ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ಗುಣಮಟ್ಟದ ಪರಿಶೀಲನೆಗಳು ಮತ್ತು ಫ್ಯಾಕ್ಟರಿ ಸ್ವೀಕಾರ ಯೋಜನೆಯ ಅಗತ್ಯವಿದೆ.
ಸಿದ್ಧಪಡಿಸಿದ ಪ್ಯಾಕೇಜ್ನಿಂದ ಹಿಂದಕ್ಕೆ ರಾಸಾಯನಿಕ ಡ್ರಮ್ ಲೈನ್ ಅನ್ನು ಯೋಜಿಸಬೇಕು. ಡ್ರಮ್ ಉದ್ದೇಶಿತ ವಿಷಯಗಳನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳಬೇಕು. ಇದು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ನಿರ್ವಹಣೆ ಮತ್ತು ಸಾರಿಗೆ ಪರೀಕ್ಷೆಗಳನ್ನು ಬದುಕಬೇಕು. ಅದರ ಮುಚ್ಚುವಿಕೆಗಳು, ಗೋಡೆಯ ನಕ್ಷೆ ಮತ್ತು ಉತ್ಪಾದನಾ ದಾಖಲೆಗಳು ನಿಯಂತ್ರಣದಲ್ಲಿರಬೇಕು. ವೇಗದ ಶುಷ್ಕ ಚಕ್ರವು ಆ ವಿಷಯಗಳಲ್ಲಿ ಯಾವುದನ್ನೂ ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ.
ಈ ಮಾರ್ಗದರ್ಶಿ ಸಂಪೂರ್ಣ ಕೋಶದ ಮೂಲಕ ಒಂದು ಡ್ರಮ್ ಅನ್ನು ಅನುಸರಿಸುತ್ತದೆ. ಇದು ಪ್ರಕಟಿತ ಯಂತ್ರದ ಡೇಟಾವನ್ನು ಪ್ರಾಜೆಕ್ಟ್ ಇನ್ಪುಟ್ಗಳಿಂದ ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ. ಉತ್ಪಾದನಾ ಪ್ರಯೋಗದ ಸಮಯದಲ್ಲಿ ಯಾವ ಫಲಿತಾಂಶಗಳನ್ನು ಸಾಬೀತುಪಡಿಸಬೇಕು ಎಂಬುದನ್ನು ಸಹ ಇದು ತೋರಿಸುತ್ತದೆ.

- ಡ್ರಮ್ ಡ್ರಾಯಿಂಗ್, ಮುಚ್ಚುವಿಕೆಗಳು, ವಸ್ತು, ನಿವ್ವಳ ತೂಕ ಮತ್ತು ಗೋಡೆಯ ನಕ್ಷೆಯನ್ನು ಫ್ರೀಜ್ ಮಾಡಿ.
- ಎಲ್ಲಾ ಟ್ರಿಮ್ ಸೇರಿದಂತೆ ಪೂರ್ಣಗೊಂಡ ತೂಕವನ್ನು ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿಯಾಗಿ ಪರಿವರ್ತಿಸಿ.
- ಹೆಡ್, ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಂ, ಅಚ್ಚು ಮತ್ತು ಕೂಲಿಂಗ್ ಅನ್ನು ನಿರ್ಣಾಯಕ ವಲಯಗಳಿಗೆ ಹೊಂದಿಸಿ.
- ಚಕ್ರದ ಭಾಗವಾಗಿ ನಿರ್ವಹಣೆ, ಡಿಫ್ಲಾಶಿಂಗ್ ಮತ್ತು ತಪಾಸಣೆಯನ್ನು ವಿವರಿಸಿ.
- ಅನುಮೋದಿತ ರಾಳ, ಉತ್ಪಾದನಾ ಸೆಟ್ಟಿಂಗ್ಗಳು ಮತ್ತು ಅಳೆಯಬಹುದಾದ ಪಾಸ್ ಮಾನದಂಡಗಳೊಂದಿಗೆ ರೇಖೆಯನ್ನು ಸ್ವೀಕರಿಸಿ.
ಯಾವ ಸಂಪೂರ್ಣ 220L ರಾಸಾಯನಿಕ ಡ್ರಮ್ ಸೆಲ್ ವಾಸ್ತವವಾಗಿ ಒಳಗೊಂಡಿದೆ
ಯಂತ್ರವು ಟೊಳ್ಳಾದ ದೇಹವನ್ನು ರೂಪಿಸುತ್ತದೆ. ಕೋಶವು ಪುನರಾವರ್ತನೀಯ, ಸ್ವೀಕೃತ ಡ್ರಮ್ಗಳನ್ನು ಮಾಡುತ್ತದೆ. ಆ ವ್ಯತ್ಯಾಸವು ಖರೀದಿ ಪಟ್ಟಿಯನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ. ಇಂಜಿನಿಯರಿಂಗ್ ಸಮಯದಲ್ಲಿ ಕೇಳುವ ಪ್ರಶ್ನೆಗಳನ್ನೂ ಬದಲಾಯಿಸುತ್ತದೆ.
ಅಪ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳು ರೆಸಿನ್ ಶೇಖರಣೆ, ರವಾನೆ, ಒಣಗಿಸುವಿಕೆ ಅಥವಾ ಸಂಯೋಜನೆಗೆ ಅಗತ್ಯವಾದಾಗ ಮಿಶ್ರಣವನ್ನು ಒಳಗೊಂಡಿರಬಹುದು. ಬಣ್ಣ ಮತ್ತು ಸಂಯೋಜಕ ಡೋಸಿಂಗ್ ನಿಯಂತ್ರಿತ ಪಾಕವಿಧಾನಗಳ ಅಗತ್ಯವಿದೆ. ರಿಗ್ರೈಂಡ್ಗೆ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಮೂಲ, ಕಣದ ಸ್ಥಿತಿ ಮತ್ತು ಅನುಮತಿಸಲಾದ ಅನುಪಾತದ ಅಗತ್ಯವಿದೆ. ಈ ವಸ್ತುಗಳು ಎಕ್ಸ್ಟ್ರೂಡರ್ ಅನ್ನು ತಲುಪುತ್ತದೆ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ. ಅಸ್ಥಿರ ಆಹಾರವು ಸ್ಥಿರವಾದ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಉತ್ಪಾದಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಕೋರ್ ಸೆಲ್ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಸಿಸ್ಟಮ್, ಅಕ್ಯುಮ್ಯುಲೇಟರ್ ಹೆಡ್, ಕ್ಲ್ಯಾಂಪಿಂಗ್ ಯೂನಿಟ್, ಅಚ್ಚು, ಬ್ಲೋ ಪಿನ್ಗಳು ಅಥವಾ ಬಾಟಮ್-ಬ್ಲೋಯಿಂಗ್ ವ್ಯವಸ್ಥೆ, ಹೈಡ್ರಾಲಿಕ್ ಸಿಸ್ಟಮ್ ಮತ್ತು ನಿಯಂತ್ರಣಗಳನ್ನು ಒಳಗೊಂಡಿದೆ. ಕಿಂಗ್ಗಲ್ ನKGB200L/LP ಉತ್ಪನ್ನ ಪುಟಅದರ ಪ್ರಕಟಿತ ವಿವರಣೆಯಲ್ಲಿ MOOG 100 ದಪ್ಪ ನಿಯಂತ್ರಕ, ರೋಬೋಟ್ ಆರ್ಮ್ ಮತ್ತು ಬಾಟಮ್ ಬ್ಲೋಯಿಂಗ್ ಸಿಸ್ಟಮ್ ಅನ್ನು ಸಹ ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಅಂತಿಮ ಆದೇಶವು ನಿಖರವಾದ ಸರಬರಾಜು ಆವೃತ್ತಿಗಳನ್ನು ಗುರುತಿಸಬೇಕು.
ಅಚ್ಚು ತೆರೆದಾಗ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕೆಲಸ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ. ಬಿಸಿ ಡ್ರಮ್ ಅನ್ನು ನಿಯಂತ್ರಿತ ತೆಗೆದುಹಾಕುವ ಅಗತ್ಯವಿದೆ. ಸೀಲಿಂಗ್ ಮೇಲ್ಮೈಗಳಿಗೆ ಹಾನಿಯಾಗದಂತೆ ಮೇಲಿನ ಮತ್ತು ಕೆಳಗಿನ ಫ್ಲ್ಯಾಷ್ ಅನ್ನು ಕತ್ತರಿಸಬೇಕು. ತೆರೆಯುವಿಕೆಗೆ ಯಂತ್ರ ಅಥವಾ ಪೂರ್ಣಗೊಳಿಸುವಿಕೆ ಬೇಕಾಗಬಹುದು. ಮುಚ್ಚುವಿಕೆಗೆ ಅಳವಡಿಸಬೇಕಾಗಬಹುದು. ಪ್ರತಿ ಸ್ವೀಕೃತ ಡ್ರಮ್ ನಂತರ ಒಪ್ಪಿದ ಆಯಾಮ, ತೂಕ, ಗೋಡೆ ಮತ್ತು ಸೋರಿಕೆ ಪರಿಶೀಲನೆಗಳ ಅಗತ್ಯವಿದೆ.
ಕೂಲಿಂಗ್ ಉಪಕರಣಗಳು, ಸಂಕುಚಿತ ಗಾಳಿ, ವಸ್ತು ನಿರ್ವಹಣೆ, ಟ್ರಿಮ್ ಸಂಗ್ರಹಣೆ ಮತ್ತು ಸುರಕ್ಷಿತ ಪ್ರವೇಶ ಈ ಕೋಶದ ಸುತ್ತಲೂ ಕುಳಿತುಕೊಳ್ಳುತ್ತದೆ. ಪ್ರಯೋಗಾಲಯ ಅಥವಾ ಗುಣಮಟ್ಟದ ಪ್ರದೇಶವು ಅದರ ಹೊರಗೆ ಕುಳಿತುಕೊಳ್ಳಬಹುದು. ಆ ಪ್ರದೇಶವು ದೀರ್ಘ ಪರೀಕ್ಷೆಗಳು, ಉಳಿಸಿಕೊಂಡಿರುವ ಮಾದರಿಗಳು ಮತ್ತು ದಾಖಲೆ ಪರಿಶೀಲನೆಯನ್ನು ನಿರ್ವಹಿಸುತ್ತದೆ.
ಸಂಪೂರ್ಣ ವ್ಯಾಪ್ತಿ ಪ್ರತಿ ಗಡಿಯನ್ನು ಹೆಸರಿಸುತ್ತದೆ. ಮೋಲ್ಡ್ ಚಿಲ್ಲರ್ ಅನ್ನು ಯಾರು ಪೂರೈಸುತ್ತಾರೆ? ಸಂಕೋಚಕ ಮತ್ತು ರಿಸೀವರ್ ಅನ್ನು ಯಾರು ಒದಗಿಸುತ್ತಾರೆ? ರೋಬೋಟ್ ಕಾವಲುಗಾರನನ್ನು ಯಾರು ಸಂಪರ್ಕಿಸುತ್ತಾರೆ? ಸೋರಿಕೆ ಪರೀಕ್ಷಕವನ್ನು ಯಾರು ಪೂರೈಸುತ್ತಾರೆ? ಗಡಿಗೆ ಯಾವುದೇ ಮಾಲೀಕರಿಲ್ಲದಿದ್ದರೆ, ಅದು ಸಾಮಾನ್ಯವಾಗಿ ಆರಂಭಿಕ ವಿಳಂಬವಾಗುತ್ತದೆ.
ಅಂತಿಮ ಸಂರಚನೆಯನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ಡ್ರಮ್ ವಿವರಣೆಯನ್ನು ಲಾಕ್ ಮಾಡಿ
"220 ಲೀಟರ್ ಡ್ರಮ್" ಎಂಬ ಪದಗುಚ್ಛವು ಪೂರ್ಣ ವಿವರಣೆಯಲ್ಲ. ಎರಡು ಡ್ರಮ್ಗಳು ನಾಮಮಾತ್ರದ ಪರಿಮಾಣವನ್ನು ಹಂಚಿಕೊಳ್ಳಬಹುದು ಆದರೆ ವಿಭಿನ್ನ ಪ್ರಕ್ರಿಯೆಯ ಪರಿಸ್ಥಿತಿಗಳ ಅಗತ್ಯವಿದೆ. ಮುಚ್ಚಿದ-ತಲೆಯ ಡಬಲ್-ರಿಂಗ್ ಡ್ರಮ್ ತೆರೆದ-ತಲೆ ವಿನ್ಯಾಸದಿಂದ ವಿಭಿನ್ನ ಕುತ್ತಿಗೆಗಳು ಮತ್ತು ನಿರ್ವಹಣೆ ವಲಯಗಳನ್ನು ಹೊಂದಿದೆ. ಮುಚ್ಚುವ ವ್ಯವಸ್ಥೆ, ವಿಷಯಗಳು ಮತ್ತು ಸಾರಿಗೆ ಮಾರ್ಗವು ಪರೀಕ್ಷೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ.
ನಿಯಂತ್ರಿತ ರೇಖಾಚಿತ್ರದೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಒಟ್ಟಾರೆ ಆಯಾಮಗಳು, ನಾಮಮಾತ್ರ ಮತ್ತು ಬ್ರೈಮ್ಫುಲ್ ಸಾಮರ್ಥ್ಯ, ತೆರೆಯುವಿಕೆಗಳು, ಮುಚ್ಚುವಿಕೆಯ ವಿವರಗಳು, ಚೈಮ್ಗಳು, ಉಂಗುರಗಳು, ಹಿಡಿಕೆಗಳು ಮತ್ತು ಲೇಬಲ್ ಪ್ರದೇಶಗಳನ್ನು ಸೇರಿಸಿ. ವಿಭಜಿಸುವ ರೇಖೆಯನ್ನು ಗುರುತಿಸಿ ಮತ್ತು ಪಿಂಚ್-ಆಫ್ ಮಾಡಿ. ತುಂಬುವಿಕೆ, ಪ್ಯಾಲೆಟೈಸಿಂಗ್, ಪೇರಿಸುವಿಕೆ ಅಥವಾ ಕ್ಯಾಪ್ ಫಿಟ್ನ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುವ ಪ್ರತಿಯೊಂದು ಆಯಾಮವನ್ನು ಗುರುತಿಸಿ.
ಸಂಖ್ಯೆಯ ಗೋಡೆಯ ದಪ್ಪದ ನಕ್ಷೆಯನ್ನು ಸೇರಿಸಿ. ನಕ್ಷೆಯು ಮೇಲಿನ ಉಂಗುರ, ಭುಜ, ಪಾರ್ಶ್ವಗೋಡೆ, ಕೆಳಗಿನ ಉಂಗುರ, ಬೇಸ್, ಕುತ್ತಿಗೆ ಮತ್ತು ಪಿಂಚ್ ಪ್ರದೇಶಗಳನ್ನು ಒಳಗೊಂಡಿರಬೇಕು. ಒಂದು ಸರಾಸರಿ ಗೋಡೆಯ ಸಂಖ್ಯೆಯು ರಾಳವನ್ನು ಹೇಗೆ ವಿತರಿಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ತೋರಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ಕಿಂಗ್ಗಲ್ನ ಪುಟವು ಅದರ ಪ್ರಕಟಿತ 200L ಅಪ್ಲಿಕೇಶನ್ಗಾಗಿ 3.5 ರಿಂದ 4 ಮಿಮೀ ಪಟ್ಟಿಮಾಡುತ್ತದೆ. ಅನುಮೋದಿತ ಗೋಡೆಯ ನಕ್ಷೆಗೆ ಪರ್ಯಾಯವಾಗಿ ಅಲ್ಲ, ಪುಟ-ನಿರ್ದಿಷ್ಟ ಉಲ್ಲೇಖವಾಗಿ ಅದನ್ನು ಬಳಸಿ.
ನಿವ್ವಳ ಮೋಲ್ಡ್ ತೂಕವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಪ್ರತ್ಯೇಕವಾಗಿ ಜೋಡಿಸಲಾದ ಮುಚ್ಚುವಿಕೆಗಳನ್ನು ಸೇರಿಸಬೇಡಿ. ನಂತರ ಟಾಪ್ ಫ್ಲ್ಯಾಷ್, ಬಾಟಮ್ ಟೈಲ್, ನೆಕ್ ಸ್ಕ್ರ್ಯಾಪ್ ಮತ್ತು ಯಾವುದೇ ಇತರ ಟ್ರಿಮ್ ಮಾಡಿದ ವಸ್ತುಗಳನ್ನು ಅಂದಾಜು ಮಾಡಿ. ಇದು ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ಗುರಿಯನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ. 12 ಕೆಜಿ ಮುಗಿದ ಡ್ರಮ್ಗೆ 12 ಕೆಜಿಗಿಂತ ಹೆಚ್ಚಿನ ಶಾಟ್ ಬೇಕಾಗಬಹುದು ಏಕೆಂದರೆ ಪ್ರಕ್ರಿಯೆಯು ತೆಗೆಯಬಹುದಾದ ವಸ್ತುವನ್ನು ಸಹ ರೂಪಿಸಬೇಕು.
ಉದ್ದೇಶಿತ ವಿಷಯಗಳು ಫೈಲ್ನಲ್ಲಿ ಸೇರಿವೆ. ಸಾಂದ್ರತೆ, ಸ್ನಿಗ್ಧತೆ, ತುಂಬುವ ತಾಪಮಾನ, ಆವಿಯ ಒತ್ತಡ, ರಾಸಾಯನಿಕ ಹೊಂದಾಣಿಕೆ ಅಗತ್ಯತೆಗಳು ಮತ್ತು ನಿರೀಕ್ಷಿತ ಶೇಖರಣಾ ಸಮಯವನ್ನು ಸೇರಿಸಿ. ಡ್ರಮ್ ನಿಯಂತ್ರಿತ ಅಪಾಯಕಾರಿ ಸರಕುಗಳನ್ನು ಸಾಗಿಸುತ್ತದೆಯೇ ಎಂಬುದನ್ನು ಸಹ ಖರೀದಿದಾರನು ತಿಳಿಸಬೇಕು. ಆ ಉತ್ತರವು ಮೌಲ್ಯೀಕರಣದ ಮಾರ್ಗವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ.
ಕಿಂಗ್ಗಲ್ ನಮಾರಾಟ ಪ್ರಕ್ರಿಯೆಫೋಟೋಗಳು, ರೇಖಾಚಿತ್ರಗಳು, ತೂಕ, ಗಾತ್ರ, ವಸ್ತು, ದಪ್ಪ, ದೈನಂದಿನ ಉತ್ಪಾದನೆ ಮತ್ತು ರಾಸಾಯನಿಕ ಪ್ರತಿರೋಧವನ್ನು ಕೇಳುತ್ತದೆ. ಆ ಇನ್ಪುಟ್ಗಳು ಒಂದು ಪರಿಷ್ಕರಣೆ-ನಿಯಂತ್ರಿತ ಡ್ರಮ್ ಡೋಸಿಯರ್ ಆಗಿರಬೇಕು. ಉದ್ಧರಣ, ಅಚ್ಚು ವಿನ್ಯಾಸ ಮತ್ತು ಸ್ವೀಕಾರ ಯೋಜನೆ ಒಂದೇ ಪರಿಷ್ಕರಣೆಗೆ ಸೂಚಿಸಬೇಕು.
KGB200L/LP ಪ್ರಕಟಿತ ಡೇಟಾವನ್ನು ಒಂದು ಹೊಂದಾಣಿಕೆಯ ಸೆಟ್ನಂತೆ ಓದಿ
KGB200L/LP ಪುಟವು ಉಪಯುಕ್ತ ಆರಂಭಿಕ ಹೊದಿಕೆಯನ್ನು ಒದಗಿಸುತ್ತದೆ. ಇದು 250L ಗರಿಷ್ಠ ಧಾರಕ ವರ್ಗ, 39 t ಯಂತ್ರ ಮತ್ತು ಸ್ಥಿರ ಮುಕ್ತ ಮುಚ್ಚುವ ವ್ಯವಸ್ಥೆಯನ್ನು ಗುರುತಿಸುತ್ತದೆ. ಇದು 760 kN ಕ್ಲ್ಯಾಂಪಿಂಗ್ ಫೋರ್ಸ್, 1300 by 1500 mm ಪ್ಲೇಟನ್ ಮತ್ತು 1100 by 1700 mm ಗರಿಷ್ಠ ಅಚ್ಚು ಗಾತ್ರವನ್ನು ಸಹ ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ.
ಸಾರ್ವಜನಿಕ ಹೊರತೆಗೆಯುವ ಕೋಷ್ಟಕವು 32 L/D ಅನುಪಾತಗಳೊಂದಿಗೆ ಎರಡು 100 mm ಸ್ಕ್ರೂಗಳನ್ನು ತೋರಿಸುತ್ತದೆ. ಪ್ರಕಟಿಸಿದ HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯವು ಪ್ರತಿ ಸ್ಕ್ರೂಗೆ 180 ಕೆಜಿ/ಗಂ. ಟೇಬಲ್ 25 L ಸಂಚಯಕ ಮತ್ತು 18 ಕೆಜಿ PE ಸಂಚಯಕ-ತೂಕದ ಉಲ್ಲೇಖವನ್ನು ಸಹ ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಇವು ಯಂತ್ರ-ಪುಟ ಮೌಲ್ಯಗಳಾಗಿವೆ. ಹೊಂದಾಣಿಕೆಯ ಪ್ರಯೋಗವಿಲ್ಲದೆ ಅವರು ನಿರ್ದಿಷ್ಟ ಡ್ರಮ್, ರಾಳ ಅಥವಾ ಚಕ್ರವನ್ನು ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ.
| KGB200L/LP ಐಟಂ ಅನ್ನು ಪ್ರಕಟಿಸಲಾಗಿದೆ | ವೆಬ್ಸೈಟ್ ಮೌಲ್ಯ | ಯೋಜನೆಯು ಇನ್ನೂ ಏನು ಪರಿಶೀಲಿಸಬೇಕು |
|---|---|---|
| ಗರಿಷ್ಠ ಧಾರಕ ಸಾಮರ್ಥ್ಯ | 250 ಲೀ | ನಿಜವಾದ ಅಚ್ಚು, ಶಾಟ್ ಬೇಡಿಕೆ, ಜ್ಯಾಮಿತಿ ಮತ್ತು ತೆಗೆಯುವ ಮಾರ್ಗ |
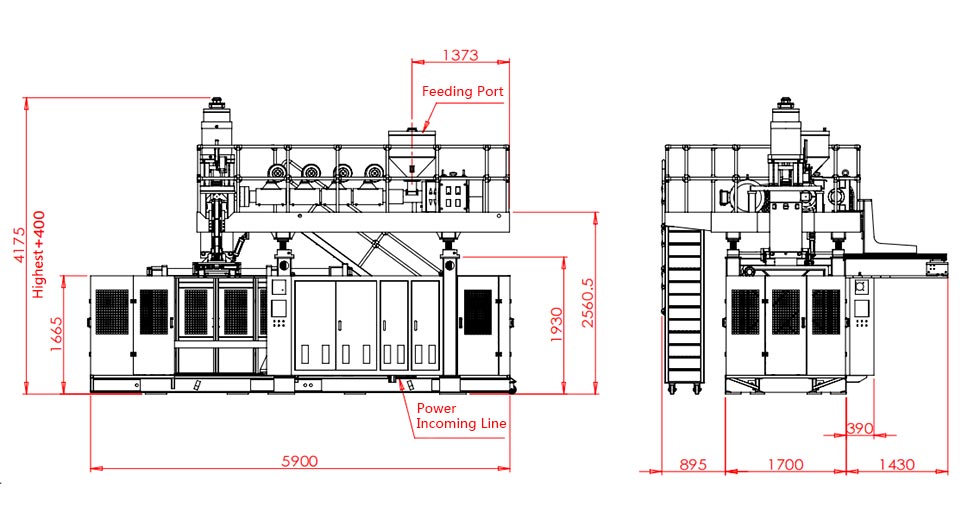
| ಯಂತ್ರದ ಗಾತ್ರ ಮತ್ತು ತೂಕ | 9.5 x 4.1 x 6.5 ಮೀ; 39 ಟಿ | ಸೇವಾ ತೆರವು, ಅಡಿಪಾಯ, ಸಾರಿಗೆ ವಿಭಜನೆ ಮತ್ತು ಎತ್ತುವ ಯೋಜನೆ |
| ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವ ಶಕ್ತಿ | 760 ಕೆ.ಎನ್ | ಯೋಜಿತ ಪ್ರದೇಶ, ಹೊಡೆತದ ಒತ್ತಡ, ಪಿಂಚ್-ಆಫ್ ಲೋಡ್ ಮತ್ತು ಅಂಚು |
| ಗರಿಷ್ಠ ಅಚ್ಚು ಗಾತ್ರ | 1100 x 1700 ಮಿಮೀ | ಅಚ್ಚು ಹೊದಿಕೆ, ಮೆತುನೀರ್ನಾಳಗಳು, ಬಹುದ್ವಾರಿಗಳು ಮತ್ತು ಚಲಿಸುವ ಭಾಗಗಳನ್ನು ಪೂರ್ಣಗೊಳಿಸಿ |
| ಅಚ್ಚು ದಪ್ಪ | 810 ರಿಂದ 950 ಮಿ.ಮೀ | ಮುಚ್ಚಿದ ಮೋಲ್ಡ್ ಸ್ಟಾಕ್ ಮತ್ತು ಪ್ಲೇಟನ್ ಇಂಟರ್ಫೇಸ್ ಡ್ರಾಯಿಂಗ್ |
| ಸ್ಕ್ರೂ ಮತ್ತು ಎಲ್/ಡಿ | 100 ಮಿಮೀ x 2; 32 ಎಲ್/ಡಿ | ಆರ್ಡರ್ಡ್ ಲೇಯರ್ ಆರ್ಕಿಟೆಕ್ಚರ್, ರೆಸಿನ್ ಗ್ರೇಡ್ ಮತ್ತು ಕಲರ್ ಸಿಸ್ಟಮ್ |
| ಪ್ರಕಟಿಸಿದ HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯ | 180 ಕೆಜಿ/ಗಂ x 2 | ಅನುಮೋದಿತ HMWHDPE ಸೂತ್ರೀಕರಣದೊಂದಿಗೆ ಸ್ಥಿರವಾದ ಔಟ್ಪುಟ್ |
| ಸಂಚಯಕ | 25 ಎಲ್; 18 ಕೆಜಿ ಪಿಇ ಉಲ್ಲೇಖ | ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮಾಸ್, ಮೀಸಲು ಮತ್ತು ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಿದ ಪ್ರೊಫೈಲ್ |
| ಗಾಳಿ ಬೀಸು | 0.8 MPa; 1.8 m³/ನಿಮಿ | ಅಗತ್ಯವಿರುವ ಗಾಳಿಯ ಗುಣಮಟ್ಟ, ಗರಿಷ್ಠ ಹರಿವು, ರಿಸೀವರ್ ಮತ್ತು ಯಂತ್ರದಲ್ಲಿ ಒತ್ತಡ |
| ಕೂಲಿಂಗ್ ನೀರು | 0.3 MPa; 120 ಲೀ/ನಿಮಿಷ | ಪೂರೈಕೆ ತಾಪಮಾನ, ರಿಟರ್ನ್ ತಾಪಮಾನ, ಗುಣಮಟ್ಟ ಮತ್ತು ಶಾಖದ ಹೊರೆ |
| ಪವರ್ ಉಲ್ಲೇಖವನ್ನು ಪ್ರಕಟಿಸಲಾಗಿದೆ | 70 ರಿಂದ 80 kW ಸರಾಸರಿ | ಮಾಪನ ಗಡಿ, ಉತ್ಪನ್ನ, ಸೆಟ್ಟಿಂಗ್ಗಳು ಮತ್ತು ಉತ್ಪಾದನಾ ಸ್ಥಿತಿ |
ಪುಟವು 300 pcs/h ಅನ್ನು "ಔಟ್ಪುಟ್ (ಶುಷ್ಕ ಚಕ್ರ)" ಎಂದು ತೋರಿಸುತ್ತದೆ. ಅದು ರಾಸಾಯನಿಕ ಡ್ರಮ್ಗಳ ಉತ್ಪಾದನೆಯಲ್ಲ. ಇದು ಒಣ ಯಂತ್ರ ಚಲನೆಯ ಉಲ್ಲೇಖವನ್ನು ವಿವರಿಸುತ್ತದೆ. ಅದೇ ಪುಟವು ಅದರ ರಾಸಾಯನಿಕ-ಬ್ಯಾರೆಲ್ ಅಪ್ಲಿಕೇಶನ್ಗಾಗಿ ಗಂಟೆಗೆ 17 ರಿಂದ 20 ಡ್ರಮ್ಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಪ್ರಕಟಿಸುತ್ತದೆ. ಎರಡೂ ಲೇಬಲ್ಗಳನ್ನು ಹಾಗೆಯೇ ಇರಿಸಿ.
ಸರಿಯಾದ ಸ್ವೀಕಾರ ಗುರಿಯು ಸ್ವತಃ ಸಂಖ್ಯೆಯೇ ಅಲ್ಲ. ಅನುಮೋದಿತ ಉತ್ಪಾದನಾ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಒಪ್ಪಿದ ಸಮಯಕ್ಕೆ ಇದು ಡ್ರಮ್ಗಳನ್ನು ಸ್ವೀಕರಿಸುತ್ತದೆ. ಓಟವು ಹೊರತೆಗೆಯುವಿಕೆ, ಊದುವಿಕೆ, ಕೂಲಿಂಗ್, ಟೇಕ್-ಔಟ್, ಟ್ರಿಮ್ಮಿಂಗ್, ತಪಾಸಣೆ ಮತ್ತು ಎಣಿಕೆ ಮಾಡಿದ ನಿಲ್ದಾಣಗಳನ್ನು ಒಳಗೊಂಡಿರಬೇಕು.
ಸಂಪರ್ಕಿತ ಗುಂಪುಗಳಲ್ಲಿ ಡೇಟಾವನ್ನು ಓದಿ. ಅಚ್ಚು ಆಯಾಮಗಳು ಆರಂಭಿಕ ಸ್ಟ್ರೋಕ್ ಮತ್ತು ತೆಗೆಯುವ ಮಾರ್ಗದೊಂದಿಗೆ ಸೇರಿವೆ. ಸಂಚಯಕ ದ್ರವ್ಯರಾಶಿಯು ಒಟ್ಟು ಶಾಟ್ ದ್ರವ್ಯರಾಶಿ ಮತ್ತು ರಾಳದೊಂದಿಗೆ ಸೇರಿದೆ. ಗಾಳಿಯ ಹರಿವು ಯಂತ್ರದಲ್ಲಿನ ಒತ್ತಡದೊಂದಿಗೆ ಸೇರಿದೆ. ಒಂದು ದೊಡ್ಡ ಮೌಲ್ಯವು ಕೋಶದಲ್ಲಿ ಬೇರೆಡೆ ದುರ್ಬಲ ಹೊಂದಾಣಿಕೆಯನ್ನು ಸರಿದೂಗಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಏಕೆ /LP ಪ್ರತ್ಯಯವು ಉದ್ಧರಣದಿಂದ ಕಣ್ಮರೆಯಾಗಬಾರದು
ಕಿಂಗ್ಗಲ್ ಪ್ರಸ್ತುತ ಎರಡು ಸಂಬಂಧಿತ ಉತ್ಪನ್ನ ಪುಟಗಳನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಒಬ್ಬರು KGB200L/LP ವಿಶೇಷ ರಾಸಾಯನಿಕ-ಬ್ಯಾರೆಲ್ ಪ್ಲಾಟ್ಫಾರ್ಮ್ ಅನ್ನು ಹೆಸರಿಸುತ್ತಾರೆ. ಇತರೆ KGB200L 220 ಲೀಟರ್ ಪ್ಲಾಸ್ಟಿಕ್ ಡ್ರಮ್ ಯಂತ್ರವನ್ನು ಹೆಸರಿಸುತ್ತದೆ. ಅವರ ಹಂಚಿಕೆಯ 250L ವರ್ಗವು ಮಾದರಿ ಹೆಸರುಗಳನ್ನು ಪರಸ್ಪರ ಬದಲಾಯಿಸಿಕೊಳ್ಳುವಂತೆ ಮಾಡುವುದಿಲ್ಲ.
KGB200L/LP ಪುಟವು 39 t ಯಂತ್ರ ಮತ್ತು ಎರಡು 100 mm ಸ್ಕ್ರೂಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಇದರ ವಿವರಣೆಯು ಎರಡು-ಪದರದ ಸಂಚಯಕ ತಲೆಯ ಮೇಲೆ ಕೇಂದ್ರೀಕರಿಸುತ್ತದೆ. KGB200L ಪುಟವು 36 t ಯಂತ್ರ ಮತ್ತು ಒಂದು 120 mm ಸ್ಕ್ರೂ ಅನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಇದು HDPE ಗಾಗಿ 320 kg/h ಅನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಎರಡೂ ಪುಟಗಳು ಒಂದೇ ವಿಶಾಲವಾದ ಅಚ್ಚು ಹೊದಿಕೆ ಮತ್ತು 760 kN ಕ್ಲ್ಯಾಂಪ್ ಉಲ್ಲೇಖವನ್ನು ತೋರಿಸುತ್ತವೆ.
ಆ ವ್ಯತ್ಯಾಸವು ವಾಸ್ತುಶಿಲ್ಪವನ್ನು ಸೂಚಿಸುತ್ತದೆ, ಕೇವಲ ಸಾಮರ್ಥ್ಯವಲ್ಲ. ಎರಡು-ಎಕ್ಸ್ಟ್ರೂಡರ್ ಲೇಔಟ್ ಆರ್ಡರ್ ಮಾಡಿದ ಲೇಯರ್ ರಚನೆ ಅಥವಾ ವಸ್ತು ವಿಭಜನೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ. ಸಿಂಗಲ್-ಎಕ್ಸ್ಟ್ರೂಡರ್ ಲೇಔಟ್ ವಿಭಿನ್ನ ಕರಗುವ ಮಾರ್ಗವನ್ನು ಒದಗಿಸುತ್ತದೆ. ಪ್ರತಿ ಪದರದ ನಿಖರವಾದ ಕಾರ್ಯಕ್ಕೆ ಇನ್ನೂ ಲಿಖಿತ ಪ್ರಕ್ರಿಯೆಯ ರೇಖಾಚಿತ್ರದ ಅಗತ್ಯವಿದೆ. ಎರಡು ಎಕ್ಸ್ಟ್ರೂಡರ್ಗಳು ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಅಗತ್ಯವಾದ ತಡೆಗೋಡೆ, ಮರುಬಳಕೆಯ-ವಿಷಯ ರಚನೆ ಅಥವಾ ಬಣ್ಣದ ವ್ಯವಸ್ಥೆಯನ್ನು ರಚಿಸುತ್ತವೆ ಎಂದು ಎಂದಿಗೂ ಊಹಿಸಬೇಡಿ.
KGB200L/LP ಸಾರ್ವಜನಿಕ ಸ್ಥಾನೀಕರಣ
ವಿಶೇಷವಾದ 220L ಡಬಲ್-ರಿಂಗ್ ರಾಸಾಯನಿಕ-ಡ್ರಮ್ ಪ್ಲಾಟ್ಫಾರ್ಮ್. ಪುಟವು ಎರಡು 100 ಎಂಎಂ ಸ್ಕ್ರೂಗಳು, ಡಬಲ್-ಲೇಯರ್ ಹೆಡ್ ವಿವರಣೆ ಮತ್ತು 39 ಟಿ ಯಂತ್ರದ ತೂಕವನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ.
KGB200L ಸಾರ್ವಜನಿಕ ಸ್ಥಾನೀಕರಣ
220 ಲೀಟರ್ ಪ್ಲಾಸ್ಟಿಕ್ ಡ್ರಮ್ ಯಂತ್ರ. ಪುಟವು ಒಂದು 120 mm ಸ್ಕ್ರೂ, 320 kg/h HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯ ಮತ್ತು 36 t ಯಂತ್ರದ ತೂಕವನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ.
ಖರೀದಿ ಆದೇಶವು ಪೂರ್ಣ ಮಾದರಿ, ಪರಿಷ್ಕರಣೆ ಮತ್ತು ಸಂರಚನೆಯನ್ನು ಒಳಗೊಂಡಿರಬೇಕು. ಪ್ರಕ್ರಿಯೆಯ ಹರಿವಿನ ರೇಖಾಚಿತ್ರವನ್ನು ಲಗತ್ತಿಸಿ. ಪ್ರತಿ ಎಕ್ಸ್ಟ್ರೂಡರ್, ಮೋಟಾರ್, ಸ್ಕ್ರೂ, ಹೆಡ್ ಪ್ಯಾಸೇಜ್ ಮತ್ತು ನಿಯಂತ್ರಕವನ್ನು ಪಟ್ಟಿ ಮಾಡಿ. ಪ್ರತಿ ಪ್ಯಾಸೇಜ್ ಅನ್ನು ಯಾವ ವಸ್ತು ಪೋಷಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ತೋರಿಸಿ. ಲೇಯರ್ ಅನುಪಾತವನ್ನು ನಿಯಂತ್ರಿಸಿದರೆ, ಅದರ ಕಾರ್ಯ ಶ್ರೇಣಿ ಮತ್ತು ಪರಿಶೀಲನೆ ವಿಧಾನವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ.
ಈ ನಿಯಂತ್ರಣವು ಎರಡೂ ಬದಿಗಳನ್ನು ರಕ್ಷಿಸುತ್ತದೆ. ಖರೀದಿದಾರನು ಉದ್ದೇಶಿತ ವಾಸ್ತುಶಿಲ್ಪವನ್ನು ಪಡೆಯುತ್ತಾನೆ. ಪೂರೈಕೆದಾರರು ಸ್ಥಿರವಾದ ತಾಂತ್ರಿಕ ಗುರಿಯನ್ನು ಪಡೆಯುತ್ತಾರೆ. ಇದು ಬಿಡಿಭಾಗಗಳ ಪಟ್ಟಿಗಳು, ವಿದ್ಯುತ್ ರೇಖಾಚಿತ್ರಗಳು ಮತ್ತು ಆಪರೇಟರ್ ತರಬೇತಿಯನ್ನು ಸ್ಥಾಪಿಸಿದ ಯಂತ್ರದೊಂದಿಗೆ ಜೋಡಿಸುತ್ತದೆ.
HMWHDPE ಅನ್ನು ಪ್ರೊಡಕ್ಷನ್ ಇನ್ಪುಟ್ ಆಗಿ ನಿಯಂತ್ರಿಸಿ, ಜೆನೆರಿಕ್ ಲೇಬಲ್ ಅಲ್ಲ
ಕಿಂಗ್ಗಲ್ನ ಅಪ್ಲಿಕೇಶನ್ ಉಲ್ಲೇಖವು HMWHDPE ಹೆಸರುಗಳು. ಸಂಕ್ಷಿಪ್ತ ರೂಪವು ಹೆಚ್ಚಿನ ಆಣ್ವಿಕ ತೂಕದ ಹೆಚ್ಚಿನ ಸಾಂದ್ರತೆಯ ಪಾಲಿಥಿಲೀನ್ ಅನ್ನು ವಿವರಿಸುತ್ತದೆ. ಇದು ಒಂದು ನಿಖರವಾದ ದರ್ಜೆಯನ್ನು ಗುರುತಿಸುವುದಿಲ್ಲ. ಡ್ರಮ್ ಕಾರ್ಯಕ್ಷಮತೆಯು ಆಯ್ದ ರಾಳ, ಸೂತ್ರೀಕರಣ, ಸಂಸ್ಕರಣೆಯ ಇತಿಹಾಸ ಮತ್ತು ಪ್ಯಾಕೇಜ್ ವಿನ್ಯಾಸವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಅನುಮೋದಿತ ವಸ್ತುವಿನ ಫೈಲ್ ಸರಬರಾಜುದಾರ ಮತ್ತು ಗ್ರೇಡ್ ಅನ್ನು ಹೆಸರಿಸಬೇಕು. ವಸ್ತು ಡೇಟಾ ಶೀಟ್, ಬಣ್ಣ ಮಾಸ್ಟರ್ಬ್ಯಾಚ್, ಸೇರ್ಪಡೆಗಳು ಮತ್ತು ಬದಲಾವಣೆ-ನಿಯಂತ್ರಣ ನಿಯಮಗಳನ್ನು ಸೇರಿಸಿ. ಒಳಬರುವ ಸ್ಥಳಗಳನ್ನು ಹೇಗೆ ಗುರುತಿಸಲಾಗಿದೆ ಎಂಬುದನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಪರ್ಯಾಯ ದರ್ಜೆಯನ್ನು ಅನುಮತಿಸಿದರೆ, ಸಾಮಾನ್ಯ ಉತ್ಪಾದನೆಗೆ ಪ್ರವೇಶಿಸುವ ಮೊದಲು ಅನುಮೋದನೆ ಪರೀಕ್ಷೆಯನ್ನು ತಿಳಿಸಿ.
Regrind ಗೆ ತನ್ನದೇ ಆದ ನಿಯಮ ಬೇಕು. ಬಳಕೆಯ ನಂತರದ ಮರುಬಳಕೆಯ ವಸ್ತುಗಳಿಂದ ಶುದ್ಧವಾದ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿನ ಟ್ರಿಮ್ ಅನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ. ಅನುಮತಿಸಲಾದ ಮೂಲ, ತಯಾರಿಕೆ, ಕಣದ ಗಾತ್ರ, ಸಂಗ್ರಹಣೆ ಮತ್ತು ಮಿಶ್ರಣ ಅನುಪಾತವನ್ನು ವಿವರಿಸಿ. ಗ್ರೈಂಡರ್ ಅಥವಾ ಕನ್ವೇಯರ್ ನಿಂತಾಗ ನಿರ್ವಾಹಕರು ಹೇಗೆ ಪ್ರತಿಕ್ರಿಯಿಸುತ್ತಾರೆ ಎಂಬುದನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ನಿಜವಾದ ಫೀಡ್ ಸ್ಟ್ರೀಮ್ ಅನ್ನು ನಿಯಂತ್ರಿಸದಿದ್ದರೆ ಪಾಕವಿಧಾನ ಪರದೆಯಲ್ಲಿ ಶೇಕಡಾವಾರು ಕಡಿಮೆ ಮೌಲ್ಯವನ್ನು ಹೊಂದಿರುತ್ತದೆ.
ತೇವಾಂಶ, ಮಾಲಿನ್ಯ ಮತ್ತು ದಂಡಗಳು ಆಹಾರ ಅಥವಾ ಮೇಲ್ಮೈ ಗುಣಮಟ್ಟವನ್ನು ತೊಂದರೆಗೊಳಿಸಬಹುದು. ವಸ್ತುವಿನ ತಾಪಮಾನ ಮತ್ತು ಬೃಹತ್ ನಡವಳಿಕೆಯು ಸಹ ಚೇತರಿಕೆ ಬದಲಾಯಿಸಬಹುದು. ಉತ್ಪಾದನಾ ಪ್ರಯೋಗದ ಸಮಯದಲ್ಲಿ ನೈಜ ವ್ಯವಸ್ಥೆಯನ್ನು ಪರೀಕ್ಷಿಸಿ. ರಾಳವು ಉದ್ದೇಶಿತ ಹಾಪರ್, ಬ್ಲೆಂಡರ್, ಕನ್ವೇಯರ್ ಮತ್ತು ರಿಗ್ರೈಂಡ್ ಲೂಪ್ ಮೂಲಕ ಚಲಿಸಬೇಕು.
ಡ್ರಮ್ ರಾಸಾಯನಿಕಗಳನ್ನು ಸಾಗಿಸಿದರೆ, ಹೊಂದಾಣಿಕೆಯು ಸಿದ್ಧಪಡಿಸಿದ ಪ್ಯಾಕೇಜ್ ಪ್ರೋಗ್ರಾಂಗೆ ಸೇರಿದೆ. ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಸ್ವತಃ ಹೊಂದಾಣಿಕೆಯನ್ನು ಸ್ಥಾಪಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ಉದ್ದೇಶಿತ ವಸ್ತು, ಶೇಖರಣಾ ಅವಧಿ, ಪರಿಸರ ಮಾನ್ಯತೆ ಮತ್ತು ಅನ್ವಯವಾಗುವ ನಿಯಮಗಳು ಸಾಕ್ಷ್ಯವನ್ನು ನಿರ್ಧರಿಸುತ್ತವೆ.
ವಸ್ತು ಬದಲಾವಣೆಯು ಕರಗುವ ಶಕ್ತಿಯನ್ನು ಬದಲಾಯಿಸಬಹುದು ಮತ್ತು ಕುಸಿಯಬಹುದು. ಉಂಗುರಗಳು ಮತ್ತು ಮೂಲೆಗಳ ಸುತ್ತಲೂ ಪ್ಯಾರಿಸನ್ ಹೇಗೆ ವಿಸ್ತರಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಇದು ಬದಲಾಯಿಸಬಹುದು. ಅದಕ್ಕಾಗಿಯೇ ವಸ್ತು ಅನುಮೋದನೆ ಮತ್ತುಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ಪ್ರತ್ಯೇಕ ಯೋಜನೆಗಳಾಗಿ ನಿರ್ವಹಿಸಬಾರದು.
ಉಂಗುರಗಳು, ಭುಜಗಳು, ಬೇಸ್ ಮತ್ತು ಮುಚ್ಚುವಿಕೆಗಳ ಸುತ್ತಲೂ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ನಿರ್ಮಿಸಿ
ದೊಡ್ಡ ಡ್ರಮ್ ಸಮವಾಗಿ ವಿಸ್ತರಿಸುವುದಿಲ್ಲ. ಭುಜವು ಅಚ್ಚಿನ ಒಂದು ಭಾಗದ ಮೇಲೆ ಚಲಿಸುತ್ತದೆ. ಕೆಳಗಿನ ಮೂಲೆಯು ಇನ್ನೊಂದರ ಮೇಲೆ ಚಲಿಸುತ್ತದೆ. ಉಂಗುರಗಳು, ಬೇಸ್ ಸಂಪರ್ಕ ಮತ್ತು ಕುತ್ತಿಗೆಯ ಪ್ರದೇಶಗಳು ಪ್ರತಿಯೊಂದೂ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ವಿಭಿನ್ನ ವಸ್ತುಗಳಿಗೆ ಕೇಳುತ್ತವೆ. ಒಂದು ಡೈ ಅಂತರವು ಪ್ರತಿ ವಲಯಕ್ಕೆ ಸಮಾನವಾಗಿ ಸೇವೆ ಸಲ್ಲಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ದ್ರವ್ಯರಾಶಿಯೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಸಿದ್ಧಪಡಿಸಿದ ಡ್ರಮ್, ಟಾಪ್ ಫ್ಲ್ಯಾಷ್, ಬಾಟಮ್ ಫ್ಲ್ಯಾಷ್, ನೆಕ್ ಸ್ಕ್ರ್ಯಾಪ್ ಮತ್ತು ಇತರ ಟ್ರಿಮ್ ಅನ್ನು ಸೇರಿಸಿ. ಇದು ಸ್ಥೂಲ ಪ್ಯಾರಿಸನ್ ಸಮೂಹವಾಗಿದೆ. ಅನುಮೋದಿತ ರಾಳದ ಆಧಾರದ ಅಡಿಯಲ್ಲಿ ಆದೇಶಿಸಿದ ಸಂಚಯಕ ಸಾಮರ್ಥ್ಯದೊಂದಿಗೆ ಅದನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಪ್ರಕಟಿಸಿದ ಗರಿಷ್ಠವನ್ನು ನಿಖರವಾಗಿ ಹೊಂದಿಸುವ ಬದಲು ಎಂಜಿನಿಯರಿಂಗ್ ಮೀಸಲು ಬಿಡಿ.
ಮುಗಿದ ಡ್ರಮ್ ಮಾಸ್ + ಟಾಪ್ ಫ್ಲ್ಯಾಷ್ + ಕೆಳಭಾಗದ ಬಾಲ + ಕುತ್ತಿಗೆ ಅಥವಾ ಹ್ಯಾಂಡಲ್ ಸ್ಕ್ರ್ಯಾಪ್ + ಇತರ ಟ್ರಿಮ್ ಮಾಡಿದ ವಸ್ತು
ಮುಂದೆ, ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಅದರ ಉದ್ದಕ್ಕೂ ನಕ್ಷೆ ಮಾಡಿ. ಅನುಮೋದಿತ ಡ್ರಮ್ನಿಂದ ಸಂಖ್ಯೆಯ ಗೋಡೆಯ ನಕ್ಷೆಯನ್ನು ಬಳಸಿ. ಪ್ರತಿ ನಿರ್ಣಾಯಕ ಡ್ರಮ್ ಸ್ಥಳವನ್ನು ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಂನಲ್ಲಿ ಸ್ಥಾನಕ್ಕೆ ಸಂಪರ್ಕಿಸಿ. ಮೊದಲ ಪ್ರೊಫೈಲ್ ಕೇವಲ ಆರಂಭಿಕ ಪಾಕವಿಧಾನವಾಗಿದೆ. ಉತ್ಪಾದನಾ ಪ್ರಯೋಗವು ಅಳತೆ ಮಾಡಿದ ಗೋಡೆಯ ಫಲಿತಾಂಶಗಳಿಂದ ಅದನ್ನು ನವೀಕರಿಸಬೇಕು.
ಡಬಲ್-ರಿಂಗ್ ವಲಯಗಳನ್ನು ವೀಕ್ಷಿಸಿ. ತುಂಬಾ ಕಡಿಮೆ ವಸ್ತುವು ಸ್ಥಳೀಯ ಗೋಡೆಯನ್ನು ಕಡಿಮೆ ಮಾಡಬಹುದು ಅಥವಾ ರಿಂಗ್ ಜ್ಯಾಮಿತಿಯನ್ನು ಬದಲಾಯಿಸಬಹುದು. ತುಂಬಾ ತೂಕ, ಕೂಲಿಂಗ್ ಸಮಯ ಮತ್ತು ಫ್ಲಾಶ್ ಅನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ. ಕುತ್ತಿಗೆ ಮತ್ತು ಮುಚ್ಚುವಿಕೆಗೆ ಸ್ಥಿರವಾದ ರೇಖಾಗಣಿತದ ಅಗತ್ಯವಿದೆ. ಸಂಪರ್ಕ ಮತ್ತು ಪ್ರಭಾವದ ಕಾರ್ಯಕ್ಷಮತೆಗಾಗಿ ಬೇಸ್ಗೆ ಸಾಕಷ್ಟು ವಸ್ತುಗಳ ಅಗತ್ಯವಿದೆ. ಇಡೀ ಡ್ರಮ್ ಅನ್ನು ಭಾರವಾಗಿಸುವ ಮೂಲಕ ಈ ಯಾವುದೇ ಗುರಿಗಳನ್ನು ಪರಿಹರಿಸಲಾಗುವುದಿಲ್ಲ.
ಸಂಚಯಕ ಡಿಸ್ಚಾರ್ಜ್ ಕೂಡ ಮುಖ್ಯವಾಗಿದೆ. ಪ್ಯಾರಿಸನ್ ನಿಯಂತ್ರಿತ ಸಮಯದೊಳಗೆ ಅಚ್ಚುಗೆ ಪ್ರವೇಶಿಸಬೇಕು. ಕರಗುವ ತಾಪಮಾನ, ಡಿಸ್ಚಾರ್ಜ್ ವೇಗ, ಡೈ-ಗ್ಯಾಪ್ ಚಲನೆ ಮತ್ತು ಅಚ್ಚು ನಿಕಟ ಸಮಯ ಸಂವಹನ. ಪ್ಯಾರಿಸನ್ ತುಂಬಾ ಉದ್ದವಾಗಿ ಸ್ಥಗಿತಗೊಂಡರೆ, ಅಚ್ಚು ಮುಚ್ಚುವ ಮೊದಲು ಸಾಗ್ ಗೋಡೆಯ ನಕ್ಷೆಯನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ.

ಅಂತಿಮ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಪರಿಷ್ಕರಣೆ ಸಂಖ್ಯೆಯೊಂದಿಗೆ ಸಂಗ್ರಹಿಸಿ. ಡೈ ಟೂಲಿಂಗ್, ರಾಳ, ತಾಪಮಾನ ಸೆಟ್ಪಾಯಿಂಟ್ಗಳು, ಡಿಸ್ಚಾರ್ಜ್ ಸಮಯ ಮತ್ತು ಮಾದರಿ ಗೋಡೆಯ ನಕ್ಷೆಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಅಂತಹ ಷರತ್ತುಗಳಿಲ್ಲದ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಪುನರುತ್ಪಾದಿಸುವುದು ಕಷ್ಟ.
ಡ್ರಮ್ ಮೋಲ್ಡ್ ಮತ್ತು ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್ ಅನ್ನು ಒಂದು ವಿನ್ಯಾಸ ನಿರ್ಧಾರವಾಗಿ ಪರಿಗಣಿಸಿ
ಸಾರ್ವಜನಿಕ ಅಚ್ಚು ಹೊದಿಕೆಯು ಫಿಟ್ ಚೆಕ್ ಮಾತ್ರ. ಅಚ್ಚು ಸಮವಾಗಿ ತಂಪಾಗುತ್ತದೆ, ಡ್ರಮ್ ಅನ್ನು ಬಿಡುಗಡೆ ಮಾಡುತ್ತದೆ ಅಥವಾ ರೋಬೋಟ್ ಅನ್ನು ತೆರವುಗೊಳಿಸುತ್ತದೆ ಎಂದು ಇದು ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ. ಸಂಪೂರ್ಣ ಅಚ್ಚು ಜೋಡಣೆಯನ್ನು ಪರಿಶೀಲಿಸಿ. ಮ್ಯಾನಿಫೋಲ್ಡ್ಗಳು, ಹೋಸ್ ಬೆಂಡ್ಗಳು, ಬ್ಲೋ ಹಾರ್ಡ್ವೇರ್, ಮೂವಿಂಗ್ ಇನ್ಸರ್ಟ್ಗಳು, ಪಿಂಚ್ ಬ್ಲಾಕ್ಗಳು ಮತ್ತು ಲಿಫ್ಟಿಂಗ್ ಪಾಯಿಂಟ್ಗಳನ್ನು ಸೇರಿಸಿ.
ವಿಭಜನೆಯ ಸಾಲು ಮತ್ತು ಪಿಂಚ್-ಆಫ್ ಭಾರೀ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ನಿರ್ವಹಿಸಬೇಕು. ಕಟ್ ಅತಿಯಾದ ವಸ್ತುಗಳನ್ನು ಬಲೆಗೆ ಬೀಳಿಸದೆ ಸ್ಥಿರವಾಗಿ ಮುಚ್ಚಬೇಕು. ಫ್ಲ್ಯಾಶ್ ಪಾಕೆಟ್ಗಳಿಗೆ ನಿರೀಕ್ಷಿತ ದ್ರವ್ಯರಾಶಿಗೆ ಸ್ಥಳಾವಕಾಶ ಬೇಕಾಗುತ್ತದೆ. ನೆಕ್ ಮತ್ತು ಬಾಟಮ್-ಬ್ಲೋ ವಿವರಗಳು ಡ್ರಮ್ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಫಿನಿಶಿಂಗ್ ವಿಧಾನಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು.
ಕೂಲಿಂಗ್ ಡ್ರಮ್ನ ಥರ್ಮಲ್ ಲೋಡ್ ಅನ್ನು ಅನುಸರಿಸಬೇಕು. ಉಂಗುರಗಳು ಮತ್ತು ದಪ್ಪ ಪರಿವರ್ತನೆಗಳು ಶಾಖವನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳಬಹುದು. ತೆಗೆಯುವ ಸಮಯದಲ್ಲಿ ವಿಶಾಲವಾದ ಅಡ್ಡಗೋಡೆಗಳು ವಿರೂಪಗೊಳ್ಳಬಹುದು. ಬೇಸ್ ಮತ್ತು ಮುಚ್ಚುವ ವಲಯಗಳಿಗೆ ಬಿಗಿಯಾದ ತಾಪಮಾನ ನಿಯಂತ್ರಣದ ಅಗತ್ಯವಿರಬಹುದು. ಇಡೀ ಅಚ್ಚುಗೆ ಒಂದು ಸರಳ ಸರ್ಕ್ಯೂಟ್ ಅನ್ನು ಬಳಸುವ ಬದಲು ಈ ಅಗತ್ಯಗಳ ಸುತ್ತಲೂ ಚಾನಲ್ಗಳನ್ನು ವಿನ್ಯಾಸಗೊಳಿಸಿ.
ಅಚ್ಚನ್ನು ಹೆಸರಿಸಲಾದ ಕೂಲಿಂಗ್ ವಲಯಗಳಾಗಿ ವಿಭಜಿಸಿ. ಪ್ರತಿ ವಲಯಕ್ಕೆ ಗುರಿ ಹರಿವು ಮತ್ತು ಒಳಹರಿವಿನ ಸ್ಥಿತಿಯನ್ನು ನೀಡಿ. ಪ್ರವೇಶಿಸಬಹುದಾದ ಸಂಪರ್ಕಗಳು ಮತ್ತು ಫ್ಲಶಿಂಗ್ ಯೋಜನೆಯನ್ನು ಒದಗಿಸಿ. ಪ್ರಯೋಗದ ಸಮಯದಲ್ಲಿ, ರೆಕಾರ್ಡ್ ಪೂರೈಕೆ ಮತ್ತು ರಿಟರ್ನ್ ತಾಪಮಾನಗಳು. ಒತ್ತಡದ ಓದುವಿಕೆ ಮಾತ್ರ ಶಾಖವು ಪ್ರತಿ ಸರ್ಕ್ಯೂಟ್ ಅನ್ನು ಬಿಡುತ್ತಿದೆಯೇ ಎಂದು ತೋರಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ತೆಗೆಯುವ ತಾಪಮಾನವು ಚಕ್ರದ ಭಾಗವಾಗಿದೆ. ಡ್ರಮ್ ಇನ್ನೂ ಮೃದುವಾಗಿರುವಾಗ ಆರಂಭಿಕ ಬಿಡುಗಡೆಯು ಔಟ್ಪುಟ್ ಅನ್ನು ಹೆಚ್ಚಿಸಬಹುದು. ರೋಬೋಟ್, ಕನ್ವೇಯರ್ ಅಥವಾ ಆಪರೇಟರ್ ನಂತರ ಉಂಗುರಗಳು ಅಥವಾ ಸೀಲಿಂಗ್ ಮೇಲ್ಮೈಗಳನ್ನು ವಿರೂಪಗೊಳಿಸಬಹುದು. ಆಯಾಮದ ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಪುರಾವೆಗಳೊಂದಿಗೆ ಸುರಕ್ಷಿತ ತೆಗೆಯುವ ಸ್ಥಿತಿಯನ್ನು ವಿವರಿಸಿ.
ಕಿಂಗ್ಗಲ್ ಪುಟವು 0.3 MPa ಮತ್ತು 120 L/min ಅನ್ನು ಯಂತ್ರದ ಕೂಲಿಂಗ್-ವಾಟರ್ ಉಲ್ಲೇಖಗಳಾಗಿ ಪಟ್ಟಿಮಾಡುತ್ತದೆ. ಈ ಮೌಲ್ಯಗಳು ಸಂಪರ್ಕದ ಗಾತ್ರಕ್ಕೆ ಸಹಾಯ ಮಾಡುತ್ತವೆ. ಅವು ಸಂಪೂರ್ಣ ಚಿಲ್ಲರ್ ವಿವರಣೆಯಲ್ಲ. ಅಂತಿಮ ಕೂಲಿಂಗ್ ಪ್ಯಾಕೇಜ್ಗೆ ನೀರಿನ ತಾಪಮಾನ, ಸುತ್ತುವರಿದ ವಿನ್ಯಾಸ ಸ್ಥಿತಿ, ಅಚ್ಚು ಶಾಖದ ಹೊರೆ, ಯಂತ್ರದ ಶಾಖದ ಹೊರೆ, ಹರಿವಿನ ಸ್ಥಿರತೆ ಮತ್ತು ನೀರಿನ ಗುಣಮಟ್ಟ ಅಗತ್ಯವಿದೆ.
ಬಳಸಿಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಅಚ್ಚು ವಿನ್ಯಾಸ ಮಾರ್ಗದರ್ಶಿವಾತಾಯನ, ಪಿಂಚ್-ಆಫ್, ಕೂಲಿಂಗ್ ಮತ್ತು ಬಿಡುಗಡೆಯನ್ನು ಪರಿಶೀಲಿಸಲು. ಯಂತ್ರ ವಿನ್ಯಾಸದಂತೆಯೇ ಅದೇ ತಾಂತ್ರಿಕ ಫೈಲ್ನಲ್ಲಿ ಸ್ವೀಕರಿಸಿದ ಅಚ್ಚು ರೇಖಾಚಿತ್ರವನ್ನು ಹಾಕಿ.
ಚಕ್ರದ ಒಳಗೆ ಟೇಕ್-ಔಟ್, ಡಿಫ್ಲಾಶಿಂಗ್ ಮತ್ತು ಸೋರಿಕೆ ಪರೀಕ್ಷೆಯನ್ನು ಯೋಜಿಸಿ
ಅಚ್ಚು ತೆರೆದಾಗ ಮೋಲ್ಡಿಂಗ್ ಚಕ್ರವು ಕೊನೆಗೊಳ್ಳುವುದಿಲ್ಲ. ದೊಡ್ಡ ಡ್ರಮ್ಗೆ ಇನ್ನೂ ಸುರಕ್ಷಿತ ತೆಗೆಯುವಿಕೆ ಮತ್ತು ನಿಯಂತ್ರಿತ ಮುಕ್ತಾಯದ ಅಗತ್ಯವಿದೆ. ಯಂತ್ರವನ್ನು ನಿರ್ಮಿಸಿದ ನಂತರ ಅವುಗಳನ್ನು ಸೇರಿಸಿದರೆ ಈ ಹಂತಗಳು ನಿಜವಾದ ಔಟ್ಪುಟ್ ಮಿತಿಯಾಗಬಹುದು.
ಹೊರತೆಗೆಯುವುದರೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಹಿಡಿತದ ಸ್ಥಳ, ಡ್ರಮ್ ತಾಪಮಾನ, ಪೇಲೋಡ್ ಮತ್ತು ಚಲನೆಯ ಮಾರ್ಗವನ್ನು ವಿವರಿಸಿ. ರೋಬೋಟ್ ಅಚ್ಚು ತೆರವುಗೊಳಿಸಬೇಕು, ಕಾವಲು ಮತ್ತು ಯಂತ್ರಾಂಶವನ್ನು ಸ್ಫೋಟಿಸಬೇಕು. ಇದರ ಹಿಡಿತವು ಬೆಚ್ಚಗಿನ ಉಂಗುರವನ್ನು ಪುಡಿಮಾಡಬಾರದು ಅಥವಾ ಲೇಬಲ್ ಫಲಕವನ್ನು ಗುರುತಿಸಬಾರದು. ಹ್ಯಾಂಡ್ಆಫ್ ಪಾಯಿಂಟ್ ಅನಿಯಂತ್ರಿತ ರೋಲಿಂಗ್ ಇಲ್ಲದೆ ಡ್ರಮ್ ಅನ್ನು ಬೆಂಬಲಿಸಬೇಕು.
ಮುಂದೆ, ಪ್ರತಿ ಕಟ್ ಅನ್ನು ನಕ್ಷೆ ಮಾಡಿ. ಟಾಪ್ ಫ್ಲ್ಯಾಷ್, ಬಾಟಮ್ ಟೈಲ್ ಮತ್ತು ನೆಕ್ ಮೆಟೀರಿಯಲ್ ಗೆ ಬೇರೆ ಬೇರೆ ಉಪಕರಣಗಳು ಬೇಕಾಗಬಹುದು. ಮುಚ್ಚುವ ಮುಖಗಳು ಮತ್ತು ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳನ್ನು ರಕ್ಷಿಸಿ. ನೆಲದ ಅವಶೇಷಗಳೊಂದಿಗೆ ಮಿಶ್ರಣ ಮಾಡದೆಯೇ ಟ್ರಿಮ್ ಅನ್ನು ಸಂಗ್ರಹಿಸಿ. ಕ್ಲೀನ್ ಟ್ರಿಮ್ ಪ್ರಕ್ರಿಯೆಗೆ ಮರಳಿದರೆ, ಗ್ರೈಂಡರ್ ಮತ್ತು ಬ್ಲೆಂಡರ್ಗೆ ಮಾರ್ಗವನ್ನು ತೋರಿಸಿ.
ಸೋರಿಕೆ ಪರೀಕ್ಷೆಗೆ ಲಿಖಿತ ಗಡಿ ಅಗತ್ಯವಿದೆ. ಪರೀಕ್ಷಿತ ತೆರೆಯುವಿಕೆಗಳು, ಮುಚ್ಚುವಿಕೆಯ ಸ್ಥಿತಿ, ಒತ್ತಡ ಅಥವಾ ನಿರ್ವಾತ ವಿಧಾನ, ಸ್ಥಿರೀಕರಣ ಸಮಯ, ಪರೀಕ್ಷಾ ಸಮಯ ಮತ್ತು ತಿರಸ್ಕರಿಸುವ ಮಿತಿಯನ್ನು ವಿವರಿಸಿ. ವೈಫಲ್ಯದ ನಂತರ ಏನಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ಸಹ ವಿವರಿಸಿ. ತಿರಸ್ಕರಿಸಿದ ಡ್ರಮ್ ಅನ್ನು ಅದರ ಕುಹರ, ಸಮಯ ವಿಂಡೋ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ದಾಖಲೆಗೆ ಪತ್ತೆಹಚ್ಚಬಹುದಾಗಿದೆ.
| ನಿಲ್ದಾಣ | ಇನ್ಪುಟ್ | ಔಟ್ಪುಟ್ | ಹಿಡಿಯಲು ಪುರಾವೆ |
|---|---|---|---|
| ರೋಬೋಟ್ ಟೇಕ್-ಔಟ್ | ಬೆಚ್ಚಗಿನ ಅಚ್ಚೊತ್ತಿದ ಡ್ರಮ್ | ಟ್ರಿಮ್ ನಿಲ್ದಾಣದಲ್ಲಿ ಬೆಂಬಲಿತ ಡ್ರಮ್ | ಕ್ಲಿಯರೆನ್ಸ್, ಹಿಡಿತದ ಗುರುತುಗಳು, ಸೈಕಲ್ ಸಮಯ ಮತ್ತು ಪುನರಾವರ್ತನೆ |
| ಡಿಫ್ಲಾಶಿಂಗ್ | ಪ್ರಕ್ರಿಯೆ ಟ್ರಿಮ್ನೊಂದಿಗೆ ಡ್ರಮ್ | ಮುಗಿದ ಅಂಚುಗಳನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಿ | ಗುಣಮಟ್ಟ, ಡ್ರಮ್ ಹಾನಿ ಮತ್ತು ಟ್ರಿಮ್ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಕತ್ತರಿಸಿ |
| ಆರಂಭಿಕ ಮುಕ್ತಾಯ | ಅಚ್ಚೊತ್ತಿದ ಕುತ್ತಿಗೆಗಳು | ಮುಚ್ಚುವಿಕೆ-ಸಿದ್ಧ ಇಂಟರ್ಫೇಸ್ಗಳು | ಆಯಾಮಗಳು, ಮೇಲ್ಮೈ ಮತ್ತು ಗೇಜ್ ಫಲಿತಾಂಶಗಳು |
| ಸೋರಿಕೆ ಪರೀಕ್ಷೆ | ಮುಗಿದ ಡ್ರಮ್ ಮತ್ತು ಪರೀಕ್ಷಾ ಮುಚ್ಚುವಿಕೆ | ಪಾಸ್ ಅಥವಾ ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ನಿರಾಕರಣೆ | ಪಾಕವಿಧಾನ, ಫಲಿತಾಂಶ, ಉಪಕರಣ ID ಮತ್ತು ಸಮಯಸ್ಟ್ಯಾಂಪ್ |
| ಅಂತಿಮ ತಪಾಸಣೆ | ಪರೀಕ್ಷಿಸಿದ ಡ್ರಮ್ | ಸ್ವೀಕರಿಸಿದ ಉತ್ಪನ್ನ ಅಥವಾ ನಿಯಂತ್ರಿತ ನಿರಾಕರಣೆ | ತೂಕ, ಗೋಡೆಯ ನಕ್ಷೆ, ಆಯಾಮಗಳು ಮತ್ತು ನೋಟ |
ಕಾರ್ಖಾನೆಯ ಪ್ರಯೋಗದ ಸಮಯದಲ್ಲಿ ಪ್ರತಿ ನಿಲ್ದಾಣದ ಸಮಯ. ಟೇಕ್-ಔಟ್ ಮಾರ್ಗವು ಉದ್ದವಾಗಿದೆ ಅಥವಾ ಟ್ರಿಮ್ ಸ್ಟೇಷನ್ ತುಂಬಿರುವುದರಿಂದ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಕಾಯಬಹುದು. ಆ ವಿಳಂಬಗಳು ಸ್ವೀಕೃತವಾದ ಔಟ್ಪುಟ್ಗೆ ಸೇರಿವೆ. ಡ್ರೈ-ಸೈಕಲ್ ಸಂಖ್ಯೆಯ ಹಿಂದೆ ಅವುಗಳನ್ನು ಮರೆಮಾಡಬಾರದು.
ಯುಎನ್ ಪ್ಯಾಕೇಜಿಂಗ್ ಅನುಮೋದನೆಯಿಂದ ಪ್ರತ್ಯೇಕ ಯಂತ್ರ ಸಾಮರ್ಥ್ಯವನ್ನು
ಪ್ರಕಟಿತ ಅಪ್ಲಿಕೇಶನ್ನಿಂದ ಡ್ರಮ್ಗಳು 3 ಮೀ ಡ್ರಾಪ್ ಪರೀಕ್ಷೆಯಲ್ಲಿ ಉತ್ತೀರ್ಣರಾಗಬಹುದು ಮತ್ತು ಯುಎನ್ ಪ್ರಮಾಣೀಕರಣವನ್ನು ಪೂರ್ಣಗೊಳಿಸಬಹುದು ಎಂದು Kinggle ನ ಉತ್ಪನ್ನ ಪುಟವು ಹೇಳುತ್ತದೆ. ಹೇಳಲಾದ ಅಪ್ಲಿಕೇಶನ್ಗೆ ಆ ಹಕ್ಕನ್ನು ಕಟ್ಟಿಕೊಳ್ಳಿ. ಪ್ರತಿ ಡ್ರಮ್, ಭರ್ತಿ ಮಾಡುವ ವಸ್ತು ಅಥವಾ ಮಾರುಕಟ್ಟೆಗೆ ಗ್ಯಾರಂಟಿಯಾಗಿ ಅದನ್ನು ಪುನಃ ಬರೆಯಬೇಡಿ.
ಒಂದು ಯಂತ್ರವು ಯುಎನ್ ಪ್ಯಾಕೇಜಿಂಗ್ ಮಾರ್ಕ್ ಅನ್ನು ನೀಡಲು ಸಾಧ್ಯವಿಲ್ಲ. ಸಂಬಂಧಿತ ವ್ಯವಸ್ಥೆಯ ಅಡಿಯಲ್ಲಿ ಪ್ಯಾಕೇಜಿಂಗ್ ವಿನ್ಯಾಸ ಪ್ರಕಾರಕ್ಕೆ ಅನುಮೋದನೆ ಅನ್ವಯಿಸುತ್ತದೆ. ಸಿದ್ಧಪಡಿಸಿದ ಡ್ರಮ್, ಮುಚ್ಚುವಿಕೆಗಳು, ವಿಷಯಗಳು ಅಥವಾ ಪರೀಕ್ಷಾ ಮಾಧ್ಯಮ, ತಯಾರಿ, ಕಂಡೀಷನಿಂಗ್ ಮತ್ತು ಪರೀಕ್ಷಾ ಫಲಿತಾಂಶಗಳು ಎಲ್ಲಾ ವಿಷಯವಾಗಿದೆ. ವಿನ್ಯಾಸವು ಹಾದುಹೋದ ನಂತರ ನಡೆಯುತ್ತಿರುವ ಉತ್ಪಾದನಾ ನಿಯಂತ್ರಣಗಳು ಸಹ ಮುಖ್ಯವಾಗಿದೆ.
ಯುರೋಪ್ಗಾಗಿ ವಿಶ್ವಸಂಸ್ಥೆಯ ಆರ್ಥಿಕ ಆಯೋಗವು ಪ್ರಕಟಿಸುತ್ತದೆUN ಮಾದರಿ ನಿಯಮಗಳು. ಪರಿಷ್ಕರಣೆ 24 ಅನ್ನು 2025 ರಲ್ಲಿ ಪ್ರಕಟಿಸಲಾಗಿದೆ. ಅನ್ವಯವಾಗುವ ರಾಷ್ಟ್ರೀಯ ಅಥವಾ ಮಾದರಿ ನಿಯಮಗಳು ನಿರ್ದಿಷ್ಟ ಆವೃತ್ತಿಯನ್ನು ಬಳಸಬಹುದು ಅಥವಾ ಅವಶ್ಯಕತೆಗಳನ್ನು ಸೇರಿಸಬಹುದು. ಗಮ್ಯಸ್ಥಾನ ಮಾರುಕಟ್ಟೆಗೆ ಅಧಿಕಾರ, ಪರೀಕ್ಷಾ ಪ್ರಯೋಗಾಲಯ ಮತ್ತು ಅನುಮೋದನೆ ಮಾರ್ಗವನ್ನು ದೃಢೀಕರಿಸಿ.
ಎರಡು ಪುರಾವೆ ಪದರಗಳನ್ನು ನಿರ್ಮಿಸಿ. ಮೊದಲನೆಯದು ಯಂತ್ರ ಕಾರ್ಖಾನೆ ಸ್ವೀಕಾರ ಪರೀಕ್ಷೆ. ಆದೇಶಿಸಿದ ಕೋಶವು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಷರತ್ತುಗಳ ಅಡಿಯಲ್ಲಿ ಒಪ್ಪಿಕೊಂಡ ಡ್ರಮ್ ಅನ್ನು ನಡೆಸುತ್ತದೆ ಎಂದು ಇದು ಸಾಬೀತುಪಡಿಸುತ್ತದೆ. ಎರಡನೆಯದು ಪ್ಯಾಕೇಜಿಂಗ್ ವಿನ್ಯಾಸ-ಮಾದರಿಯ ಪರೀಕ್ಷೆ. ಇದು ಅನ್ವಯವಾಗುವ ಪ್ರೋಗ್ರಾಂಗೆ ವಿರುದ್ಧವಾಗಿ ಮುಗಿದ ಪ್ಯಾಕೇಜಿಂಗ್ ಅನ್ನು ಸಾಬೀತುಪಡಿಸುತ್ತದೆ. ಒಂದು ಇನ್ನೊಂದನ್ನು ಬದಲಿಸುವುದಿಲ್ಲ.
ಯಂತ್ರ ಪ್ರಯೋಗಗಳ ಸಮಯದಲ್ಲಿ, ನಂತರದ ಪರೀಕ್ಷೆಯನ್ನು ಬೆಂಬಲಿಸುವ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಅಳೆಯಿರಿ. ನಿವ್ವಳ ದ್ರವ್ಯರಾಶಿ, ಗ್ರಾಸ್ ಶಾಟ್ ದ್ರವ್ಯರಾಶಿ, ಗೋಡೆಯ ನಕ್ಷೆ, ಮುಚ್ಚುವಿಕೆಯ ಆಯಾಮಗಳು, ರಿಂಗ್ ಜ್ಯಾಮಿತಿ, ಸೋರಿಕೆ ಫಲಿತಾಂಶ ಮತ್ತು ಪ್ರಕ್ರಿಯೆ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಲೇಬಲ್ ಮಾಡಲಾದ ಮಾದರಿಗಳನ್ನು ಉಳಿಸಿಕೊಳ್ಳಿ. ಇದು ಪ್ಯಾಕೇಜಿಂಗ್ ಪರೀಕ್ಷಾ ತಂಡಕ್ಕೆ ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ಆರಂಭವನ್ನು ನೀಡುತ್ತದೆ.
ಉತ್ಪನ್ನ ಪರೀಕ್ಷೆಯ ಉದ್ದೇಶದ ಕುರಿತು ಹೆಚ್ಚಿನ ವಿವರಗಳಿಗಾಗಿ, ಕಿಂಗ್ಗಲ್ನ ಅಸ್ತಿತ್ವದಲ್ಲಿರುವುದನ್ನು ಬಳಸಿರಾಸಾಯನಿಕ ಡ್ರಮ್ ಡ್ರಾಪ್-ಟೆಸ್ಟ್ ಮಾರ್ಗದರ್ಶಿ. ಪ್ರಸ್ತುತ ಲೇಖನವನ್ನು ಉತ್ಪಾದನಾ ಕೋಶದ ಮೇಲೆ ಕೇಂದ್ರೀಕರಿಸಿ. ಆ ಪ್ರತ್ಯೇಕತೆಯು ಖರೀದಿದಾರರಿಗೆ ಒಂದೇ ವಿಷಯವನ್ನು ಹೇಳುವ ಎರಡು ಪುಟಗಳನ್ನು ಓದದೆಯೇ ಯಂತ್ರ-ಏಕೀಕರಣ ಉತ್ತರ ಅಥವಾ ಪರೀಕ್ಷಾ ಉತ್ತರವನ್ನು ಕಂಡುಹಿಡಿಯಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ನೈಜ ಉತ್ಪಾದನಾ ಘಟನೆಗಳಿಂದ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ಲೆಕ್ಕಾಚಾರ ಮಾಡಿ
ಉತ್ಪನ್ನ ಪುಟವು ಅದರ ಹೆಸರಿನ ಅಪ್ಲಿಕೇಶನ್ಗಾಗಿ ಗಂಟೆಗೆ 17 ರಿಂದ 20 ಡ್ರಮ್ಗಳನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಅದು ಉಪಯುಕ್ತ ಯೋಜನೆ ಉಲ್ಲೇಖವಾಗಿದೆ. ಬೇರೆ ಡ್ರಮ್ಗೆ ಇದು ಖಾತರಿಯ ದರವಲ್ಲ. ತೂಕ, ಗೋಡೆಯ ನಕ್ಷೆ, ರಾಳ, ಮೋಲ್ಡ್ ಕೂಲಿಂಗ್, ಟೇಕ್-ಔಟ್ ಮತ್ತು ತಪಾಸಣೆ ಎಲ್ಲವೂ ಫಲಿತಾಂಶವನ್ನು ಬದಲಾಯಿಸಬಹುದು.
ಸಮಯದ ಓಟದೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಪ್ರತಿ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ ಅನ್ನು ಎಣಿಸಿ. ನಂತರ ಪ್ರತಿ ಡ್ರಮ್ ಅನ್ನು ಸ್ವೀಕರಿಸಲಾಗಿದೆ, ತಿರಸ್ಕರಿಸಲಾಗಿದೆ ಅಥವಾ ಪರೀಕ್ಷೆಗೆ ಕಾಯುತ್ತಿದೆ ಎಂದು ವರ್ಗೀಕರಿಸಿ. ಪ್ರತಿ ನಿಲುಗಡೆ ಮತ್ತು ಅದರ ಕಾರಣವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಉತ್ಪಾದನೆಯನ್ನು ನಿಯಂತ್ರಿಸುವ ಅದೇ ಗುಣಮಟ್ಟದ ಯೋಜನೆಯನ್ನು ಬಳಸಿ.
ಸ್ವೀಕರಿಸಿದ ಡ್ರಮ್ಸ್ ÷ ಗಮನಿಸಿದ ಉತ್ಪಾದನಾ ನಿಮಿಷಗಳು x 60
ಒಟ್ಟು ವಸ್ತುಗಳ ಬೇಡಿಕೆಯನ್ನು ಸಹ ಲೆಕ್ಕ ಹಾಕಿ. ಪ್ರತಿ ಗಂಟೆಗೆ ಈವೆಂಟ್ಗಳನ್ನು ರೂಪಿಸುವ ಮೂಲಕ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಗುಣಿಸಿ. ಸಿದ್ಧಪಡಿಸಿದ ಡ್ರಮ್ ತೂಕವನ್ನು ಕ್ಯಾಟಲಾಗ್ ದರದಿಂದ ಗುಣಿಸಬೇಡಿ. ಆ ಶಾರ್ಟ್ಕಟ್ ಫ್ಲ್ಯಾಷ್ ಅನ್ನು ನಿರ್ಲಕ್ಷಿಸುತ್ತದೆ, ತಿರಸ್ಕರಿಸುತ್ತದೆ, ಪ್ರಾರಂಭದ ವಸ್ತು ಮತ್ತು ಇತರ ಪ್ರಕ್ರಿಯೆಯ ನಷ್ಟಗಳು.
ಪ್ರತಿ ಗಂಟೆಗೆ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ಮಾಸ್ x ಮೋಲ್ಡಿಂಗ್ ಘಟನೆಗಳು
ಮರುಕೆಲಸ ಅಥವಾ ಮರುಪರೀಕ್ಷೆಯಿಂದ ಮೊದಲ-ಪಾಸ್ ಇಳುವರಿಯನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ. ಸೋರಿಕೆ ನಿಲ್ದಾಣವನ್ನು ವಿಫಲಗೊಳಿಸುವ ಮತ್ತು ಮುಚ್ಚುವಿಕೆಯ ಹೊಂದಾಣಿಕೆಯ ನಂತರ ಹಾದುಹೋಗುವ ಡ್ರಮ್ ಈವೆಂಟ್ ಲಾಗ್ನಿಂದ ಕಣ್ಮರೆಯಾಗಬಾರದು. ಕಾರಣ ಮುಖ್ಯ. ಇದು ಮೋಲ್ಡಿಂಗ್, ಫಿನಿಶಿಂಗ್, ಕ್ಲೋಸರ್ ಅಸೆಂಬ್ಲಿ ಅಥವಾ ಪರೀಕ್ಷಕವನ್ನು ಸೂಚಿಸಬಹುದು.
ಕೂಲಿಂಗ್ ಸಾಮಾನ್ಯವಾಗಿ ಚಕ್ರವನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ. ಹೆಚ್ಚುವರಿ ಕೆಲವು ಸೆಕೆಂಡುಗಳು ರಿಂಗ್ ಜ್ಯಾಮಿತಿಯನ್ನು ರಕ್ಷಿಸಿದರೆ, ಆ ಸಮಯವು ಸ್ವೀಕರಿಸಿದ ದರಕ್ಕೆ ಸೇರಿದೆ. ಅಂಡಾಕಾರದ ಕುತ್ತಿಗೆಗಳು ಅಥವಾ ಅಸ್ಥಿರ ಆಯಾಮಗಳನ್ನು ರಚಿಸುವ ವೇಗವಾದ ಬಿಡುಗಡೆಯು ಉತ್ಪಾದಕತೆಯ ಲಾಭವಲ್ಲ.
ಚೇತರಿಕೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಮತೋಲನವನ್ನು ಬಹಿರಂಗಪಡಿಸಲು ಸಾಕಷ್ಟು ದೀರ್ಘಾವಧಿಯನ್ನು ಬಳಸಿ. ಪ್ರಾರಂಭ ಮತ್ತು ಕೊನೆಯಲ್ಲಿ ಯಂತ್ರ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ದಿಸೈಕಲ್-ಸಮಯ ಮಾರ್ಗದರ್ಶಿಹೊರತೆಗೆಯುವಿಕೆ ಚೇತರಿಕೆ, ಮೋಲ್ಡಿಂಗ್, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ನಿರ್ವಹಣೆಯನ್ನು ಹೇಗೆ ಪ್ರತ್ಯೇಕಿಸುವುದು ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ. ದಿಶಕ್ತಿ ಮಾರ್ಗದರ್ಶಿಪ್ರತಿ ಸ್ವೀಕೃತ ಡ್ರಮ್ಗೆ ಶಕ್ತಿ ಮತ್ತು ಶಕ್ತಿಯು ಹೇಳಲಾದ ಮಾಪನದ ಗಡಿಯನ್ನು ಏಕೆ ಅಗತ್ಯವಿದೆ ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಉಪಯುಕ್ತವಾದ ಅಂತಿಮ KPI ಸೆಟ್ ಪ್ರತಿ ಗಂಟೆಗೆ ಸ್ವೀಕೃತ ಡ್ರಮ್ಗಳು, ಮೊದಲ-ಪಾಸ್ ಇಳುವರಿ, ಪ್ರತಿ ಸ್ವೀಕೃತ ಡ್ರಮ್ಗೆ ಒಟ್ಟು ಕಿಲೋಗ್ರಾಂಗಳು, ಪ್ರತಿ ಡ್ರಮ್ಗೆ ಟ್ರಿಮ್ ಕಿಲೋಗ್ರಾಂಗಳು, ಎಣಿಕೆ ಮಾಡಲಾದ ಅಲಭ್ಯತೆ ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಡ್ರಮ್ಗೆ ಶಕ್ತಿಯನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. ಪ್ರತಿ ಸಂಖ್ಯೆಗೆ ಒಪ್ಪಿದ ಪ್ರಾರಂಭ ಮತ್ತು ನಿಲುಗಡೆ ನಿಯಮದ ಅಗತ್ಯವಿದೆ.
ಶಿಖರಗಳು, ಪ್ರವೇಶ ಮತ್ತು ಶಾಖ ತೆಗೆಯುವಿಕೆಯ ಸುತ್ತಲೂ ಕಾರ್ಖಾನೆಯ ಗಡಿಯನ್ನು ಯೋಜಿಸಿ
ಸಾರ್ವಜನಿಕ ಯಂತ್ರದ ಆಯಾಮಗಳು 9.5 ರಿಂದ 4.1 ರಿಂದ 6.5 ಮೀ. ಆ ಪೆಟ್ಟಿಗೆಯು ಅನುಸ್ಥಾಪನೆಯ ಸ್ಥಳವಲ್ಲ. ನಿರ್ವಾಹಕರು, ಅಚ್ಚು ಬದಲಾವಣೆಗಳು, ಪ್ಲಾಟ್ಫಾರ್ಮ್ಗಳು, ಕ್ಯಾಬಿನೆಟ್ಗಳು, ಪೈಪ್ಗಳು, ಕನ್ವೇಯರ್ಗಳು ಮತ್ತು ಕಾವಲುಗಾರರು ಅದನ್ನು ಮೀರಿ ವಿಸ್ತರಿಸುತ್ತಾರೆ. ಮೇಲ್ಛಾವಣಿಯು ನಿರ್ಮಾಣ ಮತ್ತು ನಿರ್ವಹಣೆಯನ್ನು ಸಹ ಅನುಮತಿಸಬೇಕು.
ಸಲಕರಣೆ ಲೇಔಟ್ ರೇಖಾಚಿತ್ರದೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಸ್ಕ್ರೂಗಳು ಮತ್ತು ಹೈಡ್ರಾಲಿಕ್ ಘಟಕಗಳಿಗೆ ನಿರ್ವಹಣೆ ಪುಲ್ ಜಾಗವನ್ನು ಸೇರಿಸಿ. ಟ್ರಕ್ ಅಥವಾ ಶೇಖರಣಾ ಪ್ರದೇಶದಿಂದ ಪ್ಲಾಟೆನ್ಸ್ಗೆ ಅಚ್ಚು ಮಾರ್ಗವನ್ನು ಗುರುತಿಸಿ. ಪ್ರತಿ ಹಂತದಲ್ಲಿ ಕ್ರೇನ್ ಅಥವಾ ಫೋರ್ಕ್ಲಿಫ್ಟ್ ಸಾಮರ್ಥ್ಯವನ್ನು ಪರಿಶೀಲಿಸಿ. ತೆಗೆದುಹಾಕಲಾದ ಹಾಟ್ ಡ್ರಮ್ಗಳು ಮತ್ತು ಫ್ಲ್ಯಾಷ್ ಎಲ್ಲಿ ಪ್ರಯಾಣಿಸುತ್ತವೆ ಎಂಬುದನ್ನು ತೋರಿಸಿ.
ಸಂಕುಚಿತ ಗಾಳಿಗೆ ಯಂತ್ರದ ಸಂಪರ್ಕದಲ್ಲಿ ಒತ್ತಡ ಮತ್ತು ಹರಿವಿನ ಅಗತ್ಯವಿದೆ. ಕಿಂಗ್ಗಲ್ 0.8 MPa ಮತ್ತು 1.8 m³/min ಅನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಸಂಕೋಚಕ ಕೊಠಡಿಯು ಲೈನ್ ನಷ್ಟ, ಇತರ ಬಳಕೆದಾರರು, ಗರಿಷ್ಠ ಬೇಡಿಕೆ, ರಿಸೀವರ್ ವಾಲ್ಯೂಮ್ ಮತ್ತು ಏರ್ ಟ್ರೀಟ್ಮೆಂಟ್ ಅನ್ನು ಲೆಕ್ಕ ಹಾಕಬೇಕು. ಊದುವ ಪ್ರಕ್ರಿಯೆಗೆ ಒಪ್ಪಿದ ಗಾಳಿಯ ಗುಣಮಟ್ಟವೂ ಬೇಕು.
ತಂಪಾಗಿಸುವಿಕೆಗೆ ಸ್ಥಿರವಾದ ತಾಪಮಾನ ಮತ್ತು ಹರಿವಿನ ಅಗತ್ಯವಿದೆ. ಸಾರ್ವಜನಿಕ ಪುಟವು 0.3 MPa ಮತ್ತು 120 L/min ಅನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಅಚ್ಚು, ಹೈಡ್ರಾಲಿಕ್ಸ್ ಮತ್ತು ಇತರ ಗ್ರಾಹಕರನ್ನು ಪ್ರತ್ಯೇಕಿಸುವ ಶಾಖ-ಲೋಡ್ ಶೀಟ್ ಅನ್ನು ಕೇಳಿ. ಸ್ಥಳೀಯ ಸುತ್ತುವರಿದ ಸ್ಥಿತಿ ಮತ್ತು ನೀರಿನ ಗುಣಮಟ್ಟಕ್ಕಾಗಿ ಚಿಲ್ಲರ್ ಅಥವಾ ಕೂಲಿಂಗ್ ಟವರ್ ಅನ್ನು ಗಾತ್ರ ಮಾಡಿ.
ವಿದ್ಯುತ್ ಯೋಜನೆಗೆ ಸಂಪರ್ಕಿತ ಲೋಡ್, ವೋಲ್ಟೇಜ್, ಆವರ್ತನ, ಕೇಬಲ್ ಮಾರ್ಗ, ರಕ್ಷಣೆ ಮತ್ತು ಟ್ರಾನ್ಸ್ಫಾರ್ಮರ್ ಚೆಕ್ ಅಗತ್ಯವಿದೆ. ಪುಟದ 70 ರಿಂದ 80 kW “ಸರಾಸರಿ ಶಕ್ತಿಯ ಬಳಕೆ” ಸಾಲು ವಿದ್ಯುತ್ ಉಲ್ಲೇಖವಾಗಿದೆ. ಇದು ಸ್ಥಾಪಿಸಲಾದ ಲೋಡ್ ಅಲ್ಲ ಮತ್ತು ಪ್ರತಿ ಡ್ರಮ್ಗೆ ಶಕ್ತಿಯಲ್ಲ.

ಸಂಪೂರ್ಣ ಪರಿಶೀಲಿಸಿಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಉಪಯುಕ್ತತೆ ಯೋಜನೆಯಂತ್ರ ಮತ್ತು ಸಹಾಯಕ ಪೂರೈಕೆದಾರರೊಂದಿಗೆ. ತಾಂತ್ರಿಕ ಒಪ್ಪಂದದಲ್ಲಿ ಪ್ರತಿ ಸರಬರಾಜು ಸ್ಥಿತಿ ಮತ್ತು ಗಡಿಯನ್ನು ಹಾಕಿ.
ಒಂದು ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ಡ್ರಮ್ ಲಾಟ್ ಅನ್ನು ಅನುಸರಿಸುವ ಸ್ವೀಕಾರ ಪ್ರಯೋಗವನ್ನು ರನ್ ಮಾಡಿ
ಕಾರ್ಖಾನೆ ಸ್ವೀಕಾರ ಪರೀಕ್ಷೆಯು ಅನುಮೋದಿತ ಡ್ರಮ್ ಡ್ರಾಯಿಂಗ್, ಅಚ್ಚು ಮತ್ತು ವಸ್ತುಗಳನ್ನು ಬಳಸಬೇಕು. ಉತ್ಪಾದನಾ ರಾಳವು ಲಭ್ಯವಿಲ್ಲದಿದ್ದರೆ, ಬದಲಿ ಮತ್ತು ಫಲಿತಾಂಶದ ಮಿತಿಗಳನ್ನು ದಾಖಲಿಸಿ. ಒಣ ಯಂತ್ರ ಚಲನೆಯನ್ನು ಉತ್ಪನ್ನ ಸ್ವೀಕಾರ ಪರೀಕ್ಷೆ ಎಂದು ಕರೆಯಬೇಡಿ.
ಭೇಟಿಯ ಮೊದಲು ಪರೀಕ್ಷಾ ಯೋಜನೆಯನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ಉಪಕರಣಗಳು, ಮಾದರಿ ಗಾತ್ರ, ರನ್ ಅವಧಿ ಮತ್ತು ಸ್ವೀಕಾರ ಮಿತಿಗಳನ್ನು ಹೆಸರಿಸಿ. ನಿಲ್ದಾಣಗಳನ್ನು ಹೇಗೆ ಎಣಿಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸಿ. ಚಾಲನೆಯ ಸಮಯದಲ್ಲಿ ಯಾವ ಸೆಟ್ಟಿಂಗ್ಗಳು ಬದಲಾಗಬಹುದು ಮತ್ತು ಬದಲಾವಣೆಯನ್ನು ಯಾರು ಅನುಮೋದಿಸುತ್ತಾರೆ ಎಂಬುದನ್ನು ವಿವರಿಸಿ.
- ನಿರ್ಮಾಣವನ್ನು ಪರಿಶೀಲಿಸಿ.ಸಂಪೂರ್ಣ KGB200L/LP ಮಾಡೆಲ್, ಎಕ್ಸ್ಟ್ರೂಡರ್ಗಳು, ಹೆಡ್, ಕಂಟ್ರೋಲರ್, ಕ್ಲಾಂಪ್, ರೋಬೋಟ್, ಬಾಟಮ್ ಬ್ಲೋಯಿಂಗ್, ಕಾವಲು ಮತ್ತು ಒಪ್ಪಂದದ ವಿರುದ್ಧ ಆದೇಶಿಸಿದ ಸಹಾಯಕಗಳನ್ನು ಪರಿಶೀಲಿಸಿ.
- ಮಾಪನಾಂಕ ನಿರ್ಣಯ ಮತ್ತು ಉಪಯುಕ್ತತೆಗಳನ್ನು ಪರಿಶೀಲಿಸಿ.ಉಪಕರಣದ ಐಡಿಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಯಂತ್ರದ ಗಡಿಯಲ್ಲಿ ವಿದ್ಯುತ್, ಗಾಳಿ ಮತ್ತು ತಂಪಾಗಿಸುವ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ದೃಢೀಕರಿಸಿ.
- ಅನುಮೋದಿತ ವಸ್ತುವನ್ನು ಲೋಡ್ ಮಾಡಿ.ರೆಸಿನ್ ಗ್ರೇಡ್, ಬಹಳಷ್ಟು, ಬಣ್ಣ, ಸಂಯೋಜಕ ಮತ್ತು ರೀಗ್ರೈಂಡ್ ಪಾಕವಿಧಾನವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಉದ್ದೇಶಿತ ರವಾನೆ ಮಾರ್ಗವನ್ನು ಅನುಸರಿಸಿ.
- ಪ್ರಕ್ರಿಯೆಯನ್ನು ಸ್ಥಿರಗೊಳಿಸಿ.ಔಪಚಾರಿಕ ಓಟವನ್ನು ಪ್ರಾರಂಭಿಸುವ ಮೊದಲು ಪುನರಾವರ್ತಿತ ಕರಗುವ ಪರಿಸ್ಥಿತಿಗಳು, ಸಂಚಯಕ ಚೇತರಿಕೆ, ಡಿಸ್ಚಾರ್ಜ್ ನಡವಳಿಕೆ, ಕೂಲಿಂಗ್ ಮತ್ತು ಟೇಕ್-ಔಟ್ ಅನ್ನು ತಲುಪಿ.
- ಆರಂಭಿಕ ಪಾಕವಿಧಾನವನ್ನು ಫ್ರೀಜ್ ಮಾಡಿ.ತಾಪಮಾನಗಳು, ವೇಗಗಳು, ಪ್ಯಾರಿಸನ್ ಪ್ರೊಫೈಲ್, ಸಮಯಗಳು, ಒತ್ತಡಗಳು ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಒಂದು ಪರಿಷ್ಕರಣೆ ಸಂಖ್ಯೆಯೊಂದಿಗೆ ಉಳಿಸಿ.
- ಒಪ್ಪಿದ ವಿಂಡೋವನ್ನು ರನ್ ಮಾಡಿ.ಅಚ್ಚು ಮಾಡಿದ, ಸ್ವೀಕರಿಸಿದ ಮತ್ತು ತಿರಸ್ಕರಿಸಿದ ಡ್ರಮ್ಗಳನ್ನು ಎಣಿಸಿ. ಪ್ರತಿ ನಿಲ್ದಾಣವನ್ನು ಅವಧಿ ಮತ್ತು ಕಾರಣದೊಂದಿಗೆ ಲಾಗ್ ಮಾಡಿ.
- ಮಾದರಿ ಯೋಜನೆಯನ್ನು ಅಳೆಯಿರಿ.ದ್ರವ್ಯರಾಶಿ, ಆಯಾಮಗಳು, ಗೋಡೆಯ ನಕ್ಷೆ, ಉಂಗುರ ಮತ್ತು ಕುತ್ತಿಗೆ ಜ್ಯಾಮಿತಿ, ಟ್ರಿಮ್ ಗುಣಮಟ್ಟ, ನೋಟ ಮತ್ತು ಸೋರಿಕೆ ಫಲಿತಾಂಶವನ್ನು ಪರಿಶೀಲಿಸಿ.
- ಡೌನ್ಸ್ಟ್ರೀಮ್ ಬ್ಯಾಲೆನ್ಸ್ ಅನ್ನು ಆಡಿಟ್ ಮಾಡಿ.ರೋಬೋಟ್ ಅನ್ನು ದೃಢೀಕರಿಸಿ, ಟ್ರಿಮ್ಮಿಂಗ್, ಪರೀಕ್ಷಕ ಮತ್ತು ಕನ್ವೇಯರ್ಗಳು ಅಸುರಕ್ಷಿತ ಶೇಖರಣೆಯಿಲ್ಲದೆ ಮೋಲ್ಡಿಂಗ್ ದರವನ್ನು ಉಳಿಸಿಕೊಳ್ಳಬಹುದು.
- ಪ್ರತಿ ವಿಚಲನವನ್ನು ಮುಚ್ಚಿ.ಫಲಿತಾಂಶ, ಮಾಲೀಕರು ಮತ್ತು ಮರುಪರೀಕ್ಷೆ ವಿಧಾನವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಸಾಮಾನ್ಯ "ಪರೀಕ್ಷೆಯಲ್ಲಿ ಉತ್ತೀರ್ಣ" ಹೇಳಿಕೆಯಲ್ಲಿ ತೆರೆದ ಸಮಸ್ಯೆಯನ್ನು ಮರೆಮಾಡಬೇಡಿ.
ಪ್ರಾರಂಭ, ಮಧ್ಯ ಮತ್ತು ಅಂತ್ಯದಿಂದ ಮಾದರಿಗಳನ್ನು ಉಳಿಸಿಕೊಳ್ಳಿ. ಸಮಯ, ಪಾಕವಿಧಾನ ಮತ್ತು ಫಲಿತಾಂಶದೊಂದಿಗೆ ಪ್ರತಿ ಡ್ರಮ್ ಅನ್ನು ಲೇಬಲ್ ಮಾಡಿ. ಪ್ರಾಯೋಗಿಕ ವರದಿಯೊಂದಿಗೆ ಗೋಡೆಯ ನಕ್ಷೆ ಮತ್ತು ಸೋರಿಕೆ ದಾಖಲೆಯನ್ನು ಇರಿಸಿ. ಇದು ಕಾರ್ಖಾನೆಯ ಭೇಟಿಯನ್ನು ಪುರಾವೆಯಾಗಿ ಪರಿವರ್ತಿಸುತ್ತದೆ ಅದು ನಂತರದ ಪ್ರಾರಂಭ ಮತ್ತು ದೋಷನಿವಾರಣೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ.
ಅನುಮೋದಿತ ಮಾದರಿಗಳು ಮತ್ತು ಅವುಗಳ ಲೇಬಲ್ಗಳನ್ನು ಛಾಯಾಚಿತ್ರ ಮಾಡಿ. ಸ್ಥಗಿತಗೊಳಿಸುವ ಮೊದಲು ಅಂತಿಮ ಪಾಕವಿಧಾನವನ್ನು ರಫ್ತು ಮಾಡಿ. ವರದಿಯು ನಿರಾಕರಣೆಯನ್ನು ಪ್ರಚೋದಿಸದ ಬಗೆಹರಿಯದ ಅವಲೋಕನಗಳನ್ನು ಸಹ ಪಟ್ಟಿ ಮಾಡಬೇಕು. ಈ ವಿವರಗಳು ಅನುಸ್ಥಾಪನೆಯ ನಂತರ ಸೈಟ್ ತಂಡಕ್ಕೆ ಸ್ಪಷ್ಟ ಮರುಪ್ರಾರಂಭದ ಬಿಂದುವನ್ನು ನೀಡುತ್ತದೆ.
ವಿಧಾನವನ್ನು ಒಪ್ಪಿಕೊಂಡರೆ ಯಂತ್ರ ಯೋಜನೆಯ ಸಮಯದಲ್ಲಿ ಕ್ರಿಯಾತ್ಮಕ ಪ್ಯಾಕೇಜ್ ಪರೀಕ್ಷೆಗಳನ್ನು ವೀಕ್ಷಿಸಬಹುದು. ಇನ್ನೂ ಔಪಚಾರಿಕ ವಿನ್ಯಾಸ-ಮಾದರಿಯ ಅನುಮೋದನೆಯು ಬೇರೆಡೆ ಸಂಭವಿಸಬಹುದು. ಆ ವರದಿಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಿ. ಪ್ರತಿ ವರದಿಯು ನಿಖರವಾಗಿ ಏನು ಸಾಬೀತುಪಡಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ತಿಳಿಸಬೇಕು.
ಕಿಂಗ್ಗಲ್ನ ಮಾರಾಟ ಪ್ರಕ್ರಿಯೆಯು ತಪಾಸಣೆ, ಪರೀಕ್ಷೆ ಮತ್ತು ಪರೀಕ್ಷೆಗೆ ಸೇರಲು ಆಹ್ವಾನವನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. ಅನುಸರಿಸಲು ಆ ಅವಕಾಶವನ್ನು ಬಳಸಿಕಾರ್ಖಾನೆ ಸ್ವೀಕಾರ ಪರೀಕ್ಷಾ ಮಾರ್ಗದರ್ಶಿ. ವಿತರಣೆಯ ನಂತರ, ಸ್ಥಾಪಿಸಲಾದ ಉಪಯುಕ್ತತೆಗಳು ಮತ್ತು ಸ್ಥಳೀಯ ವಸ್ತು ವ್ಯವಸ್ಥೆಯೊಂದಿಗೆ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಸೈಟ್ ಸ್ವೀಕಾರವನ್ನು ಪುನರಾವರ್ತಿಸಿ.
KGB200L/LP ಸೆಲ್ಗಾಗಿ ಉದ್ಧರಣ-ಸಿದ್ಧ RFQ ಅನ್ನು ನಿರ್ಮಿಸಿ
ಉಪಯುಕ್ತ ವಿಚಾರಣೆಯು ಪೂರೈಕೆದಾರರಿಗೆ ಸಂಪೂರ್ಣ ಉತ್ಪಾದನಾ ಮಾರ್ಗವನ್ನು ಪರಿಶೀಲಿಸಲು ಅನುಮತಿಸುತ್ತದೆ. ಡ್ರಮ್ ಫೈಲ್ನೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಲಭ್ಯವಿದ್ದರೆ ಡ್ರಾಯಿಂಗ್, ಫೋಟೋಗಳು ಮತ್ತು ಭೌತಿಕ ಮಾದರಿಯನ್ನು ಸೇರಿಸಿ. ಪ್ರಸ್ತಾವಿತ ವರ್ಗದೊಳಗೆ ಉತ್ಪನ್ನವು 200L, 220L ಅಥವಾ ಇನ್ನೊಂದು ಗಾತ್ರವಾಗಿದೆಯೇ ಎಂಬುದನ್ನು ತಿಳಿಸಿ.
ನಿವ್ವಳ ಮೋಲ್ಡ್ ತೂಕ, ಒಟ್ಟು ಹೊಡೆತದ ಅಂದಾಜು ಮತ್ತು ಸಂಖ್ಯೆಯ ಗೋಡೆಯ ನಕ್ಷೆಯನ್ನು ಒದಗಿಸಿ. HMWHDPE ಗ್ರೇಡ್, ಬಣ್ಣ, ಸೇರ್ಪಡೆಗಳು ಮತ್ತು ರಿಗ್ರೈಂಡ್ ನಿಯಮವನ್ನು ಹೆಸರಿಸಿ. ವಿಷಯಗಳು, ಮುಚ್ಚುವ ವ್ಯವಸ್ಥೆ, ರಾಸಾಯನಿಕ-ನಿರೋಧಕ ಅವಶ್ಯಕತೆ ಮತ್ತು ಅನ್ವಯವಾಗುವ ಪ್ಯಾಕೇಜ್ ಪರೀಕ್ಷೆಗಳನ್ನು ತಿಳಿಸಿ.
ಪ್ರತಿ ಗಂಟೆಗೆ ಸ್ವೀಕೃತವಾದ ಡ್ರಮ್ಸ್ ಎಂದು ಔಟ್ಪುಟ್ ಅನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ. ವಾರ್ಷಿಕ ಪರಿಮಾಣ, ಶಿಫ್ಟ್ ಮಾದರಿ ಮತ್ತು ಯೋಜಿತ ಬದಲಾವಣೆಗಳನ್ನು ಸೇರಿಸಿ. ಟೇಕ್-ಔಟ್, ಟ್ರಿಮ್ಮಿಂಗ್, ಆರಂಭಿಕ ಮುಕ್ತಾಯ, ಸೋರಿಕೆ ಪರೀಕ್ಷೆ, ತಪಾಸಣೆ, ಗುರುತು ಮತ್ತು ಪ್ಯಾಲೆಟೈಜಿಂಗ್ ಅನ್ನು ವಿವರಿಸಿ. ಕಿಂಗ್ಗಲ್ ಯಾವ ವಸ್ತುಗಳನ್ನು ಉಲ್ಲೇಖಿಸಬೇಕು ಮತ್ತು ಖರೀದಿದಾರರು ಯಾವ ವಸ್ತುಗಳನ್ನು ಪೂರೈಸುತ್ತಾರೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಿ.
ಫ್ಯಾಕ್ಟರಿ ಡೇಟಾವನ್ನು ಲಗತ್ತಿಸಿ. ವೋಲ್ಟೇಜ್, ಆವರ್ತನ, ಸಂಕುಚಿತ-ಗಾಳಿಯ ಸಾಮರ್ಥ್ಯ, ಕೂಲಿಂಗ್ ಮೂಲ, ಸುತ್ತುವರಿದ ವ್ಯಾಪ್ತಿ, ಎತ್ತರ, ಕಟ್ಟಡದ ಎತ್ತರ, ಕ್ರೇನ್ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಲಭ್ಯವಿರುವ ನೆಲದ ಯೋಜನೆಯನ್ನು ಸೇರಿಸಿ. ಆದ್ಯತೆಯ ಯಂತ್ರದ ದೃಷ್ಟಿಕೋನ ಮತ್ತು ಡ್ರಮ್ ಹರಿವನ್ನು ಸೇರಿಸಿ.
ಪೂರ್ಣ KGB200L/LP ಕಾನ್ಫಿಗರೇಶನ್ನೊಂದಿಗೆ ಲಿಖಿತ ಪ್ರತಿಕ್ರಿಯೆಗಾಗಿ ಕೇಳಿ. ಇದು ಮೋಲ್ಡ್ ಎನ್ವಲಪ್, ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮತ್ತು ಹೆಡ್ ಆರ್ಕಿಟೆಕ್ಚರ್, ಸಂಚಯಕ ಆಧಾರ, ಉಪಯುಕ್ತತೆಗಳು, ಸಹಾಯಕ ಪಟ್ಟಿ, ಲೇಔಟ್, ಸ್ವೀಕಾರ ಯೋಜನೆ ಮತ್ತು ಡೇಟಾ ಹಸ್ತಾಂತರವನ್ನು ಒಳಗೊಂಡಿರಬೇಕು. "ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಕಾನ್ಫಿಗರೇಶನ್" ಅನ್ನು ಒಂದೇ ವಿವರಣೆಯಾಗಿ ಸ್ವೀಕರಿಸಬೇಡಿ.
ಅಂತಿಮ ನಿರ್ಧಾರವು ಪ್ರತಿಯೊಂದು ಪ್ರಮುಖ ಡ್ರಮ್ ಅಗತ್ಯವನ್ನು ಯಂತ್ರದ ವೈಶಿಷ್ಟ್ಯ ಅಥವಾ ಪರೀಕ್ಷೆಗೆ ಸಂಪರ್ಕಿಸಬೇಕು. ಒಂದು ಅವಶ್ಯಕತೆಯು ಮಾಲೀಕರನ್ನು ಹೊಂದಿಲ್ಲದಿದ್ದರೆ, ಆರ್ಡರ್ ಬಿಡುಗಡೆಯ ಮೊದಲು ಅದನ್ನು ಮುಚ್ಚಿ. ನೀವು ಇನ್ನೂ ಫೈಲ್ಗಳನ್ನು ಸಂಗ್ರಹಿಸುತ್ತಿದ್ದರೆ, Kinggle ಅನ್ನು ಬಳಸಿಡೌನ್ಲೋಡ್ ಕೇಂದ್ರಮತ್ತುಯಂತ್ರ ವೀಡಿಯೊಗಳುಲಭ್ಯವಿರುವ ಉಲ್ಲೇಖಗಳಿಗಾಗಿ. ನಂತರ ನಿಯಂತ್ರಿತ ಯೋಜನೆಯ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಮೂಲಕ ಕಳುಹಿಸಿಸಂಪರ್ಕ ರೂಪ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಈ ಉತ್ತರಗಳು ಖರೀದಿ ಪ್ರಶ್ನೆಗಳನ್ನು ಒಳಗೊಂಡಿರುತ್ತವೆ, ಅದು ಹೆಚ್ಚಾಗಿ ಸಂರಚನೆ ಅಥವಾ ಸ್ವೀಕಾರ ಯೋಜನೆಯನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ. ಅವರು ಪ್ರಸ್ತುತ ಕಿಂಗ್ಗಲ್ ಉತ್ಪನ್ನ ಪುಟಗಳನ್ನು ಯಂತ್ರದ ಉಲ್ಲೇಖವಾಗಿ ಬಳಸುತ್ತಾರೆ. ಯೋಜನೆಯ ದಾಖಲೆಗಳು ಅಂತಿಮ ಆದೇಶವನ್ನು ನಿಯಂತ್ರಿಸಬೇಕು.
KGB200L/LP ಯಾವ ಉತ್ಪನ್ನಗಳನ್ನು ತಯಾರಿಸಲು ವಿನ್ಯಾಸಗೊಳಿಸಲಾಗಿದೆ?
ಕಿಂಗ್ಗಲ್ KGB200L/LP ಅನ್ನು 220L ಡಬಲ್-ರಿಂಗ್ ನೀಲಿ ರಾಸಾಯನಿಕ ಡ್ರಮ್ಗಳಿಗಾಗಿ 250L-ವರ್ಗದ ವಿಶೇಷ ಯಂತ್ರವಾಗಿ ಇರಿಸುತ್ತದೆ. ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮಾಸ್, ಮೋಲ್ಡ್ ಫಿಟ್, ವಾಲ್ ಡಿಸ್ಟ್ರಿಬ್ಯೂಷನ್, ಕ್ಲೋರ್ಸ್, ಕೂಲಿಂಗ್, ಟೇಕ್-ಔಟ್ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಪ್ಯಾಕೇಜ್ ಪರೀಕ್ಷೆಗಳಿಗಾಗಿ ಬೇರೆ ಡ್ರಮ್ಗೆ ಇನ್ನೂ ಚೆಕ್ಗಳ ಅಗತ್ಯವಿದೆ.
300 pcs/h ಎಂದರೆ ಯಂತ್ರವು ಗಂಟೆಗೆ 300 ರಾಸಾಯನಿಕ ಡ್ರಮ್ಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆಯೇ?
ಸಂ. ಉತ್ಪನ್ನದ ಕೋಷ್ಟಕವು 300 ಪಿಸಿಗಳು/ಗಂ ಅನ್ನು ಡ್ರೈ ಸೈಕಲ್ ಎಂದು ಲೇಬಲ್ ಮಾಡುತ್ತದೆ. ಅದೇ ಪುಟವು ಅದರ ಹೆಸರಿನ ರಾಸಾಯನಿಕ-ಡ್ರಮ್ ಅಪ್ಲಿಕೇಶನ್ಗಾಗಿ ಗಂಟೆಗೆ 17 ರಿಂದ 20 ತುಣುಕುಗಳನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಉತ್ಪಾದನಾ ಅಚ್ಚು, ರಾಳ, ಕೂಲಿಂಗ್, ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಮತ್ತು ಗುಣಮಟ್ಟದ ಯೋಜನೆಯೊಂದಿಗೆ ಅಂತಿಮ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ಸಾಬೀತುಪಡಿಸಬೇಕು.
KGB200L/LP 15 ಕೆಜಿ ಮುಗಿದ ಡ್ರಮ್ ಅನ್ನು ತಯಾರಿಸಬಹುದೇ?
ಪುಟವು 12 ರಿಂದ 15 ಕೆಜಿ ಮುಗಿದ-ಡ್ರಮ್ ಉಲ್ಲೇಖ ಮತ್ತು 18 ಕೆಜಿ PE ಸಂಚಯಕ-ತೂಕದ ಉಲ್ಲೇಖವನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ಮಾಸ್ ಫ್ಲ್ಯಾಷ್ ಮತ್ತು ಇತರ ಟ್ರಿಮ್ ಅನ್ನು ಸಹ ಒಳಗೊಂಡಿದೆ. ಹೆಡ್ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ಘನೀಕರಿಸುವ ಮೊದಲು ಸಂಪೂರ್ಣ ಸಮೂಹ ಸಮತೋಲನ, ರಾಳದ ಆಧಾರ, ಮೀಸಲು ಮತ್ತು ಗೋಡೆಯ ನಕ್ಷೆಯನ್ನು ದೃಢೀಕರಿಸಿ.
KGB200L/LP ಅದೇ KGB200L ಯಂತ್ರವೇ?
ಇಲ್ಲ. ಕಿಂಗ್ಗಲ್ ಅವುಗಳನ್ನು ಸಂಬಂಧಿತ ಆದರೆ ವಿಭಿನ್ನವಾದ ಕಾನ್ಫಿಗರೇಶನ್ಗಳಾಗಿ ಪ್ರಕಟಿಸುತ್ತದೆ. KGB200L/LP ಪುಟವು ಎರಡು 100 mm ಸ್ಕ್ರೂಗಳು, ಡಬಲ್-ಲೇಯರ್ ವಿವರಣೆ ಮತ್ತು 39 t ಯಂತ್ರದ ತೂಕವನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. KGB200L ಪುಟವು ಒಂದು 120 mm ಸ್ಕ್ರೂ ಮತ್ತು 36 t ಯಂತ್ರದ ತೂಕವನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ.
ಈ ಯಂತ್ರವನ್ನು ಖರೀದಿಸುವುದರಿಂದ ಡ್ರಮ್ಸ್ ಯುಎನ್ ಪ್ರಮಾಣೀಕರಣವನ್ನು ನೀಡುತ್ತದೆಯೇ?
ಇಲ್ಲ. ಯಂತ್ರವು ಯುಎನ್ ಪ್ಯಾಕೇಜಿಂಗ್ ಮಾರ್ಕ್ ಅನ್ನು ನೀಡುವುದಿಲ್ಲ. ಸಂಬಂಧಿತ ನಿಯಮಗಳ ಅಡಿಯಲ್ಲಿ ಪರೀಕ್ಷಿಸಲಾದ ಪ್ಯಾಕೇಜಿಂಗ್ ವಿನ್ಯಾಸ ಪ್ರಕಾರಕ್ಕೆ ಅನುಮೋದನೆ ಅನ್ವಯಿಸುತ್ತದೆ. ಸಿದ್ಧಪಡಿಸಿದ ಡ್ರಮ್, ಮುಚ್ಚುವಿಕೆಗಳು, ಉದ್ದೇಶಿತ ವಿಷಯಗಳು ಅಥವಾ ಪರೀಕ್ಷಾ ಮಾಧ್ಯಮ, ತಯಾರಿ, ಪರೀಕ್ಷಾ ಫಲಿತಾಂಶಗಳು ಮತ್ತು ನಡೆಯುತ್ತಿರುವ ಉತ್ಪಾದನೆಯು ಎಲ್ಲವನ್ನೂ ನಿಯಂತ್ರಿಸುತ್ತದೆ.
KGB200L/LP ಉದ್ಧರಣಕ್ಕಾಗಿ ನಾನು ಏನು ಕಳುಹಿಸಬೇಕು?
ಡ್ರಮ್ ಡ್ರಾಯಿಂಗ್, ಫೋಟೋಗಳು, ಮಾದರಿ, ಆಯಾಮಗಳು, ತೆರೆಯುವಿಕೆಗಳು, ನಿವ್ವಳ ತೂಕ, ಗೋಡೆಯ ನಕ್ಷೆ, HMWHDPE ಗ್ರೇಡ್, ಟ್ರಿಮ್ ಅಂದಾಜು, ಮುಚ್ಚುವಿಕೆಗಳು, ವಿಷಯಗಳು, ಪರೀಕ್ಷೆಗಳು, ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಗುರಿ, ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸ್ಕೋಪ್ ಮತ್ತು ಫ್ಯಾಕ್ಟರಿ ಉಪಯುಕ್ತತೆಗಳನ್ನು ಕಳುಹಿಸಿ. ಅಗತ್ಯವಿರುವ ಲೇಯರ್ ರಚನೆ ಮತ್ತು ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಗಡಿಯನ್ನು ಸಹ ತಿಳಿಸಿ.
ಒಂದು ಅನುಮೋದಿತ ಡ್ರಮ್ ಅನ್ನು ಸಂಪೂರ್ಣ ಯಂತ್ರ ವಿವರಣೆಯಾಗಿ ಪರಿವರ್ತಿಸಿ
ಡ್ರಮ್ ಡ್ರಾಯಿಂಗ್, ವಸ್ತು, ಗೋಡೆಯ ನಕ್ಷೆ, ಮುಚ್ಚುವಿಕೆಗಳು, ಪರೀಕ್ಷಾ ಯೋಜನೆ, ಔಟ್ಪುಟ್ ಗುರಿ ಮತ್ತು ಕಾರ್ಖಾನೆಯ ಉಪಯುಕ್ತತೆಗಳನ್ನು ಕಿಂಗ್ಗಲ್ಗೆ ಕಳುಹಿಸಿ. ಎಂಜಿನಿಯರಿಂಗ್ ತಂಡವು ನಂತರ KGB200L/LP ಕಾನ್ಫಿಗರೇಶನ್, ಅಚ್ಚು, ಸಹಾಯಕಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ವ್ಯಾಪ್ತಿಯನ್ನು ದೃಢೀಕರಿಸಬಹುದು.
KGB200L/LP ಪರಿಹಾರವನ್ನು ವಿನಂತಿಸಿ