ಬ್ಲೋ ಅಚ್ಚು ಕೇವಲ ಬಾಟಲಿಯ ಋಣಾತ್ಮಕ ಆಕಾರವಲ್ಲ. ಇದು ಬಿಸಿ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಸೆರೆಹಿಡಿಯಬೇಕು ಮತ್ತು ಮುಚ್ಚಬೇಕು, ಸಿಕ್ಕಿಬಿದ್ದ ಗಾಳಿಯನ್ನು ಬಿಡುಗಡೆ ಮಾಡಬೇಕು, ಶಾಖವನ್ನು ತೆಗೆದುಹಾಕಬೇಕು, ಕುತ್ತಿಗೆ ಮತ್ತು ಬೇಸ್ ಅನ್ನು ರಚಿಸಬೇಕು, ಫ್ಲ್ಯಾಷ್ ಅನ್ನು ಚೆಲ್ಲಬೇಕು, ಕ್ಲಾಂಪ್ ಅನ್ನು ಹೊಂದಿಸಬೇಕು ಮತ್ತು ಭಾಗವನ್ನು ಬಿಡುಗಡೆ ಮಾಡಬೇಕು - ಅಗತ್ಯವಿರುವ ಉತ್ಪಾದನಾ ಲಯದಲ್ಲಿ.
ಹುಡುಕಾಟ ಭಾಷೆಯು ಈ ವ್ಯಾಪ್ತಿಯನ್ನು ಅಸ್ಪಷ್ಟಗೊಳಿಸಬಹುದು. ಖರೀದಿದಾರರು ಬಳಸುತ್ತಾರೆಬ್ಲೋ ಅಚ್ಚು, ಬ್ಲೋ ಅಚ್ಚು, ಬಾಟಲ್ ಅಚ್ಚು, ಪ್ಲಾಸ್ಟಿಕ್ ಬಾಟಲ್ ಅಚ್ಚು, EBM ಉಪಕರಣಮತ್ತುಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಅಚ್ಚುಸಂಬಂಧಿತ ಸಾಧನಗಳಿಗಾಗಿ. ಡೈ ಹೆಡ್ ವಿಭಿನ್ನವಾಗಿದೆ: ಅಚ್ಚು ಮುಚ್ಚುವ ಮೊದಲು ಇದು ಪ್ಯಾರಿಸನ್ ಅನ್ನು ರೂಪಿಸುತ್ತದೆ. ಉದ್ಧರಣವು ಡೈ-ಹೆಡ್ ಟೂಲಿಂಗ್ ಮತ್ತು ಬ್ಲೋ ಮೋಲ್ಡ್ ಅನ್ನು ಪ್ರತ್ಯೇಕ ಐಟಂಗಳಾಗಿ ಪಟ್ಟಿ ಮಾಡಬೇಕು.
ಈ ಮಾರ್ಗದರ್ಶಿ ಇಂಜೆಕ್ಷನ್ ಅಥವಾ ಸ್ಟ್ರೆಚ್-ಬ್ಲೋ ಪ್ರಿಫಾರ್ಮ್ ಟೂಲಿಂಗ್ಗಿಂತ ಹೊರತೆಗೆಯುವ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮೇಲೆ ಕೇಂದ್ರೀಕರಿಸುತ್ತದೆ. ಇದು ಪ್ರಾಜೆಕ್ಟ್ ಗ್ಯಾರಂಟಿಗಳಿಂದ ಪ್ರಕಟವಾದ ಯಂತ್ರ-ಹೊದಿಕೆ ಡೇಟಾವನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ. ಯಾವುದೇ ಸಾರ್ವತ್ರಿಕ ಪಿಂಚ್-ಆಫ್, ತೆರಪಿನ ಅಥವಾ ಕೂಲಿಂಗ್ ಆಯಾಮವು ಪ್ರತಿ ರಾಳ ಮತ್ತು ಭಾಗಕ್ಕೆ ಸೂಕ್ತವಲ್ಲ.
ಉತ್ಪಾದನಾ ಬ್ಲೋ ಮೋಲ್ಡ್ ಏಳು ಸಂಪರ್ಕಿತ ಉದ್ಯೋಗಗಳನ್ನು ಹೊಂದಿದೆ
ಕುಹರವು ಭಾಗಕ್ಕೆ ಅದರ ಬಾಹ್ಯ ಆಕಾರವನ್ನು ನೀಡುತ್ತದೆ, ಆದರೆ ಆಕಾರ ಸಂತಾನೋತ್ಪತ್ತಿ ಮಾತ್ರ ಮೊದಲ ಕೆಲಸವಾಗಿದೆ. ಉಪಕರಣವು ಈ ಕೆಳಗಿನ ಕಾರ್ಯಗಳನ್ನು ಒಟ್ಟಿಗೆ ನಿರ್ವಹಿಸಬೇಕು:
- ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಪತ್ತೆ ಮಾಡಿ.ತೆರೆದ ಅಚ್ಚು ಎಳೆಯುವ, ಮಡಿಸುವ ಅಥವಾ ಪಿಂಚ್ ಪ್ರದೇಶವನ್ನು ಕಳೆದುಕೊಳ್ಳದೆ ಹಾಟ್ ಟ್ಯೂಬ್ ಅನ್ನು ಸ್ವೀಕರಿಸಬೇಕು.
- ಅದನ್ನು ಸೀಲ್ ಮಾಡಿ ಮತ್ತು ಬೆಸುಗೆ ಹಾಕಿ.ಪಿಂಚ್-ಆಫ್ ಪ್ರದೇಶಗಳು ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಮುಚ್ಚುತ್ತವೆ ಮತ್ತು ಕುತ್ತಿಗೆ, ಬಾಲ, ಹ್ಯಾಂಡಲ್ ಅಥವಾ ಇತರ ಫ್ಲಾಶ್ ಪ್ರದೇಶಗಳಲ್ಲಿ ಸ್ಥಳಾಂತರಗೊಂಡ ವಸ್ತುಗಳನ್ನು ನಿರ್ವಹಿಸುತ್ತವೆ.
- ಸಿಕ್ಕಿಬಿದ್ದ ಗಾಳಿ ಹೊರಹೋಗಲಿ.ದ್ವಾರಗಳು ವಿಸ್ತರಿಸುವ ಪ್ಯಾರಿಸನ್ ಮತ್ತು ಕುಹರದ ಮೇಲ್ಮೈ ನಡುವೆ ಗಾಳಿಯ ಮಾರ್ಗವನ್ನು ಒದಗಿಸುತ್ತವೆ.
- ಶಾಖವನ್ನು ವರ್ಗಾಯಿಸಿ.ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್ಗಳು ಪುನರಾವರ್ತಿತ ಸಮಯದಲ್ಲಿ ಸ್ಥಿರವಾದ ಭಾಗವನ್ನು ಬಿಡುಗಡೆ ಮಾಡಲು ಸಾಕಷ್ಟು ಸಮತೋಲನದೊಂದಿಗೆ ಶಾಖವನ್ನು ತೆಗೆದುಹಾಕುತ್ತವೆ.
- ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ರಚಿಸಿ.ನೆಕ್ ಇನ್ಸರ್ಟ್ಗಳು, ಮಾಪನಾಂಕ ನಿರ್ಣಯದ ವಿವರಗಳು, ಬ್ಲೋ-ಪಿನ್ ಅಥವಾ ಬಾಟಮ್-ಬ್ಲೋ ವೈಶಿಷ್ಟ್ಯಗಳು ಕಂಟೇನರ್ ಮುಚ್ಚುವಿಕೆ ಮತ್ತು ಯಂತ್ರಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು.
- ಭಾಗವನ್ನು ಬಿಡುಗಡೆ ಮಾಡಿ ಮತ್ತು ಮುಗಿಸಿ.ಡ್ರಾಫ್ಟ್, ಇನ್ಸರ್ಟ್ಗಳು, ಆರಂಭಿಕ ಚಲನೆ ಮತ್ತು ಡಿಫ್ಲಾಶಿಂಗ್ ತಂತ್ರವು ಭಾಗವು ಅಚ್ಚನ್ನು ಸ್ವಚ್ಛವಾಗಿ ಬಿಡಬಹುದೇ ಎಂದು ನಿರ್ಧರಿಸುತ್ತದೆ.
- ಯಂತ್ರವನ್ನು ಹೊಂದಿಸಿ ಮತ್ತು ಬದುಕುಳಿಯಿರಿ.ಪುನರಾವರ್ತಿತ ಕ್ಲ್ಯಾಂಪ್ ಮತ್ತು ಥರ್ಮಲ್ ಚಕ್ರಗಳನ್ನು ಸಾಗಿಸುವಾಗ ಸಂಪೂರ್ಣ ಜೋಡಣೆಯು ಪ್ಲೇಟನ್, ತೆರೆಯುವಿಕೆ, ದಪ್ಪ ಮತ್ತು ಆರೋಹಿಸುವ ವ್ಯವಸ್ಥೆಗೆ ಹೊಂದಿಕೊಳ್ಳಬೇಕು.
ಒಂದು ಕೆಲಸಕ್ಕಾಗಿ ಮಾಡಿದ ಬದಲಾವಣೆಯು ಇನ್ನೊಂದರ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರಬಹುದು. ಆಳವಾದ ಫ್ಲ್ಯಾಷ್ ಪಾಕೆಟ್ ವೆಲ್ಡ್ ಸುತ್ತ ಶಾಖದ ಸಾಂದ್ರತೆಯನ್ನು ಬದಲಾಯಿಸಬಹುದು. ನಯಗೊಳಿಸಿದ ಕುಹರವು ವಿಭಿನ್ನವಾಗಿ ನೋಟವನ್ನು ಪುನರುತ್ಪಾದಿಸಬಹುದು ಮತ್ತು ಸಿಕ್ಕಿಬಿದ್ದ ಗಾಳಿಯು ಹೇಗೆ ಚಲಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ. ದೊಡ್ಡ ಚಲಿಸುವ ಒಳಸೇರಿಸುವಿಕೆಯು ಅಂಡರ್ಕಟ್ ಅನ್ನು ಪರಿಹರಿಸಬಹುದು ಆದರೆ ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ತೆರೆಯುವ ಜಾಗವನ್ನು ಬಳಸುತ್ತದೆ. ಸಿಸ್ಟಮ್ ಮಟ್ಟದಲ್ಲಿ ನಿರ್ಧಾರಗಳನ್ನು ಪರಿಶೀಲಿಸಿ.
ಬ್ಲೋ ಮೋಲ್ಡ್ ಅನ್ಯಾಟಮಿ: ಡ್ರಾಯಿಂಗ್ನಲ್ಲಿ ಹಾಕಬೇಕಾದ ನಿಯಮಗಳು
ಕೆಳಗಿನ ಪರಿಕಲ್ಪನಾ ದೃಷ್ಟಿಕೋನವು ಖರೀದಿದಾರನು ಚರ್ಚಿಸಲು ನಿರೀಕ್ಷಿಸಬೇಕಾದ ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ಗುರುತಿಸುತ್ತದೆ. ಇದು ಟೂಲಿಂಗ್ ಪ್ರಿಂಟ್ ಅಲ್ಲ ಮತ್ತು ಯಾವುದೇ ಉತ್ಪಾದನಾ ಆಯಾಮಗಳನ್ನು ಹೊಂದಿಲ್ಲ.
ಕುಹರದ ಮೇಲ್ಮೈ ಭಾಗದ ಒಂದು ಬದಿಯನ್ನು ರೂಪಿಸುತ್ತದೆ. ಒಳಸೇರಿಸುವಿಕೆಯು ಕುತ್ತಿಗೆ, ಹ್ಯಾಂಡಲ್ ಅಥವಾ ಉಡುಗೆ ಪ್ರದೇಶಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬಹುದು.
ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಮುಚ್ಚುವ ಮುಚ್ಚುವ ಗಡಿಯಲ್ಲಿದೆ.
ವಿಭಜನೆಯ ಸಮತಲದಲ್ಲಿ ಎದುರಾಳಿ ಕುಹರವು ಭೇಟಿಯಾಗುತ್ತದೆ. ಜೋಡಣೆ ಮತ್ತು ಆರೋಹಿಸುವಾಗ ನಿಯಂತ್ರಣ ಪುನರಾವರ್ತಿತ ಮುಚ್ಚುವಿಕೆ.
ವಾತಾಯನ ಮಾರ್ಗಗಳು ಸಿಕ್ಕಿಬಿದ್ದ ಗಾಳಿಯನ್ನು ಆಯ್ದ ಕುಹರದ ಪ್ರದೇಶಗಳಿಂದ ದೂರಕ್ಕೆ ಕರೆದೊಯ್ಯುತ್ತವೆ.
| ವೈಶಿಷ್ಟ್ಯ | ಕಾರ್ಯ | ಅನುಮೋದಿಸಲು ಪುರಾವೆ |
|---|---|---|
| ಕುಹರದ ಮೇಲ್ಮೈ | ಬಾಹ್ಯ ರೇಖಾಗಣಿತ, ವಿನ್ಯಾಸ, ಗುರುತುಗಳು ಮತ್ತು ಸ್ಥಳೀಯ ಸಂಪರ್ಕ ಕೂಲಿಂಗ್ ಅನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತದೆ | ಅಂತಿಮ ಭಾಗ ಮಾದರಿ, ಕುಗ್ಗುವಿಕೆ ಆಧಾರ, ಮೇಲ್ಮೈ ಕಾಲ್ಔಟ್ ಮತ್ತು ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳು |
| ವಿಭಜಿಸುವ ಸಾಲು | ಅಚ್ಚು ಅರ್ಧಭಾಗಗಳು ಸಂಧಿಸುವ ಗಡಿ | ಗೋಚರಿಸುವ ಸೀಮ್ ಸ್ಥಳ, ಡ್ರಾಫ್ಟ್, ಫ್ಲ್ಯಾಷ್ ಪ್ರವೇಶ ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಮೇಲ್ಮೈಗಳ ಮೇಲೆ ಪರಿಣಾಮ |
| ಪಿಂಚ್-ಆಫ್ / ಕಂಪ್ರೆಷನ್ ಲ್ಯಾಂಡ್ | ವೆಲ್ಡ್ ಮತ್ತು ಬ್ರೇಕ್ ಲೈನ್ ಅನ್ನು ನಿಯಂತ್ರಿಸುವಾಗ ಪ್ಯಾರಿಸನ್ ವಸ್ತುವನ್ನು ಸಂಕುಚಿತಗೊಳಿಸುತ್ತದೆ ಮತ್ತು ಮುಚ್ಚುತ್ತದೆ | ವಸ್ತು-ನಿರ್ದಿಷ್ಟ ಪರಿಕರಗಳ ವಿವರ ಮತ್ತು ಒಪ್ಪಿದ ವೆಲ್ಡ್/ಟ್ರಿಮ್ ಪರೀಕ್ಷೆ |
| ಫ್ಲ್ಯಾಶ್ ಪಾಕೆಟ್ ಅಥವಾ ಪರಿಹಾರ | ಪಿಂಚ್ ಪ್ರದೇಶವನ್ನು ಮೀರಿ ಸ್ಥಳಾಂತರಗೊಂಡ ವಸ್ತುವನ್ನು ಸ್ವೀಕರಿಸುತ್ತದೆ | ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಅಂದಾಜು, ಫ್ಲಾಶ್ ಜ್ಯಾಮಿತಿ ಮತ್ತು ಡಿಫ್ಲಾಶಿಂಗ್ ಮಾರ್ಗ |
| ದ್ವಾರಗಳು | ವಿಸ್ತರಿಸುತ್ತಿರುವ ಪ್ಯಾರಿಸನ್ ಹೊರಗೆ ಸಿಕ್ಕಿಬಿದ್ದ ಗಾಳಿಯನ್ನು ಬಿಡುಗಡೆ ಮಾಡಿ | ಸ್ಥಳ ನಕ್ಷೆ, ಅನುಮತಿಸಲಾದ ಸಾಕ್ಷಿ ಗುರುತುಗಳು ಮತ್ತು ಸ್ವಚ್ಛತೆ |
| ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್ಗಳು | ಶಾಖವನ್ನು ತೆಗೆದುಹಾಕಿ ಮತ್ತು ತಾಪಮಾನ ವಿತರಣೆಯನ್ನು ನಿಯಂತ್ರಿಸಿ | ಚಾನೆಲ್ ಡ್ರಾಯಿಂಗ್, ಸರ್ಕ್ಯೂಟ್ ಗುರುತಿಸುವಿಕೆ, ಹರಿವಿನ ದಿಕ್ಕು ಮತ್ತು ಯುಟಿಲಿಟಿ ಇಂಟರ್ಫೇಸ್ |
| ನೆಕ್ ಮತ್ತು ಬ್ಲೋ ಇಂಟರ್ಫೇಸ್ | ಮುಕ್ತಾಯವನ್ನು ರೂಪಿಸುತ್ತದೆ ಅಥವಾ ಮಾಪನಾಂಕ ನಿರ್ಣಯಿಸುತ್ತದೆ ಮತ್ತು ಬೀಸುವ ಗಾಳಿಯನ್ನು ಪರಿಚಯಿಸುತ್ತದೆ | ಕ್ಲೋಸರ್ ಡ್ರಾಯಿಂಗ್, ಬ್ಲೋ-ಪಿನ್/ಬಾಟಮ್-ಬ್ಲೋ ಪರಿಕಲ್ಪನೆ ಮತ್ತು ಟ್ರಿಮ್ ಭತ್ಯೆ |
| ಆರೋಹಿಸುವಾಗ ಮತ್ತು ಜೋಡಣೆ | ಅಚ್ಚನ್ನು ಪ್ಲಾಟೆನ್ಗೆ ಸಂಪರ್ಕಿಸಿ ಮತ್ತು ಪುನರಾವರ್ತಿತ ಮುಚ್ಚುವಿಕೆಯನ್ನು ಸಂರಕ್ಷಿಸಿ | ಯಂತ್ರ ಇಂಟರ್ಫೇಸ್ ಡ್ರಾಯಿಂಗ್, ದ್ರವ್ಯರಾಶಿ, ಗುರುತ್ವಾಕರ್ಷಣೆಯ ಕೇಂದ್ರ, ಫಾಸ್ಟೆನರ್ಗಳು ಮತ್ತು ಎತ್ತುವ ಬಿಂದುಗಳು |
ಭಾಗ ಮತ್ತು ಅದರ ಪರೀಕ್ಷೆಗಳೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ-ಜೆನೆರಿಕ್ ಕುಹರವಲ್ಲ
ಅಚ್ಚು ತಯಾರಕರು ನಾಮಮಾತ್ರ ಲೀಟರ್ಗಳಿಗಿಂತ ಹೆಚ್ಚು ಅಗತ್ಯವಿದೆ. 5L ಹ್ಯಾಂಡಲ್ಡ್ ಜೆರ್ರಿ ಕ್ಯಾನ್, 5L ರೌಂಡ್ ಬಾಟಲ್ ಮತ್ತು ಡಬಲ್-ವಾಲ್ ತಾಂತ್ರಿಕ ಭಾಗಕ್ಕೆ ವಿಭಿನ್ನ ವಿಭಜನಾ ರೇಖೆಗಳು, ಪ್ಯಾರಿಸನ್ ವ್ಯಾಸಗಳು, ಫ್ಲ್ಯಾಷ್ ಲೇಔಟ್ಗಳು ಮತ್ತು ತೆಗೆಯುವ ಅನುಕ್ರಮಗಳು ಬೇಕಾಗಬಹುದು.
ಪ್ಯಾರಿಸನ್ ವಿಸ್ತರಿಸಬೇಕಾದ ನಕ್ಷೆ
ಹೆಚ್ಚಿನ ಒತ್ತಡದಲ್ಲಿ ಹರಿಯುವ ಇಂಜೆಕ್ಷನ್-ಮೊಲ್ಡ್ ಕರಗಿದಂತೆ ಪ್ಯಾರಿಸನ್ ಕುಳಿಯನ್ನು ತುಂಬುವುದಿಲ್ಲ. ಇದು ಕುಹರದ ಗೋಡೆಯ ಕಡೆಗೆ ವಿಸ್ತರಿಸುತ್ತದೆ ಮತ್ತು ವಿಸ್ತರಿಸುತ್ತದೆ. ಡೀಪ್ ಡ್ರಾಗಳು, ವಿಶಾಲವಾದ ಸಮತಟ್ಟಾದ ಪ್ರದೇಶಗಳು, ಚೂಪಾದ ಮೂಲೆಗಳು, ಆಫ್ಸೆಟ್ ನೆಕ್ಗಳು ಮತ್ತು ಹ್ಯಾಂಡಲ್ ರೂಟ್ಗಳು ಹೆಚ್ಚು ಸ್ಥಳೀಯ ವಸ್ತುಗಳನ್ನು ಅಥವಾ ವಿಭಿನ್ನ ವಿಭಜಿಸುವ-ಸಾಲಿನ ತಂತ್ರವನ್ನು ಬಯಸಬಹುದು. ವಸ್ತು ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯು ಬೆಂಬಲಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚು ವಿಸ್ತರಿಸಲು ತೆಳುವಾದ ಪ್ರದೇಶವನ್ನು ಕೇಳದೆಯೇ ರಚಿಸಬಹುದಾದ ತ್ರಿಜ್ಯ ಮತ್ತು ರೇಖಾಗಣಿತವನ್ನು ಬಳಸಿ.
ಡ್ರಾಯಿಂಗ್ನಲ್ಲಿ ಗುಣಮಟ್ಟದ ಸ್ಥಳಗಳನ್ನು ಹಾಕಿ
"ಏಕರೂಪದ ಗೋಡೆ" ಅಳೆಯಬಹುದಾದ ಸ್ವೀಕಾರ ನಿಯಮವಲ್ಲ. ನಿರ್ಣಾಯಕ ಸ್ಥಳಗಳನ್ನು ಗುರುತಿಸಿ ಮತ್ತು ಪರೀಕ್ಷಾ ವಿಧಾನವನ್ನು ತಿಳಿಸಿ. ಭುಜ, ಮೂಲೆ, ಹ್ಯಾಂಡಲ್ ರೂಟ್, ಬೇಸ್, ಪಿಂಚ್ ವೆಲ್ಡ್ ಮತ್ತು ಪ್ಯಾನಲ್ ವಿಭಿನ್ನ ಕ್ರಿಯಾತ್ಮಕ ಅಗತ್ಯಗಳನ್ನು ಹೊಂದಿರಬಹುದು. ಗೆ ಆ ಸ್ಥಳಗಳನ್ನು ಸಂಪರ್ಕಿಸಿಪ್ಯಾರಿಸನ್-ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಸೆಟಪ್ಆದ್ದರಿಂದ ಅಚ್ಚು ಜ್ಯಾಮಿತಿ ಮತ್ತು ವಸ್ತು ವಿತರಣೆಯನ್ನು ಸ್ವತಂತ್ರವಾಗಿ ಸರಿಹೊಂದಿಸಲಾಗುವುದಿಲ್ಲ.
ಸಂಬಂಧವಿಲ್ಲದ ಶೇಕಡಾವಾರು ಸಾಲವನ್ನು ತೆಗೆದುಕೊಳ್ಳದೆಯೇ ಕುಗ್ಗುವಿಕೆಗಾಗಿ ಯೋಜನೆ ಮಾಡಿ
ಕುಗ್ಗುವಿಕೆ ರಾಳದ ದರ್ಜೆ, ಗೋಡೆಯ ವಿತರಣೆ, ಕುಹರದ ತಾಪಮಾನ, ತಂಪಾಗಿಸುವ ಸಮಯ ಮತ್ತು ಭಾಗ ಜ್ಯಾಮಿತಿಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ವಸ್ತು-ಸರಬರಾಜುದಾರ ಡೇಟಾವನ್ನು ಆರಂಭಿಕ ಉಲ್ಲೇಖವಾಗಿ ಬಳಸಿ, ನಂತರ ಅಚ್ಚು ತಯಾರಕರ ವಿಧಾನವನ್ನು ಅನ್ವಯಿಸಿ ಮತ್ತು ನಿಜವಾದ ಭಾಗವನ್ನು ಮೌಲ್ಯೀಕರಿಸಿ. ಮತ್ತೊಂದು ಬಾಟಲಿಯಿಂದ ನಕಲಿಸಲಾದ ಸಾಮಾನ್ಯ ಶೇಕಡಾವಾರು ಸ್ವೀಕಾರಾರ್ಹ ಕುಹರದ ಗಾತ್ರದ ಆಧಾರವಲ್ಲ.
ಪಾರ್ಟಿಂಗ್ ಲೈನ್, ಪಿಂಚ್-ಆಫ್ ಮತ್ತು ಫ್ಲ್ಯಾಷ್ ಅನ್ನು ಒಟ್ಟಿಗೆ ವಿನ್ಯಾಸಗೊಳಿಸಬೇಕು
ವಿಭಜಿಸುವ ರೇಖೆಯು ಎರಡು ಉಪಕರಣದ ಅರ್ಧಭಾಗಗಳು ಎಲ್ಲಿ ಮುಚ್ಚುತ್ತವೆ ಮತ್ತು ಗೋಚರ ಸೀಮ್ ಎಲ್ಲಿ ಕಾಣಿಸಿಕೊಳ್ಳಬಹುದು ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ. ಅಚ್ಚು ತೆರೆಯಬಹುದಾದ ಸ್ಥಳದಲ್ಲಿ ಇರಿಸಿ, ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಸೆರೆಹಿಡಿಯಬಹುದು, ಭಾಗವನ್ನು ಬಿಡುಗಡೆ ಮಾಡಬಹುದು ಮತ್ತು ಟ್ರಿಮ್ಮಿಂಗ್ ಉಪಕರಣಗಳು ಫ್ಲ್ಯಾಷ್ ಅನ್ನು ತಲುಪಬಹುದು. ಸೀಲಿಂಗ್ ಮೇಲ್ಮೈ, ಪ್ರಮುಖ ಅಲಂಕಾರ ಅಥವಾ ಇತರ ಕ್ರಿಯಾತ್ಮಕ ಇಂಟರ್ಫೇಸ್ನಲ್ಲಿ ಅನಿಯಂತ್ರಿತ ಸೀಮ್ ಅನ್ನು ಇರಿಸುವುದನ್ನು ತಪ್ಪಿಸಿ.
ಪಿಂಚ್-ಆಫ್ ಒಂದು ವೆಲ್ಡ್-ರೂಪಿಸುವ ವೈಶಿಷ್ಟ್ಯವಾಗಿದೆ
ಬಾಲ ಅಥವಾ ತಳದಲ್ಲಿ, ಎದುರಾಳಿ ಪಿಂಚ್ ಪ್ರದೇಶಗಳು ಎರಡು ಬಿಸಿ ಪ್ಯಾರಿಸನ್ ಗೋಡೆಗಳನ್ನು ಒಟ್ಟಿಗೆ ಹಿಂಡುತ್ತವೆ. ಫ್ಲ್ಯಾಶ್ ತೆಗೆಯುವಿಕೆಗಾಗಿ ನಿಯಂತ್ರಿಸಬಹುದಾದ ಬ್ರೇಕ್ ಲೈನ್ ಅನ್ನು ರಚಿಸುವಾಗ ವಿವರವು ವೆಲ್ಡ್ ಅನ್ನು ರೂಪಿಸಲು ಸಾಕಷ್ಟು ವಸ್ತುಗಳನ್ನು ಚಲಿಸಬೇಕಾಗುತ್ತದೆ. ಸರಿಯಾದ ಭೂಮಿ, ಕೋನಗಳು, ಸ್ಟ್ಯಾಂಡ್-ಆಫ್ ಮತ್ತು ಪಾಕೆಟ್ ರಾಳ, ಪ್ಯಾರಿಸನ್ ದಪ್ಪ, ಮುಚ್ಚುವ ಕ್ರಿಯೆ ಮತ್ತು ಭಾಗವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಅವುಗಳನ್ನು ಎಂಜಿನಿಯರಿಂಗ್ ಆಯಾಮಗಳಾಗಿ ಪರಿಗಣಿಸಿ, ವಸ್ತುಗಳಾದ್ಯಂತ ನಕಲಿಸಲಾದ ಪ್ರಮಾಣಿತ ಬ್ಲಾಕ್ ಅಲ್ಲ.
ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ನಲ್ಲಿ ಪ್ರಕಟವಾದ ಪೇಟೆಂಟ್ ಸಾಹಿತ್ಯವು ಪಿಂಚ್ ಪ್ರದೇಶ, ಫ್ಲ್ಯಾಷ್ ಪಾಕೆಟ್, ಅಚ್ಚು ತಾಪಮಾನ, ಮುಚ್ಚುವ ವೇಗ ಮತ್ತು ಡಿಫ್ಲಾಶ್ ಮಾಡುವ ಸಮಯವನ್ನು ಒಂದೇ ಅಂಚಿನ ಆಯಾಮಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ಸಂವಾದಾತ್ಮಕ ವೇರಿಯಬಲ್ಗಳಾಗಿ ಪರಿಗಣಿಸುತ್ತದೆ. ಇದು ಸಂಪ್ರದಾಯವಾದಿ ಖರೀದಿ ನಿಯಮವನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ: ಪಿಂಚ್ ವಿವರವನ್ನು ಅದರ ರಾಳ ಮತ್ತು ಪ್ರಯೋಗ ವಿಧಾನದೊಂದಿಗೆ ಅನುಮೋದಿಸಿ, ಕೇವಲ ನೋಟದಿಂದ ಅಲ್ಲ.
ಯಾಂತ್ರೀಕರಣವನ್ನು ಆದೇಶಿಸುವ ಮೊದಲು ಫ್ಲಾಶ್ ಮಾರ್ಗವನ್ನು ವಿನ್ಯಾಸಗೊಳಿಸಿ
ಟಾಪ್ ಫ್ಲ್ಯಾಷ್, ಟೈಲ್ ಫ್ಲ್ಯಾಷ್, ಹ್ಯಾಂಡಲ್ ಫ್ಲ್ಯಾಷ್ ಮತ್ತು ಯಾವುದೇ ಮಾಪನಾಂಕ ನಿರ್ಣಯದ ತ್ಯಾಜ್ಯವನ್ನು ಗುರುತಿಸಿ. ಅಚ್ಚಿನಲ್ಲಿ, ಪಂಚಿಂಗ್ ಸ್ಟೇಷನ್ನಲ್ಲಿ, ಟ್ರಿಮ್ಮರ್ನೊಂದಿಗೆ ಅಥವಾ ಸೆಕೆಂಡರಿ ಫಿಕ್ಚರ್ ಮೂಲಕ ತೆಗೆಯುವುದು ಸಂಭವಿಸುತ್ತದೆಯೇ ಎಂದು ನಿರ್ಧರಿಸಿ. ಫ್ಲ್ಯಾಶ್ ದ್ರವ್ಯರಾಶಿಯು ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆ, ಗ್ರೈಂಡರ್ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ರೀಗ್ರೈಂಡ್ ಯೋಜನೆಯಲ್ಲಿ ಸೇರಿದೆ. ತೆಗೆದುಹಾಕಲಾದ ಸ್ಕ್ರ್ಯಾಪ್ ಅಚ್ಚು ಮತ್ತು ಟೇಕ್-ಔಟ್ ಮಾರ್ಗವನ್ನು ಹೇಗೆ ತೆರವುಗೊಳಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಟೂಲ್ ಡ್ರಾಯಿಂಗ್ ತೋರಿಸಬೇಕು.
ಕುಳಿಯು ಉತ್ಪಾದನಾ ವೇಗದಲ್ಲಿ ಕೆಲಸ ಮಾಡಬಹುದೇ ಎಂದು ಕೂಲಿಂಗ್ ಮತ್ತು ವಾತಾಯನ ನಿರ್ಧರಿಸುತ್ತದೆ
ಭಾಗವು ಅಚ್ಚನ್ನು ಬಿಡಲು ಸಾಕಷ್ಟು ಸ್ಥಿರವಾಗಿದ್ದಾಗ ಕೂಲಿಂಗ್ ನಿಯಂತ್ರಣಗಳು; ವಿಸ್ತರಿಸುತ್ತಿರುವ ಪ್ಯಾರಿಸನ್ ಕುಹರದ ಮೇಲ್ಮೈಯನ್ನು ತಲುಪಬಹುದೇ ಎಂದು ಗಾಳಿಯು ನಿಯಂತ್ರಿಸುತ್ತದೆ. ಎರಡೂ ವಿತರಿಸಿದ ಸಮಸ್ಯೆಗಳು. ಒಂದು ನಿಧಾನವಾದ, ಬಿಸಿಯಾದ ಅಥವಾ ಗಾಳಿಯಲ್ಲಿ ಸಿಕ್ಕಿಬಿದ್ದ ಪ್ರದೇಶವು ಸಂಪೂರ್ಣ ಭಾಗಕ್ಕೆ ಚಕ್ರ ಮತ್ತು ನೋಟವನ್ನು ಹೊಂದಿಸಬಹುದು.
ಶಾಖದ ಹೊರೆ ಮತ್ತು ನಿಯಂತ್ರಣ ಅಗತ್ಯದಿಂದ ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್ಗಳನ್ನು ವಿಭಜಿಸಿ
ಭಾರವಾದ ಮೂಲೆಗಳು, ಪಿಂಚ್ ಪ್ರದೇಶಗಳು, ಕುತ್ತಿಗೆಯ ಒಳಸೇರಿಸುವಿಕೆಗಳು ಮತ್ತು ಆಳವಾದ ವೈಶಿಷ್ಟ್ಯಗಳು ತೆಳುವಾದ ನೇರವಾದ ಗೋಡೆಯಂತೆಯೇ ಶಾಖವನ್ನು ಬಿಡುಗಡೆ ಮಾಡದಿರಬಹುದು. ಹಲವಾರು ಗುರುತಿಸಬಹುದಾದ ಸರ್ಕ್ಯೂಟ್ಗಳು ಆ ಪ್ರದೇಶಗಳನ್ನು ಪತ್ತೆಹಚ್ಚಲು ಮತ್ತು ಸಮತೋಲನಗೊಳಿಸಲು ಸಾಧ್ಯವಾಗುವಂತೆ ಮಾಡುತ್ತದೆ. ಪ್ರತಿ ಸರ್ಕ್ಯೂಟ್ನ ಒಳಹರಿವು, ಔಟ್ಲೆಟ್ ಮತ್ತು ದಿಕ್ಕನ್ನು ದಾಖಲಿಸಿ. ಮೆದುಗೊಳವೆ ವ್ಯಾಸವನ್ನು ಮಾತ್ರ ಆಧರಿಸಿ ಸಸ್ಯದ ನೀರಿಗೆ ಅಚ್ಚನ್ನು ಸಂಪರ್ಕಿಸಬೇಡಿ; ಅಂತಿಮ ಸಾಧನಕ್ಕಾಗಿ ಅಗತ್ಯವಿರುವ ಹರಿವು, ಒತ್ತಡ, ತಾಪಮಾನ, ನೀರಿನ ಗುಣಮಟ್ಟ ಮತ್ತು ಒತ್ತಡದ ಕುಸಿತವನ್ನು ಪರಿಶೀಲಿಸಿ.
ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡ್ ಕೂಲಿಂಗ್ನ ಪ್ರಕಟಿತ ಸೀಮಿತ-ಅಂಶದ ಅಧ್ಯಯನವು ಅಚ್ಚು ವಸ್ತು, ಆಂತರಿಕ ಶಾಖ ವರ್ಗಾವಣೆ, ಭಾಗ ದಪ್ಪ ಮತ್ತು ಆರಂಭಿಕ ಪ್ಯಾರಿಸನ್ ತಾಪಮಾನವನ್ನು ತಾಪಮಾನ ಕ್ಷೇತ್ರ ಮತ್ತು ಅಚ್ಚು-ತೆರೆಯುವ ಸಮಯದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುವ ಅಸ್ಥಿರಗಳಾಗಿ ಪರೀಕ್ಷಿಸಿದೆ. ಆ ಸಂಶೋಧನೆಯು ಕಿಂಗ್ಗಲ್ ಯೋಜನೆಗೆ ಚಕ್ರ-ಸಮಯದ ಭರವಸೆಯನ್ನು ಒದಗಿಸುವುದಿಲ್ಲ, ಆದರೆ ಅಚ್ಚು ಉದ್ಧರಣವು ಉಷ್ಣ ವಿನ್ಯಾಸ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ಊಹೆಗಳೆರಡನ್ನೂ ಏಕೆ ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು ಎಂಬುದನ್ನು ಇದು ಬಲಪಡಿಸುತ್ತದೆ.
ಗಾಳಿಯು ಸಿಕ್ಕಿಬೀಳಬಹುದಾದ ದ್ವಾರಗಳನ್ನು ಪತ್ತೆ ಮಾಡಿ
ಪ್ಯಾರಿಸನ್ ವಿಸ್ತರಿಸಿದಂತೆ, ಗಾಳಿಯು ಅದರ ಹೊರಗಿನ ಮೇಲ್ಮೈ ಮತ್ತು ಕುಹರದ ನಡುವೆ ಉಳಿಯುತ್ತದೆ. ಹೊರಹೋಗುವ ಮಾರ್ಗವಿಲ್ಲದೆ, ಆ ಗಾಳಿಯು ಸಂಪರ್ಕವನ್ನು ವಿಳಂಬಗೊಳಿಸುತ್ತದೆ ಮತ್ತು ಅಪೂರ್ಣ ವಿನ್ಯಾಸ, ಡ್ರ್ಯಾಗ್ ಲೈನ್ಗಳು ಅಥವಾ ಸರಿಯಾಗಿ ರೂಪುಗೊಂಡ ವಿವರಗಳಿಗೆ ಕೊಡುಗೆ ನೀಡುತ್ತದೆ. ದಿಕಸ್ಟಮ್-ಪಾಕ್ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ವಿನ್ಯಾಸ ಮಾರ್ಗದರ್ಶಿಒಳಸೇರಿಸುವಿಕೆಗಳು ಅಥವಾ ಆಳವಾದ ವೈಶಿಷ್ಟ್ಯಗಳ ಬಳಿ ವಿಭಜಿಸುವ-ಸಾಲಿನ ಗಾಳಿ ಮತ್ತು ಕುಹರದ ದ್ವಾರಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ನಿಖರವಾದ ತೆರಪಿನ ಗಾತ್ರ ಮತ್ತು ಸಾಕ್ಷಿ-ಗುರುತು ಭತ್ಯೆ ಇನ್ನೂ ಭಾಗ ಮತ್ತು ವಸ್ತುವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಶುಚಿತ್ವವು ತೆರಪಿನ ವಿನ್ಯಾಸದ ಭಾಗವಾಗಿದೆ
ಶೇಷ, ಧೂಳು ಅಥವಾ ಕ್ಷೀಣಿಸಿದ ವಸ್ತು ಸಂಗ್ರಹವಾದಾಗ ದ್ವಾರಗಳು ಪರಿಣಾಮಕಾರಿತ್ವವನ್ನು ಕಳೆದುಕೊಳ್ಳಬಹುದು. ಮೋಲ್ಡ್ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ನಿರ್ವಹಣಾ ಫೈಲ್ ದ್ವಾರಗಳು ಎಲ್ಲಿವೆ, ಅವು ವಾತಾವರಣಕ್ಕೆ ಹೇಗೆ ಸಂಪರ್ಕಿಸುತ್ತವೆ ಮತ್ತು ಕುಹರಕ್ಕೆ ಹಾನಿಯಾಗದಂತೆ ಅವುಗಳನ್ನು ಹೇಗೆ ಪರಿಶೀಲಿಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ತೋರಿಸಬೇಕು. ನಿರ್ಬಂಧಿತ ಮಾರ್ಗವನ್ನು ಸರಿದೂಗಿಸಲು ಬ್ಲೋ ಒತ್ತಡವನ್ನು ಹೆಚ್ಚಿಸುವ ಮೊದಲು ಮೇಲ್ಮೈಯನ್ನು ಟ್ರ್ಯಾಕ್ ಮಾಡಿ ಅಥವಾ ಸ್ಥಾನದ ಮೂಲಕ ಬದಲಾವಣೆಗಳನ್ನು ಭರ್ತಿ ಮಾಡಿ.
ಹೈ-ಗ್ಲಾಸ್ ಕೆಲಸವು ಪ್ರತ್ಯೇಕ ಉಷ್ಣ ಯೋಜನೆಯಾಗಿದೆ
ತಣ್ಣನೆಯ ಉಪಕರಣವು ಶಾಖದ ತೆಗೆದುಹಾಕುವಿಕೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ, ಆದರೆ ಮೇಲ್ಮೈ ಪುನರಾವರ್ತನೆಯು ವಿಭಿನ್ನ ಕುಹರದ-ತಾಪಮಾನದ ತಂತ್ರವನ್ನು ಬಯಸುತ್ತದೆ. 2023 ರ ಪೀರ್-ರಿವ್ಯೂಡ್ ಅಧ್ಯಯನವು ನಿಯಂತ್ರಿತ ತಾಪನ ಮತ್ತು ನೀರಿನ ತಂಪಾಗಿಸುವಿಕೆಯನ್ನು ಬಳಸಿಕೊಂಡು ಒಂದು ABS ಆಟೋಮೋಟಿವ್-ಸ್ಪಾಯ್ಲರ್ ಕೇಸ್ನಲ್ಲಿ ವೇರಿಯಬಲ್-ತಾಪಮಾನದ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಅನ್ನು ಪ್ರದರ್ಶಿಸಿತು. ಅದು ವಿಶೇಷವಾದ ವಿಧಾನಕ್ಕೆ ಸಾಕ್ಷಿಯಾಗಿದೆ, ಪ್ರತಿ ಬಾಟಲಿಯು ವೆರಿಯೊಥರ್ಮ್ ಟೂಲಿಂಗ್ ಅನ್ನು ಬಳಸಬೇಕು ಎಂಬುದಕ್ಕೆ ಪುರಾವೆ ಅಲ್ಲ. ಅಚ್ಚು ಮತ್ತು ಚಕ್ರವನ್ನು ಒಟ್ಟಿಗೆ ವಿನ್ಯಾಸಗೊಳಿಸಬಹುದು.
ನೆಕ್ ಫಿನಿಶ್, ಊದುವ ವಿಧಾನ ಮತ್ತು ಡಿಫ್ಲಾಶಿಂಗ್ ಒಂದು ಇಂಟರ್ಫೇಸ್
ಮುಚ್ಚುವ ವ್ಯವಸ್ಥೆಯು ಬಾಟಲಿಯ ಮೇಲ್ಭಾಗದಲ್ಲಿ ಕ್ರಿಯಾತ್ಮಕ ಆಯಾಮಗಳನ್ನು ಹೊಂದಿಸುತ್ತದೆ. ಕ್ಯಾಪ್ ಅಥವಾ ಕ್ಲೋಸರ್ ಡ್ರಾಯಿಂಗ್, ಸೀಲಿಂಗ್ ಮೇಲ್ಮೈ, ಥ್ರೆಡ್ ಅಥವಾ ಸ್ನ್ಯಾಪ್ ವಿವರ, ಟ್ಯಾಂಪರ್ ವೈಶಿಷ್ಟ್ಯ ಮತ್ತು ಅನುಮತಿಸಲಾದ ಟ್ರಿಮ್ ಸ್ಥಿತಿಯನ್ನು ಒದಗಿಸಿ. ನಂತರದ ಕಾರ್ಯಾಚರಣೆಯಲ್ಲಿ ಮುಕ್ತಾಯವು ರೂಪುಗೊಂಡಿದೆಯೇ, ಮಾಪನಾಂಕ ನಿರ್ಣಯಿಸಲಾಗಿದೆಯೇ, ರೀಮ್ ಮಾಡಲಾಗಿದೆಯೇ ಅಥವಾ ಕತ್ತರಿಸಲ್ಪಟ್ಟಿದೆಯೇ ಎಂದು ನಿರ್ಧರಿಸಿ. ನಿಯಂತ್ರಿತ ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ ಇಲ್ಲದೆ "ಸ್ಟ್ಯಾಂಡರ್ಡ್ ನೆಕ್" ಅನ್ನು ಉಲ್ಲೇಖಿಸಬೇಡಿ.
ಊದುವ ವ್ಯವಸ್ಥೆಗೆ ಉಪಕರಣವನ್ನು ಹೊಂದಿಸಿ
ಟಾಪ್ ಬ್ಲೋಯಿಂಗ್, ಬಾಟಮ್ ಬ್ಲೋಯಿಂಗ್ ಮತ್ತು ಸೂಜಿ ವ್ಯವಸ್ಥೆಗಳು ಗಾಳಿ ಮತ್ತು ಯಂತ್ರಾಂಶವನ್ನು ವಿಭಿನ್ನವಾಗಿ ಇರಿಸುತ್ತವೆ. ಬ್ಲೋ ಪಿನ್ ಕುತ್ತಿಗೆಯ ಮಾಪನಾಂಕ ನಿರ್ಣಯ ಅಥವಾ ಫ್ಲಾಶ್ ನಿರ್ವಹಣೆಯಲ್ಲಿ ಭಾಗವಹಿಸಬಹುದು. ಆಯ್ದ ಕಿಂಗ್ಗಲ್ ಯಂತ್ರದೊಂದಿಗೆ ಸ್ಟ್ರೋಕ್, ಸೆಂಟ್ರಿಂಗ್, ಕೂಲಿಂಗ್, ಸೀಲಿಂಗ್ ಮತ್ತು ಘರ್ಷಣೆ ಕ್ಲಿಯರೆನ್ಸ್ಗಳನ್ನು ಬಾಟಲಿಯಿಂದ ಮಾತ್ರ ಊಹಿಸಲು ಅಚ್ಚು ತಯಾರಕರನ್ನು ಬಿಡುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ದೃಢೀಕರಿಸಿ.
ಅದೇ ಡೇಟಾದ ವಿರುದ್ಧ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಗೇಜ್ಗಳನ್ನು ಪರಿಶೀಲಿಸಿ
ಕುತ್ತಿಗೆಯು ಸ್ವಚ್ಛವಾಗಿ ಕಾಣುತ್ತದೆ ಆದರೆ ಇನ್ನೂ ಕ್ಯಾಪ್ ಅಪ್ಲಿಕೇಶನ್ ಅಥವಾ ಸೀಲಿಂಗ್ ವಿಫಲಗೊಳ್ಳುತ್ತದೆ. ಮೋಲ್ಡ್ ಟ್ರಯಲ್, ಲೀಕ್ ಟೆಸ್ಟಿಂಗ್ ಮತ್ತು ಫಿಲ್ಲಿಂಗ್-ಲೈನ್ ಅರ್ಹತೆಯಲ್ಲಿ ಯಾವ ಡೇಟಾಗಳು ಮತ್ತು ಗೇಜ್ಗಳನ್ನು ಬಳಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ಸ್ವೀಕಾರ ದಾಖಲೆಯಲ್ಲಿ ಗೇಜ್ ಗುರುತು ಮತ್ತು ಮಾಪನಾಂಕ ನಿರ್ಣಯ ಸ್ಥಿತಿಯನ್ನು ಸಂರಕ್ಷಿಸಿ. ಸ್ವಯಂಚಾಲಿತ ಟ್ರಿಮ್ಮರ್ ಮೋಲ್ಡಿಂಗ್ ನಂತರ ಕುತ್ತಿಗೆಯನ್ನು ಬದಲಾಯಿಸಿದರೆ, ಅಚ್ಚು ಮಾದರಿಯ ಬದಲಿಗೆ ಸಿದ್ಧಪಡಿಸಿದ ಸ್ಥಿತಿಯನ್ನು ಪರೀಕ್ಷಿಸಿ.
ಮೂಲ ಹೋಲಿಕೆ: ಮೋಲ್ಡ್-ಫಿಟ್ ಸ್ಕ್ರೀನಿಂಗ್ಗಾಗಿ ಕಿಂಗ್ಗಲ್ ಯಂತ್ರದ ಉಲ್ಲೇಖಗಳು
ಕೆಳಗಿನ ಕೋಷ್ಟಕವು ಐದು ಪ್ರಸ್ತುತ ಕಿಂಗ್ಗಲ್ ಉತ್ಪನ್ನ ಪುಟಗಳಿಂದ ಅಚ್ಚು-ಸಂಬಂಧಿತ ಕ್ಷೇತ್ರಗಳನ್ನು ಹೊರತೆಗೆಯುತ್ತದೆ. ಇದು ನಿರಂತರ ಮತ್ತು ಸಂಚಯಕ ಯಂತ್ರಗಳನ್ನು ವ್ಯಾಪಿಸುತ್ತದೆ ಆದ್ದರಿಂದ ನಾಮಮಾತ್ರದ ಕಂಟೇನರ್ ಸಾಮರ್ಥ್ಯವು ಟೂಲಿಂಗ್-ಇಂಟರ್ಫೇಸ್ ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ಏಕೆ ಬದಲಾಯಿಸುವುದಿಲ್ಲ ಎಂಬುದನ್ನು ಖರೀದಿದಾರರು ನೋಡಬಹುದು.
| ಪ್ರಕಟಿಸಿದ ಮಾದರಿ | ಯಂತ್ರ ವರ್ಗ | ಗರಿಷ್ಠ ಕಂಟೇನರ್ ಉಲ್ಲೇಖ | ಮೋಲ್ಡ್ ಪ್ಲೇಟನ್ ಗಾತ್ರ (W×H) | ಪ್ರಕಟಿಸಲಾದ ಗರಿಷ್ಠ ಅಚ್ಚು ಗಾತ್ರ (W×H) | ಅಚ್ಚು ದಪ್ಪದ ಶ್ರೇಣಿ | ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವ ಶಕ್ತಿ |
|---|---|---|---|---|---|---|
| KGB2L | ನಿರಂತರ, ಏಕ ನಿಲ್ದಾಣ | 2 ಎಲ್ | 380 × 430 ಮಿಮೀ | 360 × 380 ಮಿಮೀ | 160-300 ಮಿ.ಮೀ | 40 ಕೆ.ಎನ್ |
| KGB5L | ನಿರಂತರ, ಏಕ ನಿಲ್ದಾಣ | 5 ಎಲ್ | 368 × 450 ಮಿಮೀ | 410 × 450 ಮಿಮೀ | 200-310 ಮಿ.ಮೀ | 65 ಕೆ.ಎನ್ |
| KGB15L | ನಿರಂತರ, ಏಕ ನಿಲ್ದಾಣ | 15 ಎಲ್ | 500 × 550 ಮಿಮೀ | 580 × 500 ಮಿಮೀ | 300-380 ಮಿಮೀ | 165 ಕೆ.ಎನ್ |
| KGB80A | ಸಂಚಯಕ, ಸ್ಥಿರ ಅಚ್ಚು | 30 ಎಲ್ | 750 × 860 ಮಿಮೀ | 520 × 860 ಮಿಮೀ | 360-420 ಮಿಮೀ | 215 ಕೆ.ಎನ್ |
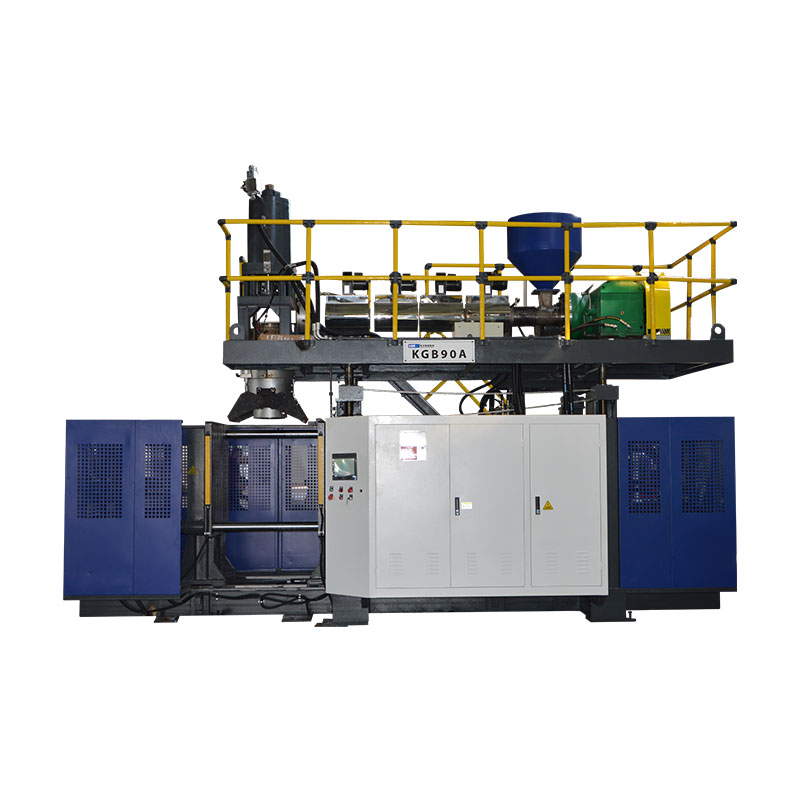
| KGB90A | ಸಂಚಯಕ, ಸ್ಥಿರ ಅಚ್ಚು | 60 ಎಲ್ | 960 × 980 ಮಿಮೀ | 700 × 980 ಮಿಮೀ | 460-550 ಮಿಮೀ | 280 ಕೆ.ಎನ್ |
ಅಚ್ಚು ಬಿಡುಗಡೆಯ ಮೊದಲು ಮುಖ್ಯವಾದ ಮೂರು ಸಂಶೋಧನೆಗಳು
ಮೊದಲನೆಯದಾಗಿ, ಲೀಟರ್ಗಳು ಅಚ್ಚು ದೃಷ್ಟಿಕೋನವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವುದಿಲ್ಲ.15L ನಿರಂತರ ಉಲ್ಲೇಖವು 30L ಸಂಚಯಕ ಉಲ್ಲೇಖಕ್ಕಿಂತ ವಿಶಾಲವಾದ ಆದರೆ ಚಿಕ್ಕದಾದ ಗರಿಷ್ಠ ಅಚ್ಚು ಸಾಲನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಆರ್ಕಿಟೆಕ್ಚರ್ ಮತ್ತು ಭಾಗದ ಆಕಾರವು ಪರಿಮಾಣದ ಜೊತೆಗೆ ಮುಖ್ಯವಾಗಿದೆ.
ಎರಡನೆಯದಾಗಿ, ಅಚ್ಚು ದಪ್ಪವು ತನ್ನದೇ ಆದ ವ್ಯಾಪ್ತಿಯನ್ನು ಹೊಂದಿದೆ.ಒಂದು ಕುಹರವು ಪಟ್ಟಿ ಮಾಡಲಾದ ಮುಖದ ಆಯಾಮಗಳಿಗೆ ಸರಿಹೊಂದುತ್ತದೆ ಮತ್ತು ಇನ್ನೂ ಅನುಮತಿಸಲಾದ ದಪ್ಪ ಅಥವಾ ಆರಂಭಿಕ ವ್ಯವಸ್ಥೆಯಿಂದ ಹೊರಗೆ ಬೀಳುತ್ತದೆ. ಬ್ಯಾಕ್ಪ್ಲೇಟ್ಗಳು, ಇನ್ಸರ್ಟ್ಗಳು ಮತ್ತು ಕೂಲಿಂಗ್ ಸಂಪರ್ಕಗಳು ಜೋಡಣೆಗೆ ಸೇರಿಸುತ್ತವೆ.
ಮೂರನೆಯದಾಗಿ, ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವ ಬಲವು ಉತ್ಪನ್ನ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಗೆ ಸೇರಿದೆ.ಒಂದು ಯಂತ್ರ-ಪುಟ ಮೌಲ್ಯವು ಲಭ್ಯವಿರುವ ಬಲವಾಗಿದೆ, ಹೊದಿಕೆಯೊಳಗಿನ ಯಾವುದೇ ಅಚ್ಚು ಸೂಕ್ತವಾಗಿದೆ ಎಂಬುದಕ್ಕೆ ಪುರಾವೆಯಾಗಿಲ್ಲ. ಯೋಜಿತ ಪ್ರದೇಶ, ಬೀಸುವ ಪರಿಸ್ಥಿತಿಗಳು, ಪಿಂಚ್-ಆಫ್ ಬೇಡಿಕೆ ಮತ್ತು ಅಚ್ಚು ನಿರ್ಮಾಣಕ್ಕೆ ಇಂಜಿನಿಯರಿಂಗ್ ಪರಿಶೀಲನೆಯ ಅಗತ್ಯವಿದೆ.


ಅಚ್ಚು ವಸ್ತು, ಒಳಸೇರಿಸುವಿಕೆ ಮತ್ತು ಮೇಲ್ಮೈ ಮುಕ್ತಾಯವು ಉತ್ಪಾದನಾ ಕರ್ತವ್ಯವನ್ನು ಅನುಸರಿಸಬೇಕು
ಉಪಕರಣದ ವಸ್ತುವು ಶಾಖ ವರ್ಗಾವಣೆ, ಯಂತ್ರ, ದುರಸ್ತಿ, ಉಡುಗೆ ಮತ್ತು ವೆಚ್ಚದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಅದನ್ನು ಆಯ್ಕೆ ಮಾಡಲು ಉತ್ಪಾದನೆಯ ಪ್ರಮಾಣ ಮಾತ್ರ ಸಾಕಾಗುವುದಿಲ್ಲ. ರಾಳ, ಮೇಲ್ಮೈ ವಿವರಣೆ, ಪಿಂಚ್-ಆಫ್ ಡ್ಯೂಟಿ, ಅಪಘರ್ಷಕ ಅಥವಾ ನಾಶಕಾರಿ ಪರಿಸ್ಥಿತಿಗಳು, ಚಲಿಸುವ ವೈಶಿಷ್ಟ್ಯಗಳು, ನಿರ್ವಹಣೆ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಸ್ವೀಕೃತ ದುರಸ್ತಿ ಕಾರ್ಯತಂತ್ರವನ್ನು ಪರಿಗಣಿಸಿ.
ಮೂಲ ಅಚ್ಚು ವಸ್ತು
ನಿಖರವಾದ ಮಿಶ್ರಲೋಹ ಅಥವಾ ಗ್ರೇಡ್, ಅನ್ವಯವಾಗುವಲ್ಲಿ ಶಾಖ ಚಿಕಿತ್ಸೆ, ಕುಳಿ-ತಯಾರಿಸುವ ವಿಧಾನ ಮತ್ತು ಉಷ್ಣ ವಿನ್ಯಾಸದ ಆಧಾರದ ಮೇಲೆ ಕೇಳಿ. "ಅಲ್ಯೂಮಿನಿಯಂ ಮೋಲ್ಡ್" ಅಥವಾ "ಸ್ಟೀಲ್ ಮೋಲ್ಡ್" ಹೋಲಿಕೆಗೆ ತುಂಬಾ ವಿಶಾಲವಾಗಿದೆ.
ಬದಲಾಯಿಸಬಹುದಾದ ಒಳಸೇರಿಸುವಿಕೆಗಳು
ನೆಕ್, ಪಿಂಚ್-ಆಫ್, ಉಡುಗೆ, ಥ್ರೆಡ್ ಅಥವಾ ತೆರಪಿನ ಒಳಸೇರಿಸುವಿಕೆಯು ನಿರ್ವಹಣೆಯನ್ನು ಸ್ಥಳೀಕರಿಸಬಹುದು ಮತ್ತು ಬೇಡಿಕೆಯ ವೈಶಿಷ್ಟ್ಯದಲ್ಲಿ ವಿಭಿನ್ನ ವಸ್ತುವನ್ನು ಅನುಮತಿಸಬಹುದು. ರೆಕಾರ್ಡ್ ಇನ್ಸರ್ಟ್ ಗುರುತಿಸುವಿಕೆ ಮತ್ತು ಬಿಡಿ ವ್ಯಾಪ್ತಿ.
ವಿನ್ಯಾಸ ಮತ್ತು ಕೆತ್ತನೆ
ಕಲಾಕೃತಿ ಫೈಲ್ಗಳು, ದೃಷ್ಟಿಕೋನ, ಆಳ/ಗೋಚರತೆ ಸ್ವೀಕಾರ, ತೆರಪಿನ ಸಂವಹನ ಮತ್ತು ಪರಿಷ್ಕರಣೆ ನಿಯಂತ್ರಣವನ್ನು ಸೂಚಿಸಿ. ಪ್ರಕ್ರಿಯೆಯು ವಿನಂತಿಸಿದ ಮೇಲ್ಮೈಯನ್ನು ಹೇಗೆ ಪುನರುತ್ಪಾದಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ದೃಢೀಕರಿಸಿ.
ರಕ್ಷಣೆ ಮತ್ತು ಸಂಗ್ರಹಣೆ
ಶುಚಿಗೊಳಿಸುವಿಕೆ, ಅನುಮೋದಿತ ತುಕ್ಕು ರಕ್ಷಣೆ, ನೀರು ಬರಿದಾಗುವಿಕೆ, ಸಾರಿಗೆ ಬೀಗಗಳು, ಎತ್ತುವ ಬಿಂದುಗಳು ಮತ್ತು ಶೇಖರಣಾ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ವಿವರಿಸಿ. ಅಲಭ್ಯತೆಯ ಸಮಯದಲ್ಲಿ ಜಲಮಾರ್ಗಗಳನ್ನು ಮತ್ತು ಪಿಂಚ್ ಮೇಲ್ಮೈಗಳನ್ನು ಸಂರಕ್ಷಿಸಿ.
ಉಪಕರಣ ತಯಾರಕರ ವಸ್ತು ಶಿಫಾರಸು ಅದರ ಊಹೆಗಳು ಮತ್ತು ಹೊರಗಿಡುವಿಕೆಗಳನ್ನು ಹೇಳಬೇಕು. ಎರಡು ಉಲ್ಲೇಖಗಳನ್ನು ಹೋಲಿಸಿದಾಗ, ಎರಡೂ ಒಂದೇ ಇನ್ಸರ್ಟ್ ಮೆಟೀರಿಯಲ್ಸ್, ಕೂಲಿಂಗ್ ಸ್ಕೋಪ್, ಕೆತ್ತನೆ, ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ, ಹೋಸ್ಗಳು, ಫಿಟ್ಟಿಂಗ್ಗಳು, ಲಿಫ್ಟಿಂಗ್ ಹಾರ್ಡ್ವೇರ್, ಟ್ರಯಲ್ ವರ್ಕ್ ಮತ್ತು ಬಿಡಿ ಉಡುಗೆ ಭಾಗಗಳನ್ನು ಒಳಗೊಂಡಿದೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಿ.
ಫ್ಯಾಕ್ಟರಿ ಪ್ರಯೋಗ: ಅಚ್ಚು ಪುನರಾವರ್ತಿತ ಪ್ರಕ್ರಿಯೆ ಎಂದು ಸಾಬೀತುಪಡಿಸಿ
ಮೊದಲ ಸ್ವೀಕಾರಾರ್ಹ ಬಾಟಲಿಯು ಸಿಸ್ಟಮ್ ಒಮ್ಮೆ ಭಾಗವನ್ನು ರಚಿಸಬಹುದು ಎಂದು ಸಾಬೀತುಪಡಿಸುತ್ತದೆ. ಉತ್ಪಾದನಾ ಸ್ವೀಕಾರಕ್ಕೆ ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ಪರಿಸ್ಥಿತಿಗಳೊಂದಿಗೆ ಸ್ಥಿರವಾದ ರನ್ ಅಗತ್ಯವಿದೆ. ಕೆಳಗಿನ ವರ್ಕ್ಫ್ಲೋ ಶಿಫಾರಸು ಮಾಡಲಾದ ಪುರಾವೆ ರಚನೆಯಾಗಿದೆ, ಪ್ರತಿ ಕಿಂಗ್ಗಲ್ ಯೋಜನೆಯು ಈಗಾಗಲೇ ಅದೇ ಪ್ರೋಟೋಕಾಲ್ ಅನ್ನು ಬಳಸುತ್ತದೆ ಎಂಬ ಹಕ್ಕು ಅಲ್ಲ.
- ಗುರುತನ್ನು ದೃಢೀಕರಿಸಿ.ರೆಕಾರ್ಡ್ ಯಂತ್ರ, ಮೋಲ್ಡ್, ಇನ್ಸರ್ಟ್ಗಳು, ಡೈ ಟೂಲಿಂಗ್, ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್/ಲಾಟ್, ಬಣ್ಣ ಅಥವಾ ರಿಗ್ರೈಂಡ್ ಸ್ಥಿತಿ ಮತ್ತು ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆ.
- ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಸ್ಥಿರಗೊಳಿಸಿ.ಪ್ರಕ್ರಿಯೆಯು ಒಪ್ಪಿದ ಸ್ಥಿತಿಯನ್ನು ತಲುಪಿದ ನಂತರ ವಾಸ್ತವಿಕ ತಾಪಮಾನಗಳು, ತಂಪಾಗಿಸುವಿಕೆ-ನೀರಿನ ಪೂರೈಕೆ/ಹಿಂತಿರುಗುವಿಕೆ, ಬ್ಲೋ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಚಕ್ರದ ಹಂತಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
- ಉಪಕರಣವನ್ನು ಪರೀಕ್ಷಿಸಿ.ಪಾರ್ಟಿಂಗ್-ಲೈನ್ ಮುಚ್ಚುವಿಕೆ, ಜೋಡಣೆ, ನೀರು ಮತ್ತು ಗಾಳಿಯ ಸೋರಿಕೆಗಳು, ತೆರಪಿನ ಸ್ಥಿತಿ, ಪಿಂಚ್-ಆಫ್ ಮೇಲ್ಮೈಗಳು ಮತ್ತು ಸುರಕ್ಷಿತ ಚಲನೆಯನ್ನು ಪರಿಶೀಲಿಸಿ.
- ಸ್ಥಾನದಿಂದ ಮಾದರಿ.ತೂಕ, ಗೋಡೆಯ ಮಾಪನ, ಟ್ರಿಮ್ಮಿಂಗ್ ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಯ ಮೂಲಕ ಕುಳಿ, ಔಟ್ಲೆಟ್ ಮತ್ತು ನಿಲ್ದಾಣದ ಗುರುತನ್ನು ಇರಿಸಿ.
- ಸಿದ್ಧಪಡಿಸಿದ ಸ್ಥಿತಿಯನ್ನು ಅಳೆಯಿರಿ.ರೀಮಿಂಗ್, ಪಂಚಿಂಗ್, ಡಿಫ್ಲಾಶಿಂಗ್ ಅಥವಾ ಇತರ ಒಳಗೊಂಡಿರುವ ಅಂತಿಮ ಹಂತಗಳ ಪರಿಣಾಮಗಳನ್ನು ಸೇರಿಸಿ.
- ಎಲ್ಲಾ ನಷ್ಟಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.ಒಪ್ಪಿದ ವಿಂಡೋದಲ್ಲಿ ಲಾಗ್ ತಿರಸ್ಕರಿಸುತ್ತದೆ, ನಿಲ್ಲಿಸುತ್ತದೆ, ಅಲಾರಮ್ಗಳು, ಹಸ್ತಚಾಲಿತ ತಿದ್ದುಪಡಿಗಳು ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಅಡಚಣೆಗಳು.
- ಬೇಸ್ಲೈನ್ ಅನ್ನು ಉಳಿಸಿ.ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ, ಪಾಕವಿಧಾನ, ಛಾಯಾಚಿತ್ರಗಳು, ಅಳತೆಗಳು, ಮಾಪಕಗಳು ಮತ್ತು ತೆರೆದ ಸರಿಪಡಿಸುವ ಕ್ರಮಗಳನ್ನು ಒಟ್ಟಿಗೆ ಅನುಮೋದಿಸಿ.
ಪಾಕವಿಧಾನವನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ಮಾದರಿಗಳನ್ನು ನಿರ್ಣಯಿಸಿ
| ಗಮನಿಸಿದ ಮಾದರಿ | ಪರಿಕರ ಅಥವಾ ಪ್ರಕ್ರಿಯೆ ಪ್ರದೇಶಗಳನ್ನು ಪರೀಕ್ಷಿಸಲು | ಸಂಗ್ರಹಿಸಲು ಪುರಾವೆಗಳು |
|---|---|---|
| ದುರ್ಬಲ ಅಥವಾ ಅಸಮಂಜಸ ಬಾಲ ವೆಲ್ಡ್ | ಪ್ಯಾರಿಸನ್ ಸ್ಥಾನ, ಪಿಂಚ್ ವಿವರ, ಅಚ್ಚು ಮುಚ್ಚುವಿಕೆ, ಸ್ಥಳೀಯ ತಾಪಮಾನ, ಫ್ಲಾಶ್ ಪರಿಹಾರ ಮತ್ತು ಡಿಫ್ಲಾಶಿಂಗ್ | ಸ್ಥಾನ-ಲೇಬಲ್ ಮಾಡಿದ ವೆಲ್ಡ್ ಮಾದರಿಗಳು, ಒಟ್ಟು ದ್ರವ್ಯರಾಶಿ, ನಿಕಟ ಅನುಕ್ರಮ ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆ |
| ಕಳಪೆ ವಿನ್ಯಾಸ ಅಥವಾ ಅಪೂರ್ಣ ವಿವರ | ದ್ವಾರಗಳು, ಸಿಕ್ಕಿಬಿದ್ದ ಗಾಳಿಯ ಸ್ಥಳ, ಕುಹರದ ಸ್ಥಿತಿ, ಪ್ಯಾರಿಸನ್ ಸಂಪರ್ಕ ಮತ್ತು ತಾಪಮಾನ | ದೋಷದ ನಕ್ಷೆ, ತೆರಪಿನ ತಪಾಸಣೆ, ನಿಜವಾದ ಪ್ರಕ್ರಿಯೆಯ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಕುಹರದ ಫೋಟೋಗಳು |
| ಎಜೆಕ್ಷನ್ ನಂತರ ವಾರ್ಪೇಜ್ | ವಾಲ್ ವಿತರಣೆ, ಕೂಲಿಂಗ್ ಬ್ಯಾಲೆನ್ಸ್, ಎಜೆಕ್ಷನ್ ಟೈಮಿಂಗ್, ಹ್ಯಾಂಡ್ಲಿಂಗ್ ಮತ್ತು ಪೋಸ್ಟ್-ಕೂಲಿಂಗ್ | ಸರ್ಕ್ಯೂಟ್ ಮೂಲಕ ತಾಪಮಾನ/ಹರಿವು, ಸಮಯದ ಆಯಾಮದ ತಪಾಸಣೆ ಮತ್ತು ಗೋಡೆಯ ನಕ್ಷೆ |
| ಒಂದು ಬದಿಯಲ್ಲಿ ಫ್ಲ್ಯಾಶ್ | ಜೋಡಣೆ, ಪ್ಲಾಟೆನ್ ಸಮಾನಾಂತರತೆ, ಬೇರ್ಪಡಿಸುವ ಮೇಲ್ಮೈ, ಅಚ್ಚು ಆರೋಹಿಸುವಾಗ ಮತ್ತು ಪ್ಯಾರಿಸನ್ ಕೇಂದ್ರೀಕರಣ | ಸ್ಥಾನ ಇತಿಹಾಸ, ಮುಚ್ಚುವಿಕೆಯ ತಪಾಸಣೆ ಮತ್ತು ತಿದ್ದುಪಡಿಯ ಮೊದಲು/ನಂತರ ಭಾಗಗಳನ್ನು ಪುನರಾವರ್ತಿಸಿ |
| ನಿಧಾನ ಅಥವಾ ವೇರಿಯಬಲ್ ಸೈಕಲ್ | ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್ ನಿರ್ಬಂಧ, ಬಿಸಿ ಪ್ರದೇಶಗಳು, ಭಾಗ ದಪ್ಪ, ಗಾಳಿ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ವಿಳಂಬ | ಸೈಕಲ್-ಹಂತದ ಸಮಯಗಳು, ಪೂರೈಕೆ/ಹಿಂತಿರುಗುವ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಸ್ಟಾಪ್ ಲಾಗ್ |
ಕಿಂಗ್ಗಲ್ ಬಳಸಿHMI ಸಾಕ್ಷ್ಯದ ಕೆಲಸದ ಹರಿವುಅಲಾರಂಗಳು ಅಥವಾ ಅನುಕ್ರಮ ಬದಲಾವಣೆಗಳು ಅಚ್ಚು ಸಮಸ್ಯೆಯೊಂದಿಗೆ ಬಂದಾಗ. ಅನುಮೋದಿತ ತಪಾಸಣಾ ಅಂಕಗಳನ್ನು ಒಳಗೆ ಒಯ್ಯಿರಿತಡೆಗಟ್ಟುವ ನಿರ್ವಹಣೆ ಯೋಜನೆಬದಲಾಗಿ ಭಾಗದ ಗುಣಮಟ್ಟವು ಡ್ರಿಫ್ಟ್ ಆಗಲು ಕಾಯುವ ಬದಲು.
ಬ್ಲೋ ಅಚ್ಚು RFQ ಮತ್ತು ವಿನ್ಯಾಸ-ವಿಮರ್ಶೆ ಪರಿಶೀಲನಾಪಟ್ಟಿ
- ನಿಯಂತ್ರಿತ 2D/3D ಭಾಗ ಫೈಲ್, ಪರಿಷ್ಕರಣೆ, ಸಾಮರ್ಥ್ಯ, ಗರಿಷ್ಠ ಆಯಾಮಗಳು ಮತ್ತು ಉದ್ದೇಶಿತ ವಿಷಯಗಳು.
- ಮುಚ್ಚುವಿಕೆ ಮತ್ತು ನೆಕ್-ಫಿನಿಶ್ ಡ್ರಾಯಿಂಗ್, ಕ್ಯಾಪ್ ಮಾದರಿಗಳು, ಸೀಲಿಂಗ್ ಡೇಟಮ್ ಮತ್ತು ಮುಗಿದ ಟ್ರಿಮ್ ಸ್ಥಿತಿ.
- ನಿಖರವಾದ ರಾಳದ ದರ್ಜೆ, ಬಣ್ಣ/ಸೇರ್ಪಡೆಗಳು, ರೀಗ್ರೈಂಡ್/ಪಿಸಿಆರ್ ಯೋಜನೆ ಮತ್ತು ವಸ್ತು-ಪೂರೈಕೆದಾರರ ಮಾಹಿತಿ.
- ಮುಗಿದ ತೂಕ, ಅಂದಾಜು ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ಮತ್ತು ಫ್ಲಾಶ್ ಮಾರ್ಗ.
- ಪರೀಕ್ಷಾ ವಿಧಾನಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ಮಿತಿಗಳೊಂದಿಗೆ ನಿರ್ಣಾಯಕ ಗೋಡೆ ಮತ್ತು ಆಯಾಮದ ಸ್ಥಳಗಳು.
- ಸೋರಿಕೆ, ಡ್ರಾಪ್, ಟಾಪ್-ಲೋಡ್, ಟಾರ್ಕ್, ಪರಿಸರ ಅಥವಾ ಇತರ ಯೋಜನೆ-ನಿರ್ದಿಷ್ಟ ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಗಳು.
- ಯಂತ್ರ ಮಾದರಿ, ನಿಲ್ದಾಣ ಮತ್ತು ಕುಳಿ ಎಣಿಕೆ, ಡೈ-ಹೆಡ್ ಔಟ್ಲೆಟ್ ಯೋಜನೆ ಮತ್ತು ಪ್ಯಾರಿಸನ್ ಸೆಂಟರ್ ದೂರ.
- ಪ್ಲ್ಯಾಟೆನ್/ಮೌಂಟಿಂಗ್ ಇಂಟರ್ಫೇಸ್, ಅಚ್ಚು ಹೊದಿಕೆ, ದಪ್ಪ, ತೆರೆಯುವಿಕೆ, ಕ್ಲಾಂಪ್ ಮತ್ತು ಬ್ಲೋ-ಪಿನ್ ವ್ಯವಸ್ಥೆ.
- ಪಾರ್ಟಿಂಗ್ ಲೈನ್, ಪಿಂಚ್-ಆಫ್, ಫ್ಲ್ಯಾಷ್ ಪಾಕೆಟ್, ನೆಕ್ ಇನ್ಸರ್ಟ್, ವೆಂಟ್ಸ್, ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್ಗಳು ಮತ್ತು ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ.
- ಟೇಕ್-ಔಟ್, ಟ್ರಿಮ್ಮಿಂಗ್, ಲೀಕ್ ಟೆಸ್ಟಿಂಗ್, ಕನ್ವೇಯಿಂಗ್ ಮತ್ತು ಸ್ಕ್ರ್ಯಾಪ್-ಹ್ಯಾಂಡ್ಲಿಂಗ್ ಇಂಟರ್ಫೇಸ್ಗಳು.
- ಟೂಲ್ ಮೆಟೀರಿಯಲ್, ಇನ್ಸರ್ಟ್ ಗ್ರೇಡ್ಗಳು, ಗಡಸುತನ/ಚಿಕಿತ್ಸೆ ಸಂಬಂಧಿತ ಸ್ಥಳದಲ್ಲಿ, ಬಿಡಿಭಾಗಗಳು ಮತ್ತು ದುರಸ್ತಿ ವಿಧಾನ.
- ಪ್ರಯೋಗದ ವಸ್ತುವಿನ ಪ್ರಮಾಣ, ರನ್ ಅವಧಿ, ಮಾದರಿಗಳು, ಮಾಪಕಗಳು, ಡೇಟಾ ದಾಖಲೆ ಮತ್ತು ಸ್ವೀಕಾರ ಜವಾಬ್ದಾರಿ.
- ಸಾಮಾನ್ಯ ವ್ಯವಸ್ಥೆ, ಎತ್ತುವ ಬಿಂದುಗಳು, ಅಚ್ಚು ದ್ರವ್ಯರಾಶಿ/ಗುರುತ್ವಾಕರ್ಷಣೆಯ ಕೇಂದ್ರ ಮತ್ತು ಅನುಮೋದಿತ ಬದಲಾವಣೆಯ ಕಾರ್ಯವಿಧಾನ.
- ವ್ಯಾಪ್ತಿ ಗಡಿ: ಅಚ್ಚು, ಡೈ ಟೂಲಿಂಗ್, ಫಿಟ್ಟಿಂಗ್ಗಳು, ಹೋಸ್ಗಳು, ಡ್ರಾಯಿಂಗ್ಗಳು, ತರಬೇತಿ, ಪ್ಯಾಕೇಜಿಂಗ್ ಮತ್ತು ಖರೀದಿದಾರ-ಸರಬರಾಜು ಮಾಡಿದ ವಸ್ತುಗಳು.
ಕಾರ್ಖಾನೆ ಸೇವೆಗಳಿಗಾಗಿ, ಅಂತಿಮ ಮೋಲ್ಡ್ ಸರ್ಕ್ಯೂಟ್ಗಳನ್ನು ಮತ್ತು ಊದುವ ವ್ಯವಸ್ಥೆಯನ್ನು ಕಿಂಗ್ಗಲ್ಗೆ ಸಂಪರ್ಕಿಸಿಉಪಯುಕ್ತತೆ ಮತ್ತು ಲೇಔಟ್ ಯೋಜನೆ ಮಾರ್ಗದರ್ಶಿ. ಯಂತ್ರ ವರ್ಗ ಮತ್ತು ಉತ್ಪಾದನಾ ಅನುಕ್ರಮಕ್ಕಾಗಿ, ಬಳಸಿನಿರಂತರ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮಾರ್ಗದರ್ಶಿಮತ್ತು ಅಂತಿಮ ಭಾಗಕ್ಕೆ ಸಂಚಯಕ ವೇದಿಕೆ ಅಗತ್ಯವಿದೆಯೇ ಎಂದು ಖಚಿತಪಡಿಸಿ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಬ್ಲೋ ಮೋಲ್ಡ್ ಮತ್ತು ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಡೈ ಹೆಡ್ ನಡುವಿನ ವ್ಯತ್ಯಾಸವೇನು?
ಡೈ ಹೆಡ್ ಮೊಲ್ಡ್ ಮಾಡುವ ಮೊದಲು ಕರಗಿದ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ರೂಪಿಸುತ್ತದೆ. ಬ್ಲೋ ಅಚ್ಚು ಆ ಪ್ಯಾರಿಸನ್ ಸುತ್ತಲೂ ಮುಚ್ಚುತ್ತದೆ, ಅದನ್ನು ಮುಚ್ಚುತ್ತದೆ, ಬೀಸುವ ಗಾಳಿಯನ್ನು ಸ್ವೀಕರಿಸುತ್ತದೆ, ಭಾಗವನ್ನು ತಂಪಾಗಿಸುತ್ತದೆ ಮತ್ತು ಅದರ ಬಾಹ್ಯ ಆಕಾರವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತದೆ. ಅವು ಪ್ರತ್ಯೇಕವಾದ ಆದರೆ ಸಂಪರ್ಕಿತ ಸಾಧನ ವ್ಯವಸ್ಥೆಗಳಾಗಿವೆ.
ಹೊರತೆಗೆಯುವ ಹೊಡೆತವನ್ನು ವಿನ್ಯಾಸಗೊಳಿಸಲು ಯಾವ ಮಾಹಿತಿಯ ಅಗತ್ಯವಿದೆ?
ನಿಯಂತ್ರಿತ ಭಾಗ ಮತ್ತು ಮುಚ್ಚುವಿಕೆಯ ರೇಖಾಚಿತ್ರಗಳು, ರಾಳದ ದರ್ಜೆ, ಸಿದ್ಧಪಡಿಸಿದ ಮತ್ತು ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ತೂಕಗಳು, ನಿರ್ಣಾಯಕ ಗೋಡೆಗಳು ಮತ್ತು ಆಯಾಮಗಳು, ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಗಳು, ಔಟ್ಪುಟ್ ಗುರಿ, ಯಂತ್ರ ಇಂಟರ್ಫೇಸ್, ಕುಹರದ ಯೋಜನೆ, ಟ್ರಿಮ್ಮಿಂಗ್ ವಿಧಾನ ಮತ್ತು ಕಾರ್ಖಾನೆಯ ಉಪಯುಕ್ತತೆಗಳನ್ನು ಒದಗಿಸಿ.
ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ನಲ್ಲಿ ಪಿಂಚ್-ಆಫ್ ವಿನ್ಯಾಸ ಏಕೆ ಮುಖ್ಯವಾಗಿದೆ?
ಪಿಂಚ್-ಆಫ್ ಬಿಸಿ ಪ್ಯಾರಿಸನ್ ವಸ್ತುವನ್ನು ಸಂಕುಚಿತಗೊಳಿಸುತ್ತದೆ ಮತ್ತು ಮುಚ್ಚುತ್ತದೆ ಮತ್ತು ಫ್ಲ್ಯಾಷ್ ಎಲ್ಲಿ ಬೇರ್ಪಡುತ್ತದೆ ಎಂಬುದನ್ನು ವಿವರಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ. ಇದರ ರೇಖಾಗಣಿತವು ವಸ್ತು, ಪ್ಯಾರಿಸನ್ ದಪ್ಪ, ಅಚ್ಚು ಮುಚ್ಚುವಿಕೆ, ತಾಪಮಾನ, ಫ್ಲ್ಯಾಷ್ ಪರಿಹಾರ ಮತ್ತು ಡಿಫ್ಲಾಶಿಂಗ್ನೊಂದಿಗೆ ಸಂವಹನ ನಡೆಸುತ್ತದೆ, ಆದ್ದರಿಂದ ಇದನ್ನು ನಿಜವಾದ ಯೋಜನೆಯಲ್ಲಿ ಮೌಲ್ಯೀಕರಿಸಬೇಕು.
ಹೊರತೆಗೆಯುವ ಬ್ಲೋ ಅಚ್ಚುಗೆ ದ್ವಾರಗಳು ಏಕೆ ಬೇಕು?
ವಿಸ್ತರಿಸುತ್ತಿರುವ ಪ್ಯಾರಿಸನ್ ಮತ್ತು ಕುಹರದ ನಡುವೆ ಗಾಳಿಯು ಸಿಲುಕಿಕೊಳ್ಳಬಹುದು. ದ್ವಾರಗಳು ಅದಕ್ಕೆ ತಪ್ಪಿಸಿಕೊಳ್ಳುವ ಮಾರ್ಗವನ್ನು ನೀಡುತ್ತವೆ ಆದ್ದರಿಂದ ಪ್ಯಾರಿಸನ್ ಅಚ್ಚು ಮೇಲ್ಮೈಯನ್ನು ಸಂಪರ್ಕಿಸಬಹುದು ಮತ್ತು ಉದ್ದೇಶಿತ ಆಕಾರ ಮತ್ತು ವಿವರವನ್ನು ಪುನರುತ್ಪಾದಿಸಬಹುದು.
ಕೂಲಿಂಗ್ ಚಾನಲ್ಗಳು ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಸೈಕಲ್ ಸಮಯದ ಮೇಲೆ ಹೇಗೆ ಪರಿಣಾಮ ಬೀರುತ್ತವೆ?
ಅಂಗೀಕಾರಾರ್ಹವಲ್ಲದ ವಿರೂಪವಿಲ್ಲದೆಯೇ ಭಾಗವನ್ನು ಬಿಡುಗಡೆ ಮಾಡುವವರೆಗೆ ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್ಗಳು ಶಾಖವನ್ನು ತೆಗೆದುಹಾಕುತ್ತವೆ. ನಿಧಾನವಾದ ಬಿಸಿಯಾದ ಪ್ರದೇಶವು ಚಕ್ರವನ್ನು ಮಿತಿಗೊಳಿಸಬಹುದು, ಆದ್ದರಿಂದ ಸರ್ಕ್ಯೂಟ್ ಲೇಔಟ್, ಹರಿವು, ತಾಪಮಾನ, ಅಚ್ಚು ವಸ್ತು ಮತ್ತು ಗೋಡೆಯ ವಿತರಣೆಯನ್ನು ಒಟ್ಟಿಗೆ ಮೌಲ್ಯಮಾಪನ ಮಾಡಬೇಕು.
ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಬ್ಲೋ ಅಚ್ಚು ಬೇರೆ ಯಂತ್ರಕ್ಕೆ ಹೊಂದಿಕೊಳ್ಳಬಹುದೇ?
ಬಹುಶಃ, ಆದರೆ ಅದನ್ನು ಊಹಿಸಬೇಡಿ. ಅಚ್ಚು ಅಗಲ, ಎತ್ತರ, ದಪ್ಪ, ದ್ರವ್ಯರಾಶಿ, ಆರೋಹಣ, ತೆರೆಯುವಿಕೆ, ಕ್ಲ್ಯಾಂಪ್, ಬ್ಲೋ-ಪಿನ್ ಸ್ಥಾನ, ಉಪಯುಕ್ತತೆಗಳು, ಟೇಕ್-ಔಟ್ ಮಾರ್ಗ, ಡೈ-ಹೆಡ್ ಜೋಡಣೆ ಮತ್ತು ಸ್ವೀಕರಿಸುವ ಯಂತ್ರದ ವಿರುದ್ಧ ನಿಯಂತ್ರಣಗಳನ್ನು ಪರಿಶೀಲಿಸಿ.
ನಾನು ಅಲ್ಯೂಮಿನಿಯಂ ಅಥವಾ ಸ್ಟೀಲ್ ಬ್ಲೋ ಮೋಲ್ಡ್ ಅನ್ನು ಆರಿಸಬೇಕೇ?
ಆಯ್ಕೆಯು ಉಷ್ಣ ಕಾರ್ಯಕ್ಷಮತೆ, ಉತ್ಪಾದನಾ ಕರ್ತವ್ಯ, ರಾಳ, ಮೇಲ್ಮೈ ಮತ್ತು ಉಡುಗೆ ಅವಶ್ಯಕತೆಗಳು, ತಂತ್ರವನ್ನು ಸೇರಿಸುವುದು, ದುರಸ್ತಿ ಸಾಮರ್ಥ್ಯ, ಪ್ರಮುಖ ಸಮಯ ಮತ್ತು ವೆಚ್ಚವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಲೋಹದ ಹೆಸರಿನಿಂದ ಮಾತ್ರ ಆಯ್ಕೆ ಮಾಡುವ ಬದಲು ನಿಖರವಾದ ಗ್ರೇಡ್ ಮತ್ತು ವಿನ್ಯಾಸದ ಊಹೆಗಳನ್ನು ಕೇಳಿ.