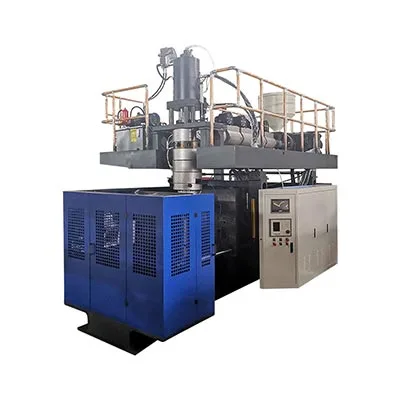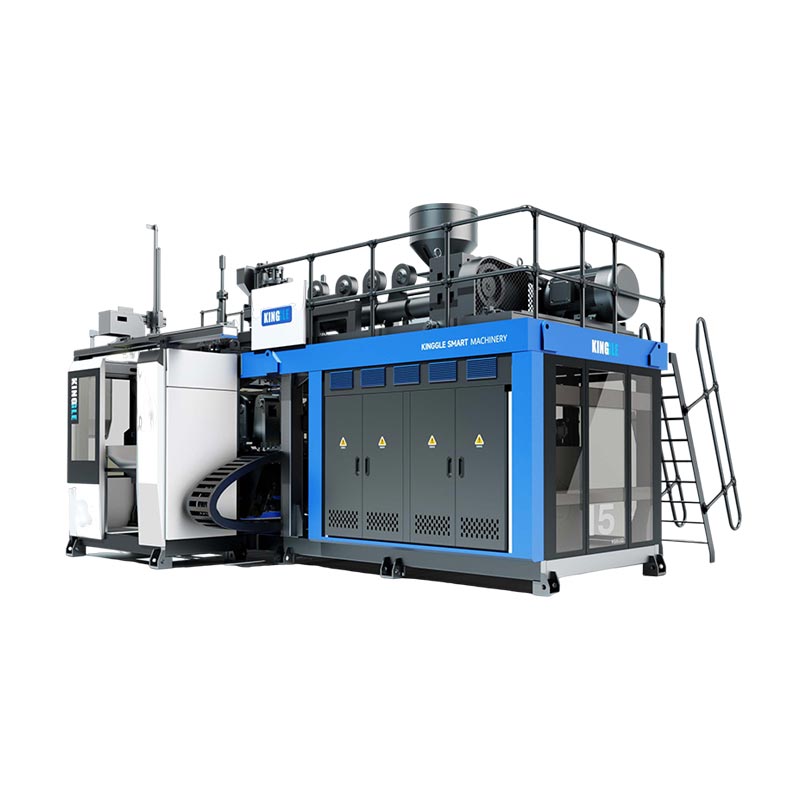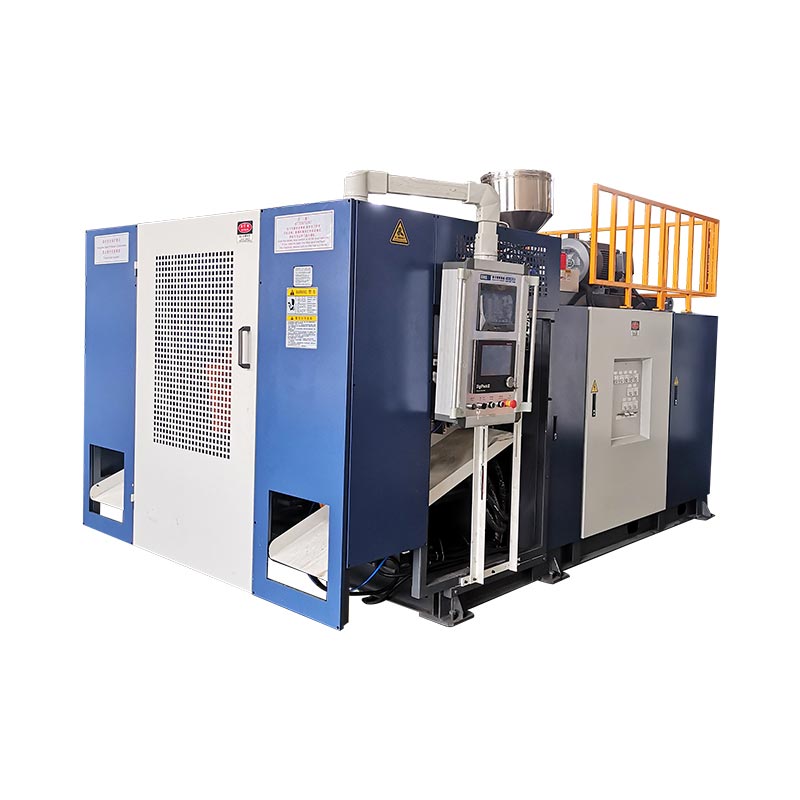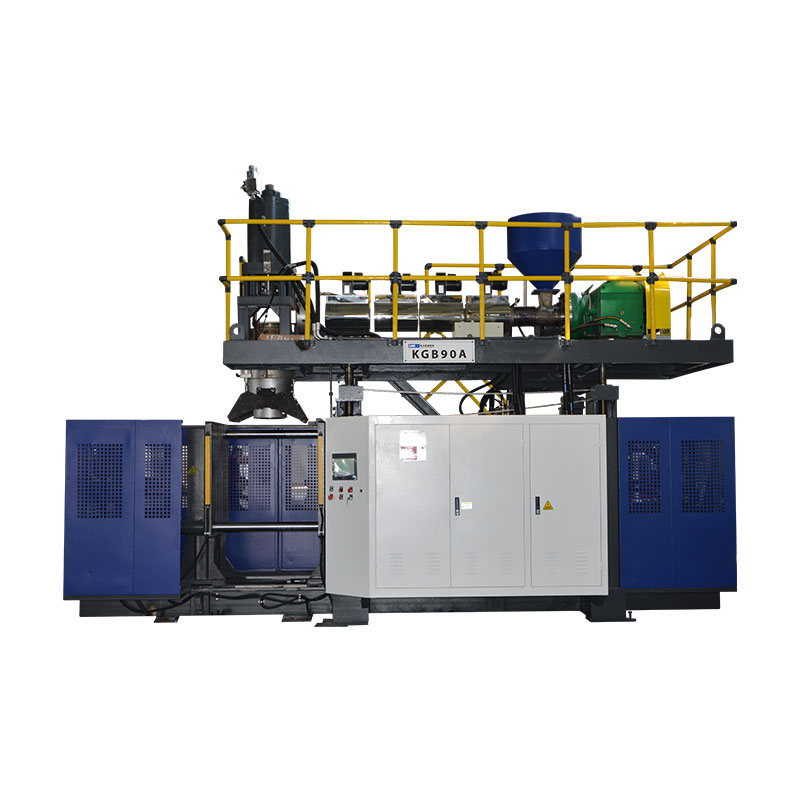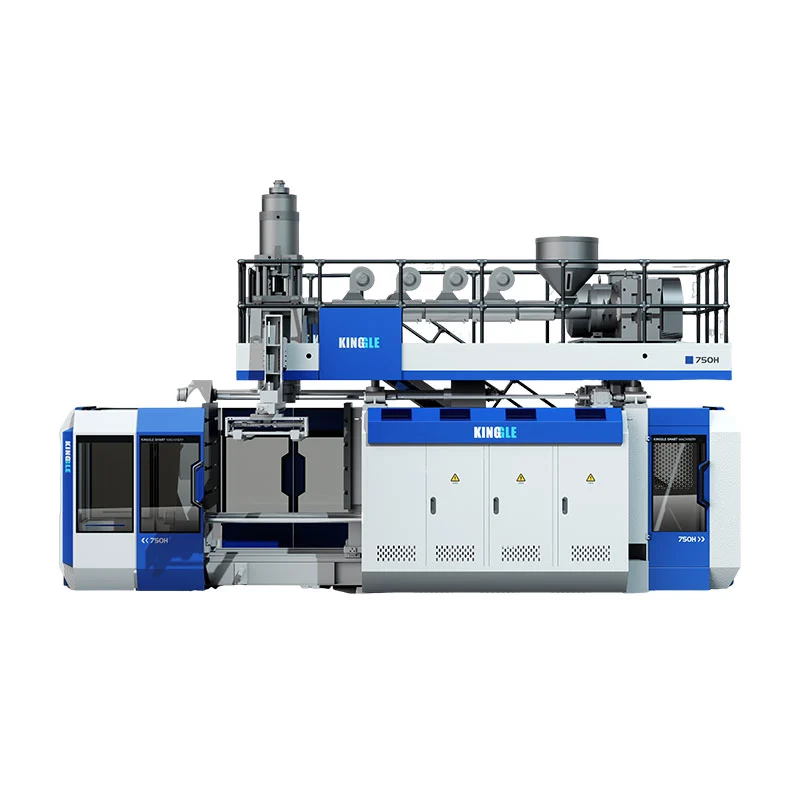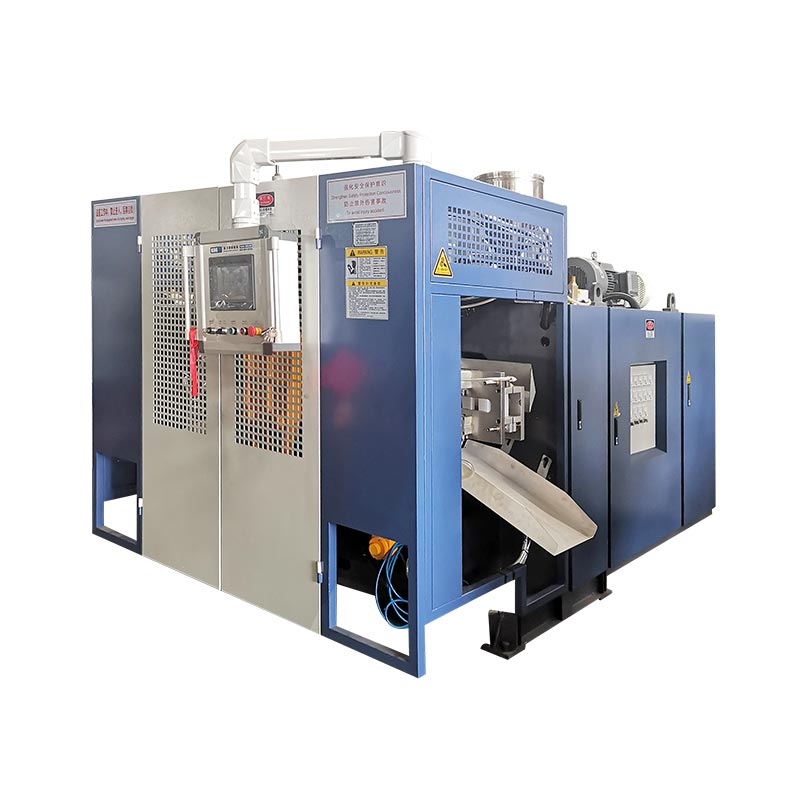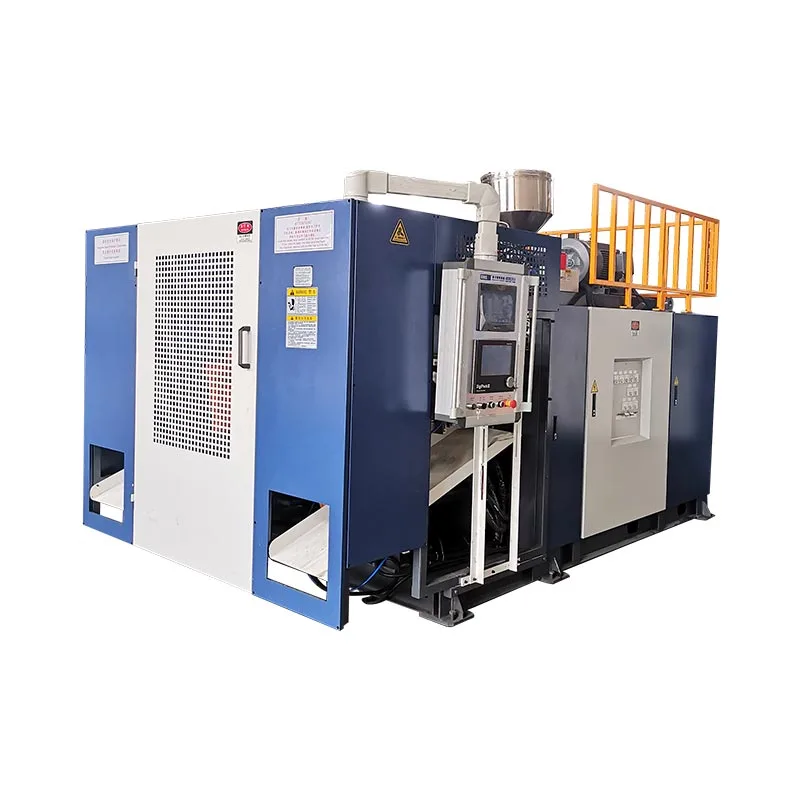
ಆಟೋಮೋಟಿವ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಗಾಳಿಯ ನಾಳಗಳು ಮತ್ತು ದ್ರವ ಜಲಾಶಯಗಳಂತಹ ಟೊಳ್ಳಾದ ಭಾಗಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ. ಸಲಕರಣೆಗಳ ಆಯ್ಕೆಯು ಭಾಗ ಡ್ರಾಯಿಂಗ್, ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ರಾಳ ಮತ್ತು ಸ್ವೀಕಾರದ ಅವಶ್ಯಕತೆಗಳೊಂದಿಗೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ. ಒಂದು ಯಂತ್ರದ ಜಾಹೀರಾತು ಕಂಟೇನರ್ ಪರಿಮಾಣವು ಅದು ನಿರ್ದಿಷ್ಟ ನಾಳವನ್ನು ರೂಪಿಸುತ್ತದೆಯೇ, ಅದರ ಅಚ್ಚನ್ನು ಸರಿಹೊಂದಿಸುತ್ತದೆಯೇ ಅಥವಾ ಅಗತ್ಯವಿರುವ ಸಿದ್ಧಪಡಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ತಲುಪಿಸುತ್ತದೆಯೇ ಎಂಬುದನ್ನು ಸ್ಥಾಪಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಉಪಯುಕ್ತ ಖರೀದಿ ವಿಮರ್ಶೆಯು ಸಂಪೂರ್ಣ ಪ್ರಕ್ರಿಯೆಯ ಮೂಲಕ ಭಾಗವನ್ನು ಅನುಸರಿಸುತ್ತದೆ: ರಚನೆ, ತೆಗೆಯುವಿಕೆ, ಟ್ರಿಮ್ಮಿಂಗ್, ಜೋಡಣೆ ಮತ್ತು ತಪಾಸಣೆ. ನಾಮಮಾತ್ರದ ಉತ್ಪಾದನೆ ಅಥವಾ ಬೆಲೆಯನ್ನು ಹೋಲಿಸುವ ಮೊದಲು ಕಡ್ಡಾಯ ಉತ್ಪನ್ನ ಮತ್ತು ಉಪಕರಣದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪರಿಹರಿಸಿ. ಇಲ್ಲದಿದ್ದರೆ, ವೇಗದ ಮೋಲ್ಡಿಂಗ್ ಚಕ್ರವು ಉತ್ಪಾದನಾ ಕೋಶವನ್ನು ಮರೆಮಾಡಬಹುದು, ಅದು ಇನ್ನೂ ಅದರ ವಿತರಣಾ ಗುರಿಯನ್ನು ಕಳೆದುಕೊಳ್ಳುತ್ತದೆ.

ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಆಟೋಮೋಟಿವ್ ಭಾಗಗಳು: ಅಪ್ಲಿಕೇಶನ್ಗಳು ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ಸೂಕ್ತತೆ
ಆಟೋಮೋಟಿವ್ ಭಾಗಗಳು ಟೊಳ್ಳಾಗಿದೆ ಎಂಬ ಅಂಶಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ಅವರು ಏನು ಮಾಡಬೇಕು ಎಂಬುದರ ಮೂಲಕ ಗುಂಪು ಮಾಡಿ. ಕ್ಯಾಬಿನ್ ಏರ್ ಡಕ್ಟ್, ಇಂಜಿನ್ ಏರ್-ಇಂಟೆಕ್ ಘಟಕ ಮತ್ತು ದ್ರವ ಜಲಾಶಯಕ್ಕೆ ವಿಭಿನ್ನ ವಿಮರ್ಶೆಗಳು ಬೇಕಾಗುತ್ತವೆ. ಅವರ ಕಾರ್ಯಾಚರಣೆಯ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಇಂಟರ್ಫೇಸ್ಗಳು ಯಂತ್ರದ ಪ್ರಸ್ತಾಪವು ಉತ್ತರಿಸಬೇಕಾದ ಪ್ರಶ್ನೆಗಳನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ.
| ಭಾಗ ಕುಟುಂಬ | ಸ್ಥಾಪಿಸಲು ಒಳಹರಿವು | ಸಲಕರಣೆ ಮತ್ತು ಉಪಕರಣದ ಪ್ರಶ್ನೆಗಳು |
|---|---|---|
| ಕ್ಯಾಬಿನ್ HVAC ನಾಳಗಳು | ಏರ್ ಪಥ, ಸಂಪರ್ಕ ರೇಖಾಗಣಿತ, ಅನುಸ್ಥಾಪನಾ ಸ್ಥಳ ಮತ್ತು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಕ್ರಿಯಾತ್ಮಕ ತಪಾಸಣೆ | ಪ್ರಸ್ತಾವಿತ ಮಾರ್ಗವು ದೇಹವನ್ನು ರೂಪಿಸುತ್ತದೆ ಮತ್ತು ಪ್ರವೇಶಿಸಬಹುದಾದ ಟ್ರಿಮ್ಮಿಂಗ್ ಮತ್ತು ತಪಾಸಣೆ ಸ್ಥಳಗಳನ್ನು ಬಿಡಬಹುದೇ? |
| ಎಂಜಿನ್ ಏರ್-ಇಂಟೆಕ್ ಭಾಗಗಳು | ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ತಾಪಮಾನ, ಒತ್ತಡ ಅಥವಾ ನಿರ್ವಾತ ಪರಿಸ್ಥಿತಿಗಳು, ಮಾಧ್ಯಮ ಮಾನ್ಯತೆ ಮತ್ತು ಸಂಪರ್ಕದ ಅವಶ್ಯಕತೆಗಳು | ರಾಳ, ರೂಪಿಸುವ ಮಾರ್ಗ ಮತ್ತು ಸಂಪೂರ್ಣ ಕೋಶವು ಆ ನಿರ್ದಿಷ್ಟ ಪರಿಸ್ಥಿತಿಗಳಿಗೆ ಸರಿಹೊಂದುತ್ತದೆಯೇ? |
| ದ್ರವ ಜಲಾಶಯಗಳು | ದ್ರವ, ಸೇವಾ ಪರಿಸ್ಥಿತಿಗಳು, ಬಂದರುಗಳು, ಆರೋಹಿಸುವಾಗ ವೈಶಿಷ್ಟ್ಯಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ಮಾನದಂಡಗಳು | ದೇಹ, ಇಂಟರ್ಫೇಸ್ಗಳು ಮತ್ತು ಯಾವುದೇ ನಂತರದ ಜೋಡಣೆಯನ್ನು ಹೇಗೆ ಉತ್ಪಾದಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ಪರಿಶೀಲಿಸಲಾಗುತ್ತದೆ? |
| ಇತರ ಟೊಳ್ಳಾದ ತಾಂತ್ರಿಕ ಭಾಗಗಳು | ಲೋಡ್ ಪ್ರಕರಣಗಳು, ಆಯಾಮಗಳು, ಅಸೆಂಬ್ಲಿ ವೈಶಿಷ್ಟ್ಯಗಳು ಮತ್ತು ಉದ್ದೇಶಿತ ಬಳಕೆ | ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಸೂಕ್ತವೇ ಅಥವಾ ಇನ್ನೊಂದು ರಚನೆ ಅಥವಾ ಸೇರುವ ಮಾರ್ಗವನ್ನು ಹೋಲಿಸಬೇಕೇ? |
ಇಂಧನ-ವ್ಯವಸ್ಥೆಯ ಯೋಜನೆಗಳನ್ನು ಪ್ರತ್ಯೇಕ ಅನುಮೋದನೆ ಮಾರ್ಗದಲ್ಲಿ ಇರಿಸಿ. ಉದಾಹರಣೆಗೆ,RISE ಪ್ಲಾಸ್ಟಿಕ್ ಇಂಧನ-ಟ್ಯಾಂಕ್ ಅಗ್ನಿ ಪರೀಕ್ಷೆಯನ್ನು ವಿವರಿಸುತ್ತದೆಯುಎನ್ ರೆಗ್ಯುಲೇಶನ್ 34, ಅನೆಕ್ಸ್ 5, ಷರತ್ತು 5 ಅಡಿಯಲ್ಲಿ. ಅದು ನಿರ್ದಿಷ್ಟ ಪರೀಕ್ಷಾ ವ್ಯಾಪ್ತಿ, ಸಂಪೂರ್ಣ ಅನುಮೋದನೆ ಪರಿಶೀಲನಾಪಟ್ಟಿ ಅಲ್ಲ. ನಿಜವಾದ ಇಂಧನ-ವ್ಯವಸ್ಥೆಯ ಯೋಜನೆಗೆ ಅನ್ವಯವಾಗುವ ಮಾರುಕಟ್ಟೆ, ಅವಶ್ಯಕತೆಗಳು ಮತ್ತು ಅನುಮೋದನೆಯ ಜವಾಬ್ದಾರಿಗಳನ್ನು ಸ್ಥಾಪಿಸಿ; "ಕಾರ್ ಟ್ಯಾಂಕ್ಗಳು" ಪಟ್ಟಿ ಮಾಡುವ ಯಂತ್ರದ ಕ್ಯಾಟಲಾಗ್ ಅನುಗುಣವಾದ ಇಂಧನ-ಟ್ಯಾಂಕ್ ಉತ್ಪಾದನೆಯನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಬ್ಲೋ-ಮೋಲ್ಡ್ ಮಾಡಿದ HVAC ನಾಳಗಳು: ಜ್ಯಾಮಿತಿ, ಇಂಟರ್ಫೇಸ್ಗಳು ಮತ್ತು ಯಂತ್ರದ ಅಗತ್ಯತೆಗಳು
ಬ್ಲೋ-ಮೋಲ್ಡ್ ಮಾಡಿದ HVAC ನಾಳಗಳಿಗಾಗಿ, ವಾಯು ಮಾರ್ಗ ಮತ್ತು ಪ್ರತಿಯೊಂದು ಸಂಪರ್ಕವನ್ನು ಒಟ್ಟಿಗೆ ಪರಿಶೀಲಿಸಿ. ರಚನೆಯಾಗಬಹುದಾದ ದೇಹಕ್ಕೆ ಇನ್ನೂ ತೆರೆಯುವ ಅಗತ್ಯವಿದೆ, ಅದನ್ನು ಟ್ರಿಮ್ ಮಾಡಬಹುದು, ಪತ್ತೆ ಮಾಡಬಹುದು ಮತ್ತು ಪರಿಶೀಲಿಸಬಹುದು. ಆದ್ದರಿಂದ ಕಸ್ಟಮ್ ಪ್ಲಾಸ್ಟಿಕ್ ಡಕ್ಟ್ವರ್ಕ್ ಅಚ್ಚು ಮಾಡಿದ ಜ್ಯಾಮಿತಿ ಮತ್ತು ಉದ್ದೇಶಿತ ಸಿದ್ಧಪಡಿಸಿದ ಜ್ಯಾಮಿತಿಯನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವುದರೊಂದಿಗೆ ಉದ್ಧರಣ ಹಂತವನ್ನು ತಲುಪಬೇಕು.
ಎಂಜಿನ್ ಏರ್-ಇಂಟೆಕ್ ಅವಶ್ಯಕತೆಗಳಿಂದ ಪ್ರತ್ಯೇಕ ಕ್ಯಾಬಿನ್ ವಾತಾಯನ
ಎಂಜಿನ್ ಏರ್-ಇಂಟೆಕ್ ವಸ್ತು ಅಥವಾ ಪರೀಕ್ಷಾ ಸ್ಥಿತಿಯನ್ನು ಕ್ಯಾಬಿನ್ ಡಕ್ಟ್ಗೆ ವರ್ಗಾಯಿಸಬೇಡಿ ಏಕೆಂದರೆ ಎರಡೂ ಗಾಳಿಯನ್ನು ಸಾಗಿಸುತ್ತವೆ. ಅನುಸ್ಥಾಪನಾ ಪರಿಸರ, ಅನುಮೋದಿತ ವಸ್ತು ಮತ್ತು ನಿರ್ದಿಷ್ಟ ಭಾಗಕ್ಕೆ ಅಗತ್ಯವಿರುವ ತಪಾಸಣೆಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಒತ್ತಡ, ನಿರ್ವಾತ, ತಾಪಮಾನ ಸೈಕ್ಲಿಂಗ್ ಅಥವಾ ದ್ರವದ ಮಾನ್ಯತೆ ವಿಷಯಗಳಾಗಿದ್ದರೆ, ಯೋಜನೆಯ ವಿವರಣೆಯಲ್ಲಿ ಸಂಬಂಧಿತ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಗುರುತಿಸಿ.
ಸಿದ್ಧಪಡಿಸಿದ ಸಂಪರ್ಕವನ್ನು ವಿಮರ್ಶಿಸಿ, ಅಚ್ಚೊತ್ತಿದ ತೆರೆಯುವಿಕೆ ಮಾತ್ರವಲ್ಲ
ಡ್ರಾಯಿಂಗ್ನಲ್ಲಿ ಸಂಪರ್ಕದ ತುದಿಗಳು, ಆರೋಹಿಸುವ ಡೇಟಾ, ವಿಭಾಗ ಬದಲಾವಣೆಗಳು ಮತ್ತು ಪ್ರಸ್ತಾವಿತ ಟ್ರಿಮ್ಮಿಂಗ್ ಸ್ಥಳಗಳನ್ನು ಗುರುತಿಸಿ. ನಂತರ ಭಾಗವು ಫಿನಿಶಿಂಗ್ ಅಥವಾ ಇನ್ಸ್ಪೆಕ್ಷನ್ ಫಿಕ್ಚರ್ನಲ್ಲಿ ಹೇಗೆ ಕುಳಿತುಕೊಳ್ಳುತ್ತದೆ ಎಂಬುದನ್ನು ಪರಿಶೀಲಿಸಿ. ಟ್ರಿಮ್ಮಿಂಗ್, ಮಾಪನ ಮತ್ತು ಜೋಡಣೆಯ ಸಮಯದಲ್ಲಿ ಅದೇ ದತ್ತಾಂಶ ವ್ಯವಸ್ಥೆಯು ಭಾಗವನ್ನು ಸ್ಥಿರವಾಗಿ ಪತ್ತೆ ಮಾಡಬಹುದೇ ಎಂಬುದು ಒಂದು ಉಪಯುಕ್ತ ವಿಮರ್ಶೆ ಪ್ರಶ್ನೆಯಾಗಿದೆ.
ಕೋಶವನ್ನು ವಿವರಿಸುವ ಮೊದಲು ಅಗತ್ಯವಿರುವ ಯಾವುದೇ ಹರಿವು, ಅಂಗೀಕಾರ, ಫಿಟ್ ಅಥವಾ ಸೀಲಿಂಗ್ ಚೆಕ್ ಅನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ. ಈ ಚೆಕ್ಗಳಿಗೆ ಮೀಸಲಾದ ಫಿಕ್ಚರ್ಗಳು ಅಥವಾ ಪ್ರತ್ಯೇಕ ನಿಲ್ದಾಣಗಳು ಬೇಕಾಗಬಹುದು. ಅವರು ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದೊಂದಿಗೆ ಬರುತ್ತಾರೆ ಎಂದು ಭಾವಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ನಿಯೋಜಿಸಲಾದ ಪೂರೈಕೆದಾರ ಮತ್ತು ಸ್ವೀಕಾರ ವಿಧಾನವನ್ನು ಹೊಂದಿರಬೇಕು.
ಯಂತ್ರದ ಗಾತ್ರವನ್ನು ಆರಿಸುವ ಮೊದಲು ಪ್ರಕ್ರಿಯೆಯ ಮಾರ್ಗವನ್ನು ಆರಿಸಿ
ದೊಡ್ಡ ಯಂತ್ರವನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ಪ್ಯಾರಿಸನ್ ಅಚ್ಚು ಕುಹರವನ್ನು ಹೇಗೆ ತಲುಪುತ್ತದೆ ಎಂಬುದನ್ನು ಚರ್ಚಿಸಿ. ಪ್ಯಾರಿಸನ್ ಬಿಸಿ ಟೊಳ್ಳಾದ ಟ್ಯೂಬ್ ಆಗಿದ್ದು ಅದು ಪ್ರಕ್ರಿಯೆಯು ರೂಪಿಸುತ್ತದೆ ಮತ್ತು ಉಬ್ಬಿಸುತ್ತದೆ. ಅದರ ನಿರ್ವಹಣೆ ಮತ್ತು ನಿಯೋಜನೆಯು ಜ್ಯಾಮಿತಿಗೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು.
ಸಾಂಪ್ರದಾಯಿಕ ಹೊರತೆಗೆಯುವಿಕೆ ವಿರುದ್ಧ 3D ಸಕ್ಷನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್
3D ಸಕ್ಷನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ನ ಟೋರೆಯ ತಾಂತ್ರಿಕ ವಿವರಣೆಉದ್ದವಾದ, ಸಂಕೀರ್ಣವಾದ ಟೊಳ್ಳಾದ ಆಕಾರಗಳಿಗಾಗಿ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಅಚ್ಚು ಕುಹರದೊಳಗೆ ಪರಿಚಯಿಸುವ ಹೀರಿಕೊಳ್ಳುವಿಕೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ. ಇದು ಒಂದು ವಿಶಿಷ್ಟ ಪ್ರಕ್ರಿಯೆ ವ್ಯವಸ್ಥೆಯಾಗಿದೆ. ಭಾಗ-ತೆಗೆಯುವ ರೋಬೋಟ್ನೊಂದಿಗೆ ಸಾಂಪ್ರದಾಯಿಕ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವನ್ನು ಆ ಸಾಮರ್ಥ್ಯದ ಸಮಾನ ಪುರಾವೆಯಾಗಿ ಪರಿಗಣಿಸಬಾರದು.
ವಿಚಿತ್ರವಾದ ಮಾರ್ಗಕ್ಕಾಗಿ, ನಿಜವಾದ ರೇಖಾಗಣಿತ ಮತ್ತು ರಾಳವನ್ನು ಬಳಸಿಕೊಂಡು ರೂಪಿಸುವ-ಮಾರ್ಗ ವಿಮರ್ಶೆಯನ್ನು ವಿನಂತಿಸಿ. ಸಾಂಪ್ರದಾಯಿಕ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಅನ್ನು ಹೋಲಿಸಿ, ಒಂದು ವಿಶೇಷವಾದ ನಿಯೋಜನೆ ಅಥವಾ ಹೀರುವ ಮಾರ್ಗ, ಮತ್ತು ಸೂಕ್ತವಾದಲ್ಲಿ ಜೋಡಿಸಲಾದ ಭಾಗಗಳನ್ನು ಸೇರಿಸಿ. ಹೋಲಿಕೆಯು ಪ್ರತಿ ವಾಹನದ ನಾಳಕ್ಕೆ ಒಂದು ಮಾರ್ಗವು ಸರಿಹೊಂದುತ್ತದೆ ಎಂದು ಊಹಿಸುವ ಬದಲು, ರಚನೆಯ ಕಾರ್ಯಸಾಧ್ಯತೆ, ಇಂಟರ್ಫೇಸ್ಗಳು ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕೆಲಸವನ್ನು ಪರಿಹರಿಸಬೇಕು.
ಮೆಲ್ಟ್ ಡೆಲಿವರಿ ಮತ್ತು ಡ್ರೈವ್ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಿ
ನಿರಂತರ ಹೊರತೆಗೆಯುವಿಕೆ ಮತ್ತು ಸಂಚಯಕ-ತಲೆಯ ಕಾರ್ಯಾಚರಣೆಯು ಕರಗುವ ವಿತರಣೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ. ಪ್ಯಾರಿಸನ್ ನಿಯೋಜನೆಯು ಪ್ರಕ್ರಿಯೆಯ ವಿಭಿನ್ನ ಭಾಗವನ್ನು ವಿವರಿಸುತ್ತದೆ. ಹೈಡ್ರಾಲಿಕ್, ಸರ್ವೋ-ಹೈಡ್ರಾಲಿಕ್ ಮತ್ತು ಎಲೆಕ್ಟ್ರಿಕ್ ಡ್ರೈವ್ಗಳು ಕ್ರಿಯಾಶೀಲತೆಯನ್ನು ವಿವರಿಸುತ್ತವೆ. ಪ್ರತ್ಯೇಕ ಅಕ್ಷಗಳಲ್ಲಿ ಇವುಗಳನ್ನು ಹೋಲಿಸುವುದು ಉದ್ಧರಣಗಳನ್ನು ಅರ್ಥೈಸಲು ಸುಲಭಗೊಳಿಸುತ್ತದೆ ಮತ್ತು ರಚನೆಯ ಸಾಮರ್ಥ್ಯಕ್ಕಾಗಿ ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಲೇಬಲ್ ನಿಲ್ಲುವುದನ್ನು ತಡೆಯುತ್ತದೆ.
ನಿಜವಾದ ಆಟೋಮೋಟಿವ್ ಅಪ್ಲಿಕೇಶನ್ಗಾಗಿ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ರೆಸಿನ್ಗಳನ್ನು ಆಯ್ಕೆಮಾಡಿ
ಪಾಲಿಮರ್ ಕುಟುಂಬ ಮಾತ್ರವಲ್ಲದೆ ಗ್ರೇಡ್ ಅನ್ನು ಸೂಚಿಸಿ. "PA" ಅಥವಾ "PP" ಬಲವರ್ಧನೆ, ಮಾರ್ಪಾಡು, ಸಂಸ್ಕರಣೆ ನಡವಳಿಕೆ ಮತ್ತು ಉದ್ದೇಶಿತ ಭಾಗಕ್ಕೆ ಸೂಕ್ತತೆಯ ಬಗ್ಗೆ ಮುಕ್ತ ಪ್ರಶ್ನೆಗಳನ್ನು ಬಿಡುತ್ತದೆ. ಎನ್ವಾಲಿಯರ್ಸ್Durethan PA6 ಬಂಡವಾಳ, ಉದಾಹರಣೆಗೆ, ಟ್ಯೂಬ್ಗಳು ಮತ್ತು ಗಾಳಿಯ ನಾಳಗಳಿಗೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಶ್ರೇಣಿಗಳನ್ನು ಮತ್ತು ಬಲವರ್ಧಿತ ಶ್ರೇಣಿಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ. ಕುಟುಂಬದ ಹೆಸರು ಪರಸ್ಪರ ಬದಲಾಯಿಸಬಹುದಾದ ಪಾಕವಿಧಾನವನ್ನು ಗುರುತಿಸುವುದಿಲ್ಲ.
ವಸ್ತು ತಯಾರಿಕೆ ಮತ್ತು ಪ್ಲಾಸ್ಟಿಸೈಸಿಂಗ್ ಅನ್ನು ದರ್ಜೆಗೆ ಹೊಂದಿಸಿ
ಪ್ರಸ್ತುತ ಗ್ರೇಡ್-ನಿರ್ದಿಷ್ಟ ಪ್ರಕ್ರಿಯೆ ಸೂಚನೆಗಳನ್ನು ಪಡೆದುಕೊಳ್ಳಿ. ಪ್ರಸ್ತಾವಿತ ಒಣಗಿಸುವಿಕೆ ಮತ್ತು ಆಹಾರ ವ್ಯವಸ್ಥೆ, ಅಗತ್ಯವಿರುವಲ್ಲಿ ತೇವಾಂಶ ಮಾಪನ, ಸ್ಕ್ರೂ ಮತ್ತು ತಲೆಯ ಸೂಕ್ತತೆ, ತಾಪಮಾನ ನಿಯಂತ್ರಣ ಮತ್ತು ಸಂಯುಕ್ತಕ್ಕೆ ಅಗತ್ಯವಿರುವ ಯಾವುದೇ ಉಡುಗೆ-ನಿರೋಧಕ ವಿವರಣೆಯನ್ನು ಪರಿಶೀಲಿಸಿ. ಇವುಗಳು ತಾಂತ್ರಿಕ ದೃಢೀಕರಣಕ್ಕಾಗಿ ಐಟಂಗಳಾಗಿವೆ, ಎಲ್ಲಾ ಎಂಜಿನಿಯರಿಂಗ್ ಪ್ಲಾಸ್ಟಿಕ್ಗಳಿಗೆ ಒಂದು ಒಣಗಿಸುವ ತಾಪಮಾನವನ್ನು ಪ್ರಕಟಿಸಲು ಕಾರಣವಲ್ಲ.
ಟೋರೆ ಕರಗುವ ಸ್ನಿಗ್ಧತೆ ಮತ್ತು ಆಕಾರ-ಧಾರಣ ಸ್ಥಿರತೆಯನ್ನು ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ರಾಳದ ಸೂಕ್ತತೆಗೆ ಸಂಬಂಧಿಸಿದೆ ಎಂದು ಗುರುತಿಸುತ್ತದೆ. ಪ್ರಯೋಗದ ಸಮಯದಲ್ಲಿ ವಸ್ತು ಸ್ಥಿತಿ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಆದ್ದರಿಂದ ತಿಳಿದಿರುವ ಪಾಕವಿಧಾನದ ವಿರುದ್ಧ ರಚನೆಯ ಸಮಸ್ಯೆಯನ್ನು ತನಿಖೆ ಮಾಡಬಹುದು. ವಿಭಿನ್ನ ರಾಳದೊಂದಿಗೆ ಅದರ ವಿತರಣಾ ದರದ ಪುರಾವೆಯಾಗಿ ಯಂತ್ರದ ಪ್ರಕಟಿತ HDPE ಹೊರತೆಗೆಯುವಿಕೆಯ ದರವನ್ನು ಸ್ವೀಕರಿಸಬೇಡಿ.
ಅನುಮೋದಿತ ಪಾಕವಿಧಾನದೊಳಗೆ ಮತ್ತೆ ಪುಡಿಮಾಡಿ
ಮೂಲ, ಸಂಸ್ಕರಣೆಯ ಇತಿಹಾಸ ಮತ್ತು ರೆಗ್ರೈಂಡ್ನ ಪ್ರಸ್ತಾವಿತ ಅನುಪಾತವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ, ಜೊತೆಗೆ ಗ್ರಾಹಕರ ಅನುಮತಿ ಮತ್ತು ಪಾಕವಿಧಾನವನ್ನು ಅರ್ಹತೆ ಪಡೆಯಲು ಅಗತ್ಯವಿರುವ ಚೆಕ್ಗಳು. ಉದ್ದೇಶಿತ ಉತ್ಪಾದನಾ ಮಿಶ್ರಣವನ್ನು ಪರೀಕ್ಷಿಸಿ. ಕೇವಲ ವರ್ಜಿನ್ ರಾಳವನ್ನು ಬಳಸುವ ಪ್ರಯೋಗವು ನಂತರದ ರೀಗ್ರೈಂಡ್ ಸೇರ್ಪಡೆಯೊಂದಿಗೆ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಭಾಗ ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಸಲಕರಣೆ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಭಾಷಾಂತರಿಸಿ
ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಉಪಕರಣಗಳನ್ನು ಪರಿಶೀಲಿಸಲು ಅವಶ್ಯಕತೆಗಳಿಂದ ಸಾಕ್ಷ್ಯದ ಕೋಷ್ಟಕವನ್ನು ಬಳಸಿ. ಪ್ರತಿಯೊಂದು ಕಡ್ಡಾಯ ಅವಶ್ಯಕತೆಗೆ ಅನುಗುಣವಾದ ವಿವರಣೆ, ರೇಖಾಚಿತ್ರ ಅಥವಾ ಪ್ರಯೋಗ ದಾಖಲೆಯ ಅಗತ್ಯವಿದೆ. ಜವಾಬ್ದಾರಿಯುತ ಪಕ್ಷವು ಅವುಗಳನ್ನು ಮುಚ್ಚುವವರೆಗೆ ಪರಿಹರಿಸದ ಐಟಂಗಳು ಗೋಚರಿಸಬೇಕು.
| ಅವಶ್ಯಕತೆ | ಪ್ರಸ್ತಾವನೆಯಲ್ಲಿ ಪರಿಶೀಲಿಸಿ | ಪುರಾವೆ ಮತ್ತು ಮುಚ್ಚುವಿಕೆ |
|---|---|---|
| ವಸ್ತು ಮತ್ತು ಒಟ್ಟು ಶಾಟ್ ಬೇಡಿಕೆ | ಗ್ರೇಡ್-ನಿರ್ದಿಷ್ಟ ಪ್ಲಾಸ್ಟಿಕ್ ಮಾಡುವಿಕೆ, ಬಳಸಬಹುದಾದ ಶಾಟ್ ಮತ್ತು ವಿತರಣೆ; ಕೇವಲ ಪೂರ್ಣಗೊಂಡ ತೂಕದ ಬದಲಿಗೆ ಪ್ರಕ್ರಿಯೆಯ ಸ್ಕ್ರ್ಯಾಪ್ ಅನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ | ಮೆಟೀರಿಯಲ್ ರೆಕಾರ್ಡ್ ಮತ್ತು ಪ್ರಾತಿನಿಧಿಕ ರಚನೆಯ ಪ್ರಯೋಗ |
| ಅಚ್ಚು ಸ್ಥಾಪನೆ | ಹೊದಿಕೆ, ಆರೋಹಿಸುವಾಗ, ಅಚ್ಚು ದಪ್ಪ ಮತ್ತು ದ್ರವ್ಯರಾಶಿ, ಉಪಯುಕ್ತತೆಗಳು ಮತ್ತು ಸೇವಾ ಪ್ರವೇಶ | ಮೋಲ್ಡ್-ಮೆಷಿನ್ ಇಂಟರ್ಫೇಸ್ ಡ್ರಾಯಿಂಗ್ |
| ತೆರೆಯುವಿಕೆ ಮತ್ತು ತೆಗೆಯುವಿಕೆ | ತೆರೆಯುವ ಸ್ಥಳ, ಅಗತ್ಯವಿರುವ ಅಚ್ಚು ಚಲನೆಗಳು, ಗ್ರಿಪ್ಪರ್ ಮಾರ್ಗ ಮತ್ತು ಬಿಸಿ ಭಾಗಕ್ಕೆ ಕ್ಲಿಯರೆನ್ಸ್ | ಮೋಷನ್ ರಿವ್ಯೂ ಮತ್ತು ಸಾಕ್ಷಿಯಾದ ತೆಗೆಯುವ ಅನುಕ್ರಮ |
| ನಿರ್ಣಾಯಕ ಗೋಡೆಯ ಪ್ರದೇಶಗಳು | ಹೆಡ್ ಟೂಲಿಂಗ್, ಪ್ಯಾರಿಸನ್ ಕಂಟ್ರೋಲ್ ಮತ್ತು ಪ್ರಸ್ತಾವಿತ ತಪಾಸಣೆ ಸ್ಥಳಗಳು | ಡ್ರಾಯಿಂಗ್ ಮಿತಿಗಳ ವಿರುದ್ಧ ಮ್ಯಾಪ್ ಮಾಡಿದ ಅಳತೆಗಳು |
| ಮುಗಿದ ಇಂಟರ್ಫೇಸ್ಗಳು | ಟ್ರಿಮ್ಮಿಂಗ್, ಸೇರುವ, ಜೋಡಣೆ ಮತ್ತು ಸ್ಥಾನಿಕ ನೆಲೆವಸ್ತುಗಳು | ಮುಗಿದ ಭಾಗದ ಆಯಾಮ ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಪರಿಶೀಲನೆಗಳು |
| ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ | ಸಂಪೂರ್ಣ ಸೆಲ್, ಎಣಿಕೆಯ ಬಿಂದು, ಅಡಚಣೆ ನಿಯಮಗಳು ಮತ್ತು ನಿರ್ವಹಣೆಯನ್ನು ತಿರಸ್ಕರಿಸಿ | ಸ್ವೀಕರಿಸಿದ ಪ್ರಮಾಣಗಳು ಮತ್ತು ಸ್ಟಾಪ್ ದಾಖಲೆಗಳೊಂದಿಗೆ ಸಮಯೋಚಿತ ಪ್ರಯೋಗ |
ಆಟೋಮೋಟಿವ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯೋಜನೆಯನ್ನು ನಾನು ಹೇಗೆ ಪರಿಶೀಲಿಸುತ್ತೇನೆ
ಆಟೋಮೋಟಿವ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯೋಜನೆಗಾಗಿ, ಯಂತ್ರದ ಸಾಮರ್ಥ್ಯವನ್ನು ಚರ್ಚಿಸುವ ಮೊದಲು ನಾನು ಭಾಗ ರೇಖಾಚಿತ್ರವನ್ನು ಪರಿಶೀಲಿಸುತ್ತೇನೆ. ನನ್ನ ಆರಂಭಿಕ ಪ್ರಶ್ನೆಗಳು ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್, ಆಪರೇಟಿಂಗ್ ಎನ್ವಿರಾನ್ಮೆಂಟ್, ಕನೆಕ್ಷನ್ ಪಾಯಿಂಟ್ಗಳು ಮತ್ತು ಸ್ವೀಕಾರದ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಸಂಬಂಧಿಸಿದೆ. ಯಂತ್ರದ ನಾಮಮಾತ್ರದ ಕಂಟೇನರ್ ಪರಿಮಾಣವು ಸ್ಕ್ರೀನಿಂಗ್ ಉಲ್ಲೇಖವಾಗಿ ಉಳಿಯುತ್ತದೆ, ನಾಳ ಅಥವಾ ಅನಿಯಮಿತ ಜಲಾಶಯವನ್ನು ಅನುಮೋದಿಸಲು ಆಧಾರವಾಗಿರುವುದಿಲ್ಲ.
ಪ್ರಾಯೋಗಿಕ ಭಾಗವು ಅದರ ತೂಕದ ಗುರಿಯನ್ನು ಪೂರೈಸಿದರೆ ಆದರೆ ಸ್ಥಳೀಯ ಗೋಡೆಯ ದಪ್ಪವನ್ನು ಪರಿಶೀಲಿಸುವಲ್ಲಿ ವಿಫಲವಾದರೆ, ಒಟ್ಟಾರೆ ಭಾಗದ ತೂಕವನ್ನು ಹೆಚ್ಚಿಸುವ ಮೊದಲು ನಾನು ವಸ್ತು ವಿತರಣೆಯನ್ನು ತನಿಖೆ ಮಾಡುತ್ತೇನೆ. ನಾನು ಪ್ಯಾರಿಸನ್ ಪ್ರೊಫೈಲ್, ಮೆಟೀರಿಯಲ್ ತಯಾರಿ, ಟೂಲಿಂಗ್ ಮತ್ತು ರೆಕಾರ್ಡ್ ಮಾಡಿದ ಪ್ರಕ್ರಿಯೆ ಸೆಟ್ಟಿಂಗ್ಗಳೊಂದಿಗೆ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ತಪಾಸಣೆ ಸ್ಥಳಗಳನ್ನು ಹೋಲಿಸುತ್ತೇನೆ. ಸಂಬಂಧಿತ ಭಾಗ ಪರಿಶೀಲನೆಯು ಸಮಸ್ಯೆಯನ್ನು ಪರಿಹರಿಸುತ್ತದೆ ಎಂದು ತೋರಿಸುವವರೆಗೆ ಎಲ್ಲೆಡೆ ವಸ್ತುಗಳನ್ನು ಸೇರಿಸುವುದು ಪ್ರಸ್ತಾಪಿತ ಬದಲಾವಣೆಯಾಗಿ ಉಳಿಯುತ್ತದೆ.
ಪರಿಕರಗಳ ಪರಿಶೀಲನೆಯು ಅಚ್ಚು ಪ್ಲೇಟ್ಗಳ ನಡುವೆ ಹೊಂದಿಕೊಳ್ಳುತ್ತದೆಯೇ ಎನ್ನುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಿನದನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. ನಾನು ಆರೋಹಿಸುವಾಗ, ಅಚ್ಚು ದಪ್ಪ, ತೆರೆಯುವ ಸ್ಥಳ, ಅಗತ್ಯವಿರುವ ಚಲನೆಗಳು ಮತ್ತು ಸಂಪೂರ್ಣ ಭಾಗ-ತೆಗೆದುಹಾಕುವ ಮಾರ್ಗವನ್ನು ಪರಿಶೀಲಿಸುತ್ತೇನೆ. ಪೋರ್ಟ್ಗಳು ಮತ್ತು ಆರೋಹಿಸುವ ವೈಶಿಷ್ಟ್ಯಗಳಿಗೆ ಟ್ರಿಮ್ಮಿಂಗ್, ಸ್ಥಾನೀಕರಣ ಮತ್ತು ಮೋಲ್ಡಿಂಗ್ ನಂತರ ತಪಾಸಣೆಗೆ ಸ್ಪಷ್ಟವಾದ ಯೋಜನೆ ಅಗತ್ಯವಿರುತ್ತದೆ.
ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಎಂಜಿನಿಯರಿಂಗ್-ಪ್ಲಾಸ್ಟಿಕ್ ಗ್ರೇಡ್ಗಾಗಿ, ನಾನು ಅದರ ಸಂಸ್ಕರಣಾ ಮಾರ್ಗದರ್ಶನವನ್ನು ವಿನಂತಿಸುತ್ತೇನೆ ಮತ್ತು ಪ್ರಸ್ತಾವಿತ ಒಣಗಿಸುವಿಕೆ, ಆಹಾರ, ಸ್ಕ್ರೂ ಮತ್ತು ಹೆಡ್ ಅರೇಂಜ್ಮೆಂಟ್ ಅನ್ನು ಪರಿಶೀಲಿಸುತ್ತೇನೆ. ಮತ್ತೊಂದು ರಾಳದೊಂದಿಗೆ ಕಾರ್ಯಕ್ಷಮತೆಯ ಪುರಾವೆಯಾಗಿ ನಾನು HDPE ಥ್ರೋಪುಟ್ ಫಿಗರ್ ಅನ್ನು ಬಳಸುವುದಿಲ್ಲ. ಯಾವುದೇ ಪ್ರಸ್ತಾವಿತ ರೀಗ್ರೈಂಡ್ ಪಾಕವಿಧಾನವು ಅನ್ವಯವಾಗುವ ವಸ್ತು ಮತ್ತು ಗ್ರಾಹಕರ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಒಳಪಟ್ಟಿರುತ್ತದೆ.
ಉತ್ಪಾದನಾ ಕೋಶವನ್ನು ಅನುಮೋದಿಸುವ ಮೊದಲು, ನಾನು ಪ್ರಯೋಗ ಯೋಜನೆಯಲ್ಲಿ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕೆಲಸವನ್ನು ಸೇರಿಸುತ್ತೇನೆ. ಅಚ್ಚೊತ್ತಿದ ನಾಳವು ಇನ್ನೂ ಒಪ್ಪಿದ ಟ್ರಿಮ್ಮಿಂಗ್, ಅಸೆಂಬ್ಲಿ ಮತ್ತು ತಪಾಸಣೆ ಹಂತಗಳನ್ನು ಹಾದುಹೋಗಬೇಕಾಗಿದೆ. ನಾನು ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್, ಅಡಚಣೆಗಳು ಮತ್ತು ಹಸ್ತಚಾಲಿತ ಹೊಂದಾಣಿಕೆಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡುತ್ತೇನೆ, ನಂತರ ತಿದ್ದುಪಡಿ ಅಥವಾ ಹೆಚ್ಚಿನ ಪುರಾವೆಗಳ ಅಗತ್ಯವಿರುವ ಐಟಂಗಳಿಂದ ಪಾಸ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತೇನೆ.
ನನ್ನ ಶಿಫಾರಸು ಆ ಸಂಶೋಧನೆಗಳ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ. ಒಂದು ದೊಡ್ಡ ಯಂತ್ರವು ಉತ್ಪಾದನೆಯ ಕೊರತೆಗೆ ನನ್ನ ಸ್ವಯಂಚಾಲಿತ ಪ್ರತಿಕ್ರಿಯೆಯಾಗಿರುವುದಿಲ್ಲ; ನಿರ್ಬಂಧವು ಮೋಲ್ಡಿಂಗ್, ನಿರ್ವಹಣೆ, ಪೂರ್ಣಗೊಳಿಸುವಿಕೆ ಅಥವಾ ತಪಾಸಣೆಯಿಂದ ಬಂದಿದೆಯೇ ಎಂಬುದನ್ನು ನಾನು ಮೊದಲು ಸ್ಥಾಪಿಸುತ್ತೇನೆ.
ಬ್ಲೋ ಮೋಲ್ಡ್ ವಿನ್ಯಾಸ, ಗೋಡೆಯ ವಿತರಣೆ ಮತ್ತು ನಿರ್ಣಾಯಕ ಇಂಟರ್ಫೇಸ್ಗಳು
ಮುಗಿದ ಭಾಗದ ತೂಕವು ಇಡೀ ವಸ್ತುವಿನ ಒಂದು ಅಳತೆಯಾಗಿದೆ. ಇದು ಬೆಂಡ್, ಸಂಪರ್ಕ ಅಥವಾ ಪಿಂಚ್-ಆಫ್ನಲ್ಲಿ ದಪ್ಪವನ್ನು ಗುರುತಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ರೇಖಾಚಿತ್ರ ಮತ್ತು ಕಾರ್ಯದಿಂದ ತಪಾಸಣೆ ಸ್ಥಳಗಳನ್ನು ಸ್ಥಾಪಿಸಿ, ನಂತರ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಭಾಗ ಸ್ಥಿತಿಯಲ್ಲಿ ಮಾಡಿದ ಅಳತೆಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.
ಪ್ರತ್ಯೇಕ ರೇಖಾಂಶ ಮತ್ತು ಸುತ್ತಳತೆಯ ನಿಯಂತ್ರಣ
ಭಾಗದ ಸುತ್ತಳತೆಯ ಸುತ್ತಲೂ ಗೋಡೆಯ ವಿತರಣೆಯಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ರೇಖಾಂಶದ ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ. ಟೋರೆ ತನ್ನ 3D ಹೀರಿಕೊಳ್ಳುವ ಪ್ರಕ್ರಿಯೆಯ ಚರ್ಚೆಯಲ್ಲಿ ತ್ರಿಜ್ಯದ ಗೋಡೆ-ದಪ್ಪ ನಿಯಂತ್ರಣವನ್ನು ವಿವರಿಸುತ್ತದೆ. ಪ್ರಸ್ತಾವಿತ ವ್ಯವಸ್ಥೆಯ ನಿಜವಾದ ನಿಯಂತ್ರಣ ಕಾರ್ಯಗಳನ್ನು ದೃಢೀಕರಿಸಿ; ಒಂದು ದೊಡ್ಡ ಪ್ರೋಗ್ರಾಮಿಂಗ್-ಪಾಯಿಂಟ್ ಎಣಿಕೆ ಮಾತ್ರ ಪ್ರತಿ ನಿರ್ಣಾಯಕ ಸ್ಥಳವು ಅದರ ಮಿತಿಯನ್ನು ಪೂರೈಸುತ್ತದೆ ಎಂಬುದನ್ನು ಪ್ರದರ್ಶಿಸುವುದಿಲ್ಲ.
ಸ್ಥಳೀಯ ವೈಫಲ್ಯಕ್ಕಾಗಿ, ಮಾಪನವನ್ನು ಭಾಗದಲ್ಲಿ ಅದರ ಸ್ಥಾನಕ್ಕೆ ನಕ್ಷೆ ಮಾಡಿ ಮತ್ತು ಸಂಬಂಧಿತ ಪ್ರಕ್ರಿಯೆ ಮತ್ತು ಟೂಲಿಂಗ್ ಅಸ್ಥಿರಗಳನ್ನು ತನಿಖೆ ಮಾಡಿ. ಬದಲಾವಣೆಗಳನ್ನು ಪತ್ತೆಹಚ್ಚಲು ಇರಿಸಿಕೊಳ್ಳಿ ಆದ್ದರಿಂದ ಅವುಗಳ ಪರಿಣಾಮಗಳನ್ನು ಪರಿಶೀಲಿಸಬಹುದು. ಅಸ್ತಿತ್ವದಲ್ಲಿರುವಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಮಾರ್ಗದರ್ಶಿನಿಯಂತ್ರಣ ವಿಷಯವನ್ನು ಹೆಚ್ಚು ವಿವರವಾಗಿ ವಿವರಿಸುತ್ತದೆ.
ಪೂರ್ಣಗೊಳಿಸುವಿಕೆ ಮತ್ತು ಜೋಡಣೆಯ ಮೂಲಕ ದತ್ತಾಂಶಗಳನ್ನು ಒಯ್ಯಿರಿ
ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ದತ್ತಾಂಶಗಳಿಗೆ ಸಂಬಂಧಿಸಿದಂತೆ ಪೋರ್ಟ್ಗಳು, ಟ್ರಿಮ್ ಮಾಡಿದ ಅಂಚುಗಳು ಮತ್ತು ಆರೋಹಿಸುವ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಹೇಗೆ ಅಳೆಯಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ವಿವರಿಸಿ. ಭಾಗದ ಬೆಂಬಲ ಮತ್ತು ಮಾಪನ ಸ್ಥಿತಿಯನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ಬಳಸಿ ಅಚ್ಚು ಮತ್ತು ಫಿಕ್ಚರ್ ಪೂರೈಕೆದಾರರೊಂದಿಗೆ ಈ ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ಪರಿಶೀಲಿಸಿಅಚ್ಚು ವಿನ್ಯಾಸ ಮತ್ತು ಯಂತ್ರ-ಇಂಟರ್ಫೇಸ್ ತಪಾಸಣೆ, ಅಚ್ಚು ಅನುಮೋದನೆಯ ನಂತರ ಮುಕ್ತಾಯವನ್ನು ಪ್ರತ್ಯೇಕ ಸಮಸ್ಯೆಯಾಗಿ ಪರಿಗಣಿಸುವ ಬದಲು.
ಸಂಪೂರ್ಣ ಆಟೋಮೋಟಿವ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಸೆಲ್ ಅನ್ನು ವಿವರಿಸಿ
ರಾಳದ ತಯಾರಿಕೆಯಿಂದ ಅಂಗೀಕರಿಸಲ್ಪಟ್ಟ ಭಾಗದ ಎಣಿಕೆಯ ಬಿಂದುವಿಗೆ ಮಾರ್ಗವನ್ನು ಬರೆಯಿರಿ. ಭಾಗಕ್ಕೆ ಅಗತ್ಯವಿರುವಲ್ಲಿ ಮಾತ್ರ ತೆಗೆದುಹಾಕುವುದು, ಟ್ರಿಮ್ಮಿಂಗ್, ತೆರೆಯುವಿಕೆ, ಸೇರುವಿಕೆ, ಜೋಡಣೆ ಮತ್ತು ತಪಾಸಣೆಯನ್ನು ಸೇರಿಸಿ. ಪ್ರತಿ ಕಾರ್ಯಾಚರಣೆಗೆ, ಪೂರೈಕೆದಾರರನ್ನು ಹೆಸರಿಸಿ, ಸ್ವೀಕಾರ ಸಾಕ್ಷ್ಯ ಮತ್ತು ಏಕೀಕರಣದ ಜವಾಬ್ದಾರಿ.
ನಿಲ್ದಾಣದ ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ಪರಿಶೀಲಿಸಿ: ಒಂದು ಭಾಗವು ಹೇಗೆ ವರ್ಗಾವಣೆಯಾಗುತ್ತದೆ, ಅದು ಹೇಗೆ ನೆಲೆಗೊಂಡಿದೆ, ಡೌನ್ಸ್ಟ್ರೀಮ್ ನಿಲ್ದಾಣವು ನಿಂತಾಗ ಏನಾಗುತ್ತದೆ ಮತ್ತು ತಿರಸ್ಕರಿಸಿದ ಭಾಗಗಳನ್ನು ಹೇಗೆ ಬೇರ್ಪಡಿಸಲಾಗುತ್ತದೆ. ಒಂದು ಉದ್ಧರಣವು ಯಂತ್ರ ಬಿಲ್ಡರ್ ಒದಗಿಸಿದ ಉಪಕರಣಗಳನ್ನು ಇತರರು ಸರಬರಾಜು ಮಾಡುವ ಸಾಧನಗಳಿಂದ ಪ್ರತ್ಯೇಕಿಸಬೇಕು. ದಿಸ್ವಯಂಚಾಲಿತ-ಸಾಲಿನ ಸಂರಚನಾ ಮಾರ್ಗದರ್ಶಿಈ ಸರಬರಾಜು ಗಡಿಗಳನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ.
ಭಾಗದ ಕಾರ್ಯ ಮತ್ತು ವಿವರಣೆಯಿಂದ ತಪಾಸಣೆಗಳನ್ನು ಆಯ್ಕೆಮಾಡಿ. ಅಗತ್ಯವಿರುವಲ್ಲಿ ಸೋರಿಕೆ ಪರೀಕ್ಷೆಯು ಆಯಾಮ, ಅಂಗೀಕಾರ, ಜೋಡಣೆ ಅಥವಾ ಬಾಳಿಕೆ ಸಾಕ್ಷ್ಯವನ್ನು ಬದಲಿಸುವುದಿಲ್ಲ. ಪ್ರತಿ ಆಟೋಮೋಟಿವ್ ಅಪ್ಲಿಕೇಶನ್ಗೆ ಒಂದು ಸಾಮಾನ್ಯ ಪರೀಕ್ಷಾ ಪಟ್ಟಿಯನ್ನು ತಪ್ಪಿಸಿ.
ಭಾಗ ಮತ್ತು ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಸಾಬೀತುಪಡಿಸಿ
ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ, ಅನುಮೋದಿತ ವಸ್ತು ಮತ್ತು ಉದ್ದೇಶಿತ ಪಾಕವಿಧಾನದ ಸುತ್ತಲೂ ಪ್ರಾತಿನಿಧಿಕ ಪ್ರಯೋಗವನ್ನು ಯೋಜಿಸಿ. ಅಚ್ಚು, ಸೆಟಪ್, ವಸ್ತು ಬಹಳಷ್ಟು ಮತ್ತು ಮಾಪನ ಯೋಜನೆಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಸ್ವೀಕರಿಸಿದ ಪ್ರಮಾಣಗಳನ್ನು ಇರಿಸಿ, ಕಾರಣಗಳನ್ನು ತಿರಸ್ಕರಿಸಿ, ನಿಲುಗಡೆಗಳು ಮತ್ತು ಹಸ್ತಚಾಲಿತ ಮಧ್ಯಸ್ಥಿಕೆಗಳನ್ನು ಸೈಕಲ್ ದಾಖಲೆಯೊಂದಿಗೆ ಇರಿಸಿ.
ಪೂರೈಕೆದಾರರ ಯಂತ್ರ ಪರೀಕ್ಷೆ ಮತ್ತು ಗ್ರಾಹಕರ ಉತ್ಪಾದನಾ ಭಾಗ ಅನುಮೋದನೆಯು ವಿಭಿನ್ನ ಉದ್ದೇಶಗಳನ್ನು ಪೂರೈಸುತ್ತದೆ.AIAG ಸಾರ್ವಜನಿಕ PPAP ಅವಲೋಕನಉತ್ಪಾದನಾ ದರದಲ್ಲಿ ನಿಜವಾದ ಉತ್ಪಾದನೆಯ ಸಮಯದಲ್ಲಿ ವಿನ್ಯಾಸ ದಾಖಲೆಗಳು ಮತ್ತು ವಿಶೇಷಣಗಳನ್ನು ಸ್ಥಿರವಾಗಿ ಪೂರೈಸುವುದರೊಂದಿಗೆ ಉತ್ಪಾದನಾ ಭಾಗ ಅನುಮೋದನೆಯನ್ನು ಸಂಪರ್ಕಿಸುತ್ತದೆ. ಯಂತ್ರದ ಚಲನೆಯನ್ನು ಪ್ರದರ್ಶಿಸುವುದಕ್ಕಿಂತ ಅಥವಾ ಒಂದು ಸ್ವೀಕಾರಾರ್ಹ ಮಾದರಿಯನ್ನು ಉತ್ಪಾದಿಸುವುದಕ್ಕಿಂತ ಆ ವ್ಯಾಪ್ತಿ ವಿಸ್ತಾರವಾಗಿದೆ.
| ಚಟುವಟಿಕೆ | ಇದು ವಿಳಾಸಗಳನ್ನು ಪ್ರಶ್ನಿಸಿ | ವ್ಯಾಖ್ಯಾನಿಸಲು ಪುರಾವೆ | ಸ್ವತಃ ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ |
|---|---|---|---|
| ಯಂತ್ರ ಅಥವಾ ಕೋಶ FAT | ಸರಬರಾಜು ಮಾಡಿದ ಉಪಕರಣವು ಒಪ್ಪಿಗೆಯ ಸ್ವೀಕಾರದ ವ್ಯಾಪ್ತಿಯನ್ನು ಪೂರೈಸುತ್ತದೆಯೇ? | ಒಪ್ಪಂದದ ಪರಿಶೀಲನೆಗಳು, ಕಾನ್ಫಿಗರೇಶನ್, ಪ್ರಯೋಗ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ತೆರೆದ-ಐಟಂ ದಾಖಲೆ | ಎಲ್ಲಾ ಮುಗಿದ ಭಾಗ ಕಾರ್ಯಗಳು ಅಥವಾ ಗ್ರಾಹಕರ ಉತ್ಪಾದನೆಯ ಅನುಮೋದನೆ |
| ಭಾಗ ಕ್ರಿಯಾತ್ಮಕ ಮೌಲ್ಯೀಕರಣ | ಸಿದ್ಧಪಡಿಸಿದ ಭಾಗವು ನಿಗದಿತ ಬಳಕೆಯ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸುತ್ತದೆಯೇ? | ಅನ್ವಯಿಸುವ ಆಯಾಮದ, ಜೋಡಣೆ, ಕ್ರಿಯಾತ್ಮಕ ಮತ್ತು ಬಾಳಿಕೆ ದಾಖಲೆಗಳು | ಮೌಲ್ಯಮಾಪನ ಮಾಡಿದ ಪರಿಸ್ಥಿತಿಗಳ ಹೊರಗೆ ನಿರಂತರ ಉತ್ಪಾದನಾ ಕಾರ್ಯಕ್ಷಮತೆ |
| ಗ್ರಾಹಕರ ಉತ್ಪಾದನೆಯ ಭಾಗ ಅನುಮೋದನೆ | ಉದ್ದೇಶಿತ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಯು ಗ್ರಾಹಕರ ಅನ್ವಯವಾಗುವ ಅನುಮೋದನೆಯ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸುತ್ತದೆಯೇ? | ಅಗತ್ಯವಿರುವಲ್ಲಿ PPAP ಸೇರಿದಂತೆ ಗ್ರಾಹಕ-ವ್ಯಾಖ್ಯಾನಿತ ಸಲ್ಲಿಕೆಗಳು ಮತ್ತು ಉತ್ಪಾದನಾ ಪುರಾವೆಗಳು | ಅಗತ್ಯ ಪರಿಶೀಲನೆಯಿಲ್ಲದೆ ಬದಲಾದ ವಸ್ತು, ರೇಖಾಚಿತ್ರ ಅಥವಾ ಪ್ರಕ್ರಿಯೆಗೆ ಅನುಮೋದನೆ |
ಯೋಜನೆಯ ಸ್ವೀಕಾರ ಯೋಜನೆಯಲ್ಲಿ ಮಾದರಿ ಪ್ರಮಾಣಗಳು, ಪ್ರಯೋಗದ ಅವಧಿ, ಮಾಪನ ವಿಧಾನಗಳು ಮತ್ತು ಯಾವುದೇ ಅಂಕಿಅಂಶಗಳ ಮಾನದಂಡಗಳನ್ನು ಹೊಂದಿಸಿ. ಸಾರ್ವತ್ರಿಕ Cpk ಗುರಿಯನ್ನು ಎರವಲು ಪಡೆಯಬೇಡಿ ಅಥವಾ ಸಾಮಾನ್ಯ ಯಂತ್ರ ಲೇಖನದಿಂದ ಅವಧಿಯನ್ನು ಚಲಾಯಿಸಬೇಡಿ. ಸಲಕರಣೆ ಭಾಗಕ್ಕಾಗಿ, ಬಳಸಿFAT ಯೋಜನೆ ಮಾರ್ಗದರ್ಶಿಒಪ್ಪಿದ ಚೆಕ್ಗಳನ್ನು ಸ್ಥಾಪಿಸಲು.
ಪ್ರತಿ ಅಗತ್ಯವನ್ನು ರವಾನಿಸಿದಂತೆ ಮುಚ್ಚಿ, ಸರಿಪಡಿಸುವ ಕೆಲಸ ಮತ್ತು ಮರುಪರೀಕ್ಷೆಯ ಅಗತ್ಯವಿರುತ್ತದೆ ಅಥವಾ ಇನ್ನೂ ಪರಿಶೀಲಿಸಲಾಗಿಲ್ಲ. ನಂತರದ ಎರಡು ವರ್ಗಗಳಿಗೆ ಮಾಲೀಕ ಮತ್ತು ಮುಚ್ಚುವಿಕೆಯ ಸಾಕ್ಷ್ಯವನ್ನು ನಿಯೋಜಿಸಿ. ಈ ಸ್ಥಿತಿಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಇಟ್ಟುಕೊಳ್ಳುವುದರಿಂದ ಅಪೂರ್ಣ ಪ್ರಯೋಗವು ಸ್ಪಷ್ಟವಾದ ಉತ್ಪಾದನೆಯ ಬಿಡುಗಡೆಯಾಗುವುದನ್ನು ತಡೆಯುತ್ತದೆ.
ಸ್ವೀಕರಿಸಿದ ಭಾಗದ ಗಡಿಯಲ್ಲಿ ಔಟ್ಪುಟ್ ಮತ್ತು ವೆಚ್ಚವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ
ಒಪ್ಪಿದ ಚೆಕ್ಗಳನ್ನು ರವಾನಿಸುವ ಮುಗಿದ ಆಟೋಮೋಟಿವ್ ಭಾಗಗಳನ್ನು ಎಣಿಸಿ. ಗುರಿಯು ಬದಲಾವಣೆಗಳು, ಅಡಚಣೆಗಳು ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಒಳಗೊಂಡಿದೆಯೇ ಎಂಬುದನ್ನು ತಿಳಿಸಿ ಮತ್ತು ಪ್ರತಿ ನಿಲ್ದಾಣಕ್ಕೂ ಒಂದೇ ಸಮಯದ ಆಧಾರದ ಮೇಲೆ ಬಳಸಿ. ನೋಡಿಉತ್ಪಾದನಾ ದರ ಲೆಕ್ಕಾಚಾರ ಮಾರ್ಗದರ್ಶಿನಾಮಮಾತ್ರದ ಚಕ್ರಗಳು ಮತ್ತು ಸ್ವೀಕೃತ ಔಟ್ಪುಟ್ ನಡುವಿನ ವ್ಯತ್ಯಾಸಕ್ಕಾಗಿ.
ಅದರ ಮೋಲ್ಡಿಂಗ್ ಚಕ್ರವನ್ನು ಮೀರಿ HVAC ನಾಳದ ಕೋಶವನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡುವುದು
ಒಂದು ಕಾಲ್ಪನಿಕ ಆಟೋಮೋಟಿವ್ HVAC ಡಕ್ಟ್ ಯೋಜನೆಗಾಗಿ, ನಾನು ನಿಗದಿತ ಗಂಟೆಗೆ 95 ಅಂಗೀಕೃತ ಭಾಗಗಳ ಅವಶ್ಯಕತೆಯೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸುತ್ತೇನೆ. ಏಕ-ಕುಹರದ ಅಚ್ಚು, 32-ಸೆಕೆಂಡ್ ಮೋಲ್ಡಿಂಗ್ ಸೈಕಲ್, 90% ಮೋಲ್ಡಿಂಗ್-ಹಂತದ ರನ್ ಲಭ್ಯತೆ ಮತ್ತು ಸಂಪೂರ್ಣ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ 96% ರಷ್ಟು ಅಂತಿಮ ಸ್ವೀಕೃತ ಇಳುವರಿಯನ್ನು ಊಹಿಸಿ.
ನಾಮಮಾತ್ರದ ಮೋಲ್ಡಿಂಗ್ ದರವು ಗಂಟೆಗೆ 3,600 ÷ 32 ಅಥವಾ 112.5 ಭಾಗಗಳಾಗಿರುತ್ತದೆ. ಊಹಿಸಲಾದ ರನ್ ಲಭ್ಯತೆಯನ್ನು ಅನ್ವಯಿಸುವುದರಿಂದ ಪ್ರತಿ ನಿಗದಿತ ಗಂಟೆಗೆ 101.25 ಭಾಗಗಳ ಮೋಲ್ಡಿಂಗ್-ಹಂತದ ಸಾಮರ್ಥ್ಯವನ್ನು ಬಿಡುತ್ತದೆ.
ಆ ಅಂಕಿ ಮುಗಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಟ್ರಿಮ್ಮಿಂಗ್, ಹ್ಯಾಂಡ್ಲಿಂಗ್ ಮತ್ತು ತಪಾಸಣೆಯ ಸಾಮರ್ಥ್ಯವನ್ನು ಸಹ ನಾನು ಹೋಲಿಸುತ್ತೇನೆ. ಕೆಳಗಿನ ಕೋಷ್ಟಕವು ಎರಡು ಯೋಜನಾ ಸನ್ನಿವೇಶಗಳನ್ನು ತೋರಿಸುತ್ತದೆ, ಯಾವುದೇ ಹೆಚ್ಚುವರಿ ವರ್ಗಾವಣೆ ನಷ್ಟಗಳು ಅಥವಾ ನಿಲ್ದಾಣದ ನಿಲುಗಡೆಗಳ ನಡುವಿನ ಪರಸ್ಪರ ಕ್ರಿಯೆಗಳನ್ನು ಊಹಿಸುತ್ತದೆ. ಎರಡೂ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಾಮರ್ಥ್ಯದ ಅಂಕಿಅಂಶಗಳು ನಿಗದಿತ ಸಮಯವನ್ನು ಬಳಸುತ್ತವೆ ಮತ್ತು ಈಗಾಗಲೇ ಊಹಿಸಲಾದ ನಿಲ್ದಾಣದ ಅಡಚಣೆಗಳಿಗೆ ಅವಕಾಶ ಮಾಡಿಕೊಡುತ್ತವೆ; 96% ಇಳುವರಿಯನ್ನು ಒಮ್ಮೆ ಕೊನೆಯಲ್ಲಿ ಅನ್ವಯಿಸಲಾಗುತ್ತದೆ.
| ಯೋಜನಾ ಅಳತೆ | ಆರಂಭಿಕ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸನ್ನಿವೇಶ | ಪರಿಷ್ಕೃತ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸನ್ನಿವೇಶ |
|---|---|---|
| ಮೋಲ್ಡಿಂಗ್ ಹಂತದ ಸಾಮರ್ಥ್ಯ | 101.25 ಭಾಗಗಳು/ಗಂಟೆ | 101.25 ಭಾಗಗಳು/ಗಂಟೆ |
| ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಂಸ್ಕರಣಾ ಸಾಮರ್ಥ್ಯ | 90 ಭಾಗಗಳು/ಗಂಟೆ | 105 ಭಾಗಗಳು/ಗಂಟೆ |
| ಅಂತಿಮ ಸ್ವೀಕರಿಸಿದ ಇಳುವರಿಯನ್ನು ಊಹಿಸಲಾಗಿದೆ | 96% | 96% |
| ಯೋಜಿತ ಸ್ವೀಕೃತ ಔಟ್ಪುಟ್ | 86.4 ಭಾಗಗಳು/ಗಂಟೆ | 97.2 ಭಾಗಗಳು/ಗಂಟೆ |
| ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಅಗತ್ಯವಿದೆ | 95 ಭಾಗಗಳು/ಗಂಟೆ | 95 ಭಾಗಗಳು/ಗಂಟೆ |
ಆರಂಭಿಕ ಸನ್ನಿವೇಶದಲ್ಲಿ, ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಾಮರ್ಥ್ಯವು ಅಂತಿಮ ಇಳುವರಿ ಭತ್ಯೆಯ ಮೊದಲು ಪ್ರತಿ ಗಂಟೆಗೆ 90 ಭಾಗಗಳಿಗೆ ಕೋಶವನ್ನು ಮಿತಿಗೊಳಿಸುತ್ತದೆ. ಆದ್ದರಿಂದ ಯೋಜಿತ ಸ್ವೀಕೃತ ಔಟ್ಪುಟ್ ಪ್ರತಿ ಗಂಟೆಗೆ 90 × 0.96 = 86.4 ಭಾಗಗಳು, ಅಗತ್ಯಕ್ಕಿಂತ ಕಡಿಮೆ.
ಪ್ರತಿ ಗಂಟೆಗೆ 105 ಭಾಗಗಳನ್ನು ಸಂಸ್ಕರಿಸುವ ಸಾಮರ್ಥ್ಯವಿರುವ ಡೌನ್ಸ್ಟ್ರೀಮ್ ವ್ಯವಸ್ಥೆಯನ್ನು ನಾನು ಮುಂದಿನ ಮೌಲ್ಯಮಾಪನ ಮಾಡುತ್ತೇನೆ. ಮೋಲ್ಡಿಂಗ್ ಹಂತವು ಪೂರೈಕೆಯನ್ನು ಸೀಮಿತಗೊಳಿಸುವುದರೊಂದಿಗೆ, ಯೋಜಿತ ಸ್ವೀಕೃತ ಉತ್ಪಾದನೆಯು ಗಂಟೆಗೆ 101.25 × 0.96 = 97.2 ಭಾಗಗಳಾಗಿ ಪರಿಣಮಿಸುತ್ತದೆ.
ಪರಿಷ್ಕೃತ ಲೆಕ್ಕಾಚಾರವು ಪ್ರತಿ ಗಂಟೆಗೆ ಕೇವಲ 2.2 ಭಾಗಗಳಿಂದ ಗುರಿಯನ್ನು ಮೀರುತ್ತದೆ. ನಾನು ಅದನ್ನು ಸೀಮಿತ ಯೋಜನೆ ಹೆಡ್ರೂಮ್ ಎಂದು ಪರಿಗಣಿಸುತ್ತೇನೆ, ಅನುಮೋದಿತ ಉತ್ಪಾದನಾ ದರದ ಪುರಾವೆ ಅಲ್ಲ. ಪ್ರಾತಿನಿಧಿಕ ಸೆಲ್ ಪ್ರಯೋಗವು ಇನ್ನೂ ನಿಜವಾದ ಚಕ್ರ, ಅಡಚಣೆಗಳು, ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕಾರ್ಯಕ್ಷಮತೆ ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಇಳುವರಿಯನ್ನು ಸ್ಥಾಪಿಸುವ ಅಗತ್ಯವಿದೆ.
ದೊಡ್ಡ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವನ್ನು ವಿನಂತಿಸುವ ಮೊದಲು ಈ ಹೋಲಿಕೆಯು ಎಂಜಿನಿಯರಿಂಗ್ ವಿಮರ್ಶೆಯನ್ನು ಪೂರ್ಣಗೊಳಿಸುವಿಕೆ ಮತ್ತು ತಪಾಸಣೆ ವ್ಯವಸ್ಥೆಗೆ ನಿರ್ದೇಶಿಸುತ್ತದೆ.
ಅದೇ ಉತ್ಪಾದನಾ ವ್ಯಾಪ್ತಿಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ
ಪ್ರತಿ ಪ್ರಸ್ತಾವನೆಯಲ್ಲಿ ಯಂತ್ರ, ಅಚ್ಚು, ವಸ್ತು ತಯಾರಿಕೆ, ಫಿನಿಶಿಂಗ್ ಫಿಕ್ಚರ್ಗಳು, ತಪಾಸಣೆ, ಏಕೀಕರಣ ಮತ್ತು ಪ್ರಯೋಗ ವೆಚ್ಚಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ. ಯಂತ್ರ-ಮಾತ್ರ ಬೆಲೆಯನ್ನು ಸಂಪೂರ್ಣ ಸೆಲ್ ಬೆಲೆಯೊಂದಿಗೆ ನೇರವಾಗಿ ಹೋಲಿಸಲಾಗುವುದಿಲ್ಲ. ಸ್ವೀಕರಿಸಿದ ಉತ್ಪಾದನೆ ಮತ್ತು ಯೋಜನೆಯ ಬೇಡಿಕೆಯ ವಿರುದ್ಧ ಹೆಚ್ಚುವರಿ ಸಾಮರ್ಥ್ಯವನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ; ದೊಡ್ಡ ಯಂತ್ರವು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಅಡಚಣೆಯನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆ ಎಂದು ಭಾವಿಸಬೇಡಿ.
Kinggle ಗಾಗಿ ಆಟೋಮೋಟಿವ್ ಭಾಗ RFQ ಅನ್ನು ತಯಾರಿಸಿ
ಕಿಂಗ್ಗಲ್ನ ಪ್ರಕಟಿತ ಸಂಚಯಕ ವೇದಿಕೆಗಳು ಆರಂಭಿಕ ಚರ್ಚೆಗೆ ನಿರ್ದಿಷ್ಟ ಉಲ್ಲೇಖಗಳನ್ನು ಒದಗಿಸುತ್ತವೆ. ಅವು ಕಾಲ್ಪನಿಕ ನಾಳದ ಉದಾಹರಣೆಗಾಗಿ ಅಥವಾ ಪ್ರತಿ ಆಟೋಮೋಟಿವ್ ಭಾಗಕ್ಕೆ ಸ್ವಯಂಚಾಲಿತ ಆಯ್ಕೆಗಳಲ್ಲ. ಪ್ರಸ್ತಾವಿತ ವಸ್ತು, ಅಚ್ಚು ಮತ್ತು ಸಂಪೂರ್ಣ ಉತ್ಪಾದನಾ ವ್ಯಾಪ್ತಿಗೆ ಇನ್ನೂ ತಾಂತ್ರಿಕ ಪರಿಶೀಲನೆಯ ಅಗತ್ಯವಿದೆ.
| ಉಲ್ಲೇಖ ಕ್ಷೇತ್ರ | KGB80A | KGB100B |
|---|---|---|
| ಗರಿಷ್ಠ ಧಾರಕ ಸಾಮರ್ಥ್ಯದ ಜಾಹೀರಾತು | 30 ಎಲ್ | 120 ಎಲ್ |
| ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವ ಶಕ್ತಿ | 215 ಕೆ.ಎನ್ | 440 ಕೆ.ಎನ್ |
| ಮೋಲ್ಡ್ ಪ್ಲೇಟನ್ ಗಾತ್ರ, W × H | 750 × 860 ಮಿಮೀ | 1,200 × 1,200 ಮಿಮೀ |
| ಗರಿಷ್ಠ ಅಚ್ಚು ಗಾತ್ರ, W × H | 520 × 860 ಮಿಮೀ | 920 × 1,200 ಮಿಮೀ |
| ಅಚ್ಚು ದಪ್ಪ | 360 ರಿಂದ 420 ಮಿ.ಮೀ | 510 ರಿಂದ 600 ಮಿ.ಮೀ |
| ಪಟ್ಟಿ ಮಾಡಲಾದ ಅಪ್ಲಿಕೇಶನ್ ಸಂಪರ್ಕ | ಆಟೋ ಭಾಗಗಳ ಪೈಪ್ಲೈನ್ಗಳು | ಆಟೋ ಭಾಗಗಳು ಮತ್ತು ಕಾರ್ ಟ್ಯಾಂಕ್ಗಳು |
ಲಿಂಕ್ ಮಾಡಿದ ಕಿಂಗ್ಗಲ್ ಉತ್ಪನ್ನ ಪುಟಗಳಿಂದ ಆಯ್ದ ಕ್ಷೇತ್ರಗಳನ್ನು ಟೇಬಲ್ ಪುನರುತ್ಪಾದಿಸುತ್ತದೆ. ಪ್ಲ್ಯಾಟೆನ್ ಗಾತ್ರ ಮತ್ತು ಗರಿಷ್ಠ ಅಚ್ಚು ಗಾತ್ರವು ವಿಭಿನ್ನ ಕ್ಷೇತ್ರಗಳಾಗಿವೆ. ಸಂಪೂರ್ಣ ಚಲನೆಯ ಹೊದಿಕೆ, ಗ್ರೇಡ್-ನಿರ್ದಿಷ್ಟ ಔಟ್ಪುಟ್, ವಿಶೇಷ ಹೀರುವ ಪ್ರಕ್ರಿಯೆ ಅಥವಾ ಇಂಧನ-ವ್ಯವಸ್ಥೆಯ ಅನುಮೋದನೆಯನ್ನು ದೃಢೀಕರಿಸುವುದಿಲ್ಲ. ಪ್ರಸ್ತಾವಿತ ನಿರ್ಮಾಣಕ್ಕಾಗಿ ಇಂಟರ್ಫೇಸ್ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ವಿನಂತಿಸಿ.

ವಿನಂತಿಸಿದ ಯಂತ್ರದ ಪರಿಮಾಣ ಮಾತ್ರವಲ್ಲದೆ, ವಿಮರ್ಶೆ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಕಳುಹಿಸಿ
- ಪರಿಷ್ಕರಣೆಗಳು, ಮುಗಿದ ರೇಖಾಗಣಿತ, ದತ್ತಾಂಶಗಳು ಮತ್ತು ನಿರ್ಣಾಯಕ ಗೋಡೆ ಅಥವಾ ಇಂಟರ್ಫೇಸ್ ಅಗತ್ಯತೆಗಳೊಂದಿಗೆ 3D ಮತ್ತು 2D ಭಾಗ ರೇಖಾಚಿತ್ರಗಳು.
- ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ರಾಳದ ದರ್ಜೆ, ಅನುಮೋದಿತ ಉತ್ಪಾದನಾ ಪಾಕವಿಧಾನ ಮತ್ತು ಸಂಬಂಧಿತ ಸಂಸ್ಕರಣಾ ಸೂಚನೆಗಳು.
- ಭಾಗ ತೂಕ, ಯೋಜಿತ ಅಚ್ಚು ವ್ಯವಸ್ಥೆ, ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಉಪಕರಣ ಮಾಹಿತಿ ಮತ್ತು ಪ್ರಸ್ತಾವಿತ ಪೂರ್ಣಗೊಳಿಸುವ ಅನುಕ್ರಮ.
- ಅದರ ಸಮಯದ ಆಧಾರ, ವಾರ್ಷಿಕ ಬೇಡಿಕೆ, ಉತ್ಪನ್ನ ಮಿಶ್ರಣ ಮತ್ತು ತಪಾಸಣೆ ಅಗತ್ಯತೆಗಳೊಂದಿಗೆ ಅಗತ್ಯವಿರುವ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್.
- ಸೈಟ್ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಅಚ್ಚು, ಸಹಾಯಕಗಳು, ಪೂರ್ಣಗೊಳಿಸುವಿಕೆ, ತಪಾಸಣೆ ಮತ್ತು ಏಕೀಕರಣವನ್ನು ಯಾರು ಪೂರೈಸುತ್ತಾರೆ ಎಂಬುದರ ಸ್ಪಷ್ಟ ಪಟ್ಟಿ.
ಈ ಇನ್ಪುಟ್ಗಳು ಯಂತ್ರದ ಸಂರಚನೆಯನ್ನು ಅಂತಿಮಗೊಳಿಸುವ ಮೊದಲು ತಾಂತ್ರಿಕ ಪರಿಶೀಲನೆಯ ವಿಳಾಸವನ್ನು ಸರಿಹೊಂದಿಸಲು, ಪರಿಹರಿಸದ ಅವಶ್ಯಕತೆಗಳು ಮತ್ತು ಪ್ರಯೋಗದ ಪರಿಸ್ಥಿತಿಗಳಿಗೆ ಅವಕಾಶ ಮಾಡಿಕೊಡುತ್ತವೆ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಪ್ರತಿ ಆಟೋಮೋಟಿವ್ ಏರ್ ಡಕ್ಟ್ ಅನ್ನು ಸಾಂಪ್ರದಾಯಿಕ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದಲ್ಲಿ ಮಾಡಬಹುದೇ?
ಇಲ್ಲ. ರೇಖಾಗಣಿತ, ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ರಾಳ, ಇಂಟರ್ಫೇಸ್ಗಳು ಮತ್ತು ಟೂಲಿಂಗ್ ಪ್ರವೇಶವನ್ನು ಪರಿಶೀಲಿಸಿ. ಕೆಲವು ಆಕಾರಗಳು ವಿಶೇಷ ಪ್ಯಾರಿಸನ್ ಪ್ಲೇಸ್ಮೆಂಟ್, ಸಕ್ಷನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಅಥವಾ ಸೇರಿಕೊಂಡ ವಿಭಾಗಗಳ ಮೌಲ್ಯಮಾಪನವನ್ನು ಸಮರ್ಥಿಸುತ್ತವೆ. ಟೇಕ್-ಔಟ್ ರೋಬೋಟ್ ಹೊಂದಿರುವ ಸಾಂಪ್ರದಾಯಿಕ ಯಂತ್ರವು ಆ ರಚನೆಯ ಸಾಮರ್ಥ್ಯಗಳನ್ನು ಸ್ವತಃ ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಆಟೋಮೋಟಿವ್ ಭಾಗಕ್ಕಾಗಿ ಯಂತ್ರವನ್ನು ಆಯ್ಕೆ ಮಾಡಲು ಸಂಚಯಕದ ಪರಿಮಾಣವು ಸಾಕಾಗುತ್ತದೆಯೇ?
ಇಲ್ಲ. ಬಳಸಬಹುದಾದ ಶಾಟ್ ಬೇಡಿಕೆ, ವಸ್ತು-ನಿರ್ದಿಷ್ಟ ವಿತರಣೆ, ಅಚ್ಚು ಸ್ಥಾಪನೆ, ತೆರೆಯುವ ಸ್ಥಳ, ಅಗತ್ಯವಿರುವ ಚಲನೆಗಳು, ಭಾಗ ತೆಗೆಯುವಿಕೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕೆಲಸಗಳನ್ನು ಸಹ ಪರಿಶೀಲಿಸುವ ಅಗತ್ಯವಿದೆ. ಜಾಹೀರಾತು ಕಂಟೇನರ್ ಪರಿಮಾಣವು ಸ್ಕ್ರೀನಿಂಗ್ ಉಲ್ಲೇಖವಾಗಿದೆ, ಅನಿಯಮಿತ ತಾಂತ್ರಿಕ ಭಾಗಕ್ಕಾಗಿ ಸಂಪೂರ್ಣ ಆಯ್ಕೆ ವಿಧಾನವಲ್ಲ.
HDPE ಯಂತ್ರವು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಎಂಜಿನಿಯರಿಂಗ್-ಪ್ಲಾಸ್ಟಿಕ್ ದರ್ಜೆಯನ್ನು ಪ್ರಕ್ರಿಯೆಗೊಳಿಸಬಹುದೇ?
ಅದಕ್ಕೆ ವಸ್ತು ತಯಾರಿಕೆ, ಪ್ಲಾಸ್ಟಿಸೈಸಿಂಗ್, ಹೆಡ್ ಟೂಲಿಂಗ್, ನಿಯಂತ್ರಣಗಳು ಮತ್ತು ಪ್ರಸ್ತಾವಿತ ಪ್ರಕ್ರಿಯೆಯ ಗ್ರೇಡ್-ನಿರ್ದಿಷ್ಟ ವಿಮರ್ಶೆಯ ಅಗತ್ಯವಿದೆ. ಪ್ರಕಟಿಸಲಾದ HDPE ಹೊರತೆಗೆಯುವಿಕೆಯ ದರವು ಮತ್ತೊಂದು ರಾಳದೊಂದಿಗೆ ಔಟ್ಪುಟ್ ಅನ್ನು ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ. ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ದೃಢೀಕರಿಸಿ ಮತ್ತು ಉದ್ದೇಶಿತ ವಸ್ತುಗಳೊಂದಿಗೆ ಪ್ರಾತಿನಿಧಿಕ ಪ್ರಯೋಗವನ್ನು ರನ್ ಮಾಡಿ.
ಒಂದು ಭಾಗವು ತನ್ನ ತೂಕದ ಗುರಿಯನ್ನು ಏಕೆ ಪೂರೈಸುತ್ತದೆ ಆದರೆ ಗೋಡೆಯ ದಪ್ಪವನ್ನು ಪರೀಕ್ಷಿಸಲು ವಿಫಲವಾಗಿದೆ?
ತೂಕವು ಸಂಪೂರ್ಣ ಭಾಗವನ್ನು ವಿವರಿಸುತ್ತದೆ, ಆದರೆ ದಪ್ಪದ ಪರಿಶೀಲನೆಯು ಸ್ಥಳವನ್ನು ಅಳೆಯುತ್ತದೆ. ಒಟ್ಟು ತೂಕದಲ್ಲಿ ಅನುಗುಣವಾದ ಬದಲಾವಣೆಯಿಲ್ಲದೆ ಪ್ರದೇಶಗಳ ನಡುವೆ ವಸ್ತುಗಳನ್ನು ವಿಭಿನ್ನವಾಗಿ ವಿತರಿಸಬಹುದು. ವಿಫಲವಾದ ಸ್ಥಳವನ್ನು ನಕ್ಷೆ ಮಾಡಿ ಮತ್ತು ಅದನ್ನು ಹೇಗೆ ಸರಿಪಡಿಸಬೇಕು ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುವ ಮೊದಲು ಸಂಬಂಧಿತ ವಸ್ತು, ಉಪಕರಣ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ತನಿಖೆ ಮಾಡಿ.
ಯಂತ್ರ FAT ಅನ್ನು ರವಾನಿಸುವುದರಿಂದ ಗ್ರಾಹಕರ ಉತ್ಪಾದನೆಯ ಭಾಗ ಅನುಮೋದನೆಯನ್ನು ಪೂರ್ಣಗೊಳಿಸುತ್ತದೆಯೇ?
ಇಲ್ಲ. FAT ಒಪ್ಪಿದ ಸಲಕರಣೆ ಸ್ವೀಕಾರ ವ್ಯಾಪ್ತಿಯನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ. ಮುಗಿದ-ಭಾಗದ ಊರ್ಜಿತಗೊಳಿಸುವಿಕೆ ಮತ್ತು ಗ್ರಾಹಕರ ಉತ್ಪಾದನೆಯ ಅನುಮೋದನೆಗೆ ತಮ್ಮದೇ ಆದ ಅನ್ವಯಿಸುವ ಪುರಾವೆಗಳು ಬೇಕಾಗುತ್ತವೆ. PPAP ಅಗತ್ಯವಿರುವಲ್ಲಿ, ಸಲಕರಣೆಗಳ ವಿತರಣೆಯನ್ನು ಅನುಮೋದನೆಯಾಗಿ ಪರಿಗಣಿಸುವ ಬದಲು ಗ್ರಾಹಕರ ಸಲ್ಲಿಕೆ ಮತ್ತು ಉತ್ಪಾದನೆಯ ಅಗತ್ಯತೆಗಳನ್ನು ದೃಢೀಕರಿಸಿ.
ಆಟೋಮೋಟಿವ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವನ್ನು ಖರೀದಿಸುವುದು ಕಸ್ಟಮ್ ಬ್ಲೋ-ಮೋಲ್ಡ್ ಭಾಗಗಳನ್ನು ಸೋರ್ಸಿಂಗ್ ಮಾಡುವಂತೆಯೇ ಇದೆಯೇ?
ಇಲ್ಲ. ಸಲಕರಣೆ ಸಂಗ್ರಹಣೆಯು ಯಂತ್ರೋಪಕರಣಗಳು, ಟೂಲಿಂಗ್ ಇಂಟರ್ಫೇಸ್ಗಳು, ಏಕೀಕರಣ ಮತ್ತು ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಗೆ ಸ್ವೀಕಾರ ವ್ಯಾಪ್ತಿಗೆ ಸಂಬಂಧಿಸಿದೆ. ಸಿದ್ಧಪಡಿಸಿದ ಭಾಗಗಳನ್ನು ಸೋರ್ಸಿಂಗ್ ಮಾಡುವುದು ಆ ಭಾಗಗಳನ್ನು ಉತ್ಪಾದಿಸುವ ಮತ್ತು ಪೂರೈಸುವ ತಯಾರಕರ ಜವಾಬ್ದಾರಿಗೆ ಸಂಬಂಧಿಸಿದೆ. ಪೂರೈಕೆದಾರರನ್ನು ಹೋಲಿಸುವ ಮೊದಲು ಯಾವ ವ್ಯಾಪ್ತಿಯನ್ನು ವಿನಂತಿಸಲಾಗುತ್ತಿದೆ ಎಂಬುದನ್ನು ಸ್ಪಷ್ಟಪಡಿಸಿ.
ಆಟೋಮೋಟಿವ್-ಭಾಗದ ಸಲಕರಣೆಗಳ ಪರಿಶೀಲನೆಗಾಗಿ, ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ವಸ್ತುಗಳ ಅವಶ್ಯಕತೆಗಳನ್ನು ಕಳುಹಿಸಿಕಿಂಗ್ಗಲ್ನ ಸಂಪರ್ಕ ಪುಟಅಥವಾ ಇಮೇಲ್sales@kinggle.com. ದೂರವಾಣಿ:+86-574-87103665. ಕಂಪನಿಯ ಮಾಹಿತಿಯು ಲಭ್ಯವಿದೆಪುಟದ ಕುರಿತು ಕಿಂಗ್ಗಲ್.
ಯಂತ್ರಕ್ಕೆ ಒಪ್ಪಿಸುವ ಮೊದಲು ಉತ್ಪಾದನಾ ಮಾರ್ಗವನ್ನು ಅನುಮೋದಿಸಿ
ಭಾಗ ಮತ್ತು ವಸ್ತುಗಳೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ, ರೂಪಿಸುವ ಮಾರ್ಗವನ್ನು ಹೊಂದಿಸಿ ಮತ್ತು ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ಸ್ಪಷ್ಟ ಸಾಧನ ಮತ್ತು ಮೌಲ್ಯೀಕರಣದ ಅವಶ್ಯಕತೆಗಳಾಗಿ ಪರಿವರ್ತಿಸಿ. ನಂತರ ಸ್ವೀಕರಿಸಿದ ಭಾಗದ ಗಡಿಯಲ್ಲಿ ಸಂಪೂರ್ಣ ಪ್ರಸ್ತಾಪಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಕಡ್ಡಾಯ ಫಿಟ್ ಸಮಸ್ಯೆಗೆ ಪರಿಹಾರದ ಅಗತ್ಯವಿದೆ; ವೇಗವಾದ ಸೈಕಲ್ ಅಥವಾ ಕಡಿಮೆ ಖರೀದಿ ಬೆಲೆ ಅದನ್ನು ಮುಚ್ಚಲು ಸಾಧ್ಯವಿಲ್ಲ.