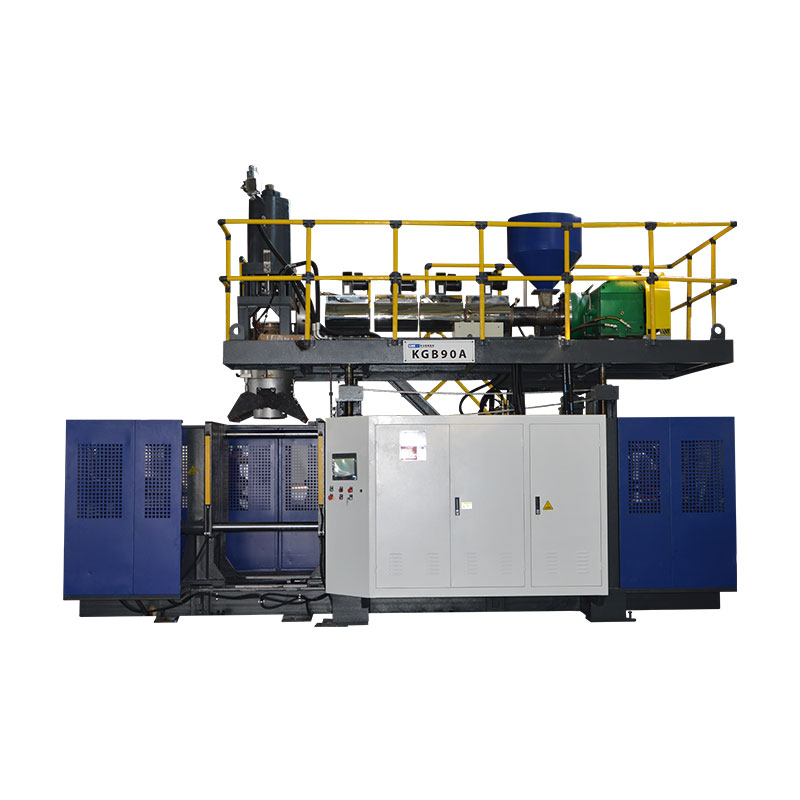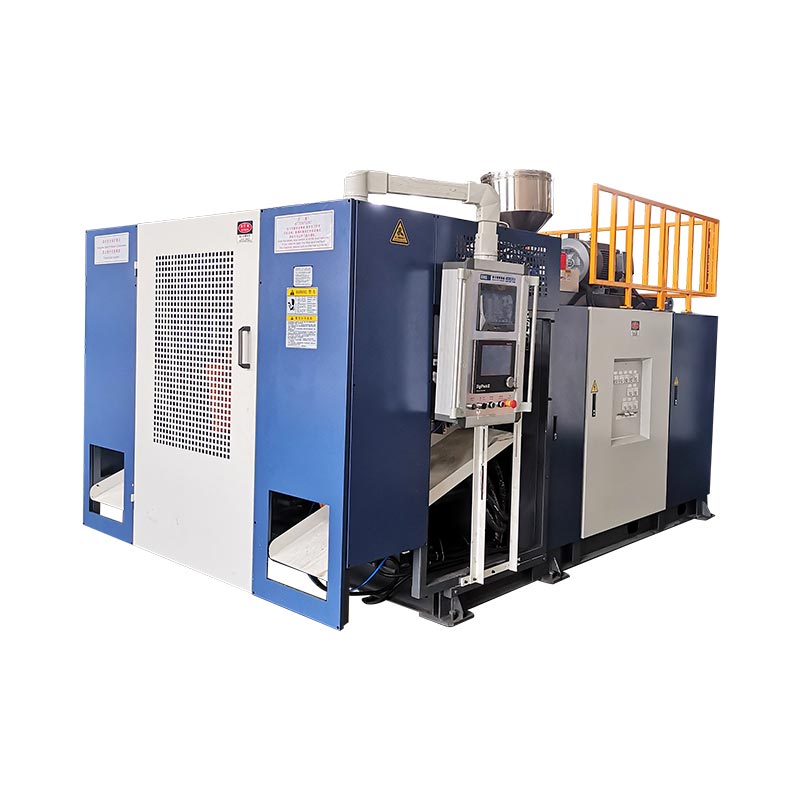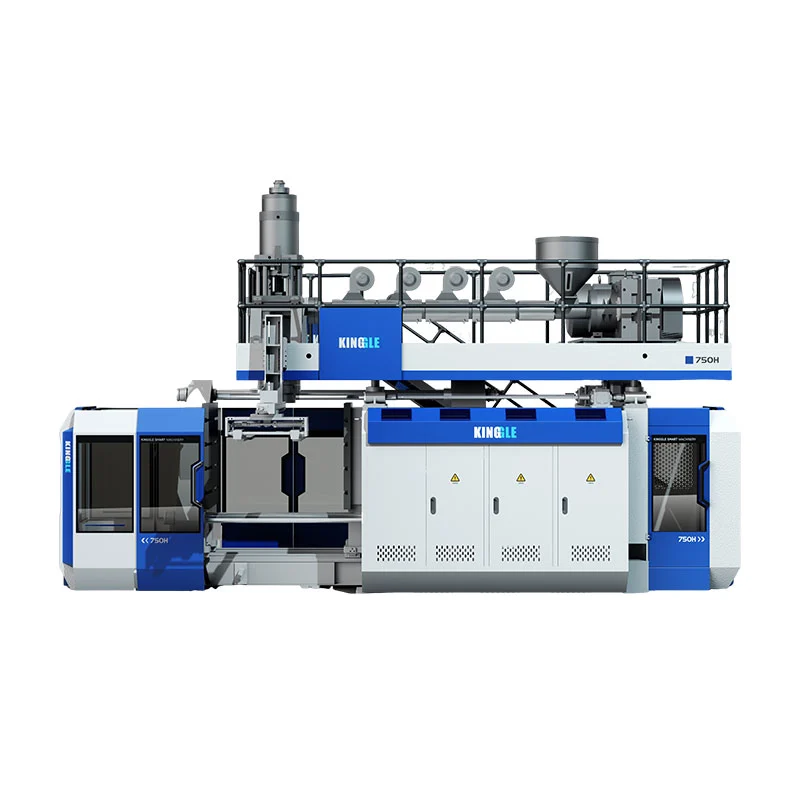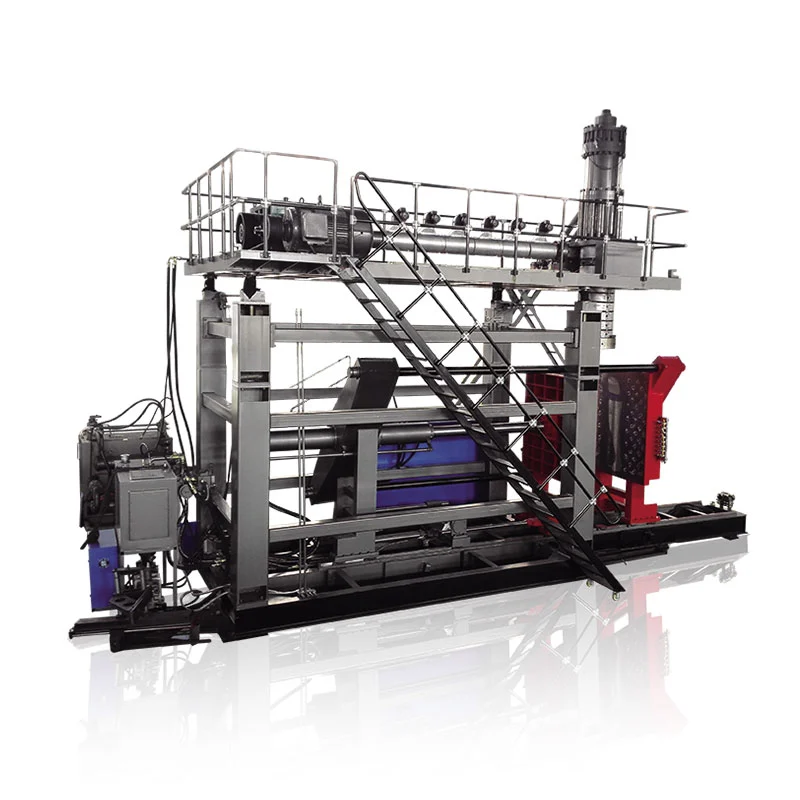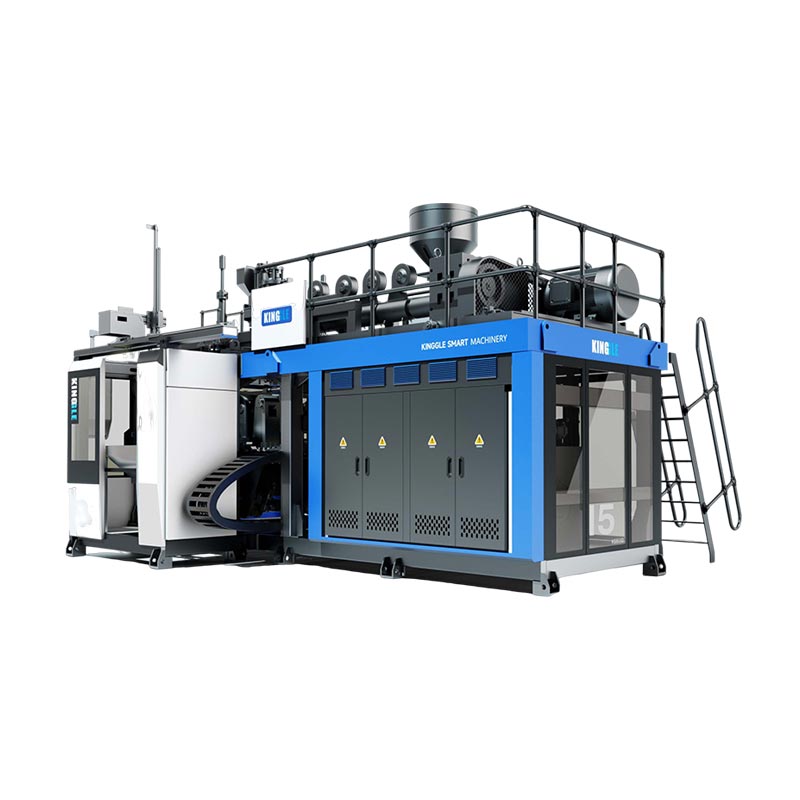
ಎರಡು ತಲೆಗಳು, ಎರಡು ಪ್ಯಾರಿಸನ್ಗಳು ಮತ್ತು ಎರಡು ಕುಳಿಗಳು ಸಾಮಾನ್ಯವಾಗಿ ಒಂದೇ ಉತ್ಪಾದನಾ ಪರಿಕಲ್ಪನೆಯಲ್ಲಿ ಸೇರಿವೆ-ಆದರೆ ಅವು ಪರಸ್ಪರ ಬದಲಾಯಿಸಬಹುದಾದ ಪದಗಳಲ್ಲ. ಸರಿಯಾದ ಲೇಔಟ್ ಬಾಟಲ್, ಔಟ್ಲೆಟ್ ಪಿಚ್, ಮೋಲ್ಡ್ ಸ್ಪೇಸ್ ಮತ್ತು ಗ್ರಾಸ್ ಮೆಲ್ಟ್ ಬೇಡಿಕೆಯೊಂದಿಗೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ, ಗುರಿ ತಲೆ ಎಣಿಕೆ ಅಲ್ಲ.
"ಫೋರ್-ಕ್ಯಾವಿಟಿ ಬಾಟಲ್ ಬ್ಲೋಯಿಂಗ್ ಮೆಷಿನ್" ಅನ್ನು ಕೇಳುವ ಖರೀದಿದಾರರು ನಾಲ್ಕು-ಔಟ್ಲೆಟ್ ಡೈ ಹೆಡ್, ನಾಲ್ಕು-ಕ್ಯಾವಿಟಿ ಮೋಲ್ಡ್ ಮತ್ತು ಒಂದು ಅಥವಾ ಎರಡು ಮೋಲ್ಡ್ ಸ್ಟೇಷನ್ಗಳನ್ನು ಪಡೆಯಬಹುದು. "ಡಬಲ್ ಹೆಡ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮೆಷಿನ್" ಅನ್ನು ಕೇಳುವ ಇನ್ನೊಬ್ಬ ಖರೀದಿದಾರರು ಕೇವಲ ಎರಡು ಪ್ಯಾರಿಸನ್ಗಳನ್ನು ಉಲ್ಲೇಖಿಸುತ್ತಿರಬಹುದು. ಉದ್ಧರಣವು ಪ್ರತಿಯೊಂದು ಅಂಶವನ್ನು ಪಟ್ಟಿ ಮಾಡದ ಹೊರತು, ವಿಭಿನ್ನ ಸಾಧನಗಳನ್ನು ಕಲ್ಪಿಸುವಾಗ ಎರಡು ಪಕ್ಷಗಳು ಒಂದೇ ಸಂಖ್ಯೆಯನ್ನು ಚರ್ಚಿಸಬಹುದು.
ಈ ಮಾರ್ಗದರ್ಶಿಯು ಆ ನಿಯಮಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ, ತಲೆಯ ಆಯ್ಕೆಯ ಹಿಂದಿನ ಆಯಾಮದ ಮಿತಿಗಳನ್ನು ತೋರಿಸಲು ಪ್ರಸ್ತುತ Kinggle 2L, 5L ಮತ್ತು 15L ವಿಶೇಷಣಗಳನ್ನು ಬಳಸುತ್ತದೆ ಮತ್ತು ಉತ್ಪಾದನಾ ಉತ್ಪಾದನೆಯನ್ನು ಕಂಡುಹಿಡಿಯದೆಯೇ ಒಂದು-, ಎರಡು-, ಮೂರು- ಮತ್ತು ನಾಲ್ಕು-ತಲೆ ಪರಿಕಲ್ಪನೆಗಳನ್ನು ಹೋಲಿಸಲು ಸಮೂಹ-ಸಮತೋಲನ ವಿಧಾನವನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಮೊದಲಿಗೆ, ನಾಲ್ಕು ವಿಭಿನ್ನ ಎಣಿಕೆಗಳನ್ನು ಹೆಸರಿಸಿ
ಪದತಲೆಮಾರುಕಟ್ಟೆಯಲ್ಲಿ ಸಡಿಲವಾಗಿ ಬಳಸಲಾಗುತ್ತದೆ. ಹೊರತೆಗೆಯುವ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಡೈ ಹೆಡ್ ಕರಗುವಿಕೆಯನ್ನು ವಿತರಿಸುತ್ತದೆ ಮತ್ತು ಕೊಳವೆಯಾಕಾರದ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ರೂಪಿಸುತ್ತದೆ. ಬಹು-ಪ್ಯಾರಿಸನ್ ಡೈ ಹೆಡ್ ಹಲವಾರು ಮಳಿಗೆಗಳನ್ನು ಹೊಂದಿದೆ. ಅಚ್ಚು ನಂತರ ಆ ಪ್ಯಾರಿಸನ್ಗಳ ಸುತ್ತಲೂ ಮುಚ್ಚುತ್ತದೆ ಮತ್ತು ಪ್ರತಿ ಅಚ್ಚು ಕುಳಿಯು ಒಂದು ಭಾಗವನ್ನು ರೂಪಿಸುತ್ತದೆ. ನಿಲ್ದಾಣವು ಅವುಗಳನ್ನು ಸ್ವೀಕರಿಸುವ ಸಂಪೂರ್ಣ ಅಚ್ಚು ಮತ್ತು ಕ್ಲ್ಯಾಂಪ್ ಸ್ಥಾನವಾಗಿದೆ. ಪದರವು ಹೊರತೆಗೆಯುವಿಕೆ ಮತ್ತು ಡೈ-ಹೆಡ್ ವ್ಯವಸ್ಥೆಯಿಂದ ರಚಿಸಲಾದ ವಸ್ತು ಪದರವಾಗಿದೆ.
| ಎಣಿಸಿ | ಭೌತಿಕ ಅರ್ಥ | ಉದಾಹರಣೆ ಖರೀದಿದಾರ ಪ್ರಶ್ನೆ | ಊಹಿಸಬೇಡಿ |
|---|---|---|---|
| ಡೈ-ಹೆಡ್ ಔಟ್ಲೆಟ್ಗಳು | ಒಂದು ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ನಲ್ಲಿ ಪ್ಯಾರಿಸನ್ಗಳು ಹೊರಹೊಮ್ಮುವ ತೆರೆಯುವಿಕೆಗಳು | ಪ್ರಸ್ತಾಪವು ಏಕ, ಡಬಲ್, ಟ್ರಿಪಲ್ ಅಥವಾ ನಾಲ್ಕು ತಲೆಯೇ? | ಔಟ್ಲೆಟ್ ಎಣಿಕೆಯು ಅದೇ ಸಂಖ್ಯೆಯ ಸ್ವೀಕರಿಸಿದ ಬಾಟಲಿಗಳನ್ನು ಖಾತರಿಪಡಿಸುತ್ತದೆ |
| ಪ್ಯಾರಿಸನ್ಸ್ | ಅಚ್ಚಿನಿಂದ ಸೆರೆಹಿಡಿಯಲಾದ ಕೊಳವೆಯಾಕಾರದ ಕರಗುವ ಉದ್ದಗಳು | ಪ್ಯಾರಿಸನ್ಗಳ ನಡುವೆ ತೂಕ ಮತ್ತು ಸಮಯವನ್ನು ಹೇಗೆ ಸಮತೋಲನಗೊಳಿಸಲಾಗುತ್ತದೆ? | ಸಮಾನ ಅಂತರದ ಮಳಿಗೆಗಳು ಯಾವಾಗಲೂ ಸಮಾನ ಪ್ಯಾರಿಸನ್ಗಳನ್ನು ತಲುಪಿಸುತ್ತವೆ |
| ಅಚ್ಚು ಕುಳಿಗಳು | ಒಂದು ಅಚ್ಚು ಮುಚ್ಚಿ ರೂಪುಗೊಂಡ ಭಾಗ ಆಕಾರಗಳು | ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಅಚ್ಚು ಒಂದು, ಎರಡು ಅಥವಾ ನಾಲ್ಕು ಭಾಗಗಳನ್ನು ಮಾಡುತ್ತದೆಯೇ? | ಆ ಕುಹರದ ಎಣಿಕೆ ಅಚ್ಚು ಕೇಂದ್ರಗಳ ಸಂಖ್ಯೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ |
| ನಿಲ್ದಾಣಗಳು | ಯಂತ್ರವು ಬಳಸುವ ಅಚ್ಚು ಮತ್ತು ಕ್ಲ್ಯಾಂಪ್ ಸ್ಥಾನಗಳನ್ನು ಪೂರ್ಣಗೊಳಿಸಿ | ಯಂತ್ರವು ಏಕ ನಿಲ್ದಾಣವೇ ಅಥವಾ ಎರಡು ನಿಲ್ದಾಣವೇ? | ಎರಡನೇ ನಿಲ್ದಾಣವು ಎರಡನೇ ಡೈ ಹೆಡ್ ಆಗಿದೆ |
| ಪದರಗಳು | ಗೋಡೆಯ ರಚನೆಯ ಉದ್ದಕ್ಕೂ ವಸ್ತು ಪದರಗಳು | ಭಾಗವು ಏಕಪದರವೇ ಅಥವಾ ಬಹುಪದರವೇ? | ಆ "ಡಬಲ್ ಲೇಯರ್" ಎಂದರೆ ಡಬಲ್ ಹೆಡ್ ಅಥವಾ ಡಬಲ್ ಕ್ಯಾವಿಟಿ |
ಸ್ವತಂತ್ರ ಸಲಕರಣೆ ಸಾಹಿತ್ಯವು ಅದೇ ವ್ಯತ್ಯಾಸವನ್ನು ಮಾಡುತ್ತದೆ. ದಿR&B ನಿರಂತರ ಹೊರತೆಗೆಯುವ ಶಟಲ್ ಡೇಟಾ ಶೀಟ್ಬಹು ಔಟ್ಲೆಟ್ಗಳೊಂದಿಗೆ ಡೈ-ಹೆಡ್ ಕಾನ್ಫಿಗರೇಶನ್ಗಳಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಒಂದು ಅಥವಾ ಎರಡು-ಸ್ಟೇಷನ್ ಕ್ಲ್ಯಾಂಪ್ ಕಾನ್ಫಿಗರೇಶನ್ಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಆ ಪ್ರತ್ಯೇಕತೆಯು ಯಾವುದೇ RFQ ನಲ್ಲಿ ಉಪಯುಕ್ತವಾಗಿದೆ: ಸ್ಟೇಷನ್ಗಳು, ಡೈ ಔಟ್ಲೆಟ್ಗಳು, ಅಚ್ಚು ಕುಳಿಗಳು ಮತ್ತು ವಿವಿಧ ಸಾಲುಗಳಲ್ಲಿ ಲೇಯರ್ಗಳನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ.
ಡೈ ಹೆಡ್ ಗೇನ್ಸ್ ಔಟ್ಲೆಟ್ಗಳಂತೆ ಏನು ಬದಲಾಗುತ್ತದೆ?
ಮಲ್ಟಿ-ಹೆಡ್, ಮಲ್ಟಿ-ಡೈ ಅಥವಾ ಮಲ್ಟಿ-ಪ್ಯಾರಿಸನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಹಲವಾರು ಪ್ಯಾರಿಸನ್ಗಳನ್ನು ಸಮಾನಾಂತರವಾಗಿ ರಚಿಸುತ್ತದೆ. ಪ್ರತಿ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಸೆರೆಹಿಡಿಯಲು ಮತ್ತು ಒಂದು ಬಾಟಲಿಯನ್ನು ರೂಪಿಸಲು ಅಚ್ಚು ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯನ್ನು ವಿನ್ಯಾಸಗೊಳಿಸಿದರೆ, ಪ್ರತಿ ಮೋಲ್ಡಿಂಗ್ ಘಟನೆಯ ಭಾಗಗಳು ಹೆಚ್ಚಾಗಬಹುದು. ಲಾಭವು ಷರತ್ತುಬದ್ಧವಾಗಿದೆ. ಪ್ರತಿಯೊಂದು ಔಟ್ಲೆಟ್ಗೆ ಸ್ಥಳಾವಕಾಶ, ಕರಗುವ ಹರಿವು, ತಾಪಮಾನ ನಿಯಂತ್ರಣ ಮತ್ತು ಅನುಗುಣವಾದ ಕುಹರದ ಸ್ಥಾನದ ಅಗತ್ಯವಿದೆ.
ಈ ರೇಖಾಚಿತ್ರವು ಪರಿಕಲ್ಪನೆಯಾಗಿದೆ, ಕಿಂಗ್ಗಲ್ ಟೂಲಿಂಗ್ ಡ್ರಾಯಿಂಗ್ ಅಲ್ಲ. ನೈಜ ಔಟ್ಲೆಟ್ ವ್ಯಾಸಗಳು, ಪಿಚ್, ಹರಿವಿನ ಚಾನಲ್ಗಳು ಮತ್ತು ಕುಹರದ ವಿನ್ಯಾಸವು ಬಾಟಲಿ ಮತ್ತು ಯಂತ್ರವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. "ಎರಡು ತಲೆ," "ಮೂರು ತಲೆ" ಮತ್ತು "ನಾಲ್ಕು ತಲೆ" ಆದ್ದರಿಂದ ಸಂಪೂರ್ಣ ವಿಶೇಷಣಗಳ ಬದಲಿಗೆ ವಿವರಣೆಗಳನ್ನು ಪ್ರಾರಂಭಿಸುತ್ತಿವೆ.
ಹೆಚ್ಚಿನ ತಲೆಗಳು ಲಭ್ಯವಿರುವ ಮೋಲ್ಡಿಂಗ್ ಅಗಲವನ್ನು ವಿಭಜಿಸುತ್ತವೆ
ಒಂದು ದೊಡ್ಡ ಪ್ಯಾರಿಸನ್ ಯಂತ್ರದ ಲಭ್ಯವಿರುವ ಹೆಚ್ಚಿನ ಅಚ್ಚು ಅಗಲವನ್ನು ಬಳಸಬಹುದು. ಹಲವಾರು ಔಟ್ಲೆಟ್ಗಳು ಆ ಜಾಗವನ್ನು ಹಂಚಿಕೊಂಡಾಗ, ಬಾಟಲಿಯ ಅಗಲ, ಕುಹರದ ಪಿಚ್, ಕತ್ತಿನ ಸ್ಥಾನ, ಫ್ಲ್ಯಾಷ್ ಪಾಕೆಟ್ ಮತ್ತು ಕೂಲಿಂಗ್ ಸಂಪರ್ಕಗಳು ಅಕ್ಕಪಕ್ಕದಲ್ಲಿ ಹೊಂದಿಕೊಳ್ಳಬೇಕು. ಅಚ್ಚುಗೆ ಕುಳಿಗಳ ನಡುವೆ ಸಾಕಷ್ಟು ಉಕ್ಕಿನ ಅಗತ್ಯವಿರುತ್ತದೆ ಮತ್ತು ಚೂರನ್ನು ಮತ್ತು ಭಾಗವನ್ನು ತೆಗೆದುಹಾಕಲು ಸಾಕಷ್ಟು ಸ್ಥಳಾವಕಾಶವಿದೆ.
ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಅಗತ್ಯವಿರುವ ಒಟ್ಟು ಕರಗುವಿಕೆಯನ್ನು ಹೆಚ್ಚು ತಲೆಗಳು ಹೆಚ್ಚಿಸುತ್ತವೆ
ಒಂದು ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ 0.10 ಕೆಜಿ ತೂಗುತ್ತಿದ್ದರೆ, ನಾಲ್ಕು ಸಮಾನ ಪ್ಯಾರಿಸನ್ಗಳು ತಮ್ಮ ನಿಜವಾದ ತೂಕದಲ್ಲಿ ಯಾವುದೇ ವ್ಯತ್ಯಾಸವನ್ನು ಪರಿಗಣಿಸುವ ಮೊದಲು ಪ್ರತಿ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗೆ 0.40 ಕೆಜಿ ಅಗತ್ಯವಿದೆ. ಉದಾಹರಣೆಯು ಅಂಕಗಣಿತವನ್ನು ಮಾತ್ರ ವಿವರಿಸುತ್ತದೆ; ಇದು ಕಿಂಗ್ಗಲ್ ಬಾಟಲ್ ವಿವರಣೆಯಲ್ಲ. ಘಟನೆಗಳ ನಡುವಿನ ಮಧ್ಯಂತರವನ್ನು ಕಡಿಮೆ ಮಾಡುವುದರಿಂದ ಗಂಟೆಯ ಕರಗುವಿಕೆಯ ಬೇಡಿಕೆಯನ್ನು ಮತ್ತಷ್ಟು ಹೆಚ್ಚಿಸುತ್ತದೆ.
ಹೆಚ್ಚಿನ ಮುಖ್ಯಸ್ಥರು ನಿಯಂತ್ರಿಸಲು ಹೆಚ್ಚಿನ ಸ್ಥಾನಗಳನ್ನು ರಚಿಸುತ್ತಾರೆ
ಅಚ್ಚು ತೆರೆದ ನಂತರ ಗೋಚರಿಸುವ ನಾಲ್ಕು ಬಾಟಲಿಗಳು ನಾಲ್ಕು ಸಮಾನ ಪ್ರಕ್ರಿಯೆಗಳನ್ನು ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ. ಒಂದು ಔಟ್ಲೆಟ್ ಬೆಚ್ಚಗಾಗಬಹುದು, ಒಂದು ಪ್ಯಾರಿಸನ್ ವಿಭಿನ್ನವಾಗಿ ಕುಸಿಯಬಹುದು, ಒಂದು ಕುಹರವು ನಿಧಾನವಾಗಿ ತಣ್ಣಗಾಗಬಹುದು, ಅಥವಾ ಒಂದು ಟ್ರಿಮ್ಮಿಂಗ್ ಸ್ಥಾನವು ಹೆಚ್ಚುವರಿ ಫ್ಲ್ಯಾಷ್ ಅನ್ನು ಬಿಡಬಹುದು. ಆದ್ದರಿಂದ ಬಹು-ಕುಹರದ ಔಟ್ಪುಟ್ ಅನ್ನು ಸ್ಥಾನದಿಂದ ಎಣಿಸಬೇಕು ಮತ್ತು ಪರಿಶೀಲಿಸಬೇಕು-ಸಂಯೋಜಿತ ಒಟ್ಟು ಮಾತ್ರವಲ್ಲ.
ಮೂಲ ಹೋಲಿಕೆ: ಯಂತ್ರ ವೇದಿಕೆಯಿಂದ ಕಿಂಗ್ಗಲ್ ಹೆಡ್ ಮಿತಿಗಳನ್ನು ಪ್ರಕಟಿಸಲಾಗಿದೆ
ಕಿಂಗ್ಗಲ್ನ ಪ್ರಸ್ತುತ ನಿರಂತರ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಪುಟಗಳು ಹಲವಾರು ಮಾದರಿಗಳಲ್ಲಿ ಐಚ್ಛಿಕ ಎರಡು, ಮೂರು ಮತ್ತು ನಾಲ್ಕು-ಡೈ-ಹೆಡ್ ಕಾನ್ಫಿಗರೇಶನ್ಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ವಿಶೇಷಣ ಕೋಷ್ಟಕಗಳು ಏಕ- ಮತ್ತು ಡಬಲ್-ಹೆಡ್ ಉಲ್ಲೇಖಗಳಿಗಾಗಿ ನಿಖರವಾದ ಆಯಾಮಗಳನ್ನು ಪ್ರಕಟಿಸುತ್ತವೆ. ಅವರು ಈ ಪುಟಗಳಿಗಾಗಿ ಟ್ರಿಪಲ್ ಅಥವಾ ಫೋರ್-ಹೆಡ್ ಪಿಚ್ ಅನ್ನು ಪ್ರಕಟಿಸುವುದಿಲ್ಲ, ಆದ್ದರಿಂದ ಆ ಲೇಔಟ್ಗಳಿಗೆ ಎಕ್ಸ್ಟ್ರಾಪೋಲೇಷನ್ಗಿಂತ ಪ್ರಾಜೆಕ್ಟ್ ಎಂಜಿನಿಯರಿಂಗ್ ಅಗತ್ಯವಿರುತ್ತದೆ.
| ಕಿಂಗ್ಗಲ್ ಮಾದರಿ | ನಿಲ್ದಾಣ | ಗರಿಷ್ಠ ಉತ್ಪನ್ನ ಸಾಮರ್ಥ್ಯ | ಗರಿಷ್ಠ ಅಚ್ಚು ಗಾತ್ರ (W×H) | HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯ | ಏಕ-ತಲೆಯ ಗರಿಷ್ಠ ಡೈ-ಪಿನ್ ವ್ಯಾಸ | ಡಬಲ್-ಹೆಡ್ ಸೆಂಟರ್ ದೂರವನ್ನು ಪ್ರಕಟಿಸಲಾಗಿದೆ | ಡಬಲ್-ಹೆಡ್ ಗರಿಷ್ಠ ಡೈ-ಪಿನ್ ವ್ಯಾಸ |
|---|---|---|---|---|---|---|---|
| KGB2L | ಏಕ | 2 ಎಲ್ | 360 × 380 ಮಿಮೀ | 30 ಕೆಜಿ / ಗಂ | 90 ಮಿ.ಮೀ | 130 ಮಿ.ಮೀ | 60 ಮಿ.ಮೀ |
| KGB2D | ಡಬಲ್ | 2 ಎಲ್ | 360 × 380 ಮಿಮೀ | ಗಂಟೆಗೆ 55 ಕೆ.ಜಿ | 90 ಮಿ.ಮೀ | 130 ಮಿ.ಮೀ | 60 ಮಿ.ಮೀ |
| KGB5L | ಏಕ | 5 ಎಲ್ | 410 × 450 ಮಿಮೀ | ಗಂಟೆಗೆ 55 ಕೆ.ಜಿ | 150 ಮಿ.ಮೀ | 150-180 ಮಿಮೀ | 80 ಮಿ.ಮೀ |
| KGB5D | ಡಬಲ್ | 5 ಎಲ್ | 410 × 450 ಮಿಮೀ | 80 ಕೆಜಿ / ಗಂ | 150 ಮಿ.ಮೀ | 150-180 ಮಿಮೀ | 80 ಮಿ.ಮೀ |
| KGB15L | ಏಕ | 15 ಎಲ್ | 580 × 500 ಮಿಮೀ | ಗಂಟೆಗೆ 100 ಕೆ.ಜಿ | 220 ಮಿ.ಮೀ | 240-280 ಮಿಮೀ | 150 ಮಿ.ಮೀ |
| KGB15D | ಡಬಲ್ | 15 ಎಲ್ | 580 × 550 ಮಿಮೀ | 120 ಕೆಜಿ / ಗಂ | 220 ಮಿ.ಮೀ | 240-280 ಮಿಮೀ | 150 ಮಿ.ಮೀ |
Kinggle ನ 2L ಪುಟಗಳು 50 ml ನಿಂದ 2 L ವರೆಗಿನ ಅಪ್ಲಿಕೇಶನ್ಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ಆ ಶ್ರೇಣಿಯು ಉತ್ಪನ್ನದ ಕುಟುಂಬವನ್ನು ಗುರುತಿಸುತ್ತದೆ; ಇದರರ್ಥ ವ್ಯಾಪ್ತಿಯಲ್ಲಿರುವ ಪ್ರತಿಯೊಂದು ಕಂಟೇನರ್ ಪ್ರತಿ ತಲೆ ಎಣಿಕೆಗೆ ಸರಿಹೊಂದುತ್ತದೆ ಎಂದಲ್ಲ. ವಿಶಾಲವಾದ 2L ಬಾಟಲಿಗೆ ಒಂದೇ ಔಟ್ಲೆಟ್ ಬೇಕಾಗಬಹುದು ಆದರೆ ಹಲವಾರು ಕಿರಿದಾದ ಬಾಟಲಿಗಳು ಬಹು-ಕುಹರದ ಪರಿಕಲ್ಪನೆಗೆ ಹೊಂದಿಕೊಳ್ಳುತ್ತವೆ. ಗರಿಷ್ಠ ಪರಿಮಾಣ ಮಾತ್ರ ವಿನ್ಯಾಸವನ್ನು ನಿರ್ಧರಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.


ಕಿಂಗ್ಗಲ್ ಡೇಟಾವು ತಲೆಯ ಆಯ್ಕೆಯ ಬಗ್ಗೆ ಏನು ಬಹಿರಂಗಪಡಿಸುತ್ತದೆ
1. ಸ್ಟೇಷನ್ ಕೌಂಟ್ ಮತ್ತು ಹೆಡ್ ಜ್ಯಾಮಿತಿ ಸ್ವತಂತ್ರ ಆಯ್ಕೆಗಳಾಗಿವೆ
2L ಜೋಡಿಯೊಳಗೆ, ಏಕ-ಮತ್ತು ಡಬಲ್-ಸ್ಟೇಷನ್ ಮಾದರಿಗಳು ಒಂದೇ 90 mm ಸಿಂಗಲ್-ಹೆಡ್ ಮಿತಿ, 130 mm ಡಬಲ್-ಹೆಡ್ ಸೆಂಟರ್ ದೂರ ಮತ್ತು 60 mm ಡಬಲ್-ಹೆಡ್ ಡೈ-ಪಿನ್ ಮಿತಿಯನ್ನು ಪ್ರಕಟಿಸುತ್ತವೆ. 5L ಮತ್ತು 15L ಜೋಡಿಗಳು ತಮ್ಮ ಪ್ಲಾಟ್ಫಾರ್ಮ್ಗಳಲ್ಲಿ ಒಂದೇ ಮಾದರಿಯನ್ನು ಅನುಸರಿಸುತ್ತವೆ. ಎರಡನೇ ನಿಲ್ದಾಣವು ಅಚ್ಚುಗಳು ಹೇಗೆ ಪರ್ಯಾಯವಾಗಿರುತ್ತವೆ ಎಂಬುದನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ; ಇದು ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಔಟ್ಲೆಟ್ ಎಣಿಕೆ ಅಥವಾ ಔಟ್ಲೆಟ್ ಪಿಚ್ ಅನ್ನು ಬದಲಾಯಿಸುವುದಿಲ್ಲ.
2. ಡಬಲ್-ಹೆಡ್ ಲೇಔಟ್ ಪ್ರತಿ ಔಟ್ಲೆಟ್ಗೆ ಕಡಿಮೆ ವ್ಯಾಸವನ್ನು ಹೊಂದಿದೆ
ಪ್ರತಿ ಪ್ಲಾಟ್ಫಾರ್ಮ್ ಸಿಂಗಲ್-ಹೆಡ್ ರೆಫರೆನ್ಸ್ಗಾಗಿ ಡಬಲ್-ಹೆಡ್ ರೆಫರೆನ್ಸ್ಗಾಗಿ ಚಿಕ್ಕದಾದ ಡೈ-ಪಿನ್ ವ್ಯಾಸವನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ: 2L ನಲ್ಲಿ 60 ವರ್ಸಸ್ 90 mm, 5L ನಲ್ಲಿ 80 ವರ್ಸಸ್ 150 mm, ಮತ್ತು 15L ನಲ್ಲಿ 150 ವರ್ಸಸ್ 220 mm. ಇದು ಮುಗಿದ ಬಾಟಲ್ ವ್ಯಾಸವನ್ನು ಊಹಿಸುವುದಿಲ್ಲ, ಆದರೆ "ಇನ್ನೊಂದು ತಲೆ ಸೇರಿಸಿ" ಕೇವಲ ಔಟ್ಪುಟ್ ಸೆಟ್ಟಿಂಗ್ ಅಲ್ಲ ಎಂಬುದನ್ನು ತೋರಿಸುತ್ತದೆ. ಡೈ, ಪ್ಯಾರಿಸನ್ ಮತ್ತು ಬಾಟಲ್ ಜ್ಯಾಮಿತಿ ಒಟ್ಟಿಗೆ ಬದಲಾಗುತ್ತದೆ.
3. ದೊಡ್ಡ ವೇದಿಕೆಗಳು ವಿಶಾಲವಾದ ಅಚ್ಚು ಮತ್ತು ಔಟ್ಲೆಟ್-ಸ್ಪೇಸಿಂಗ್ ಉಲ್ಲೇಖಗಳನ್ನು ಪ್ರಕಟಿಸುತ್ತವೆ
ಗರಿಷ್ಠ ಅಚ್ಚು ಉಲ್ಲೇಖವು 2L ಜೋಡಿಯಲ್ಲಿ 360 × 380 mm ನಿಂದ 5L ಜೋಡಿಯಲ್ಲಿ 410 × 450 mm ವರೆಗೆ ಮತ್ತು 15L ಜೋಡಿಯಲ್ಲಿ 580 mm ವರೆಗೆ ಅಗಲವಾಗಿರುತ್ತದೆ. ಪ್ರಕಟವಾದ ಡಬಲ್-ಹೆಡ್ ಸೆಂಟರ್ ದೂರವು 130 ಮಿಮೀ ನಿಂದ 150-180 ಮಿಮೀ ಮತ್ತು ನಂತರ 240-280 ಮಿಮೀ ವರೆಗೆ ಬೆಳೆಯುತ್ತದೆ. ಈ ಅಂಕಿಅಂಶಗಳು ಪ್ಲಾಟ್ಫಾರ್ಮ್ ಆಯ್ಕೆಯನ್ನು ಬಾಟಲಿಯ ಅಂತರಕ್ಕೆ ಸಂಪರ್ಕಿಸುತ್ತದೆ, ಕೇವಲ ನಾಮಮಾತ್ರ ಲೀಟರ್ಗಳಲ್ಲ.
4. ಜೋಡಿಯಾಗಿರುವ ಡಬಲ್-ಸ್ಟೇಷನ್ ಮಾದರಿಗಳು ಹೆಚ್ಚು ಕರಗುವ ಸಾಮರ್ಥ್ಯವನ್ನು ಪ್ರಕಟಿಸುತ್ತವೆ
ಡಬಲ್-ಸ್ಟೇಷನ್ ಉದಾಹರಣೆಗಳು ತಮ್ಮ ಏಕ-ನಿಲ್ದಾಣ ಪಾಲುದಾರರಿಗಿಂತ ಹೆಚ್ಚಿನ HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯವನ್ನು ಪ್ರಕಟಿಸುತ್ತವೆ: 2L ನಲ್ಲಿ 55 ವರ್ಸಸ್ 30 kg/h, 5L ನಲ್ಲಿ 80 ವರ್ಸಸ್ 55 kg/h, ಮತ್ತು 15L ನಲ್ಲಿ 120 ವರ್ಸಸ್ 100 kg/h. ವ್ಯತ್ಯಾಸಗಳು ಒಂದೇ ಅನುಪಾತವನ್ನು ಹೊಂದಿಲ್ಲ ಮತ್ತು ಔಟ್ಪುಟ್ ಗುಣಕವನ್ನು ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ. ಹೊರತೆಗೆಯುವ ವ್ಯವಸ್ಥೆಯು ನಿಲ್ದಾಣಗಳು ಮತ್ತು ಮುಖ್ಯಸ್ಥರಂತೆಯೇ ಅದೇ ಲೆಕ್ಕಾಚಾರದಲ್ಲಿ ಏಕೆ ಸೇರಿದೆ ಎಂಬುದನ್ನು ಅವರು ತೋರಿಸುತ್ತಾರೆ.
5. ಮೂರು ಮತ್ತು ನಾಲ್ಕು-ತಲೆಯ ಹಕ್ಕುಗಳಿಗೆ ಉತ್ಪನ್ನ-ನಿರ್ದಿಷ್ಟ ರೇಖಾಚಿತ್ರದ ಅಗತ್ಯವಿದೆ
ಉತ್ಪನ್ನ ವಿವರಣೆಗಳು ಹೊಂದಿಕೊಳ್ಳುವ 2/3/4 ಮಲ್ಟಿ-ಡೈ-ಹೆಡ್ ಕಾನ್ಫಿಗರೇಶನ್ಗಳನ್ನು ಅನುಮತಿಸುತ್ತವೆ, ಆದರೆ ಅವುಗಳ ಕೋಷ್ಟಕಗಳು ಸಾರ್ವತ್ರಿಕ ಟ್ರಿಪಲ್ ಅಥವಾ ನಾಲ್ಕು-ತಲೆಯ ಮಧ್ಯದ ಅಂತರವನ್ನು ಹೇಳುವುದಿಲ್ಲ. ಡಬಲ್-ಹೆಡ್ ಸಾಲಿನಿಂದ ಆ ಆಯಾಮಗಳನ್ನು ಕಂಡುಹಿಡಿಯುವುದು ಬಾಟಲಿಯ ಅಗಲ, ಅಚ್ಚು ಉಕ್ಕು, ಪಿಚ್, ಕತ್ತಿನ ಸ್ಥಳ ಮತ್ತು ಸೇವಾ ಪ್ರವೇಶವನ್ನು ನಿರ್ಲಕ್ಷಿಸುತ್ತದೆ. ಸರಿಯಾದ ಮುಂದಿನ ಡಾಕ್ಯುಮೆಂಟ್ ಖರೀದಿದಾರನ ಭಾಗದ ರೇಖಾಚಿತ್ರದ ಆಧಾರದ ಮೇಲೆ ಪ್ರಸ್ತಾವಿತ ತಲೆ ಮತ್ತು ಅಚ್ಚು ವಿನ್ಯಾಸವಾಗಿದೆ.
ಬಾಟಲಿಯಿಂದ ತಲೆ ಎಣಿಕೆ ಆಯ್ಕೆಮಾಡಿ-ಅಪೇಕ್ಷಿತ ಗುಣಕದಿಂದ ಅಲ್ಲ
ಖರೀದಿದಾರರು ಪೂರೈಕೆದಾರರಿಗೆ ಸಂಪೂರ್ಣ ಉತ್ಪನ್ನ ವ್ಯಾಖ್ಯಾನವನ್ನು ನೀಡಿದಾಗ ಕಾರ್ಖಾನೆಯ ಉದ್ಧರಣವು ಹೆಚ್ಚು ವಿಶ್ವಾಸಾರ್ಹವಾಗುತ್ತದೆ. ಪ್ರಸ್ತಾವಿತ ಪರಿಕರ ಕುಟುಂಬಕ್ಕಾಗಿ ಉದ್ದೇಶಿಸಲಾದ ವಿಶಾಲವಾದ ಮತ್ತು ಭಾರವಾದ SKU ನೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ನಂತರ ಅಪ್ರಾಯೋಗಿಕ ರಾಜಿ ಮಾಡಿಕೊಳ್ಳದೆ ಸಣ್ಣ ಉತ್ಪನ್ನಗಳು ಒಂದೇ ಯಂತ್ರವನ್ನು ಹಂಚಿಕೊಳ್ಳಬಹುದೇ ಎಂದು ಪರಿಶೀಲಿಸಿ.
ಬಾಟಲಿಯ ಅಗಲ ಮತ್ತು ಮಧ್ಯದ ಅಂತರ
ಮಧ್ಯದ ಅಂತರವನ್ನು ಪಕ್ಕದ ಔಟ್ಲೆಟ್ ಸೆಂಟರ್ಲೈನ್ಗಳ ನಡುವೆ ಅಳೆಯಲಾಗುತ್ತದೆ. ಪ್ರತಿ ಪ್ಯಾರಿಸನ್ ಸರಿಯಾದ ಅಚ್ಚು ಸ್ಥಾನವನ್ನು ಪ್ರವೇಶಿಸಲು ಇದು ಕುಹರದ ವ್ಯವಸ್ಥೆಯನ್ನು ಹೊಂದಿಕೆಯಾಗಬೇಕು. ಬಾಟಲ್ ದೇಹದ ಅಗಲವು ಅವಶ್ಯಕತೆಯ ಒಂದು ಭಾಗವಾಗಿದೆ. ನೆಕ್ ಫಿನಿಶ್, ಹ್ಯಾಂಡಲ್, ಫ್ಲ್ಯಾಷ್ ಪಾಕೆಟ್, ಪಿಂಚ್-ಆಫ್ ಪ್ರದೇಶ ಮತ್ತು ಕುಳಿಗಳ ನಡುವಿನ ಅಚ್ಚು ಗೋಡೆಯು ಸಹ ಜಾಗವನ್ನು ಬಳಸುತ್ತದೆ.
ಭಾಗ ತೂಕ ಮತ್ತು ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿ
ಮುಗಿದ ಬಾಟಲ್ ತೂಕವು ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಪೂರೈಸಬೇಕಾದ ದ್ರವ್ಯರಾಶಿಯಲ್ಲ. ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಬಾಟಲ್ ಜೊತೆಗೆ ಟಾಪ್ ಮತ್ತು ಬಾಟಮ್ ಫ್ಲ್ಯಾಷ್ ಮತ್ತು ಯಾವುದೇ ಇತರ ಟ್ರಿಮ್ ಮಾಡಲಾದ ವಸ್ತುಗಳನ್ನು ಸೆರೆಹಿಡಿಯಲಾಗಿದೆ. ಎಲ್ಲಾ ಸಕ್ರಿಯ ಸ್ಥಾನಗಳಿಂದ ಒಂದು ಸ್ಥಾನದ ಒಟ್ಟು ದ್ರವ್ಯರಾಶಿಯನ್ನು ಗುಣಿಸಿ, ನಂತರ ಯೋಜಿತ ಈವೆಂಟ್ ದರದಲ್ಲಿ ಹೊರತೆಗೆಯುವ ವ್ಯವಸ್ಥೆಯೊಂದಿಗೆ ಒಟ್ಟು ಹೋಲಿಕೆ ಮಾಡಿ.
ಕೂಲಿಂಗ್ ಮತ್ತು ತೆಗೆಯುವಿಕೆ
ಹೆಚ್ಚು ಕುಳಿಗಳು ಪ್ರತಿ ಅಚ್ಚು ಮುಚ್ಚಲು ತೆಗೆದುಹಾಕಲು ಹೆಚ್ಚು ಶಾಖ ರಚಿಸಬಹುದು. ಅಸಮಾನ ನೀರಿನ ಮಾರ್ಗಗಳು ಒಂದು ಕುಹರವನ್ನು ನಿಧಾನ ಸ್ಥಾನವನ್ನಾಗಿ ಮಾಡಬಹುದು. ಅಚ್ಚು ತೆರೆದ ನಂತರ, ಕೋಶವು ಘರ್ಷಣೆ ಅಥವಾ ಅತಿಯಾದ ಶೇಖರಣೆಯಿಲ್ಲದೆ ಪ್ರತಿಯೊಂದು ಭಾಗವನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ, ಟ್ರಿಮ್ ಮಾಡಿ, ಪರೀಕ್ಷಿಸಬೇಕು ಮತ್ತು ತಿಳಿಸಬೇಕು. ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣವು ಈಗಾಗಲೇ ಉತ್ಪಾದನೆಯ ಅಡಚಣೆಯಾಗಿರುವಾಗ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಅದರ ಚಲನೆಯನ್ನು ಪೂರ್ಣಗೊಳಿಸುತ್ತದೆ.
SKU ತಂತ್ರ
ಹೆಚ್ಚಿನ ಕುಹರದ ಅಚ್ಚು ಸ್ಥಿರವಾದ, ಕಿರಿದಾದ ಬಾಟಲ್ ಕುಟುಂಬಕ್ಕೆ ಸರಿಹೊಂದುತ್ತದೆ. ಆರ್ಡರ್ಗಳು ಚಿಕ್ಕದಾಗಿದ್ದರೆ, ವಿನ್ಯಾಸಗಳು ಆಗಾಗ್ಗೆ ಬದಲಾಗುತ್ತಿರುವಾಗ ಅಥವಾ SKU ಗಳ ಹೆಚ್ಚಿನ ಪಾಲು ಒಂದೇ ಪಿಚ್ ಅನ್ನು ಬಳಸಲಾಗದಿದ್ದಾಗ ಅದು ಕಡಿಮೆ ಆಕರ್ಷಕವಾಗಿರಬಹುದು. SKU ಮೂಲಕ ವಾರ್ಷಿಕ ಉತ್ತಮ-ಭಾಗದ ಬೇಡಿಕೆ ಮತ್ತು ಬದಲಾವಣೆಯ ಸಮಯವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಕಾರ್ಖಾನೆಯ ಉಳಿದವರು ಆ ಸಾಮರ್ಥ್ಯವನ್ನು ಬಳಸದ ಹೊರತು ಒಂದು ಕಾಲೋಚಿತ ಶಿಖರದ ಸುತ್ತಲೂ ಪ್ರತಿ ಅಚ್ಚನ್ನು ಗಾತ್ರ ಮಾಡಬೇಡಿ.
ಘಟನೆಗಳು, ಭಾಗಗಳು ಮತ್ತು ಸಮೂಹ ಸಮತೋಲನದೊಂದಿಗೆ ವಾಸ್ತವಿಕ ಔಟ್ಪುಟ್ ಅನ್ನು ಲೆಕ್ಕಾಚಾರ ಮಾಡಿ
ಮಾರಾಟ ಮಾಡಬಹುದಾದ ಬಾಟಲಿಗಳನ್ನು ಮುನ್ಸೂಚಿಸಲು ಕ್ಯಾಟಲಾಗ್ ಡ್ರೈ ಸೈಕಲ್ ಮತ್ತು ಹೆಡ್ ಎಣಿಕೆ ಸಾಕಾಗುವುದಿಲ್ಲ. ಎರಡು ಸಂಪರ್ಕಿತ ಲೆಕ್ಕಾಚಾರಗಳನ್ನು ಬಳಸಿ: ಒಂದು ಅಂಗೀಕೃತ ಭಾಗಗಳಿಗೆ ಮತ್ತು ಒಂದು ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆಗೆ.
ಪ್ರತಿ ಗಂಟೆಗೆ ಉತ್ತಮ ಭಾಗಗಳು = ಪ್ರತಿ ಗಂಟೆಗೆ ಸ್ಥಿರವಾದ ಮೋಲ್ಡಿಂಗ್ ಘಟನೆಗಳು × ಈವೆಂಟ್ಗೆ ರೂಪುಗೊಂಡ ಭಾಗಗಳು × ಅಂಗೀಕೃತ ಭಾಗ
ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆ (ಕೆಜಿ/ಗಂ) = ಪ್ರತಿ ಗಂಟೆಗೆ ಸ್ಥಿರ ಮೋಲ್ಡಿಂಗ್ ಘಟನೆಗಳು × ಪ್ರತಿ ಘಟನೆಗೆ ಒಟ್ಟು ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿ (ಕೆಜಿ)
ಸ್ವೀಕರಿಸಿದ ಭಾಗವು ಖರೀದಿದಾರನ ಗುಣಮಟ್ಟದ ವ್ಯಾಖ್ಯಾನ ಮತ್ತು ಒಪ್ಪಿದ ಪ್ರಯೋಗ ಅಥವಾ ಪ್ರಾಮಾಣಿಕ ಯೋಜನೆ ಊಹೆಯಿಂದ ಬರಬೇಕು. ಒಟ್ಟು ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿಯು ಒಂದು ಘಟನೆಯಲ್ಲಿ ಬಳಸಲಾದ ಎಲ್ಲಾ ಪ್ಯಾರಿಸನ್ಗಳ ಮೊತ್ತವಾಗಿದೆ. ನಾಲ್ಕು ಔಟ್ಲೆಟ್ಗಳು ಒಂದೇ ದ್ರವ್ಯರಾಶಿಯನ್ನು ನೀಡದಿದ್ದರೆ, ಅವುಗಳನ್ನು ಸೇರಿಸುವ ಮೊದಲು ನಾಲ್ಕು ಸ್ಥಾನಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ರೆಕಾರ್ಡ್ ಮಾಡಿ.
ಪಾರದರ್ಶಕ ಕಾಲ್ಪನಿಕ ಉದಾಹರಣೆ
ಪ್ರಸ್ತಾವಿತ ನಾಲ್ಕು-ಔಟ್ಲೆಟ್ ಲೇಔಟ್ ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ನಾಲ್ಕು ಬಾಟಲಿಗಳನ್ನು ರೂಪಿಸುತ್ತದೆ ಎಂದು ಊಹಿಸಿ. ಸ್ಥಿರವಾದ ಪ್ರಯೋಗದ ಸಮಯದಲ್ಲಿ-ಒಣ ಚಕ್ರವಲ್ಲ-ಕೋಶವು ಗಂಟೆಗೆ 300 ಮೋಲ್ಡಿಂಗ್ ಘಟನೆಗಳನ್ನು ಪೂರ್ಣಗೊಳಿಸುತ್ತದೆ. ಒಪ್ಪಿದ ಅಂಗೀಕರಿಸಿದ ಭಾಗವು 0.97 ಆಗಿದ್ದರೆ, ಲೆಕ್ಕಹಾಕಿದ ಉತ್ತಮ ಉತ್ಪಾದನೆಯು ಗಂಟೆಗೆ 300 × 4 × 0.97 = 1,164 ಬಾಟಲಿಗಳು. ಈವೆಂಟ್ಗೆ ಒಟ್ಟು ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿ 0.44 ಕೆಜಿ ಆಗಿದ್ದರೆ, ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆಯು 300 × 0.44 = 132 ಕೆಜಿ/ಗಂ.
ಆ ಸಂಖ್ಯೆಗಳು ಬೋಧನೆಯ ಉದಾಹರಣೆ ಮಾತ್ರ ಮತ್ತು ಕಿಂಗ್ಗಲ್ ಮಾದರಿಯ ಫಲಿತಾಂಶವಲ್ಲ. ನಾಲ್ಕು-ತಲೆಯ ಯಂತ್ರವು ಏಕೆ ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಸೂಕ್ತವಲ್ಲ ಎಂಬುದನ್ನು ಅವರು ಪ್ರದರ್ಶಿಸುತ್ತಾರೆ: ಪ್ರಸ್ತಾವಿತ ಎಕ್ಸ್ಟ್ರೂಡರ್ಗೆ ವಸ್ತು ಮತ್ತು ಷರತ್ತುಗಳಿಗಾಗಿ ಪರಿಶೀಲಿಸಿದ ಸಾಮರ್ಥ್ಯದ ಅಗತ್ಯವಿದೆ, ಆದರೆ ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಎಲ್ಲಾ ಕೆಳಗಿನ ಹಂತಗಳು ಈವೆಂಟ್ ದರ ಮತ್ತು ಗುಣಮಟ್ಟವನ್ನು ಉಳಿಸಿಕೊಳ್ಳುವ ಅಗತ್ಯವಿದೆ. ಖರೀದಿ ನಿರ್ಧಾರವನ್ನು ತೆಗೆದುಕೊಳ್ಳುವ ಮೊದಲು ಅಳತೆ ಮಾಡಿದ ಯೋಜನೆಯ ಡೇಟಾವನ್ನು ಬದಲಿಸಿ.
ಕಿಂಗ್ಗಲ್ ನನಿರಂತರ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಮಾರ್ಗದರ್ಶಿನಿಲ್ದಾಣದ ಎಣಿಕೆ, ಡೈ-ಹೆಡ್ ಕುಳಿಗಳು ಮತ್ತು ಸೈಕಲ್ ಸಮಯ ಹೇಗೆ ಸಂಯೋಜಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ. ಸಸ್ಯದ ಯೋಜನೆಗಾಗಿ, ವಿದ್ಯುತ್, ಸಂಕುಚಿತ ಗಾಳಿ ಮತ್ತು ತಂಪಾಗಿಸುವ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಸಹ ಪರಿಶೀಲಿಸಿಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಉಪಯುಕ್ತತೆ ಮಾರ್ಗದರ್ಶಿ.
ಕಾರ್ಖಾನೆ ಕಾರ್ಯಾರಂಭ: ಪ್ರತಿ ಔಟ್ಲೆಟ್ ಮತ್ತು ಕುಳಿಯನ್ನು ಸ್ಥಾನವಾಗಿ ಅರ್ಹತೆ
ಸಂಯೋಜಿತ ಸರಾಸರಿ ದುರ್ಬಲ ಸ್ಥಾನವನ್ನು ಮರೆಮಾಡಬಹುದು. ಮೂರು ಬಾಟಲಿಗಳು ತೂಕದ ತಪಾಸಣೆಯನ್ನು ಹಾದು ಹೋದರೆ ಮತ್ತು ಒಂದು ಹಗುರವಾಗಿದ್ದರೆ, ಒಂದು ಕುಳಿಯು ಅಸ್ಥಿರವಾಗಿದ್ದರೂ ಸಹ ಅವುಗಳ ಸರಾಸರಿ ಸ್ವೀಕಾರಾರ್ಹವಾಗಿ ಕಾಣಿಸಬಹುದು. ಕಾರ್ಖಾನೆಯ ಸ್ವೀಕಾರ ಮತ್ತು ಪ್ರಾರಂಭದ ಸಮಯದಲ್ಲಿ, ಪ್ರತಿ ಡೈ ಔಟ್ಲೆಟ್ ಮತ್ತು ಕ್ಯಾವಿಟಿ ಸ್ಥಾನವನ್ನು ಲೇಬಲ್ ಮಾಡಿ ಮತ್ತು ಟ್ರಿಮ್ಮಿಂಗ್ ಮತ್ತು ತಪಾಸಣೆಯ ಮೂಲಕ ಆ ಗುರುತನ್ನು ಸಂರಕ್ಷಿಸಿ.
ಸ್ಥಾನದಿಂದ-ಸ್ಥಾನದ ಬೇಸ್ಲೈನ್ ಅನ್ನು ಸ್ಥಾಪಿಸಿ
- ಯಂತ್ರ, ಡೈ ಹೆಡ್, ಮೋಲ್ಡ್, ರೆಸಿನ್ ಲಾಟ್, ರೆಸಿಪಿ ಮತ್ತು ಯುಟಿಲಿಟಿ ಷರತ್ತುಗಳನ್ನು ಗುರುತಿಸಿ.
- ಪ್ರತಿ ಔಟ್ಲೆಟ್ / ಕುಹರದ ಸ್ಥಾನದಿಂದ ಅನುಕ್ರಮವಾಗಿ ಭಾಗಗಳನ್ನು ಸಂಗ್ರಹಿಸಿ.
- ಸಮ್ಮತಿಸಿದ ಸುರಕ್ಷಿತ ಪ್ರಯೋಗ ವಿಧಾನವು ಅದನ್ನು ಅನುಮತಿಸುವ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ಮಾಸ್ ಅನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
- ಪ್ರತಿ ಸ್ಥಾನಕ್ಕೆ ಮುಗಿದ ತೂಕ ಮತ್ತು ಅದೇ ನಿರ್ಣಾಯಕ ಗೋಡೆಯ ಸ್ಥಳಗಳನ್ನು ಅಳೆಯಿರಿ.
- ಪಿಂಚ್-ಆಫ್, ನೆಕ್ ಫಿನಿಶ್, ಫ್ಲ್ಯಾಷ್, ಆಯಾಮಗಳು, ನೋಟ ಮತ್ತು ಲೀಕ್ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಪರೀಕ್ಷಿಸಿ.
- ಈವೆಂಟ್ ಮಧ್ಯಂತರವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ, ತಿರಸ್ಕರಿಸುತ್ತದೆ, ಅಲಾರಮ್ಗಳು, ಹಸ್ತಚಾಲಿತ ಹಸ್ತಕ್ಷೇಪ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸ್ಟಾಪ್ಗಳು.
- ಯಾವುದೇ ಅನುಮೋದಿತ ಹೊಂದಾಣಿಕೆಯ ನಂತರ ಸ್ಥಿರ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಪುನಃಸ್ಥಾಪಿಸಿದ ನಂತರ ಪುನರಾವರ್ತಿಸಿ.
ಒಂದು ಸಮಯದಲ್ಲಿ ಒಂದು ನಿಯಂತ್ರಿತ ಅಂಶವನ್ನು ಬದಲಾಯಿಸಿ
ಒಂದು ಪ್ಯಾರಿಸನ್ ಭಿನ್ನವಾಗಿದ್ದರೆ, ಮಾದರಿಯು ಡೈ ಔಟ್ಲೆಟ್, ಕ್ಯಾವಿಟಿ, ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್ ಅಥವಾ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸ್ಥಾನವನ್ನು ಅನುಸರಿಸುತ್ತದೆಯೇ ಎಂಬುದನ್ನು ಮೊದಲು ನಿರ್ಧರಿಸಿ. ಏಕಕಾಲದಲ್ಲಿ ಹಲವಾರು HMI ಮೌಲ್ಯಗಳನ್ನು ಸರಿಹೊಂದಿಸುವುದಕ್ಕಿಂತ ಸಂಘಟಿತ ದಾಖಲೆಯು ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ. ಕಿಂಗ್ಗಲ್ ನHMI ಸೆಟ್ಟಿಂಗ್ಗಳು ಮತ್ತು ಎಚ್ಚರಿಕೆಯ ಮಾರ್ಗದರ್ಶಿಪಾಕವಿಧಾನವನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ಸಾಕ್ಷ್ಯವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಲು ಶಿಫಾರಸು ಮಾಡುತ್ತದೆ.
ಗೋಡೆಯ ವಿತರಣೆಯನ್ನು ಪರಿಶೀಲಿಸಿ, ಒಟ್ಟು ತೂಕ ಮಾತ್ರವಲ್ಲ
ಎರಡು ಬಾಟಲಿಗಳು ಒಂದೇ ತೂಗುತ್ತದೆ ಮತ್ತು ಇನ್ನೂ ವಿಭಿನ್ನವಾಗಿ ವಸ್ತುಗಳನ್ನು ವಿತರಿಸಬಹುದು. ಭಾಗಕ್ಕೆ ಸಂಬಂಧಿಸಿದ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಭುಜ, ದೇಹ, ಹ್ಯಾಂಡಲ್, ಬೇಸ್ ಮತ್ತು ಪಿಂಚ್-ಆಫ್ ಸ್ಥಳಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಯೋಜನೆಯು ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಲಾದ ಗೋಡೆಯ ನಿಯಂತ್ರಣವನ್ನು ಬಳಸಿದರೆ, ದಿಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಮಾರ್ಗದರ್ಶಿಅಳತೆ ಮಾಡಿದ ಪ್ರದೇಶಗಳಿಗೆ ಪ್ರೋಗ್ರಾಂ ಪಾಯಿಂಟ್ಗಳನ್ನು ಸಂಪರ್ಕಿಸಲು ರಚನಾತ್ಮಕ ವಿಧಾನವನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಸ್ವೀಕರಿಸಿದ ಪ್ರಯೋಗವನ್ನು ನಿರ್ವಹಣೆ ಉಲ್ಲೇಖವಾಗಿ ಪರಿವರ್ತಿಸಿ
ಅನುಮೋದಿತ ಸ್ಥಾನದ ಡೇಟಾ, ತಾಪಮಾನದ ಪರಿಸ್ಥಿತಿಗಳು, ಶುಚಿಗೊಳಿಸುವ ಸ್ಥಿತಿ, ನೀರಿನ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಉಪಕರಣದ ಗುರುತನ್ನು ಇರಿಸಿ. ಒಂದು ಸ್ಥಾನವು ನಂತರ ಚಲಿಸಿದಾಗ, ನಿರ್ವಹಣೆಯು ಅದನ್ನು ಮೂಲ ಬೇಸ್ಲೈನ್ನೊಂದಿಗೆ ಹೋಲಿಸಬಹುದು. ದಿತಡೆಗಟ್ಟುವ ನಿರ್ವಹಣೆ ಪರಿಶೀಲನಾಪಟ್ಟಿಆ ಅವಲೋಕನಗಳನ್ನು ವಾಡಿಕೆಯ ತಪಾಸಣೆಗೆ ಕೊಂಡೊಯ್ಯಬಹುದು.
ಸಾಮಾನ್ಯ ಸಂಯೋಜನೆಗಳು-ಮತ್ತು ಪ್ರತಿ ವಿವರಣೆಯು ಇನ್ನೂ ತೆರೆದಿರುತ್ತದೆ
| ಸಣ್ಣ ವಿವರಣೆ | ಬಹುಶಃ ಇದರ ಅರ್ಥವೇನು | RFQ ಇನ್ನೂ ಏನು ದೃಢೀಕರಿಸಬೇಕು |
|---|---|---|
| ಡಬಲ್-ಹೆಡ್, ಎರಡು-ಕುಳಿ ಯಂತ್ರ | ಎರಡು ಪ್ಯಾರಿಸನ್ಗಳು ಪ್ರತಿ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗೆ ಎರಡು ಅಚ್ಚು ಕುಳಿಗಳಿಗೆ ಆಹಾರವನ್ನು ನೀಡುತ್ತವೆ | ನಿಲ್ದಾಣದ ಎಣಿಕೆ, ಔಟ್ಲೆಟ್ ಪಿಚ್, ಅಚ್ಚು ಗಾತ್ರ, ಭಾಗ ತೂಕ, ಹೊರತೆಗೆಯುವ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಕೆಳಗಿರುವ ವ್ಯಾಪ್ತಿ |
| ನಾಲ್ಕು ತಲೆ ಬಾಟಲ್ ಊದುವ ಯಂತ್ರ | ನಾಲ್ಕು ಡೈ ಔಟ್ಲೆಟ್ಗಳು ಸಮಾನಾಂತರವಾಗಿ ನಾಲ್ಕು ಪ್ಯಾರಿಸನ್ಗಳನ್ನು ರೂಪಿಸುತ್ತವೆ | ಅಚ್ಚು ನಾಲ್ಕು ಅನುಗುಣವಾದ ಕುಳಿಗಳನ್ನು ಹೊಂದಿದೆಯೇ, ನಿಖರವಾದ ಪಿಚ್ ಮತ್ತು ಎಲ್ಲಾ SKU ಗಳು ಸರಿಹೊಂದುತ್ತವೆಯೇ |
| ಡಬಲ್-ಸ್ಟೇಷನ್, ಡಬಲ್-ಹೆಡ್ ಯಂತ್ರ | ಎರಡು-ಔಟ್ಲೆಟ್ ಡೈ ಸಿಸ್ಟಮ್ ಸುತ್ತಲೂ ಎರಡು ಅಚ್ಚು ಕೇಂದ್ರಗಳು ಪರ್ಯಾಯವಾಗಿರುತ್ತವೆ | ಮೋಲ್ಡ್ ಸೆಟ್ಗಳ ಸಂಖ್ಯೆ, ಈವೆಂಟ್ ಸೀಕ್ವೆನ್ಸ್, ಕರಗುವ ಬೇಡಿಕೆ, ತೆಗೆಯುವ ವಿಧಾನ ಮತ್ತು ಖಾತರಿಪಡಿಸಿದ ಪ್ರಯೋಗ ಪರಿಸ್ಥಿತಿಗಳು |
| ನಾಲ್ಕು ಕುಹರದ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ | ಒಂದು ಅಚ್ಚು ಮುಚ್ಚಿ ನಾಲ್ಕು ಭಾಗಗಳನ್ನು ರಚಿಸಬಹುದು | ಡೈ ಔಟ್ಲೆಟ್ ವ್ಯವಸ್ಥೆ, ನಿಲ್ದಾಣದ ಎಣಿಕೆ, ಕುಹರದ ಸಮತೋಲನ, ಕೂಲಿಂಗ್ ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ |
| ಡಬಲ್-ಲೇಯರ್, ಡಬಲ್-ಹೆಡ್ ಯಂತ್ರ | ಬಹುಪದರದ ವ್ಯವಸ್ಥೆಯು ಎರಡು ಮಳಿಗೆಗಳಿಗೆ ಆಹಾರವನ್ನು ನೀಡಬಹುದು | ಎಕ್ಸ್ಟ್ರೂಡರ್ ಎಣಿಕೆ, ವಸ್ತು ರಚನೆ, ಪದರದ ಅನುಪಾತಗಳು, ಸ್ಕ್ರ್ಯಾಪ್ ಮಾರ್ಗ, ಔಟ್ಲೆಟ್ಗಳು, ಕುಳಿಗಳು ಮತ್ತು ನಿಲ್ದಾಣಗಳು |
"ಪ್ಲಾಸ್ಟಿಕ್ ಬಾಟಲ್ ಮೇಕಿಂಗ್ ಮೆಷಿನ್," "HDPE ಬಾಟಲ್ ಬ್ಲೋಯಿಂಗ್ ಮೆಷಿನ್," "ಎಕ್ಸ್ಟ್ರಷನ್ ಬಾಟಲ್ ಮೆಷಿನ್," "ಮಲ್ಟಿ-ಡೈ ಹೆಡ್ ಬ್ಲೋ ಮೋಲ್ಡರ್" ಮತ್ತು "ಮಲ್ಟಿ-ಪ್ಯಾರಿಸನ್ ಎಕ್ಸ್ಟ್ರಶನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮೆಷಿನ್" ಇವೆಲ್ಲವೂ ಸಂಬಂಧಿತ ಸಲಕರಣೆಗಳ ಹುಡುಕಾಟದಲ್ಲಿ ಕಾಣಿಸಿಕೊಳ್ಳಬಹುದು. ಆ ಮಾರ್ಕೆಟಿಂಗ್ ಹೆಸರುಗಳು ಬದಲಾದಾಗಲೂ ತಾಂತ್ರಿಕವಾಗಿ ಸಂಪೂರ್ಣ ವಿವರಣೆಯು ಅರ್ಥವಾಗುವಂತೆ ಉಳಿಯಬೇಕು.
ಮಲ್ಟಿ-ಹೆಡ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯೋಜನೆಗಾಗಿ RFQ ಪರಿಶೀಲನಾಪಟ್ಟಿ
ಪ್ರತಿ ಪೂರೈಕೆದಾರರಿಗೆ ಒಂದೇ ಉತ್ಪನ್ನ ಮತ್ತು ಫ್ಯಾಕ್ಟರಿ ಇನ್ಪುಟ್ಗಳನ್ನು ಕಳುಹಿಸಿ. ಪ್ರಾಜೆಕ್ಟ್ ಗ್ಯಾರಂಟಿಗಳಿಂದ ಪ್ರತ್ಯೇಕಿಸಲಾದ ಕ್ಯಾಟಲಾಗ್ ಉಲ್ಲೇಖಗಳೊಂದಿಗೆ ಅದೇ ಕ್ರಮದಲ್ಲಿ ಪ್ರತಿಕ್ರಿಯಿಸಲು ಪ್ರತಿ ಉದ್ಧರಣವನ್ನು ಕೇಳಿ.
| RFQ ಗುಂಪು | ಒದಗಿಸಬೇಕಾದ ಮಾಹಿತಿ | ಅಗತ್ಯವಿರುವ ಪೂರೈಕೆದಾರ ಪ್ರತಿಕ್ರಿಯೆ |
|---|---|---|
| ಉತ್ಪನ್ನ | 2D/3D ಡ್ರಾಯಿಂಗ್ ಅಥವಾ ಮಾದರಿಗಳು, ಸಾಮರ್ಥ್ಯ, ಗರಿಷ್ಠ ಆಯಾಮಗಳು, ಕುತ್ತಿಗೆ, ಹ್ಯಾಂಡಲ್, ಪಾರ್ಟಿಂಗ್ ಲೈನ್ ಮತ್ತು ಟ್ರಿಮ್ ಜ್ಯಾಮಿತಿ | ಹೊಂದಾಣಿಕೆಯ ಯಂತ್ರ ವೇದಿಕೆ, ದೃಷ್ಟಿಕೋನ, ಕುಹರದ ವಿನ್ಯಾಸ ಮತ್ತು ಯಾವುದೇ ವಿನ್ಯಾಸ ಕಾಳಜಿ |
| ವಸ್ತು | ನಿಖರವಾದ ರಾಳದ ದರ್ಜೆ, ಬಣ್ಣ/ಸೇರ್ಪಡೆಗಳು, ರೀಗ್ರೈಂಡ್ ಅಥವಾ PCR ಯೋಜನೆ ಮತ್ತು ಪೂರೈಕೆದಾರ ಡೇಟಾ | ಪ್ರಸ್ತಾವಿತ ಸ್ಕ್ರೂ/ಎಕ್ಸ್ಟ್ರಶನ್ ಸ್ಕೋಪ್, ಪ್ರೊಸೆಸಿಂಗ್ ಊಹೆಗಳು ಮತ್ತು ಟ್ರಯಲ್ ಮೆಟೀರಿಯಲ್ ಅವಶ್ಯಕತೆ |
| ಸಮೂಹ ಮತ್ತು ಗುಣಮಟ್ಟ | ಮುಗಿದ ತೂಕ, ಅಂದಾಜು ಒಟ್ಟು ಪ್ಯಾರಿಸನ್/ಫ್ಲ್ಯಾಷ್, ನಿರ್ಣಾಯಕ ಗೋಡೆಗಳು, ಆಯಾಮಗಳು ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಗಳು | ಪ್ರಯೋಗ ವಿಧಾನ, ಸ್ಥಾನ ಮತ್ತು ಸ್ವೀಕಾರ ವ್ಯಾಖ್ಯಾನದ ಮೂಲಕ ಮಾದರಿ |
| ಔಟ್ಪುಟ್ | ಗಂಟೆಗೆ ಅಗತ್ಯವಿರುವ ಉತ್ತಮ ಭಾಗಗಳು, ಶಿಫ್ಟ್/ವರ್ಷದ ಪರಿಮಾಣ, SKU ಮಿಶ್ರಣ ಮತ್ತು ಬದಲಾವಣೆ ಆವರ್ತನ | ಪ್ರತಿ ಗಂಟೆಗೆ ಈವೆಂಟ್ಗಳು, ಈವೆಂಟ್ಗೆ ಭಾಗಗಳು, ಸ್ವೀಕರಿಸಿದ ಭಾಗ ಮತ್ತು ಒಟ್ಟು ಕರಗುವ ಲೆಕ್ಕಾಚಾರ |
| ಟೂಲಿಂಗ್ | ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಅಚ್ಚುಗಳು ಅಥವಾ ಆದ್ಯತೆಯ ಕುಹರದ ಪರಿಕಲ್ಪನೆ | ಔಟ್ಲೆಟ್ ಎಣಿಕೆ, ಮಧ್ಯದ ದೂರ, ಡೈ-ಪಿನ್ ಶ್ರೇಣಿ, ಅಚ್ಚು ಗಾತ್ರ, ಕುಹರದ ಪಿಚ್, ಅಚ್ಚು ಸೆಟ್ ಮತ್ತು ಕೂಲಿಂಗ್ ವಿನ್ಯಾಸ |
| ಯಂತ್ರ | ಆದ್ಯತೆಯ ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಮಟ್ಟ ಮತ್ತು ಕಾರ್ಖಾನೆಯ ನಿರ್ಬಂಧಗಳು | ನಿಲ್ದಾಣದ ಎಣಿಕೆ, ಕ್ಲಾಂಪ್, ಎಕ್ಸ್ಟ್ರೂಡರ್, ನಿಯಂತ್ರಣಗಳು, ಟೇಕ್-ಔಟ್ ಮತ್ತು ಒಳಗೊಂಡಿರುವ ಆಯ್ಕೆಗಳು |
| ಕಾರ್ಖಾನೆ | ವಿದ್ಯುತ್ ಗುಣಮಟ್ಟ, ಗಾಳಿ/ನೀರಿನ ಪರಿಸ್ಥಿತಿಗಳು, ಸುತ್ತುವರಿದ ಮಿತಿಗಳು, ನೆಲ, ಎತ್ತರ ಮತ್ತು ಎತ್ತುವ ಮಾರ್ಗ | ಪ್ರಾಜೆಕ್ಟ್ ಯುಟಿಲಿಟಿ ಶೀಟ್, ಸಾಮಾನ್ಯ ವ್ಯವಸ್ಥೆ, ಅಡಿಪಾಯ/ಲೋಡಿಂಗ್ ಮತ್ತು ಸೇವೆ-ತೆರವು ಅಗತ್ಯತೆಗಳು |
| ಡೌನ್ಸ್ಟ್ರೀಮ್ | ಟ್ರಿಮ್ಮಿಂಗ್, ಸೋರಿಕೆ ಪರೀಕ್ಷೆ, ರವಾನೆ, ಲೇಬಲಿಂಗ್, ಪ್ಯಾಕಿಂಗ್ ಮತ್ತು ಸ್ಕ್ರ್ಯಾಪ್-ಹ್ಯಾಂಡ್ಲಿಂಗ್ ಯೋಜನೆ | ಪ್ರತಿ ಒಳಗೊಂಡಿರುವ ಮತ್ತು ಖರೀದಿದಾರ-ಸರಬರಾಜು ಹಂತಕ್ಕೆ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಇಂಟರ್ಫೇಸ್ ಗಡಿ |
ಪರೀಕ್ಷಾ ಷರತ್ತುಗಳಿಲ್ಲದೆ ಔಟ್ಪುಟ್ ಲೈನ್ ಅನ್ನು ಸ್ವೀಕರಿಸಬೇಡಿ
ಉಪಯುಕ್ತ ಸ್ವೀಕಾರ ದಾಖಲೆಯು ಬಾಟಲ್ ಡ್ರಾಯಿಂಗ್, ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್, ಮುಗಿದ ಮತ್ತು ಒಟ್ಟು ತೂಕ, ಸಕ್ರಿಯ ಮಳಿಗೆಗಳು ಮತ್ತು ಕುಳಿಗಳು, ಅಚ್ಚು ತಂಪಾಗಿಸುವ ಪರಿಸ್ಥಿತಿಗಳು, ಸ್ಥಿರವಾದ ರನ್ ವಿಂಡೋ, ಗುಣಮಟ್ಟದ ಪರೀಕ್ಷೆಗಳು, ಮಾದರಿ ಯೋಜನೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳನ್ನು ಒಳಗೊಂಡಿದೆ. ಇದು ಸ್ವೀಕರಿಸಿದ ಭಾಗಗಳನ್ನು ಸ್ಥಾನದಿಂದ ದಾಖಲಿಸುತ್ತದೆ. ಆ ಷರತ್ತುಗಳಿಲ್ಲದೆ, "pcs/h" ಯಂತ್ರದ ಚಲನೆಯನ್ನು ವಿವರಿಸಬಹುದು, ತಪಾಸಣೆಗೆ ಮೊದಲು ರೂಪುಗೊಂಡ ಭಾಗಗಳು ಅಥವಾ ಉತ್ತಮ ಪ್ಯಾಕ್ ಮಾಡಲಾದ ಬಾಟಲಿಗಳು-ಮೂರು ವಿಭಿನ್ನ ಫಲಿತಾಂಶಗಳು.
ಖರೀದಿ ಆದೇಶವನ್ನು ಫ್ರೀಜ್ ಮಾಡುವ ಮೊದಲು ಲೇಔಟ್ ಅನ್ನು ಕೇಳಿ
ಅಂತಿಮ ರೇಖಾಚಿತ್ರವು ಅಚ್ಚು ಕುಳಿಗಳು, ಅಚ್ಚು ಮತ್ತು ಪ್ಲಾಟೆನ್ ಗಡಿಗಳು, ಬ್ಲೋ ಪಿನ್ಗಳು, ಟ್ರಿಮ್ಮಿಂಗ್ ಅಥವಾ ಡಿಫ್ಲಾಶಿಂಗ್ ವಿಧಾನ, ಟೇಕ್-ಔಟ್ ಪಾಥ್ ಮತ್ತು ಸರ್ವಿಸ್ ಕ್ಲಿಯರೆನ್ಸ್ಗಳ ವಿರುದ್ಧ ಡೈ-ಔಟ್ಲೆಟ್ ಸೆಂಟರ್ಲೈನ್ಗಳನ್ನು ತೋರಿಸಬೇಕು. ಟ್ರಿಪಲ್ ಅಥವಾ ನಾಲ್ಕು-ತಲೆಯ ಕಿಂಗ್ಗಲ್ ವಿನಂತಿಗಾಗಿ, ಈ ರೇಖಾಚಿತ್ರವು ಪ್ರಾಜೆಕ್ಟ್-ನಿರ್ದಿಷ್ಟ ಪಿಚ್ ಅನ್ನು ದೃಢೀಕರಿಸುತ್ತದೆ; ಇದನ್ನು ಪ್ರಕಟಿಸಿದ ಡಬಲ್-ಹೆಡ್ ಟೇಬಲ್ನಿಂದ ಊಹಿಸಬಾರದು.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಮಲ್ಟಿ-ಹೆಡ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಎಂದರೇನು?
ಮಲ್ಟಿ-ಹೆಡ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಒಂದು ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ನಲ್ಲಿ ಹಲವಾರು ಪ್ಯಾರಿಸನ್ಗಳನ್ನು ರೂಪಿಸಲು ಹಲವಾರು ಔಟ್ಲೆಟ್ಗಳೊಂದಿಗೆ ಡೈ-ಹೆಡ್ ವ್ಯವಸ್ಥೆಯನ್ನು ಬಳಸುತ್ತದೆ. ಔಟ್ಲೆಟ್ ಎಣಿಕೆ, ಮಧ್ಯದ ಅಂತರ ಮತ್ತು ಡೈ ಗಾತ್ರವು ಬಾಟಲಿ ಮತ್ತು ಅಚ್ಚು-ಕುಹರದ ವಿನ್ಯಾಸಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು.
ಡಬಲ್-ಹೆಡ್ ಯಂತ್ರವು ಎರಡು-ಕುಹರದ ಯಂತ್ರದಂತೆಯೇ ಇದೆಯೇ?
ಇಲ್ಲ. ಡಬಲ್ ಹೆಡ್ ಎರಡು ಡೈ ಔಟ್ಲೆಟ್ಗಳು ಅಥವಾ ಪ್ಯಾರಿಸನ್ಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ; ಎರಡು ಕುಹರವು ಅಚ್ಚಿನಲ್ಲಿ ಎರಡು ಭಾಗಗಳ ಆಕಾರಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ಅವುಗಳನ್ನು ಸಾಮಾನ್ಯವಾಗಿ ಹೊಂದಾಣಿಕೆಯ ಎರಡು ಭಾಗಗಳ ವಿನ್ಯಾಸದಂತೆ ವಿನ್ಯಾಸಗೊಳಿಸಲಾಗಿದೆ, ಆದರೆ ಉದ್ಧರಣವು ಎರಡನ್ನೂ ಪ್ರತ್ಯೇಕವಾಗಿ ನಿರ್ದಿಷ್ಟಪಡಿಸಬೇಕು.
ನಾಲ್ಕು ತಲೆಯ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ನಾಲ್ಕು ಪಟ್ಟು ಹೆಚ್ಚು ಬಾಟಲಿಗಳನ್ನು ತಯಾರಿಸುತ್ತದೆಯೇ?
ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಅಲ್ಲ. ಇದು ಪ್ರತಿ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗೆ ಹೆಚ್ಚಿನ ಭಾಗಗಳನ್ನು ರಚಿಸಬಹುದು, ಆದರೆ ನಿಜವಾದ ಉತ್ತಮ ಉತ್ಪಾದನೆಯು ಸ್ಥಿರವಾದ ಈವೆಂಟ್ ದರ, ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆ, ಔಟ್ಲೆಟ್ ಮತ್ತು ಕುಹರದ ಸಮತೋಲನ, ಕೂಲಿಂಗ್, ಟ್ರಿಮ್ಮಿಂಗ್, ಪರೀಕ್ಷೆ ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಗುಣಮಟ್ಟವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಡೈ-ಹೆಡ್ ಸೆಂಟರ್ ದೂರವನ್ನು ಹೇಗೆ ಆಯ್ಕೆಮಾಡಲಾಗುತ್ತದೆ?
ಪ್ರಸ್ತಾವಿತ ಕುಹರದ ಪಿಚ್ ಮತ್ತು ಉತ್ಪನ್ನದ ವಿನ್ಯಾಸದಿಂದ ಕೇಂದ್ರದ ದೂರವನ್ನು ಆಯ್ಕೆಮಾಡಲಾಗಿದೆ. ಬಾಟಲಿಯ ಅಗಲ, ಕತ್ತಿನ ಸ್ಥಾನ, ಫ್ಲ್ಯಾಶ್ ಪಾಕೆಟ್ಗಳು, ಮೋಲ್ಡ್ ಸ್ಟೀಲ್, ಕೂಲಿಂಗ್, ಬ್ಲೋ ಪಿನ್ಗಳು, ಟ್ರಿಮ್ಮಿಂಗ್ ಮತ್ತು ರಿಮೂವ್ ಸ್ಪೇಸ್ ಎಲ್ಲವೂ ಅಂತಿಮ ಆಯಾಮದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ.
ಒಂದು ಯಂತ್ರವು ಏಕ ಮತ್ತು ಬಹು-ತಲೆ ಉತ್ಪಾದನೆಯ ನಡುವೆ ಬದಲಾಯಿಸಬಹುದೇ?
ಸೂಕ್ತವಾಗಿ ವಿನ್ಯಾಸಗೊಳಿಸಲಾದ ವೇದಿಕೆಯಲ್ಲಿ ವಿಭಿನ್ನ ಡೈ-ಹೆಡ್ ಅಥವಾ ಟೂಲಿಂಗ್ ವ್ಯವಸ್ಥೆಯು ಸಾಧ್ಯವಾಗಬಹುದು, ಆದರೆ ಅದನ್ನು ಊಹಿಸಬಾರದು. ಮೆಕ್ಯಾನಿಕಲ್ ಫಿಟ್, ಎಕ್ಸ್ಟ್ರೂಷನ್ ಸ್ಕೋಪ್, ಕಂಟ್ರೋಲ್ಗಳು, ಚೇಂಜ್ಓವರ್ ವರ್ಕ್, ಅಚ್ಚು ಹೊಂದಾಣಿಕೆ ಮತ್ತು ಪೂರೈಕೆದಾರರೊಂದಿಗೆ ಕಮಿಷನಿಂಗ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ದೃಢೀಕರಿಸಿ.
ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ನಲ್ಲಿ ಕುಳಿಗಳ ಸಂಖ್ಯೆಯನ್ನು ಯಾವುದು ಮಿತಿಗೊಳಿಸುತ್ತದೆ?
ಮಿತಿಗಳಲ್ಲಿ ಉತ್ಪನ್ನದ ಆಯಾಮಗಳು, ಲಭ್ಯವಿರುವ ಅಚ್ಚು ಮತ್ತು ಪ್ಲಾಟೆನ್ ಸ್ಪೇಸ್, ಔಟ್ಲೆಟ್ ಪಿಚ್, ಡೈ ಮತ್ತು ಪ್ಯಾರಿಸನ್ ಜ್ಯಾಮಿತಿ, ಕ್ಲ್ಯಾಂಪ್ ಅವಶ್ಯಕತೆಗಳು, ಹೊರತೆಗೆಯುವ ಸಾಮರ್ಥ್ಯ, ಕೂಲಿಂಗ್ ಬ್ಯಾಲೆನ್ಸ್, ಭಾಗ ತೆಗೆಯುವಿಕೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಾಮರ್ಥ್ಯ ಸೇರಿವೆ.
ಮಲ್ಟಿ-ಕ್ಯಾವಿಟಿ ಮೆಷಿನ್ ಉದ್ಧರಣಕ್ಕಾಗಿ ನಾನು ಯಾವ ಡೇಟಾವನ್ನು ಕಳುಹಿಸಬೇಕು?
ಭಾಗ ಡ್ರಾಯಿಂಗ್ ಅಥವಾ ಸ್ಯಾಂಪಲ್ಗಳು, ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್, ಮುಗಿದ ಮತ್ತು ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ತೂಕ, ನಿರ್ಣಾಯಕ ಗೋಡೆಗಳು ಮತ್ತು ಪರೀಕ್ಷೆಗಳು, ಅಗತ್ಯವಿರುವ ಉತ್ತಮ ಔಟ್ಪುಟ್, SKU ಯೋಜನೆ, ಫ್ಯಾಕ್ಟರಿ ಉಪಯುಕ್ತತೆಗಳು, ಲೇಔಟ್ ಮಿತಿಗಳು ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ಕಳುಹಿಸಿ.