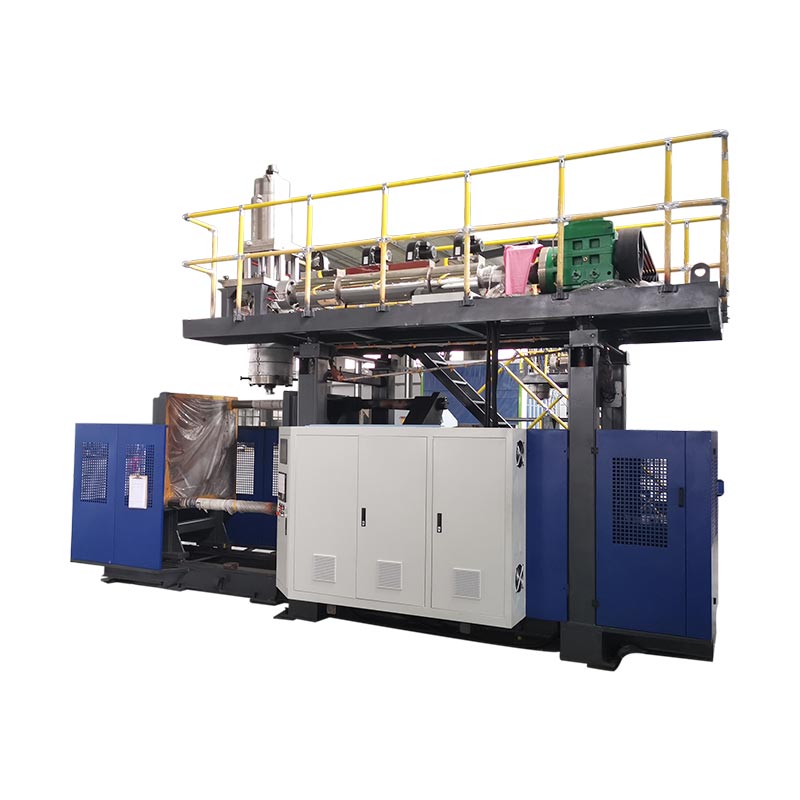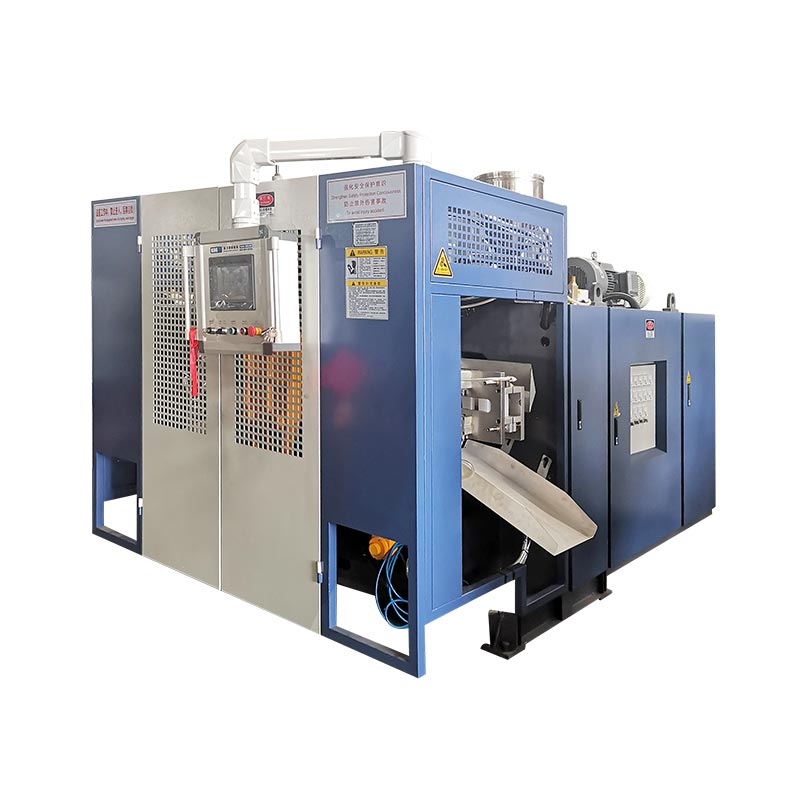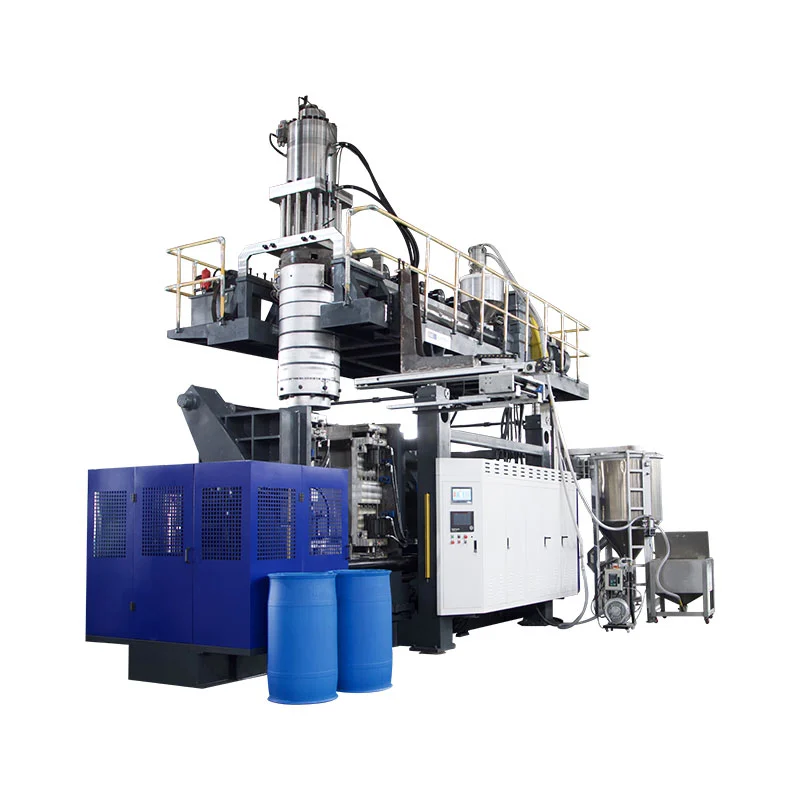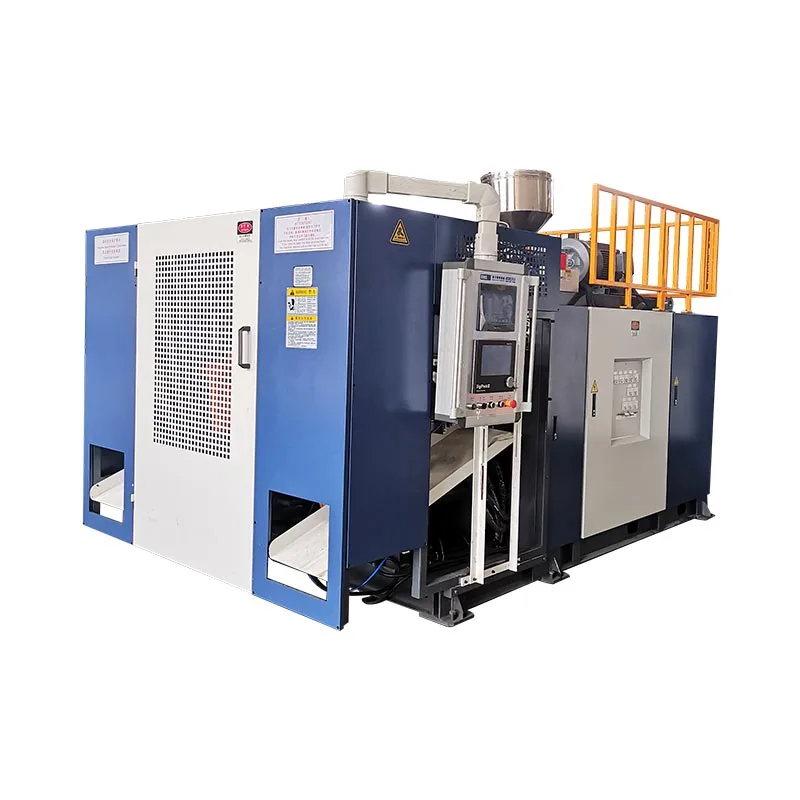
ಎರಡನೇ ನಿಲ್ದಾಣವು ಯಂತ್ರವು ಹೊರತೆಗೆಯುವಿಕೆ, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಅಚ್ಚು-ನಿರ್ವಹಣೆಯ ಸಮಯವನ್ನು ಹೇಗೆ ಬಳಸುತ್ತದೆ ಎಂಬುದನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ. ಇದು ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಮಾರಾಟ ಮಾಡಬಹುದಾದ ಉತ್ಪಾದನೆಯನ್ನು ದ್ವಿಗುಣಗೊಳಿಸುವುದಿಲ್ಲ, ಪ್ರತಿ ಬಾಟಲಿಗೆ ಕಡಿಮೆ ಶಕ್ತಿ ಅಥವಾ ದೊಡ್ಡ ಉತ್ಪನ್ನವನ್ನು ಮಾಡುವುದಿಲ್ಲ. ಮೂರು ಜೋಡಿಯಾಗಿರುವ ಕಿಂಗ್ಗಲ್ ಯಂತ್ರದ ಗಾತ್ರಗಳು ನಿಜವಾದ ವ್ಯತ್ಯಾಸಗಳು ಎಲ್ಲಿ ಗೋಚರಿಸುತ್ತವೆ ಎಂಬುದನ್ನು ತೋರಿಸುತ್ತದೆ.
ನಿಜವಾದಸಿಂಗಲ್ ವರ್ಸಸ್ ಡಬಲ್ ಸ್ಟೇಷನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರಆದ್ದರಿಂದ ಹೋಲಿಕೆಯು ಸಂಪೂರ್ಣ ಕೋಶದ ಅಧ್ಯಯನವಾಗಿದೆ, ಆದರೆ ಕ್ಯಾರೇಜ್ ಎಣಿಕೆ ಅಲ್ಲ. ನಿರ್ಧಾರವು ಬಾಟಲ್, ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿ, ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆ, ಎರಡು-ನಿಲ್ದಾಣಗಳ ಅನುಕ್ರಮ ಮತ್ತು ಅಂಗೀಕೃತ-ಭಾಗದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಸಂಪರ್ಕಿಸಬೇಕು.
ಒಂದು ನಿಲ್ದಾಣ ಮತ್ತು ಎರಡರ ನಡುವೆ ಏನು ಬದಲಾಗುತ್ತದೆ?
ಏಕ-ನಿಲ್ದಾಣ ನಿರಂತರ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದಲ್ಲಿ, ಒಂದು ಅಚ್ಚು ಮತ್ತು ಕ್ಲ್ಯಾಂಪ್ ಸ್ಥಾನವು ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಸೆರೆಹಿಡಿಯುತ್ತದೆ, ಭಾಗವನ್ನು ರೂಪಿಸುತ್ತದೆ, ಅದನ್ನು ತಂಪಾಗಿಸುತ್ತದೆ ಮತ್ತು ಅದನ್ನು ಬಿಡುಗಡೆ ಮಾಡುತ್ತದೆ. ಮುಂದಿನ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ ಒಂದು ನಿಲ್ದಾಣದ ಅನುಕ್ರಮದ ಸುತ್ತಲೂ ಸರಿಹೊಂದಬೇಕು.
ಎರಡು-ನಿಲ್ದಾಣ-ಅಥವಾ ಅವಳಿ-ನಿಲ್ದಾಣ-ಹೊರತೆಗೆಯುವ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಹಂಚಿದ ಹೊರತೆಗೆಯುವ ವ್ಯವಸ್ಥೆಯ ಸುತ್ತಲೂ ಎರಡು ಅಚ್ಚು ಸ್ಥಾನಗಳನ್ನು ಪರ್ಯಾಯಗೊಳಿಸುತ್ತದೆ. ಒಂದು ನಿಲ್ದಾಣವು ಊದುವ, ತಂಪಾಗಿಸುವ ಅಥವಾ ಭಾಗಶಃ ತೆಗೆಯುವ ಹಂತದಲ್ಲಿರಬಹುದು ಆದರೆ ಇನ್ನೊಂದು ಮುಂದಿನ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಸೆರೆಹಿಡಿಯಲು ಸಿದ್ಧವಾಗುತ್ತದೆ. ಇದಕ್ಕಾಗಿಯೇ ಡಬಲ್-ಸ್ಟೇಷನ್ ಉಪಕರಣಗಳನ್ನು ಕೆಲವು ಮಾರುಕಟ್ಟೆಗಳಲ್ಲಿ ಡಬಲ್-ಸೈಡೆಡ್ ಅಥವಾ ಶಟಲ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಎಂದು ವಿವರಿಸಲಾಗಿದೆ.
ಈ ಸರಳೀಕೃತ ಅನುಕ್ರಮವು ಅವಕಾಶವನ್ನು ವಿವರಿಸುತ್ತದೆ, ಅಂತಿಮ ಉತ್ಪಾದನಾ ದರವಲ್ಲ. ನಿಲ್ದಾಣದ ಪ್ರಯಾಣ, ಪ್ಯಾರಿಸನ್ ರಚನೆ, ಮೋಲ್ಡ್ ಕ್ಲೋಸ್, ಬ್ಲೋಯಿಂಗ್, ಎಕ್ಸಾಸ್ಟ್, ಕೂಲಿಂಗ್, ಎಜೆಕ್ಷನ್, ಟ್ರಿಮ್ಮಿಂಗ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ವರ್ಗಾವಣೆ ಇನ್ನೂ ಒಟ್ಟಿಗೆ ಹೊಂದಿಕೊಳ್ಳಬೇಕು. ಸ್ವತಂತ್ರ ಶಟಲ್-ಯಂತ್ರ ಸಾಹಿತ್ಯವು ಏಕ-ಮತ್ತು ದ್ವಿಮುಖ ಸಂರಚನೆಗಳನ್ನು ಏಕ- ಮತ್ತು ಬಹು-ಪ್ಯಾರಿಸನ್ ಡೈ ಹೆಡ್ಗಳಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಪಟ್ಟಿಮಾಡುತ್ತದೆ, ಇವುಗಳು ವಿಭಿನ್ನ ಸಾಧನ ಆಯ್ಕೆಗಳಾಗಿವೆ ಎಂದು ಬಲಪಡಿಸುತ್ತದೆ.
ಸ್ಟೇಷನ್ ಕೌಂಟ್, ಹೆಡ್ ಎಣಿಕೆ, ಕ್ಯಾವಿಟಿ ಎಣಿಕೆ ಮತ್ತು ಲೇಯರ್ ಎಣಿಕೆಯನ್ನು ಗೊಂದಲಗೊಳಿಸಬೇಡಿ
ಅನೇಕ ಉದ್ಧರಣ ತಪ್ಪುಗಳು ಪ್ರಾರಂಭವಾಗುತ್ತವೆ ಏಕೆಂದರೆ "ಡಬಲ್" ಅನ್ನು ದ್ವಿಗುಣಗೊಳಿಸಿರುವುದನ್ನು ಹೇಳದೆ ಬಳಸಲಾಗಿದೆ. ಡಬಲ್-ಸ್ಟೇಷನ್ ಯಂತ್ರವು ಎರಡು-ತಲೆಯ ಯಂತ್ರ, ಎರಡು-ಕುಹರದ ಅಚ್ಚು ಅಥವಾ ಎರಡು-ಪದರದ ರೇಖೆಯ ಅಗತ್ಯವಿಲ್ಲ.
| ಅವಧಿ | ಅದು ಏನು ಎಣಿಕೆ ಮಾಡುತ್ತದೆ | ಅದು ಏನು ಬದಲಾಗುತ್ತದೆ | ಪೂರೈಕೆದಾರರಿಗೆ ಪ್ರಶ್ನೆ |
|---|---|---|---|
| ಏಕ ಅಥವಾ ಎರಡು ನಿಲ್ದಾಣ | ಅನುಕ್ರಮವಾಗಿ ಕೆಲಸ ಮಾಡುವ ಮೋಲ್ಡ್-ಮತ್ತು-ಕ್ಲಾಂಪ್ ಸ್ಥಾನಗಳು | ಯಂತ್ರ ಅನುಕ್ರಮ, ಅಚ್ಚು-ಸೆಟ್ ಅವಶ್ಯಕತೆ, ಔಟ್ಪುಟ್ ಸಾಮರ್ಥ್ಯ, ಹೆಜ್ಜೆಗುರುತು ಮತ್ತು ನಿರ್ವಹಣೆ | ಈ ಯಂತ್ರದಲ್ಲಿ ಎಷ್ಟು ಸಂಪೂರ್ಣ ಅಚ್ಚು ಕೇಂದ್ರಗಳು ಪರ್ಯಾಯವಾಗಿರುತ್ತವೆ? |
| ಸಿಂಗಲ್ ಅಥವಾ ಮಲ್ಟಿ-ಹೆಡ್ ಡೈ | ಒಂದು ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ನಲ್ಲಿ ಪ್ಯಾರಿಸನ್ಗಳು ಹೊರಹಾಕಲ್ಪಟ್ಟವು | ಏಕಕಾಲದಲ್ಲಿ ಎಷ್ಟು ಅಚ್ಚು ಕುಳಿಗಳನ್ನು ನೀಡಬಹುದು ಮತ್ತು ಅಗತ್ಯವಿರುವ ಔಟ್ಲೆಟ್ ಪಿಚ್ | ಎಷ್ಟು ಔಟ್ಲೆಟ್ಗಳನ್ನು ಸೇರಿಸಲಾಗಿದೆ ಮತ್ತು ಅವುಗಳ ಮಧ್ಯದ ಅಂತರ ಎಷ್ಟು? |
| ಏಕ ಅಥವಾ ಬಹು-ಕುಹರದ ಅಚ್ಚು | ಒಂದು ಅಚ್ಚಿನಲ್ಲಿ ರೂಪುಗೊಂಡ ಭಾಗಗಳು ಮುಚ್ಚಿ | ಪ್ರತಿ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್, ಮೋಲ್ಡ್ ಗಾತ್ರ, ಕೂಲಿಂಗ್ ಬ್ಯಾಲೆನ್ಸ್ ಮತ್ತು ಟ್ರಿಮ್ಮಿಂಗ್ | ಒಂದು ಮೋಲ್ಡ್ ಈವೆಂಟ್ ಎಷ್ಟು ಮಾರಾಟ ಮಾಡಬಹುದಾದ ಭಾಗಗಳನ್ನು ಉತ್ಪಾದಿಸಬೇಕು? |
| ಏಕ ಅಥವಾ ಬಹುಪದರ | ಭಾಗ ಗೋಡೆಯಲ್ಲಿ ವಸ್ತು ಪದರಗಳು | ಎಕ್ಸ್ಟ್ರೂಡರ್ಗಳು, ಡೈ-ಹೆಡ್ ಆರ್ಕಿಟೆಕ್ಚರ್, ವಸ್ತು ನಿರ್ವಹಣೆ ಮತ್ತು ಪ್ರಕ್ರಿಯೆ ನಿಯಂತ್ರಣ | ಉದ್ಧರಣದಲ್ಲಿ ಯಾವ ವಸ್ತುಗಳು ಮತ್ತು ಪದರದ ರಚನೆಯನ್ನು ಸೇರಿಸಲಾಗಿದೆ? |
ದಿR&B ನಿರಂತರ ಹೊರತೆಗೆಯುವ ಶಟಲ್ ಡೇಟಾ ಶೀಟ್, ಉದಾಹರಣೆಗೆ, ಒಂದು- ಅಥವಾ ಎರಡು-ನಿಲ್ದಾಣ ಕ್ಲ್ಯಾಂಪ್ ಕಾನ್ಫಿಗರೇಶನ್ಗಳಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಏಕ- ಮತ್ತು ಬಹು-ಪ್ಯಾರಿಸನ್ ಡೈ ಹೆಡ್ಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಮಲ್ಟಿ-ಪ್ಯಾರಿಸನ್ ಟೂಲಿಂಗ್ ಒಂದು ಔಟ್ಪುಟ್ ಲಿವರ್ ಆಗಿದೆ; ಎರಡನೇ ಅಚ್ಚು ನಿಲ್ದಾಣ ಮತ್ತೊಂದು. ಪ್ರಸ್ತಾಪವು ಲಿವರ್ ಅನ್ನು ಬಳಸಬಹುದು ಅಥವಾ ಎರಡನ್ನೂ ಸಂಯೋಜಿಸಬಹುದು, ಆದ್ದರಿಂದ ಉದ್ಧರಣವು ಪ್ರತಿಯೊಂದನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಗುರುತಿಸಬೇಕು.
ಪ್ರದೇಶವಾರು ಪರಿಭಾಷೆಯೂ ಬದಲಾಗುತ್ತದೆ. ಖರೀದಿದಾರರು ಹುಡುಕಬಹುದು aಡಬಲ್ ಸ್ಟೇಷನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ, ಅವಳಿ ನಿಲ್ದಾಣದ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ, ಎರಡು ನಿಲ್ದಾಣದ ಬಾಟಲ್ ಊದುವ ಯಂತ್ರಅಥವಾಎರಡು ಬದಿಯ ಶಟಲ್ ಬ್ಲೋ ಮೋಲ್ಡರ್. ಕೇವಲ ಹೆಸರಿನಿಂದ ಆಯ್ಕೆ ಮಾಡುವ ಬದಲು ಭೌತಿಕ ಅನುಕ್ರಮವನ್ನು ದೃಢೀಕರಿಸಿ.
ಮೂಲ ಹೋಲಿಕೆ: ಮೂರು ಜೋಡಿ ಕಿಂಗ್ಗಲ್ ಯಂತ್ರ ಗಾತ್ರಗಳು
ಕೆಳಗಿನ ವಿಶ್ಲೇಷಣೆಯು ಪ್ರಸ್ತುತ ಆರು ಕಿಂಗ್ಗಲ್ ಉತ್ಪನ್ನ ಪುಟಗಳಲ್ಲಿ ಪ್ರಕಟವಾದ ವಿಶೇಷಣಗಳನ್ನು ಬಳಸುತ್ತದೆ. ಪ್ರತಿಯೊಂದು ಜೋಡಿಯು ಒಂದೇ ನಾಮಮಾತ್ರದ ಗರಿಷ್ಠ ಧಾರಕ ಸಾಮರ್ಥ್ಯವನ್ನು ಹೊಂದಿದೆ, ಇದು ನಿಲ್ದಾಣದ ವ್ಯತ್ಯಾಸವನ್ನು ನೋಡಲು ಸುಲಭವಾಗುತ್ತದೆ. ಅಂಕಿಅಂಶಗಳು ಕ್ಯಾಟಲಾಗ್ ಉಲ್ಲೇಖಗಳಾಗಿವೆ, ಪ್ರತಿ ಬಾಟಲಿ, ರಾಳ, ಡೈ ಹೆಡ್ ಅಥವಾ ಆಯ್ಕೆಯ ಪ್ಯಾಕೇಜ್ಗೆ ಉತ್ಪಾದನಾ ಗ್ಯಾರಂಟಿ ಅಲ್ಲ.
| ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಮಾದರಿ | ನಿಲ್ದಾಣಗಳು | ಔಟ್ಪುಟ್ ಲೇಬಲ್ ಅನ್ನು ಪ್ರಕಟಿಸಲಾಗಿದೆ | HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯ | ಯಂತ್ರ ಆಯಾಮಗಳು (L×W×H) | ಸರಳ L×W ಹೊದಿಕೆ* | ತೂಕ | ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವ ಶಕ್ತಿ |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | ಏಕ | 600 ಪಿಸಿಗಳು / ಗಂ ಡ್ರೈ ಸೈಕಲ್ | 30 ಕೆಜಿ / ಗಂ | 3.1 × 1.7 × 2.5 ಮೀ | 5.3 m² | 2.5 ಟಿ | 40 ಕೆ.ಎನ್ |
| 2LKGB2D | ಡಬಲ್ | 600 × 2 ಪಿಸಿಗಳು / ಗಂ ಡ್ರೈ ಸೈಕಲ್ | ಗಂಟೆಗೆ 55 ಕೆ.ಜಿ | 3.1 × 2.2 × 2.5 ಮೀ | 6.8 m² | 4.5 ಟಿ | 40 ಕೆ.ಎನ್ |
| 5LKGB5L | ಏಕ | 500 ಪಿಸಿಗಳು / ಗಂ ಡ್ರೈ ಸೈಕಲ್ | ಗಂಟೆಗೆ 55 ಕೆ.ಜಿ | 3.1 × 2.2 × 2.5 ಮೀ | 6.8 m² | 3.0 ಟಿ | 65 ಕೆ.ಎನ್ |
| 5LKGB5D | ಡಬಲ್ | 500 × 2 ಪಿಸಿಗಳು / ಗಂ ಡ್ರೈ ಸೈಕಲ್ | 80 ಕೆಜಿ / ಗಂ | 3.2 × 2.2 × 2.5 ಮೀ | 7.0 m² | 5.2 ಟಿ | 65 ಕೆ.ಎನ್ |
| 15ಲೀKGB15L | ಏಕ | 450 ಪಿಸಿಗಳು / ಗಂ ಡ್ರೈ ಸೈಕಲ್ | ಗಂಟೆಗೆ 100 ಕೆ.ಜಿ | 4.5 × 2.2 × 2.8 ಮೀ | 9.9 m² | 7.5 ಟಿ | 165 ಕೆ.ಎನ್ |
| 15ಲೀKGB15D | ಡಬಲ್ | 450 × 2 ಪಿಸಿಗಳು / ಗಂ ಡ್ರೈ ಸೈಕಲ್ | 120 ಕೆಜಿ / ಗಂ | 4.8 × 2.9 × 2.8 ಮೀ | 13.9 m² | 12.5 ಟಿ | 165 ಕೆ.ಎನ್ |

ಜೋಡಿಯಾಗಿರುವ ಡೇಟಾವು ಏನನ್ನು ಬಹಿರಂಗಪಡಿಸುತ್ತದೆ
1. ನಿಲ್ದಾಣದ ಎಣಿಕೆಯು ಗರಿಷ್ಠ ಭಾಗದ ಗಾತ್ರವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವುದಿಲ್ಲ
ಪ್ರತಿ ಕಿಂಗ್ಗಲ್ ಜೋಡಿಯೊಳಗೆ, ನಾಮಮಾತ್ರದ ಕಂಟೇನರ್ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಪ್ರಕಟಿತ ಕ್ಲ್ಯಾಂಪಿಂಗ್ ಫೋರ್ಸ್ ಒಂದೇ ಆಗಿರುತ್ತದೆ: 2L ಮತ್ತು 40 kN, 5L ಮತ್ತು 65 kN, ಅಥವಾ 15L ಮತ್ತು 165 kN. ಎರಡನೇ ನಿಲ್ದಾಣವು ಉತ್ಪಾದನಾ ಅನುಕ್ರಮವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ; ಇದು 5L ಪ್ಲಾಟ್ಫಾರ್ಮ್ ಅನ್ನು 15L ಪ್ಲಾಟ್ಫಾರ್ಮ್ ಆಗಿ ಪರಿವರ್ತಿಸುವುದಿಲ್ಲ.
ಯಂತ್ರದ ಆಯ್ಕೆಯ ಸಮಯದಲ್ಲಿ ಈ ವ್ಯತ್ಯಾಸವು ಮುಖ್ಯವಾಗಿದೆ. ಭಾಗದ ಪರಿಮಾಣ, ಯೋಜಿತ ಪ್ರದೇಶ, ಅಚ್ಚು ಆಯಾಮಗಳು ಮತ್ತು ಅಗತ್ಯವಿರುವ ಕ್ಲಾಂಪ್ ಇನ್ನೂ ವೇದಿಕೆಗೆ ಸರಿಹೊಂದಬೇಕು. ಕಿಂಗ್ಗಲ್ ನಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಆಯ್ಕೆ ಮಾರ್ಗದರ್ಶಿನಿಲ್ದಾಣದ ಸಂಖ್ಯೆಯನ್ನು ಆರಿಸುವ ಮೊದಲು ಕಂಟೇನರ್ನಿಂದ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ.
2. ಡಬಲ್-ಸ್ಟೇಷನ್ ಜೋಡಿಗಳು ಕರಗುವ ಸಾಮರ್ಥ್ಯವನ್ನು ಸೇರಿಸುತ್ತವೆ, ಆದರೆ ಒಂದು ಸ್ಥಿರ ಅನುಪಾತದಿಂದ ಅಲ್ಲ
ಪ್ರಕಟಿಸಲಾದ HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯವು 2L ಜೋಡಿಯಲ್ಲಿ 30 ರಿಂದ 55 kg/h ವರೆಗೆ, 5L ಜೋಡಿಯಲ್ಲಿ 55 ರಿಂದ 80 kg/h ವರೆಗೆ ಮತ್ತು 15L ಜೋಡಿಯಲ್ಲಿ 100 ರಿಂದ 120 kg/h ವರೆಗೆ ಏರುತ್ತದೆ. ಆ ಹೆಚ್ಚಳಗಳು ಒಂದೇ ಆಗಿರುವುದಿಲ್ಲ ಮತ್ತು ಸಾರ್ವತ್ರಿಕ "ಡಬಲ್ ಸ್ಟೇಷನ್ ಮಲ್ಟಿಪ್ಲೈಯರ್" ಆಗಿ ಪರಿವರ್ತಿಸಬಾರದು.
ಇದು ಡೇಟಾದಲ್ಲಿನ ಪ್ರಮುಖ ಸಾಮರ್ಥ್ಯದ ಪಾಠವಾಗಿದೆ. ಎರಡು ನಿಲ್ದಾಣಗಳು ಹೆಚ್ಚು ಮೋಲ್ಡಿಂಗ್ ಅವಕಾಶಗಳನ್ನು ರಚಿಸಬಹುದು, ಆದರೆ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಇನ್ನೂ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಪೂರೈಸಬೇಕಾಗುತ್ತದೆ. ಭಾರವಾದ ಬಾಟಲ್, ಹೆಚ್ಚು ಫ್ಲಾಶ್, ಹೆಚ್ಚು ಡೈ ಔಟ್ಲೆಟ್ಗಳು ಅಥವಾ ಕಡಿಮೆ ಈವೆಂಟ್ ಮಧ್ಯಂತರವು ಕರಗುವ ಬೇಡಿಕೆಯನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ. ಹೊರತೆಗೆಯುವಿಕೆಯು ಅಡಚಣೆಯಾದಾಗ, ನಿಲ್ದಾಣದ ಲಭ್ಯತೆಯನ್ನು ಸೇರಿಸುವುದರಿಂದ ಅದನ್ನು ಪರಿಹರಿಸಲಾಗುವುದಿಲ್ಲ.
3. ತೂಕ ಮತ್ತು ಅನುಸ್ಥಾಪನೆಯ ಹೊದಿಕೆ ಗಾತ್ರದಿಂದ ವಿಭಿನ್ನವಾಗಿ ಹೆಚ್ಚಾಗುತ್ತದೆ
ಸಿಂಗಲ್ನಿಂದ ಡಬಲ್ ಮಾಡೆಲ್ಗೆ ಚಲಿಸುವುದರಿಂದ ಪ್ರಕಟಿತ ಯಂತ್ರದ ತೂಕವನ್ನು 2L ನಲ್ಲಿ 2.5 ರಿಂದ 4.5 ಟನ್ಗಳು, 5L ನಲ್ಲಿ 3.0 ರಿಂದ 5.2 ಟನ್ಗಳು ಮತ್ತು 15L ನಲ್ಲಿ 7.5 ರಿಂದ 12.5 ಟನ್ಗಳನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ. ಲೆಕ್ಕಹಾಕಿದ L×W ಯಂತ್ರದ ಹೊದಿಕೆಯು ಕ್ರಮವಾಗಿ ಸುಮಾರು 5.3 ರಿಂದ 6.8 m², 6.8 ರಿಂದ 7.0 m² ಮತ್ತು 9.9 ರಿಂದ 13.9 m² ವರೆಗೆ ಬದಲಾಗುತ್ತದೆ.
ಆದ್ದರಿಂದ ನೆಲದ ಪ್ರದೇಶವನ್ನು "ಬಹುತೇಕ ಒಂದೇ" ಅಥವಾ "ಎರಡು ಪಟ್ಟು ದೊಡ್ಡದು" ಎಂದು ಸುರಕ್ಷಿತವಾಗಿ ವಿವರಿಸಲಾಗುವುದಿಲ್ಲ. ಫಲಿತಾಂಶವು ವೇದಿಕೆಯ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ. ಯಂತ್ರ-ಹೊದಿಕೆಯ ಲೆಕ್ಕಾಚಾರವು ಕಾರ್ಖಾನೆಯ ವಿನ್ಯಾಸವಲ್ಲ: ಸೇವಾ ಪ್ರವೇಶ, ವಸ್ತು ಪೂರೈಕೆ, ಕೂಲಿಂಗ್ ಮ್ಯಾನಿಫೋಲ್ಡ್ಗಳು, ನಿಯಂತ್ರಣ ಕ್ಯಾಬಿನೆಟ್ಗಳು, ಭಾಗ ಡಿಸ್ಚಾರ್ಜ್ ಮತ್ತು ಅಚ್ಚು ನಿರ್ವಹಣೆಗೆ ಇನ್ನೂ ಸ್ಥಳಾವಕಾಶ ಬೇಕಾಗುತ್ತದೆ. ಕಿಂಗ್ಗಲ್ ಬಳಸಿವಿದ್ಯುತ್, ಗಾಳಿ, ನೀರು ಮತ್ತು ಲೇಔಟ್ ಮಾರ್ಗದರ್ಶಿಸೈಟ್ ಯೋಜನೆಯನ್ನು ಫ್ರೀಜ್ ಮಾಡುವ ಮೊದಲು.
4. ಡ್ರೈ-ಸೈಕಲ್ ಲೇಬಲ್ ಹೋಲಿಕೆ ಸಂಕೇತವಾಗಿದೆ, ವಿತರಣಾ ಭರವಸೆ ಅಲ್ಲ
ಸಿದ್ಧಪಡಿಸಿದ ಭಾಗದ ಉತ್ಪಾದನಾ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಸಾಬೀತುಪಡಿಸದೆ ಡ್ರೈ ಸೈಕಲ್ ಯಂತ್ರ ಚಲನೆಯನ್ನು ದಾಖಲಿಸುತ್ತದೆ. ನಿಜವಾದ ಔಟ್ಪುಟ್ ಪ್ಯಾರಿಸನ್ ರಚನೆ, ಬ್ಲೋ ಮತ್ತು ಎಕ್ಸಾಸ್ಟ್ ಸಮಯ, ಕೂಲಿಂಗ್, ಎಜೆಕ್ಷನ್, ಟ್ರಿಮ್ಮಿಂಗ್, ಗುಣಮಟ್ಟದ ನಷ್ಟ ಮತ್ತು ಯೋಜಿತ ನಿಲುಗಡೆಗಳನ್ನು ಒಳಗೊಂಡಿರಬೇಕು. ದಪ್ಪ 15L ಜೆರಿಕಾನ್ ಮತ್ತು ಹಗುರವಾದ 500ml ಬಾಟಲಿಯನ್ನು ಒಂದೇ ರೀತಿಯ ಔಟ್ಪುಟ್ ಅನ್ನು ನಿಯೋಜಿಸಲಾಗುವುದಿಲ್ಲ ಏಕೆಂದರೆ ಅವುಗಳು ಒಂದೇ ಸ್ಟೇಷನ್ ಎಣಿಕೆಯೊಂದಿಗೆ ಯಂತ್ರದಲ್ಲಿ ಚಲಿಸುತ್ತವೆ.
ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗಳು ಮತ್ತು ಮಾಸ್ ಬ್ಯಾಲೆನ್ಸ್ನಿಂದ ಔಟ್ಪುಟ್ ಅನ್ನು ಲೆಕ್ಕಾಚಾರ ಮಾಡಿ
ಉತ್ಪನ್ನದೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ ಮತ್ತು ಹಿಂದಕ್ಕೆ ಕೆಲಸ ಮಾಡಿ. ಕ್ಯಾಟಲಾಗ್ ಸಂಖ್ಯೆಯನ್ನು ಶಿಫ್ಟ್ ಗಂಟೆಗಳ ಮೂಲಕ ಗುಣಿಸುವ ಮೂಲಕ ಪ್ರಾರಂಭಿಸಬೇಡಿ.
ಹಂತ 1: ಅಗತ್ಯವಿರುವ ಉತ್ತಮ ಔಟ್ಪುಟ್ ಅನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ
ನಿಗದಿತ ಉತ್ಪಾದನಾ ಸಮಯಗಳು, ಯೋಜಿತ ಬದಲಾವಣೆಗಳು ಮತ್ತು ಸಸ್ಯದ ಸ್ವಂತ ಲಭ್ಯತೆಯ ಊಹೆಗಳನ್ನು ಬಳಸಿಕೊಂಡು ದೃಢಪಡಿಸಿದ ಬೇಡಿಕೆಯನ್ನು ಪ್ರತಿ ಗಂಟೆಗೆ ಉತ್ತಮ ಭಾಗಗಳಾಗಿ ಪರಿವರ್ತಿಸಿ. ಬೇಡಿಕೆಯ ಸನ್ನಿವೇಶಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಿಕೊಳ್ಳಿ-ಬೇಸ್, ಕಾಲೋಚಿತ ಗರಿಷ್ಠ ಮತ್ತು ಭವಿಷ್ಯದ ಬೆಳವಣಿಗೆ-ಆದ್ದರಿಂದ ಹೆಚ್ಚುವರಿ ಸಾಮರ್ಥ್ಯವು ಒಂದು ಆಶಾವಾದಿ ಗುರಿಯೊಳಗೆ ಮರೆಮಾಡುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ಗೋಚರಿಸುತ್ತದೆ.
ಹಂತ 2: ಒಂದು ಸಂಪೂರ್ಣ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ ಅನ್ನು ಅಳೆಯಿರಿ
ಪ್ರಸ್ತಾವಿತ ಅಚ್ಚುಗಾಗಿ, ಪ್ಯಾರಿಸನ್ಗಳ ಸಂಖ್ಯೆ, ರೂಪುಗೊಂಡ ಭಾಗಗಳು, ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿ, ಪೂರ್ಣಗೊಳಿಸಿದ-ಭಾಗದ ದ್ರವ್ಯರಾಶಿ, ಫ್ಲ್ಯಾಷ್/ರಿಗ್ರೈಂಡ್ ಮಾರ್ಗ, ಸ್ಥಿರ ಈವೆಂಟ್ ಮಧ್ಯಂತರ ಮತ್ತು ಸ್ವೀಕೃತ ಗುಣಮಟ್ಟದ ಫಲಿತಾಂಶವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ ಎಂದರೆ ಒಂದು ಅಚ್ಚು ಪ್ಯಾರಿಸನ್ ವಸ್ತುಗಳನ್ನು ಸೆರೆಹಿಡಿಯುತ್ತದೆ ಮತ್ತು ಅದರ ಭಾಗಗಳ ಗುಂಪನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ.
ಉತ್ತಮ ಭಾಗಗಳು/h = ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗಳು/h × ಈವೆಂಟ್ಗೆ ಭಾಗಗಳು × ಅಂಗೀಕೃತ ಭಾಗ
ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆ (ಕೆಜಿ/ಗಂ) = ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗಳು/ಎಚ್ × ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿ (ಕೆಜಿ)
ಸ್ವೀಕರಿಸಿದ ಭಾಗವು ಒಪ್ಪಿದ ಪ್ರಯೋಗ ಅಥವಾ ಪ್ರಾಮಾಣಿಕ ಸಸ್ಯ ಊಹೆಯಿಂದ ಬರಬೇಕು. ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿಯು ಸಿದ್ಧಪಡಿಸಿದ ಬಾಟಲಿಯನ್ನು ಮಾತ್ರವಲ್ಲದೆ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗೆ ಪ್ರವೇಶಿಸುವ ವಸ್ತುಗಳನ್ನು ಒಳಗೊಂಡಿದೆ. ಫ್ಲ್ಯಾಶ್ ರಿಗ್ರೌಂಡ್ ಆಗಿದ್ದರೆ, ಅದರ ನಿರ್ವಹಣೆ ಮತ್ತು ಮರುಪರಿಚಯವು ಇನ್ನೂ ಸಾಲಿನ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ.
ಹಂತ 3: ಅಡಚಣೆಗಳನ್ನು ಒಂದು ಸಾಲಿನಂತೆ ಪರೀಕ್ಷಿಸಿ
ನಿಜವಾದ ವಸ್ತುವಿನ ಅಡಿಯಲ್ಲಿ ಪ್ರಸ್ತಾವಿತ ಎಕ್ಸ್ಟ್ರೂಡರ್ನೊಂದಿಗೆ ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ನಂತರ ಮೋಲ್ಡ್ ಕೂಲಿಂಗ್, ಬ್ಲೋ ಏರ್, ಭಾಗ ತೆಗೆಯುವಿಕೆ, ಟ್ರಿಮ್ಮಿಂಗ್, ಸೋರಿಕೆ ಪರೀಕ್ಷೆ, ರವಾನೆ, ಪ್ಯಾಕಿಂಗ್ ಮತ್ತು ಗ್ರೈಂಡರ್ ಸಾಮರ್ಥ್ಯವನ್ನು ಖಚಿತಪಡಿಸಿ. ಕಡಿಮೆ ಸಮರ್ಥನೀಯ ಹಂತವು ಲೈನ್ ಔಟ್ಪುಟ್ ಅನ್ನು ಹೊಂದಿಸುತ್ತದೆ.
ವಿಶಾಲವಾದ ನಿರಂತರ-ಯಂತ್ರದ ಔಟ್ಪುಟ್ ತರ್ಕಕ್ಕಾಗಿ, ಕಿಂಗ್ಗಲ್ಸ್ ಅನ್ನು ನೋಡಿನಿರಂತರ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಮಾರ್ಗದರ್ಶಿ. ವೇಗ ಪ್ರಯೋಗಗಳ ಸಮಯದಲ್ಲಿ ಭಾಗದ ತೂಕ ಅಥವಾ ಗೋಡೆಯ ವಿತರಣೆಯು ಬದಲಾದರೆ, ಬಳಸಿಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಮಾರ್ಗದರ್ಶಿಮತ್ತು ಪ್ರತಿ ಸ್ಥಿತಿಯಲ್ಲಿ ಒಂದೇ ಗೋಡೆಯ ಸ್ಥಳಗಳನ್ನು ಪರಿಶೀಲಿಸಿ.
ಉತ್ಪಾದನಾ ಯೋಜನೆಗೆ ಯಾವ ಸಂರಚನೆಯು ಸರಿಹೊಂದುತ್ತದೆ?
ಏಕ ನಿಲ್ದಾಣವು ಸಾಮಾನ್ಯವಾಗಿ ಕ್ಲೀನರ್ ಶಾರ್ಟ್ಲಿಸ್ಟ್ ಆಗಿರುತ್ತದೆ…
- ಪರಿಶೀಲಿಸಿದ ಬೇಡಿಕೆಯು ಸ್ವೀಕಾರಾರ್ಹ ಆಪರೇಟಿಂಗ್ ಮಾರ್ಜಿನ್ನೊಂದಿಗೆ ಒಂದು ಅಚ್ಚು ನಿಲ್ದಾಣಕ್ಕೆ ಸರಿಹೊಂದುತ್ತದೆ;
- ಉತ್ಪನ್ನ ಬದಲಾವಣೆಗಳು ಆಗಾಗ್ಗೆ ಅಥವಾ ಉತ್ಪಾದನಾ ರನ್ಗಳು ಚಿಕ್ಕದಾಗಿರುತ್ತವೆ;
- ಬಜೆಟ್, ನಿರ್ವಹಣೆ ಅಥವಾ ಮೌಲ್ಯೀಕರಣದ ಕಾರಣಗಳಿಗಾಗಿ ಒಂದು ಅಚ್ಚು ಸೆಟ್ ಅನ್ನು ಆದ್ಯತೆ ನೀಡಲಾಗುತ್ತದೆ;
- ಭಾಗ, ಅಚ್ಚು ಅಥವಾ ತೆಗೆಯುವ ವಿಧಾನವು ಪರ್ಯಾಯ ವಿನ್ಯಾಸವನ್ನು ಕಡಿಮೆ ಪ್ರಾಯೋಗಿಕವಾಗಿ ಮಾಡುತ್ತದೆ;
- ಕಾರ್ಖಾನೆಯ ಸ್ಥಳ, ಎತ್ತುವ ಪ್ರವೇಶ ಅಥವಾ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಆಟೊಮೇಷನ್ ಸೀಮಿತವಾಗಿದೆ;
- ಯೋಜನೆಯು ಬೇಡಿಕೆ ಇನ್ನೂ ಸಾಬೀತಾಗದ ಮಾರುಕಟ್ಟೆಯನ್ನು ಪ್ರವೇಶಿಸುತ್ತಿದೆ.
ಡಬಲ್ ಸ್ಟೇಷನ್ ಯಾವಾಗ ಪೂರ್ಣ ಲೈನ್ ಅಧ್ಯಯನಕ್ಕೆ ಅರ್ಹವಾಗಿದೆ…
- ಸ್ಥಿರ ಪುನರಾವರ್ತಿತ ಬೇಡಿಕೆಯು ವಾಸ್ತವಿಕ ಏಕ-ನಿಲ್ದಾಣ ಉತ್ಪಾದನೆಯನ್ನು ಮೀರುತ್ತದೆ;
- ಎರಡು ಹೊಂದಾಣಿಕೆಯ ಅಚ್ಚು ಕೇಂದ್ರಗಳು ಪುನರಾವರ್ತಿತ ಪ್ರಕ್ರಿಯೆಯನ್ನು ನಡೆಸಬಹುದು;
- ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮತ್ತು ಡೈ ಹೆಡ್ ಅಗತ್ಯವಿರುವ ಒಟ್ಟು ಕರಗುವ ದರವನ್ನು ಪೂರೈಸುತ್ತದೆ;
- ಕೂಲಿಂಗ್ ಅಚ್ಚು ಕೆಲಸಕ್ಕೆ ಪರ್ಯಾಯವಾಗಿ ಉಪಯುಕ್ತ ಸಮಯವನ್ನು ಬಿಡುತ್ತದೆ;
- ಟ್ರಿಮ್ಮಿಂಗ್, ಪರೀಕ್ಷೆ ಮತ್ತು ವಸ್ತು ನಿರ್ವಹಣೆ ಹೆಚ್ಚಿದ ಹರಿವನ್ನು ಸ್ವೀಕರಿಸಬಹುದು;
- ಹೆಚ್ಚುವರಿ ಅಚ್ಚು, ಯಂತ್ರ ಮತ್ತು ಉಪಯುಕ್ತತೆಯ ವ್ಯಾಪ್ತಿಯು ರಕ್ಷಣಾತ್ಮಕ ವ್ಯವಹಾರ ಪ್ರಕರಣವನ್ನು ಹೊಂದಿದೆ.
ಯಾವುದೇ ಪಟ್ಟಿಯು ಉತ್ಪನ್ನ ಪ್ರಯೋಗವನ್ನು ಬದಲಿಸುವುದಿಲ್ಲ. ಇದು ಸಾಮಾನ್ಯ ಸಂಗ್ರಹಣೆ ದೋಷವನ್ನು ತಡೆಯುತ್ತದೆ: ಎರಡನೇ ನಿಲ್ದಾಣವನ್ನು ಸ್ವತಂತ್ರ ಔಟ್ಪುಟ್ ಪರಿಕರವಾಗಿ ಪರಿಗಣಿಸುವುದು. ಇದು ಟೂಲಿಂಗ್, ನಿಯಂತ್ರಣಗಳು, ಕಾರ್ಯಾರಂಭ ಮತ್ತು ಕಾರ್ಖಾನೆಯ ಮೂಲಕ ಭಾಗಗಳ ಹರಿವನ್ನು ಬದಲಾಯಿಸುವ ಸಿಸ್ಟಮ್ ನಿರ್ಧಾರವಾಗಿದೆ.
ಉಪಯುಕ್ತತೆಗಳು ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳು ನಿಲ್ದಾಣದ ಪ್ರಯೋಜನವನ್ನು ಅಳಿಸಬಹುದು
ಡಬಲ್-ಸ್ಟೇಷನ್ ಲೈನ್ ಹೆಚ್ಚು ಶಾಖವನ್ನು ಮೋಲ್ಡ್-ಕೂಲಿಂಗ್ ಸಿಸ್ಟಮ್ಗೆ ಕಳುಹಿಸಬಹುದು ಮತ್ತು ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗಳನ್ನು ಒಟ್ಟಿಗೆ ರಚಿಸಬಹುದು. ಸಂಕುಚಿತ ಗಾಳಿಯು ಒತ್ತಡವನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳಬೇಕು ಮತ್ತು ರೇಖೆಯು ಬೇಡಿಕೆಯಿರುವಾಗ ಹರಿವನ್ನು ತಲುಪಿಸುತ್ತದೆ, ಕೇವಲ ನಿಷ್ಫಲದಲ್ಲಿ ಅಲ್ಲ. ತಂಪಾಗಿಸುವ ನೀರು ಸ್ಥಿರ ಪರಿಸ್ಥಿತಿಗಳೊಂದಿಗೆ ಎರಡೂ ಮೋಲ್ಡ್ ಸರ್ಕ್ಯೂಟ್ಗಳನ್ನು ತಲುಪಬೇಕು. ವಿದ್ಯುತ್ ವಿತರಣೆ, ಹೈಡ್ರಾಲಿಕ್ ಕೂಲಿಂಗ್ ಮತ್ತು ಕ್ಯಾಬಿನೆಟ್ ಪರಿಸರವು ಅಂತಿಮ ನಿರ್ಮಾಣಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು.
ಹೋಲಿಕೆ ಕೋಷ್ಟಕದಿಂದ ಸಸ್ಯ ಸೇವೆಗಳನ್ನು ಲೆಕ್ಕಾಚಾರ ಮಾಡಬೇಡಿ. ಕೆಲವು ಪ್ರಸ್ತುತ ಕಿಂಗ್ಗಲ್ ವೆಬ್ ವಿಶೇಷಣಗಳು ಅಸಮಂಜಸವಾದ ಯುನಿಟ್ ಟೈಪೋಗ್ರಫಿಯನ್ನು ಬಳಸುತ್ತವೆ ಮತ್ತು ಸರಾಸರಿ ಶಕ್ತಿಯ ಅಂಕಿಅಂಶಗಳು ಒಂದೇ ರೀತಿಯ ಉತ್ಪನ್ನ ಪರೀಕ್ಷೆಯನ್ನು ವಿವರಿಸುವುದಿಲ್ಲ. ಆರ್ಡರ್ ಮಾಡಿದ ಕಾನ್ಫಿಗರೇಶನ್ಗಾಗಿ ಪ್ರಾಜೆಕ್ಟ್-ನಿರ್ದಿಷ್ಟ ಯುಟಿಲಿಟಿ ಶೀಟ್, ಎಲೆಕ್ಟ್ರಿಕಲ್ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಸಾಮಾನ್ಯ ಅರೇಂಜ್ಮೆಂಟ್ ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ವಿನಂತಿಸಿ.
ಅಚ್ಚು ತೆರೆದ ನಂತರ ಪ್ರತಿ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಪರಿಶೀಲಿಸಿ
- ಟೇಕ್-ಔಟ್ ಉಪಕರಣಗಳು ಪರ್ಯಾಯ ಕೇಂದ್ರಗಳಿಂದ ಭಾಗಗಳನ್ನು ಪಡೆಯಬಹುದೇ?
- ಟ್ರಿಮ್ಮಿಂಗ್ ನಿಜವಾದ ಫ್ಲಾಶ್ ಮತ್ತು ಕುತ್ತಿಗೆ/ಕೆಳಭಾಗದ ರೇಖಾಗಣಿತವನ್ನು ನಿಭಾಯಿಸಬಹುದೇ?
- ಸೋರಿಕೆ ಪರೀಕ್ಷಕ ಅಗತ್ಯವಿರುವ ಸಾಲಿನ ದರದಲ್ಲಿ ಪ್ರತಿ ಕುಳಿಯನ್ನು ಪರಿಶೀಲಿಸಬಹುದೇ?
- ಕನ್ವೇಯರ್ಗಳು ಘರ್ಷಣೆ, ಶೇಖರಣೆ ಮತ್ತು ಭಾಗ ವಿರೂಪವನ್ನು ತಡೆಯಬಹುದೇ?
- ರಿಗ್ರೈಂಡ್ ಅನುಪಾತವನ್ನು ಅಸ್ಥಿರಗೊಳಿಸದೆಯೇ ಗ್ರೈಂಡರ್ ಮತ್ತು ಬ್ಲೆಂಡರ್ ಹ್ಯಾಂಡಲ್ ಫ್ಲಾಶ್ ಆಗಬಹುದೇ?
- ಅನುಮೋದಿತ ತಪಾಸಣೆ ಮತ್ತು ಬದಲಾವಣೆ ಕೆಲಸಕ್ಕಾಗಿ ನಿರ್ವಾಹಕರು ಎರಡೂ ನಿಲ್ದಾಣಗಳನ್ನು ಸುರಕ್ಷಿತವಾಗಿ ತಲುಪಬಹುದೇ?
ವೇಗವಾಗಿ ಓಡುವುದು ಅಸ್ಥಿರ ಗೋಡೆಯ ದಪ್ಪ, ಫ್ಲ್ಯಾಷ್, ಕೂಲಿಂಗ್ ಅಸ್ಪಷ್ಟತೆ ಅಥವಾ ಪುನರಾವರ್ತಿತ ಅಲಾರಮ್ಗಳನ್ನು ರಚಿಸಿದರೆ, ಸಂಪರ್ಕಿಸಿತಡೆಗಟ್ಟುವ ನಿರ್ವಹಣೆ ದಾಖಲೆಕಿಂಗ್ಗಲ್ ಜೊತೆHMI ದೋಷನಿವಾರಣೆ ವಿಧಾನಪಾಕವಿಧಾನ ಬದಲಾವಣೆಗಳೊಂದಿಗೆ ಭೌತಿಕ ಅಡಚಣೆಯನ್ನು ಮರೆಮಾಡುವ ಮೊದಲು.

ಒಟ್ಟು ಸ್ಥಾಪಿತ ವೆಚ್ಚವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ, ಯಂತ್ರದ ಬೆಲೆ ಮಾತ್ರವಲ್ಲ
ಪ್ಲಾಸ್ಟಿಕ್ ಬಾಟಲಿಯನ್ನು ತಯಾರಿಸುವ ಯಂತ್ರದ ಬೆಲೆಯನ್ನು ಹುಡುಕುವ ಖರೀದಿದಾರರು ಸಮಾನವಾಗಿರದ ಎರಡು ಉಲ್ಲೇಖಗಳನ್ನು ಪಡೆಯಬಹುದು. ಒಂದು ಎರಡನೇ ಅಚ್ಚು ಸೆಟ್, ಟೇಕ್ ಔಟ್ ಮತ್ತು ಸೋರಿಕೆ ಪರೀಕ್ಷೆಯನ್ನು ಒಳಗೊಳ್ಳಬಹುದು; ಇನ್ನೊಬ್ಬರು ಬೇಸ್ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವನ್ನು ಮಾತ್ರ ತೋರಿಸಬಹುದು. ಕಡಿಮೆ ಶೀರ್ಷಿಕೆ ಬೆಲೆ ಆದ್ದರಿಂದ ಕಡಿಮೆ ಸಂಪೂರ್ಣ ಉತ್ಪಾದನಾ ಕೋಶವನ್ನು ವಿವರಿಸಬಹುದು.
| ವೆಚ್ಚದ ಪದರ | ಏಕ-ನಿಲ್ದಾಣ ಪ್ರಶ್ನೆ | ಡಬಲ್ ಸ್ಟೇಷನ್ ಪ್ರಶ್ನೆ |
|---|---|---|
| ಯಂತ್ರ ವೇದಿಕೆ | ಯಾವ ಎಕ್ಸ್ಟ್ರೂಡರ್, ಕ್ಲಾಂಪ್, ನಿಯಂತ್ರಣಗಳು ಮತ್ತು ಪ್ರಮಾಣಿತ ಸಹಾಯಕಗಳನ್ನು ಸೇರಿಸಲಾಗಿದೆ? | ಯಾವ ಹೆಚ್ಚುವರಿ ಕ್ಯಾರೇಜ್, ಕ್ಲಾಂಪ್, ಬ್ಲೋ ಮತ್ತು ಕಂಟ್ರೋಲ್ ಉಪಕರಣಗಳನ್ನು ಸೇರಿಸಲಾಗಿದೆ? |
| ಅಚ್ಚುಗಳು ಮತ್ತು ತಲೆ ಸಾಯುತ್ತವೆ | ಒಂದು ಸಂಪೂರ್ಣ ಅಚ್ಚು ಮತ್ತು ಸರಿಯಾದ ಡೈ ಔಟ್ಲೆಟ್ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಸೇರಿಸಲಾಗಿದೆಯೇ? | ಎರಡು ಹೊಂದಾಣಿಕೆಯ ಮೋಲ್ಡ್ ಸ್ಟೇಷನ್ಗಳನ್ನು ಸೇರಿಸಲಾಗಿದೆಯೇ ಮತ್ತು ಹೆಡ್ ಎಣಿಕೆ ಮತ್ತು ಔಟ್ಲೆಟ್ ಪಿಚ್ ಟೂಲ್ ಪ್ಲಾನ್ಗೆ ಹೋಲುತ್ತವೆಯೇ? |
| ಕಾರ್ಖಾನೆ ಸೇವೆಗಳು | ಯಾವ ವಿದ್ಯುತ್, ಗಾಳಿ, ನೀರು ಮತ್ತು ನೆಲ/ಲೋಡಿಂಗ್ ಕೆಲಸದ ಅಗತ್ಯವಿದೆ? | ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಸೇವೆಗಳು ಏಕಕಾಲಿಕ ಕಾರ್ಖಾನೆ ಬೇಡಿಕೆಯ ಅಡಿಯಲ್ಲಿ ವೇಗವಾದ ಈವೆಂಟ್ ಅನುಕ್ರಮವನ್ನು ಬೆಂಬಲಿಸಬಹುದೇ? |
| ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸೆಲ್ | ಯಾವ ಟೇಕ್-ಔಟ್, ಟ್ರಿಮ್ಮಿಂಗ್, ಟೆಸ್ಟಿಂಗ್, ರವಾನೆ ಮತ್ತು ಗ್ರೈಂಡಿಂಗ್ ಹಂತಗಳು ಹಸ್ತಚಾಲಿತ ಅಥವಾ ಸ್ವಯಂಚಾಲಿತವಾಗಿವೆ? | ಪ್ರತಿ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಹಂತವು ಸಂಗ್ರಹಣೆಯಿಲ್ಲದೆ ಪರ್ಯಾಯ ನಿಲ್ದಾಣಗಳಿಂದ ಭಾಗಗಳನ್ನು ಸ್ವೀಕರಿಸಬಹುದೇ? |
| ಬದಲಾವಣೆ ಮತ್ತು ಮೌಲ್ಯೀಕರಣ | ಖರೀದಿದಾರರ ಕಾರ್ಯವಿಧಾನದ ಅಡಿಯಲ್ಲಿ ಒಂದು ಅಚ್ಚು ಮತ್ತು ಪಾಕವಿಧಾನ ಬದಲಾವಣೆ ಎಷ್ಟು ಸಮಯ ತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ? | ಉತ್ಪನ್ನ ಬದಲಾವಣೆಯ ನಂತರ ಎರಡು ನಿಲ್ದಾಣಗಳನ್ನು ಹೇಗೆ ಜೋಡಿಸಲಾಗಿದೆ, ಅರ್ಹತೆ ಮತ್ತು ಮರುಸ್ಥಾಪಿಸಲಾಗಿದೆ? |
| ಆಪರೇಟಿಂಗ್ ಅಪಾಯ | ಏಕ ಅಚ್ಚು ನಿಲ್ದಾಣವು ನಿಂತರೆ ಯಾವ ಉತ್ಪಾದನೆಯು ಕಳೆದುಹೋಗುತ್ತದೆ? | ಯಾವುದೇ ನಿಲ್ದಾಣವನ್ನು ಸುರಕ್ಷಿತವಾಗಿ ಪ್ರತ್ಯೇಕಿಸಬಹುದು ಮತ್ತು ಹಂಚಿದ ಹೊರತೆಗೆಯುವಿಕೆಯ ಅನುಕ್ರಮಕ್ಕೆ ಏನಾಗುತ್ತದೆ? |
ಉಪಯುಕ್ತ ಆರ್ಥಿಕ ಹೋಲಿಕೆಯು ಎರಡೂ ಬದಿಗಳಲ್ಲಿ ಒಂದೇ ಯೋಜನೆಯ ಗಡಿಯನ್ನು ಬಳಸುತ್ತದೆ. ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ, ಅಚ್ಚುಗಳು, ಡೈ ಹೆಡ್, ಸಹಾಯಕಗಳು, ಸ್ಥಾಪನೆ, ಕಾರ್ಯಾರಂಭ, ತರಬೇತಿ ಮತ್ತು ಕಾರ್ಖಾನೆ ಮಾರ್ಪಾಡುಗಳನ್ನು ಸೇರಿಸಿ. ನಂತರ ಕಾರ್ಮಿಕರು, ಉಪಯುಕ್ತತೆಗಳು, ಯೋಜಿತ ನಿರ್ವಹಣೆ, ಬದಲಾವಣೆಯ ನಷ್ಟ, ಗುಣಮಟ್ಟದ ನಷ್ಟ ಮತ್ತು ಡೌನ್ಟೈಮ್ ಅನ್ನು ಖರೀದಿದಾರನ ಸ್ವಂತ ಕಾರ್ಯಾಚರಣೆಯ ಊಹೆಗಳನ್ನು ಬಳಸಿಕೊಂಡು ಅಂದಾಜು ಮಾಡಿ.
ಪ್ರತಿ ಉತ್ತಮ ಭಾಗಕ್ಕೆ ವೆಚ್ಚ = ಹೋಲಿಕೆ ಅವಧಿಯಲ್ಲಿ ಒಟ್ಟು ವೆಚ್ಚ ÷ ಅದೇ ಅವಧಿಯಲ್ಲಿ ಉತ್ಪಾದಿಸಲಾದ ಅಂಗೀಕೃತ ಭಾಗಗಳು
ಅಂಶ ಮತ್ತು ಛೇದವು ಒಂದೇ ಸಮಯದ ವಿಂಡೋ ಮತ್ತು ವ್ಯಾಪ್ತಿಯನ್ನು ಬಳಸಬೇಕು. ಏಕ-ನಿಲ್ದಾಣ ಡ್ರೈ-ಸೈಕಲ್ ಔಟ್ಪುಟ್ನ ಮೇಲೆ ಡಬಲ್-ಸ್ಟೇಷನ್ ಕ್ಯಾಪಿಟಲ್ ಫಿಗರ್ ಅನ್ನು ಇರಿಸಬೇಡಿ ಅಥವಾ ಟ್ರಿಮ್ಮಿಂಗ್ ಮತ್ತು ಟೆಸ್ಟಿಂಗ್ ಅನ್ನು ಹೊರತುಪಡಿಸಿ ಬೇಸ್ ಸಿಂಗಲ್ ಮೆಷಿನ್ನೊಂದಿಗೆ ಸ್ವಯಂಚಾಲಿತ ಡಬಲ್ ಲೈನ್ ಅನ್ನು ಹೋಲಿಕೆ ಮಾಡಬೇಡಿ. ಬೇಡಿಕೆಯು ಸೇರಿಸಿದ ಉತ್ಪಾದನೆಯನ್ನು ಬಳಸಲಾಗದಿದ್ದರೆ, ಐಡಲ್ ಸಾಮರ್ಥ್ಯವು ವೆಚ್ಚವಾಗಿ ಉಳಿಯುತ್ತದೆ. ಬೇಡಿಕೆಯು ಏಕ-ನಿಲ್ದಾಣ ಸಾಮರ್ಥ್ಯವನ್ನು ಮೀರಿದರೆ, ತಪ್ಪಿದ ಉತ್ಪಾದನೆ ಮತ್ತು ಅಧಿಕಾವಧಿ ಕೂಡ ವೆಚ್ಚಗಳು.
ಬೆಲೆ ಇನ್ನೂ ಮಾನ್ಯವಾದ ಖರೀದಿ ನಿರ್ಬಂಧವಾಗಿದೆ, ಆದರೆ ಇದು ತಾಂತ್ರಿಕ ಫಿಟ್ ನಂತರ ಸೇರಿದೆ. ಒಳಗೊಂಡಿರುವ ಪ್ರತಿಯೊಂದು ಘಟಕವನ್ನು ಮತ್ತು ಪ್ರತಿ ಖರೀದಿದಾರ-ಸರಬರಾಜು ಮಾಡಿದ ಐಟಂ ಅನ್ನು ಗುರುತಿಸಲು ಕಿಂಗ್ಗಲ್ ಅನ್ನು ಕೇಳಿ ಆದ್ದರಿಂದ ಉದ್ಧರಣವನ್ನು ಸಾಲಿನ ಮೂಲಕ ಹೋಲಿಸಬಹುದು.
ಉತ್ತಮ RFQ ಕ್ಯಾಟಲಾಗ್ ಉಲ್ಲೇಖಗಳಿಂದ ಖಾತರಿಪಡಿಸಿದ ಷರತ್ತುಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ
ಪ್ರತಿ ಪೂರೈಕೆದಾರರಿಗೆ ಒಂದೇ ಇನ್ಪುಟ್ ಹಾಳೆಯನ್ನು ಕಳುಹಿಸಿ. ಇಲ್ಲದಿದ್ದರೆ, ಎರಡು ಉದ್ಧರಣಗಳು ವಿಭಿನ್ನ ಊಹೆಗಳನ್ನು ಬಳಸಬಹುದು ಮತ್ತು ಇನ್ನೂ ಹೋಲಿಸಬಹುದು.
| RFQ ಕ್ಷೇತ್ರ | ಅಗತ್ಯವಿರುವ ಇನ್ಪುಟ್ | ಅದು ನಿಲ್ದಾಣದ ನಿರ್ಧಾರವನ್ನು ಏಕೆ ಬದಲಾಯಿಸುತ್ತದೆ |
|---|---|---|
| ಭಾಗ | ಡ್ರಾಯಿಂಗ್ ಅಥವಾ ಸ್ಯಾಂಪಲ್, ಗರಿಷ್ಠ ಆಯಾಮಗಳು, ಕುತ್ತಿಗೆ/ಮುಕ್ತಾಯ, ಹ್ಯಾಂಡಲ್, ಪಾರ್ಟಿಂಗ್ ಲೈನ್ ಮತ್ತು ಟ್ರಿಮ್ಮಿಂಗ್ ಅವಶ್ಯಕತೆ | ಮೋಲ್ಡ್ ಫಿಟ್, ಚಲನೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕೆಲಸವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತದೆ |
| ವಸ್ತು | ನಿಖರವಾದ ರಾಳದ ದರ್ಜೆ, ಬಣ್ಣ, ಸೇರ್ಪಡೆಗಳು, ರೀಗ್ರೈಂಡ್/ಪಿಸಿಆರ್ ಯೋಜನೆ ಮತ್ತು ಪೂರೈಕೆದಾರ ಡೇಟಾ | ಬದಲಾವಣೆಗಳು ಕರಗುವ ನಡವಳಿಕೆ, ಒಟ್ಟು ಥ್ರೋಪುಟ್ ಮತ್ತು ತಂಪಾಗಿಸುವಿಕೆ |
| ಮಾಸ್ ಮತ್ತು ಗೋಡೆ | ಮುಗಿದ ತೂಕ, ಒಟ್ಟು ಪ್ಯಾರಿಸನ್/ಫ್ಲ್ಯಾಶ್ ಅಂದಾಜು, ನಿರ್ಣಾಯಕ ಗೋಡೆಯ ಸ್ಥಳಗಳು ಮತ್ತು ಸಹಿಷ್ಣುತೆ | ಚಕ್ರದ ಗುರಿಗಳನ್ನು ಕರಗುವ ಬೇಡಿಕೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಪುರಾವೆಗಳಾಗಿ ಪರಿವರ್ತಿಸುತ್ತದೆ |
| ಬೇಡಿಕೆ | ಗಂಟೆಗೆ ಉತ್ತಮ ಭಾಗಗಳು, ಶಿಫ್ಟ್, ವರ್ಷ ಮತ್ತು ಪೀಕ್ ಸೀಸನ್; SKU/ಚೇಂಜ್ಓವರ್ ಯೋಜನೆ | ಎರಡನೇ ನಿಲ್ದಾಣವನ್ನು ಉತ್ಪಾದಕವಾಗಿ ಲೋಡ್ ಮಾಡಬಹುದೇ ಎಂದು ತೋರಿಸುತ್ತದೆ |
| ಟೂಲಿಂಗ್ | ನಿಲ್ದಾಣದ ಎಣಿಕೆ, ಡೈ ಔಟ್ಲೆಟ್ಗಳು, ಕುಳಿಗಳು, ಮಧ್ಯದ ಅಂತರ, ಅಚ್ಚು ಸೆಟ್ಗಳು ಮತ್ತು ಕೂಲಿಂಗ್ ಲೇಔಟ್ | ವಿಭಿನ್ನ ತಲೆ ಅಥವಾ ಕುಹರದ ಊಹೆಯನ್ನು ಮರೆಮಾಡುವುದರಿಂದ "ಡಬಲ್ ಸ್ಟೇಷನ್" ಅನ್ನು ತಡೆಯುತ್ತದೆ |
| ಗುಣಮಟ್ಟ | ತೂಕ, ಆಯಾಮ, ಗೋಡೆ, ಸೋರಿಕೆ, ಡ್ರಾಪ್, ಟಾಪ್-ಲೋಡ್ ಅಥವಾ ಇತರ ಒಪ್ಪಿದ ಪರೀಕ್ಷೆಗಳು | ಚಲನೆಯ ವೇಗದ ಬದಲಿಗೆ ಉತ್ತಮ ಔಟ್ಪುಟ್ ಅನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತದೆ |
| ಕಾರ್ಖಾನೆ | ಪವರ್ ಸ್ಟ್ಯಾಂಡರ್ಡ್, ಗಾಳಿ/ನೀರಿನ ಪರಿಸ್ಥಿತಿಗಳು, ನೆಲ ಮತ್ತು ಸೀಲಿಂಗ್ ಮಿತಿಗಳು, ಎತ್ತುವ ಮಾರ್ಗ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳು | ಪೂರ್ಣ ಡಬಲ್-ಸ್ಟೇಷನ್ ಸೆಲ್ ಅನ್ನು ಸ್ಥಾಪಿಸಬಹುದೇ ಮತ್ತು ಬೆಂಬಲಿಸಬಹುದೇ ಎಂದು ಪರೀಕ್ಷಿಸುತ್ತದೆ |
ಸ್ವೀಕಾರ ಪ್ರಯೋಗದ ಸಮಯದಲ್ಲಿ ಈ ಐಟಂಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ
- ಯಂತ್ರ, ಅಚ್ಚು, ಡೈ ಹೆಡ್, ರಾಳ ಮತ್ತು ಪಾಕವಿಧಾನ ಗುರುತು.
- ಪ್ರತಿ ನಿಲ್ದಾಣಕ್ಕೆ ಸ್ಥಿರವಾದ ಮೋಲ್ಡಿಂಗ್-ಈವೆಂಟ್ ಮಧ್ಯಂತರ-ಒಂದು ವೇಗದ ಈವೆಂಟ್ ಅಲ್ಲ.
- ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮಾಸ್, ಮುಗಿದ ಭಾಗ ತೂಕ ಮತ್ತು ಫ್ಲಾಶ್ ಮಾರ್ಗ.
- ಒಪ್ಪಿದ ಪರೀಕ್ಷಾ ವಿಂಡೋದ ಮೇಲೆ ಕುಳಿ ಮತ್ತು ನಿಲ್ದಾಣದ ಮೂಲಕ ಅಂಗೀಕರಿಸಲ್ಪಟ್ಟ ಭಾಗಗಳು.
- ನಿರ್ಣಾಯಕ ಗೋಡೆ, ಆಯಾಮ ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಫಲಿತಾಂಶಗಳು.
- ಪ್ರದರ್ಶಿತ ಲೋಡ್ ಅಡಿಯಲ್ಲಿ ನಿಜವಾದ ಗಾಳಿ, ನೀರು ಮತ್ತು ವಿದ್ಯುತ್ ಪರಿಸ್ಥಿತಿಗಳು.
- ವಿಚಾರಣೆಯ ಸಮಯದಲ್ಲಿ ಎಚ್ಚರಿಕೆ, ನಿಲುಗಡೆ ಮತ್ತು ಹಸ್ತಚಾಲಿತ-ಮಧ್ಯಸ್ಥಿಕೆ ದಾಖಲೆ.
ಈ ದಾಖಲೆಯು "ಸಿಂಗಲ್ ವರ್ಸಸ್ ಡಬಲ್ ಸ್ಟೇಷನ್" ಅನ್ನು ಖರೀದಿದಾರನ ಉತ್ಪನ್ನದ ಆಧಾರದ ಮೇಲೆ ನಿರ್ಧಾರವಾಗಿ ಪರಿವರ್ತಿಸುತ್ತದೆ. ಇದು ಭವಿಷ್ಯದ ದೋಷನಿವಾರಣೆ ಮತ್ತು ತಡೆಗಟ್ಟುವ ನಿರ್ವಹಣೆಗಾಗಿ ಕಮಿಷನಿಂಗ್ ಬೇಸ್ಲೈನ್ ಅನ್ನು ಸಹ ಒದಗಿಸುತ್ತದೆ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಯಾವುದು ವೇಗವಾಗಿದೆ: ಏಕ-ನಿಲ್ದಾಣ ಅಥವಾ ಡಬಲ್-ಸ್ಟೇಷನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ?
ಎರಡು-ನಿಲ್ದಾಣ ಯಂತ್ರವು ಹೆಚ್ಚಿನ ಔಟ್ಪುಟ್ ಸಾಮರ್ಥ್ಯವನ್ನು ಹೊಂದಿದೆ ಏಕೆಂದರೆ ಹಂಚಿದ ಹೊರತೆಗೆಯುವ ವ್ಯವಸ್ಥೆಯ ಸುತ್ತಲೂ ಎರಡು ಅಚ್ಚು ಕೇಂದ್ರಗಳು ಪರ್ಯಾಯವಾಗಿರುತ್ತವೆ. ನಿಜವಾದ ಉತ್ತಮ ಉತ್ಪಾದನೆಯು ಇನ್ನೂ ಕರಗುವ ಸಾಮರ್ಥ್ಯ, ಪ್ಯಾರಿಸನ್ ಎಣಿಕೆ, ತಂಪಾಗಿಸುವಿಕೆ, ಭಾಗ ತೆಗೆಯುವಿಕೆ, ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳು ಮತ್ತು ಸ್ವೀಕೃತ ಗುಣಮಟ್ಟವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಡಬಲ್-ಸ್ಟೇಷನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಉತ್ಪಾದನೆಯನ್ನು ದ್ವಿಗುಣಗೊಳಿಸುತ್ತದೆಯೇ?
ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಅಲ್ಲ. ಪ್ರಕಟವಾದ ಡ್ರೈ-ಸೈಕಲ್ ಅಂಕಿಅಂಶಗಳು ಎರಡು ಪರ್ಯಾಯ ಕೇಂದ್ರಗಳನ್ನು ತೋರಿಸಬಹುದು, ಆದರೆ ಮಾರಾಟ ಮಾಡಬಹುದಾದ ಉತ್ಪಾದನೆಯನ್ನು ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆ, ತಂಪಾಗಿಸುವಿಕೆ, ಟ್ರಿಮ್ಮಿಂಗ್, ಪರೀಕ್ಷೆ, ನಿಲ್ಲಿಸುವಿಕೆ ಅಥವಾ ತಿರಸ್ಕರಿಸುವಿಕೆಯಿಂದ ಸೀಮಿತಗೊಳಿಸಬಹುದು. ನಿಜವಾದ ಉತ್ಪನ್ನ ಮತ್ತು ವಸ್ತುಗಳೊಂದಿಗೆ ಯಂತ್ರವನ್ನು ಪರಿಶೀಲಿಸಿ.
ಡಬಲ್-ಸ್ಟೇಷನ್ ಯಂತ್ರವು ಡಬಲ್-ಹೆಡ್ ಯಂತ್ರದಂತೆಯೇ ಇದೆಯೇ?
ಸಂಖ್ಯೆ. ಸ್ಟೇಷನ್ ಎಣಿಕೆ ಅಚ್ಚು ಮತ್ತು ಕ್ಲ್ಯಾಂಪ್ ಸ್ಥಾನಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗಾಗಿ ಎಷ್ಟು ಪ್ಯಾರಿಸನ್ಗಳನ್ನು ಹೊರಹಾಕಲಾಗಿದೆ ಎಂಬುದನ್ನು ಹೆಡ್ ಎಣಿಕೆ ವಿವರಿಸುತ್ತದೆ. ಒಂದು ಯಂತ್ರವು ಎರಡು ನಿಲ್ದಾಣಗಳನ್ನು ಒಂದು ಅಥವಾ ಹಲವಾರು ಡೈ ಔಟ್ಲೆಟ್ಗಳೊಂದಿಗೆ ಸಂಯೋಜಿಸಬಹುದು.
ಎರಡು ನಿಲ್ದಾಣಗಳು ವಿಭಿನ್ನ ಅಚ್ಚುಗಳನ್ನು ಚಲಾಯಿಸಬಹುದೇ?
ಅವರು ಸಂಬಂಧವಿಲ್ಲದ ಉತ್ಪನ್ನಗಳನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಚಲಾಯಿಸಬಹುದು ಎಂದು ಭಾವಿಸಬೇಡಿ. ನಿಲ್ದಾಣಗಳು ಹೊರತೆಗೆಯುವಿಕೆ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಹಂಚಿಕೊಳ್ಳುತ್ತವೆ, ಆದ್ದರಿಂದ ಉತ್ಪನ್ನದ ದ್ರವ್ಯರಾಶಿ, ಪ್ಯಾರಿಸನ್ ಸಮಯ, ಕೂಲಿಂಗ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕೆಲಸವು ಹೊಂದಿಕೆಯಾಗಬೇಕು. ಎಂಜಿನಿಯರಿಂಗ್ ಸಮಯದಲ್ಲಿ ನಿಖರವಾದ ವ್ಯವಸ್ಥೆಯನ್ನು ದೃಢೀಕರಿಸಿ.
5L ಕಂಟೈನರ್ಗಳಿಗಾಗಿ ನಾನು ಸಿಂಗಲ್ ಅಥವಾ ಡಬಲ್ ಸ್ಟೇಷನ್ ಅನ್ನು ಆಯ್ಕೆ ಮಾಡಬೇಕೇ?
ಕಂಟೈನರ್ ಪರಿಮಾಣವು ವೇದಿಕೆಯನ್ನು ಮಾತ್ರ ಗುರುತಿಸುತ್ತದೆ. ಪರಿಶೀಲಿಸಿದ ಉತ್ತಮ-ಭಾಗಗಳ ಬೇಡಿಕೆ, ಉತ್ಪನ್ನದ ತೂಕ, ರನ್ ಉದ್ದ, ಮೋಲ್ಡ್ ಮತ್ತು ಡೈ-ಹೆಡ್ ಯೋಜನೆ, ಲಭ್ಯವಿರುವ ಉಪಯುಕ್ತತೆಗಳು, ಫ್ಯಾಕ್ಟರಿ ಲೇಔಟ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಾಮರ್ಥ್ಯದಿಂದ ನಿಲ್ದಾಣದ ಎಣಿಕೆಯನ್ನು ಆಯ್ಕೆಮಾಡಿ.
ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದ ಉತ್ಪಾದನೆಯನ್ನು ಹೇಗೆ ಲೆಕ್ಕ ಹಾಕಬೇಕು?
ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಭಾಗಗಳು ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಭಾಗದಿಂದ ಗುಣಿಸಿದಾಗ ಪ್ರತಿ ಗಂಟೆಗೆ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗಳನ್ನು ಬಳಸಿ. ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆ, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಪ್ರತಿ ಕೆಳಗಿರುವ ಹಂತಗಳ ವಿರುದ್ಧ ಫಲಿತಾಂಶವನ್ನು ಪರಿಶೀಲಿಸಿ. ಡ್ರೈ ಸೈಕಲ್ ಅನ್ನು ಮಾತ್ರ ಉತ್ಪಾದನಾ ಉತ್ಪಾದನೆಯಾಗಿ ಬಳಸಬೇಡಿ.
ಏಕ-ವಿರುದ್ಧ-ಡಬಲ್-ಸ್ಟೇಷನ್ ಉದ್ಧರಣಕ್ಕಾಗಿ ಯಾವ ಮಾಹಿತಿಯ ಅಗತ್ಯವಿದೆ?
ಭಾಗ ಡ್ರಾಯಿಂಗ್, ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್, ಸಿದ್ಧಪಡಿಸಿದ ಮತ್ತು ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿ, ಗೋಡೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಅವಶ್ಯಕತೆಗಳು, ಉತ್ತಮ-ಭಾಗಗಳ ಗುರಿ, SKU ಯೋಜನೆ, ಅಚ್ಚು ಮತ್ತು ಕುಹರದ ಪರಿಕಲ್ಪನೆ, ಉಪಯುಕ್ತತೆಗಳು, ಲೇಔಟ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳನ್ನು ಒದಗಿಸಿ.