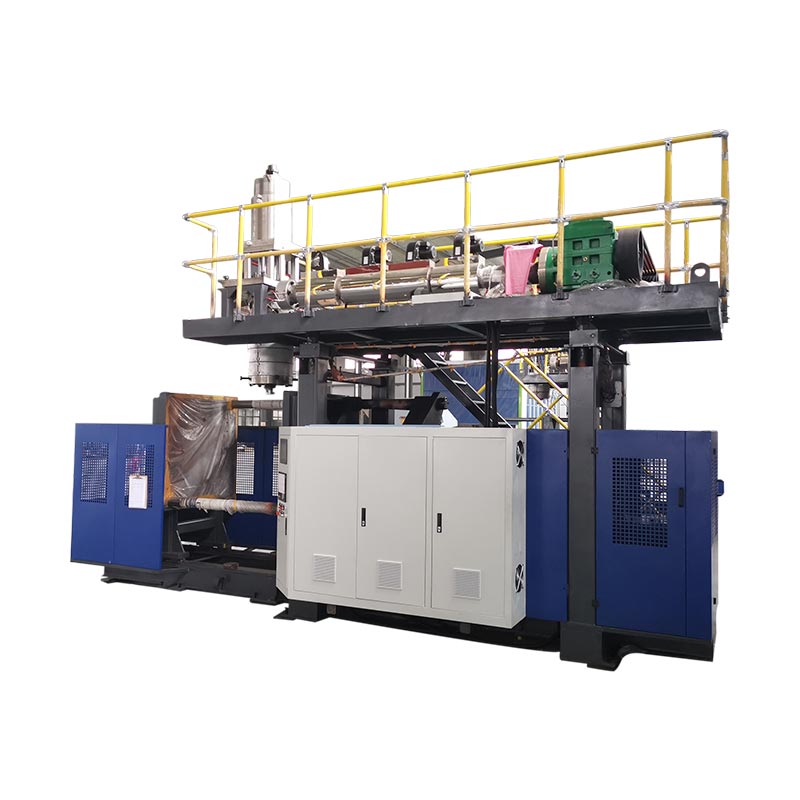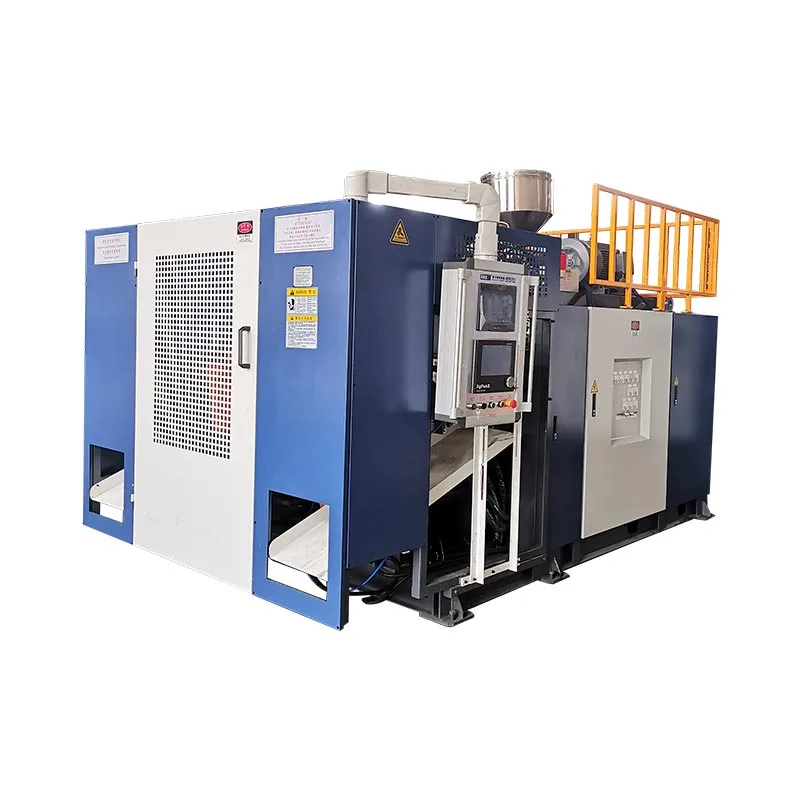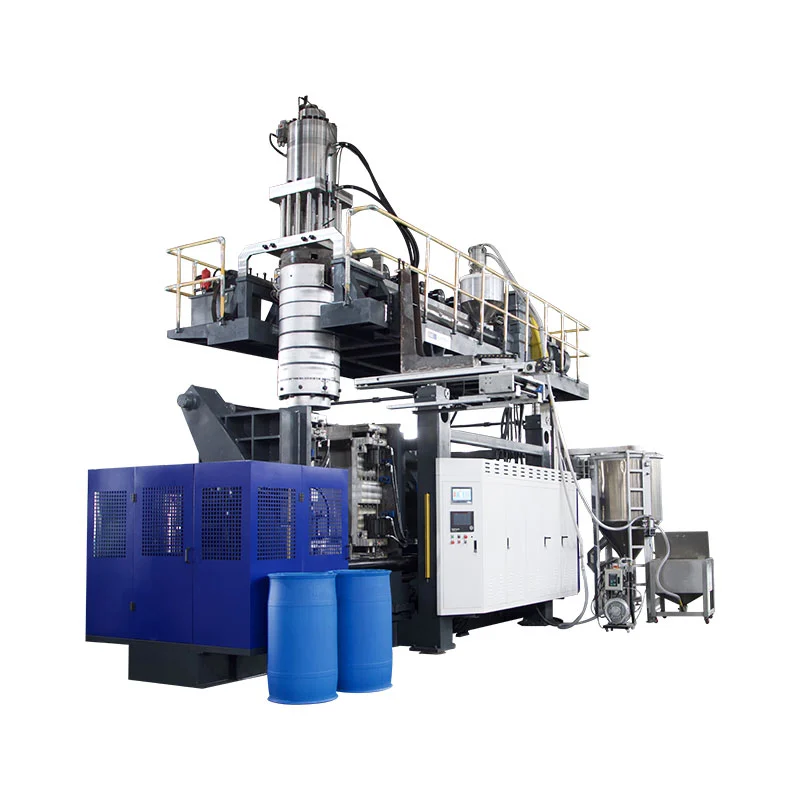
ಬಾಟಲ್ ಡ್ರಾಯಿಂಗ್, ರೆಸಿನ್ ಗ್ರೇಡ್, ಮೋಲ್ಡ್ ಲೇಔಟ್ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಉತ್ತಮ-ಭಾಗದ ಔಟ್ಪುಟ್ ಅನ್ನು ಹೊಂದಿಸುವ ಮೂಲಕ HDPE ಬಾಟಲ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವನ್ನು ಆರಿಸಿ. ಹೊರತೆಗೆಯುವ ಬಾಟಲ್ ಯೋಜನೆಗಾಗಿ, ಯಂತ್ರದ ಹೇಳಲಾದ ಲೀಟರ್ ಸಾಮರ್ಥ್ಯವು ಆರಂಭಿಕ ಫಿಲ್ಟರ್ ಮಾತ್ರ; ಅಂತಿಮ ವಿವರಣೆಯು ಕುತ್ತಿಗೆ, ಗೋಡೆಯ ವಿತರಣೆ, ಉಪಕರಣ ಮತ್ತು ಕೆಳಗಿರುವ ನಿರ್ವಹಣೆಯನ್ನು ಸಹ ಒಳಗೊಂಡಿರಬೇಕು.
ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ತೂಕದ ಗುರಿಯನ್ನು ಒಳಗೊಂಡಿರುವಾಗ ಬಾಟಲ್ ಯಂತ್ರಕ್ಕಾಗಿ ವಿನಂತಿಯು ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗುತ್ತದೆ. ಆ ವಿವರಗಳು ಉಪಕರಣದ ಚರ್ಚೆಯು ಯಂತ್ರದ ಗಾತ್ರವನ್ನು ಮೀರಿ ಚಲಿಸುವಂತೆ ಮಾಡುತ್ತದೆ. ಅಚ್ಚನ್ನು ನಿರ್ಮಿಸಿದ ನಂತರ ಕಂಡುಹಿಡಿಯಲು ದುಬಾರಿಯಾಗಿರುವ ಪ್ರಶ್ನೆಗಳನ್ನು ಅವರು ಬಹಿರಂಗಪಡಿಸುತ್ತಾರೆ.
ಯಾರಾದರೂ ಉಲ್ಲೇಖಿಸಬಹುದಾದ ಬಾಟಲ್ ಡ್ರಾಯಿಂಗ್ನೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ
ಬಾಟಲಿಯ ನಾಮಮಾತ್ರದ ಪರಿಮಾಣವು ಅನೇಕ ನಿರ್ಧಾರಗಳನ್ನು ಮುಕ್ತಗೊಳಿಸುತ್ತದೆ. ಎತ್ತರದ, ಕಿರಿದಾದ ಕಂಟೇನರ್ ಮತ್ತು ಚಿಕ್ಕದಾದ, ಅಗಲವಾದ ಧಾರಕವು ಅದೇ ಪ್ರಮಾಣವನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತದೆ. ಅವರ ಅಚ್ಚು ಲಕೋಟೆಗಳು, ಕುತ್ತಿಗೆಯ ಸ್ಥಾನಗಳು ಮತ್ತು ನಿರ್ವಹಣೆ ವ್ಯವಸ್ಥೆಗಳು ಇನ್ನೂ ಪ್ರತ್ಯೇಕ ವಿಮರ್ಶೆಗಳ ಅಗತ್ಯವಿದೆ. ಸಾಮರ್ಥ್ಯದಿಂದ ಮಾತ್ರ ಸಲಕರಣೆಗಳನ್ನು ಆಯ್ಕೆ ಮಾಡಲು ಸರಬರಾಜುದಾರರನ್ನು ಕೇಳುವ ಬದಲು ಪೂರ್ಣ ರೇಖಾಚಿತ್ರವನ್ನು ಕಳುಹಿಸಿ.
ಗರಿಷ್ಠ ಹೊರಗಿನ ಆಯಾಮಗಳು, ಗುರಿ ಪೂರ್ಣಗೊಳಿಸಿದ ತೂಕ ಮತ್ತು ಮುಚ್ಚುವಿಕೆಯ ರೇಖಾಚಿತ್ರವನ್ನು ಸೇರಿಸಿ. ಲೇಬಲ್ ಫಲಕ, ಭುಜ, ಬೇಸ್ ಮತ್ತು ಯಾವುದೇ ಹ್ಯಾಂಡಲ್ ಅನ್ನು ಗುರುತಿಸಿ. ಭರ್ತಿ ಮಾಡಲು, ಕ್ಯಾಪಿಂಗ್ ಮಾಡಲು ಅಥವಾ ಪ್ಯಾಕಿಂಗ್ ಮಾಡಲು ಆಯಾಮಗಳನ್ನು ಗುರುತಿಸಿ. ಮಾದರಿ ಬಾಟಲಿಯು ಏಕೈಕ ಉಲ್ಲೇಖವಾಗಿದ್ದರೆ, ಯಾವ ವೈಶಿಷ್ಟ್ಯಗಳು ಉಳಿಯಬೇಕು ಮತ್ತು ಯಾವುದು ಬದಲಾಗಬಹುದು ಎಂದು ಹೇಳಿ.
ನಾಮಿನಲ್ ಫಿಲ್ ವಾಲ್ಯೂಮ್ ಅನ್ನು ಬ್ರೈಮ್ಫುಲ್ ವಾಲ್ಯೂಮ್ನಿಂದ ಪ್ರತ್ಯೇಕಿಸಿ. ಹೇಳಲಾದ ತೂಕವು ಯಾವುದೇ ತೆಗೆಯಬಹುದಾದ ಫ್ಲ್ಯಾಷ್ ಅನ್ನು ಒಳಗೊಂಡಿದೆಯೇ ಎಂಬುದನ್ನು ಸಹ ವಿವರಿಸಿ. ಅಸ್ಪಷ್ಟ ತೂಕದ ಆಧಾರದ ಮೇಲೆ ರೇಖಾಚಿತ್ರವು ಅಚ್ಚು ತಯಾರಕ ಮತ್ತು ಯಂತ್ರ ಪೂರೈಕೆದಾರರನ್ನು ವಿವಿಧ ಗುರಿಗಳ ಕಡೆಗೆ ಕೆಲಸ ಮಾಡಲು ಕಾರಣವಾಗಬಹುದು.
| ಇನ್ಪುಟ್ | ಸಲಕರಣೆಗಳ ಪರಿಶೀಲನೆಗೆ ಏನು ಬೇಕು |
|---|---|
| ಬಾಟಲ್ ದೇಹ | ಆಯಾಮಗಳು, ಪರಿಮಾಣದ ಆಧಾರ, ಆಕಾರ, ಹ್ಯಾಂಡಲ್ ಮತ್ತು ಅನುಮೋದಿತ ತೂಕದ ಶ್ರೇಣಿ. |
| ಕುತ್ತಿಗೆ ಮತ್ತು ಮುಚ್ಚುವಿಕೆ | ಡ್ರಾಯಿಂಗ್, ಕ್ಯಾಪ್ ಅಥವಾ ಪಂಪ್ ವಿವರಗಳು, ಸೀಲಿಂಗ್ ಮೇಲ್ಮೈ ಮತ್ತು ತಪಾಸಣೆ ವಿಧಾನವನ್ನು ಮುಗಿಸಿ. |
| ವಸ್ತು | ರಾಳದ ದರ್ಜೆ, ಬಣ್ಣ, ಸೇರ್ಪಡೆಗಳು ಮತ್ತು ಪ್ರಸ್ತಾವಿತ ರೀಗ್ರೈಂಡ್ ಅಥವಾ PCR ವಿಷಯ. |
| ಉತ್ಪಾದನಾ ಯೋಜನೆ | ಅಗತ್ಯವಿರುವ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್, ಶಿಫ್ಟ್ಗಳು, ಉತ್ಪನ್ನ ಮಿಶ್ರಣ ಮತ್ತು ಯೋಜಿತ ಬದಲಾವಣೆಗಳು. |
| ಗುಣಮಟ್ಟದ ಅವಶ್ಯಕತೆಗಳು | ನಿರ್ಣಾಯಕ ಗೋಡೆಗಳು, ಆಯಾಮಗಳು, ನೋಟ ಮತ್ತು ಅನ್ವಯವಾಗುವ ಪ್ಯಾಕೇಜ್ ಪರೀಕ್ಷೆಗಳು. |
ಯಂತ್ರ ನಿರ್ಮಾಣದ ಕಡೆಯಿಂದ, ಒಂದು ಒಪ್ಪಿಗೆಯ ಸೆಟಪ್ ಈ ಎಲ್ಲಾ ಅವಶ್ಯಕತೆಗಳನ್ನು ಒಟ್ಟಿಗೆ ಪೂರೈಸಬಹುದೇ ಎಂಬುದು ಉಪಯುಕ್ತ ಪ್ರಶ್ನೆಯಾಗಿದೆ. ಭರ್ತಿ ಮಾಡುವ ತಂಡಕ್ಕೆ ಇನ್ನೂ ವಿಭಿನ್ನ ಕತ್ತಿನ ಎತ್ತರದ ಅಗತ್ಯವಿರುವಾಗ ಖರೀದಿದಾರನು ಬಾಟಲಿಯ ನೋಟವನ್ನು ಅನುಮೋದಿಸಬಹುದು. ಆ ಸಮಸ್ಯೆಯನ್ನು ಮೊದಲೇ ಪರಿಹರಿಸುವುದರಿಂದ ಅದನ್ನು ಸಲಕರಣೆ ಸ್ವೀಕಾರ ಹಂತದಿಂದ ಹೊರಗಿಡುತ್ತದೆ.
ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಬಾಟಲಿಗೆ, ಅದರ ಪ್ರಸ್ತುತ ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ ಮತ್ತು ಪ್ರತಿನಿಧಿ ಮಾದರಿಗಳನ್ನು ಒಟ್ಟಿಗೆ ಕಳುಹಿಸಿ. ಕಷ್ಟಕರವಾದ ಕ್ಯಾಪಿಂಗ್ ಅಥವಾ ದುರ್ಬಲ ಕೆಳಭಾಗದ ಸೀಮ್ನಂತಹ ಯಾವುದೇ ತಿಳಿದಿರುವ ಸಮಸ್ಯೆಯನ್ನು ವಿವರಿಸಿ. ಪೂರೈಕೆದಾರರಿಗೆ ಪರಿಹರಿಸಲು ಸ್ಪಷ್ಟವಾದ ಸಮಸ್ಯೆಯನ್ನು ನೀಡುವಾಗ ಸರಿಯಾದ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಸಂರಕ್ಷಿಸುವುದು ಗುರಿಯಾಗಿದೆ.
ಕಿಂಗ್ಗಲ್ ನಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಅಚ್ಚು ವಿನ್ಯಾಸ ಮಾರ್ಗದರ್ಶಿಈ ಉತ್ಪನ್ನದ ಒಳಹರಿವುಗಳನ್ನು ಅಚ್ಚು, ಪಿಂಚ್-ಆಫ್, ಕೂಲಿಂಗ್ ಮತ್ತು ಯಂತ್ರ ಇಂಟರ್ಫೇಸ್ಗಳಿಗೆ ಸಂಪರ್ಕಿಸುತ್ತದೆ. ಆ ಡ್ರಾಯಿಂಗ್ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಉದ್ಧರಣಕ್ಕೆ ಲಗತ್ತಿಸಿ, ಆದ್ದರಿಂದ ನಂತರದ ಕಾನ್ಫಿಗರೇಶನ್ ಬದಲಾವಣೆಗಳು ಗೋಚರ ಉಲ್ಲೇಖವನ್ನು ಹೊಂದಿರುತ್ತವೆ.
ಕೇವಲ ಪಾಲಿಮರ್ ಹೆಸರಲ್ಲದೇ HDPE ಗ್ರೇಡ್ ಅನ್ನು ಸೂಚಿಸಿ
HDPE ವಸ್ತು ಕುಟುಂಬವನ್ನು ವಿವರಿಸುತ್ತದೆ. ಇದು ಸಂಪೂರ್ಣ ಸಂಸ್ಕರಣಾ ವಿವರಣೆಯನ್ನು ಗುರುತಿಸುವುದಿಲ್ಲ. LyondellBasell ಹಲವಾರು ಪ್ರಕ್ರಿಯೆಗಳಿಗೆ HDPE ಗ್ರೇಡ್ಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ, ಇದರಲ್ಲಿ ಎಕ್ಸ್ಟ್ರೂಷನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್, ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಮತ್ತು ರೊಟೇಶನಲ್ ಮೋಲ್ಡಿಂಗ್ ಸೇರಿವೆ. ಕೇವಲ "HDPE" ಎಂದು ಹೇಳುವ ಖರೀದಿ ಟಿಪ್ಪಣಿಯು ನಿಜವಾದ ದರ್ಜೆಯನ್ನು ಪರಿಹರಿಸದೆ ಬಿಡುತ್ತದೆ.ಮೂಲ: LyondellBasell HDPE ಅವಲೋಕನ.
ಬಾಟಲಿಯ ರೇಖಾಚಿತ್ರದೊಂದಿಗೆ ರಾಳ ಪೂರೈಕೆದಾರರ ಪ್ರಸ್ತುತ ತಾಂತ್ರಿಕ ಡೇಟಾ ಶೀಟ್ ಅನ್ನು ಕಳುಹಿಸಿ. ಅದರ ಕರಗುವ-ಹರಿವಿನ ಮೌಲ್ಯದ ಪಕ್ಕದಲ್ಲಿ ಗ್ರೇಡ್ ಹುದ್ದೆ ಮತ್ತು ಪರೀಕ್ಷಾ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಯಂತ್ರ ಪೂರೈಕೆದಾರರಿಗೆ ಪ್ರಸ್ತಾವಿತ ಬಣ್ಣದ ಮಾಸ್ಟರ್ಬ್ಯಾಚ್ ಮತ್ತು ಸಂಯೋಜಕ ಮಾಹಿತಿಯನ್ನು ನೀಡಿ. ಬಾಟಲಿಯು ಸರಳವಾಗಿ ಕಂಡರೂ ಸಹ ಈ ಇನ್ಪುಟ್ಗಳು ಪ್ರಾಯೋಗಿಕ ಯೋಜನೆಯಲ್ಲಿ ಸೇರಿವೆ.
ಡಿಟರ್ಜೆಂಟ್ ಅಥವಾ ಮನೆಯ ರಾಸಾಯನಿಕ ಬಾಟಲಿಗಾಗಿ, ರಾಳ ಮತ್ತು ಪ್ಯಾಕೇಜಿಂಗ್ ತಂಡಗಳೊಂದಿಗೆ ಪರಿಸರ ಒತ್ತಡದ ಬಿರುಕು ಪ್ರತಿರೋಧವನ್ನು ಚರ್ಚಿಸಿ. ExxonMobil ತನ್ನ HDPE ತಾಂತ್ರಿಕ ಪ್ರೋಗ್ರಾಂನಲ್ಲಿ ESCR, ಪ್ರಕ್ರಿಯೆಗೊಳಿಸುವಿಕೆ, ಬಿಗಿತ ಮತ್ತು ಇತರ ಬಾಟಲ್ ಗುಣಲಕ್ಷಣಗಳ ನಡುವಿನ ವ್ಯಾಪಾರ-ವಹಿವಾಟುಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ಒಂದು ರಾಳದ ಆಯ್ಕೆಯು ಒಂದೇ ವಸ್ತುವಿನ ಆಸ್ತಿಗಿಂತ ಹೆಚ್ಚಾಗಿ ಸಿದ್ಧಪಡಿಸಿದ ಪ್ಯಾಕೇಜ್ನ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪ್ರತಿಬಿಂಬಿಸಬೇಕು.ಮೂಲ: ExxonMobil PE ಇನ್ನೋವೇಶನ್ ವೀಕ್, HDPE ಬಾಟಲ್ ಮತ್ತು ಕಂಟೇನರ್ ಸೆಷನ್.
ರೀಗ್ರೈಂಡ್ ಮತ್ತು ನಂತರದ ಗ್ರಾಹಕ ಮರುಬಳಕೆಯ ವಸ್ತುಗಳಿಗೆ ಸ್ಪಷ್ಟವಾದ ವ್ಯಾಖ್ಯಾನಗಳು ಬೇಕಾಗುತ್ತವೆ. ಮೂಲ, ಯೋಜಿತ ಅನುಪಾತ ಮತ್ತು ನಿರ್ವಹಣೆ ವಿಧಾನವನ್ನು ತಿಳಿಸಿ. ಅನುಮೋದನೆಗಾಗಿ ಬಳಸಿದ ವಸ್ತುಗಳ ಬ್ಯಾಚ್ನ ದಾಖಲೆಯನ್ನು ಇರಿಸಿ. ಒಂದು ಉದ್ಧರಣವು ವರ್ಜಿನ್ ರಾಳವನ್ನು ಊಹಿಸಿದರೆ ಆದರೆ ಉತ್ಪಾದನೆಯು ವಿಭಿನ್ನ ಮಿಶ್ರಣವನ್ನು ಬಳಸಿದರೆ, ಮೂಲ ಪ್ರಯೋಗವು ಪೂರ್ಣ ಉತ್ಪಾದನಾ ಸ್ಥಿತಿಯನ್ನು ಪ್ರತಿನಿಧಿಸುವುದಿಲ್ಲ.
ಒಂದು ಉಪಯುಕ್ತ ವಿನಂತಿಯು ಅದರ ಔಟ್ಪುಟ್ ಪ್ರಸ್ತಾವನೆಗೆ ಬಳಸಿದ ವಸ್ತುವನ್ನು ದಾಖಲಿಸಲು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳುತ್ತದೆ. ಇದು ನಂತರದ ಬದಲಾವಣೆಗಳನ್ನು ನಿರ್ಣಯಿಸಲು ಸುಲಭವಾಗುತ್ತದೆ. ಆಯೋಗದ ಸಮಯದಲ್ಲಿ ತೂಕ, ನೋಟ ಅಥವಾ ಪ್ರಕ್ರಿಯೆಯ ಸ್ಥಿರತೆ ಬದಲಾದರೆ ಇದು ಎರಡೂ ಬದಿಗಳಿಗೆ ಸಾಮಾನ್ಯ ಉಲ್ಲೇಖವನ್ನು ನೀಡುತ್ತದೆ.
ಆದ್ದರಿಂದ ವಸ್ತುಗಳ ಆಯ್ಕೆ ಮತ್ತು ಯಂತ್ರದ ಆಯ್ಕೆಯು ಒಟ್ಟಿಗೆ ಚಲಿಸಬೇಕು. HDPE ಮತ್ತು PP ನಡುವಿನ ಆಯ್ಕೆಯು ಇನ್ನೂ ತೆರೆದಿದ್ದರೆ, ಮೊದಲು ಉತ್ಪನ್ನದ ಅವಶ್ಯಕತೆಗಳೊಂದಿಗೆ ಅದನ್ನು ಪರಿಹರಿಸಿ. ದಿHDPE ವರ್ಸಸ್ PP ಹೋಲಿಕೆಹಿಂದಿನ ನಿರ್ಧಾರವನ್ನು ವಿವರಿಸುತ್ತದೆ; ಈ ಮಾರ್ಗದರ್ಶಿಯು HDPE ಬಾಟಲ್ ಯೋಜನೆಯು ಉದ್ದೇಶಿತ ಮಾರ್ಗವಾಗಿದೆ ಎಂದು ಊಹಿಸುತ್ತದೆ.
ಯಂತ್ರದ ಹೆಸರು ಸರಿಯಾದ ಪ್ರಕ್ರಿಯೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ
ಖರೀದಿದಾರರು ಒಂದೇ ರೀತಿಯ ಸಾಧನಗಳಿಗೆ ಹಲವಾರು ಹೆಸರುಗಳನ್ನು ಬಳಸುತ್ತಾರೆ: HDPE ಬಾಟಲಿಯನ್ನು ತಯಾರಿಸುವ ಯಂತ್ರ, HDPE ಬಾಟಲ್ ಊದುವ ಯಂತ್ರ ಮತ್ತು HDPE ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ. ಆ ಪದಗಳು ಉದ್ದೇಶಿತ ಉತ್ಪನ್ನವನ್ನು ವಿವರಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ. ಉದ್ಧರಣವು ಇನ್ನೂ ನಿಜವಾದ ಮೋಲ್ಡಿಂಗ್ ಪ್ರಕ್ರಿಯೆ ಮತ್ತು ಸಲಕರಣೆಗಳ ವ್ಯವಸ್ಥೆಯನ್ನು ಗುರುತಿಸಬೇಕಾಗಿದೆ.
ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ನಲ್ಲಿ, ಹೊರತೆಗೆಯುವ ವ್ಯವಸ್ಥೆಯು ಪ್ಯಾರಿಸನ್ ಎಂಬ ಕರಗಿದ ಟ್ಯೂಬ್ ಅನ್ನು ರೂಪಿಸುತ್ತದೆ. ಅಚ್ಚು ಅದನ್ನು ಸೆರೆಹಿಡಿಯುತ್ತದೆ, ಗಾಳಿಯು ಅದನ್ನು ಕುಹರದ ವಿರುದ್ಧ ವಿಸ್ತರಿಸುತ್ತದೆ ಮತ್ತು ತೆಗೆದುಹಾಕುವ ಮೊದಲು ಭಾಗವು ತಂಪಾಗುತ್ತದೆ. ಟ್ರಿಮ್ಮಿಂಗ್ ಮತ್ತು ತಪಾಸಣೆ ನಂತರ ಅದರ ಮುಂದಿನ ಕಾರ್ಯಾಚರಣೆಗಾಗಿ ಬಾಟಲಿಯನ್ನು ತಯಾರಿಸಿ. ಕಿಂಗ್ಗಲ್ ಅದರಲ್ಲಿರುವ ಸಲಕರಣೆಗಳ ಅನುಕ್ರಮವನ್ನು ವಿವರಿಸುತ್ತದೆನಿರಂತರ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಮಾರ್ಗದರ್ಶಿ.
ಇಲ್ಲಿ ಚರ್ಚಿಸಲಾದ ಬಾಟಲ್ ಯೋಜನೆಗಳಿಗಾಗಿ, ಇದರೊಂದಿಗೆ ವಿಮರ್ಶೆಯನ್ನು ಪ್ರಾರಂಭಿಸಿನಿರಂತರ ಹೊರತೆಗೆಯುವ ಯಂತ್ರ ಶ್ರೇಣಿ. ನಂತರ ಭಾಗಕ್ಕೆ ಅಚ್ಚು ಮತ್ತು ತಲೆಯ ವ್ಯವಸ್ಥೆಯನ್ನು ಹೊಂದಿಸಿ. ಹ್ಯಾಂಡಲ್, ಅಸಾಮಾನ್ಯ ಭುಜ ಅಥವಾ ದೊಡ್ಡ ಕುತ್ತಿಗೆಯ ಉಪಸ್ಥಿತಿಯು ಸಾಮಾನ್ಯ ಯಂತ್ರ ವಿವರಣೆಯ ಅಡಿಯಲ್ಲಿ ಕಣ್ಮರೆಯಾಗುವ ಬದಲು ಸಾಧನದ ಪ್ರಶ್ನೆಯಾಗಬೇಕು.
ಪ್ಲ್ಯಾಸ್ಟಿಕ್ ಬಾಟಲ್ ತಯಾರಿಸುವ ಯಂತ್ರಕ್ಕಾಗಿ ಹುಡುಕಾಟವು ಪೂರ್ವ-ಆಧಾರಿತ ವ್ಯವಸ್ಥೆಗಳನ್ನು ಸಹ ಹಿಂತಿರುಗಿಸುತ್ತದೆ. ಆ ಫಲಿತಾಂಶಗಳು ಹೊರತೆಗೆಯುವ ಬಾಟಲ್ ಯೋಜನೆಯೊಂದಿಗೆ ಹೊಂದಾಣಿಕೆಯನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಪ್ರಸ್ತಾವಿತ ವ್ಯವಸ್ಥೆಯು ರಾಳದ ಉಂಡೆಗಳಿಂದ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ ಮತ್ತು ಪ್ಯಾರಿಸನ್ ಅನ್ನು ರೂಪಿಸುತ್ತದೆಯೇ ಅಥವಾ ಪ್ರತ್ಯೇಕ ಪೂರ್ವರೂಪದೊಂದಿಗೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆಯೇ ಎಂದು ಕೇಳಿ. ತಾಂತ್ರಿಕ ಕೊಡುಗೆಯಲ್ಲಿ ಉತ್ತರವನ್ನು ಹಾಕಿ.
ಅದೇ ಕಾರಣಕ್ಕಾಗಿ, ಕೇವಲ ಪ್ರದರ್ಶನ ವೀಡಿಯೊದಿಂದ ಯಂತ್ರೋಪಕರಣಗಳನ್ನು ಆಯ್ಕೆ ಮಾಡಬೇಡಿ. ತೋರಿಸಿರುವ ರಾಳ, ಬಾಟಲಿಯ ತೂಕ, ತಲೆಯ ಜೋಡಣೆ ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನವನ್ನು ಗುರುತಿಸಿ. ವಿಭಿನ್ನ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ರೂಪಿಸುವ ಯಂತ್ರವು ನಿಮ್ಮ ಬಾಟಲಿಗೆ ಅಗತ್ಯವಿರುವ ಸೈಕಲ್ ಅಥವಾ ಗುಣಮಟ್ಟವನ್ನು ಸಾಬೀತುಪಡಿಸದೆ ಅದರ ಅನುಕ್ರಮವನ್ನು ಪ್ರದರ್ಶಿಸಬಹುದು.
ಪ್ರಕ್ರಿಯೆಯ ಆಯ್ಕೆಯು ತೆರೆದಿದ್ದರೆ, ವಿಶಾಲವಾದದನ್ನು ಬಳಸಿಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಮಾರ್ಗದರ್ಶಿನಿರ್ದಿಷ್ಟತೆಯನ್ನು ಸಂಕುಚಿತಗೊಳಿಸುವ ಮೊದಲು. ಮಾರ್ಗವನ್ನು ಒಪ್ಪಿದ ನಂತರ, ಉದ್ಧರಣವು ಮಾದರಿ, ಉಪಕರಣಗಳು, ವಸ್ತು ವ್ಯವಸ್ಥೆ ಮತ್ತು ಒಳಗೊಂಡಿರುವ ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಹೆಸರಿಸಬೇಕು. ಅದು ಖರೀದಿದಾರರಿಗೆ ಹುಡುಕಾಟ ಪದಗಳ ಸಂಗ್ರಹದ ಬದಲಿಗೆ ಬಳಸಬಹುದಾದ ಸಾಧನ ವಿವರಣೆಯನ್ನು ನೀಡುತ್ತದೆ.
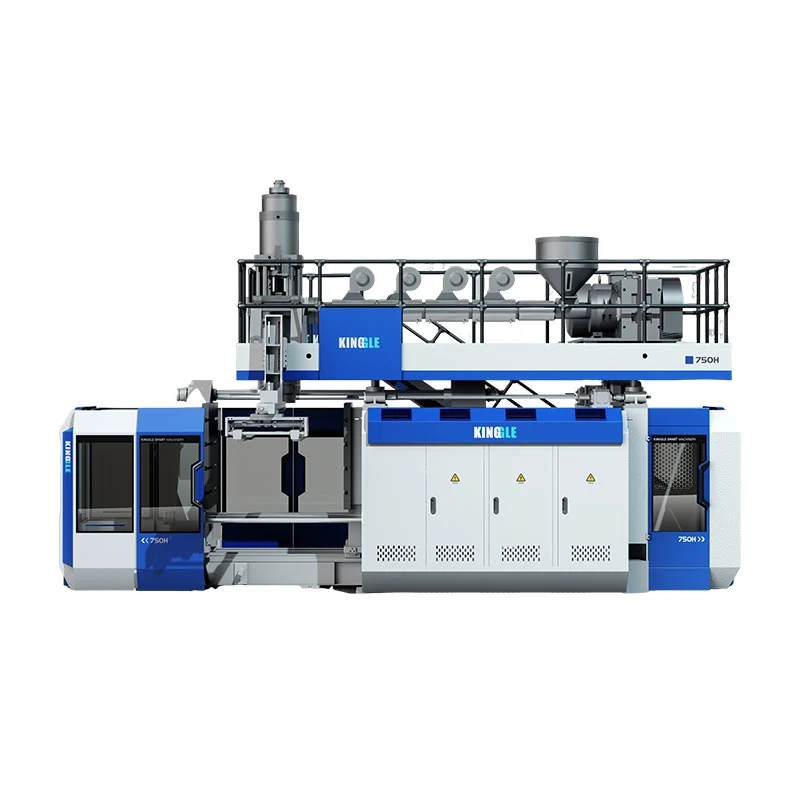
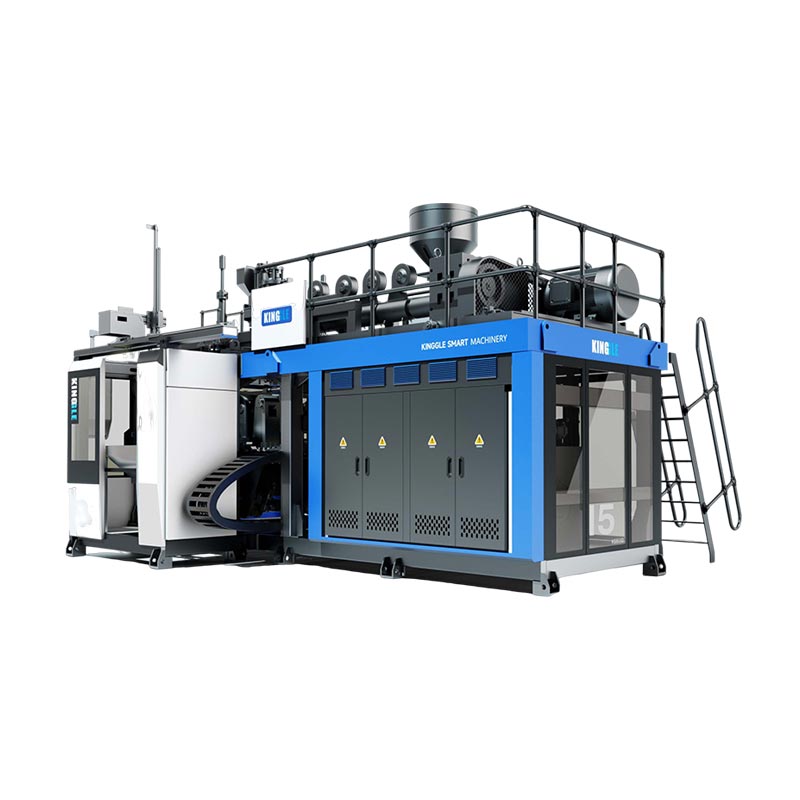
ಮೂರು ಕಿಂಗ್ಗಲ್ ಉಲ್ಲೇಖಗಳು ಲೀಟರ್ಗಳು ಕೇವಲ ಒಂದು ಆರಂಭಿಕ ಹಂತವಾಗಿದೆ ಎಂಬುದನ್ನು ತೋರಿಸುತ್ತದೆ
ಕೆಳಗಿನ ಕೋಷ್ಟಕವು ಮೂರು ಕಿಂಗ್ಗಲ್ ಉತ್ಪನ್ನ ಪುಟಗಳಿಂದ ಆಯ್ದ ಮೌಲ್ಯಗಳನ್ನು ಒಟ್ಟುಗೂಡಿಸುತ್ತದೆ. ಇವುಗಳು ಪ್ರಕಟಿತ ಯಂತ್ರ ಉಲ್ಲೇಖಗಳಾಗಿವೆ, ಸೆಪ್ಟೆಂಬರ್ 29, 2026 ರಂದು ಪರಿಶೀಲಿಸಲಾಗಿದೆ. ಉಪಕರಣದ ಪ್ರಸ್ತಾಪವನ್ನು ಪ್ರದರ್ಶಿಸಲು ಅವು ಸಹಾಯ ಮಾಡುತ್ತವೆ; ಬಾಟಲಿ ಮತ್ತು ಉಪಕರಣಕ್ಕೆ ಇನ್ನೂ ಯೋಜನೆಯ ಪರಿಶೀಲನೆಯ ಅಗತ್ಯವಿದೆ.
| ಪ್ರಕಟಿತ ಕ್ಷೇತ್ರ | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| ನಿಲ್ದಾಣದ ವ್ಯವಸ್ಥೆ | ಏಕ | ಏಕ | ಡಬಲ್ |
| ಗರಿಷ್ಠ ಧಾರಕ ಸಾಮರ್ಥ್ಯ | 2 ಎಲ್ | 5 ಎಲ್ | 5 ಎಲ್ |
| HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯ | 30 ಕೆಜಿ / ಗಂ | ಗಂಟೆಗೆ 55 ಕೆ.ಜಿ | 80 ಕೆಜಿ / ಗಂ |
| ಸ್ಕ್ರೂ ವ್ಯಾಸ | 50 ಮಿ.ಮೀ | 60 ಮಿ.ಮೀ | 70 ಮಿ.ಮೀ |
| ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವ ಶಕ್ತಿ | 40 ಕೆ.ಎನ್ | 65 ಕೆ.ಎನ್ | 65 ಕೆ.ಎನ್ |
| ಗರಿಷ್ಠ ಅಚ್ಚು ಗಾತ್ರ, W × H | 360 × 380 ಮಿಮೀ | 410 × 450 ಮಿಮೀ | 410 × 450 ಮಿಮೀ |
| ಅಚ್ಚು ದಪ್ಪ | 160 ರಿಂದ 300 ಮಿ.ಮೀ | 200 ರಿಂದ 310 ಮಿ.ಮೀ | 200 ರಿಂದ 310 ಮಿ.ಮೀ |
| ಡಬಲ್ ಡೈ-ಹೆಡ್ ಸೆಂಟರ್ ದೂರ | 130 ಮಿ.ಮೀ | 150 ರಿಂದ 180 ಮಿ.ಮೀ | 150 ರಿಂದ 180 ಮಿ.ಮೀ |
ಮೂಲಗಳು: ಮೂರು ಲಿಂಕ್ ಮಾಡಿದ ಕಿಂಗ್ಗಲ್ ಉತ್ಪನ್ನ ಪುಟಗಳು. ಪ್ರಕಟಿತ ಕರಗುವ ಸಾಮರ್ಥ್ಯವು ವಸ್ತು-ಥ್ರೋಪುಟ್ ಉಲ್ಲೇಖವಾಗಿದೆ. ಇದು ಖಾತರಿಪಡಿಸಿದ ಮುಗಿದ-ಬಾಟಲ್ ದರವಲ್ಲ. ಡೈ-ಹೆಡ್ ಸ್ಪೇಸಿಂಗ್ ಸಾಲು ಆ ಸಂರಚನೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ; ಪ್ರತಿ ಮೂಲ ಉದ್ಧರಣದಲ್ಲಿ ಡಬಲ್ ಹೆಡ್ ಅನ್ನು ಸೇರಿಸಲಾಗಿದೆ ಎಂದು ಅದು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಎರಡು 5 L ನಮೂದುಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಎರಡೂ ಒಂದೇ ಗರಿಷ್ಠ ಅಚ್ಚು ಆಯಾಮಗಳನ್ನು ಮತ್ತು ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವ ಬಲವನ್ನು ಪ್ರಕಟಿಸುತ್ತವೆ. ಅವುಗಳ ತಿರುಪು ವ್ಯಾಸಗಳು ಮತ್ತು HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯಗಳು ಭಿನ್ನವಾಗಿರುತ್ತವೆ. ಆದ್ದರಿಂದ ಡಬಲ್-ಸ್ಟೇಷನ್ ಪ್ಲಾಟ್ಫಾರ್ಮ್ ಅನ್ನು ಆಯ್ಕೆ ಮಾಡುವುದು ಒಂದೇ ರೀತಿಯ ವಿವರಣೆಗೆ ಮತ್ತೊಂದು ಅಚ್ಚು ಸ್ಥಾನವನ್ನು ಸೇರಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಿನದನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ.
ಖರೀದಿದಾರರಿಗೆ, ಆ ಹೋಲಿಕೆಯು ಪ್ರಾಯೋಗಿಕ ವಿನಂತಿಗೆ ಕಾರಣವಾಗುತ್ತದೆ: ಆಯ್ಕೆಮಾಡಿದ ಮಾದರಿಯ ಪಕ್ಕದಲ್ಲಿ ಪ್ರಸ್ತಾವಿತ ಅಚ್ಚು ವಿನ್ಯಾಸ ಮತ್ತು ವಸ್ತು-ಬೇಡಿಕೆ ಲೆಕ್ಕಾಚಾರವನ್ನು ತೋರಿಸಿ. ಪ್ರಸ್ತಾವಿತ ಕುಹರದ ವಿನ್ಯಾಸಕ್ಕೆ ಇನ್ನೂ ಹೊಂದಾಣಿಕೆಯ ಅಗತ್ಯವಿರುವಾಗ ಒಂದು ಯಂತ್ರವು ನಾಮಮಾತ್ರದ ಬಾಟಲ್-ವಾಲ್ಯೂಮ್ ಚೆಕ್ ಅನ್ನು ರವಾನಿಸಬಹುದು.
ಚಿಕ್ಕದಾದ KGB2L ಉಲ್ಲೇಖವು ವಿಭಿನ್ನ ಟೂಲಿಂಗ್ ಎನ್ವಲಪ್ ಅನ್ನು ಹೊಂದಿದೆ ಮತ್ತು ಡಬಲ್-ಹೆಡ್ ಸ್ಪೇಸಿಂಗ್ ಅನ್ನು ಪ್ರಕಟಿಸಿದೆ. ಖರೀದಿದಾರರು ಪ್ರತಿ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗೆ ಹಲವಾರು ಭಾಗಗಳನ್ನು ವಿನಂತಿಸಿದಾಗ ಆ ಪ್ಲ್ಯಾಟ್ಫಾರ್ಮ್ಗೆ ಒಂದೇ ಭಾಗವಾಗಿ ಸೂಕ್ತವಾದ ಬಾಟಲಿಗೆ ಪ್ರತ್ಯೇಕ ವಿಮರ್ಶೆಯ ಅಗತ್ಯವಿರಬಹುದು. ಬಾಟಲಿಯ ಪರಿಮಾಣ ಮಾತ್ರ ಆ ಪ್ರಶ್ನೆಯನ್ನು ಪರಿಹರಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.

ಉತ್ಪನ್ನಕ್ಕೆ ಲಗತ್ತಿಸಲಾದ ಮಾದರಿ ಹೋಲಿಕೆಯನ್ನು ಸಂಕ್ಷಿಪ್ತವಾಗಿ ಇರಿಸಿ. ಬಾಟಲಿಯು ಅಗಲವಾಗಿ ಬೆಳೆದರೆ, ಅದರ ತೂಕವು ಬದಲಾದರೆ ಅಥವಾ ಉತ್ಪಾದನಾ ಗುರಿಯು ಹೆಚ್ಚಾದರೆ, ಪೀಡಿತ ಕ್ಷೇತ್ರಗಳನ್ನು ಮರುಪರಿಶೀಲಿಸಿ. ಪಟ್ಟಿಯಲ್ಲಿರುವ ದೊಡ್ಡ ಯಂತ್ರವನ್ನು ಆಯ್ಕೆಮಾಡುವುದಕ್ಕಿಂತ ಮತ್ತು ಪ್ರತಿ ಚಿಕ್ಕ ಬಾಟಲಿಯು ಅದರ ಪ್ರಮಾಣಿತ ಸಂರಚನೆಗೆ ಸರಿಹೊಂದುತ್ತದೆ ಎಂದು ಊಹಿಸುವುದಕ್ಕಿಂತ ಇದು ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ.
ಅದೇ ಡ್ರಾಯಿಂಗ್ನಲ್ಲಿ ಅಚ್ಚು, ಡೈ ಹೆಡ್ಗಳು ಮತ್ತು ಸ್ಟೇಷನ್ಗಳನ್ನು ಪರಿಶೀಲಿಸಿ
ನಿಲ್ದಾಣದ ಎಣಿಕೆ, ತಲೆ ಎಣಿಕೆ ಮತ್ತು ಕುಳಿಗಳ ಎಣಿಕೆಯು ಉತ್ಪಾದನಾ ವ್ಯವಸ್ಥೆಯ ವಿವಿಧ ಭಾಗಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ಎರಡನೇ ನಿಲ್ದಾಣವು ಮತ್ತೊಂದು ಅಚ್ಚು ಸ್ಥಾನವನ್ನು ಒದಗಿಸುತ್ತದೆ. ಮಲ್ಟಿಪಲ್ ಡೈ ಔಟ್ಲೆಟ್ಗಳು ಬಹು ಪ್ಯಾರಿಸನ್ಗಳನ್ನು ಒದಗಿಸುತ್ತವೆ. ಮೋಲ್ಡ್ ಕುಳಿಗಳು ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ನಲ್ಲಿ ರೂಪುಗೊಂಡ ಉತ್ಪನ್ನಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತವೆ. ಈ ಭಾಗಗಳು ಹೇಗೆ ಒಟ್ಟಿಗೆ ಕೆಲಸ ಮಾಡುತ್ತವೆ ಎಂಬುದನ್ನು ಪ್ರಸ್ತಾವನೆಯು ತೋರಿಸಬೇಕಾಗಿದೆ.
ಕಿಂಗ್ಗಲ್ ನಬಹು-ತಲೆ ಮತ್ತು ಬಹು-ಕುಹರ ಮಾರ್ಗದರ್ಶಿಪರಿಭಾಷೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ. ಲೇಔಟ್ ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ಓದಲು ಇದನ್ನು ಬಳಸಿ, ನಂತರ ನಿಜವಾದ ಔಟ್ಲೆಟ್ ಎಣಿಕೆ ಮತ್ತು ಅಂತರವನ್ನು ಕೇಳಿ. "ಡಬಲ್ ಮೆಷಿನ್" ಪದಗಳು ತಪ್ಪು ತಿಳುವಳಿಕೆಗೆ ಹೆಚ್ಚು ಜಾಗವನ್ನು ಬಿಡುತ್ತವೆ.
ದೈಹಿಕ ಸಾಮರ್ಥ್ಯದೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ
ಅನುಮೋದಿತ ಯಂತ್ರ ರೇಖಾಚಿತ್ರದೊಂದಿಗೆ ಅಚ್ಚು ಆಯಾಮಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಆರೋಹಿಸುವಾಗ ವಿವರಗಳು, ದಪ್ಪ, ತೆರೆಯುವ ಕ್ಲಿಯರೆನ್ಸ್ ಮತ್ತು ಸಂಪರ್ಕಗಳನ್ನು ಸೇರಿಸಿ. ಅಂತಿಮ ಕ್ಲಿಯರೆನ್ಸ್ ವಿಮರ್ಶೆಯನ್ನು ಉಪಕರಣಗಳು ಮತ್ತು ಅಚ್ಚು ಪೂರೈಕೆದಾರರಿಗೆ ಬಿಡಿ; ಕ್ಯಾಟಲಾಗ್ ಗರಿಷ್ಠವು ಪ್ರತಿ ಮೆದುಗೊಳವೆ, ಅಳವಡಿಸುವ ಅಥವಾ ಚಲಿಸುವ ಘಟಕವನ್ನು ತೋರಿಸುವುದಿಲ್ಲ.
ತಲೆಯ ಅಂತರವು ಪ್ರತ್ಯೇಕ ಪರಿಶೀಲನೆಯಾಗಿದೆ. ಹಲವಾರು ಕಿರಿದಾದ ಬಾಟಲಿಗಳು ಒಂದೇ ಸಂಖ್ಯೆಯ ವಿಶಾಲ ಬಾಟಲಿಗಳು ಇಲ್ಲದಿರುವ ಅಚ್ಚಿನಾದ್ಯಂತ ಹೊಂದಿಕೊಳ್ಳಬಹುದು. ಒಂದು ನೋಟದಲ್ಲಿ ಕುಹರದ ಕೇಂದ್ರಗಳು ಮತ್ತು ಡೈ ಔಟ್ಲೆಟ್ಗಳನ್ನು ಕೇಳಿ. ಟೂಲಿಂಗ್ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಬಿಡುಗಡೆ ಮಾಡುವ ಮೊದಲು ಪೂರೈಕೆದಾರರು ವ್ಯವಸ್ಥೆಯನ್ನು ಪರಿಶೀಲಿಸಲು ಇದು ಅನುಮತಿಸುತ್ತದೆ.
ನಂತರ ಉತ್ಪಾದನಾ ಅನುಕ್ರಮವನ್ನು ಪರಿಶೀಲಿಸಿ
ಯೋಜಿತ ಕೆಲಸದ ಹೊರೆ ಮತ್ತು ಉದ್ದೇಶಿತ ಚಕ್ರದಿಂದ ನಿಲ್ದಾಣದ ಸಂಖ್ಯೆಯನ್ನು ಆರಿಸಿ. ಡಬಲ್-ಸ್ಟೇಷನ್ ಯಂತ್ರವು ಅಚ್ಚು ಸ್ಥಾನಗಳನ್ನು ಪರ್ಯಾಯವಾಗಿ ಬದಲಾಯಿಸಬಹುದು, ಆದರೆ ಹೊರತೆಗೆಯುವ ವ್ಯವಸ್ಥೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳು ಆ ಅನುಕ್ರಮವನ್ನು ಬೆಂಬಲಿಸಬೇಕು. ಕಿಂಗ್ಗಲ್ ನಸಿಂಗಲ್-ವರ್ಸಸ್ ಡಬಲ್-ಸ್ಟೇಷನ್ ಹೋಲಿಕೆವಿಶಾಲವಾದ ಸಂರಚನಾ ಚರ್ಚೆಯನ್ನು ನೀಡುತ್ತದೆ.
ಉತ್ಪನ್ನದ ಮಿಶ್ರಣವನ್ನು ಸಹ ಪರಿಗಣಿಸಿ. ಒಂದು ಬಾಟಲಿಗೆ ಪುನರಾವರ್ತಿತ ಆದೇಶಗಳನ್ನು ಹೊಂದಿರುವ ಕಾರ್ಖಾನೆಯು ಆಗಾಗ್ಗೆ ಅಚ್ಚುಗಳು ಮತ್ತು ಬಣ್ಣಗಳನ್ನು ಬದಲಾಯಿಸುವ ಕಾರ್ಖಾನೆಯಿಂದ ವಿಭಿನ್ನ ವೇಳಾಪಟ್ಟಿಯ ಸಮಸ್ಯೆಯನ್ನು ಹೊಂದಿದೆ. ಪ್ರಸ್ತಾವಿತ ಉತ್ಪನ್ನಗಳ ನಡುವೆ ಯಾವ ಉಪಕರಣಗಳು ಬದಲಾಗುತ್ತವೆ ಎಂಬುದನ್ನು ವಿವರಿಸಲು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ. ವೇಗವಾದ ಪ್ರದರ್ಶನ ಚಕ್ರದಿಂದ ಆ ಉತ್ತರವನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಿ.
ಹೊಸ ಉತ್ಪಾದನಾ ಕೋಶಕ್ಕಾಗಿ, ರಚನೆಯ ಸಾಧನ ಮತ್ತು ತೆಗೆದುಹಾಕುವ ಮಾರ್ಗ ಎರಡನ್ನೂ ಗುರುತಿಸುವ ಒಂದು ಲೇಔಟ್ ಅನ್ನು ವಿನಂತಿಸಿ. ಪ್ರತಿ ಅಚ್ಚು ತೆರೆದ ನಂತರ ಬಾಟಲಿಗಳು ಮತ್ತು ಫ್ಲ್ಯಾಷ್ ಎಲ್ಲಿಗೆ ಹೋಗುತ್ತವೆ ಎಂಬುದನ್ನು ತೋರಿಸಿ. ಸ್ಪಷ್ಟವಾದ ರೇಖಾಚಿತ್ರವು ಖರೀದಿ, ಉತ್ಪಾದನೆ ಮತ್ತು ಪರಿಕರಗಳ ತಂಡಗಳಿಗೆ ಪರಿಶೀಲಿಸಲು ಅದೇ ವ್ಯವಸ್ಥೆಯನ್ನು ನೀಡುತ್ತದೆ.
ಎಕ್ಸ್ಟ್ರೂಡರ್ ಪ್ರಕ್ರಿಯೆಗೊಳಿಸಬೇಕಾದ ವಸ್ತುಗಳಿಗೆ ಗಂಟೆಗೆ ಬಾಟಲಿಗಳನ್ನು ಸಂಪರ್ಕಿಸಿ
ನಿರ್ದಿಷ್ಟ ಅಳತೆಯ ಅವಧಿಯೊಂದಿಗೆ ಉತ್ಪಾದನಾ ಗುರಿಯನ್ನು ಗಂಟೆಗೆ ಸ್ವೀಕರಿಸಿದ ಬಾಟಲಿಗಳಂತೆ ಬರೆಯಿರಿ. ನಂತರ ರಿಜೆಕ್ಟ್ಸ್, ಗ್ರಾಸ್ ಮೋಲ್ಡ್ ಮೆಟೀರಿಯಲ್ ಮತ್ತು ಮೆಷಿನ್ ಸೀಕ್ವೆನ್ಸ್ ಮೂಲಕ ಹಿಂದಕ್ಕೆ ಕೆಲಸ ಮಾಡಿ. ಇದು ವಿವರಿಸಲಾಗದ ವೇಗದ ವಿನಂತಿಯ ಬದಲಿಗೆ ಮೌಲ್ಯಮಾಪನ ಮಾಡಲು ಪೂರೈಕೆದಾರರಿಗೆ ಬೇಡಿಕೆಯನ್ನು ನೀಡುತ್ತದೆ.
ಮುಗಿದ ಬಾಟಲ್ ತೂಕ ಮತ್ತು ಒಟ್ಟು ಅಚ್ಚೊತ್ತಿದ ತೂಕವು ವಿಭಿನ್ನ ಒಳಹರಿವುಗಳಾಗಿವೆ. ಎಕ್ಸ್ಟ್ರೂಡರ್ ತೆಗೆಯಬಹುದಾದ ಫ್ಲ್ಯಾಷ್ ಆಗುವ ವಸ್ತುವನ್ನು ಸಹ ಪ್ರಕ್ರಿಯೆಗೊಳಿಸುತ್ತದೆ. ಆ ವಸ್ತುವನ್ನು ಮರುಪಡೆಯುವುದು ವಸ್ತು ಸಮತೋಲನ ಮತ್ತು ಖರೀದಿ ವೆಚ್ಚದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರಬಹುದು, ಆದರೆ ಇದು ಆರಂಭಿಕ ಹೊರತೆಗೆಯುವ ಕೆಲಸವನ್ನು ತೆಗೆದುಹಾಕುವುದಿಲ್ಲ.
ವಿವರಣಾತ್ಮಕ ಯೋಜನೆ ಉದಾಹರಣೆ, ಕಿಂಗ್ಗಲ್ ಉತ್ಪಾದನಾ ಪರೀಕ್ಷೆಯಲ್ಲ
ಪ್ರತಿ ಗಂಟೆಗೆ 600 ಸ್ವೀಕಾರಾರ್ಹ ಬಾಟಲಿಗಳು, 95% ಸ್ವೀಕಾರ ದರ ಮತ್ತು ಪ್ರತಿ ಬಾಟಲಿಯ ಸ್ಥಾನಕ್ಕೆ 90 ಗ್ರಾಂ ಗ್ರಾಸ್ ಮೋಲ್ಡ್ ವಸ್ತುಗಳ ಗುರಿಯನ್ನು ಊಹಿಸಿ. ಸಿದ್ಧಪಡಿಸಿದ ಬಾಟಲಿಯು 70 ಗ್ರಾಂ ತೂಗುತ್ತದೆ ಎಂದು ಊಹಿಸಿ.
ಅಗತ್ಯವಿರುವ ರೂಪುಗೊಂಡ ಬಾಟಲಿಗಳು: ಗಂಟೆಗೆ 600 ÷ 0.95 ≈ 632
ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆ: (600 ÷ 0.95) × 0.090 ≈ 56.8 ಕೆಜಿ/ಗಂ
ಸ್ವೀಕರಿಸಿದ ಬಾಟಲಿಗಳಲ್ಲಿನ ವಸ್ತು: 600 × 0.070 = 42.0 ಕೆಜಿ/ಗಂ
ವ್ಯತ್ಯಾಸವು ಸ್ವೀಕರಿಸಿದ ಸಿದ್ಧಪಡಿಸಿದ ಬಾಟಲಿಗಳ ಹೊರಗಿನ ವಸ್ತುಗಳನ್ನು ಒಳಗೊಂಡಿದೆ. ಇದು ಶಾಶ್ವತ ವಸ್ತು ನಷ್ಟದ ಲೆಕ್ಕಾಚಾರ ಅಥವಾ ಖರೀದಿಸಲು ವರ್ಜಿನ್ ರಾಳದ ಮೊತ್ತವಲ್ಲ.
ಈ ಊಹೆಗಳು KGB5L ಪ್ರಕಟಿಸಿದ 55 kg/h ಉಲ್ಲೇಖದ ಮೇಲೆ ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆಯನ್ನು ಉಂಟುಮಾಡುತ್ತವೆ. ಇದು ಪ್ರಸ್ತಾವನೆಯನ್ನು ಮರುಪರಿಶೀಲಿಸಲು ಕಾರಣವಾಗಿದೆ. KGB5D ಪ್ರಕಟಿಸಿದ 80 kg/h ಈ ಪ್ರಾಥಮಿಕ ಸಮೂಹ-ಹರಿವಿನ ಹೋಲಿಕೆಯನ್ನು ತೆರವುಗೊಳಿಸುತ್ತದೆ, ಆದರೆ ಬಾಟಲಿಯ ಪ್ರಯೋಗವು ಇನ್ನೂ ಸೈಕಲ್ ಸಮಯ, ಗುಣಮಟ್ಟ ಮತ್ತು ಕೆಳಮಟ್ಟದ ಸಾಮರ್ಥ್ಯವನ್ನು ಸ್ಥಾಪಿಸಬೇಕು.
ಆ ಹೋಲಿಕೆಯನ್ನು ಗಂಟೆಗೆ 600 ಉತ್ತಮ ಬಾಟಲಿಗಳ ಭರವಸೆಯಾಗಿ ಪರಿವರ್ತಿಸಬೇಡಿ. ಊಹಿಸಲಾದ ಇನ್ಪುಟ್ಗಳನ್ನು ಬಳಸಿಕೊಂಡು ಸ್ಕ್ರೀನಿಂಗ್ ಲೆಕ್ಕಾಚಾರವು ಉದಾಹರಣೆಯಾಗಿದೆ. ನಿಜವಾದ ಉತ್ಪಾದನೆಗೆ ಅನುಮೋದಿತ ರಾಳ, ಅಚ್ಚು, ತೂಕ, ಕೂಲಿಂಗ್ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಯಂತ್ರ ಸಂರಚನೆಯ ಅಗತ್ಯವಿದೆ.
ಔಟ್ಪುಟ್ ದಾಖಲೆಯಲ್ಲಿ ನಿಲುಗಡೆಗಳನ್ನು ಹೇಗೆ ನಿರ್ವಹಿಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ತಿಳಿಸಿ. ಸ್ಥಿರವಾದ ಚಾಲನೆಯಲ್ಲಿರುವ ಮಧ್ಯಂತರ ಮತ್ತು ಸಂಪೂರ್ಣ ಶಿಫ್ಟ್ ವಿಭಿನ್ನ ಅಳತೆ ವಿಂಡೋಗಳಾಗಿವೆ. ಗ್ರಾಹಕರಿಗೆ ಶಿಫ್ಟ್ ಬದ್ಧತೆಯ ಅಗತ್ಯವಿದ್ದರೆ, ಪ್ರಾರಂಭ, ತಪಾಸಣೆ, ಯೋಜಿತ ವಿರಾಮಗಳು ಮತ್ತು ಬದಲಾವಣೆಗಳ ಒಪ್ಪಿಗೆಯ ಚಿಕಿತ್ಸೆಯನ್ನು ಸೇರಿಸಿ.
ಕಿಂಗ್ಗಲ್ನ ಉತ್ಪನ್ನ ಕೋಷ್ಟಕಗಳು ತಮ್ಮ ವೇಗದ ಉಲ್ಲೇಖವನ್ನು ಡ್ರೈ ಸೈಕಲ್ ಎಂದು ಲೇಬಲ್ ಮಾಡುತ್ತವೆ. ಆ ಲೇಬಲ್ ಅನ್ನು ನಿಖರವಾಗಿ ರೆಕಾರ್ಡ್ ಮಾಡಿ ಮತ್ತು ನಿಮ್ಮ ಬಾಟಲಿಗೆ ಪ್ರತ್ಯೇಕ ಸ್ವೀಕೃತ-ಔಟ್ಪುಟ್ ಪ್ರಸ್ತಾಪವನ್ನು ಕೇಳಿ. ಖರೀದಿದಾರನು ಉಲ್ಲೇಖಿಸಿದ ಫಲಿತಾಂಶವನ್ನು ಪ್ರಾಯೋಗಿಕ ಸ್ಥಿತಿ ಮತ್ತು ಎಣಿಕೆಯ ವಿಧಾನಕ್ಕೆ ಹಿಂತಿರುಗಿಸಲು ಸಾಧ್ಯವಾಗುತ್ತದೆ.
ಬಾಟಲಿಯು ಕುತ್ತಿಗೆ, ಗೋಡೆ ಮತ್ತು ತಳದಲ್ಲಿ ಹಾದು ಹೋಗಬೇಕು
ಉಪಯುಕ್ತ ಅನುಮೋದನೆ ಮಾದರಿಯು ಗ್ರಾಹಕರು ತುಂಬುವ ಮತ್ತು ಸಾಗಿಸುವ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಪ್ರತಿನಿಧಿಸುತ್ತದೆ. ಬಾಟಲಿ ಮತ್ತು ಅದರ ಉದ್ದೇಶಿತ ಮುಚ್ಚುವಿಕೆಯೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಸ್ವೀಕಾರವನ್ನು ನಿರ್ಧರಿಸುವ ಸೀಲಿಂಗ್ ವೈಶಿಷ್ಟ್ಯಗಳು, ಆಯಾಮಗಳು ಮತ್ತು ಪರೀಕ್ಷಾ ವಿಧಾನಗಳನ್ನು ಗುರುತಿಸಲು ಪ್ಯಾಕೇಜಿಂಗ್ ತಂಡವನ್ನು ಕೇಳಿ.
ಕುತ್ತಿಗೆಗೆ, ಮುಕ್ತಾಯದ ರೇಖಾಚಿತ್ರ ಮತ್ತು ಅನುಮೋದಿತ ಕ್ಯಾಪ್, ಪಂಪ್ ಅಥವಾ ಇತರ ಮುಚ್ಚುವಿಕೆಯನ್ನು ಸೇರಿಸಿ. ಯಾವ ಗೇಜ್ಗಳು ಅಥವಾ ಅಳತೆಗಳು ಫಲಿತಾಂಶವನ್ನು ಪರಿಶೀಲಿಸುತ್ತವೆ ಎಂಬುದನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಮುಚ್ಚುವ ಇಂಟರ್ಫೇಸ್ ಅದರ ರೇಖಾಚಿತ್ರವನ್ನು ಪೂರೈಸುತ್ತದೆಯೇ ಎಂದು ಬಾಟಲಿಯ ದೇಹದ ದೃಶ್ಯ ತಪಾಸಣೆ ಉತ್ತರಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಗೋಡೆಗಾಗಿ, ಮುಖ್ಯವಾದ ಸ್ಥಳಗಳನ್ನು ಮತ್ತು ಅವುಗಳನ್ನು ಹೇಗೆ ಅಳೆಯಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ವಿವರಿಸಿ. ಸರಾಸರಿ ಬಾಟಲ್ ತೂಕವು ಉತ್ಪಾದನಾ ನಿಯಂತ್ರಣಕ್ಕೆ ಸಹಾಯಕವಾಗಿದೆ, ಆದರೆ ಇದು ಭಾಗದೊಳಗೆ ವಸ್ತುವನ್ನು ಪತ್ತೆ ಮಾಡುವುದಿಲ್ಲ. ಒಪ್ಪಿದ ಗೋಡೆಯ ನಕ್ಷೆಯು ಭುಜ, ಹ್ಯಾಂಡಲ್ ಪ್ರದೇಶ ಮತ್ತು ಬೇಸ್ ಅನ್ನು ಪ್ರಯೋಗದ ಸಮಯದಲ್ಲಿ ಚರ್ಚಿಸಲು ಸುಲಭಗೊಳಿಸುತ್ತದೆ.
ದಿಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಮತ್ತು ಗೋಡೆಯ ದಪ್ಪ ಮಾರ್ಗದರ್ಶಿಪ್ರೊಫೈಲ್ ನಿಯಂತ್ರಣವು ವಸ್ತು ವಿತರಣೆಗೆ ಹೇಗೆ ಸಂಬಂಧಿಸಿದೆ ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ. ಅಗತ್ಯವಿರುವ ಫಲಿತಾಂಶವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಲು ಆ ಚರ್ಚೆಯನ್ನು ಬಳಸಿ. ನಿಯಂತ್ರಕ ಬಿಂದುಗಳ ಸಂಖ್ಯೆ ಮಾತ್ರ ಅಳತೆ ಮಾಡಿದ ಬಾಟಲಿಗಳಿಗೆ ಬದಲಿಯಾಗಿಲ್ಲ.
ತಳದಲ್ಲಿ, ಸಂಬಂಧಿತ ಸೀಮ್, ನಿಂತಿರುವ ಮೇಲ್ಮೈ ಮತ್ತು ನೋಟ ತಪಾಸಣೆಗಳನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ಅದರ ವಿಧಾನ ಮತ್ತು ಮಾನದಂಡಗಳೊಂದಿಗೆ ಸ್ವೀಕಾರ ಯೋಜನೆಯಲ್ಲಿ ಅಗತ್ಯವಿರುವ ಯಾವುದೇ ಸೋರಿಕೆ, ಡ್ರಾಪ್ ಅಥವಾ ಟಾಪ್-ಲೋಡ್ ಪರೀಕ್ಷೆಯನ್ನು ಸೇರಿಸಿ. ಅನ್ವಯವಾಗುವ ಅವಶ್ಯಕತೆಗಳು ಪ್ಯಾಕೇಜ್ನ ಬಳಕೆ ಮತ್ತು ಗ್ರಾಹಕರ ವಿವರಣೆಯಿಂದ ಬರುತ್ತವೆ.
ಅವುಗಳ ಮೂಲವನ್ನು ಗೋಚರಿಸುವ ರೀತಿಯಲ್ಲಿ ಮಾದರಿಗಳನ್ನು ತೆಗೆದುಕೊಳ್ಳಿ. ಕುಳಿ ಮತ್ತು ನಿಲ್ದಾಣವನ್ನು ಗುರುತಿಸಿ, ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಮತ್ತು ವಸ್ತು ಬ್ಯಾಚ್ ವಿವರಗಳನ್ನು ಸಂರಕ್ಷಿಸಿ. ಫಲಿತಾಂಶವು ಸ್ಥಾನಗಳ ನಡುವೆ ಭಿನ್ನವಾಗಿದ್ದರೆ, ತಂಡವು ಅದನ್ನು ಸೆಟಪ್ನ ನಿರ್ದಿಷ್ಟ ಭಾಗಕ್ಕೆ ಪತ್ತೆಹಚ್ಚಬಹುದು.
ಅಂತಿಮ ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆಯೊಂದಿಗೆ ಅನುಮೋದಿತ ಮಾದರಿಗಳು ಮತ್ತು ತಪಾಸಣೆ ದಾಖಲೆಗಳನ್ನು ಇರಿಸಿ. ಅವರು ಕಮಿಷನಿಂಗ್ ತಂಡಗಳಿಗೆ ಸಂತಾನೋತ್ಪತ್ತಿ ಮಾಡಲು ಛಾಯಾಚಿತ್ರಕ್ಕಿಂತ ಹೆಚ್ಚು ನಿಖರವಾದದ್ದನ್ನು ನೀಡುತ್ತಾರೆ. ದಿಯಂತ್ರ ಕಾರ್ಖಾನೆ ಸ್ವೀಕಾರ ಪರೀಕ್ಷಾ ಮಾರ್ಗದರ್ಶಿರನ್ ಮತ್ತು ಸ್ವೀಕಾರದ ಹಿಂದಿನ ಸಾಕ್ಷ್ಯವನ್ನು ದಾಖಲಿಸಲು ಚೌಕಟ್ಟನ್ನು ಒದಗಿಸುತ್ತದೆ.
ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ವ್ಯಾಪ್ತಿಯೊಂದಿಗೆ ಬಾಟಲ್ ಉತ್ಪಾದನಾ ಕೋಶವನ್ನು ವಿನಂತಿಸಿ
ಬೇಸ್ ಮೆಷಿನ್ ಉದ್ಧರಣವು ಅದರ ಬೆಲೆಯ ಹೊರಗೆ ಹಲವಾರು ಯೋಜನಾ ವಸ್ತುಗಳನ್ನು ಬಿಡಬಹುದು. ಒಳಗೊಂಡಿರುವ ಮೋಲ್ಡ್, ಹೆಡ್ ಟೂಲಿಂಗ್, ಮೆಟೀರಿಯಲ್ ಹ್ಯಾಂಡ್ಲಿಂಗ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಗುರುತಿಸಲು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ. ಖರೀದಿದಾರ-ಸರಬರಾಜು ಮಾಡಿದ ಸಲಕರಣೆಗಳನ್ನು ಅದೇ ಪಟ್ಟಿಯಲ್ಲಿ ಇರಿಸಿ ಇದರಿಂದ ಅನುಸ್ಥಾಪನಾ ತಂಡವು ಸಂಪೂರ್ಣ ಗಡಿಯನ್ನು ನೋಡಬಹುದು.
ಪ್ರಸ್ತಾವಿತ ಸಂರಚನೆಯ ವಿರುದ್ಧ ಗಾಳಿ ಮತ್ತು ನೀರಿನ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪರಿಶೀಲಿಸಿ. ಯೋಜನೆಯ ದಾಖಲೆಗಳಲ್ಲಿ ಅಗತ್ಯವಿರುವ ಪೂರೈಕೆ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಸಂಪರ್ಕ ಸ್ಥಳಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಕಿಂಗ್ಗಲ್ ನಉಪಯುಕ್ತತೆ ಮತ್ತು ಕಾರ್ಖಾನೆ ವಿನ್ಯಾಸ ಮಾರ್ಗದರ್ಶಿಸೈಟ್ ತಯಾರಿಕೆಗೆ ಅಗತ್ಯವಿರುವ ಮಾಹಿತಿಯನ್ನು ಒಳಗೊಂಡಿದೆ.
ಟ್ರಿಮ್ಮಿಂಗ್ ಮತ್ತು ಸೋರಿಕೆ ಪರೀಕ್ಷೆ ಎಲ್ಲಿ ನಡೆಯುತ್ತದೆ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸಿ. ಬಾಟಲಿಗಳು ಭರ್ತಿ ಅಥವಾ ಪ್ಯಾಕಿಂಗ್ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಹೇಗೆ ತಲುಪುತ್ತವೆ ಮತ್ತು ಹೇಗೆ ತಿರಸ್ಕರಿಸಿದ ಭಾಗಗಳು ರೇಖೆಯನ್ನು ಬಿಡುತ್ತವೆ ಎಂಬುದನ್ನು ವಿವರಿಸಿ. ಸ್ವಯಂಚಾಲಿತ ಕಾರ್ಯವನ್ನು ವಿನಂತಿಸಿದಾಗ, ಅದನ್ನು ನಿರ್ವಹಿಸುವ ಸಾಧನ ಮತ್ತು ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದೊಂದಿಗೆ ಅದರ ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ಹೆಸರಿಸಲು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ.
ಉದ್ಧರಣಕ್ಕಾಗಿ ವಿನಂತಿಯನ್ನು ತಯಾರಿಸಲು ಈ ಕೆಳಗಿನ ಅನುಕ್ರಮವನ್ನು ಬಳಸಿ. ಪ್ರತಿ ಹಂತವು ವೇಗದ ಅಥವಾ ಸಂಪೂರ್ಣ ಸ್ವಯಂಚಾಲಿತ ಯಂತ್ರಕ್ಕೆ ಸಾಮಾನ್ಯ ಆದ್ಯತೆಗಿಂತ ಹೆಚ್ಚಾಗಿ ಪೂರೈಕೆದಾರರು ಪರಿಶೀಲಿಸಬಹುದಾದ ಏನನ್ನಾದರೂ ಉತ್ಪಾದಿಸುತ್ತದೆ.
- ಬಾಟಲ್ ಮತ್ತು ಮುಚ್ಚುವ ರೇಖಾಚಿತ್ರಗಳನ್ನು ಲಗತ್ತಿಸಿ ಅಥವಾ ಸ್ಪಷ್ಟವಾಗಿ ಗುರುತಿಸಲಾದ ಮಾದರಿಗಳನ್ನು ಕಳುಹಿಸಿ.
- ರಾಳದ ದರ್ಜೆ, ಮುಗಿದ ತೂಕ ಮತ್ತು ಪ್ರಸ್ತಾವಿತ ವಸ್ತುಗಳ ಮಿಶ್ರಣವನ್ನು ಪಟ್ಟಿ ಮಾಡಿ.
- ಸ್ವೀಕರಿಸಿದ-ಔಟ್ಪುಟ್ ಗುರಿಯನ್ನು ಹೊಂದಿಸಿ ಮತ್ತು ಶಿಫ್ಟ್ ಮತ್ತು ಉತ್ಪನ್ನ-ಬದಲಾವಣೆಯ ವೇಳಾಪಟ್ಟಿಯನ್ನು ವಿವರಿಸಿ.
- ಹೊಸ ಉಪಕರಣಗಳನ್ನು ಬಳಸಬೇಕಾದ ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಅಚ್ಚುಗಳು, ಸಹಾಯಕಗಳು ಮತ್ತು ಕಾರ್ಖಾನೆ ಸೇವೆಗಳನ್ನು ವಿವರಿಸಿ.
- ವಿತರಣೆಯಲ್ಲಿ ಒಳಗೊಂಡಿರುವ ಅಗತ್ಯವಿರುವ ತಪಾಸಣೆ, ಪ್ರಯೋಗ ದಾಖಲೆಗಳು ಮತ್ತು ಸಲಕರಣೆಗಳನ್ನು ವಿವರಿಸಿ.
ಪ್ರತಿ ಐಟಂಗೆ ಉತ್ತರಿಸಲು ತಾಂತ್ರಿಕ ಪ್ರಸ್ತಾಪವನ್ನು ಕೇಳಿ. ಇದು ಪ್ರಸ್ತಾವಿತ ಮಾದರಿ ಮತ್ತು ಟೂಲಿಂಗ್ ವಿನ್ಯಾಸವನ್ನು ಗುರುತಿಸಬೇಕು, ನಂತರ ಅದರ ಉತ್ಪಾದನಾ ಪ್ರಸ್ತಾಪದ ಹಿಂದಿನ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ವಿವರಿಸಬೇಕು. ಯಾವುದೇ ತೆರೆದ ಇನ್ಪುಟ್ ಒಪ್ಪಿಗೆಯಾಗುವವರೆಗೆ ಗೋಚರಿಸಬೇಕು.
ಹಲವಾರು ಬಾಟಲಿಗಳನ್ನು ಹೊಂದಿರುವ ಯೋಜನೆಗಾಗಿ, ಪ್ರಾರಂಭದಲ್ಲಿ ಪೂರ್ಣ ಶ್ರೇಣಿಯನ್ನು ಸಲ್ಲಿಸಿ. ಯಾವ ಉತ್ಪನ್ನವು ಹೆಚ್ಚಾಗಿ ರನ್ ಆಗುತ್ತದೆ ಮತ್ತು ಯಾವುದು ದೊಡ್ಡ ಉಪಕರಣದ ಅಗತ್ಯವನ್ನು ಹೊಂದಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಿ. ಸಲಕರಣೆ ಹೊದಿಕೆಯ ಜೊತೆಗೆ ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಯನ್ನು ಪರಿಶೀಲಿಸಲು ಇದು ಪೂರೈಕೆದಾರರಿಗೆ ಸಹಾಯ ಮಾಡುತ್ತದೆ.
HDPE ಬಾಟಲ್ ಲೈನ್ ಅನ್ನು ಯೋಜಿಸುತ್ತಿರುವಿರಾ?
ನಿಮ್ಮ ಬಾಟಲ್ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಉತ್ಪಾದನಾ ಗುರಿಯನ್ನು ಕಿಂಗ್ಗಲ್ಗೆ ಕಳುಹಿಸಿ.ರಾಳದ ದರ್ಜೆ, ಮುಚ್ಚುವಿಕೆಯ ವಿವರಗಳು ಮತ್ತು ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಯಾವುದೇ ಅಚ್ಚು ಮಾಹಿತಿಯನ್ನು ಸೇರಿಸಿ. ಈ ಇನ್ಪುಟ್ಗಳು ಕಾನ್ಫಿಗರೇಶನ್ ವಿಮರ್ಶೆ ಮತ್ತು ನಿಮ್ಮ ನಿಜವಾದ ಉತ್ಪನ್ನಕ್ಕೆ ಸಂಬಂಧಿಸಿರುವ ಉದ್ಧರಣವನ್ನು ಬೆಂಬಲಿಸುತ್ತವೆ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
HDPE ಬಾಟಲಿಗಳಿಗಾಗಿ ನಾನು ಯಾವ ಯಂತ್ರವನ್ನು ಪರಿಗಣಿಸಬೇಕು?
ಹೊರತೆಗೆಯುವ ಬಾಟಲ್ ಯೋಜನೆಗಾಗಿ, ನಿರಂತರ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ ಮತ್ತು ಬಾಟಲ್ ಡ್ರಾಯಿಂಗ್, ರಾಳ, ಅಚ್ಚು ಮತ್ತು ಅಗತ್ಯವಿರುವ ಔಟ್ಪುಟ್ ಅನ್ನು ಒಟ್ಟಿಗೆ ಪರಿಶೀಲಿಸಿ. ಕಿಂಗ್ಗಲ್ನ KGB2L, KGB5L ಮತ್ತು KGB5D ಸಣ್ಣ-ಧಾರಕ ಉಲ್ಲೇಖ ಬಿಂದುಗಳನ್ನು ಒದಗಿಸುತ್ತವೆ. ಅಂತಿಮ ಆಯ್ಕೆಯು ಅನುಮೋದಿತ ಉಪಕರಣ ಮತ್ತು ಉತ್ಪಾದನಾ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
5 L ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಚಿಕ್ಕ ಬಾಟಲಿಗಳನ್ನು ಉತ್ಪಾದಿಸಬಹುದೇ?
ಬಹುಶಃ, ಅಚ್ಚು, ಡೈ ಟೂಲಿಂಗ್, ಅಂತರ ಮತ್ತು ತೆಗೆಯುವ ವ್ಯವಸ್ಥೆಯು ಆ ಬಾಟಲಿಗಳಿಗೆ ಸರಿಹೊಂದುತ್ತದೆ. ಗರಿಷ್ಟ ಕಂಟೇನರ್ ಸಾಮರ್ಥ್ಯವು ಪ್ರತಿ ಹೊಂದಾಣಿಕೆಯ ಉತ್ಪನ್ನವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವುದಿಲ್ಲ. ಸಣ್ಣ ಬಾಟಲಿಯ ರೇಖಾಚಿತ್ರಗಳು ಮತ್ತು ಉತ್ಪಾದನಾ ಗುರಿಗಳನ್ನು ಕಳುಹಿಸಿ, ನಂತರ ಪ್ರತಿ ಉತ್ಪನ್ನಕ್ಕೆ ಸಂಪೂರ್ಣ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ಖಚಿತಪಡಿಸಲು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ.
ಡಬಲ್-ಸ್ಟೇಷನ್ ಯಂತ್ರಕ್ಕೆ ಡಬಲ್ ಡೈ ಹೆಡ್ ಅಗತ್ಯವಿದೆಯೇ?
ಸಂಖ್ಯೆ. ಸ್ಟೇಷನ್ಗಳು ಅಚ್ಚು ಸ್ಥಾನಗಳಾಗಿವೆ, ಆದರೆ ಡೈ ಔಟ್ಲೆಟ್ಗಳು ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ನಲ್ಲಿ ಎಷ್ಟು ಪ್ಯಾರಿಸನ್ಗಳನ್ನು ಪೂರೈಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ. ಉದ್ಧರಣವು ಎರಡನ್ನೂ ಪ್ರತ್ಯೇಕವಾಗಿ ಗುರುತಿಸಬೇಕು. ಎರಡು ಯಂತ್ರ ಕೊಡುಗೆಗಳನ್ನು ಹೋಲಿಸುವ ಮೊದಲು ಪ್ರಸ್ತಾವಿತ ಕ್ಯಾವಿಟಿ ಲೇಔಟ್, ಡೈ-ಹೆಡ್ ಸ್ಪೇಸಿಂಗ್ ಮತ್ತು ಮೋಲ್ಡ್ ಸೆಟ್ಗಳನ್ನು ಪರಿಶೀಲಿಸಿ.
ಯಂತ್ರವು ಗಂಟೆಗೆ ಎಷ್ಟು HDPE ಬಾಟಲಿಗಳನ್ನು ಮಾಡಬಹುದು?
ಉತ್ತರವು ಬಾಟಲ್, ಒಟ್ಟು ಅಚ್ಚೊತ್ತಿದ ತೂಕ, ವಸ್ತು, ಉಪಕರಣ, ಸೈಕಲ್ ಮತ್ತು ಸ್ವೀಕಾರ ಮಾನದಂಡಗಳನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಒಪ್ಪಿದ ಷರತ್ತುಗಳ ಅಡಿಯಲ್ಲಿ ಗಂಟೆಗೆ ಸ್ವೀಕರಿಸಿದ ಬಾಟಲಿಗಳಂತೆ ಗುರಿಯನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ. ಆರಂಭಿಕ ವಸ್ತು-ಬೇಡಿಕೆ ಪರಿಶೀಲನೆಗಾಗಿ ಪ್ರಕಟಿತ ಕರಗುವ ಸಾಮರ್ಥ್ಯವನ್ನು ಬಳಸಿ, ನಂತರ ಪ್ರಯೋಗದಲ್ಲಿ ಮುಗಿದ-ಬಾಟಲ್ ದರವನ್ನು ಪರಿಶೀಲಿಸಿ.
ಯಂತ್ರವು ಮರುಬಳಕೆಯ HDPE ಅನ್ನು ಚಲಾಯಿಸಬಹುದೇ?
ಪೂರೈಕೆದಾರರೊಂದಿಗೆ ನಿಜವಾದ ವಸ್ತು ಮೂಲ ಮತ್ತು ಉದ್ದೇಶಿತ ಮಿಶ್ರಣವನ್ನು ದೃಢೀಕರಿಸಿ. ಪ್ರಯೋಗದಲ್ಲಿ ಆ ವಸ್ತುವನ್ನು ಸೇರಿಸಿ ಮತ್ತು ಅನುಮೋದಿತ ಅವಶ್ಯಕತೆಗಳ ವಿರುದ್ಧ ಪರಿಣಾಮವಾಗಿ ಬಾಟಲಿಗಳನ್ನು ನಿರ್ಣಯಿಸಿ. ಒಂದು ಸಾಮಾನ್ಯ HDPE ಯಂತ್ರ ವಿವರಣೆಯು ಪ್ರತಿ ಪ್ಯಾಕೇಜ್ಗೆ ಸ್ವೀಕಾರಾರ್ಹ ಮರುಬಳಕೆಯ-ವಿಷಯ ಶೇಕಡಾವಾರು ಪ್ರಮಾಣವನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
HDPE ಬಾಟಲ್ ಯಂತ್ರದ ಉದ್ಧರಣಕ್ಕಾಗಿ ಯಾವ ಮಾಹಿತಿ ಅಗತ್ಯವಿದೆ?
ಬಾಟಲ್ ಮತ್ತು ಕ್ಲೋಸರ್ ಡ್ರಾಯಿಂಗ್ಗಳು, ರಾಳದ ದರ್ಜೆ, ಗುರಿ ತೂಕ, ಸ್ವೀಕರಿಸಿದ-ಔಟ್ಪುಟ್ ಅವಶ್ಯಕತೆ ಮತ್ತು ಉತ್ಪನ್ನ-ಬದಲಾವಣೆಯ ವೇಳಾಪಟ್ಟಿಯನ್ನು ಒದಗಿಸಿ. ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಅಚ್ಚು ವಿವರಗಳು, ಸೈಟ್ ಉಪಯುಕ್ತತೆಗಳು ಮತ್ತು ಅಗತ್ಯವಿರುವ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳನ್ನು ಸೇರಿಸಿ. ಪ್ರಯೋಗ ಮತ್ತು ತಪಾಸಣೆಯ ಮಾನದಂಡಗಳನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ ಆದ್ದರಿಂದ ಉದ್ಧರಣವು ಎರಡೂ ಕಡೆಯವರು ಮೌಲ್ಯಮಾಪನ ಮಾಡಬಹುದಾದ ಉತ್ಪಾದನಾ ಫಲಿತಾಂಶವನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಕಿಂಗ್ಗಲ್ನ ಪ್ರಕಟಿತ ಉತ್ಪನ್ನ ಪುಟಗಳಿಗೆ ಯಂತ್ರ ಉಲ್ಲೇಖಗಳು ಲಿಂಕ್ ಮಾಡುತ್ತವೆ. ಸಂಖ್ಯಾತ್ಮಕ ಉತ್ಪಾದನೆಯ ಉದಾಹರಣೆಯು ಹೇಳಲಾದ ಊಹೆಗಳನ್ನು ಬಳಸುತ್ತದೆ ಮತ್ತು ಅಳತೆ ಮಾಡಿದ ಯಂತ್ರದ ಫಲಿತಾಂಶವಲ್ಲ. ನಿರ್ದಿಷ್ಟ ಆದೇಶಕ್ಕಾಗಿ, ಒಪ್ಪಿದ ತಾಂತ್ರಿಕ ವಿವರಣೆ, ಉಪಕರಣದ ರೇಖಾಚಿತ್ರಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ದಾಖಲೆಗಳನ್ನು ಬಳಸಿ.