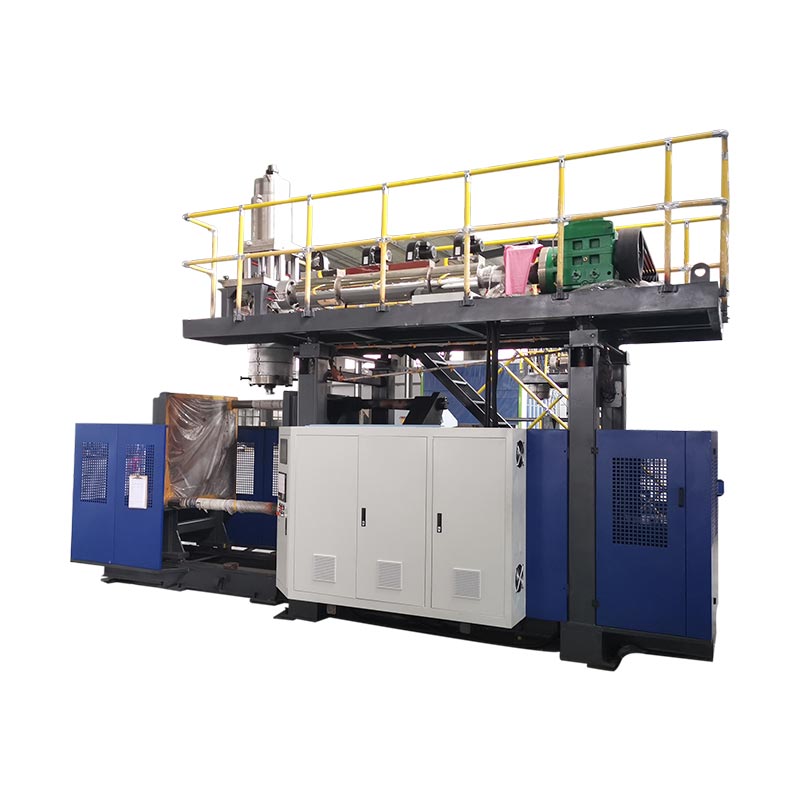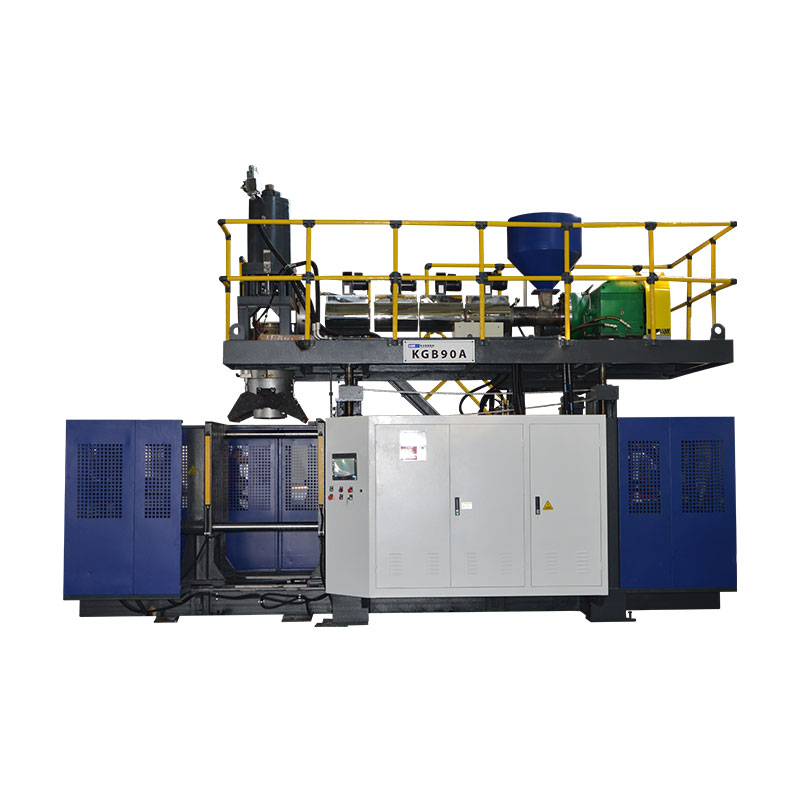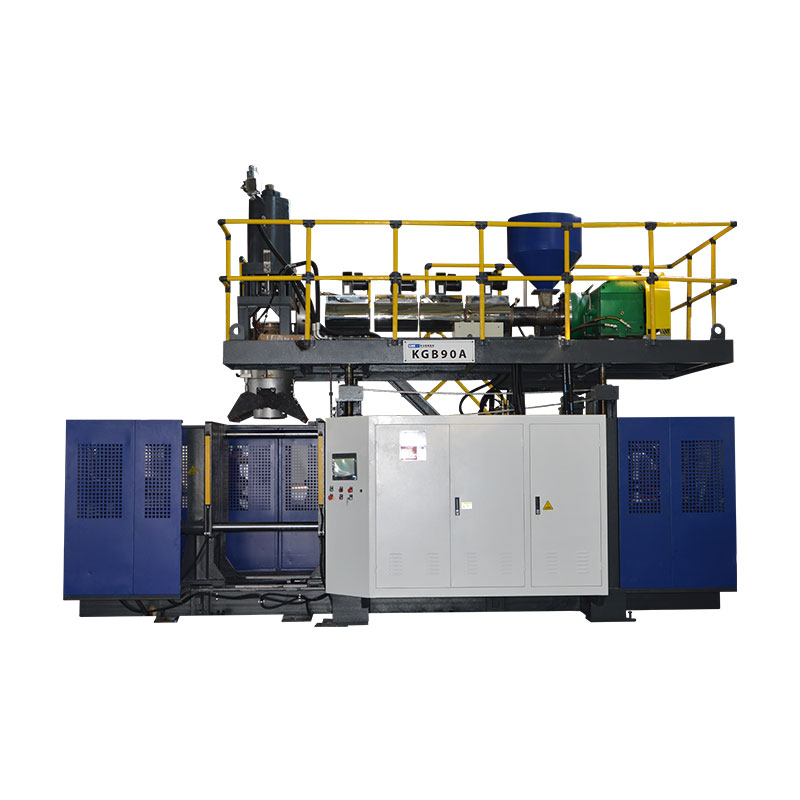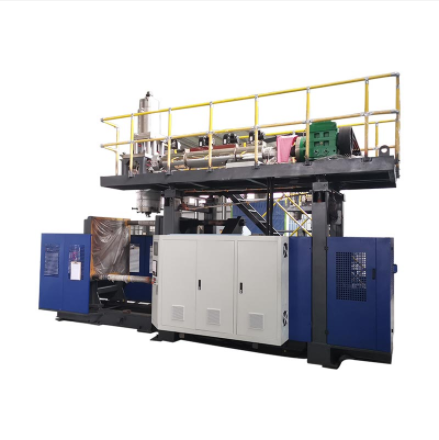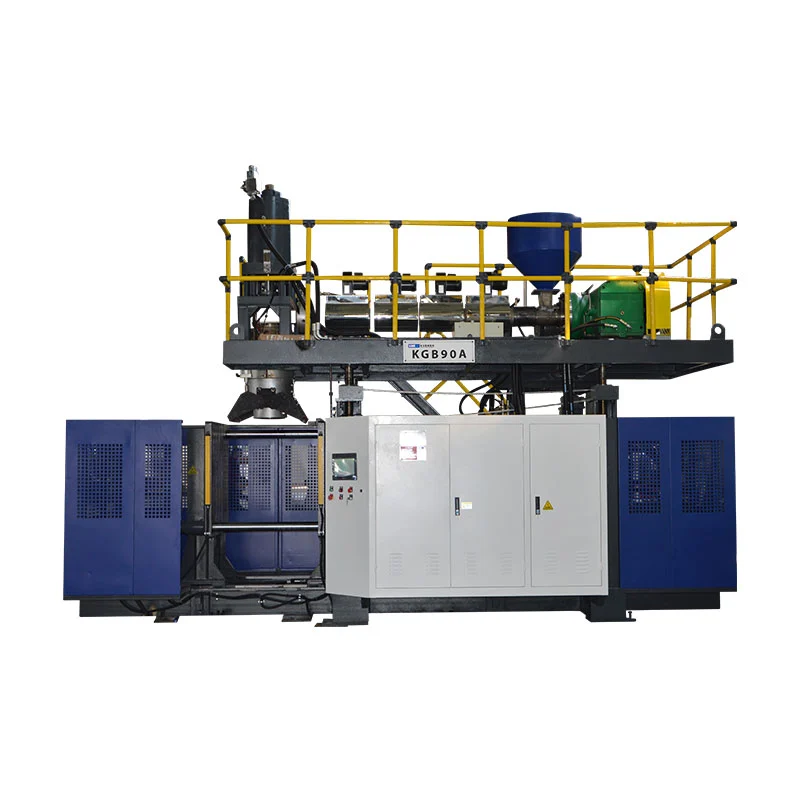
ಭಾಗ, ಅಚ್ಚು, ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮತ್ತು ಫ್ಯಾಕ್ಟರಿ ಎಲ್ಲಾ ಅದರ ಪ್ರಕಟಿತ ಮಿತಿಗಳಿಗೆ ಸರಿಹೊಂದಿದಾಗ ಮಾತ್ರ KGB100B ದೊಡ್ಡ ಟೊಳ್ಳಾದ ಉತ್ಪನ್ನಗಳಿಗೆ ಅಭ್ಯರ್ಥಿಯಾಗಿದೆ. ಕಿಂಗ್ಗಲ್ 120 L ಗರಿಷ್ಠ ಧಾರಕ ಸಾಮರ್ಥ್ಯ, 920 x 1200 mm ಗರಿಷ್ಠ ಅಚ್ಚು ಗಾತ್ರ, 12(20) L ಸಂಚಯಕ ಉಲ್ಲೇಖ ಮತ್ತು 9(15) kg PE ಸಂಚಯಕ-ತೂಕದ ಉಲ್ಲೇಖವನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಆ ಅಂಕಿಅಂಶಗಳು ಎಂಜಿನಿಯರಿಂಗ್ ವಿಮರ್ಶೆಯನ್ನು ಪ್ರಾರಂಭಿಸುತ್ತವೆ, ಆದರೆ ಉತ್ಪನ್ನದ ರೇಖಾಚಿತ್ರ ಮತ್ತು ಪ್ರಯೋಗ ಯೋಜನೆಯು ಅಂತಿಮ ಆಯ್ಕೆಯನ್ನು ಪರಿಹರಿಸಬೇಕು.
120L ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವನ್ನು ಹುಡುಕುವ ಖರೀದಿದಾರರು ಸಾಮಾನ್ಯವಾಗಿ ಮನಸ್ಸಿನಲ್ಲಿ ನಿಜವಾದ ಭಾಗವನ್ನು ಹೊಂದಿರುತ್ತಾರೆ. ಇದು ರಾಸಾಯನಿಕ ಡ್ರಮ್, ಸಂಚಾರ ತಡೆ, ಫ್ಲೋಟ್, ಟ್ಯಾಂಕ್, ಆಟಿಕೆ ಅಥವಾ ದೊಡ್ಡ ತಾಂತ್ರಿಕ ಘಟಕವಾಗಿರಬಹುದು. ವಾಲ್ಯೂಮ್ ಲೇಬಲ್ ಉಪಯುಕ್ತವಾಗಿದೆ, ಆದರೆ ಇದು ಕಠಿಣ ಪ್ರದೇಶಗಳು, ಅಚ್ಚು ಚಲನೆ, ಗೋಡೆಯ ವಿತರಣೆ ಅಥವಾ ತಂಪಾಗಿಸುವ ಬೇಡಿಕೆಯನ್ನು ವಿವರಿಸುವುದಿಲ್ಲ.
ಈ ಮಾರ್ಗದರ್ಶಿ KGB100B ಅನ್ನು ಉತ್ಪಾದನಾ ವ್ಯವಸ್ಥೆಯಾಗಿ ಓದುತ್ತದೆ. ಪ್ರತಿ ಪ್ರಕಟಿತ ಸಂಖ್ಯೆಯು ನಿಮಗೆ ಏನನ್ನು ಹೇಳಬಹುದು ಮತ್ತು ಅದು ಏನು ಮಾಡಬಾರದು ಎಂಬುದನ್ನು ಇದು ವಿವರಿಸುತ್ತದೆ. RFQ ನೊಂದಿಗೆ ಏನು ಕಳುಹಿಸಬೇಕು ಎಂಬುದನ್ನು ಸಹ ಇದು ತೋರಿಸುತ್ತದೆ, ಆದ್ದರಿಂದ ಚರ್ಚೆಯು ಸಾಮಾನ್ಯ ಯಂತ್ರದ ಹೆಸರಿನಿಂದ ಪರೀಕ್ಷಿಸಬಹುದಾದ ಪರಿಹಾರಕ್ಕೆ ಚಲಿಸಬಹುದು.

ವೇಗದ ಉತ್ಪನ್ನ-ಫಿಟ್ ಪರಿಶೀಲನೆಗಾಗಿ ಆರು ಪ್ರಶ್ನೆಗಳು
- ಸಂಪೂರ್ಣ ಅಚ್ಚು ತಟ್ಟೆ, ಅಚ್ಚು ಹೊದಿಕೆ ಮತ್ತು ದಪ್ಪದ ಶ್ರೇಣಿಗೆ ಸರಿಹೊಂದುತ್ತದೆಯೇ?
- ತಣ್ಣಗಾದ ಭಾಗವು ಲಭ್ಯವಿರುವ ತೆರೆಯುವಿಕೆಯ ಮೂಲಕ ಅಚ್ಚನ್ನು ಬಿಡಬಹುದೇ?
- ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿಯು ಆಯ್ದ ಸಂಚಯಕ ಸಂರಚನೆಯೊಳಗೆ ಇದೆಯೇ?
- ಎಕ್ಸ್ಟ್ರೂಡರ್ ಗುರಿ ಚಕ್ರಕ್ಕೆ ಸಾಕಷ್ಟು ವಸ್ತುಗಳನ್ನು ಮರುಪಡೆಯಬಹುದೇ?
- ಕ್ಲ್ಯಾಂಪ್ ಫೋರ್ಸ್ ಒಪ್ಪಿದ ಯೋಜಿತ ಪ್ರದೇಶ ಮತ್ತು ಹೊಡೆತದ ಒತ್ತಡವನ್ನು ಹೊಂದಿರಬಹುದೇ?
- ಸಸ್ಯವು ಸ್ಥಿರವಾದ ಶಕ್ತಿ, ತಂಪಾಗಿಸುವ ನೀರು ಮತ್ತು ಸಂಕುಚಿತ ಗಾಳಿಯನ್ನು ಪೂರೈಸಬಹುದೇ?
ನಿರ್ದಿಷ್ಟ ಗಡಿ:ಈ ಮಾರ್ಗದರ್ಶಿಯಲ್ಲಿನ ಅಂಕಿಅಂಶಗಳು ಪ್ರಸ್ತುತದಿಂದ ಬರುತ್ತವೆKinggle KGB100B ಉತ್ಪನ್ನ ಪುಟ. ಅವುಗಳನ್ನು ಸೆಪ್ಟೆಂಬರ್ 15, 2026 ರಂದು ಪರಿಶೀಲಿಸಲಾಗಿದೆ. ಅವುಗಳನ್ನು ಪ್ರಕಟಿಸಿದ ಸ್ಕ್ರೀನಿಂಗ್ ಉಲ್ಲೇಖಗಳಂತೆ ಪರಿಗಣಿಸಿ. ಅನುಮೋದಿತ ಉದ್ಧರಣ, ಲೇಔಟ್, ಯಂತ್ರ ರೇಖಾಚಿತ್ರ ಮತ್ತು ತಾಂತ್ರಿಕ ಒಪ್ಪಂದವು ಆದೇಶಿಸಿದ ಯಂತ್ರವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು.
120L ಲೇಬಲ್ ಒಂದು ಆರಂಭಿಕ ಹಂತವಾಗಿದೆ, ಉತ್ಪನ್ನದ ಅನುಮೋದನೆಯಲ್ಲ
ಕಿಂಗ್ಗಲ್ 120 ಎಲ್ ಅನ್ನು KGB100B ಗರಿಷ್ಠ ಕಂಟೇನರ್ ಸಾಮರ್ಥ್ಯವಾಗಿ ಪ್ರಕಟಿಸುತ್ತದೆ. ಅದು ಖರೀದಿದಾರರಿಗೆ ತ್ವರಿತ ಶ್ರೇಣಿಯ ಮಾರ್ಕರ್ ಅನ್ನು ನೀಡುತ್ತದೆ. 120 L ಗಿಂತ ಕೆಳಗಿನ ಪ್ರತಿಯೊಂದು ಭಾಗವು ಯಂತ್ರದಲ್ಲಿ ಚಲಿಸುತ್ತದೆ ಎಂದು ಹೇಳುವುದಿಲ್ಲ. ಕಾಂಪ್ಯಾಕ್ಟ್ ಡ್ರಮ್ ಮತ್ತು ಉದ್ದವಾದ ಟ್ರಾಫಿಕ್ ತಡೆಗೋಡೆ ವಿಭಿನ್ನವಾದ ಅಚ್ಚು ಅಗಲಗಳು, ಯೋಜಿತ ಪ್ರದೇಶಗಳು, ಪ್ಯಾರಿಸನ್ ಉದ್ದಗಳು ಮತ್ತು ತೆಗೆದುಹಾಕುವ ಮಾರ್ಗಗಳನ್ನು ಹೊಂದಿರುತ್ತದೆ.
ನಾಮಮಾತ್ರದ ಪರಿಮಾಣವು ವಸ್ತು ಬೇಡಿಕೆಯನ್ನು ಸಹ ಮರೆಮಾಡಬಹುದು. ದೊಡ್ಡ ತೆಳುವಾದ ಗೋಡೆಯ ಫ್ಲೋಟ್ ಹೆಚ್ಚು ಗಾಳಿಯನ್ನು ಹೊಂದಿರಬಹುದು ಆದರೆ ದಪ್ಪ ಪಕ್ಕೆಲುಬುಗಳು, ಹಿಡಿಕೆಗಳು ಮತ್ತು ಪಿಂಚ್ ವಲಯಗಳೊಂದಿಗೆ ಸಣ್ಣ ತಾಂತ್ರಿಕ ಭಾಗಕ್ಕಿಂತ ಕಡಿಮೆ ರಾಳವನ್ನು ಹೊಂದಿರುತ್ತದೆ. ಯಂತ್ರವು ಸಂಪೂರ್ಣ ಹಾಟ್ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ರೂಪಿಸಬೇಕು, ನಂತರ ಅದು ಫ್ಲ್ಯಾಷ್ ಅಥವಾ ಟ್ರಿಮ್ ಆಗುತ್ತದೆ. ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನದ ತೂಕ ಮಾತ್ರ ಆದ್ದರಿಂದ ತಲೆ ನೀಡಬೇಕಾದ ಹೊಡೆತವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ.
ಜ್ಯಾಮಿತಿಯು ನಿರ್ಧಾರವನ್ನು ಮತ್ತೆ ಬದಲಾಯಿಸುತ್ತದೆ. ಡೀಪ್ ಡ್ರಾ ಪ್ರದೇಶಗಳು ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಹೆಚ್ಚು ವಿಸ್ತರಿಸಬಹುದು. ವೈಡ್ ಪ್ಯಾನೆಲ್ಗಳಿಗೆ ಹೆಚ್ಚಿನ ಕ್ಲ್ಯಾಂಪ್ ಫೋರ್ಸ್ ಬೇಕಾಗಬಹುದು. ಕಂಟೇನರ್ ಪರಿಮಾಣವು ಪ್ರಸ್ತುತವಾಗುವ ಮೊದಲು ದೀರ್ಘ ಭಾಗಗಳನ್ನು ಡೈ-ಟು-ಮೋಲ್ಡ್ ಅಂತರದಿಂದ ಅಥವಾ ಟೇಕ್-ಔಟ್ ಜಾಗದಿಂದ ಸೀಮಿತಗೊಳಿಸಬಹುದು. ಕುತ್ತಿಗೆಯ ಒಳಸೇರಿಸುವಿಕೆಗಳು, ಆಂತರಿಕ ಎಳೆಗಳು ಮತ್ತು ಕೆಳಭಾಗದ ಬೀಸುವಿಕೆಯು ಚಕ್ರಕ್ಕೆ ಹೆಚ್ಚಿನ ಚಲನೆಯನ್ನು ಸೇರಿಸಬಹುದು.
ಕಿರುಪಟ್ಟಿಯನ್ನು ನಿರ್ಮಿಸಲು 120L ವಿವರಣೆಯನ್ನು ಬಳಸಿ. ನಂತರ ಯಂತ್ರದೊಂದಿಗೆ ನೈಜ ಭಾಗ ಮತ್ತು ಅಚ್ಚು ಹೋಲಿಕೆ ಮಾಡಿ. ಇದಕ್ಕಾಗಿಯೇ ಕಿಂಗ್ಗಲ್ ಅವರ ಸ್ವಂತದ್ದುಮಾರಾಟ ಪ್ರಕ್ರಿಯೆಮಾದರಿ ಶಿಫಾರಸಿನ ಮೊದಲು ಉತ್ಪನ್ನದ ಫೋಟೋಗಳು, ರೇಖಾಚಿತ್ರಗಳು, ತೂಕ, ಗಾತ್ರ, ವಸ್ತು, ದಪ್ಪ ಮತ್ತು ಔಟ್ಪುಟ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ಕೇಳುತ್ತದೆ.
ಆ ಅನುಕ್ರಮವು ಸಾಮರ್ಥ್ಯದ ಲೇಬಲ್ ಅನ್ನು ಅದರ ಸರಿಯಾದ ಪಾತ್ರದಲ್ಲಿ ಇರಿಸುತ್ತದೆ: ತ್ವರಿತ ಸ್ಕ್ರೀನಿಂಗ್ ಮೊದಲು, ಎಂಜಿನಿಯರಿಂಗ್ ದೃಢೀಕರಣ ಎರಡನೆಯದು.
KGB100B ವಿವರಣೆಯನ್ನು ಖರೀದಿದಾರರ ಪ್ರಶ್ನೆಗಳಾಗಿ ಪರಿವರ್ತಿಸಿ
ಪ್ರತಿ ಸಂಖ್ಯೆಯು ಪರಿಶೀಲನೆಗೆ ಕಾರಣವಾದಾಗ ನಿರ್ದಿಷ್ಟತೆಯ ಕೋಷ್ಟಕವು ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ. KGB100B ಪುಟವು ಯಂತ್ರದ ಗಾತ್ರ, ಕ್ಲ್ಯಾಂಪಿಂಗ್, ಹೊರತೆಗೆಯುವಿಕೆ, ಸಂಚಯಕ ತಲೆ ಮತ್ತು ಉಪಯುಕ್ತತೆಯ ಉಲ್ಲೇಖಗಳನ್ನು ಒಳಗೊಂಡಿದೆ. ಕೆಲವು ಮೌಲ್ಯಗಳು ಸ್ಪಷ್ಟ ಮಿತಿಗಳಾಗಿವೆ. ಇತರರು ಪ್ರಕಟಿಸಿದ ಕಾನ್ಫಿಗರೇಶನ್ ಅಥವಾ ನೋ-ಲೋಡ್ ಯಂತ್ರ ಸ್ಥಿತಿಯನ್ನು ವಿವರಿಸುತ್ತಾರೆ.
ಪುಟವು ಸಂಚಯಕವನ್ನು 12(20) L ಮತ್ತು PE ಶೇಖರಣೆಯ ತೂಕವನ್ನು 9(15) ಕೆಜಿ ಎಂದು ಪಟ್ಟಿಮಾಡುತ್ತದೆ. ಪಟ್ಟಿ ಮಾಡಲಾದ ಪರ್ಯಾಯಗಳನ್ನು ಸೂಚಿಸುವಂತೆ ಆವರಣಗಳು ಕಂಡುಬರುತ್ತವೆ, ಆದರೆ ಪುಟವು ಆಯ್ಕೆಯ ನಿಯಮವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವುದಿಲ್ಲ. ಆದ್ದರಿಂದ ಉದ್ಧರಣವು ಒಂದು ತಲೆಯ ವ್ಯವಸ್ಥೆ ಮತ್ತು ಅದರ ವಸ್ತು ವ್ಯಾಪ್ತಿಯನ್ನು ಹೆಸರಿಸಬೇಕು. ಯೋಜನೆಗಾಗಿ ಕಿಂಗ್ಗಲ್ ಅದನ್ನು ದೃಢೀಕರಿಸದ ಹೊರತು ದೊಡ್ಡ ಫಿಗರ್ ಅನ್ನು ಪ್ರಮಾಣಿತ ಯಂತ್ರದ ಊಹೆಯೊಂದಿಗೆ ಸಂಯೋಜಿಸಬೇಡಿ.
| ಪ್ರಕಟಿತ ಕ್ಷೇತ್ರ | KGB100B ಉಲ್ಲೇಖ | ಇದು ಪ್ರಚೋದಿಸಬೇಕು ಎಂಬ ಪ್ರಶ್ನೆ |
|---|---|---|
| ಗರಿಷ್ಠ ಧಾರಕ ಸಾಮರ್ಥ್ಯ | 120 ಎಲ್ | ನಿಜವಾದ ಉತ್ಪನ್ನದ ರೇಖಾಗಣಿತ ಮತ್ತು ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ಹೊಂದುತ್ತದೆಯೇ, ಅದರ ನಾಮಮಾತ್ರದ ಪರಿಮಾಣವನ್ನು ಮಾತ್ರವಲ್ಲದೆ? |
| ಔಟ್ಪುಟ್ | 320 ಪಿಸಿಗಳು / ಗಂ, ಡ್ರೈ ಸೈಕಲ್ | ಉತ್ಪಾದನಾ ಅಚ್ಚು, ರಾಳ, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ನಿಯಮಗಳೊಂದಿಗೆ ಯಂತ್ರವು ಯಾವ ಉತ್ಪಾದನೆಯನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳಬಹುದು? |
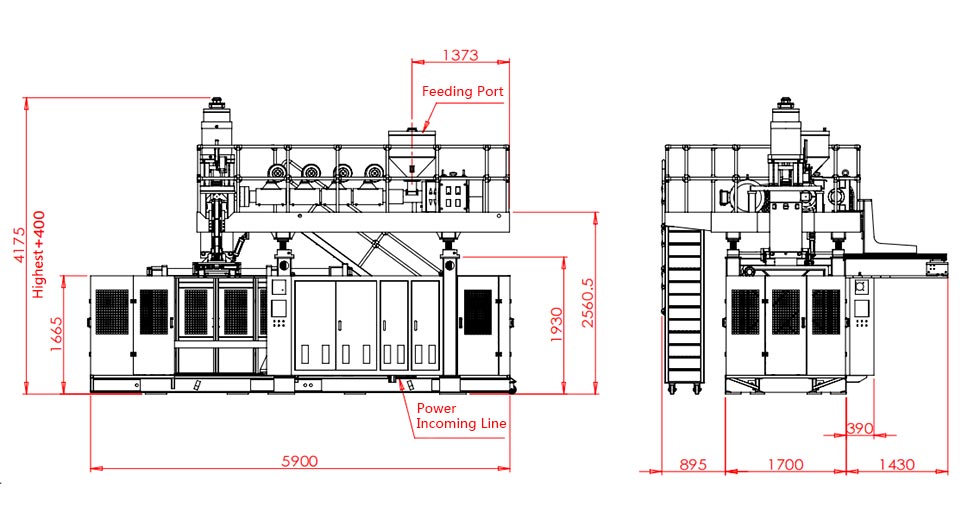
| ಯಂತ್ರದ ಗಾತ್ರ | 5.9 x 3.8 x 4.6 ಮೀ | ಪ್ರವೇಶ, ಪ್ಲಾಟ್ಫಾರ್ಮ್ಗಳು, ಮೆತುನೀರ್ನಾಳಗಳು, ನಿರ್ವಹಣೆ ಮತ್ತು ನಿರ್ವಹಣೆಗಾಗಿ ಸಾಕಷ್ಟು ಸ್ಥಾಪಿಸಲಾದ ಸ್ಥಳವಿದೆಯೇ? |
| ಯಂತ್ರದ ತೂಕ | 18 ಟಿ | ಅಂತಿಮ ಸಾಮಾನ್ಯ ವ್ಯವಸ್ಥೆ ರೇಖಾಚಿತ್ರವನ್ನು ಯಾವ ಅಡಿಪಾಯ ಮತ್ತು ರಿಗ್ಗಿಂಗ್ ಯೋಜನೆ ಅನುಸರಿಸುತ್ತದೆ? |
| ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವ ಶಕ್ತಿ | 440 ಕೆ.ಎನ್ | ಒಪ್ಪಿದ ಪ್ರಕ್ರಿಯೆಯ ಒತ್ತಡದಲ್ಲಿ ಉತ್ಪನ್ನದ ಯೋಜಿತ ಪ್ರದೇಶಕ್ಕೆ ಇದು ಸಾಕಾಗುತ್ತದೆಯೇ? |
| ಪ್ಲಾಟೆನ್ ಮತ್ತು ಅಚ್ಚು ಉಲ್ಲೇಖಗಳು | 1200 x 1200 ಎಂಎಂ ಪ್ಲೇಟನ್; 920 x 1200 ಮಿಮೀ ಗರಿಷ್ಠ ಅಚ್ಚು | ಅಚ್ಚು ದೇಹ, ಆರೋಹಿಸುವಾಗ ಮಾದರಿ, ಸೇವೆಗಳು ಮತ್ತು ಸಂಪರ್ಕಗಳು ಒಟ್ಟಿಗೆ ಹೊಂದಿಕೊಳ್ಳುತ್ತವೆಯೇ? |
| ತೆರೆಯುವಿಕೆ ಮತ್ತು ಚಲನೆ | 500 ರಿಂದ 1400 ಮಿಮೀ ತೆರೆಯುವಿಕೆ; 600 ಮಿಮೀ ಚಲಿಸುವ ಸ್ಟ್ರೋಕ್ | ಘರ್ಷಣೆ ಅಥವಾ ಬಿಸಿ ಮೇಲ್ಮೈಗಳಿಗೆ ಹಾನಿಯಾಗದಂತೆ ಭಾಗವು ಬಿಡುಗಡೆ ಮತ್ತು ನಿರ್ಗಮಿಸಬಹುದೇ? |
| ಅಚ್ಚು ದಪ್ಪ | 510 ರಿಂದ 600 ಮಿ.ಮೀ | ಸ್ಥಾಪಿತ ದಪ್ಪವು ಬ್ಯಾಕಿಂಗ್ ಪ್ಲೇಟ್ಗಳು, ಅಡಾಪ್ಟರ್ಗಳು ಮತ್ತು ಅಗತ್ಯವಿರುವ ಉಪಕರಣಗಳನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆಯೇ? |
| ಎಕ್ಸ್ಟ್ರೂಡರ್ | 100 ಎಂಎಂ ಸ್ಕ್ರೂ; 24 ಎಲ್/ಡಿ; 55 kW ಮೋಟಾರ್ | ಆಯ್ಕೆಮಾಡಿದ ಸ್ಕ್ರೂ ಮತ್ತು ಪ್ರಕ್ರಿಯೆ ವಿಂಡೋವು ಹೇಳಲಾದ ರಾಳಕ್ಕೆ ಸರಿಹೊಂದುತ್ತದೆಯೇ? |
| ಪ್ರಕಟಿಸಿದ HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯ | 160 ರಿಂದ 200 ಕೆಜಿ / ಗಂ | ಒಟ್ಟು ವಸ್ತುವಿನ ಬೇಡಿಕೆಯು ನಿಜವಾದ ಸೂತ್ರೀಕರಣಕ್ಕೆ ಸಾಬೀತಾದ ಸ್ಥಿರ ಉತ್ಪಾದನೆಗಿಂತ ಕೆಳಗಿದೆಯೇ? |
| ಸಂಚಯಕ ತಲೆ | 12(20) ಎಲ್; 9(15) ಕೆಜಿ ಪಿಇ ಉಲ್ಲೇಖ | ಯಾವ ಆಯ್ಕೆಯನ್ನು ಉಲ್ಲೇಖಿಸಲಾಗಿದೆ ಮತ್ತು ಇದು ಬಳಸಬಹುದಾದ ಪ್ರಕ್ರಿಯೆಯ ಅಂಚುಗಳೊಂದಿಗೆ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಒಳಗೊಂಡಿದೆಯೇ? |
| ಡೈ-ಪಿನ್ ವ್ಯಾಸ | ಗರಿಷ್ಠ 450 ಮಿ.ಮೀ | ಪ್ಯಾರಿಸನ್ ವ್ಯಾಸ ಮತ್ತು ಉತ್ಪನ್ನ ವಿನ್ಯಾಸಕ್ಕಾಗಿ ಯಾವ ಡೈ ಮತ್ತು ಟೂಲಿಂಗ್ ಪ್ಯಾಕೇಜ್ ಅಗತ್ಯವಿದೆ? |
| ಕೂಲಿಂಗ್-ವಾಟರ್ ಉಲ್ಲೇಖ | 0.3 MPa; 120 ಲೀ/ನಿಮಿಷ | ಯಾವ ಒಳಹರಿವಿನ ತಾಪಮಾನ, ನೀರಿನ ಗುಣಮಟ್ಟ ಮತ್ತು ಸರ್ಕ್ಯೂಟ್ ವ್ಯಾಪ್ತಿಗೆ ಇದು ಅನ್ವಯಿಸುತ್ತದೆ? |
| ಸರಾಸರಿ ಶಕ್ತಿಯ ರೇಖೆಯನ್ನು ಪ್ರಕಟಿಸಲಾಗಿದೆ | 52 ರಿಂದ 60 ಕಿ.ವ್ಯಾ | ಸ್ಥಿರ ಪ್ರಯೋಗದ ಸಮಯದಲ್ಲಿ ಯಾವ ಉತ್ಪನ್ನ-ಸಂಬಂಧಿತ kWh/kg ಮತ್ತು ಸ್ವೀಕೃತ ಭಾಗಕ್ಕೆ kWh ಅನ್ನು ಅಳೆಯಲಾಗುತ್ತದೆ? |
ಉತ್ಪನ್ನ ಪುಟವು 0.8 MPa ಬ್ಲೋ ಒತ್ತಡ ಮತ್ತು 1.8 ರ ಗಾಳಿಯ ಹರಿವಿನ ಅಂಕಿಅಂಶವನ್ನು ಸಹ ಪ್ರಕಟಿಸುತ್ತದೆ, ಆದರೆ ಅದರ ಗೋಚರ ಘಟಕವನ್ನು M2/MIN ಎಂದು ನಿರೂಪಿಸಲಾಗಿದೆ. ಸೌಲಭ್ಯದ ನಿರ್ದಿಷ್ಟತೆಯನ್ನು ನಮೂದಿಸುವ ಮೊದಲು ಆ ಘಟಕಕ್ಕೆ ತಿದ್ದುಪಡಿ ಅಥವಾ ದೃಢೀಕರಣದ ಅಗತ್ಯವಿದೆ. ಜವಾಬ್ದಾರಿಯುತ RFQ ಘಟಕವನ್ನು ಮೌನವಾಗಿ ಬದಲಾಯಿಸುವ ಬದಲು ಅನಿಶ್ಚಿತತೆಯನ್ನು ಫ್ಲ್ಯಾಗ್ ಮಾಡಬೇಕು.
ಸಂಬಂಧಿತ ಸಾಲುಗಳನ್ನು ಒಟ್ಟಿಗೆ ಓದಿ. ಅಚ್ಚು ಗಾತ್ರವು ತೆರೆಯುವಿಕೆ ಮತ್ತು ದಪ್ಪದೊಂದಿಗೆ ಸೇರಿದೆ. ಸಂಚಯಕ ದ್ರವ್ಯರಾಶಿಯು ಆಯ್ದ ರಾಳ ಮತ್ತು ಒಟ್ಟು ಹೊಡೆತದೊಂದಿಗೆ ಸೇರಿದೆ. ಕರಗುವ ಸಾಮರ್ಥ್ಯವು ಚೇತರಿಕೆಯ ಸಮಯ ಮತ್ತು ಸ್ಥಿರವಾದ ಕರಗುವ ಗುಣಮಟ್ಟದೊಂದಿಗೆ ಸೇರಿದೆ. ಯಂತ್ರದ ಆಯಾಮಗಳು ನಿರ್ವಹಣೆ ಪ್ರವೇಶ ಮತ್ತು ಸಹಾಯಕ ಸಾಧನಗಳೊಂದಿಗೆ ಸೇರಿವೆ. ಈ ಸಂಪರ್ಕಿತ ಓದುವಿಕೆ ಒಂದು ಅನುಕೂಲಕರ ಸಂಖ್ಯೆಯನ್ನು ವಿಭಿನ್ನ ಯೋಜನೆಯ ನಿರ್ಬಂಧವನ್ನು ಮರೆಮಾಡುವುದನ್ನು ತಡೆಯುತ್ತದೆ.
ಅಚ್ಚು ಹೊದಿಕೆ ಮತ್ತು ಭಾಗ ತೆಗೆಯುವ ಮಾರ್ಗವನ್ನು ಪರಿಶೀಲಿಸಿ
ಪ್ರಕಟಿಸಲಾದ ಗರಿಷ್ಠ ಅಚ್ಚು ಗಾತ್ರವು 920 x 1200 ಮಿಮೀ. ಪ್ಲಾಟೆನ್ 1200 x 1200 ಮಿಮೀ, ಮತ್ತು ಅಚ್ಚು ದಪ್ಪದ ವ್ಯಾಪ್ತಿಯು 510 ರಿಂದ 600 ಮಿಮೀ. ಈ ಮೌಲ್ಯಗಳು ಸಂಬಂಧಿತ ಆಯಾಮಗಳನ್ನು ವಿವರಿಸುತ್ತವೆ, ಆದರೆ ಅವುಗಳು ಪರಸ್ಪರ ಬದಲಾಯಿಸಲಾಗುವುದಿಲ್ಲ. ಅಚ್ಚು ಹೇಳಲಾದ ಮುಖದ ಆಯಾಮಗಳಿಗೆ ಹೊಂದಿಕೆಯಾಗಬಹುದು ಮತ್ತು ಟೈ ರಾಡ್ಗಳು, ಪೈಪ್ಗಳು, ಆರೋಹಿಸುವಾಗ ರಂಧ್ರಗಳು ಅಥವಾ ಚಲಿಸುವ ಉಪಕರಣಗಳೊಂದಿಗೆ ಇನ್ನೂ ಸಂಘರ್ಷಿಸಬಹುದು.
ಅಸೆಂಬ್ಲಿ ಡ್ರಾಯಿಂಗ್ನೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ, ಉತ್ಪನ್ನದ ಸ್ಕೆಚ್ ಅಲ್ಲ. ಅಚ್ಚು ಅರ್ಧಭಾಗಗಳು, ಬ್ಯಾಕಿಂಗ್ ಪ್ಲೇಟ್ಗಳು, ನೀರಿನ ಮ್ಯಾನಿಫೋಲ್ಡ್ಗಳು, ಬ್ಲೋ ಪಿನ್ಗಳು, ಕುತ್ತಿಗೆ ಅಥವಾ ಕೆಳಭಾಗದ ಉಪಕರಣಗಳು, ಹೈಡ್ರಾಲಿಕ್ ಸಾಧನಗಳು, ಸಂವೇದಕಗಳು ಮತ್ತು ವಿದ್ಯುತ್ ಪೆಟ್ಟಿಗೆಗಳನ್ನು ತೋರಿಸಿ. ಮಧ್ಯರೇಖೆ ಮತ್ತು ಆರೋಹಿಸುವಾಗ ಮಾದರಿಯನ್ನು ಗುರುತಿಸಿ. ತೆರೆಯುವ ಸಮಯದಲ್ಲಿ ಅಚ್ಚು ದೇಹದ ಹೊರಗೆ ಚಲಿಸುವ ಪ್ರತಿಯೊಂದು ಐಟಂ ಅನ್ನು ಗುರುತಿಸಿ.
ಮುಂದೆ, ತೆಗೆದುಹಾಕುವಿಕೆಯನ್ನು ಅನುಕರಿಸಿ. KGB100B ಪುಟವು 500 ರಿಂದ 1400 mm ಪ್ಲೇಟನ್ ಆರಂಭಿಕ ಉಲ್ಲೇಖ ಮತ್ತು 600 mm ಪ್ಲೇಟನ್ ಚಲಿಸುವ ಸ್ಟ್ರೋಕ್ ಅನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಸಿದ್ಧಪಡಿಸಿದ ಭಾಗಕ್ಕೆ ಬಿಡುಗಡೆ ಮಾಡಲು ಸ್ಪಷ್ಟ ಸ್ಥಳಾವಕಾಶ ಬೇಕಾಗುತ್ತದೆ, ಅಗತ್ಯವಿದ್ದರೆ ತಿರುಗಿಸಿ ಮತ್ತು ಯಂತ್ರವನ್ನು ಬಿಡಬೇಕು. ಫ್ಲ್ಯಾಶ್, ಬಾಲಗಳು, ಹಿಡಿಕೆಗಳು ಮತ್ತು ಬಿಸಿ ಹೊಂದಿಕೊಳ್ಳುವ ಗೋಡೆಗಳು ನೈಜ ತೆಗೆಯುವ ಹೊದಿಕೆಯನ್ನು ದೊಡ್ಡದಾಗಿಸಬಹುದು.
ಭಾಗದ ಬಿಗಿತವೂ ಮುಖ್ಯವಾಗಿದೆ. ಗೋಡೆಯು ಸಿದ್ಧವಾಗುವ ಮೊದಲು ರೋಬೋಟ್ ಅದನ್ನು ಹಿಡಿದರೆ ದೊಡ್ಡ ಟೊಳ್ಳಾದ ಭಾಗವು ವಿರೂಪಗೊಳ್ಳಬಹುದು. ಸರಳವಾದ ಡ್ರಾಪ್ ಕುತ್ತಿಗೆಯನ್ನು ಹಾನಿಗೊಳಿಸುತ್ತದೆ ಅಥವಾ ಬೆಚ್ಚಗಿನ ಫಲಕದಲ್ಲಿ ಗುರುತು ಬಿಡಬಹುದು. ಅಚ್ಚು ಒಳಗೆ ಕೂಲಿಂಗ್ ಸಮಯ ಮತ್ತು ಹೊರಹಾಕುವಿಕೆಯ ನಂತರ ಬೆಂಬಲ ಲೇಔಟ್ ವಿಮರ್ಶೆಗೆ ಸೇರಿದೆ.
ಕಾರ್ಖಾನೆ ನೋಟ:ಯಂತ್ರದ ಸಾಮಾನ್ಯ ಜೋಡಣೆಯ ಪಕ್ಕದಲ್ಲಿ ಅಚ್ಚು ರೇಖಾಚಿತ್ರವನ್ನು ಇರಿಸಿ. ಕ್ರೇನ್ ಹುಕ್ ಮಾರ್ಗ, ಮೋಲ್ಡ್-ಕಾರ್ಟ್ ಮಾರ್ಗ, ಸೇವಾ ಬದಿಯ ಕ್ಲಿಯರೆನ್ಸ್ ಮತ್ತು ಆಪರೇಟರ್ನ ಸುರಕ್ಷಿತ ಪ್ರವೇಶವನ್ನು ಸೇರಿಸಿ. ಪ್ರಕಟಿತ 5.9 x 3.8 x 4.6 m ಯಂತ್ರದ ಆಯಾಮಗಳು ಸಂಪೂರ್ಣ ಕೋಶದ ಹೆಜ್ಜೆಗುರುತು ಅಲ್ಲ.
ಸಾರ್ವಜನಿಕ ಉತ್ಪನ್ನ ಪುಟವು ಅಚ್ಚು-ತೂಕದ ಮಿತಿಯನ್ನು ಪ್ರಕಟಿಸದಿದ್ದರೂ ಸಹ ಸರಿಯಾದ ವಿಮರ್ಶೆಯು ಅಚ್ಚು ತೂಕ ಮತ್ತು ಎತ್ತುವ ಅಂಶಗಳನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. ಅನುಮತಿಸಬಹುದಾದ ಅಚ್ಚು ತೂಕ ಮತ್ತು ನಿಖರವಾದ ಕಾನ್ಫಿಗರೇಶನ್ಗಾಗಿ ಶಿಫಾರಸು ಮಾಡಲಾದ ನಿರ್ವಹಣೆ ವಿಧಾನವನ್ನು ಖಚಿತಪಡಿಸಲು ಕಿಂಗ್ಗಲ್ಗೆ ಕೇಳಿ. ದಿಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಅಚ್ಚು ವಿನ್ಯಾಸ ಮಾರ್ಗದರ್ಶಿಕೂಲಿಂಗ್, ಪಿಂಚ್-ಆಫ್ ಮತ್ತು ವೆಂಟಿಂಗ್ಗಾಗಿ ಸಂಪೂರ್ಣ ಪರಿಶೀಲನಾಪಟ್ಟಿಯನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿಯಿಂದ ಸಂಚಯಕವನ್ನು ಗಾತ್ರ ಮಾಡಿ
ಒಂದು ಸಂಚಯಕ ಹೆಡ್ ಸ್ಟೋರ್ಗಳು ಕರಗುತ್ತವೆ ಮತ್ತು ಬೇಡಿಕೆಯ ಮೇರೆಗೆ ದೊಡ್ಡ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ತಳ್ಳುತ್ತದೆ. ಸಂಬಂಧಿತ ವಸ್ತುವಿನ ಪ್ರಮಾಣವು ತಲೆಯಿಂದ ಹೊರಹೋಗುವ ಸಂಪೂರ್ಣ ಶಾಟ್ ಆಗಿದೆ. ಇದು ಮಾರಾಟ ಮಾಡಬಹುದಾದ ಭಾಗ, ಮೇಲ್ಭಾಗ ಮತ್ತು ಕೆಳಭಾಗದ ಫ್ಲ್ಯಾಷ್, ಹ್ಯಾಂಡಲ್ ಅಥವಾ ನೆಕ್ ಸ್ಕ್ರ್ಯಾಪ್ ಮತ್ತು ಆಯ್ಕೆಮಾಡಿದ ಉಪಕರಣದಿಂದ ರಚಿಸಲಾದ ಯಾವುದೇ ಇತರ ಟ್ರಿಮ್ ಮಾಡಿದ ವಸ್ತುಗಳನ್ನು ಒಳಗೊಂಡಿದೆ.
ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮಾಸ್ = ಮುಗಿದ ಭಾಗ ದ್ರವ್ಯರಾಶಿ + ಫ್ಲ್ಯಾಷ್ ಮತ್ತು ಟ್ರಿಮ್ ಮಾಸ್ + ನಿಯಂತ್ರಿತ ಪ್ರಕ್ರಿಯೆ ಭತ್ಯೆ
ಭತ್ಯೆ ಸಾರ್ವತ್ರಿಕ ಶೇಕಡಾವಾರು ಅಲ್ಲ. ಇದು ಅನುಮೋದಿತ ಭಾಗ, ಅಚ್ಚು ಪರಿಕಲ್ಪನೆ, ವಸ್ತು ನಡವಳಿಕೆ ಮತ್ತು ಪ್ರಯೋಗ ಫಲಿತಾಂಶದಿಂದ ಬರಬೇಕು.
KGB100B ಗಾಗಿ PE ಸಂಚಯಕ-ತೂಕದ ಉಲ್ಲೇಖವಾಗಿ Kinggle 9(15) kg ಅನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನವು 9 ಅಥವಾ 15 ಕೆಜಿ ತೂಗುತ್ತದೆ ಎಂಬ ಭರವಸೆ ಅಲ್ಲ. ಇದು PP, ABS ಅಥವಾ ತುಂಬಿದ ಸೂತ್ರೀಕರಣಕ್ಕೆ ಸ್ವಯಂಚಾಲಿತವಾಗಿ ವರ್ಗಾವಣೆಯಾಗುವುದಿಲ್ಲ. ರಾಳದ ಸಾಂದ್ರತೆ, ಕರಗುವ ಶಕ್ತಿ, ತಾಪಮಾನ ಮತ್ತು ತಲೆಯ ಸ್ಥಿತಿಯು ಬಳಸಬಹುದಾದ ಪ್ರಕ್ರಿಯೆ ವಿಂಡೋದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ.
12(20) L ಸಂಚಯಕ ಸಾಮರ್ಥ್ಯದ ಸಾಲಿಗೆ ಅದೇ ಕಾಳಜಿಯ ಅಗತ್ಯವಿದೆ. ಲೀಟರ್ ಸಾಮರ್ಥ್ಯವು ವ್ಯವಸ್ಥೆಯೊಳಗೆ ಪರಿಮಾಣವನ್ನು ವಿವರಿಸುತ್ತದೆ, ಆದರೆ ಉತ್ಪನ್ನದ ರೇಖಾಚಿತ್ರ ಮತ್ತು ವಸ್ತು ಯೋಜನೆಯು ಸಾಮಾನ್ಯವಾಗಿ ಸಮೂಹದಿಂದ ನಿರ್ವಹಿಸಲ್ಪಡುತ್ತದೆ. ಯಾವ ಹೆಡ್ ಆಯ್ಕೆಯನ್ನು ಸೇರಿಸಲಾಗಿದೆ, ಯಾವ ರಾಳವು ಪ್ರಕಟಿತ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ ಮತ್ತು ಒಪ್ಪಿದ ಆಪರೇಟಿಂಗ್ ಪಾಯಿಂಟ್ನಲ್ಲಿ ತಲೆಯಲ್ಲಿ ಎಷ್ಟು ವಸ್ತು ಉಳಿದಿದೆ ಎಂದು ಕೇಳಿ.
ಪೂರ್ವನಿಯೋಜಿತವಾಗಿ ಸೈದ್ಧಾಂತಿಕ ಮಿತಿಯಲ್ಲಿ ಓಡಬೇಡಿ. ಗೋಡೆಯ ವಿತರಣೆ ಮತ್ತು ಶಾಟ್-ಟು-ಶಾಟ್ ವ್ಯತ್ಯಾಸವನ್ನು ಸರಿಪಡಿಸಲು ಯೋಜನೆಗೆ ಸಾಕಷ್ಟು ನಿಯಂತ್ರಣ ವ್ಯಾಪ್ತಿಯ ಅಗತ್ಯವಿದೆ. ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಲಭ್ಯವಿರುವ ಎಲ್ಲಾ ಸಾಮರ್ಥ್ಯವನ್ನು ಆಕ್ರಮಿಸಿಕೊಂಡರೆ, ನಂತರದ ವಸ್ತು ಬದಲಾವಣೆ ಅಥವಾ ಸ್ಥಳೀಯ ದಪ್ಪದ ತಿದ್ದುಪಡಿಯು ಆ ಕೋಣೆಯನ್ನು ತೆಗೆದುಹಾಕಬಹುದು. ಪ್ರಯೋಗವು ಸ್ಥಿರ ಶಾಟ್ ದ್ರವ್ಯರಾಶಿ, ಪುನರಾವರ್ತಿತ ಪ್ಯಾರಿಸನ್ ಉದ್ದ ಮತ್ತು ಆಯ್ಕೆಮಾಡಿದ ತಲೆಗೆ ಸ್ವೀಕಾರಾರ್ಹ ಕುಶನ್ ಅನ್ನು ತೋರಿಸಬೇಕು.
ಬಹು-ಭಾಗದ ಅಚ್ಚುಗಾಗಿ, ಪ್ರತಿ ಚಕ್ರಕ್ಕೆ ಬಿಡುಗಡೆಯಾದ ಪ್ರತಿ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಎಣಿಸಿ. ಸಂಪೂರ್ಣ ಶಾಟ್ ಪ್ರತಿ ಸಕ್ರಿಯ ಔಟ್ಲೆಟ್ ಮತ್ತು ಅದರ ಟ್ರಿಮ್ ಅನ್ನು ಒಳಗೊಂಡಿರಬೇಕು. ಹೆಡ್ ಕೌಂಟ್ ಮತ್ತು ಕ್ಯಾವಿಟಿ ಎಣಿಕೆ ಗಣಿತವನ್ನು ಬದಲಾಯಿಸಬಹುದು, ಆದ್ದರಿಂದ ಅವುಗಳನ್ನು RFQ ನಲ್ಲಿ ಪ್ರತ್ಯೇಕವಾಗಿ ತಿಳಿಸಿ. ದಿತಲೆ ಮತ್ತು ಕುಹರದ ಮಾರ್ಗದರ್ಶಿಎಂದು ವ್ಯತ್ಯಾಸವನ್ನು ವಿವರಿಸುತ್ತದೆ.
ವಸ್ತುವಿನ ಬೇಡಿಕೆ ಮತ್ತು ಚೇತರಿಕೆಯ ಸಮಯಕ್ಕೆ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಅನ್ನು ಹೊಂದಿಸಿ
KGB100B ಪುಟವು 100 mm ಸ್ಕ್ರೂ, 24 L/D ಅನುಪಾತ, 55 kW ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮೋಟಾರ್ ಮತ್ತು ನಾಲ್ಕು ತಾಪನ ವಲಯಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಇದು 160 ರಿಂದ 200 ಕೆಜಿ/ಗಂಟೆಯ HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯದ ಶ್ರೇಣಿಯನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಆ ಶ್ರೇಣಿಯು ವಸ್ತು-ವ್ಯಾಪ್ತಿಯ ಉಲ್ಲೇಖವಾಗಿದೆ. ಇದನ್ನು ಪ್ರತಿ ಗ್ರೇಡ್, ಮಾಸ್ಟರ್ಬ್ಯಾಚ್, ರಿಗ್ರೈಂಡ್ ಅನುಪಾತ ಅಥವಾ ತಾಪಮಾನ ವಿಂಡೋಗೆ ಖಾತರಿಪಡಿಸಿದ ಔಟ್ಪುಟ್ ಎಂದು ಪರಿಗಣಿಸಬಾರದು.
ಉತ್ಪಾದನಾ ಗುರಿಯನ್ನು ಒಟ್ಟು ಗಂಟೆಯ ಬೇಡಿಕೆಯಾಗಿ ಪರಿವರ್ತಿಸಿ. ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮಾಸ್ ಅನ್ನು ಬಳಸಿ, ಮುಗಿದ ಭಾಗ ದ್ರವ್ಯರಾಶಿಯಲ್ಲ. ಎಲ್ಲಾ ಸಕ್ರಿಯ ಸ್ಥಾನಗಳನ್ನು ಸೇರಿಸಿ ಮತ್ತು ಪ್ರತಿ ಗಂಟೆಗೆ ಯೋಜಿತ ಈವೆಂಟ್ಗಳನ್ನು ಬಳಸಿ. ಯಂತ್ರವು ಸ್ವೀಕಾರಾರ್ಹ ಭಾಗಗಳನ್ನು ತಯಾರಿಸುವಾಗ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮತ್ತು ಹೆಡ್ ಉಳಿಸಿಕೊಳ್ಳಬೇಕಾದ ವಸ್ತು ದರವನ್ನು ಇದು ನೀಡುತ್ತದೆ.
ಒಟ್ಟು ವಸ್ತು ಬೇಡಿಕೆ, ಕೆಜಿ/ಗಂ = ಈವೆಂಟ್ಗೆ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿ, ಕೆಜಿ x ಪ್ರತಿ ಗಂಟೆಗೆ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗಳು x ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಸಕ್ರಿಯ ಪ್ಯಾರಿಸನ್ಗಳು
ಫಲಿತಾಂಶವನ್ನು ನಿಜವಾದ ಸೂತ್ರೀಕರಣದ ಪ್ರಯೋಗದೊಂದಿಗೆ ಹೋಲಿಕೆ ಮಾಡಿ. ಕರಪತ್ರದ ವ್ಯಾಪ್ತಿಯು ಮಾತ್ರ ಕರಗುವ ಗುಣಮಟ್ಟ ಅಥವಾ ಚೇತರಿಕೆಯ ಅಂಚುಗಳನ್ನು ಸ್ಥಾಪಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಚೇತರಿಕೆಯ ಸಮಯವು ಯಂತ್ರ ಚಕ್ರದೊಳಗೆ ಹೊಂದಿಕೊಳ್ಳಬೇಕು. ಅಚ್ಚು ತಂಪಾಗಿಸಲು ಮುಚ್ಚಿದ್ದರೆ, ಎಕ್ಸ್ಟ್ರೂಡರ್ ಆಗಾಗ್ಗೆ ಆ ಸಮಯವನ್ನು ಸಂಚಯಕವನ್ನು ರೀಚಾರ್ಜ್ ಮಾಡಲು ಬಳಸುತ್ತದೆ. ಕಡಿಮೆ ಕೂಲಿಂಗ್ ಚಕ್ರವು ಅಗತ್ಯವಿರುವ ಕರಗುವ ದರವನ್ನು ಹೆಚ್ಚಿಸಬಹುದು. ಮುಂದಿನ ಹೊಡೆತಕ್ಕೆ ತಲೆಯು ಸಿದ್ಧವಾಗಿಲ್ಲದಿದ್ದರೆ ವೇಗವಾದ ಅಚ್ಚು ಚಲನೆಯು ಕಡಿಮೆ ಮೌಲ್ಯವನ್ನು ಹೊಂದಿರುತ್ತದೆ.
ವಸ್ತು ನಿರ್ವಹಣೆಯು ಗುಪ್ತ ನಿರ್ಬಂಧವಾಗಬಹುದು. ದೊಡ್ಡ ಭಾಗಗಳು ರಾಳವನ್ನು ತ್ವರಿತವಾಗಿ ಸೇವಿಸುತ್ತವೆ. ಸಸ್ಯಕ್ಕೆ ವಿಶ್ವಾಸಾರ್ಹ ರವಾನೆ, ವಸ್ತುವಿಗೆ ಅಗತ್ಯವಿರುವಾಗ ಒಣಗಿಸುವುದು, ಮಿಶ್ರಣ ಮತ್ತು ಮಾಲಿನ್ಯ ನಿಯಂತ್ರಣದ ಅಗತ್ಯವಿದೆ. ರಿಗ್ರೈಂಡ್ ಬೃಹತ್ ಸಾಂದ್ರತೆ ಮತ್ತು ಫೀಡ್ ನಡವಳಿಕೆಯನ್ನು ಬದಲಾಯಿಸಬಹುದು. "HDPE ಪ್ಲಸ್ ರಿಗ್ರೈಂಡ್" ನಂತಹ ವಿಶಾಲ ಲೇಬಲ್ಗಿಂತ ಲಿಖಿತ ಸೂತ್ರೀಕರಣವು ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ.
ರಾಳದ ದರ್ಜೆ, ಪೂರೈಕೆದಾರ, ಬಣ್ಣದ ಪ್ಯಾಕೇಜ್, ರಿಗ್ರೈಂಡ್ ಶೇಕಡಾವಾರು, ತಾಪಮಾನ ಸೆಟ್ಟಿಂಗ್ಗಳು, ಸ್ಕ್ರೂ ವೇಗ ಮತ್ತು ನಿಜವಾದ ಒಟ್ಟು ದ್ರವ್ಯರಾಶಿಯನ್ನು ಸೇರಿಸಲು ಪ್ರಯೋಗ ದಾಖಲೆಯನ್ನು ಕೇಳಿ. ಇನ್ನೊಂದು ವಸ್ತುವನ್ನು ಯೋಜಿಸಿದ್ದರೆ, ವಸ್ತು-ನಿರ್ದಿಷ್ಟ ಸಾಕ್ಷ್ಯವನ್ನು ವಿನಂತಿಸಿ. ಕಿಂಗ್ಗಲ್ ನHDPE ಮತ್ತು PP ಸಂಸ್ಕರಣಾ ಮಾರ್ಗದರ್ಶಿಪಾಲಿಮರ್ ಲೇಬಲ್ ಮಾತ್ರ ಯಂತ್ರದ ಸೆಟಪ್ ಅನ್ನು ಏಕೆ ಪರಿಹರಿಸುವುದಿಲ್ಲ ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಕ್ಲ್ಯಾಂಪ್ ಫೋರ್ಸ್, ಯೋಜಿತ ಪ್ರದೇಶ ಮತ್ತು ಬ್ಲೋ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಸಂಪರ್ಕಿಸಿ
KGB100B ಪುಟವು 440 kN ಕ್ಲ್ಯಾಂಪಿಂಗ್ ಬಲವನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ದೊಡ್ಡ ಸಂಖ್ಯೆಯು ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಉತ್ತಮವಾಗಿಲ್ಲ, ಮತ್ತು ವಾಲ್ಯೂಮ್ ಲೇಬಲ್ ಕ್ಲಾಂಪ್ ಅನ್ನು ಮೌಲ್ಯೀಕರಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ಅಚ್ಚು ಆಂತರಿಕ ಒತ್ತಡಕ್ಕೆ ಒಡ್ಡಿಕೊಂಡ ಯೋಜಿತ ಪ್ರದೇಶದಾದ್ಯಂತ ಬೇರ್ಪಡಿಸುವ ಬಲವನ್ನು ನೋಡುತ್ತದೆ. ಉತ್ಪನ್ನದ ಆಕಾರ, ಫ್ಲ್ಯಾಶ್ ಲ್ಯಾಂಡ್, ಪಿಂಚ್-ಆಫ್ ವಿನ್ಯಾಸ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ಒತ್ತಡ ಎಲ್ಲವೂ ನೈಜ ಅವಶ್ಯಕತೆಯ ಮೇಲೆ ಪ್ರಭಾವ ಬೀರುತ್ತವೆ.
ಯೋಜಿತ ಪ್ರದೇಶವು ಅಚ್ಚು ವಿಭಜನೆಯ ಸಮತಲದ ಮೇಲೆ ಒತ್ತಡದ ಕುಹರದ ಸಿಲೂಯೆಟ್ ಆಗಿದೆ. ವಿಶಾಲವಾದ ಫ್ಲಾಟ್ ಘಟಕವು ಆಳವಾದ ಆದರೆ ಕಿರಿದಾದ ಕಂಟೇನರ್ಗಿಂತ ಹೆಚ್ಚು ಬೇರ್ಪಡಿಸುವ ಲೋಡ್ ಅನ್ನು ರಚಿಸಬಹುದು. ವಿಮರ್ಶೆಯು ನಿಜವಾದ ಕುಹರದ ರೇಖಾಚಿತ್ರವನ್ನು ಬಳಸಬೇಕು. ಇದು ಆಯ್ದ ಹೊಡೆತದ ಒತ್ತಡ ಮತ್ತು ಯಾವುದೇ ಒಪ್ಪಿಗೆ ಸುರಕ್ಷತಾ ಅಂಶವನ್ನು ಸಹ ಒಳಗೊಂಡಿರಬೇಕು.
ಸಾರ್ವಜನಿಕ ಪುಟವು 0.8 MPa ಅನ್ನು ಬ್ಲೋ-ಪ್ರೆಶರ್ ಉಲ್ಲೇಖವಾಗಿ ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಪ್ರತಿಯೊಂದು ಉತ್ಪನ್ನವು ಒಂದೇ ಸೆಟ್ಟಿಂಗ್ನಲ್ಲಿ ಚಲಿಸಬೇಕು ಎಂದರ್ಥವಲ್ಲ. ರಾಳದ ತಾಪಮಾನ, ಗಾಳಿ, ಗೋಡೆಯ ದಪ್ಪ, ಮೇಲ್ಮೈ ವಿವರ ಮತ್ತು ತಂಪಾಗಿಸುವ ತಂತ್ರವು ಪ್ರಕ್ರಿಯೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಫ್ಯಾಕ್ಟರಿ ಪ್ರಯೋಗವು ಫ್ಲ್ಯಾಷ್ ಬೆಳವಣಿಗೆ ಅಥವಾ ಅಸ್ಥಿರವಾದ ಅಚ್ಚು ನಡವಳಿಕೆಯಿಲ್ಲದೆ ಸ್ವೀಕಾರಾರ್ಹ ಭಾಗಗಳನ್ನು ಉತ್ಪಾದಿಸುವ ದಾಖಲಿತ ಉತ್ಪಾದನಾ ವಿಂಡೋವನ್ನು ಬಳಸಬೇಕು.
ಪಿಂಚ್-ಆಫ್ ವಿನ್ಯಾಸವು ಅದೇ ವ್ಯವಸ್ಥೆಯ ಭಾಗವಾಗಿದೆ. ದುರ್ಬಲ ಸೀಲಿಂಗ್ ಸೋರಿಕೆ ಅಥವಾ ದುರ್ಬಲವಾದ ವೆಲ್ಡ್ ಅನ್ನು ರಚಿಸಬಹುದು. ಮಿತಿಮೀರಿದ ವಸ್ತುವು ಫ್ಲ್ಯಾಷ್ ಅನ್ನು ಹಿಗ್ಗಿಸುತ್ತದೆ ಮತ್ತು ಟ್ರಿಮ್ಮಿಂಗ್ ಅನ್ನು ಕಠಿಣಗೊಳಿಸುತ್ತದೆ. ಅಚ್ಚು ಜೋಡಣೆ, ಕ್ಲ್ಯಾಂಪ್ ಚಲನೆ ಮತ್ತು ಪ್ಯಾರಿಸನ್ ನಿಯೋಜನೆಯು ಅದನ್ನು ಸರಿದೂಗಿಸುವ ಬದಲು ಉಪಕರಣವನ್ನು ಬೆಂಬಲಿಸಬೇಕು.
ಅದೇ ರೇಖಾಚಿತ್ರವನ್ನು ಪರಿಶೀಲಿಸಲು ಅಚ್ಚು ಸರಬರಾಜುದಾರ ಮತ್ತು ಯಂತ್ರ ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ. ಪ್ರತಿ ಪಕ್ಷವು ತನ್ನದೇ ಆದ ಸಾಧನವನ್ನು ಮಾತ್ರ ಅನುಮೋದಿಸುವ ಸಾಮಾನ್ಯ ಅಂತರವನ್ನು ಇದು ತಡೆಯುತ್ತದೆ. ಅಂತಿಮ ತಾಂತ್ರಿಕ ಒಪ್ಪಂದವು ಯೋಜಿತ ಪ್ರದೇಶ, ಪ್ರಕ್ರಿಯೆಯ ಒತ್ತಡ, ಕ್ಲ್ಯಾಂಪ್ ಅವಶ್ಯಕತೆ, ಅಚ್ಚು ದಪ್ಪ, ಆರೋಹಿಸುವಾಗ ಮತ್ತು ಸಂಪರ್ಕದ ವಿವರಗಳನ್ನು ಹೆಸರಿಸಬೇಕು.
ಸಂಪೂರ್ಣ ಮೋಲ್ಡಿಂಗ್ ಸೆಲ್ ಸುತ್ತಲೂ ಕಾರ್ಖಾನೆಯನ್ನು ಯೋಜಿಸಿ
KGB100B ಪುಟವು 5.9 x 3.8 x 4.6 m ಮತ್ತು 18 t ತೂಕದ ಯಂತ್ರದ ಗಾತ್ರವನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ. ಲೇಔಟ್ ಮತ್ತು ರಿಗ್ಗಿಂಗ್ಗಾಗಿ ಇವುಗಳು ಮೌಲ್ಯಯುತವಾದ ಆರಂಭಿಕ ಹಂತಗಳಾಗಿವೆ. ಅವು ಪ್ರತಿ ಪ್ಲಾಟ್ಫಾರ್ಮ್, ರಾಳ ವ್ಯವಸ್ಥೆ, ಚಿಲ್ಲರ್, ಕಂಪ್ರೆಸರ್, ಟೇಕ್-ಔಟ್ ಸಾಧನ, ಕನ್ವೇಯರ್, ಟ್ರಿಮ್ಮರ್ ಅಥವಾ ಸುರಕ್ಷತಾ ಗಡಿಯನ್ನು ಒಳಗೊಂಡಿರುವುದಿಲ್ಲ.
ಯಂತ್ರದ ಮೇಲೆ ಪ್ರಾರಂಭಿಸಿ. ಸ್ಪಷ್ಟ ಕಟ್ಟಡದ ಎತ್ತರ, ಕ್ರೇನ್ ಸಾಮರ್ಥ್ಯ, ತಲೆ ತೆಗೆಯುವ ಮಾರ್ಗ ಮತ್ತು ಹೀಟರ್ಗಳು ಮತ್ತು ಹೈಡ್ರಾಲಿಕ್ ಘಟಕಗಳಿಗೆ ಪ್ರವೇಶವನ್ನು ದೃಢೀಕರಿಸಿ. ನಂತರ ಬಾಹ್ಯವಾಗಿ ಕೆಲಸ ಮಾಡಿ. ಅಚ್ಚು ಪರೀಕ್ಷಿಸಲು, ಅಂಟಿಕೊಂಡಿರುವ ಭಾಗವನ್ನು ತೆಗೆದುಹಾಕಲು ಮತ್ತು ಸಾಮಾನ್ಯ ಸೇವಾ ಕೇಂದ್ರಗಳನ್ನು ತಲುಪಲು ನಿರ್ವಾಹಕರಿಗೆ ಸ್ಥಳಾವಕಾಶ ಬೇಕಾಗುತ್ತದೆ. ವಸ್ತು ವಿತರಣೆ ಮತ್ತು ಪೂರ್ಣಗೊಂಡ ಭಾಗ ನಿರ್ವಹಣೆಗೆ ಅಸುರಕ್ಷಿತ ವಲಯಗಳನ್ನು ದಾಟದ ಮಾರ್ಗಗಳ ಅಗತ್ಯವಿದೆ.
ತಂಪಾಗಿಸುವ ನೀರು ಪೈಪ್ ಗಾತ್ರದ ಅಂದಾಜುಗಿಂತ ಹೆಚ್ಚು ಅರ್ಹವಾಗಿದೆ. ಪುಟವು 0.3 MPa ಮತ್ತು 120 L/min ಅನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ, ಆದರೆ ಸಸ್ಯಕ್ಕೆ ಅಗತ್ಯವಿರುವ ಒಳಹರಿವಿನ ತಾಪಮಾನ, ಸ್ವೀಕಾರಾರ್ಹ ತಾಪಮಾನ ಏರಿಕೆ, ನೀರಿನ ಗುಣಮಟ್ಟ, ಶೋಧನೆ ಮತ್ತು ಹಿಂತಿರುಗುವ ಸ್ಥಿತಿಯ ಅಗತ್ಯವಿರುತ್ತದೆ. ಮೋಲ್ಡ್ ಸರ್ಕ್ಯೂಟ್ಗಳು ಮತ್ತು ತೈಲ ತಂಪಾಗಿಸುವಿಕೆಗೆ ಪ್ರತ್ಯೇಕ ನಿಯಂತ್ರಣ ಬೇಕಾಗಬಹುದು. ಅಂತಿಮ ಯುಟಿಲಿಟಿ ಶೀಟ್ ಪ್ರಕಟಿಸಿದ ಹರಿವಿನಲ್ಲಿ ಏನನ್ನು ಸೇರಿಸಲಾಗಿದೆ ಎಂಬುದನ್ನು ತಿಳಿಸಬೇಕು.
ಸಂಕುಚಿತ ಗಾಳಿಗೆ ಅದೇ ಚಿಕಿತ್ಸೆಯ ಅಗತ್ಯವಿದೆ. ವೆಬ್ಸೈಟ್ 0.8 MPa ಒತ್ತಡದ ಉಲ್ಲೇಖವನ್ನು ನೀಡುತ್ತದೆ, ಆದರೂ ಅದರ ಗೋಚರ ಗಾಳಿಯ ಹರಿವಿನ ಘಟಕವು ಅಸಮಂಜಸವಾಗಿದೆ. ಸರಿಪಡಿಸಿದ ಯಂತ್ರ-ಇನ್ಲೆಟ್ ಬೇಡಿಕೆ, ಗರಿಷ್ಠ ಬೇಡಿಕೆ, ಗಾಳಿಯ ಗುಣಮಟ್ಟ, ಇಬ್ಬನಿ ಬಿಂದು ಮತ್ತು ಸಂಪರ್ಕದ ಗಾತ್ರವನ್ನು ವಿನಂತಿಸಿ. ದೊಡ್ಡ ಊದುವ ಘಟನೆಗಳ ಸಮಯದಲ್ಲಿ ಒತ್ತಡವನ್ನು ಸ್ಥಿರವಾಗಿಡಲು ರಿಸೀವರ್ ಬೇಕಾಗಬಹುದು.
ಉತ್ಪನ್ನ ಪುಟವು 52 ರಿಂದ 60 kW ಅನ್ನು "ಸರಾಸರಿ ಶಕ್ತಿಯ ಬಳಕೆ" ಎಂದು ಲೇಬಲ್ ಮಾಡುತ್ತದೆ. kW ಒಂದು ವಿದ್ಯುತ್ ಘಟಕವಾಗಿರುವುದರಿಂದ, ಅಂಕಿಅಂಶವನ್ನು ಪ್ರಕಟಿಸಿದ ವಿದ್ಯುತ್ ಉಲ್ಲೇಖವಾಗಿ ಮಾತ್ರ ಬಳಸಿ. ಪ್ರತಿ ಭಾಗಕ್ಕೆ kWh ಆಗಿ ಪರಿವರ್ತಿಸಬೇಡಿ. ಉತ್ಪನ್ನ-ಸಂಬಂಧಿತ ಶಕ್ತಿಯು ಅಚ್ಚು, ರಾಳ, ಚಕ್ರ, ಸಹಾಯಕಗಳು ಮತ್ತು ಸ್ವೀಕೃತ ಉತ್ಪಾದನೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಯುರೋಮ್ಯಾಪ್ 46.2ನೀಡಿರುವ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ, ಅಚ್ಚು ಮತ್ತು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಉತ್ಪನ್ನಕ್ಕೆ ಉತ್ಪನ್ನ-ಸಂಬಂಧಿತ ಮಾಪನವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತದೆ. ಇದು ಗ್ರಾಹಕರ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸುವ ಸ್ಥಿರ ಕಾರ್ಯಾಚರಣೆ ಮತ್ತು ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟವನ್ನು ಬಯಸುತ್ತದೆ. ಇದು ಸ್ವೀಕಾರ ಪರೀಕ್ಷೆಗೆ ಉತ್ತಮ ಆಧಾರವಾಗಿದೆ. ಕಿಂಗ್ಗಲ್ ನಉಪಯುಕ್ತತೆಯ ಅವಶ್ಯಕತೆಗಳ ಮಾರ್ಗದರ್ಶಿಸಸ್ಯದ ಡೇಟಾ ಶೀಟ್ ರಚನೆಗೆ ಸಹಾಯ ಮಾಡಬಹುದು.

320 ಪಿಸಿಗಳು / ಗಂ ಡ್ರೈ ಸೈಕಲ್ ಉತ್ಪಾದನೆಯ ಉತ್ಪಾದನೆಯಲ್ಲ
ಕಿಂಗ್ಗಲ್ 320 pcs/h ಅನ್ನು KGB100B ಡ್ರೈ-ಸೈಕಲ್ ಔಟ್ಪುಟ್ ಎಂದು ಲೇಬಲ್ ಮಾಡುತ್ತದೆ. ಸಂಪೂರ್ಣ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಸಾಬೀತುಪಡಿಸದೆ ಡ್ರೈ ಸೈಕಲ್ ಯಂತ್ರದ ಚಲನೆಯನ್ನು ಅಳೆಯುತ್ತದೆ. ಇದು ರೆಸಿನ್ ಚೇತರಿಕೆ, ಪ್ಯಾರಿಸನ್ ಡ್ರಾಪ್, ಬ್ಲೋಯಿಂಗ್, ಕೂಲಿಂಗ್, ಭಾಗ ತೆಗೆಯುವಿಕೆ, ಟ್ರಿಮ್ಮಿಂಗ್ ಅಥವಾ ಉದ್ದೇಶಿತ ಉತ್ಪಾದನಾ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಗುಣಮಟ್ಟದ ತಪಾಸಣೆ ಒಳಗೊಂಡಿಲ್ಲ.
ದೊಡ್ಡ ಭಾಗಗಳು ಸಾಮಾನ್ಯವಾಗಿ ಕೂಲಿಂಗ್-ಸೀಮಿತವಾಗಿರುತ್ತವೆ. ದಪ್ಪ ಹಿಡಿಕೆಗಳು, ಮೂಲೆಗಳು ಮತ್ತು ಪಿಂಚ್ ವಲಯಗಳು ವಿಶಾಲವಾದ ಗೋಡೆಯ ಪ್ರದೇಶಗಳಿಗಿಂತ ಹೆಚ್ಚು ಸಮಯ ಬೇಕಾಗಬಹುದು. ವೇಗವಾಗಿ ತೆರೆಯುವ ಚಲನೆಯು ಆಕಾರವನ್ನು ಹಿಡಿದಿಡಲು ಇನ್ನೂ ತುಂಬಾ ಮೃದುವಾಗಿರುವ ಭಾಗವನ್ನು ಬಿಡುಗಡೆ ಮಾಡಲು ಸಾಧ್ಯವಿಲ್ಲ. ರೋಬೋಟ್, ಟ್ರಿಮ್ಮರ್ ಅಥವಾ ಕನ್ವೇಯರ್ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರಕ್ಕಿಂತ ನಿಧಾನವಾಗಿದ್ದರೆ ಆಟೊಮೇಷನ್ ಸಹ ವೇಗವನ್ನು ಹೊಂದಿಸಬಹುದು.
ಮೂರು ಪ್ರತ್ಯೇಕ ಔಟ್ಪುಟ್ ಮೌಲ್ಯಗಳನ್ನು ಬಳಸಿ. ಮೊದಲನೆಯದಾಗಿ, ಡ್ರೈ ಸೈಕಲ್ ಅನ್ನು ಚಲನೆಯ ಉಲ್ಲೇಖವಾಗಿ ಮಾತ್ರ ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಎರಡನೆಯದಾಗಿ, ಉತ್ಪಾದನಾ ಪ್ರಯೋಗದ ಸಮಯದಲ್ಲಿ ಪ್ರತಿ ಗಂಟೆಗೆ ಒಟ್ಟು ಅಚ್ಚು ಭಾಗಗಳನ್ನು ಅಳೆಯಿರಿ. ಮೂರನೆಯದಾಗಿ, ಒಪ್ಪಿದ ಗುಣಮಟ್ಟದ ಪರಿಶೀಲನೆಗಳು ಮತ್ತು ಎಣಿಕೆಯ ನಿಲುಗಡೆಗಳ ನಂತರ ಪ್ರತಿ ಗಂಟೆಗೆ ಸ್ವೀಕರಿಸಿದ ಭಾಗಗಳನ್ನು ವರದಿ ಮಾಡಿ.
ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ = ಗ್ರಾಸ್ ಮೋಲ್ಡ್ ಭಾಗಗಳು - ತಿರಸ್ಕರಿಸಿದ ಭಾಗಗಳು - ಎಣಿಕೆಯ ನಿಲುಗಡೆಗಳ ಸಮಯದಲ್ಲಿ ಕಳೆದುಹೋದ ಭಾಗಗಳು
ಶಿಫ್ಟ್ ಯೋಜನೆಗಾಗಿ, ಮಾಪನ ಅವಧಿಯನ್ನು ದಾಖಲಿಸಿ ಮತ್ತು ವಿಭಾಗಗಳನ್ನು ನಿಲ್ಲಿಸಿ. ಒಂದು ಸಣ್ಣ ಉತ್ತಮ-ಚಕ್ರದ ವೀಕ್ಷಣೆಯು ಸ್ಥಿರವಾದ ಉತ್ಪಾದನಾ ದರವಲ್ಲ.
ಅಂಗೀಕಾರ ಯೋಜನೆಯು ಭಾಗ, ಅಚ್ಚು, ರಾಳ, ಬಣ್ಣ, ರಿಗ್ರೈಂಡ್ ನಿಯಮ, ಆಪರೇಟರ್ ಕ್ರಮಗಳು ಮತ್ತು ಸಹಾಯಕ ಸಾಧನಗಳನ್ನು ಹೆಸರಿಸಬೇಕು. ಇದು ಗುಣಮಟ್ಟದ ಮಾನದಂಡವನ್ನು ಸಹ ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು. ತೂಕ, ಆಯಾಮಗಳು, ಸೋರಿಕೆ ಕಾರ್ಯಕ್ಷಮತೆ, ಫ್ಲ್ಯಾಷ್ ಸ್ಥಿತಿ, ನೋಟ ಮತ್ತು ಗೋಡೆಯ ದಪ್ಪದ ಸ್ಥಳಗಳು ಸಾಮಾನ್ಯ ವರ್ಗಗಳಾಗಿವೆ, ಆದರೆ ಪ್ರಾಜೆಕ್ಟ್ ಮುಖ್ಯವಾದವುಗಳನ್ನು ಆಯ್ಕೆ ಮಾಡಬೇಕು.
ಗುರಿ ಚಕ್ರವನ್ನು ಬಜೆಟ್ ಆಗಿ ಬಳಸಿ. ಸಂಚಯಕ ಡಿಸ್ಚಾರ್ಜ್, ಅಚ್ಚು ಚಲನೆ, ಊದುವಿಕೆ, ತಂಪಾಗಿಸುವಿಕೆ, ನಿಷ್ಕಾಸ, ತೆರೆಯುವಿಕೆ, ಟೇಕ್-ಔಟ್ ಮತ್ತು ಚೇತರಿಕೆಗೆ ಅದನ್ನು ಒಡೆಯಿರಿ. ಮಿತಿಯು ಯಂತ್ರ, ಅಚ್ಚು, ವಸ್ತು ಅಥವಾ ಕೆಳಗಿರುವ ಕೆಲಸದಿಂದ ಬಂದಿದೆಯೇ ಎಂಬುದನ್ನು ಇದು ತೋರಿಸುತ್ತದೆ. ದಿಸೈಕಲ್-ಟೈಮ್ ಆಪ್ಟಿಮೈಸೇಶನ್ ಮಾರ್ಗದರ್ಶಿದೋಷವನ್ನು ಬೇರೆಡೆಗೆ ಬದಲಾಯಿಸದೆ ಒಂದು ಹಂತವನ್ನು ಹೇಗೆ ಸುಧಾರಿಸುವುದು ಎಂದು ವಿವರಿಸುತ್ತದೆ.
ವಾಲ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಉತ್ಪನ್ನವನ್ನು ಅನುಸರಿಸಬೇಕು, ನಕಲು ಮಾಡಿದ ಕರ್ವ್ ಅಲ್ಲ
ದೊಡ್ಡ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡ್ ಭಾಗಗಳು ಅಸಮಾನವಾಗಿ ವಿಸ್ತರಿಸುತ್ತವೆ. ಭುಜ, ಮೂಲೆ, ಹ್ಯಾಂಡಲ್ ಅಥವಾ ಡೀಪ್ ಡ್ರಾ ಬಳಿ ಇರುವ ವಸ್ತುವು ವಿಶಾಲವಾದ ಪ್ಯಾನೆಲ್ನಲ್ಲಿರುವ ವಸ್ತುಗಳಿಗಿಂತ ಹೆಚ್ಚು ದೂರ ಪ್ರಯಾಣಿಸಬಹುದು. ಏಕರೂಪದ ಡೈ ಅಂತರವು ಒಂದು ಪ್ರದೇಶವನ್ನು ತುಂಬಾ ತೆಳುವಾಗಿ ಬಿಡಬಹುದು ಆದರೆ ಇನ್ನೊಂದು ಅನಗತ್ಯ ತೂಕವನ್ನು ಹೊಂದಿರುತ್ತದೆ.
KGB100B ಪುಟವು ಪ್ರಮಾಣಿತ ಮಾದರಿಯು MOOG 100 ದಪ್ಪ ನಿಯಂತ್ರಕವನ್ನು ಒಳಗೊಂಡಿದೆ ಎಂದು ಹೇಳುತ್ತದೆ. ನಿಖರವಾಗಿ ಸ್ಥಾಪಿಸಲಾದ ನಿಯಂತ್ರಕ, ಪ್ರೊಫೈಲ್ ರೆಸಲ್ಯೂಶನ್ ಮತ್ತು ಆಯ್ಕೆಯ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಉದ್ಧರಣದಲ್ಲಿ ಹೆಸರಿಸಬೇಕು. ಎಕಿಂಗ್ಗಲ್-ಹೋಸ್ಟ್ ಮಾಡಿದ ಮೂಗ್ ಡಿಜಿಪ್ಯಾಕ್ III ಕೈಪಿಡಿಸಂಚಯಕ-ಯಂತ್ರ ನಿಯಂತ್ರಕವು ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಿದ ಪ್ರೊಫೈಲ್ಗೆ ಉಪಕರಣದ ಸ್ಥಾನವನ್ನು ಹೇಗೆ ಲಿಂಕ್ ಮಾಡಬಹುದು ಎಂಬುದನ್ನು ತೋರಿಸುತ್ತದೆ. ಇದು ಶಾಟ್ ಗಾತ್ರ, ಕುಶನ್ ಮತ್ತು ಸಂಚಯಕ-ಸ್ಥಾನದ ಕಾರ್ಯಗಳನ್ನು ಸಹ ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಆ ಕೈಪಿಡಿಯು ನಿಯಂತ್ರಣ ತರ್ಕವನ್ನು ವಿವರಿಸುತ್ತದೆ, ಆದರೆ ನಿಖರವಾದ KGB100B ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ಊಹಿಸಲು ಇದನ್ನು ಬಳಸಬಾರದು.
ತಿಳಿದಿರುವ ಜ್ಯಾಮಿತಿ ಮತ್ತು ಅಚ್ಚು ಸಮಯದಿಂದ ಮೊದಲ ಪ್ರೊಫೈಲ್ ಅನ್ನು ನಿರ್ಮಿಸಿ. ನಂತರ ವಿವರಿಸಿದ ಸ್ಥಳಗಳಲ್ಲಿ ಭಾಗಗಳನ್ನು ಕತ್ತರಿಸಿ ಅಥವಾ ಅಳತೆ ಮಾಡಿ. ಒಂದು ಸಮಯದಲ್ಲಿ ಒಂದು ಪ್ರದೇಶವನ್ನು ಬದಲಾಯಿಸಿ ಮತ್ತು ಪರಿಷ್ಕರಣೆಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಭಾರವಾದ ಭಾಗವು ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಉತ್ತಮವಾದ ಭಾಗವಲ್ಲ. ಗುರಿಯು ಕಾರ್ಯಕ್ಷಮತೆಗೆ ಅಗತ್ಯವಿರುವಲ್ಲಿ ಸಾಕಷ್ಟು ವಸ್ತುವಾಗಿದೆ ಮತ್ತು ಅದು ಇಲ್ಲದಿರುವಲ್ಲಿ ಕಡಿಮೆ ಹೆಚ್ಚುವರಿ.
ಪ್ರೊಫೈಲ್ ಕೆಲಸವು ಶಾಟ್ ಮಾಸ್ ಮತ್ತು ಪ್ಯಾರಿಸನ್ ಉದ್ದಕ್ಕೆ ಸಂಪರ್ಕ ಹೊಂದಿರಬೇಕು. ಒಂದು ಪ್ರೊಫೈಲ್ ಪ್ರದೇಶವನ್ನು ವಿಸ್ತರಿಸುವುದರಿಂದ ಬೇರೆಡೆ ಲಭ್ಯವಿರುವ ವಸ್ತುವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ. ತಾಪಮಾನ ಮತ್ತು ಊತ ಕೂಡ ಫಲಿತಾಂಶವನ್ನು ಬದಲಾಯಿಸಬಹುದು. ವಸ್ತು ದರ್ಜೆಯ, ಬಣ್ಣ, ತಲೆ ತಾಪಮಾನ, ಶಾಟ್ ಸೆಟ್ಟಿಂಗ್ಗಳು ಮತ್ತು ಅಚ್ಚು ಆವೃತ್ತಿಯೊಂದಿಗೆ ಅನುಮೋದಿತ ಪಾಕವಿಧಾನವನ್ನು ಉಳಿಸಿ.
ದಿಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಮಾರ್ಗದರ್ಶಿಹಂತ-ಹಂತದ ಶ್ರುತಿ ವಿಧಾನವನ್ನು ಒದಗಿಸುತ್ತದೆ. ಈ ಯೋಜನೆಗಾಗಿ, FAT ಅಂತಿಮ ಉಳಿಸಿದ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಅಳತೆ ಮಾಡಿದ ಗೋಡೆಯ ನಕ್ಷೆ ಮತ್ತು ಭಾಗ-ತೂಕದ ಶ್ರೇಣಿಯೊಂದಿಗೆ ಹೋಲಿಸಬೇಕು.
ಖರೀದಿ ನಿರ್ಧಾರಕ್ಕೆ ಉತ್ತರಿಸುವ ಕಾರ್ಖಾನೆಯ ಪ್ರಯೋಗವನ್ನು ರನ್ ಮಾಡಿ
ಉಪಯುಕ್ತ ಕಾರ್ಖಾನೆ ಸ್ವೀಕಾರ ಪರೀಕ್ಷೆಯು ಯಂತ್ರ ಪ್ರದರ್ಶನವಲ್ಲ. ದಾಖಲಿತ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಒಪ್ಪಿದ ಉತ್ಪನ್ನವನ್ನು ಮಾಡಲು ಇದು ನಿಯಂತ್ರಿತ ಪ್ರಯತ್ನವಾಗಿದೆ. ಫಲಿತಾಂಶವು ಏನನ್ನು ಪರೀಕ್ಷಿಸಲಾಗಿದೆ, ಅದನ್ನು ಹೇಗೆ ಅಳೆಯಲಾಗಿದೆ ಮತ್ತು ಪರೀಕ್ಷಾ ವ್ಯಾಪ್ತಿಯ ಹೊರಗೆ ಉಳಿದಿರುವುದನ್ನು ತೋರಿಸಬೇಕು.
ಯುರೋಮ್ಯಾಪ್ 46.2 ಸಹಾಯಕವಾದ ಮಾಪನ ಶಿಸ್ತನ್ನು ನೀಡುತ್ತದೆ. ಯಂತ್ರವು ಸ್ಥಿರ ಸ್ಥಿತಿಯಲ್ಲಿರಲು, ಗ್ರಾಹಕರ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸಲು ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟ ಮತ್ತು ಪ್ರಮುಖ ಪ್ರಕ್ರಿಯೆ ಡೇಟಾವನ್ನು ದಾಖಲಿಸಲು ಇದು ಕರೆ ನೀಡುತ್ತದೆ. ಕಿಂಗ್ಗಲ್ನ ಮಾರಾಟ ಪ್ರಕ್ರಿಯೆಯು ಗ್ರಾಹಕರನ್ನು ಪರೀಕ್ಷೆಗೆ ಸೇರಲು ಆಹ್ವಾನಿಸಬಹುದು ಎಂದು ಹೇಳುತ್ತದೆ. ಪ್ರಯೋಗ ಪ್ರಾರಂಭವಾಗುವ ಮೊದಲು ಆ ಅವಕಾಶವನ್ನು ಲಿಖಿತ ಪ್ರೋಟೋಕಾಲ್ ಆಗಿ ಪರಿವರ್ತಿಸಿ.
- ಪರೀಕ್ಷಾ ಲೇಖನವನ್ನು ಫ್ರೀಜ್ ಮಾಡಿ.ಭಾಗ ಪರಿಷ್ಕರಣೆ, ಅಚ್ಚು, ತಲೆ ವ್ಯವಸ್ಥೆ, ಕುಳಿ ಅಥವಾ ಔಟ್ಲೆಟ್ ಎಣಿಕೆ, ಮತ್ತು ಪ್ರತಿ ಸ್ಥಾಪಿಸಿದ ಆಯ್ಕೆಯನ್ನು ಗುರುತಿಸಿ.
- ಸೂತ್ರೀಕರಣವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.ರೆಸಿನ್ ಗ್ರೇಡ್, ಪೂರೈಕೆದಾರ, ಬಣ್ಣದ ಪ್ಯಾಕೇಜ್, ಸೇರ್ಪಡೆಗಳು ಮತ್ತು ರೀಗ್ರೈಂಡ್ ನಿಯಮವನ್ನು ಪಟ್ಟಿ ಮಾಡಿ. ಸಾಧ್ಯವಾದರೆ ಒಂದು ತಿಳಿದಿರುವ ಸ್ಥಳದಿಂದ ಸಾಕಷ್ಟು ವಸ್ತುಗಳನ್ನು ಇರಿಸಿ.
- ಸೆಟಪ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ.ಬ್ಯಾರೆಲ್ ಮತ್ತು ಹೆಡ್ ತಾಪಮಾನ, ಶಾಟ್ ಸೆಟ್ಟಿಂಗ್ಗಳು, ಪ್ರೊಫೈಲ್ ಫೈಲ್, ಬ್ಲೋಯಿಂಗ್ ಪರಿಸ್ಥಿತಿಗಳು, ಕೂಲಿಂಗ್-ವಾಟರ್ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಸ್ಥಿತಿಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
- ಸ್ಥಿರ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ತಲುಪಿ.ಮೊದಲ ಸ್ವೀಕಾರಾರ್ಹ ಭಾಗವನ್ನು ಆಯ್ಕೆ ಮಾಡಬೇಡಿ. ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಅಳೆಯುವ ಮೊದಲು ಸ್ಥಿರೀಕರಣ ನಿಯಮಗಳು ಮತ್ತು ಮಾದರಿ ವಿಂಡೋವನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ.
- ಸಾಮೂಹಿಕ ಸಮತೋಲನವನ್ನು ಅಳೆಯಿರಿ.ಸಿದ್ಧಪಡಿಸಿದ ಭಾಗ, ಫ್ಲಾಶ್ ಮತ್ತು ಇತರ ಟ್ರಿಮ್ ಅನ್ನು ತೂಕ ಮಾಡಿ. ಉಲ್ಲೇಖಿಸಿದ ಸಂಚಯಕ ವ್ಯವಸ್ಥೆಗೆ ವಿರುದ್ಧವಾಗಿ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿಯನ್ನು ದೃಢೀಕರಿಸಿ.
- ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟವನ್ನು ಪರೀಕ್ಷಿಸಿ.ಗೋಡೆಯ ದಪ್ಪ, ಆಯಾಮಗಳು, ತೂಕ, ಸೋರಿಕೆ ಕಾರ್ಯಕ್ಷಮತೆ ಮತ್ತು ಗೋಚರ ದೋಷಗಳಿಗಾಗಿ ಅನುಮೋದಿತ ಸ್ಥಳಗಳು ಮತ್ತು ವಿಧಾನಗಳನ್ನು ಬಳಸಿ.
- ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ಎಣಿಸಿ.ಒಟ್ಟು ಚಕ್ರಗಳು, ಒಟ್ಟು ಭಾಗಗಳು, ಒಪ್ಪಿದ ಅವಧಿಯಲ್ಲಿ ತಿರಸ್ಕರಿಸುತ್ತದೆ ಮತ್ತು ನಿಲ್ಲಿಸುತ್ತದೆ ಎಂದು ವರದಿ ಮಾಡಿ. ಡ್ರೈ ಸೈಕಲ್ ಅನ್ನು ಪ್ರತ್ಯೇಕ ದಾಖಲೆಯಾಗಿ ಇರಿಸಿ.
- ಉಪಯುಕ್ತತೆಗಳನ್ನು ಅಳೆಯಿರಿ.ರೆಕಾರ್ಡ್ ವೋಲ್ಟೇಜ್, ಶಕ್ತಿ, ಸಂಕುಚಿತ-ಗಾಳಿಯ ಒತ್ತಡ ಮತ್ತು ಹರಿವು, ತಂಪಾಗಿಸುವ-ನೀರಿನ ತಾಪಮಾನ, ಒತ್ತಡ ಮತ್ತು ಹರಿವು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಗಡಿಗಳಲ್ಲಿ.
- ಪುನರಾವರ್ತಿತತೆಯನ್ನು ಸವಾಲು ಮಾಡಿ.ಶಾಟ್ ಮಾಸ್, ಪ್ಯಾರಿಸನ್ ಸ್ಥಾನ ಮತ್ತು ಉತ್ಪನ್ನದ ಮಾಪನಗಳನ್ನು ಮಾದರಿ ವಿಂಡೋದಾದ್ಯಂತ ಪರಿಶೀಲಿಸಿ, ಒಂದು ಆಯ್ದ ತುಣುಕಿನ ಮೇಲೆ ಮಾತ್ರವಲ್ಲ.
- ವಿಚಲನಗಳನ್ನು ಮುಚ್ಚಿ.ಪ್ರತಿ ವಿಫಲವಾದ ಐಟಂಗೆ ಮಾಲೀಕ, ಕ್ರಮ, ಸಾಕ್ಷ್ಯದ ಅವಶ್ಯಕತೆ ಮತ್ತು ಸಾಗಣೆಯ ಅನುಮೋದನೆಯ ಮೊದಲು ಅಂತಿಮ ದಿನಾಂಕವನ್ನು ನೀಡಿ.
ಸಹಿ ಮಾಡಿದ ಸಾರಾಂಶದೊಂದಿಗೆ ಕಚ್ಚಾ ವಾಚನಗೋಷ್ಠಿಯನ್ನು ಇರಿಸಿ. ಫೋಟೋಗಳು ಮಾದರಿ ಗುರುತಿಸುವಿಕೆ ಮತ್ತು ಮಾಪನ ಸ್ಥಳವನ್ನು ತೋರಿಸಬೇಕು. ರೆಸಿಪಿ ಫೈಲ್ಗಳು, ಅಲಾರಮ್ಗಳು ಮತ್ತು ವಿಚಲನ ಟಿಪ್ಪಣಿಗಳು ಸಾಕ್ಷಿಯ ಭಾಗವಾಗಿದೆ. ದಿಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ FAT ಮಾರ್ಗದರ್ಶಿಪೂರ್ಣ ಸ್ವೀಕಾರ ಚೌಕಟ್ಟನ್ನು ಒಳಗೊಂಡಿದೆ.
ಮಾದರಿ ಆಯ್ಕೆಗೆ ನಿಯಮದ ಅಗತ್ಯವಿದೆ. ಅನುಕ್ರಮದಲ್ಲಿ ಸಂಖ್ಯೆಯ ಭಾಗಗಳು ಮತ್ತು ವಿಫಲವಾದ ಮಾದರಿಯನ್ನು ಉತ್ತಮವಾದದರೊಂದಿಗೆ ಬದಲಾಯಿಸಬೇಡಿ. ಸೆಟ್ಟಿಂಗ್ಗಳು ಬದಲಾದರೆ, ಹೊಸ ಮಾದರಿ ಗುಂಪನ್ನು ಪ್ರಾರಂಭಿಸಿ ಮತ್ತು ಬದಲಾವಣೆಯ ಸಮಯವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಇದು ಫಲಿತಾಂಶವನ್ನು ಪತ್ತೆಹಚ್ಚಲು ಸಾಧ್ಯವಾಗಿಸುತ್ತದೆ. ಇದು ಉದ್ದೇಶಪೂರ್ವಕ ಪ್ರಕ್ರಿಯೆಯ ಬೆಳವಣಿಗೆಯಿಂದ ಸಾಮಾನ್ಯ ವ್ಯತ್ಯಾಸವನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ.
ಸಾಗಣೆ ಅನುಮೋದನೆಯ ಮೊದಲು, ಪರೀಕ್ಷಾ ದಾಖಲೆಯನ್ನು ಸಹಿ ಮಾಡಲಾದ ಅಗತ್ಯ ಮ್ಯಾಟ್ರಿಕ್ಸ್ನೊಂದಿಗೆ ಹೋಲಿಕೆ ಮಾಡಿ. ಅಂಗೀಕರಿಸಿದ ಯಂತ್ರ-ಚಲನೆಯ ಪರಿಶೀಲನೆಯು ತೆರೆದ ಉತ್ಪನ್ನ-ಗುಣಮಟ್ಟದ ಐಟಂ ಅನ್ನು ಮುಚ್ಚಲು ಸಾಧ್ಯವಿಲ್ಲ. ಯಾವುದೇ ಪರೀಕ್ಷೆಯನ್ನು ಪೂರ್ಣಗೊಳಿಸಲು ಸಾಧ್ಯವಾಗದ ಕಾರಣ ಮತ್ತು ಒಪ್ಪಿಕೊಂಡ ಅನುಸರಣಾ ವಿಧಾನದೊಂದಿಗೆ ಗೋಚರಿಸಬೇಕು.
ಯಂತ್ರ ಬಿಲ್ಡರ್ ಇಂಜಿನಿಯರ್ ಮಾಡಬಹುದಾದ RFQ ಅನ್ನು ತಯಾರಿಸಿ
"ಒಂದು 120 ಲೀಟರ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ" ಗಾಗಿ ಅಸ್ಪಷ್ಟ ವಿನಂತಿಯು ಅಸ್ಪಷ್ಟ ಪ್ರಸ್ತಾಪವನ್ನು ಆಹ್ವಾನಿಸುತ್ತದೆ. ಬದಲಿಗೆ ಕಾಂಪ್ಯಾಕ್ಟ್ ತಾಂತ್ರಿಕ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಕಳುಹಿಸಿ. ಇದು ಪರಿಪೂರ್ಣವಾಗಬೇಕಾಗಿಲ್ಲ, ಆದರೆ ಇದು ತಿಳಿದಿರುವ ಅವಶ್ಯಕತೆಗಳನ್ನು ಮುಕ್ತ ನಿರ್ಧಾರಗಳಿಂದ ಪ್ರತ್ಯೇಕಿಸಬೇಕು.
ಆಯಾಮದ ಉತ್ಪನ್ನ ರೇಖಾಚಿತ್ರ ಅಥವಾ 3D ಫೈಲ್ನೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಕುತ್ತಿಗೆಗಳು, ಒಳಸೇರಿಸುವಿಕೆಗಳು, ಹಿಡಿಕೆಗಳು ಅಥವಾ ಟ್ರಿಮ್ ಅನ್ನು ವಿವರಿಸಿದಾಗ ಫೋಟೋಗಳನ್ನು ಸೇರಿಸಿ. ಗುರಿ ಮುಗಿದ ತೂಕವನ್ನು ತಿಳಿಸಿ ಮತ್ತು ನಿರ್ಣಾಯಕ ಗೋಡೆಯ ಪ್ರದೇಶಗಳನ್ನು ಗುರುತಿಸಿ. ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್ ಮತ್ತು ಯಾವುದೇ ಅನುಮತಿಸಲಾದ ರಿಗ್ರೈಂಡ್ ಅನ್ನು ಹೆಸರಿಸಿ. ರಾಸಾಯನಿಕ ಪ್ರತಿರೋಧ ಅಥವಾ ನಿಯಂತ್ರಕ ಪರೀಕ್ಷೆಯು ಮುಖ್ಯವಾಗಿದ್ದರೆ, ನಿಖರವಾದ ಗುಣಮಟ್ಟ ಮತ್ತು ಉತ್ಪನ್ನ ಸ್ಥಿತಿಯನ್ನು ತಿಳಿಸಿ.
ನಂತರ ಉತ್ಪಾದನೆಯನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ. ಪ್ರತಿ ಗಂಟೆಗೆ ಅಥವಾ ದಿನಕ್ಕೆ ಸ್ವೀಕರಿಸಿದ ಭಾಗಗಳನ್ನು ನೀಡಿ, ಲಭ್ಯವಿರುವ ಶಿಫ್ಟ್ಗಳು, ಯೋಜಿತ ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಹಂತಗಳನ್ನು ನೀಡಿ. ಯೋಜನೆಯು ಹೊಸ ಅಚ್ಚನ್ನು ಒಳಗೊಂಡಿದೆಯೇ ಎಂದು ತಿಳಿಸಿ. ಅಚ್ಚು ಈಗಾಗಲೇ ಅಸ್ತಿತ್ವದಲ್ಲಿದ್ದರೆ, ಅದರ ಜೋಡಣೆಯ ರೇಖಾಚಿತ್ರ, ತೂಕ, ದಪ್ಪ, ಆರೋಹಿಸುವಾಗ ಮತ್ತು ಸೇವಾ ಸಂಪರ್ಕಗಳನ್ನು ಒದಗಿಸಿ.
ಸೌಲಭ್ಯದ ಮಾಹಿತಿಯು ವಿದ್ಯುತ್ ಸರಬರಾಜು, ಆವರ್ತನ, ಸಂಕುಚಿತ-ಗಾಳಿಯ ಸಾಮರ್ಥ್ಯ, ತಂಪಾಗಿಸುವ-ನೀರಿನ ಪರಿಸ್ಥಿತಿಗಳು, ಸ್ಪಷ್ಟ ಎತ್ತರ, ಪ್ರವೇಶ ಬಾಗಿಲು, ಕ್ರೇನ್ ಮತ್ತು ನೆಲದ ಡೇಟಾವನ್ನು ಒಳಗೊಂಡಿರಬೇಕು. ಈ ವಸ್ತುಗಳನ್ನು ಯಂತ್ರದೊಂದಿಗೆ ಹೋಲಿಸಲು ಅನುಸ್ಥಾಪನೆಯವರೆಗೆ ಕಾಯಬೇಡಿ. ದೊಡ್ಡ ಭಾಗದ ಯೋಜನೆಗಳನ್ನು ರಿಗ್ಗಿಂಗ್ ಮತ್ತು ಉತ್ಪನ್ನ ನಿರ್ವಹಣೆಯಿಂದ ಸುಲಭವಾಗಿ ಹೊರತೆಗೆಯುವ ಮೂಲಕ ನಿರ್ಬಂಧಿಸಬಹುದು.
ವಿಚಾರಣೆಯೊಂದಿಗೆ ಲಗತ್ತಿಸಿ
ಉತ್ಪನ್ನ ಮತ್ತು ಅಚ್ಚು ರೇಖಾಚಿತ್ರಗಳು, ರಾಳದ ವಿವರಗಳು, ಔಟ್ಪುಟ್ ಗುರಿ, ಗುಣಮಟ್ಟದ ಮಾನದಂಡಗಳು, ಉಪಯುಕ್ತತೆಯ ಪರಿಸ್ಥಿತಿಗಳು, ಲೇಔಟ್ ಮಿತಿಗಳು ಮತ್ತು ಬಯಸಿದ ಯಾಂತ್ರೀಕೃತಗೊಂಡ ವ್ಯಾಪ್ತಿ.
ಪ್ರಸ್ತಾವನೆಯಲ್ಲಿ ವಿನಂತಿ
ಅಂತಿಮ ಹೆಡ್ ಆಯ್ಕೆ, ಸ್ಕ್ರೂ ಮತ್ತು ಡ್ರೈವ್, ಮೋಲ್ಡ್ ಫಿಟ್ ಸ್ಟೇಟ್ಮೆಂಟ್, ಯುಟಿಲಿಟಿ ಬೌಂಡರಿಗಳು, ಲೇಔಟ್, ಸ್ವೀಕಾರ ಪ್ರೋಟೋಕಾಲ್, ಸರಬರಾಜು ಮಾಡಿದ ಆಯ್ಕೆಗಳು ಮತ್ತು ತಾಂತ್ರಿಕ ಹೊರಗಿಡುವಿಕೆಗಳು.
ಪೂರ್ಣಗೊಂಡ ಅಗತ್ಯ ಮ್ಯಾಟ್ರಿಕ್ಸ್ಗಾಗಿ ಕೇಳಿ. ಪ್ರತಿ ಸಾಲು "ಅನುಸರಿಸುತ್ತದೆ," "ಬದಲಾವಣೆ ಅಗತ್ಯವಿದೆ" ಅಥವಾ "ಸೇರಿಸಲಾಗಿಲ್ಲ" ಎಂದು ಹೇಳಬೇಕು, ನಂತರ ಪ್ರಸ್ತಾಪವನ್ನು ಉಲ್ಲೇಖಿಸಬೇಕು. ಇಮೇಲ್ನಲ್ಲಿನ ಚದುರಿದ ಹೇಳಿಕೆಗಳಿಗಿಂತ ಆಡಿಟ್ ಮಾಡಲು ಇದು ಸುಲಭವಾಗಿದೆ. ಕಿಂಗ್ಗಲ್ ಒದಗಿಸುತ್ತದೆ aಡೌನ್ಲೋಡ್ ಪ್ರದೇಶತಾಂತ್ರಿಕ ದಾಖಲೆಗಳಿಗಾಗಿ ಮತ್ತು ಎಯೋಜನೆಯ ವಿಚಾರಣೆಯ ರೂಪಆರಂಭಿಕ ಸಂಪರ್ಕಕ್ಕಾಗಿ.
KGB100B ಶಾರ್ಟ್ಲಿಸ್ಟ್ಗೆ ಸೇರಿದಾಗ
KGB100B ಉತ್ಪನ್ನವು ಅದರ ದೊಡ್ಡ-ಭಾಗದ ಅಪ್ಲಿಕೇಶನ್ ಶ್ರೇಣಿಯ ಬಳಿ ಬಿದ್ದಾಗ ಮತ್ತು ಎಂಜಿನಿಯರಿಂಗ್ ಚೆಕ್ಗಳನ್ನು ಜೋಡಿಸಿದಾಗ ಹತ್ತಿರದ ವಿಮರ್ಶೆಗೆ ಅರ್ಹವಾಗಿದೆ. ಉತ್ಪನ್ನ ಪುಟವು ರಾಸಾಯನಿಕ ಬ್ಯಾರೆಲ್ಗಳು, ಆಟೋ ಭಾಗಗಳು, ಸಂಚಾರ ತಡೆಗಳು, ಫ್ಲೋಟ್ಗಳು, ಆಟಿಕೆಗಳು ಮತ್ತು ಪೀಠೋಪಕರಣಗಳನ್ನು ಅಪ್ಲಿಕೇಶನ್ಗಳಾಗಿ ಹೆಸರಿಸುತ್ತದೆ. ಆ ಪಟ್ಟಿಯು ಉದ್ದೇಶಿತ ಕ್ಷೇತ್ರವನ್ನು ತೋರಿಸುತ್ತದೆ, ಆದರೆ ನಿರ್ದಿಷ್ಟ ಭಾಗವು ರನ್ ಆಗುತ್ತದೆ ಎಂಬುದಕ್ಕೆ ಇದು ಪುರಾವೆಯಾಗಿಲ್ಲ.
ಬಲವಾದ ಕಿರುಪಟ್ಟಿ ಪ್ರಕರಣವು ನಾಲ್ಕು ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಹೊಂದಿದೆ. ಅಚ್ಚು ಚಲನೆ ಮತ್ತು ಸೇವೆಗಳಿಗೆ ಕೊಠಡಿಯೊಂದಿಗೆ ಹೊಂದಿಕೊಳ್ಳುತ್ತದೆ. ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮಾಸ್ ದೃಢಪಡಿಸಿದ ಹೆಡ್ ಆಯ್ಕೆಗೆ ಸರಿಹೊಂದುತ್ತದೆ. ಹೊರತೆಗೆಯುವಿಕೆ ಚೇತರಿಕೆಯು ಉದ್ದೇಶಿತ ವಸ್ತುಗಳೊಂದಿಗೆ ಅಗತ್ಯವಿರುವ ಚಕ್ರವನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ. ಕಾರ್ಖಾನೆಯು ಒಪ್ಪಿಗೆಯ ಗಡಿಗಳಲ್ಲಿ ಉಪಯುಕ್ತತೆಗಳನ್ನು ಮತ್ತು ನಿರ್ವಹಣೆಯನ್ನು ಪೂರೈಸಬಹುದು.
ಆ ಷರತ್ತುಗಳಲ್ಲಿ ಒಂದು ವಿಫಲವಾದಾಗ ಮತ್ತೊಂದು ಕಾನ್ಫಿಗರೇಶನ್ಗೆ ಸರಿಸಿ. ದೊಡ್ಡ ಸಂಚಯಕವು ಶಾಟ್ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಪರಿಹರಿಸಬಹುದು ಆದರೆ ಅಚ್ಚು ಅಗಲವಲ್ಲ. ಒಂದು ದೊಡ್ಡ ಹಲಗೆಯು ಅಚ್ಚು ಹೊದಿಕೆಯನ್ನು ಪರಿಹರಿಸಬಹುದು ಆದರೆ ಹೊರತೆಗೆಯುವಿಕೆಯ ಚೇತರಿಕೆ ಅಲ್ಲ. ಪ್ಲಾಟ್ಫಾರ್ಮ್ನ ಕೆಲಸದ ಶ್ರೇಣಿಗಿಂತ ಭಾಗವು ಚಿಕ್ಕದಾದಾಗ ವಿಭಿನ್ನ ಯಂತ್ರದ ಗಾತ್ರವು ಹೆಚ್ಚು ಆರ್ಥಿಕವಾಗಿರಬಹುದು.
ಡೇಟಾ ಅಪೂರ್ಣವಾದಾಗ ಸಹ ವಿರಾಮಗೊಳಿಸಿ. ವೆಬ್ಸೈಟ್ನ ಪ್ಯಾರೆಂಥೆಟಿಕಲ್ ಹೆಡ್ ಅಂಕಿಅಂಶಗಳು ಮತ್ತು ಅಸಮಂಜಸವಾದ ಗಾಳಿಯ ಹರಿವಿನ ಘಟಕಕ್ಕೆ ಲಿಖಿತ ಸ್ಪಷ್ಟೀಕರಣದ ಅಗತ್ಯವಿದೆ. ಡ್ರೈ-ಸೈಕಲ್ ಸಂಖ್ಯೆಯು ಔಟ್ಪುಟ್ ಗ್ಯಾರಂಟಿಯನ್ನು ಮುಚ್ಚಲು ಸಾಧ್ಯವಿಲ್ಲ. ಇವು ತಾಂತ್ರಿಕ ಒಪ್ಪಂದಕ್ಕೆ ಸಾಮಾನ್ಯ ವಸ್ತುಗಳು, ಊಹಿಸಲು ಕಾರಣಗಳಲ್ಲ.
ಖರೀದಿ ನಿರ್ಧಾರವು ಭಾಗ-ಆಧಾರಿತ ಪ್ರಯೋಗ ಯೋಜನೆಯೊಂದಿಗೆ ಕೊನೆಗೊಳ್ಳಬೇಕು. ಯಂತ್ರವು ಸ್ಥಿರವಾದ, ಸ್ವೀಕಾರಾರ್ಹ ಭಾಗಗಳನ್ನು ಒಪ್ಪಿದ ದರ ಮತ್ತು ಉಪಯುಕ್ತತೆಯ ಗಡಿಯಲ್ಲಿ ಮಾಡಲು ಸಾಧ್ಯವಾದರೆ, ಮಾದರಿಯು ಕೆಲಸಕ್ಕೆ ಸರಿಹೊಂದುತ್ತದೆ. ಆ ಪುರಾವೆಗಳು ಕಾಣೆಯಾಗಿದ್ದರೆ, ಕಿರುಪಟ್ಟಿ ತಾತ್ಕಾಲಿಕವಾಗಿ ಉಳಿಯುತ್ತದೆ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
KGB100B 120L ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಯಾವ ಉತ್ಪನ್ನಗಳನ್ನು ತಯಾರಿಸಬಹುದು?
KGB100B ಪುಟದಲ್ಲಿ ರಾಸಾಯನಿಕ ಬ್ಯಾರೆಲ್ಗಳು, ಆಟೋ ಭಾಗಗಳು, ಟ್ರಾಫಿಕ್ ಅಡೆತಡೆಗಳು, ಫ್ಲೋಟ್ಗಳು, ಆಟಿಕೆಗಳು ಮತ್ತು ಪೀಠೋಪಕರಣಗಳನ್ನು Kinggle ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಇವು ಅಪ್ಲಿಕೇಶನ್ ಉಲ್ಲೇಖಗಳು, ಸ್ವಯಂಚಾಲಿತ ಅನುಮೋದನೆಗಳಲ್ಲ. ನೈಜ ಉತ್ಪನ್ನಕ್ಕೆ ಇನ್ನೂ ಅಚ್ಚು ಗಾತ್ರ, ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿ, ಕ್ಲ್ಯಾಂಪ್ ಬೇಡಿಕೆ, ವಸ್ತು, ತೆಗೆಯುವ ಮಾರ್ಗ ಮತ್ತು ತಂಪಾಗಿಸುವಿಕೆಗೆ ಚೆಕ್ ಅಗತ್ಯವಿದೆ.
120 L ಎಂದರೆ 120 L ಗಿಂತ ಕಡಿಮೆ ಇರುವ ಪ್ರತಿಯೊಂದು ಕಂಟೇನರ್ ಹೊಂದುತ್ತದೆಯೇ?
ಸಂ. ನಾಮಮಾತ್ರದ ಕಂಟೇನರ್ ಪರಿಮಾಣವು ಕೇವಲ ಒಂದು ಸ್ಕ್ರೀನಿಂಗ್ ಮೌಲ್ಯವಾಗಿದೆ. 120 L ಗಿಂತ ಕೆಳಗಿನ ಭಾಗವು ಇನ್ನೂ ಅಚ್ಚು ಹೊದಿಕೆ, ಯೋಜಿತ ಪ್ರದೇಶದ ಮಿತಿ, ಸಂಚಯಕ ಬೇಡಿಕೆ ಅಥವಾ ಲಭ್ಯವಿರುವ ತೆಗೆಯುವ ಸ್ಥಳವನ್ನು ಮೀರಬಹುದು. ಮಾದರಿ-ನಿರ್ದಿಷ್ಟ ವಿಮರ್ಶೆಗಾಗಿ ಉತ್ಪನ್ನ ಮತ್ತು ಅಚ್ಚು ರೇಖಾಚಿತ್ರಗಳನ್ನು ಕಳುಹಿಸಿ.
KGB100B 15 ಕೆಜಿ ಪೂರ್ಣಗೊಂಡ HDPE ಉತ್ಪನ್ನವನ್ನು ಮಾಡಬಹುದೇ?
ಸಾರ್ವಜನಿಕ ಮೇಜಿನಿಂದ ಆ ಊಹೆಯನ್ನು ಮಾಡಬೇಡಿ. ಪುಟವು 9(15) ಕೆಜಿಯನ್ನು PE ಸಂಚಯಕ-ತೂಕದ ಉಲ್ಲೇಖವಾಗಿ ಪ್ರಕಟಿಸುತ್ತದೆ, ಸ್ಪಷ್ಟವಾಗಿ ಎರಡು ಪಟ್ಟಿ ಮಾಡಲಾದ ಹೆಡ್ ಸಾಮರ್ಥ್ಯಗಳ ಜೊತೆಗೆ. ಗ್ರಾಸ್ ಪ್ಯಾರಿಸನ್ ಮಾಸ್ ಭಾಗ ಮತ್ತು ಎಲ್ಲಾ ಫ್ಲ್ಯಾಷ್ ಅಥವಾ ಟ್ರಿಮ್ ಅನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. ಆಯ್ಕೆಮಾಡಿದ ತಲೆ, ರಾಳ ಮತ್ತು ಬಳಸಬಹುದಾದ ಪ್ರಕ್ರಿಯೆಯ ಅಂಚುಗಳನ್ನು ಕಿಂಗ್ಗಲ್ ದೃಢೀಕರಿಸಬೇಕು ಮತ್ತು ಪ್ರಯೋಗದಲ್ಲಿ ಸಾಬೀತುಪಡಿಸಬೇಕು.
320 pcs/h ನಿರೀಕ್ಷಿತ ಉತ್ಪಾದನಾ ಉತ್ಪಾದನೆಯಾಗಿದೆಯೇ?
ಸಂಖ್ಯೆ ಕಿಂಗ್ಗಲ್ ಲೇಬಲ್ಗಳು 320 ಪಿಸಿಗಳು / ಗಂ ಡ್ರೈ ಸೈಕಲ್. ನಿಜವಾದ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಹೊರತೆಗೆಯುವಿಕೆ, ಪ್ಯಾರಿಸನ್ ರಚನೆ, ಊದುವಿಕೆ, ತಂಪಾಗಿಸುವಿಕೆ, ತೆಗೆಯುವಿಕೆ, ಟ್ರಿಮ್ಮಿಂಗ್, ತಿರಸ್ಕರಿಸುತ್ತದೆ ಮತ್ತು ನಿಲ್ಲಿಸುತ್ತದೆ. ಅಗತ್ಯವಿರುವ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ನಮೂದಿಸಿ ಮತ್ತು ಉತ್ಪಾದನಾ ಅಚ್ಚು ಮತ್ತು ವಸ್ತುಗಳೊಂದಿಗೆ ಅದನ್ನು ಪರಿಶೀಲಿಸಿ.
ಶಕ್ತಿಯ ಬಳಕೆಯನ್ನು ಹೇಗೆ ಹೋಲಿಸಬೇಕು?
ಅದೇ ಅಚ್ಚು, ಉತ್ಪನ್ನ, ರಾಳ, ಗುಣಮಟ್ಟದ ನಿಯಮಗಳು ಮತ್ತು ಪರೀಕ್ಷಾ ಗಡಿರೇಖೆಯ ಅಡಿಯಲ್ಲಿ ಉತ್ಪನ್ನ-ಸಂಬಂಧಿತ ಶಕ್ತಿಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. KGB100B ಪುಟವು 52 ರಿಂದ 60 kW ಅನ್ನು ಸರಾಸರಿ ಶಕ್ತಿಯ ಮಾರ್ಗವಾಗಿ ಪ್ರಕಟಿಸುತ್ತದೆ, ಇದು ವಿದ್ಯುತ್ ಉಲ್ಲೇಖವಾಗಿದೆ. ಪುಟದ ಮೌಲ್ಯವನ್ನು ಪರಿವರ್ತಿಸುವ ಬದಲು ಸ್ಥಿರ ಉತ್ಪಾದನೆಯ ಸಮಯದಲ್ಲಿ ಪ್ರತಿ ಅಂಗೀಕೃತ ಭಾಗಕ್ಕೆ kWh/kg ಮತ್ತು kWh ಅನ್ನು ಅಳೆಯಿರಿ.
KGB100B ಉದ್ಧರಣಕ್ಕಾಗಿ ನಾನು ಯಾವ ಮಾಹಿತಿಯನ್ನು ಕಳುಹಿಸಬೇಕು?
ಉತ್ಪನ್ನದ ರೇಖಾಚಿತ್ರಗಳು ಮತ್ತು ಫೋಟೋಗಳು, ಆಯಾಮಗಳು, ಸಿದ್ಧಪಡಿಸಿದ ತೂಕ, ಗೋಡೆಯ ಅವಶ್ಯಕತೆಗಳು, ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್, ರಿಗ್ರೈಂಡ್ ನಿಯಮ, ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್, ಗುಣಮಟ್ಟದ ಪರೀಕ್ಷೆಗಳು, ಅಚ್ಚು ಡೇಟಾ, ಯುಟಿಲಿಟಿ ಷರತ್ತುಗಳು ಮತ್ತು ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಅಗತ್ಯಗಳನ್ನು ಕಳುಹಿಸಿ. ಅಜ್ಞಾತ ವಸ್ತುಗಳನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ಗುರುತಿಸಿ. ಇದು ತಲೆ, ಅಚ್ಚು ಫಿಟ್ ಮತ್ತು ಟ್ರಯಲ್ ಸ್ಕೋಪ್ ಅನ್ನು ಖಚಿತಪಡಿಸಲು ಪೂರೈಕೆದಾರರಿಗೆ ಸಾಕಷ್ಟು ಮಾಹಿತಿಯನ್ನು ನೀಡುತ್ತದೆ.
ಯಂತ್ರವನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ನಿಮ್ಮ ಭಾಗವನ್ನು ಪರಿಶೀಲಿಸಿ
ಉತ್ಪನ್ನದ ರೇಖಾಚಿತ್ರ, ಒಟ್ಟು ತೂಕದ ಅಂದಾಜು, ರಾಳ, ಅಚ್ಚು ಡೇಟಾ, ಔಟ್ಪುಟ್ ಗುರಿ ಮತ್ತು ಕಾರ್ಖಾನೆಯ ಉಪಯುಕ್ತತೆಯ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಕಿಂಗ್ಗಲ್ಗೆ ಕಳುಹಿಸಿ. KGB100B ಪ್ಲಾಟ್ಫಾರ್ಮ್ ಮತ್ತು ಅದರ ಆಯ್ದ ಸಂಚಯಕ ಸಂರಚನೆಯು ಯೋಜನೆಗೆ ಸರಿಹೊಂದುತ್ತದೆಯೇ ಎಂದು ತಂಡವು ಪರಿಶೀಲಿಸಬಹುದು.
ಉತ್ಪನ್ನ-ಫಿಟ್ ವಿಮರ್ಶೆಯನ್ನು ವಿನಂತಿಸಿ