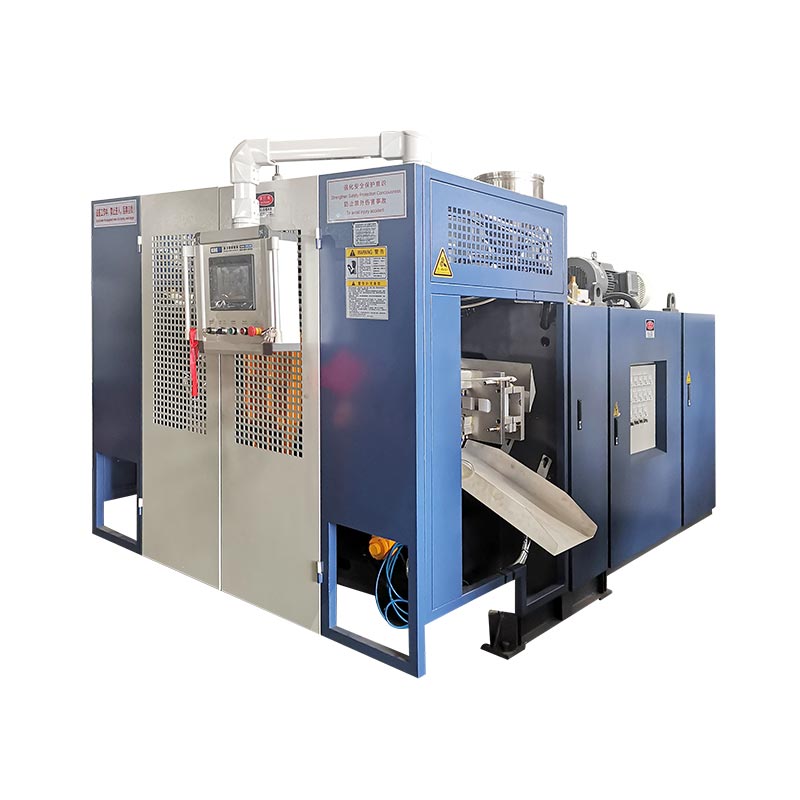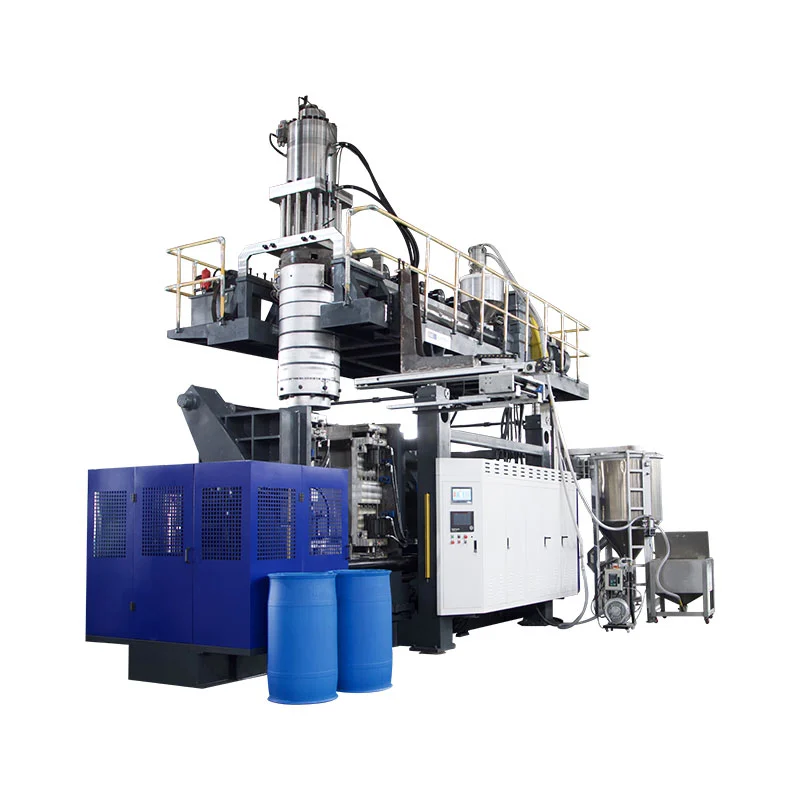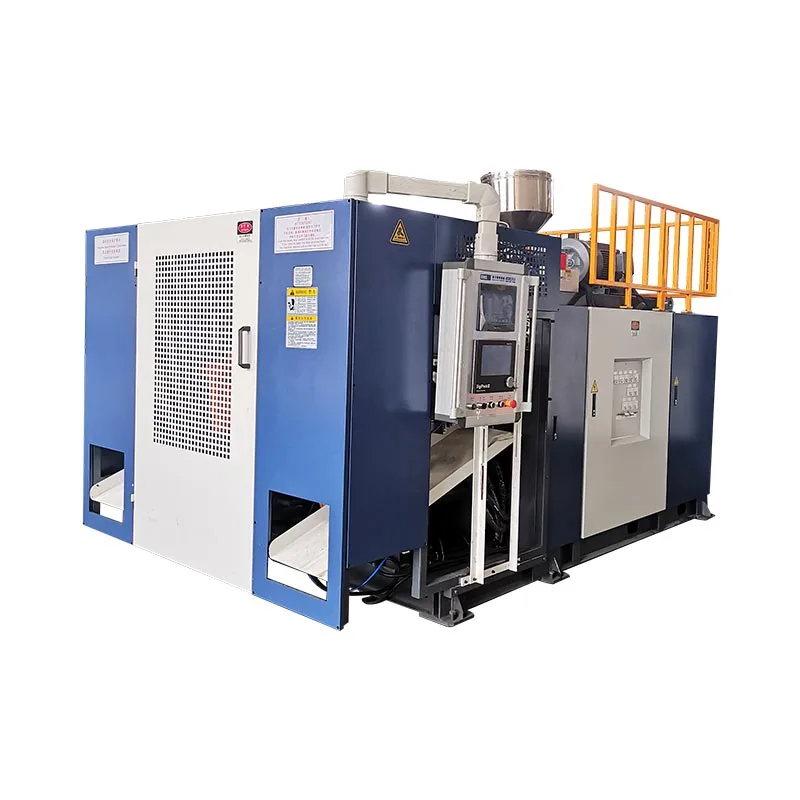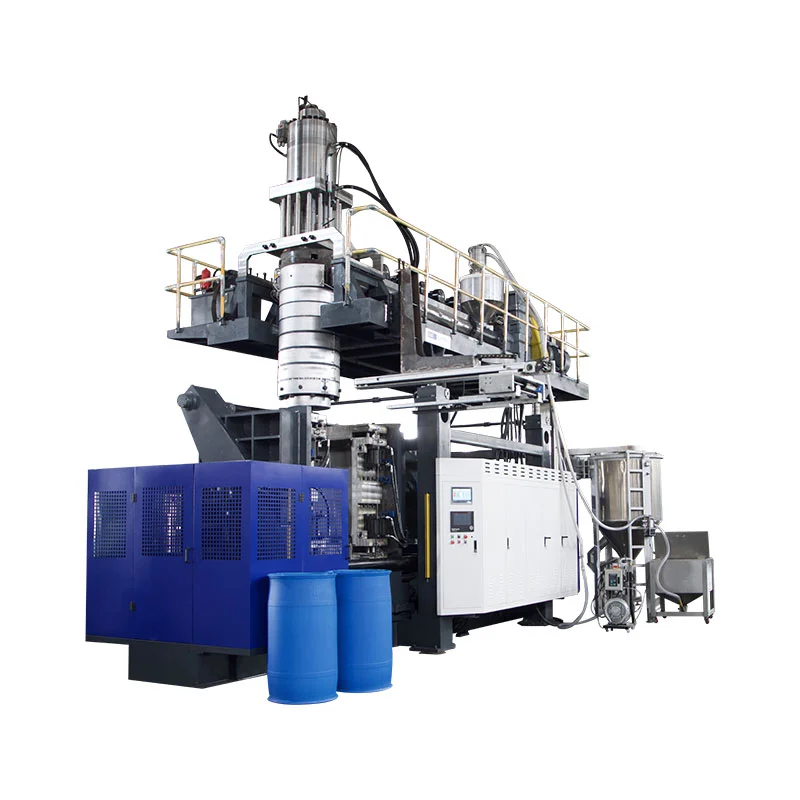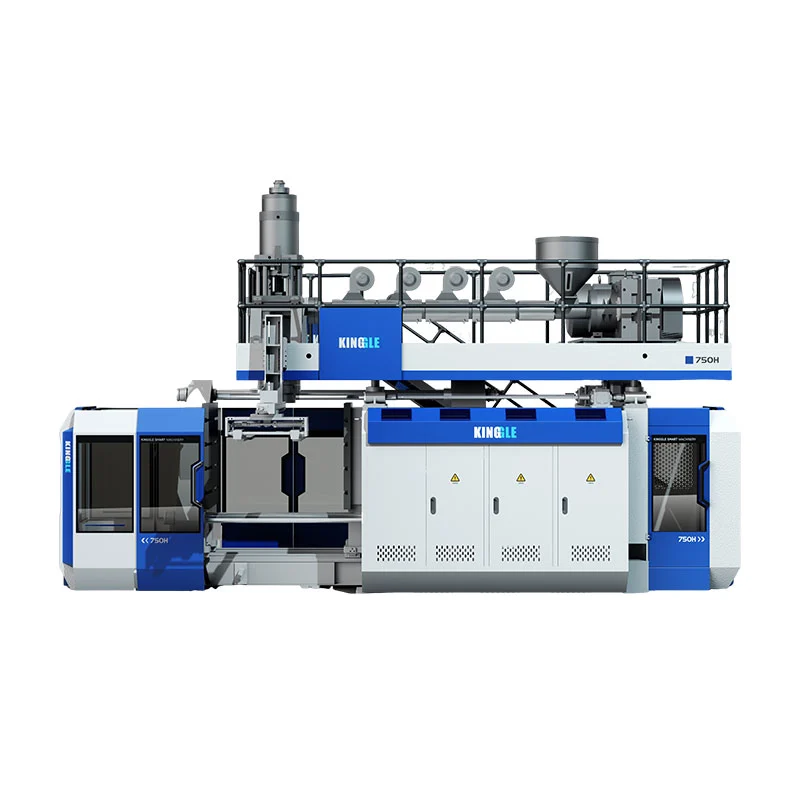
ಪ್ರತಿ ಪದರದ ಕಾರ್ಯವನ್ನು ಕಂಟೇನರ್ ವಿವರಣೆಗೆ ಹೊಂದಿಸುವ ಮೂಲಕ ಬಹುಪದರದ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವನ್ನು ಆರಿಸಿ. ಉಲ್ಲೇಖಿತ ಹೊರತೆಗೆಯುವ ವ್ಯವಸ್ಥೆಯು ಪಾಕವಿಧಾನವನ್ನು ಅಗತ್ಯವಿರುವ ಔಟ್ಪುಟ್ನಲ್ಲಿ ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳಬಹುದೇ ಎಂದು ಪರಿಶೀಲಿಸಿ, ನಂತರ ಪ್ರತಿ ಅಂಗೀಕೃತ ಕಂಟೇನರ್ಗೆ ವೆಚ್ಚವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಉದ್ದೇಶಿತ ವಸ್ತುಗಳು ಮತ್ತು ಅಚ್ಚುಗಳೊಂದಿಗೆ ಸಂರಚನೆಯನ್ನು ಪರಿಶೀಲಿಸಿ; ಹೆಚ್ಚುವರಿ ಪದರಗಳನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಉತ್ಪನ್ನ ಅಥವಾ ಉತ್ಪಾದನಾ ಅವಶ್ಯಕತೆಯಿಂದ ಮಾತ್ರ ಸಮರ್ಥಿಸಲಾಗುತ್ತದೆ.
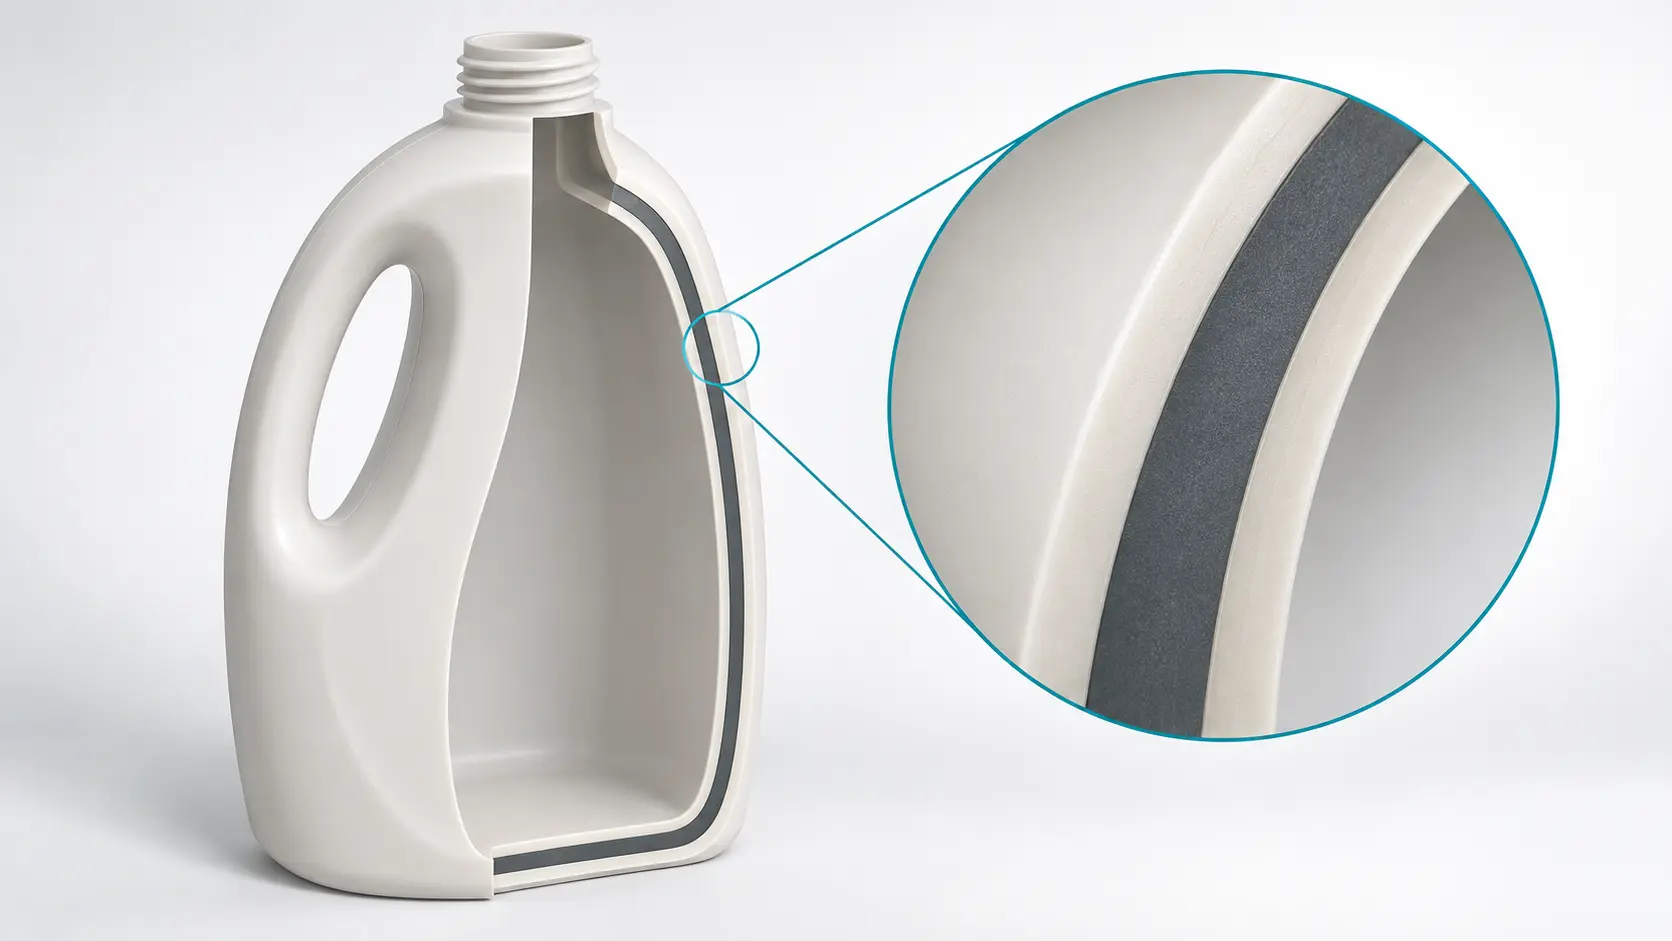
ಉಪಯುಕ್ತ ಖರೀದಿ ನಿರ್ಧಾರವು ನಾಲ್ಕು ಪರಿಶೀಲನೆಗಳನ್ನು ಅನುಸರಿಸುತ್ತದೆ:
- ಲೇಯರ್ ಎಣಿಕೆಯನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ಕಂಟೇನರ್ ವಿವರಣೆಯನ್ನು ಬರೆಯಿರಿ.
- ಪ್ರತಿಯೊಂದು ವಸ್ತುವಿನ ಸ್ಟ್ರೀಮ್ ಅನ್ನು ಅದರ ಪದರಕ್ಕೆ ಮ್ಯಾಪ್ ಮಾಡಿ ಮತ್ತು ಅದರ ಕಾರ್ಯ ವ್ಯಾಪ್ತಿಯನ್ನು ಪರಿಶೀಲಿಸಿ.
- ನಿಜವಾದ ಲೇಯರ್ ವಿತರಣೆ ಮತ್ತು ಮುಗಿದ ಕಂಟೈನರ್ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಪರಿಶೀಲಿಸಿ.
- ವೆಚ್ಚ ಹೋಲಿಕೆ ಮತ್ತು ಪ್ರಯೋಗ ದಾಖಲೆಯಲ್ಲಿ ಉತ್ಪಾದನಾ ನಷ್ಟವನ್ನು ಸೇರಿಸಿ.
ಧಾರಕ ವಿವರಣೆಯೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ, ಲೇಯರ್ ಎಣಿಕೆ ಅಲ್ಲ
"ಮೂರು-ಪದರದ ಬಾಟಲ್ ಯಂತ್ರ" ಗಾಗಿ ವಿನಂತಿಯು ಹಲವಾರು ನಿರ್ಧಾರಗಳನ್ನು ತೆರೆದಿರುತ್ತದೆ. ಇದು ವಿಷಯಗಳು, ಕಂಟೇನರ್ ಜ್ಯಾಮಿತಿ, ರಾಳ ಶ್ರೇಣಿಗಳು, ಅಗತ್ಯವಿರುವ ಔಟ್ಪುಟ್ ಅಥವಾ ಗೋಡೆಯನ್ನು ಪದರಗಳಾಗಿ ಬೇರ್ಪಡಿಸುವ ಕಾರಣವನ್ನು ಗುರುತಿಸುವುದಿಲ್ಲ. ಸರಬರಾಜುದಾರರು ಆ ವಿನಂತಿಗೆ ಯಂತ್ರ ವರ್ಗದೊಂದಿಗೆ ಉತ್ತರಿಸಬಹುದು, ಆದರೆ ತಪ್ಪಾದ ವಸ್ತು ವ್ಯವಸ್ಥೆಯನ್ನು ಉಲ್ಲೇಖಿಸುತ್ತಾರೆ.
ಸಿದ್ಧಪಡಿಸಿದ ಕಂಟೇನರ್ನೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಅದರ ಡ್ರಾಯಿಂಗ್, ನೆಕ್ ಫಿನಿಶ್, ಹ್ಯಾಂಡಲ್ ವ್ಯವಸ್ಥೆ, ನಾಮಮಾತ್ರ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಪೂರ್ಣಗೊಳಿಸಿದ ತೂಕವನ್ನು ಒದಗಿಸಿ. ಅಗತ್ಯವಿರುವ ಗೋಚರತೆ, ಸೇವಾ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಕಾರ್ಯಕ್ಷಮತೆ ಪರಿಶೀಲನೆಗಳನ್ನು ಸೇರಿಸಿ. ತಿಳಿ-ಬಣ್ಣದ ಡಿಟರ್ಜೆಂಟ್ ಬಾಟಲ್ ಮತ್ತು ಆಮ್ಲಜನಕ-ಸೂಕ್ಷ್ಮ ಪ್ಯಾಕೇಜ್ಗೆ ಅವುಗಳ ಪರಿಮಾಣ ಮತ್ತು ಒಟ್ಟು ತೂಕ ಹೊಂದಿಕೆಯಾಗಿದ್ದರೂ ಸಹ ವಿಭಿನ್ನ ಪುರಾವೆಗಳು ಬೇಕಾಗುತ್ತವೆ.
ಅವಶ್ಯಕತೆಗಳನ್ನು ಸ್ವೀಕಾರದ ಐಟಂಗಳಾಗಿ ಪರಿವರ್ತಿಸಿ
"ಉತ್ತಮ ತಡೆ" ಅಥವಾ "ಹೆಚ್ಚಿನ ಸಾಮರ್ಥ್ಯ" ದಂತಹ ಸಡಿಲ ಪದಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಪರೀಕ್ಷೆ ಮತ್ತು ಸ್ವೀಕಾರ ಮಿತಿಯೊಂದಿಗೆ ಬದಲಾಯಿಸಿ. ಬಾಟಲಿಯು ನಿರ್ದಿಷ್ಟ ನಿರ್ವಹಣಾ ಅನುಕ್ರಮವನ್ನು ತಡೆದುಕೊಳ್ಳಬೇಕೆ, ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ನೋಟವನ್ನು ಇಟ್ಟುಕೊಳ್ಳಬೇಕು ಅಥವಾ ಉತ್ಪನ್ನ-ರಕ್ಷಣೆಯ ಗುರಿಯನ್ನು ಪೂರೈಸಬೇಕು ಎಂಬುದನ್ನು ತಿಳಿಸಿ. ಪರೀಕ್ಷಾ ಸ್ಥಿತಿಯು ಮಿತಿಯ ಪಕ್ಕದಲ್ಲಿದೆ, ವಿಷಯಗಳು ಅಥವಾ ಸಂಬಂಧಿತವಾದಾಗ ಸಿಮ್ಯುಲಂಟ್ ಸೇರಿದಂತೆ.
| ಅವಶ್ಯಕತೆ | ಆಯ್ಕೆ ಪ್ರಶ್ನೆ | ವಿನಂತಿಸಲು ಪುರಾವೆ |
|---|---|---|
| ಸ್ಥಿರ ಮೇಲ್ಮೈ ಬಣ್ಣ | ಯಾವ ಪದರವು ಬಣ್ಣವನ್ನು ಹೊಂದಿರುತ್ತದೆ ಮತ್ತು ಯಾವ ಇನ್ಪುಟ್ ಬದಲಾವಣೆಯನ್ನು ಅನುಮತಿಸಲಾಗಿದೆ? | ಅನುಮೋದಿತ ನೋಟ ಮಾದರಿ ಮತ್ತು ರನ್ನಾದ್ಯಂತ ಪ್ರಯೋಗ ಮಾದರಿಗಳು |
| ಕೋರ್ನಲ್ಲಿ ಮರುಬಳಕೆಯ ವಸ್ತು | ಸಿಸ್ಟಮ್ ಯಾವ ಮೂಲ, ದರ್ಜೆ ಮತ್ತು ವಸ್ತು ಹಂಚಿಕೆಯನ್ನು ನಿರ್ವಹಿಸಬೇಕು? | ವಸ್ತು ವಿವರಣೆ, ಫೀಡ್ ಮ್ಯಾಪಿಂಗ್ ಮತ್ತು ಮುಗಿದ ಭಾಗ ಫಲಿತಾಂಶಗಳು |
| ಉತ್ಪನ್ನ ರಕ್ಷಣೆ | ಗೋಡೆಯು ಯಾವ ವಸ್ತುವನ್ನು ಒಳಗೆ ಅಥವಾ ಹೊರಗೆ ಇಡಬೇಕು? | ತಡೆಗೋಡೆ ಗುರಿ, ಪರೀಕ್ಷಾ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಪ್ಯಾಕೇಜ್ ಮಟ್ಟದ ಮೌಲ್ಯೀಕರಣ |
| ನಿರ್ವಹಣೆ ಮತ್ತು ಪೇರಿಸಿ | ಯಾವ ಕಂಟೇನರ್ ಸ್ಥಳಗಳು ಮತ್ತು ಲೋಡ್ಗಳು ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ನಿಯಂತ್ರಿಸುತ್ತವೆ? | ಡ್ರಾಯಿಂಗ್ ಮಿತಿಗಳು ಮತ್ತು ಒಪ್ಪಿದ ಯಾಂತ್ರಿಕ ಪರೀಕ್ಷೆಗಳು |
| ಉತ್ಪಾದನಾ ಉತ್ಪಾದನೆ | ನಿಗದಿತ ಸಮಯದೊಳಗೆ ಎಷ್ಟು ಸ್ವೀಕರಿಸಿದ ಕಂಟೈನರ್ಗಳು ಅಗತ್ಯವಿದೆ? | ಗ್ರಾಸ್ ಮೆಲ್ಟ್ ಬೇಡಿಕೆ, ಸ್ವೀಕರಿಸಿದ ಎಣಿಕೆಗಳು, ತಿರಸ್ಕರಿಸುತ್ತದೆ ಮತ್ತು ಸ್ಟಾಪ್ ಲಾಗ್ |
ಕಡ್ಡಾಯ ಅವಶ್ಯಕತೆಗಳನ್ನು ಆದ್ಯತೆಗಳಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಿ. ಏಕ-ಪದರದ ರಚನೆಯು ಈಗಾಗಲೇ ನಿರ್ದಿಷ್ಟತೆಯನ್ನು ಹಾದು ಹೋದರೆ, ಅದನ್ನು ಉಲ್ಲೇಖ ಆಯ್ಕೆಯಾಗಿ ಬಳಸಿ. ಬಹುಪದರದ ಪ್ರಸ್ತಾವನೆಗೆ ಸ್ಪಷ್ಟವಾದ ಕಾರಣ ಬೇಕಾಗುತ್ತದೆ: ವಿಭಿನ್ನ ಮೇಲ್ಮೈ, ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಕೋರ್ ವಸ್ತು, ತಡೆಗೋಡೆ ಕಾರ್ಯ ಅಥವಾ ಉಲ್ಲೇಖವು ಆರ್ಥಿಕವಾಗಿ ಪೂರೈಸಲಾಗದ ಇನ್ನೊಂದು ಅವಶ್ಯಕತೆ.
ಉತ್ಪನ್ನದ ಮಿಶ್ರಣವನ್ನು ಸಹ ತಿಳಿಸಿ. ದೀರ್ಘ ಪುನರಾವರ್ತಿತ ಆದೇಶಗಳನ್ನು ಒದಗಿಸುವ ಒಂದು ಸಾಲು ಹಲವಾರು ಬಣ್ಣಗಳಲ್ಲಿ ಸಣ್ಣ ಬ್ಯಾಚ್ಗಳನ್ನು ತಯಾರಿಸುವುದರಿಂದ ವಿಭಿನ್ನ ಬದಲಾವಣೆಯ ಹೊರೆಯನ್ನು ಹೊಂದಿರುತ್ತದೆ. ಸುಲಭವಾದ ಬಾಟಲಿಯನ್ನು ಮಾತ್ರ ಪರೀಕ್ಷಿಸುವ ಬದಲು ಚಿಕ್ಕದಾದ ಮತ್ತು ದೊಡ್ಡದಾದ ಯೋಜಿತ ಉತ್ಪನ್ನಗಳನ್ನು ಸೇರಿಸಿ. ಇದು ಉಪಕರಣದ ಚರ್ಚೆಗೆ ಬಳಸಬಹುದಾದ ಗಡಿಯನ್ನು ನೀಡುತ್ತದೆ.
ರಚನೆಯನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ಪ್ರತಿ ಪದರಕ್ಕೆ ಕೆಲಸವನ್ನು ನೀಡಿ
ಅಚ್ಚು ಟೊಳ್ಳಾದ ಭಾಗವನ್ನು ರೂಪಿಸುವ ಮೊದಲು ಕೋ-ಎಕ್ಸ್ಟ್ರಶನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ವಸ್ತು ಸ್ಟ್ರೀಮ್ಗಳನ್ನು ಲೇಯರ್ಡ್ ಪ್ಯಾರಿಸನ್ಗೆ ಸಂಯೋಜಿಸುತ್ತದೆ. ಆ ಪದರಗಳು ಕಂಟೇನರ್ಗೆ ಹೇಗೆ ಸೇವೆ ಸಲ್ಲಿಸುತ್ತವೆ ಎಂಬುದು ಆಯ್ಕೆಯ ಪ್ರಶ್ನೆಯಾಗಿದೆ. ಕಿಂಗ್ಗಲ್ ನಬಹುಪದರದ ಸಹ-ಹೊರತೆಗೆಯುವಿಕೆಯ ಅವಲೋಕನಮೂಲಭೂತ ಪ್ರಕ್ರಿಯೆ ಮತ್ತು ಸಾಮಾನ್ಯ ಪದರದ ಕಾರ್ಯಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಎರಡು ಪದರದ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಒಳ ಮತ್ತು ಹೊರ ಮೇಲ್ಮೈಗಳಿಗೆ ವಿಭಿನ್ನ ಸೂತ್ರೀಕರಣಗಳ ಅಗತ್ಯವಿರುವಾಗ ಪ್ರಸ್ತುತವಾಗಿರುತ್ತದೆ. ಮೂರು ಪದರದ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಆ ಮೇಲ್ಮೈಗಳ ನಡುವೆ ಪ್ರತ್ಯೇಕ ಕೋರ್ ಅನ್ನು ಸೇರಿಸುತ್ತದೆ. ಯಾವುದೇ ವಿವರಣೆಯು ಶಕ್ತಿ, ರಾಸಾಯನಿಕ ಹೊಂದಾಣಿಕೆ ಅಥವಾ ತಡೆಗೋಡೆ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಸ್ವತಃ ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಆ ಗುಣಲಕ್ಷಣಗಳಿಗೆ ಇನ್ನೂ ಆಯ್ಕೆಮಾಡಿದ ವಸ್ತುಗಳು, ಜ್ಯಾಮಿತಿ ಮತ್ತು ಪರೀಕ್ಷಾ ಫಲಿತಾಂಶಗಳ ಅಗತ್ಯವಿದೆ.
| ರಚನೆಯ ಪರಿಕಲ್ಪನೆ | ಅದನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಲು ಕಾರಣ | ಎಂಬ ಪ್ರಶ್ನೆ ಉಳಿದಿದೆ |
|---|---|---|
| ಏಕ ಪದರ | ಒಂದು ಸೂತ್ರೀಕರಣವು ಸಂಪೂರ್ಣ ಉತ್ಪನ್ನದ ಅಗತ್ಯವನ್ನು ಪೂರೈಸುತ್ತದೆ | ಸಿದ್ಧಪಡಿಸಿದ ಕಂಟೇನರ್ ಪ್ರಸ್ತಾವಿತ ತೂಕದಲ್ಲಿ ಹಾದುಹೋಗುತ್ತದೆಯೇ? |
| ಎರಡು ಪದರಗಳು | ಪ್ರತ್ಯೇಕ ಆಂತರಿಕ ಮತ್ತು ಬಾಹ್ಯ ಸೂತ್ರೀಕರಣಗಳು | ಮೇಲ್ಮೈಗಳು ಮತ್ತು ಇಂಟರ್ಫೇಸ್ ಸ್ವೀಕಾರಾರ್ಹವಾಗಿ ಉಳಿದಿದೆಯೇ? |
| ಮೂರು ಪದರಗಳು | ಎರಡೂ ಚರ್ಮಗಳಿಂದ ಸ್ವತಂತ್ರವಾಗಿ ಕೋರ್ ಸೂತ್ರೀಕರಣವನ್ನು ನಿಯೋಜಿಸಿ | ಉದ್ದೇಶಿತ ಕೋರ್ ಪಾಲು ಸ್ವೀಕಾರಾರ್ಹ ಸ್ಕಿನ್ಗಳು ಮತ್ತು ಕಾರ್ಯಕ್ಷಮತೆಯೊಂದಿಗೆ ರನ್ ಆಗಬಹುದೇ? |
| ಟೈ ಪದರಗಳೊಂದಿಗೆ ತಡೆಗೋಡೆ ರಚನೆ | ಆಯ್ದ ತಡೆಗೋಡೆ ರಾಳವನ್ನು ರಚನಾತ್ಮಕ ವಸ್ತುಗಳೊಂದಿಗೆ ಸಂಯೋಜಿಸಿ | ರೆಸಿನ್ ಗ್ರೇಡ್ಗಳು, ಇಂಟರ್ಫೇಸ್ಗಳು ಮತ್ತು ಪ್ಯಾಕೇಜ್ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಮೌಲ್ಯೀಕರಿಸಲಾಗಿದೆಯೇ? |
ಒಂದು ವ್ಯವಸ್ಥೆಯಾಗಿ ವಸ್ತುಗಳನ್ನು ಸೂಚಿಸಿ
ಚರ್ಮ/ಕೋರ್/ಚರ್ಮದ ರಚನೆಗಾಗಿ, ಪ್ರತಿ ಸ್ಥಾನದಲ್ಲಿ ರಾಳ ಮತ್ತು ಸಂಯೋಜಕ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಗುರುತಿಸಿ. ಗ್ರೈಂಡರ್ ಮೂಲಕ ಹಿಂತಿರುಗಿಸಿದ ಉತ್ಪಾದನಾ ಟ್ರಿಮ್ನಿಂದ ಖರೀದಿಸಿದ ಮರುಬಳಕೆಯ ಫೀಡ್ಸ್ಟಾಕ್ ಅನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ. "ಹೊಸ/ಹಳೆಯ/ಹೊಸ" ಎಂದು ಸರಳವಾಗಿ ವಿವರಿಸಲಾದ ಪಾಕವಿಧಾನವು ಸ್ಥಿರತೆ ಮತ್ತು ವಸ್ತು ನಿರ್ವಹಣೆಯನ್ನು ನಿರ್ಣಯಿಸಲು ಅಗತ್ಯವಿರುವ ಮಾಹಿತಿಯನ್ನು ಮರೆಮಾಡುತ್ತದೆ.
ಸಮಾಧಿ ಮಾಡಿದ ಮರುಬಳಕೆಯ ಕೋರ್ ಅನ್ನು ವಿಷಯಗಳಿಗೆ ಸೂಕ್ತತೆಯ ಸ್ವಯಂಚಾಲಿತ ಪುರಾವೆಯಾಗಿ ಪರಿಗಣಿಸಬೇಡಿ. ಉದ್ದೇಶಿತ ಬಳಕೆಗೆ ಅಗತ್ಯವಿರುವ ವಸ್ತು ದಸ್ತಾವೇಜನ್ನು ಮತ್ತು ಉತ್ಪನ್ನ-ನಿರ್ದಿಷ್ಟ ಮೌಲ್ಯಮಾಪನವನ್ನು ವಿನಂತಿಸಿ. ಅಂತೆಯೇ, ಮರುಬಳಕೆಯ ವಿಷಯ ಮತ್ತು ಮರುಬಳಕೆಯು ಪ್ರತ್ಯೇಕ ಪ್ರಶ್ನೆಗಳಾಗಿವೆ. ಧಾರಕವನ್ನು ಪ್ರವೇಶಿಸುವ ಬಗ್ಗೆ ಒಬ್ಬರು ಚಿಂತಿಸುತ್ತಾರೆ; ಇತರವು ಸಂಪೂರ್ಣ ಪ್ಯಾಕೇಜ್ಗೆ ನಂತರ ಏನಾಗಬಹುದು ಎಂಬುದಕ್ಕೆ ಸಂಬಂಧಿಸಿದೆ.
ತಡೆಗೋಡೆ ಪದರವು ವಸ್ತು ವ್ಯವಸ್ಥೆಯನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ
ಕುರಾರೆ ಗುರುತಿಸುತ್ತಾರೆEVAL EVOH ಒಂದು ಅನಿಲ ತಡೆ ವಸ್ತುವಾಗಿಪ್ಯಾಕೇಜಿಂಗ್ ಮತ್ತು ಇತರ ಅಪ್ಲಿಕೇಶನ್ಗಳಲ್ಲಿ ಬಳಸಲಾಗುತ್ತದೆ. ಅದರತಾಂತ್ರಿಕ ಪ್ರಸ್ತುತಿಪಾಲಿಯೋಲಿಫಿನ್ ಮತ್ತು EVOH ನಡುವಿನ ಟೈ ಲೇಯರ್ಗಳನ್ನು ಸಹ ವಿವರಿಸುತ್ತದೆ. ಆ ಅಂಟಿಕೊಳ್ಳುವ ಸ್ಥಾನಗಳು ರಚನೆ ಮತ್ತು ಸಲಕರಣೆಗಳ ಪರಿಶೀಲನೆಯಲ್ಲಿ ಸೇರಿವೆ, ಲೇಯರ್ ಎಣಿಕೆಯ ಹೊರಗೆ ಅಲ್ಲ.
ಅಂಟಿಕೊಳ್ಳುವ ಗ್ರೇಡ್ಗಳು, ನಿರ್ವಹಣೆ ಸೂಚನೆಗಳು ಮತ್ತು ಒಪ್ಪಿಕೊಂಡ ತಡೆಗೋಡೆ ಪರಿಸ್ಥಿತಿಗಳು ಸೇರಿದಂತೆ ಸಂಪೂರ್ಣ ರಾಳ ಸಂಯೋಜನೆಯನ್ನು ಕೇಳಿ. ವಸ್ತುವಿನ ಪ್ರವೇಶಸಾಧ್ಯತೆಯ ಮೌಲ್ಯವು ಸಿದ್ಧಪಡಿಸಿದ ಬಾಟಲಿಗೆ ಶೆಲ್ಫ್-ಲೈಫ್ ಫಲಿತಾಂಶವಲ್ಲ. ಕಂಟೇನರ್, ಮುಚ್ಚುವಿಕೆ, ವಿಷಯಗಳು ಮತ್ತು ಬಳಕೆಯ ಪರಿಸ್ಥಿತಿಗಳು ತಮ್ಮದೇ ಆದ ದೃಢೀಕರಣದ ಅಗತ್ಯವಿದೆ. ಆ ವಿವರಣೆಯಿಲ್ಲದೆ ತಡೆಗೋಡೆ ರಾಳವನ್ನು ಸೇರಿಸುವುದರಿಂದ ಖರೀದಿಯ ನಿರ್ಧಾರವು ಅಪೂರ್ಣಗೊಳ್ಳುತ್ತದೆ.
ಉಲ್ಲೇಖಿಸಿದ ಯಂತ್ರವು ಲೇಯರ್ ಪಾಕವಿಧಾನವನ್ನು ಚಲಾಯಿಸಬಹುದೇ ಎಂದು ಪರಿಶೀಲಿಸಿ
ಬಹುಪದರದ ಹೊರತೆಗೆಯುವ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಕಂಟೇನರ್ ಮತ್ತು ಅದರ ತಲೆಗೆ ಆಹಾರ ನೀಡುವ ವಸ್ತು ಸ್ಟ್ರೀಮ್ಗಳಿಗೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು. ಪ್ರತಿ ಎಕ್ಸ್ಟ್ರೂಡರ್, ಫೀಡರ್, ಮೆಟೀರಿಯಲ್ ಪಥ್ ಮತ್ತು ಲೇಯರ್ ಸ್ಥಾನವನ್ನು ಹೆಸರಿಸುವ ಸಲಕರಣೆಗಳ ವೇಳಾಪಟ್ಟಿಯನ್ನು ವಿನಂತಿಸಿ. ರೇಖಾಚಿತ್ರವು ಡೈ ಔಟ್ಲೆಟ್ಗಳು, ನಿಲ್ದಾಣಗಳು ಮತ್ತು ಅಚ್ಚು ಕುಳಿಗಳನ್ನು ಸಹ ಗುರುತಿಸಬೇಕು. ಈ ಎಣಿಕೆಗಳು ವ್ಯವಸ್ಥೆಯ ವಿವಿಧ ಭಾಗಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಮಲ್ಟಿ-ಹೆಡ್ ಯಂತ್ರವು ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗಾಗಿ ಹಲವಾರು ಪ್ಯಾರಿಸನ್ಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ. ಬಹುಪದರದ ಡೈ ಹೆಡ್ ಪ್ಯಾರಿಸನ್ ಗೋಡೆಯೊಳಗೆ ಪದರಗಳನ್ನು ರೂಪಿಸುತ್ತದೆ. ಉದ್ಧರಣವು ಈ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಸಂಯೋಜಿಸಬಹುದು, ಆದರೆ ಒಂದು ಇನ್ನೊಂದನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಅಂತೆಯೇ, ಲೇಯರ್ ಎಣಿಕೆ ಮಾತ್ರ ವಿಶ್ವಾಸಾರ್ಹ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಎಣಿಕೆಯನ್ನು ಒದಗಿಸುವುದಿಲ್ಲ. ನಿಜವಾದ ಫೀಡ್ ಮ್ಯಾಪಿಂಗ್ ಅನ್ನು ಓದಿ.
ಸಂಪೂರ್ಣ ಘಟಕಗಳೊಂದಿಗೆ ವಸ್ತು ಸ್ಟ್ರೀಮ್ಗಳ ಗಾತ್ರ
ಹೊರತೆಗೆಯುವಿಕೆಯ ಗಾತ್ರಕ್ಕಾಗಿ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ಬೇಡಿಕೆಯನ್ನು ಬಳಸಿ. ಮುಗಿದ ಬಾಟಲ್ ದ್ರವ್ಯರಾಶಿ ಮಾತ್ರ ಟ್ರಿಮ್ ಆಗುವ ವಸ್ತುವನ್ನು ಬಿಡುತ್ತದೆ. ಪ್ರತಿ ಅಚ್ಚೊತ್ತಿದ ಕಂಟೇನರ್ಗೆ ಒಟ್ಟು ದ್ರವ್ಯರಾಶಿ ಮತ್ತು ಗಂಟೆಗೆ ರೂಪುಗೊಂಡ ಧಾರಕಗಳ ಸಂಖ್ಯೆಯನ್ನು ವಿವರಿಸಿ. ಬಹು-ಔಟ್ಲೆಟ್ ವ್ಯವಸ್ಥೆಗಾಗಿ, ಆ ಉತ್ಪಾದನಾ ದರದಲ್ಲಿ ಎಲ್ಲಾ ಧಾರಕಗಳನ್ನು ಸೇರಿಸಿ.
40 ಗ್ರಾಂ ಪೂರ್ಣಗೊಂಡ ದ್ರವ್ಯರಾಶಿ ಮತ್ತು 55 ಗ್ರಾಂನ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ಹಂಚಿಕೆಯೊಂದಿಗೆ ಕಾಲ್ಪನಿಕ ಬಾಟಲಿಯನ್ನು ಪರಿಗಣಿಸಿ. ಗುಣಮಟ್ಟ ತಿರಸ್ಕರಿಸುವ ಮೊದಲು ರೇಖೆಯು ಗಂಟೆಗೆ 1,200 ಬಾಟಲಿಗಳನ್ನು ರೂಪಿಸುತ್ತದೆ ಎಂದು ಊಹಿಸಿ. 15 ಗ್ರಾಂ ವ್ಯತ್ಯಾಸವು ಈ ಉದಾಹರಣೆಯಲ್ಲಿ ಟ್ರಿಮ್ ಆಗಿದೆ, ಪ್ರಮಾಣಿತ ಸ್ಕ್ರ್ಯಾಪ್ ಭತ್ಯೆ ಅಲ್ಲ. ಈ ಒಳಹರಿವು ವಿಧಾನವನ್ನು ವಿವರಿಸುತ್ತದೆ; ಅವು ಕಿಂಗ್ಗಲ್ ಉತ್ಪಾದನೆಯ ಫಲಿತಾಂಶಗಳಲ್ಲ.
ವಸ್ತು-ಸ್ಟ್ರೀಮ್ ಬೇಡಿಕೆ = ಒಟ್ಟು ಕರಗುವ ಬೇಡಿಕೆ × ನಿಯೋಜಿಸಲಾದ ದ್ರವ್ಯರಾಶಿಯ ಭಾಗ
| ಸ್ಥಾನ | ಸಾಮೂಹಿಕ ಪಾಲು ನಿಗದಿಪಡಿಸಲಾಗಿದೆ | ಅಗತ್ಯವಿರುವ ಹರಿವು |
|---|---|---|
| ಹೊರ ಚರ್ಮ | 20% | 13.2 ಕೆಜಿ / ಗಂ |
| ಕೋರ್ | 60% | 39.6 ಕೆಜಿ / ಗಂ |
| ಒಳ ಚರ್ಮ | 20% | 13.2 ಕೆಜಿ / ಗಂ |
| ಒಟ್ಟು | 100% | 66.0 ಕೆಜಿ / ಗಂ |
20/60/20 ಪಾಕವಿಧಾನವು ಲೆಕ್ಕಾಚಾರದ ಊಹೆಯಾಗಿದೆ, ಶಿಫಾರಸು ಮಾಡಲಾದ ಮರುಬಳಕೆಯ-ವಿಷಯ ಅನುಪಾತವಲ್ಲ. ಒಂದು ವಸ್ತುವಿನ ಸ್ಟ್ರೀಮ್ ಹಲವಾರು ಸ್ಥಾನಗಳನ್ನು ನೀಡಿದರೆ, ಆ ಸ್ಟ್ರೀಮ್ನ ಲೋಡ್ ಅನ್ನು ಲೆಕ್ಕಾಚಾರ ಮಾಡುವಾಗ ಆ ಸ್ಥಾನಗಳನ್ನು ಸಂಯೋಜಿಸಿ. ಚಿಕ್ಕದಾದ ಯೋಜಿತ ಬಾಟಲ್ ಮತ್ತು ಲೇಯರ್ ಹಂಚಿಕೆಯನ್ನು ಸಹ ಪರಿಶೀಲಿಸಿ. ಗರಿಷ್ಠ-ಔಟ್ಪುಟ್ ಫಿಗರ್ ಕಡಿಮೆ ಫೀಡ್ ದರದಲ್ಲಿ ಸ್ಥಿರ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಕಿಂಗ್ಗಲ್ನ ಉತ್ಪನ್ನ ಆಯ್ಕೆಗಳನ್ನು ಆರಂಭಿಕ ಹಂತವಾಗಿ ಬಳಸಿ
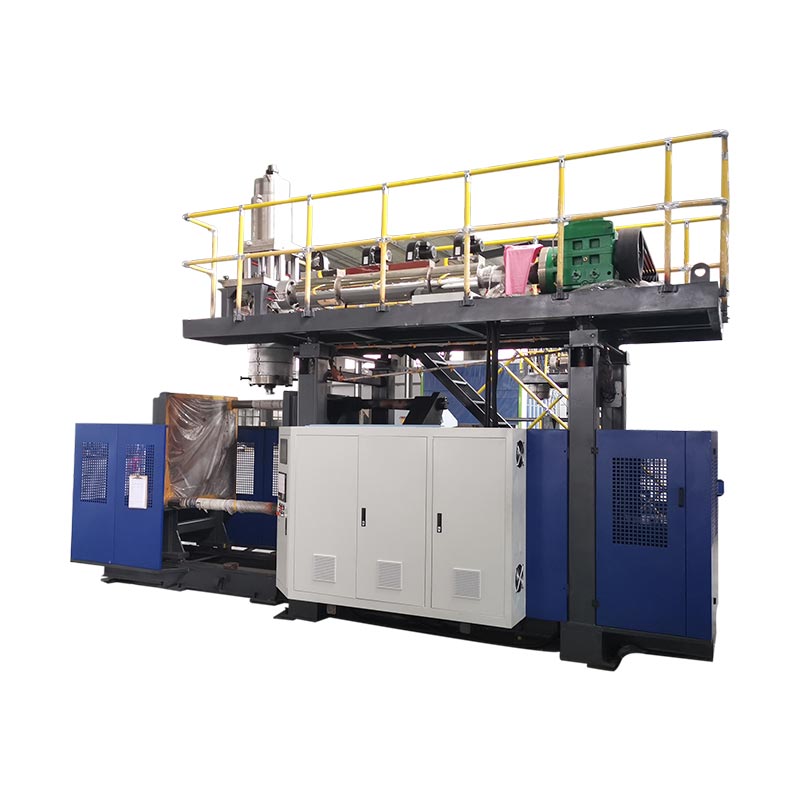
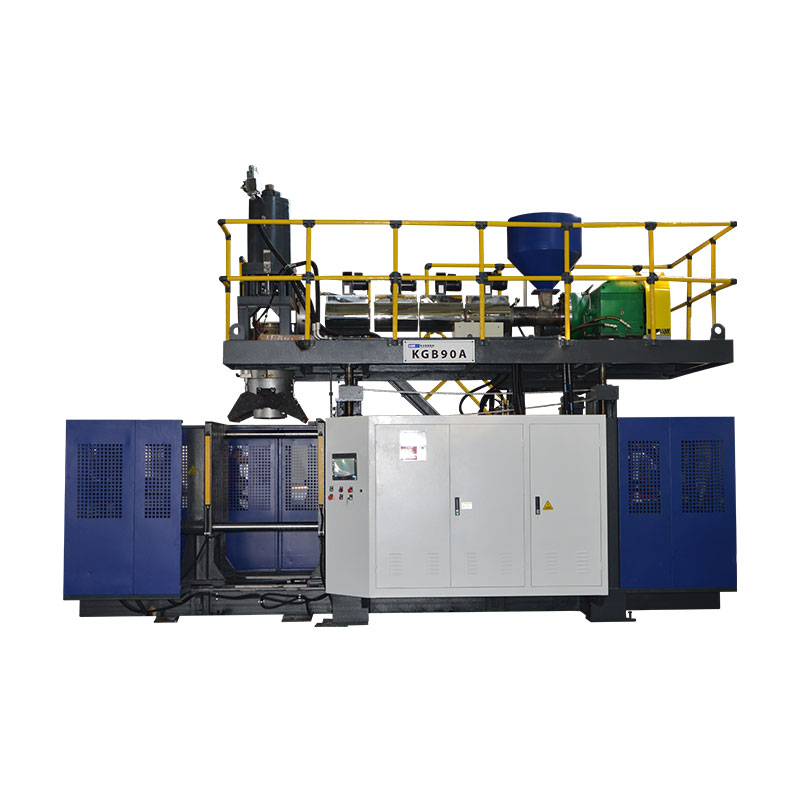
ಕಿಂಗ್ಗಲ್ ನKGB2L 2L ಏಕ-ನಿಲ್ದಾಣ ಯಂತ್ರಏಕ-, ಎರಡು- ಮತ್ತು ಮೂರು-ಪದರದ ಆಯ್ಕೆಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ದಿKGB5D 5L ಡಬಲ್-ಸ್ಟೇಷನ್ ಯಂತ್ರವಿಭಿನ್ನ ವೇದಿಕೆಯಲ್ಲಿ ಅದೇ ಲೇಯರ್ ಆಯ್ಕೆಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಎರಡೂ ಪುಟಗಳು ಮಲ್ಟಿ-ಡೈ-ಹೆಡ್ ಕಾನ್ಫಿಗರೇಶನ್ಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ವಿವರಿಸುತ್ತವೆ, ಇದು ಲೇಯರ್ ಎಣಿಕೆ ಮತ್ತು ಔಟ್ಲೆಟ್ ಎಣಿಕೆಗೆ ಉದ್ಧರಣದಲ್ಲಿ ಪ್ರತ್ಯೇಕ ನಮೂದುಗಳು ಏಕೆ ಬೇಕು ಎಂಬುದನ್ನು ಬಲಪಡಿಸುತ್ತದೆ.

ಪ್ರಕಟಿತ ಸಾಮರ್ಥ್ಯದ ತರಗತಿಗಳು ವೇದಿಕೆಯನ್ನು ಕಿರಿದಾಗಿಸಲು ಉಪಯುಕ್ತವಾಗಿವೆ. ಅವರು ರಾಳ-ನಿರ್ದಿಷ್ಟ ಸಂರಚನಾ ವಿಮರ್ಶೆಯನ್ನು ಬದಲಿಸುವುದಿಲ್ಲ. ಯಾವ ಸ್ಕ್ರೂ ವಿನ್ಯಾಸಗಳು, ಫೀಡ್ ಸಿಸ್ಟಮ್ಗಳು ಮತ್ತು ಹೆಡ್ ಆಯ್ಕೆಗಳು ಪ್ರಸ್ತಾವಿತ ಪಾಕವಿಧಾನವನ್ನು ಪೂರೈಸುತ್ತವೆ ಎಂದು ಕೇಳಿ. ಅನಿರ್ದಿಷ್ಟ ಬಹುಪದರದ ವ್ಯವಸ್ಥೆಯ ಸಂಯೋಜಿತ ಸಾಮರ್ಥ್ಯದಂತೆ ಬೇಸ್ HDPE ಪ್ಲಾಸ್ಟಿಸಿಂಗ್ ಫಿಗರ್ ಅನ್ನು ಪರಿಗಣಿಸಬೇಡಿ.
ಸಹ-ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದ ಉದ್ಧರಣಕ್ಕಾಗಿ, ಪ್ರತಿ ವಸ್ತು ಸ್ಟ್ರೀಮ್ಗೆ ಒಪ್ಪಿದ ಹರಿವಿನ ಶ್ರೇಣಿಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ, ತಯಾರಿ ಅಗತ್ಯತೆಗಳು, ಅಗತ್ಯವಿರುವಲ್ಲಿ ಶೋಧನೆ, ಪಾಕವಿಧಾನ ನಿಯಂತ್ರಣಗಳು ಮತ್ತು ಶುದ್ಧೀಕರಣ ವಿಧಾನ. ಬೆಲೆಯು ಯಾವ ಸಹಾಯಕಗಳನ್ನು ಒಳಗೊಂಡಿದೆ ಎಂಬುದನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ. ಪ್ರದರ್ಶನದಲ್ಲಿ ಕೆಲಸ ಮಾಡುವ ವಸ್ತು ಸರ್ಕ್ಯೂಟ್ಗೆ ಇನ್ನೂ ಉಲ್ಲೇಖಿಸಿದ ಯಂತ್ರದ ಗಡಿಯ ಹೊರಗೆ ಉಪಕರಣಗಳು ಬೇಕಾಗಬಹುದು.
ರೆಸಿಪಿ ಪರದೆಯ ಮೇಲೆ ಮಾತ್ರವಲ್ಲದೆ, ಮೊಲ್ಡ್ ಕಂಟೇನರ್ನಲ್ಲಿ ಲೇಯರ್ಗಳನ್ನು ಪರಿಶೀಲಿಸಿ
ಲೇಯರ್ ಅನುಪಾತ ನಿಯಂತ್ರಣವು ವಸ್ತು ಪೂರೈಕೆಯೊಂದಿಗೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ, ಆದರೆ ಸ್ವೀಕಾರವು ಸಿದ್ಧಪಡಿಸಿದ ಧಾರಕಕ್ಕೆ ಸೇರಿದೆ. ಸರಿಯಾದ ಶೇಕಡಾವಾರುಗಳನ್ನು ಪ್ರದರ್ಶಿಸುವ ಪರದೆಯು ಭುಜ ಅಥವಾ ಮೂಲೆಯಲ್ಲಿ ಪದರದ ದಪ್ಪವನ್ನು ತೋರಿಸುವುದಿಲ್ಲ. ಒಟ್ಟು ಭಾಗದ ತೂಕವು ಸಹ ಸಾಕಷ್ಟಿಲ್ಲ: ಇದು ಸಂಪೂರ್ಣ ಧಾರಕವನ್ನು ವಿವರಿಸುತ್ತದೆ, ಪ್ರತಿಯೊಂದು ವಸ್ತುವು ಎಲ್ಲಿ ಕೊನೆಗೊಂಡಿತು ಅಲ್ಲ.
ಮೂರು ದಾಖಲೆಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಿ: ಸಾಮೂಹಿಕ ಪಾಕವಿಧಾನ, ಒಟ್ಟು ಗೋಡೆಯ ದಪ್ಪದ ಪ್ರೊಫೈಲ್ ಮತ್ತು ಭಾಗದಲ್ಲಿ ಅಳತೆ ಮಾಡಿದ ಪದರದ ವಿತರಣೆ. ಆದರ್ಶ ವಿಭಾಗದಲ್ಲಿಯೂ ಸಹ, ವಿಭಿನ್ನ ವಸ್ತು ಸಾಂದ್ರತೆಗಳು ಎಂದರೆ ದ್ರವ್ಯರಾಶಿಯ ಭಾಗವು ಸ್ವಯಂಚಾಲಿತವಾಗಿ ದಪ್ಪದ ಭಾಗವಾಗಿರುವುದಿಲ್ಲ. ಪಾಕವಿಧಾನದ ಶೇಕಡಾವಾರು ಪ್ರಮಾಣವನ್ನು ಗೋಡೆಯ ಗ್ಯಾರಂಟಿಯಾಗಿ ಪರಿವರ್ತಿಸುವ ಬದಲು ಕಂಟೇನರ್ ಅನ್ನು ಪರೀಕ್ಷಿಸಲು ಸ್ಥಳೀಯ ರಚನೆ ಮತ್ತು ಹರಿವು ಮತ್ತೊಂದು ಕಾರಣವನ್ನು ಸೇರಿಸುತ್ತದೆ.
ಸ್ಥಳ ಆಧಾರಿತ ಮಾದರಿ ಯೋಜನೆಯನ್ನು ನಿರ್ಮಿಸಿ
ನಿಜವಾದ ರೇಖಾಚಿತ್ರದಿಂದ ಮಾಪನ ಸ್ಥಳಗಳನ್ನು ಆಯ್ಕೆಮಾಡಿ. ಜ್ಯಾಮಿತಿ ಅಥವಾ ಬಳಕೆಯು ತೆಳುವಾದ ವಿಭಾಗವನ್ನು ಪರಿಣಾಮವಾಗಿ ಮಾಡುವ ಪ್ರದೇಶಗಳನ್ನು ಸೇರಿಸಿ, ನಂತರ ವಿತರಣಾ ಮಾದರಿಯನ್ನು ತೋರಿಸಲು ಸಾಕಷ್ಟು ದೇಹದ ಸ್ಥಳಗಳನ್ನು ಸೇರಿಸಿ. ಪ್ರತಿ ಮಾದರಿಯಲ್ಲಿ ನಿಲ್ದಾಣ, ಔಟ್ಲೆಟ್, ಸಮಯ ಮತ್ತು ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆಯನ್ನು ಗುರುತಿಸಿ. ಇಲ್ಲದಿದ್ದರೆ, ಬಾಟಲಿಗಳ ಮಿಶ್ರ ತಟ್ಟೆಯು ಸ್ಥಾನ-ನಿರ್ದಿಷ್ಟ ಸಮಸ್ಯೆಯನ್ನು ಮರೆಮಾಡಬಹುದು.
ವಸ್ತುಗಳಿಗೆ ಸೂಕ್ತವಾದ ವಿಭಾಗ ಮತ್ತು ಅಳತೆ ವಿಧಾನವನ್ನು ಬಳಸಿ. ಸಾಮಾನ್ಯ ದೃಶ್ಯ ತಪಾಸಣೆಯು ಒಂದೇ ರೀತಿಯ ರಾಳದ ಪದರಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸದಿರಬಹುದು. ತೆಳುವಾದ ಕ್ರಿಯಾತ್ಮಕ ಪದರವು ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ನಿಯಂತ್ರಿಸಿದಾಗ, ಪ್ರಯೋಗಾಲಯವು ಅದನ್ನು ಹೇಗೆ ಗುರುತಿಸುತ್ತದೆ ಮತ್ತು ಸಂಬಂಧಿತ ಪ್ಯಾಕೇಜ್ ಆಸ್ತಿಯನ್ನು ಹೇಗೆ ಪರೀಕ್ಷಿಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ಕತ್ತರಿಸಿದ ಗೋಡೆಯ ಛಾಯಾಚಿತ್ರವು ಸಂಪೂರ್ಣ ತಡೆಗೋಡೆ ಫಲಿತಾಂಶವಲ್ಲ.
ಪಾಕವಿಧಾನವನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ರೋಗಲಕ್ಷಣವನ್ನು ನಿರ್ಣಯಿಸಿ
ಹೊರಗಿನ ಬಣ್ಣವು ಅಸಮಂಜಸವಾಗಿ ಕಂಡುಬಂದರೆ, ಮೊದಲು ಅನುಮೋದಿತ ವಸ್ತು, ಬಣ್ಣ ಸೂತ್ರೀಕರಣ ಮತ್ತು ಅಳತೆ ಮಾಡಿದ ಚರ್ಮದ ವಿತರಣೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ವೆಚ್ಚ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಬದಲಾಯಿಸುವಾಗ ಬಣ್ಣವನ್ನು ತಕ್ಷಣವೇ ಹೆಚ್ಚಿಸುವುದರಿಂದ ಒಂದು ರೋಗಲಕ್ಷಣವನ್ನು ಮರೆಮಾಡಬಹುದು. ಸ್ಪಷ್ಟವಾದ ಪ್ರತ್ಯೇಕತೆಗಾಗಿ, ಪ್ರತಿ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಅನ್ನು ಏಕಕಾಲದಲ್ಲಿ ಸರಿಹೊಂದಿಸುವ ಮೊದಲು ವಸ್ತು ಜೋಡಣೆ, ಅಂಟಿಕೊಳ್ಳುವಿಕೆಯ ಅವಶ್ಯಕತೆ ಮತ್ತು ಸಂಸ್ಕರಣಾ ದಾಖಲೆಯನ್ನು ಪರಿಶೀಲಿಸಿ.
ಸ್ಥಳೀಯ ತೆಳುವಾದ ಪ್ರದೇಶಕ್ಕಾಗಿ, ಪ್ಯಾರಿಸನ್ ಸ್ಥಾನೀಕರಣ ಮತ್ತು ಪದರದ ಅಳತೆಗಳ ಜೊತೆಗೆ ಒಟ್ಟು ಗೋಡೆಯ ವಿತರಣೆಯನ್ನು ಪರೀಕ್ಷಿಸಿ. ಕಿಂಗ್ಗಲ್ ನಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಮಾರ್ಗದರ್ಶಿಪ್ರೊಫೈಲ್ ಟೈಮಿಂಗ್, ಟೂಲಿಂಗ್ ಅಲೈನ್ಮೆಂಟ್ ಮತ್ತು ಎಕ್ಸ್ಟ್ರೂಶನ್ ಸ್ಟೆಬಿಲಿಟಿ ಮ್ಯಾಟರ್ ಏಕೆ ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ. ಬೇಸ್ಲೈನ್ ಅನ್ನು ಉಳಿಸಿ ಮತ್ತು ಒಂದು ಸಮಯದಲ್ಲಿ ಒಂದು ನಿಯಂತ್ರಿತ ವೇರಿಯಬಲ್ ಅನ್ನು ಬದಲಾಯಿಸಿ ಆದ್ದರಿಂದ ಮುಂದಿನ ಮಾದರಿಯು ಪರಿಣಾಮವನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಕಾರ್ಯಕ್ಷಮತೆಯ ಪರಿಶೀಲನೆಗಳನ್ನು ಅವರ ವ್ಯಾಪ್ತಿಗೆ ಹೊಂದಿಸಿ.ASTM D2463-23ನೀರು ತುಂಬಿದ ಬ್ಲೋ-ಮೋಲ್ಡ್ ಥರ್ಮೋಪ್ಲಾಸ್ಟಿಕ್ ಕಂಟೈನರ್ಗಳ ಡ್ರಾಪ್ ಇಂಪ್ಯಾಕ್ಟ್ ರೆಸಿಸ್ಟೆನ್ಸ್ ಅನ್ನು ತಿಳಿಸುತ್ತದೆ.ASTM D2659-16(2023)ಕಾಲಮ್-ಕ್ರಶ್ ಗುಣಲಕ್ಷಣಗಳನ್ನು ತಿಳಿಸುತ್ತದೆ. ಯಾವುದೇ ಪರೀಕ್ಷೆಯು ಸ್ವತಃ ತಡೆಗೋಡೆ ಕಾರ್ಯಕ್ಷಮತೆ ಅಥವಾ ಉದ್ದೇಶಿತ ವಿಷಯಗಳೊಂದಿಗೆ ಹೊಂದಾಣಿಕೆಯನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಪ್ರಯೋಗದ ಮೊದಲು ಅನ್ವಯವಾಗುವ ವಿಧಾನಗಳು ಮತ್ತು ಉತ್ಪನ್ನ ಮಿತಿಗಳನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ.
ಸ್ವೀಕರಿಸಿದ ಕಂಟೇನರ್ಗೆ ಬೆಲೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ, ರಾಳದ ಬೆಲೆಯನ್ನು ಮಾತ್ರ ಅಲ್ಲ
ಕಡಿಮೆ ಕೋರ್-ರಾಳದ ಬೆಲೆ ಬಹುಪದರದ ಹೂಡಿಕೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ, ಆದರೆ ಹಣಕಾಸಿನ ಹೋಲಿಕೆಗೆ ಕೊನೆಯಲ್ಲಿ ಅದೇ ಸ್ವೀಕೃತ ಉತ್ಪನ್ನದ ಅಗತ್ಯವಿದೆ. ಎರಡೂ ಕಂಟೇನರ್ ವಿವರಣೆಯನ್ನು ಪೂರೈಸಿದ ನಂತರ ಮಾತ್ರ ರಚನೆಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಇಲ್ಲದಿದ್ದರೆ, ಸ್ಪಷ್ಟವಾಗಿ ಅಗ್ಗದ ಆಯ್ಕೆಯು ಪರೀಕ್ಷೆಯಲ್ಲಿ ಉತ್ತೀರ್ಣರಾಗಲು ಅಗತ್ಯವಿರುವ ಕಡಿಮೆ ವಸ್ತುಗಳನ್ನು ಹೊಂದಿರಬಹುದು.
ಖರೀದಿ ವೆಚ್ಚವನ್ನು ಆಂತರಿಕ ಚಲಾವಣೆಯಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಿ. ಟ್ರಿಮ್ ಅನ್ನು ಗ್ರೈಂಡರ್ ಮೂಲಕ ಕಳುಹಿಸಲಾಗಿದೆ ಮತ್ತು ಸಾಲಿಗೆ ಹಿಂತಿರುಗಲು ಇನ್ನೂ ನಿರ್ವಹಣೆ, ಶಕ್ತಿ ಮತ್ತು ನಿಯಂತ್ರಣದ ಅಗತ್ಯವಿದೆ. ಆದಾಗ್ಯೂ, ಇದು ಅದೇ ಪಾಲಿಮರ್ನ ಮತ್ತೊಂದು ಖರೀದಿಯಲ್ಲ. ಪ್ರತಿ ಪಾಸ್ನಲ್ಲಿ ತಾಜಾ ಖರೀದಿಸಿದ ರಾಳವಾಗಿ ಒಟ್ಟು ಹೊರತೆಗೆಯುವಿಕೆಯ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಎಣಿಸುವುದು ವಸ್ತು ವೆಚ್ಚವನ್ನು ಅತಿಯಾಗಿ ಹೇಳಬಹುದು.
ಸ್ಪಷ್ಟವಾದ ಗಡಿಯೊಂದಿಗೆ ಬ್ಯಾಚ್ ಲೆಡ್ಜರ್ ಅನ್ನು ಬಳಸಿ
ಖರೀದಿಸಿದ ಇನ್ಪುಟ್ಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ, ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್, ಚೇತರಿಸಿಕೊಳ್ಳದ ಸ್ಕ್ರ್ಯಾಪ್, ಶುದ್ಧೀಕರಣ ವಸ್ತು ಮತ್ತು ದಾಸ್ತಾನು ಬದಲಾವಣೆಗಳನ್ನು ಅದೇ ಅವಧಿಯಲ್ಲಿ ದಾಖಲಿಸಿ. ಆಂತರಿಕ ಆದಾಯವನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಟ್ರ್ಯಾಕ್ ಮಾಡಿ. ಮರುಬಳಕೆಯ ಟ್ರಿಮ್ ಅನ್ನು ಎರಡು ಬಾರಿ ಎಣಿಸುವ ಸಾರ್ವತ್ರಿಕ ಸ್ಕ್ರ್ಯಾಪ್ ಶೇಕಡಾವಾರು ಪ್ರಮಾಣವನ್ನು ಅನ್ವಯಿಸುವ ಬದಲು ಅವರು ವಾಸ್ತವವಾಗಿ ಆ ಗಡಿಯನ್ನು ಬಿಟ್ಟುಹೋದ ವಸ್ತು ನಷ್ಟಗಳನ್ನು ವಿಧಿಸಿ.
ಕೆಳಗಿನ ಉದಾಹರಣೆಯು ಕಾಲ್ಪನಿಕ ವೆಚ್ಚದ ಘಟಕಗಳನ್ನು ಬಳಸುತ್ತದೆ, ಮಾರುಕಟ್ಟೆ ಬೆಲೆಗಳು ಅಥವಾ ಕಿಂಗ್ಗಲ್ ಉದ್ಧರಣವಲ್ಲ. ಎರಡೂ ಆಯ್ಕೆಗಳು ತಲಾ 40 ಗ್ರಾಂ ತೂಕದ 10,000 ಅಂಗೀಕೃತ ಧಾರಕಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತವೆ. ಯಾವುದೇ ದಾಸ್ತಾನು ಬದಲಾವಣೆಯಿಲ್ಲ ಎಂದು ಊಹಿಸಿ. ಏಕ-ಪದರದ ರಾಳದ ಬೆಲೆ 100 ಯೂನಿಟ್ಗಳು/ಕೆಜಿ. ಬಹುಪದರದ ಆಯ್ಕೆಗಾಗಿ, ಖರೀದಿಸಿದ-ಇನ್ಪುಟ್ ಮಿಶ್ರಣವು 100 ನಲ್ಲಿ 20% ಹೊರಗಿನ ವಸ್ತುವಾಗಿದೆ, 75 ನಲ್ಲಿ 60% ಕೋರ್ ಮತ್ತು 100 ಯೂನಿಟ್ಗಳು/ಕೆಜಿಯಲ್ಲಿ 20% ಒಳಗಿನ ವಸ್ತುವಾಗಿದೆ.
= 85 ವೆಚ್ಚದ ಘಟಕಗಳು/ಕೆಜಿ
| ಇನ್ಪುಟ್ ಅಥವಾ ಫಲಿತಾಂಶ | ಏಕ ಪದರ | ಮೂರು-ಪದರದ ಊಹೆ |
|---|---|---|
| ಸ್ವೀಕರಿಸಿದ ಪಾತ್ರೆಗಳು | 10,000 | 10,000 |
| ಸ್ವೀಕರಿಸಿದ ಪಾತ್ರೆಗಳಲ್ಲಿ ಸಮೂಹ | 400 ಕೆ.ಜಿ | 400 ಕೆ.ಜಿ |
| ಚೇತರಿಸಿಕೊಳ್ಳದ ನಷ್ಟಗಳನ್ನು ಒಳಗೊಂಡಂತೆ ಖರೀದಿಸಿದ ಇನ್ಪುಟ್ ಸೇವಿಸಲಾಗಿದೆ | 410 ಕೆ.ಜಿ | 430 ಕೆ.ಜಿ |
| ತೂಕದ ಖರೀದಿಸಿದ-ಇನ್ಪುಟ್ ವೆಚ್ಚ | 100 ಘಟಕಗಳು/ಕೆಜಿ | 85 ಘಟಕಗಳು / ಕೆಜಿ |
| ಖರೀದಿಸಿದ ವಸ್ತು ವೆಚ್ಚ | 41,000 ಘಟಕಗಳು | 36,550 ಘಟಕಗಳು |
| ಸ್ವೀಕರಿಸಿದ ಕಂಟೇನರ್ಗೆ ವಸ್ತು ವೆಚ್ಚ | 4.10 ಘಟಕಗಳು | 3.655 ಘಟಕಗಳು |
ಹೇಳಲಾದ ಮಿಶ್ರಣದ ವೆಚ್ಚವು ಸೇವಿಸಿದ ಎಲ್ಲಾ ಖರೀದಿಸಿದ ಇನ್ಪುಟ್ಗೆ ಅನ್ವಯಿಸುತ್ತದೆ ಎಂದು ಲೆಕ್ಕಾಚಾರವು ಊಹಿಸುತ್ತದೆ. ಇದು ಉದ್ದೇಶಪೂರ್ವಕವಾಗಿ ಬಹುಪದರದ ಆಯ್ಕೆಯನ್ನು ಹೆಚ್ಚು ಚೇತರಿಸಿಕೊಳ್ಳದ ನಷ್ಟವನ್ನು ನೀಡುತ್ತದೆ. ಹಾಗಿದ್ದರೂ, ಅದರ ವಸ್ತು-ವೆಚ್ಚದ ಪ್ರಯೋಜನವು ಆರ್ಡರ್ಗೆ 4,450 ಘಟಕಗಳು. ಪ್ರಯೋಜನವು ಕಣ್ಮರೆಯಾಗುವ ಮೊದಲು ಹೆಚ್ಚುವರಿ ಕಾರ್ಯಾಚರಣೆ ಮತ್ತು ಮಾಲೀಕತ್ವದ ವೆಚ್ಚಗಳಿಗೆ ಆ ಮೊತ್ತವು ಲಭ್ಯವಿರುವ ಭತ್ಯೆಯಾಗಿದೆ.
ಬಹುಪದರದ ಆಯ್ಕೆಯು ಆರ್ಡರ್ಗಾಗಿ 2,000 ಯೂನಿಟ್ಗಳನ್ನು ಸೇರಿಸಿದರೆ, ಈ ಸೀಮಿತ ಹೋಲಿಕೆಯಲ್ಲಿ ಅದರ ಸಂಯೋಜಿತ ವೆಚ್ಚವು 38,550 ಯೂನಿಟ್ಗಳು ಅಥವಾ ಸ್ವೀಕರಿಸಿದ ಕಂಟೇನರ್ಗೆ 3.855 ಆಗುತ್ತದೆ. ನಿಜವಾದ ಉದ್ಧರಣಗಳಿಗೆ ಪೂರ್ಣ ಮಿತಿಯ ಅಗತ್ಯವಿದೆ: ಕಾರ್ಮಿಕ, ಉಪಯುಕ್ತತೆಗಳು, ನಿರ್ವಹಣೆ ಮತ್ತು ಹೆಚ್ಚುವರಿ ಸಲಕರಣೆಗಳ ಮಾಲೀಕತ್ವದ ವೆಚ್ಚ. ಪ್ರತಿ ಊಹಿಸಲಾದ ಇನ್ಪುಟ್ ಅನ್ನು ಕಾರ್ಖಾನೆಯ ಸ್ವಂತ ಲೆಡ್ಜರ್ನೊಂದಿಗೆ ಬದಲಾಯಿಸಿ.
ಉಳಿತಾಯದ ಹಿಂದಿನ ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಯನ್ನು ಪರಿಶೀಲಿಸಿ
ಆಗಾಗ್ಗೆ ಪಾಕವಿಧಾನ ಅಥವಾ ಬಣ್ಣ ಬದಲಾವಣೆಗಳು ಶುದ್ಧೀಕರಣ ನಷ್ಟಗಳು ಮತ್ತು ಸೆಟಪ್ ಸಮಯವನ್ನು ನಿರ್ಣಾಯಕವಾಗಿಸಬಹುದು. ಬ್ಯಾಚ್ ಉದ್ದಗಳು ಮತ್ತು ಯೋಜಿತ ಕ್ರಮದ ಅನುಕ್ರಮವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ, ಸ್ಥಿರವಾದ ರನ್ ಮಾತ್ರವಲ್ಲ. ದೀರ್ಘ ಕ್ರಮದಲ್ಲಿ ಪ್ರದರ್ಶಿಸಲಾದ ವಸ್ತು ಉಳಿತಾಯವು ಹಲವಾರು ಸಣ್ಣ ಬ್ಯಾಚ್ಗಳ ನಷ್ಟವನ್ನು ಒಳಗೊಂಡಿರುವುದಿಲ್ಲ. ಕಾರ್ಖಾನೆಯು ನಿಜವಾಗಿ ನಿಗದಿಪಡಿಸುವ ಬದಲಾವಣೆಗಳನ್ನು ಪ್ರಯೋಗಿಸಿ.
ವಸ್ತುಗಳ ಬೆಲೆಗಳು ಬದಲಾದಾಗಲೂ ಲೆಕ್ಕಾಚಾರವನ್ನು ಉಳಿಸಿಕೊಳ್ಳಿ. ಉಪಯುಕ್ತ ವೆಚ್ಚದ ಮಾದರಿಯು ಖರೀದಿದಾರರಿಗೆ ಉತ್ಪನ್ನದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಬದಲಾಯಿಸದೆಯೇ ಪ್ರಮುಖ ಬೆಲೆ, ಸ್ವೀಕರಿಸಿದ ಇಳುವರಿ ಮತ್ತು ಬ್ಯಾಚ್ ಗಾತ್ರವನ್ನು ಬದಲಾಯಿಸಲು ಅನುಮತಿಸುತ್ತದೆ. ಪ್ರಸ್ತಾವನೆಯು ಎಲ್ಲಿ ಪಾವತಿಸುವುದನ್ನು ನಿಲ್ಲಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಅದು ಬಹಿರಂಗಪಡಿಸಬೇಕು, ಬದಲಿಗೆ ಒಂದೇ ಆಕರ್ಷಕ ಉಳಿತಾಯ ಶೇಕಡಾವಾರು ಪ್ರಮಾಣವನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ.
ವಸ್ತು-ನಿರ್ದಿಷ್ಟ ಯಂತ್ರ ಪ್ರಯೋಗದಲ್ಲಿ ಸಂರಚನೆಯನ್ನು ಸಾಬೀತುಪಡಿಸಿ
ಉದ್ದೇಶಿತ ಕಂಟೇನರ್ ಮತ್ತು ವಸ್ತುಗಳ ಸುತ್ತಲೂ ಪ್ರಯೋಗವನ್ನು ಜೋಡಿಸಿ. ಸುಲಭವಾದ ಪ್ರದರ್ಶನ ರಾಳವು ಯಂತ್ರವು ಚಲಿಸುತ್ತದೆ ಎಂದು ಸ್ಥಾಪಿಸಬಹುದು, ಆದರೆ ಉಲ್ಲೇಖಿಸಿದ ವ್ಯವಸ್ಥೆಯು ಬೇಡಿಕೆಯ ಕೋರ್ ಸೂತ್ರೀಕರಣ ಅಥವಾ ತೆಳುವಾದ ಕ್ರಿಯಾತ್ಮಕ ಪದರವನ್ನು ಹೊಂದಿದೆಯೇ ಎಂದು ಉತ್ತರಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ಪ್ರಾಯೋಗಿಕ ಯೋಜನೆಯಲ್ಲಿ ಖರೀದಿಸಿದ ಬಿಲ್ಡ್, ಹೆಡ್ ಕಾನ್ಫಿಗರೇಶನ್, ಸಹಾಯಕಗಳು ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಗುರುತಿಸಿ.
ವಸ್ತುವನ್ನು ಚಲಾಯಿಸುವ ಮೊದಲು, ಮಾದರಿ ಯೋಜನೆ, ಮಾಪನ ವಿಧಾನಗಳು, ಉತ್ಪನ್ನ ಮಿತಿಗಳು ಮತ್ತು ಔಟ್ಪುಟ್ ವ್ಯಾಖ್ಯಾನವನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ಅಗತ್ಯವಿರುವ ಅವಧಿಯು ಪ್ರಯೋಗವು ಏನನ್ನು ತೋರಿಸಬೇಕು ಎಂಬುದರ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ. ಆ ಘಟನೆಗಳು ಸ್ವೀಕಾರ ಪ್ರಶ್ನೆಯ ಭಾಗವಾಗಿರುವಾಗ ಸ್ಥಿರೀಕರಣ, ವಸ್ತು ಮರುಪೂರಣ ಅಥವಾ ಸಂಬಂಧಿತ ಮರುಪ್ರಾರಂಭವನ್ನು ಸೇರಿಸಿ. ಅನಿಯಂತ್ರಿತ ರನ್ ಉದ್ದವು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಪರೀಕ್ಷೆಗೆ ಪರ್ಯಾಯವಾಗಿರುವುದಿಲ್ಲ.
- ಅನುಮೋದಿತ ಕಂಟೇನರ್ ಡ್ರಾಯಿಂಗ್, ಅಚ್ಚು ಪರಿಷ್ಕರಣೆ ಮತ್ತು ನಿಖರವಾದ ರಾಳ ಶ್ರೇಣಿಗಳಿಗೆ ಪ್ರಯೋಗವನ್ನು ಹೊಂದಿಸಿ. ವಸ್ತುಗಳ ಸ್ಥಳಗಳು ಮತ್ತು ತಯಾರಿಕೆಯ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
- ಎಕ್ಸ್ಟ್ರೂಡರ್-ಟು-ಲೇಯರ್ ಮ್ಯಾಪಿಂಗ್, ಮಾಸ್ ರೆಸಿಪಿ ಮತ್ತು ಒಳಗೊಂಡಿರುವ ವಸ್ತು-ನಿರ್ವಹಣೆಯ ಸಾಧನವನ್ನು ದೃಢೀಕರಿಸಿ. ಆರಂಭಿಕ ನಿಯಂತ್ರಣ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಉಳಿಸಿ.
- ಒಪ್ಪಿದ ಸ್ಥಿರ ಸ್ಥಿತಿಯನ್ನು ಸ್ಥಾಪಿಸಿ. ಪರೀಕ್ಷೆಯ ಸಮಯದಲ್ಲಿ ನಿಜವಾದ ಪ್ರಕ್ರಿಯೆಯ ಮೌಲ್ಯಗಳು, ಮಧ್ಯಸ್ಥಿಕೆಗಳು ಮತ್ತು ಯಾವುದೇ ಪಾಕವಿಧಾನ ಬದಲಾವಣೆಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
- ನಿಲ್ದಾಣ, ಔಟ್ಲೆಟ್ ಮತ್ತು ಸಮಯದ ಮೂಲಕ ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ಮಾದರಿಗಳನ್ನು ಸಂಗ್ರಹಿಸಿ. ಉತ್ತಮ ಬಾಟಲಿಗಳನ್ನು ಮಾತ್ರ ಪ್ರಸ್ತುತಪಡಿಸುವ ಬದಲು ಗುಣಮಟ್ಟದ ದಾಖಲೆಯಲ್ಲಿ ವಿಫಲವಾದ ಮಾದರಿಗಳನ್ನು ಇರಿಸಿ.
- ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಸ್ಥಳಗಳನ್ನು ಅಳೆಯಿರಿ ಮತ್ತು ಒಪ್ಪಿದ ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಗಳನ್ನು ನಿರ್ವಹಿಸಿ. ಪ್ರತಿ ಸ್ವೀಕಾರ ಫಲಿತಾಂಶವನ್ನು ಅದರ ಮಾದರಿ ಮತ್ತು ವಿಧಾನಕ್ಕೆ ಸಂಪರ್ಕಿಸಿ.
- ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್, ಚೇತರಿಸಿಕೊಳ್ಳದ ನಷ್ಟಗಳು ಮತ್ತು ಸಂಬಂಧಿತ ಬದಲಾವಣೆ ಅಥವಾ ಫಲಿತಾಂಶಗಳನ್ನು ಮರುಪ್ರಾರಂಭಿಸಿ. ರವಾನಿಸಲಾದ ಕಾನ್ಫಿಗರೇಶನ್ ಮತ್ತು ಪಾಕವಿಧಾನವನ್ನು ಫ್ರೀಜ್ ಮಾಡಿ.
ಒಂದು ಆಕರ್ಷಕ ಮಾದರಿಯಿಂದ ಪ್ರಕ್ರಿಯೆಯ ಸಾಮರ್ಥ್ಯವನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ
ಪ್ರಕ್ರಿಯೆಯು ಇನ್ನೂ ಚಲಿಸುತ್ತಿರುವಾಗ ಮಾದರಿಯನ್ನು ರವಾನಿಸಬಹುದು. ಒಪ್ಪಿದ ವೀಕ್ಷಣಾ ವಿಂಡೋದಾದ್ಯಂತ ಮತ್ತು ಒಳಗೊಂಡಿರುವ ಘಟನೆಗಳ ನಂತರ ಮಾದರಿಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ವಸ್ತುವು ಬಹಳಷ್ಟು ಅಥವಾ ಮರುಪೂರಣವು ನೋಟ ಅಥವಾ ಪದರದ ವಿತರಣೆಯನ್ನು ಬದಲಾಯಿಸಿದರೆ, ಸಾಕ್ಷ್ಯವನ್ನು ಸಂರಕ್ಷಿಸಿ ಮತ್ತು ಕಾರಣವನ್ನು ತನಿಖೆ ಮಾಡಿ. ಸರಾಸರಿಗಳು ಮಾತ್ರ ಒಂದು ಔಟ್ಲೆಟ್ ಅಥವಾ ಸಮಯದಲ್ಲಿ ಒಂದು ಹಂತದಲ್ಲಿ ವೈಫಲ್ಯಗಳನ್ನು ಮರೆಮಾಡಬಹುದು.
ಔಟ್ಪುಟ್ಗಾಗಿ, ಒಪ್ಪಿದ ಉತ್ಪಾದನಾ ಸಮಯದಿಂದ ಭಾಗಿಸಿದ ಅಂಗೀಕರಿಸಿದ ಪಾತ್ರೆಗಳನ್ನು ಬಳಸಿ. ಹೇಗೆ ನಿಲ್ಲುತ್ತದೆ, ತಿರಸ್ಕರಿಸುತ್ತದೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಹೋಲ್ಡ್ಗಳು ಲೆಕ್ಕಾಚಾರವನ್ನು ನಮೂದಿಸಿ. ಗುರಿಯು ಸಂಪೂರ್ಣ ರೇಖೆಗೆ ಸಂಬಂಧಿಸಿದ್ದರೆ, ಪರೀಕ್ಷಿತ ಗಡಿಯಲ್ಲಿ ಟ್ರಿಮ್ಮಿಂಗ್ ಮತ್ತು ತಪಾಸಣೆಯನ್ನು ಸೇರಿಸಿ. ಒಂದು ಯಂತ್ರ ಕೌಂಟರ್ ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ, ಸ್ವೀಕರಿಸಿದ ಕಂಟೈನರ್ಗಳ ಬಾಕ್ಸ್ ವಿಭಿನ್ನ ಫಲಿತಾಂಶಗಳನ್ನು ಅಳೆಯುತ್ತದೆ.
ಕಿಂಗ್ಗಲ್ ನಕಾರ್ಖಾನೆ ಸ್ವೀಕಾರ ಪರೀಕ್ಷಾ ಮಾರ್ಗದರ್ಶಿಯಂತ್ರ, ಉತ್ಪನ್ನ, ವಿಧಾನ ಮತ್ತು ಮಿತಿಗೆ ಫಲಿತಾಂಶವನ್ನು ಹೇಗೆ ಸಂಪರ್ಕಿಸುವುದು ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ. ಬಹುಪದರದ ಆಯ್ಕೆಗಾಗಿ, ಆ ದಾಖಲೆಗೆ ವಸ್ತು-ಸ್ಟ್ರೀಮ್ ವೇಳಾಪಟ್ಟಿ, ಲೇಯರ್ ಅಳತೆಗಳು ಮತ್ತು ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆ ಸೇರಿಸಿ. ತೆರೆದ ವಸ್ತುಗಳು ಮತ್ತು ಅವುಗಳನ್ನು ಮುಚ್ಚಲು ಅಗತ್ಯವಾದ ಪುರಾವೆಗಳನ್ನು ಡಾಕ್ಯುಮೆಂಟ್ ಮಾಡಿ.
ಸ್ವೀಕರಿಸುವ ಕಾರ್ಖಾನೆಯಲ್ಲಿ ಪುನರುತ್ಪಾದಿಸಬಹುದಾದ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ವಿನಂತಿಸಿ: ಸ್ವೀಕರಿಸಿದ ವಸ್ತು ಶ್ರೇಣಿಗಳು, ಪೂರೈಕೆ ಮಾರ್ಗಗಳು, ತಲೆ ಮತ್ತು ಉಪಕರಣದ ಗುರುತಿಸುವಿಕೆಗಳು, ಪಾಕವಿಧಾನ ಫೈಲ್ಗಳು, ಉಪಯುಕ್ತತೆಯ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಮಾದರಿ ಫಲಿತಾಂಶಗಳು ಯಂತ್ರದೊಂದಿಗೆ ಪ್ರಯಾಣಿಸಬೇಕು.
ವಸ್ತು-ನಿರ್ದಿಷ್ಟ ಪ್ರಯೋಗವು ಪಕ್ಷಗಳು ನಿಜವಾಗಿ ಪರಿಶೀಲಿಸಿದ ಪರಿಸ್ಥಿತಿಗಳಿಗೆ ಖರೀದಿಯ ಅಪಾಯವನ್ನು ಕಿರಿದಾಗಿಸುತ್ತದೆ. ಇದು ಪ್ರತಿ ಭವಿಷ್ಯದ ರಾಳ ಅಥವಾ ಉತ್ಪನ್ನದ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಭರವಸೆ ನೀಡುವುದಿಲ್ಲ. ವಸ್ತು ವ್ಯವಸ್ಥೆ ಅಥವಾ ಕಂಟೇನರ್ ವಿವರಣೆಯಲ್ಲಿನ ಯಾವುದೇ ಬದಲಾವಣೆಗೆ ಒಂದೇ ಪದರದ ಎಣಿಕೆಯು ಅದೇ ಫಲಿತಾಂಶವನ್ನು ಖಾತರಿಪಡಿಸುತ್ತದೆ ಎಂಬ ಊಹೆಗಿಂತ ಹೆಚ್ಚಾಗಿ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ವಿಮರ್ಶೆಯ ಅಗತ್ಯವಿದೆ.
ಕಂಟೇನರ್ ಡ್ರಾಯಿಂಗ್, ವಿಷಯಗಳು, ರಾಳ ಶ್ರೇಣಿಗಳು, ಉದ್ದೇಶಿತ ಲೇಯರ್ ಕಾರ್ಯಗಳು ಮತ್ತು ಸ್ವೀಕರಿಸಿದ-ಔಟ್ಪುಟ್ ಗುರಿಯನ್ನು ಕಿಂಗ್ಗಲ್ಗೆ ಕಳುಹಿಸಿ. ಉತ್ಪನ್ನ ಮಿಶ್ರಣ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಪರೀಕ್ಷೆಗಳನ್ನು ಸೇರಿಸಿ ಆದ್ದರಿಂದ ಸಲಕರಣೆ ಪ್ರಸ್ತಾಪವು ನಿಜವಾದ ಕೆಲಸವನ್ನು ಪರಿಹರಿಸಬಹುದು.
ಬಹುಪದರದ ಯಂತ್ರ ಸಂರಚನೆಯನ್ನು ಚರ್ಚಿಸಿ
ನಿಂಗ್ಬೋ ಕಿಂಗ್ಗಲ್ ಮೆಷಿನರಿ ಕಂ., ಲಿಮಿಟೆಡ್. ·sales@kinggle.com · +86-574-87103665
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಏಕ-ಪದರದ ಯಂತ್ರಕ್ಕಿಂತ ಬಹುಪದರದ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಯಾವಾಗಲೂ ಉತ್ತಮವಾಗಿದೆಯೇ?
ಇಲ್ಲ. ಒಂದು ಸೂತ್ರೀಕರಣವು ಕಂಟೇನರ್ ವಿವರಣೆಯನ್ನು ಪೂರೈಸಿದಾಗ ಏಕ-ಪದರದ ಯಂತ್ರವು ಸಮಂಜಸವಾದ ಉಲ್ಲೇಖವಾಗಿದೆ. ಮಲ್ಟಿಲೇಯರ್ ಉಪಕರಣವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಮೇಲ್ಮೈ, ಕೋರ್ ಅಥವಾ ತಡೆಗೋಡೆ ಅವಶ್ಯಕತೆ ಮತ್ತು ಕಾರ್ಯಸಾಧ್ಯವಾದ ವೆಚ್ಚದ ಪ್ರಕರಣದಿಂದ ಸಮರ್ಥಿಸಲಾಗುತ್ತದೆ. ಹೆಚ್ಚುವರಿ ಲೇಯರ್ಗಳನ್ನು ಗುಣಮಟ್ಟದ ದರ್ಜೆಯಾಗಿ ಪರಿಗಣಿಸುವ ಬದಲು ಸ್ವೀಕರಿಸಿದ ಉತ್ಪನ್ನ ಕಾರ್ಯಕ್ಷಮತೆ ಮತ್ತು ನಿರ್ವಹಣಾ ವೆಚ್ಚವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.
ಮೂರು-ಪದರದ ರಚನೆಗೆ ಮೂರು ವಿಭಿನ್ನ ವಸ್ತುಗಳ ಅಗತ್ಯವಿದೆಯೇ?
ಇಲ್ಲ. ಮೂರು-ಪದರದ ರಚನೆಯು ಗೋಡೆಯಲ್ಲಿ ಮೂರು ಸ್ಥಾನಗಳನ್ನು ಗುರುತಿಸುತ್ತದೆ, ಮೂರು ವಿಭಿನ್ನ ಪಾಲಿಮರ್ ಕುಟುಂಬಗಳ ಅಗತ್ಯವಿಲ್ಲ. ಎರಡು ಚರ್ಮಗಳು ಒಂದೇ ಸೂತ್ರೀಕರಣವನ್ನು ಬಳಸಬಹುದು ಆದರೆ ಕೋರ್ ಇನ್ನೊಂದನ್ನು ಬಳಸುತ್ತದೆ. ನಿಜವಾದ ವಸ್ತು ವೇಳಾಪಟ್ಟಿ ಮತ್ತು ಫೀಡ್ ಮ್ಯಾಪಿಂಗ್ ಅನ್ನು ವಿನಂತಿಸಿ; ಆಯ್ದ ಹೆಡ್ ಮತ್ತು ಎಕ್ಸ್ಟ್ರೂಡರ್ಗಳು ರಚನೆಯನ್ನು ಹೇಗೆ ರಚಿಸುತ್ತಾರೆ ಎಂಬುದನ್ನು ಆ ದಾಖಲೆಗಳು ಸ್ಥಾಪಿಸುತ್ತವೆ.
ಮಲ್ಟಿ-ಹೆಡ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಮಲ್ಟಿಲೇಯರ್ ಯಂತ್ರದಂತೆಯೇ ಇದೆಯೇ?
ಇಲ್ಲ. ಮಲ್ಟಿಪಲ್ ಡೈ ಔಟ್ಲೆಟ್ಗಳು ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗಾಗಿ ಹಲವಾರು ಪ್ಯಾರಿಸನ್ಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತವೆ. ಮಲ್ಟಿಲೇಯರ್ ಉಪಕರಣಗಳು ಪ್ಯಾರಿಸನ್ ಗೋಡೆಯೊಳಗೆ ವಸ್ತು ಪದರಗಳನ್ನು ರೂಪಿಸುತ್ತವೆ. ಯಂತ್ರವು ಎರಡೂ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಸಂಯೋಜಿಸಬಹುದು. ಔಟ್ಲೆಟ್ ಎಣಿಕೆ, ಲೇಯರ್ ರಚನೆ, ನಿಲ್ದಾಣಗಳು ಮತ್ತು ಕುಳಿಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ರೆಕಾರ್ಡ್ ಮಾಡಿ, ಆದ್ದರಿಂದ ಉದ್ಧರಣವು ವಸ್ತು ವ್ಯವಸ್ಥೆಯೊಂದಿಗೆ ಉತ್ಪಾದನಾ ವ್ಯವಸ್ಥೆಯನ್ನು ಗೊಂದಲಗೊಳಿಸುವುದಿಲ್ಲ.
ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಏಕ-ಪದರದ ಯಂತ್ರವನ್ನು ಬಹುಪದರದ ಉತ್ಪಾದನೆಗೆ ಅಪ್ಗ್ರೇಡ್ ಮಾಡಬಹುದೇ?
ಉತ್ತರವು ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಹೊರತೆಗೆಯುವ ವ್ಯವಸ್ಥೆ, ಲಭ್ಯವಿರುವ ಸ್ಥಳ, ಹೆಡ್ ಇಂಟರ್ಫೇಸ್, ನಿಯಂತ್ರಣಗಳು, ಉಪಯುಕ್ತತೆಗಳು ಮತ್ತು ಅಗತ್ಯವಿರುವ ಥ್ರೋಪುಟ್ ಅನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಪರಿವರ್ತನೆಯನ್ನು ಬಜೆಟ್ ಮಾಡುವ ಮೊದಲು ನಿಜವಾದ ನಿರ್ಮಾಣದ ಎಂಜಿನಿಯರಿಂಗ್ ವಿಮರ್ಶೆಯನ್ನು ಪಡೆದುಕೊಳ್ಳಿ. ತಲೆಯ ಬದಲಿ ಮಾತ್ರ ಹೆಚ್ಚುವರಿ ವಸ್ತು ಸರ್ಕ್ಯೂಟ್ಗಳು ಅಥವಾ ಪ್ರಸ್ತಾವಿತ ಪಾಕವಿಧಾನಕ್ಕೆ ಅಗತ್ಯವಿರುವ ಆಪರೇಟಿಂಗ್ ಶ್ರೇಣಿಯನ್ನು ಒದಗಿಸುತ್ತದೆ ಎಂದು ಭಾವಿಸಬೇಡಿ.
ಬಹುಪದರದ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದ ಉದ್ಧರಣಕ್ಕೆ ಯಾವ ಮಾಹಿತಿಯ ಅಗತ್ಯವಿದೆ?
ಕಂಟೇನರ್ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಮುಗಿದ ಸ್ಥಿತಿ, ವಿಷಯಗಳು, ರಾಳ ಶ್ರೇಣಿಗಳು, ಪ್ರಸ್ತಾವಿತ ಲೇಯರ್ ಕಾರ್ಯಗಳು, ಸ್ವೀಕರಿಸಿದ-ಔಟ್ಪುಟ್ ಗುರಿ ಮತ್ತು ಉತ್ಪನ್ನ ಮಿಶ್ರಣವನ್ನು ಒದಗಿಸಿ. ತಿಳಿದಿದ್ದರೆ, ಅಗತ್ಯವಿರುವ ಪರೀಕ್ಷೆಗಳು, ಲಭ್ಯವಿರುವ ಉಪಯುಕ್ತತೆಗಳು ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ವ್ಯಾಪ್ತಿಗೆ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಸೇರಿಸಿ. ಲೇಯರ್ ರೆಸಿಪಿ ಇತ್ಯರ್ಥವಾಗದಿದ್ದರೆ, ಮೊದಲು ಕಾರ್ಯಕ್ಷಮತೆಯ ಅಗತ್ಯವನ್ನು ವಿವರಿಸಿ ಇದರಿಂದ ಪೂರೈಕೆದಾರರು ಸೂಕ್ತವಾದ ಕಾನ್ಫಿಗರೇಶನ್ಗಳನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಬಹುದು.