ಸೆಕೆಂಡ್ಗಳಲ್ಲಿ ಔಟ್ಪುಟ್ ಈವೆಂಟ್ಗಳ ನಡುವಿನ ಮಧ್ಯಂತರದಿಂದ 3,600 ಅನ್ನು ಭಾಗಿಸುವ ಮೂಲಕ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದ ಉತ್ಪಾದನಾ ದರವನ್ನು ಲೆಕ್ಕಾಚಾರ ಮಾಡಿ, ನಂತರ ಪ್ರತಿ ಈವೆಂಟ್ನಲ್ಲಿ ಉತ್ಪತ್ತಿಯಾಗುವ ಭಾಗಗಳಿಂದ ಗುಣಿಸಿ. ಪ್ರತಿ ಶಿಫ್ಟ್ಗೆ ಉತ್ತಮ ಭಾಗಗಳನ್ನು ಅಂದಾಜು ಮಾಡಲು, ಅಳತೆ ಮಾಡಿದ ಗುಣಮಟ್ಟದ ಇಳುವರಿ ಮತ್ತು ನಿಜವಾದ ಚಾಲನೆಯಲ್ಲಿರುವ ಸಮಯವನ್ನು ಅನ್ವಯಿಸಿ, ಮತ್ತು ಹೊರತೆಗೆಯುವಿಕೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳು ಫಲಿತಾಂಶವನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಿ. ಡ್ರೈ-ಸೈಕಲ್ ವಿವರಣೆಯು ಸಿದ್ಧಪಡಿಸಿದ-ಬಾಟಲ್ ಔಟ್ಪುಟ್ ಅನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಯೋಜಿತ ಉತ್ಪಾದನಾ ಅವಧಿಯಲ್ಲಿ ಅಂಗೀಕರಿಸಿದ ಭಾಗಗಳ ಮೇಲೆ ಸಾಮರ್ಥ್ಯದ ನಿರ್ಧಾರವನ್ನು ಆಧರಿಸಿ, ನಿರ್ದಿಷ್ಟತೆಯ ಹಾಳೆಯಲ್ಲಿ ವೇಗವಾದ ಚಕ್ರವಲ್ಲ. ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ಗಾಗಿ, ಔಟ್ಪುಟ್ ಲೆಕ್ಕಾಚಾರವು ಬಾಟಲಿ, ಉಪಕರಣ ಮತ್ತು ವಸ್ತುವಿನ ಬೇಡಿಕೆಯನ್ನು ಗಣನೆಗೆ ತೆಗೆದುಕೊಳ್ಳಬೇಕು. PET ಸ್ಟ್ರೆಚ್-ಬ್ಲೋ ರೇಟಿಂಗ್ಗಳು ಆ ಚೆಕ್ಗಳಿಗೆ ಬದಲಿಯಾಗಿಲ್ಲ.
ಪ್ರತಿ ಗಂಟೆಗೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಔಟ್ಪುಟ್ ಅನ್ನು ನೀವು ಹೇಗೆ ಲೆಕ್ಕ ಹಾಕುತ್ತೀರಿ?
ವೀಕ್ಷಕರು ಗುರುತಿಸಬಹುದಾದ ಎಣಿಕೆಯ ಘಟನೆಯೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಈ ಮಾರ್ಗದರ್ಶಿಗಾಗಿ, ಔಟ್ಪುಟ್ ಈವೆಂಟ್ ಒಂದು ಆಪರೇಟಿಂಗ್ ಮೋಲ್ಡ್ನಿಂದ ಮೋಲ್ಡ್ ಮಾಡಿದ ಭಾಗಗಳ ಬಿಡುಗಡೆಯಾಗಿದೆ. ಸಂಪೂರ್ಣ ಯಂತ್ರದಾದ್ಯಂತ ಆ ಘಟನೆಗಳ ನಡುವಿನ ಸರಾಸರಿ ಮಧ್ಯಂತರವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ, ಜೊತೆಗೆ ಪ್ರತಿ ಬಾರಿ ಬಿಡುಗಡೆಯಾದ ಭಾಗಗಳ ಸಂಖ್ಯೆ.
ಪ್ರತಿ 16 ಸೆಕೆಂಡಿಗೆ ಎರಡು ಭಾಗಗಳು ಯಂತ್ರವನ್ನು ಬಿಟ್ಟರೆ, ಲೆಕ್ಕಾಚಾರವು ಪ್ರತಿ ಚಾಲನೆಯಲ್ಲಿರುವ ಗಂಟೆಗೆ 3,600 ÷ 16 × 2 = 450 ಭಾಗಗಳು. ಇದು ವಿವರಣಾತ್ಮಕ ಲೆಕ್ಕಾಚಾರವಾಗಿದೆ, ಕಿಂಗ್ಗಲ್ ಯಂತ್ರದ ರೇಟಿಂಗ್ ಅಲ್ಲ. ತಿರಸ್ಕಾರಗಳನ್ನು ಕಳೆಯುವ ಮೊದಲು ಇದು ಅಚ್ಚು ಭಾಗಗಳನ್ನು ಎಣಿಸುತ್ತದೆ ಮತ್ತು ಹೇಳಲಾದ ಮಧ್ಯಂತರವನ್ನು ಉಳಿಸಿಕೊಳ್ಳಬಹುದು ಎಂದು ಊಹಿಸುತ್ತದೆ.
ಸರಿಯಾದ ಸೈಕಲ್ ಸಮಯ ಸೂತ್ರವನ್ನು ಬಳಸಿ
ಒಂದು ನಿಲ್ದಾಣದ ಉತ್ಪಾದನಾ ಚಕ್ರದ ಸಮಯವು ಯಾವಾಗಲೂ ಸಂಪೂರ್ಣ ಯಂತ್ರದಿಂದ ಔಟ್ಪುಟ್ಗಳ ನಡುವಿನ ಮಧ್ಯಂತರವಾಗಿರುವುದಿಲ್ಲ. ಅಂತೆಯೇ, ಪ್ರತಿ ಭಾಗಕ್ಕೆ ಸೆಕೆಂಡ್ಗಳು ಎರಡು-ಭಾಗದ ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗೆ ಸೆಕೆಂಡ್ಗಳಂತೆ ಒಂದೇ ಪ್ರಮಾಣದಲ್ಲಿರುವುದಿಲ್ಲ. ಸ್ಪ್ರೆಡ್ಶೀಟ್ಗೆ ನಮೂದಿಸುವ ಮೊದಲು ಪ್ರತಿ ಇನ್ಪುಟ್ ಪಕ್ಕದಲ್ಲಿ ಘಟಕವನ್ನು ಬರೆಯಿರಿ.
ಅಳತೆ ಮಾಡಿದ ಅವಧಿಗೆ, ಸಮಾನ ಚಕ್ರದ ಸಮಯದ ಸಮೀಕರಣವು ಔಟ್ಪುಟ್ ಈವೆಂಟ್ಗಳ ಸಂಖ್ಯೆಯಿಂದ ಭಾಗಿಸಿದ ರನ್ನಿಂಗ್ ಸೆಕೆಂಡುಗಳನ್ನು ಮೀರಿದೆ. ಈವೆಂಟ್ಗಳು ವಿಭಿನ್ನ ಪ್ರಮಾಣಗಳನ್ನು ಉತ್ಪಾದಿಸಿದರೆ, ಬದಲಿಗೆ ನೇರ ಎಣಿಕೆ ವಿಧಾನವನ್ನು ಬಳಸಿ: ಒಟ್ಟು ಅಚ್ಚೊತ್ತಿದ ಭಾಗಗಳನ್ನು ಚಾಲನೆಯಲ್ಲಿರುವ ಗಂಟೆಗಳ ಮೂಲಕ ಭಾಗಿಸಿ.ವೋರ್ನ್ ಅವರ OEE ಗ್ಲಾಸರಿಅಂತೆಯೇ ಒಟ್ಟು ಎಣಿಕೆ ಮತ್ತು ರನ್ ಸಮಯವನ್ನು ಬಳಸಿಕೊಂಡು ನಿಜವಾದ ರನ್ ದರವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತದೆ.
ರೆಕಾರ್ಡಿಂಗ್ನಿಂದ ಸೈಕಲ್ ಸಮಯವನ್ನು ಲೆಕ್ಕಾಚಾರ ಮಾಡಲು, ಹೊಂದಾಣಿಕೆಯ ಬಿಂದುಗಳ ನಡುವೆ ಅಳತೆ ಮಾಡಿ. ಹತ್ತು ಸತತ ಟೈಮ್ಸ್ಟ್ಯಾಂಪ್ಗಳು ಒಂಬತ್ತು ಮಧ್ಯಂತರಗಳನ್ನು ಒಳಗೊಂಡಿರುತ್ತವೆ, ಹತ್ತು ಅಲ್ಲ. ಅಸಮ ಚಕ್ರಗಳಿಗೆ, ವೇಗದ ಚಕ್ರಗಳ ಆಯ್ಕೆಯನ್ನು ಸರಾಸರಿ ಮಾಡುವ ಬದಲು ನಿಜವಾದ ಮಧ್ಯಂತರ ಎಣಿಕೆಯಿಂದ ಒಟ್ಟು ಕಳೆದ ಸಮಯವನ್ನು ಭಾಗಿಸಿ.
ಮೂಲ ಎಕ್ಸೆಲ್ ನಮೂದು=3600/A2*B2, ಇಲ್ಲಿ A2 ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಸೆಕೆಂಡುಗಳನ್ನು ಹೊಂದಿರುತ್ತದೆ ಮತ್ತು B2 ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಭಾಗಗಳನ್ನು ಹೊಂದಿರುತ್ತದೆ. ನಿಮ್ಮ ಸೈಕಲ್ ಸಮಯದ ಲೆಕ್ಕಾಚಾರದ ಸೂತ್ರವು ಈಗಾಗಲೇ ಪ್ರತಿ ಪ್ರತ್ಯೇಕ ಭಾಗಕ್ಕೆ ಸೆಕೆಂಡುಗಳನ್ನು ಹಿಂತಿರುಗಿಸಿದರೆ, ಬಳಸಿ=3600/A2. ಆ ಫಲಿತಾಂಶವನ್ನು ಕುಹರದ ಎಣಿಕೆಯಿಂದ ಗುಣಿಸಿದರೆ ಆ ಕುಳಿಗಳನ್ನು ಎರಡು ಬಾರಿ ಎಣಿಸಲಾಗುತ್ತದೆ.
ಅದರ ಒಳಹರಿವಿನ ಪ್ರಕಾರ ಫಲಿತಾಂಶವನ್ನು ಹೆಸರಿಸಿ. ಆದರ್ಶ ಮಧ್ಯಂತರವು ಆದರ್ಶ ದರವನ್ನು ನೀಡುತ್ತದೆ. ಪ್ರಾತಿನಿಧಿಕ ಅಳತೆಯ ಮಧ್ಯಂತರವು ಗಮನಿಸಿದ ಚಾಲನೆಯಲ್ಲಿರುವ ದರವನ್ನು ನೀಡುತ್ತದೆ. ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಬದಲಾವಣೆಗಳು ಅಥವಾ ಸಂಪೂರ್ಣ ಶಿಫ್ಟ್ನ ನಿಲುಗಡೆಗಳನ್ನು ಒಳಗೊಂಡಿರುವುದಿಲ್ಲ. ಫಲಿತಾಂಶವನ್ನು ಉದ್ಧರಣ ಅಥವಾ ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಗೆ ವರ್ಗಾಯಿಸುವಾಗ ವ್ಯತ್ಯಾಸವನ್ನು ಗೋಚರಿಸುವಂತೆ ಇರಿಸಿ.
ಎರಡು-ಎಣಿಕೆಯಿಲ್ಲದೆ ಕೇಂದ್ರಗಳು, ತಲೆಗಳು ಮತ್ತು ಕುಳಿಗಳನ್ನು ಎಣಿಸಿ
ಒಂದು ನಿಲ್ದಾಣ, ಡೈ ಔಟ್ಲೆಟ್ ಮತ್ತು ಅಚ್ಚು ಕುಳಿಯು ಉತ್ಪಾದನಾ ವ್ಯವಸ್ಥೆಯ ವಿವಿಧ ಭಾಗಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ಕಿಂಗ್ಗಲ್ ನಬಹು-ತಲೆ ಮತ್ತು ಬಹು-ಕುಹರ ಮಾರ್ಗದರ್ಶಿಅವುಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ: ಮಳಿಗೆಗಳು ಪ್ಯಾರಿಸನ್ಗಳನ್ನು ರೂಪಿಸುತ್ತವೆ, ಕುಳಿಗಳು ಭಾಗಗಳನ್ನು ರೂಪಿಸುತ್ತವೆ ಮತ್ತು ನಿಲ್ದಾಣಗಳು ಅಚ್ಚು ಮತ್ತು ಕ್ಲ್ಯಾಂಪ್ ಸ್ಥಾನಗಳಾಗಿವೆ. ಅವುಗಳ ಸಂಖ್ಯೆಗಳು ಪರಸ್ಪರ ಬದಲಾಯಿಸಬಹುದಾದ ಗುಣಕಗಳಲ್ಲ.
ಪ್ರತಿ ಬಿಡುಗಡೆಗೆ ಎರಡು ಭಾಗಗಳನ್ನು ಉತ್ಪಾದಿಸುವ ಎರಡು ನಿಲ್ದಾಣಗಳನ್ನು ಕಲ್ಪಿಸಿಕೊಳ್ಳಿ. ಸ್ಟೇಷನ್ A 0 ಮತ್ತು 32 ಸೆಕೆಂಡುಗಳಲ್ಲಿ ಬಿಡುಗಡೆಯಾಗುತ್ತದೆ; ಸ್ಟೇಷನ್ ಬಿ 16 ಮತ್ತು 48 ಸೆಕೆಂಡುಗಳಲ್ಲಿ ಬಿಡುಗಡೆಯಾಗುತ್ತದೆ. ಪ್ರತಿ ನಿಲ್ದಾಣವು ಪ್ರತಿ 32 ಸೆಕೆಂಡಿಗೆ ಪುನರಾವರ್ತನೆಯಾಗುತ್ತದೆ, ಆದರೆ ಸಂಪೂರ್ಣ ಯಂತ್ರವು ಪ್ರತಿ 16 ಸೆಕೆಂಡಿಗೆ ಜೋಡಿಯನ್ನು ಬಿಡುಗಡೆ ಮಾಡುತ್ತದೆ. ಕೆಳಗಿನ ಸಮಯವನ್ನು ಲೆಕ್ಕಾಚಾರವನ್ನು ವಿವರಿಸಲು ಮಾತ್ರ ಕಂಡುಹಿಡಿಯಲಾಗಿದೆ.
| ಎಣಿಕೆಯ ಆಧಾರ | ಲೆಕ್ಕಾಚಾರ | ಒಟ್ಟು ಉತ್ಪಾದನೆ |
|---|---|---|
| ಸಂಪೂರ್ಣ ಯಂತ್ರ | 3,600 ÷ 16 ಸೆಕೆಂಡುಗಳು × 2 ಭಾಗಗಳು | 450 ಭಾಗಗಳು/ಗಂ |
| ಪ್ರತ್ಯೇಕ ನಿಲ್ದಾಣದ ಮೊತ್ತ | 3,600 ÷ 32 ಸೆಕೆಂಡುಗಳು × 2 ಭಾಗಗಳು × 2 ನಿಲ್ದಾಣಗಳು | 450 ಭಾಗಗಳು/ಗಂ |
| ತಪ್ಪಾದ ಡಬಲ್ ಎಣಿಕೆ | 3,600 ÷ 16 ಸೆಕೆಂಡುಗಳು × 2 ಭಾಗಗಳು × 2 ನಿಲ್ದಾಣಗಳು | 900 ಭಾಗಗಳು/ಗಂ, ತಪ್ಪಾಗಿ |
ಕೊನೆಯ ಲೆಕ್ಕಾಚಾರವು ಎರಡನೇ ನಿಲ್ದಾಣವನ್ನು ಎರಡು ಬಾರಿ ಎಣಿಸುತ್ತದೆ. ಇದರ ಕೊಡುಗೆಯನ್ನು ಈಗಾಗಲೇ 16-ಸೆಕೆಂಡ್ ಸಂಪೂರ್ಣ-ಯಂತ್ರ ಮಧ್ಯಂತರದಲ್ಲಿ ಸೇರಿಸಲಾಗಿದೆ. ನೈಜ ಸಮಯದ ದಾಖಲೆಯಲ್ಲಿ, ಪ್ರತಿ ಈವೆಂಟ್ ಅನ್ನು ಅದರ ನಿಲ್ದಾಣದೊಂದಿಗೆ ಲೇಬಲ್ ಮಾಡಿ ಇದರಿಂದ ಇನ್ನೊಬ್ಬ ವ್ಯಕ್ತಿಯು ಲೆಕ್ಕಾಚಾರವನ್ನು ಪುನರ್ನಿರ್ಮಿಸಬಹುದು.
ಎರಡನೇ ನಿಲ್ದಾಣವನ್ನು ಸೇರಿಸುವುದರಿಂದ ಲೋಡ್ ಅಡಿಯಲ್ಲಿ ಅದೇ ಸಮಯವನ್ನು ಸಂರಕ್ಷಿಸುತ್ತದೆ ಎಂದು ಭಾವಿಸಬೇಡಿ. ಪ್ರಸ್ತಾವಿತ ವ್ಯವಸ್ಥೆಗೆ ಇನ್ನೂ ಸಾಕಷ್ಟು ವಸ್ತು ವಿತರಣೆ, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ನಿರ್ವಹಣೆ ಸಾಮರ್ಥ್ಯದ ಅಗತ್ಯವಿದೆ. ನಿಲ್ದಾಣದ ಎಣಿಕೆ ಮಾತ್ರವಲ್ಲದೆ ನಿಜವಾದ ಕಾರ್ಯಾಚರಣೆಯ ವೇಳಾಪಟ್ಟಿಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಕಿಂಗ್ಗಲ್ ನಏಕ- ಮತ್ತು ಡಬಲ್-ಸ್ಟೇಷನ್ ಹೋಲಿಕೆಸಂಬಂಧಿತ ಸಂರಚನಾ ಸಂದರ್ಭವನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಸಕ್ರಿಯ ಸ್ಥಾನಗಳನ್ನು ಸಹ ಎಣಿಸಿ. ಒಂದು ಕುಳಿಯು ಉದ್ದೇಶಪೂರ್ವಕವಾಗಿ ಸೇವೆಯಿಂದ ಹೊರಗಿದ್ದರೆ, ಅಚ್ಚಿನಲ್ಲಿ ಅದರ ನಾಮಮಾತ್ರದ ಉಪಸ್ಥಿತಿಯು ಔಟ್ಪುಟ್ ಅನ್ನು ರಚಿಸುವುದಿಲ್ಲ. ಅದು ದೋಷಯುಕ್ತ ಬಾಟಲಿಯನ್ನು ಉತ್ಪಾದಿಸಿದರೆ, ಆ ಬಾಟಲಿಯು ಒಟ್ಟು ಎಣಿಕೆ ಮತ್ತು ತಿರಸ್ಕರಿಸಿದ ಎಣಿಕೆಗೆ ಸೇರಿದೆ. ಕುಹರದ ಇನ್ಪುಟ್ ಅನ್ನು ಕಡಿಮೆ ಮಾಡುವುದು ಮತ್ತು ಅದೇ ತಿರಸ್ಕರಿಸಿದ ಬಾಟಲಿಯನ್ನು ಮತ್ತೆ ಕಳೆಯುವುದು ಔಟ್ಪುಟ್ ಅನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ.
ಮಿಶ್ರ ವ್ಯವಸ್ಥೆಗಾಗಿ, ಪ್ರತಿ ಸ್ಟ್ರೀಮ್ ಅನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಲೆಕ್ಕಾಚಾರ ಮಾಡಿ ಮತ್ತು ಫಲಿತಾಂಶಗಳನ್ನು ಸೇರಿಸಿ. ಈವೆಂಟ್ ಎಣಿಕೆ ಮತ್ತು ಭಾಗಗಳ ಎಣಿಕೆ ಒಂದೇ ವೀಕ್ಷಣಾ ಅವಧಿಯನ್ನು ಪ್ರತಿನಿಧಿಸಿದಾಗ ಮಾತ್ರ ಹಂಚಿಕೆಯ ಸರಾಸರಿ ಉಪಯುಕ್ತವಾಗಿದೆ. ಒಂದು ನಿಲ್ದಾಣವು ನಿಂತಾಗ ಇನ್ನೊಂದು ನಿಲ್ದಾಣವು ಮುಂದುವರಿದಾಗ ಅಥವಾ ಎರಡು ಅಚ್ಚುಗಳು ವಿಭಿನ್ನ ಭಾಗಗಳನ್ನು ಉತ್ಪಾದಿಸಿದಾಗ ಇದು ಮುಖ್ಯವಾಗಿದೆ.
ಪ್ರತಿ ಶಿಫ್ಟ್ಗೆ ಚಾಲನೆಯಲ್ಲಿರುವ-ಗಂಟೆಯ ಔಟ್ಪುಟ್ ಅನ್ನು ಉತ್ತಮ ಭಾಗಗಳಾಗಿ ಪರಿವರ್ತಿಸಿ
ಖರೀದಿದಾರರಿಗೆ ವಿತರಣೆಗಳನ್ನು ನಿಗದಿಪಡಿಸಲು ಆಪರೇಟರ್ ಯಂತ್ರದ ವೇಗವನ್ನು ಪರಿಶೀಲಿಸುವ ವಿಭಿನ್ನ ಸಂಖ್ಯೆಯ ಅಗತ್ಯವಿದೆ. ಸಂಪೂರ್ಣ ಶಿಫ್ಟ್ನೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ, ಉತ್ಪಾದನೆಯನ್ನು ನಿಗದಿಪಡಿಸದ ಸಮಯವನ್ನು ಗುರುತಿಸಿ ಮತ್ತು ನಂತರ ಉಳಿದ ಯೋಜಿತ ಉತ್ಪಾದನಾ ಅವಧಿಯಲ್ಲಿ ರೆಕಾರ್ಡ್ ಸ್ಟಾಪ್ಗಳು. ಶಿಫ್ಟ್ ಮೊತ್ತವನ್ನು ಉಲ್ಲೇಖಿಸುವ ಮೊದಲು ಆ ಸಮಯದ ಗಡಿಯನ್ನು ತಿಳಿಸಿ.
ಸಾರ್ವಜನಿಕ ವ್ಯಾಪ್ತಿISO 22400-2:2014ಕೆಪಿಐಗಳನ್ನು ಅವುಗಳ ಸೂತ್ರಗಳು, ಘಟಕ ಅಂಶಗಳು, ಸಮಯದ ನಡವಳಿಕೆ ಮತ್ತು ಘಟಕಗಳ ಮೂಲಕ ತಯಾರಿಸುವುದನ್ನು ವಿವರಿಸುತ್ತದೆ. ಶಿಸ್ತುಬದ್ಧ ಅಳತೆಗೆ ಇದು ಉಪಯುಕ್ತ ಉಲ್ಲೇಖವಾಗಿದೆ. ಈ ಲೇಖನವು ಕೆಳಗಿನ ಪ್ರಾಯೋಗಿಕ ವ್ಯಾಖ್ಯಾನಗಳನ್ನು ಬಳಸುತ್ತದೆ; ಯಂತ್ರ ಅಥವಾ ಪ್ರಯೋಗವು ಆ ಮಾನದಂಡಕ್ಕೆ ಪ್ರಮಾಣೀಕರಿಸಲ್ಪಟ್ಟಿದೆ ಎಂದು ಅದು ಹೇಳಿಕೊಳ್ಳುವುದಿಲ್ಲ.
ಅಡಿಯಲ್ಲಿVorne OEE ಚೌಕಟ್ಟು, ನಿಗದಿತ ಉತ್ಪಾದನೆಯೊಳಗೆ ಬದಲಾವಣೆಗಳು ಲಭ್ಯತೆಯ ನಷ್ಟಗಳಾಗಿವೆ. ಅವರು ಯೋಜಿಸಿದ್ದರಿಂದ ಅವರು ಕಣ್ಮರೆಯಾಗುವುದಿಲ್ಲ. ಹೊರಗಿಡಲಾದ ಊಟದ ವಿರಾಮದಂತಹ ಯಾವುದೇ ಉದ್ದೇಶವಿಲ್ಲದ ಸಮಯವು ವಿಭಿನ್ನ ಪಾತ್ರವನ್ನು ಹೊಂದಿದೆ. ಅಂತಿಮ ಶೇಕಡಾವಾರು ಪ್ರಮಾಣವನ್ನು ಸುಧಾರಿಸಲು ಅದನ್ನು ಬದಲಾಯಿಸುವ ಬದಲು ಪ್ರಯೋಗದ ಮೊದಲು ಚಿಕಿತ್ಸೆಯನ್ನು ವಿವರಿಸಿ.
ಇಲ್ಲಿ ಗುಣಮಟ್ಟದ ಇಳುವರಿ ಎಂದರೆ ಅಂಗೀಕರಿಸಿದ ಭಾಗಗಳನ್ನು ಒಟ್ಟು ಅಚ್ಚೊತ್ತಿದ ಭಾಗಗಳಿಂದ ಭಾಗಿಸಲಾಗಿದೆ, ಎರಡೂ ಎಣಿಕೆಗಳನ್ನು ಒಂದೇ ಅವಧಿ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ಗಡಿಯಲ್ಲಿ ತೆಗೆದುಕೊಳ್ಳಲಾಗುತ್ತದೆ. ಸೋರಿಕೆ ಪರೀಕ್ಷೆಯ ನಂತರ ಸ್ವೀಕಾರವು ಸಂಭವಿಸಿದಲ್ಲಿ, ಆ ಪರೀಕ್ಷೆಗಾಗಿ ಕಾಯುತ್ತಿರುವ ಅಪೂರ್ಣ ಕೆಲಸವು ಇನ್ನೂ ಉತ್ತಮ ಫಲಿತಾಂಶವನ್ನು ದೃಢೀಕರಿಸಿಲ್ಲ. ಯಾವುದೇ ಪ್ರಾರಂಭ ಅಥವಾ ಅಂತ್ಯದ ಕೆಲಸ ಪ್ರಗತಿಯಲ್ಲಿದೆ ಎಂದು ದಾಖಲಿಸಿ.
OEE ಲೆಕ್ಕಾಚಾರವನ್ನು ಯಾವಾಗ ಬಳಸಬೇಕು
ಆದರ್ಶ ದರದಿಂದ ಪ್ರಾರಂಭಿಸಿದಾಗ, ಲಭ್ಯತೆ, ವೇಗದ ನಷ್ಟ ಮತ್ತು ಗುಣಮಟ್ಟವನ್ನು ಗಣನೆಗೆ ತೆಗೆದುಕೊಳ್ಳಿ.ವೋರ್ನ್ ಲೆಕ್ಕಾಚಾರ ಮಾರ್ಗದರ್ಶಿಕೆಳಗಿನ ಸಂಬಂಧಗಳನ್ನು ನೀಡುತ್ತದೆ. ಆದರ್ಶ ದರವು ಎಣಿಸಿದ ಔಟ್ಪುಟ್ನಂತೆ ಅದೇ ಉತ್ಪನ್ನ ಮತ್ತು ಸಕ್ರಿಯ ಸಂರಚನೆಯನ್ನು ವಿವರಿಸಬೇಕು.
| ಅಂಶ | ಲೆಕ್ಕಾಚಾರ |
|---|---|
| ಲಭ್ಯತೆ | ಚಾಲನೆಯಲ್ಲಿರುವ ಸಮಯ ÷ ಯೋಜಿತ ಉತ್ಪಾದನಾ ಸಮಯ |
| ಪ್ರದರ್ಶನ | ಗಮನಿಸಿದ ಒಟ್ಟು ರನ್ನಿಂಗ್ ದರ ÷ ಆದರ್ಶ ಒಟ್ಟು ರನ್ನಿಂಗ್ ದರ |
| ಗುಣಮಟ್ಟ | ಮೊದಲ ಪಾಸ್ ಉತ್ತಮ ಎಣಿಕೆ ÷ ಒಟ್ಟು ಎಣಿಕೆ |
| OEE | ಲಭ್ಯತೆ × ಕಾರ್ಯಕ್ಷಮತೆ × ಗುಣಮಟ್ಟ |
ಆದ್ದರಿಂದ ಉತ್ತಮ ಉತ್ಪಾದನೆಯನ್ನು ಆದರ್ಶ ದರ × ಯೋಜಿತ ಉತ್ಪಾದನಾ ಸಮಯ × OEE ಎಂದು ಲೆಕ್ಕ ಹಾಕಬಹುದು. ಆ ಗುಣಾಕಾರದಲ್ಲಿ ಸಂಪೂರ್ಣ ಶೇಕಡಾವಾರು ಅಲ್ಲ ಭಿನ್ನರಾಶಿಗಳನ್ನು ಬಳಸಿ. 78.4% ರ OEE 0.784 ಎಂದು ಸೂತ್ರವನ್ನು ನಮೂದಿಸುತ್ತದೆ.
ಆದರ್ಶ ದರದ ಮಾರ್ಗ ಅಥವಾ ಗಮನಿಸಿದ ದರದ ಮಾರ್ಗವನ್ನು ಆಯ್ಕೆಮಾಡಿ. ಗಮನಿಸಿದ ಚಾಲನೆಯಲ್ಲಿರುವ ದರವು ಈಗಾಗಲೇ ಆ ಚಾಲನೆಯಲ್ಲಿರುವ ಅವಧಿಯಲ್ಲಿ ಸಾಧಿಸಿದ ವೇಗವನ್ನು ಪ್ರತಿಬಿಂಬಿಸುತ್ತದೆ. ಅದೇ ವೇಗದ ನಷ್ಟಕ್ಕೆ ಮತ್ತೊಂದು ಕಾರ್ಯಕ್ಷಮತೆಯ ಅಂಶದಿಂದ ಗುಣಿಸಿದಾಗ ನಷ್ಟವನ್ನು ಎರಡು ಬಾರಿ ಕಳೆಯಲಾಗುತ್ತದೆ. ಅಂತೆಯೇ, ಅಳೆಯಲಾದ ಉತ್ತಮ-ಭಾಗಗಳು-ಪ್ರತಿ-ಶಿಫ್ಟ್ ಅಂಕಿಅಂಶವು ಈಗಾಗಲೇ ಆ ಶಿಫ್ಟ್ನಲ್ಲಿನ ನಿಲುಗಡೆಗಳನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ ಮತ್ತು ತಿರಸ್ಕರಿಸುತ್ತದೆ; ಅದೇ ಶಿಫ್ಟ್ ಅನ್ನು ವಿವರಿಸಲು ಎರಡನೇ ಕಂಬಳಿ ದಕ್ಷತೆಯ ರಿಯಾಯಿತಿಯನ್ನು ಅನ್ವಯಿಸಬೇಡಿ.
ಎಕ್ಸ್ಟ್ರೂಡರ್ ಟಾರ್ಗೆಟ್ ಔಟ್ಪುಟ್ ಅನ್ನು ಬೆಂಬಲಿಸಬಹುದೇ ಎಂದು ಪರಿಶೀಲಿಸಿ
ಔಟ್ಪುಟ್ ಅಂದಾಜು ಕೂಡ ವಸ್ತುವಿನ ಅಗತ್ಯವನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ. ಸಿದ್ಧಪಡಿಸಿದ ಕಂಟೇನರ್ನ ತೂಕವನ್ನು ಮಾತ್ರವಲ್ಲದೆ ಪ್ರತಿ ಅಚ್ಚು ಮಾಡಿದ ಭಾಗಕ್ಕೆ ಸಂಸ್ಕರಿಸಿದ ಒಟ್ಟು ದ್ರವ್ಯರಾಶಿಯನ್ನು ಬಳಸಿ. ಈ ಲೆಕ್ಕಾಚಾರಕ್ಕಾಗಿ, ಒಟ್ಟು ದ್ರವ್ಯರಾಶಿಯು ಕಂಟೇನರ್ ಆಗುವ ವಸ್ತು ಮತ್ತು ಅದರ ಸಂಬಂಧಿತ ಟ್ರಿಮ್ ಅನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ, ಉತ್ಪಾದಿಸಿದ ಭಾಗಗಳಾದ್ಯಂತ ಸ್ಥಿರವಾಗಿ ಹಂಚಲಾಗುತ್ತದೆ.
ಕಾಲ್ಪನಿಕ 450-ಭಾಗ/ಗಂ ವ್ಯವಸ್ಥೆಯು ಪ್ರತಿ ಅಚ್ಚು ಮಾಡಿದ ಭಾಗಕ್ಕೆ 90 ಗ್ರಾಂ ಅನ್ನು ಪ್ರಕ್ರಿಯೆಗೊಳಿಸುತ್ತದೆ ಎಂದು ಭಾವಿಸೋಣ. ಇದರ ಚಾಲನೆಯಲ್ಲಿರುವ ಬೇಡಿಕೆ 450 × 90 ÷ 1,000 = 40.5 ಕೆಜಿ/ಗಂ. ಸಿದ್ಧಪಡಿಸಿದ ಬಾಟಲಿಯು 70 ಗ್ರಾಂ ತೂಕವಿದ್ದರೆ, ಅದರ ನಿವ್ವಳ ತೂಕವನ್ನು ಮಾತ್ರ ಬಳಸುವುದರಿಂದ 31.5 ಕೆಜಿ/ಗಂ ಕಡಿಮೆ ಅಂಕಿ ಅಂಶವನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ. ಎರಡೂ ಸಂಖ್ಯೆಗಳನ್ನು ವಿವರಣಾತ್ಮಕ ಊಹೆಗಳಿಂದ ಪಡೆಯಲಾಗಿದೆ, ಅಳತೆ ಮಾಡಿದ ಬಾಟಲಿಯ ಯೋಜನೆ ಅಲ್ಲ.
9 ಕೆಜಿ / ಗಂ ವ್ಯತ್ಯಾಸವು ಟ್ರಿಮ್ಮಿಂಗ್ಗೆ ಸಂಬಂಧಿಸಿದ ಭಾವಿಸಲಾದ ವಸ್ತುವಾಗಿದೆ. ಇದರ ಅಂತಿಮ ಚೇತರಿಕೆಯು ಮೂಲ ಸಂಸ್ಕರಣೆಯ ಅಗತ್ಯವನ್ನು ತೆಗೆದುಹಾಕುವುದಿಲ್ಲ. ಖರೀದಿಸಿದ ರಾಳ, ಚೇತರಿಸಿಕೊಂಡ ವಸ್ತು ಮತ್ತು ವಿಲೇವಾರಿಗಾಗಿ ಪ್ರತ್ಯೇಕ ಲೆಕ್ಕಾಚಾರವನ್ನು ಇರಿಸಿ; ಎಕ್ಸ್ಟ್ರೂಡರ್ ಲೋಡ್ ಲೆಕ್ಕಾಚಾರವು ಪ್ರಕ್ರಿಯೆಯ ಮೂಲಕ ಹಾದುಹೋಗುವ ವಸ್ತುಗಳಿಗೆ ಸಂಬಂಧಿಸಿದೆ.
ಕಿಂಗ್ಗಲ್ ನಹೆಡ್ ಲೇಔಟ್ ಮಾರ್ಗದರ್ಶಿಲಭ್ಯವಿರುವ ಹೊರತೆಗೆಯುವ ಸಾಮರ್ಥ್ಯದೊಂದಿಗೆ ಈವೆಂಟ್ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಸಹ ಸಂಪರ್ಕಿಸುತ್ತದೆ. ಕುಳಿಗಳನ್ನು ಸೇರಿಸುವುದರಿಂದ ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಭಾಗಗಳನ್ನು ಹೆಚ್ಚಿಸಬಹುದು, ಆದರೆ ಇದು ಆ ಘಟನೆಗೆ ಅಗತ್ಯವಾದ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ. ಒಂದು ದೊಡ್ಡ ನಾಮಮಾತ್ರದ ಕುಹರದ ಎಣಿಕೆಯು ವಸ್ತು-ಸರಬರಾಜು ಮಿತಿಯನ್ನು ಸ್ವತಃ ಪರಿಹರಿಸುವುದಿಲ್ಲ.
ವಸ್ತು ಮತ್ತು ಪ್ರಸ್ತಾವಿತ ಸೆಟಪ್ಗೆ ಅನ್ವಯವಾಗುವ ಥ್ರೋಪುಟ್ ಉಲ್ಲೇಖದೊಂದಿಗೆ ಚಾಲನೆಯಲ್ಲಿರುವ ಬೇಡಿಕೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಊಟದ ವಿರಾಮ ಅಥವಾ ಶಟ್ಡೌನ್ನಲ್ಲಿ ಬೇಡಿಕೆಯನ್ನು ಸರಾಸರಿ ಮಾಡುವ ಮೂಲಕ ದುರ್ಬಲಗೊಳಿಸಬೇಡಿ. ಶಿಫ್ಟ್-ಸರಾಸರಿ ದರವು ಕಡಿಮೆಯಾಗಿದ್ದರೂ ಸಹ, ಯಂತ್ರವು ಉತ್ಪಾದಿಸುತ್ತಿರುವಾಗ ವಸ್ತು ದರವನ್ನು ಬೆಂಬಲಿಸಬೇಕು.
ಪ್ರಾಥಮಿಕ ವಸ್ತು ಸೀಲಿಂಗ್ ಲಭ್ಯವಿದೆ ಕೆಜಿ/ಗಂ ಪ್ರತಿ ಭಾಗಕ್ಕೆ ಒಟ್ಟು ಕೆಜಿ ಭಾಗಿಸಿ. ಇದು ಸ್ಕ್ರೀನಿಂಗ್ ಲೆಕ್ಕಾಚಾರ ಮಾತ್ರ. ಇದು ತಂಪಾಗಿಸುವ ಸಮಯ, ಸ್ವೀಕಾರಾರ್ಹ ಗೋಡೆಯ ವಿತರಣೆ, ಆಯಾಮದ ಸ್ಥಿರತೆ ಅಥವಾ ಟ್ರಿಮ್ಮಿಂಗ್ ಮತ್ತು ತಪಾಸಣೆ ಸಾಧನದ ಔಟ್ಪುಟ್ ಅನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಅವರಿಗೆ ತಮ್ಮದೇ ಆದ ಚೆಕ್ ಅಗತ್ಯವಿದೆ.
ಆರಂಭಿಕ ಪರಿಶೀಲನೆಗಾಗಿ, ಮೋಲ್ಡಿಂಗ್, ಹೊರತೆಗೆಯುವಿಕೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಾಮರ್ಥ್ಯಗಳನ್ನು ಹೊಂದಾಣಿಕೆಯ ಘಟಕಗಳಾಗಿ ಇರಿಸಿ ಮತ್ತು ಅವುಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಚಿಕ್ಕ ಬೆಂಬಲಿತ ದರವು ಅಭ್ಯರ್ಥಿಯ ನಿರ್ಬಂಧವನ್ನು ಗುರುತಿಸುತ್ತದೆ, ಸ್ವಯಂಚಾಲಿತ ಉತ್ಪಾದನಾ ಗ್ಯಾರಂಟಿ ಅಲ್ಲ. ಸಂಪೂರ್ಣ ಸಾಲನ್ನು ಯೋಜಿಸುವಾಗ ಮಧ್ಯಂತರ ಬಫರ್ಗಳು ಮತ್ತು ಅಡಚಣೆಗಳನ್ನು ಸೇರಿಸಿ, ನಂತರ ಉದ್ದೇಶಿತ ಉತ್ಪನ್ನದೊಂದಿಗೆ ಪ್ರಸ್ತಾವಿತ ವ್ಯವಸ್ಥೆಯನ್ನು ಪರಿಶೀಲಿಸಿ.
ಕೆಲಸದ ಉದಾಹರಣೆ: ಸೈಕಲ್ ಸಮಯದಿಂದ ಶಿಫ್ಟ್ ಉತ್ಪಾದನಾ ಯೋಜನೆಗೆ
ಕೆಳಗಿನ ಕೆಲಸದ ಉದಾಹರಣೆಯು ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ವ್ಯವಸ್ಥೆಗಾಗಿ ಕಾಲ್ಪನಿಕ ಒಳಹರಿವುಗಳನ್ನು ಬಳಸುತ್ತದೆ. ಇದು KGB2L ಕಾರ್ಯಕ್ಷಮತೆಯ ರೇಟಿಂಗ್ ಅಲ್ಲ. ಲೆಕ್ಕಾಚಾರದ ಉದ್ದಕ್ಕೂ ಒಂದೇ ಸಮಯ, ಭಾಗ-ಎಣಿಕೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಊಹೆಗಳನ್ನು ಇರಿಸಿಕೊಳ್ಳಿ ಆದ್ದರಿಂದ ಚಾಲನೆಯಲ್ಲಿರುವ ದರ, ಶಿಫ್ಟ್ ಒಟ್ಟು ಮತ್ತು ವಸ್ತು ಬೇಡಿಕೆಯನ್ನು ಪರಸ್ಪರ ಪರಿಶೀಲಿಸಬಹುದು.
ಉತ್ಪಾದನೆಯನ್ನು ನಿಗದಿಪಡಿಸದಿದ್ದಾಗ ಎಂಟು-ಗಂಟೆಗಳ ಶಿಫ್ಟ್ 30-ನಿಮಿಷಗಳ ವಿರಾಮವನ್ನು ಹೊಂದಿರುತ್ತದೆ ಎಂದು ಊಹಿಸಿ. ನಿಗದಿತ ಉತ್ಪಾದನೆಯ ಸಮಯದಲ್ಲಿ ಮತ್ತೊಂದು 30 ನಿಮಿಷಗಳ ನಿಲುಗಡೆಗಳು ಸಂಭವಿಸುತ್ತವೆ. ಉಳಿದ ರನ್ನಿಂಗ್ ಸಮಯ ಏಳು ಗಂಟೆಗಳು. ಆ ಚಾಲನೆಯಲ್ಲಿರುವ ಸಮಯದಲ್ಲಿ, ಎರಡು ಭಾಗಗಳು ಪ್ರತಿ 16 ಸೆಕೆಂಡಿಗೆ ಸರಾಸರಿಯಾಗಿ ಯಂತ್ರವನ್ನು ಬಿಡುತ್ತವೆ ಮತ್ತು 96% ಮರುಕೆಲಸವಿಲ್ಲದೆ ಪರೀಕ್ಷೆಯನ್ನು ಹಾದುಹೋಗುತ್ತವೆ.
| ಹೆಜ್ಜೆ | ಲೆಕ್ಕಾಚಾರ | ಫಲಿತಾಂಶ |
|---|---|---|
| ಯೋಜಿತ ಉತ್ಪಾದನೆ | 8 ಗಂ ಮೈನಸ್ 0.5 ಗಂ ವಿರಾಮವನ್ನು ಹೊರತುಪಡಿಸಿ | 7.5 ಗಂ |
| ಚಾಲನೆಯಲ್ಲಿರುವ ಸಮಯ | 7.5 ಗಂ ಮೈನಸ್ 0.5 ಗಂ ದಾಖಲಾದ ನಿಲುಗಡೆಗಳು | 7 ಗಂ |
| ಒಟ್ಟು ರನ್ನಿಂಗ್ ದರ | 3,600 ÷ 16 × 2 | 450 ಭಾಗಗಳು/ಗಂ |
| ಒಟ್ಟು ಅಚ್ಚು ಭಾಗಗಳು | 450 × 7 | 3,150 ಭಾಗಗಳು |
| ಮೊದಲ ಪಾಸ್ ಉತ್ತಮ ಭಾಗಗಳು | 3,150 × 0.96 | 3,024 ಭಾಗಗಳು/ಶಿಫ್ಟ್ |
| ಯೋಜಿತ ಗಂಟೆಗೆ ಉತ್ತಮ ಔಟ್ಪುಟ್ | 3,024 ÷ 7.5 | 403.2 ಭಾಗಗಳು/ಗಂ |
| ಪ್ರತಿ ಗಡಿಯಾರದ ಗಂಟೆಗೆ ಉತ್ತಮ ಔಟ್ಪುಟ್ | 3,024 ÷ 8 | 378 ಭಾಗಗಳು/ಗಂ |
| ಚಾಲನೆಯಲ್ಲಿರುವ ವಸ್ತು ಬೇಡಿಕೆ | 450 × 90 ಗ್ರಾಂ ÷ 1,000 | 40.5 ಕೆಜಿ / ಗಂ |
450, 403.2 ಮತ್ತು 378 ಒಂದೇ ಸನ್ನಿವೇಶವನ್ನು ವಿವರಿಸಬಹುದು ಎಂಬುದನ್ನು ಗಮನಿಸಿ. ಅವರು ವಿಭಿನ್ನ ಪ್ರಶ್ನೆಗಳಿಗೆ ಉತ್ತರಿಸುತ್ತಾರೆ. ಮೊದಲನೆಯದು ಚಾಲನೆಯಲ್ಲಿರುವಾಗ ಒಟ್ಟು ಉತ್ಪಾದನೆಗೆ ಸಂಬಂಧಿಸಿದೆ. ಎರಡನೆಯದು ಯೋಜಿತ ಉತ್ಪಾದನಾ ಸಮಯದ ಮೇಲೆ ಸ್ವೀಕರಿಸಿದ ಉತ್ಪಾದನೆಯನ್ನು ಹರಡುತ್ತದೆ. ಮೂರನೆಯದು ಇಡೀ ಶಿಫ್ಟ್ನಲ್ಲಿ ಅದನ್ನು ಹರಡುತ್ತದೆ. ಛೇದವನ್ನು ಬಿಟ್ಟುಬಿಡುವ ವರದಿಯು ತಪ್ಪುದಾರಿಗೆಳೆಯುವ ಹೋಲಿಕೆಗೆ ಅವಕಾಶ ನೀಡುತ್ತದೆ.
OEE ನೊಂದಿಗೆ ಫಲಿತಾಂಶವನ್ನು ಕ್ರಾಸ್-ಚೆಕ್ ಮಾಡಿ
ಈ ಉದಾಹರಣೆಗಾಗಿ ಮಾತ್ರ, ಪ್ರತಿ ಘಟನೆಗೆ ಎರಡು ಭಾಗಗಳೊಂದಿಗೆ 14 ಸೆಕೆಂಡುಗಳ ಆದರ್ಶ ಈವೆಂಟ್ ಮಧ್ಯಂತರವನ್ನು ಊಹಿಸಿ. ಅದು ಸುಮಾರು 514.286 ಭಾಗಗಳು/ಗಂಗಳ ಆದರ್ಶ ದರವಾಗಿದೆ. ಲಭ್ಯತೆ 7 ÷ 7.5; ಕಾರ್ಯಕ್ಷಮತೆ 450 ÷ 514.286; ಗುಣಮಟ್ಟ 0.96. ಅವರ ಉತ್ಪನ್ನವು 0.784, ಅಥವಾ 78.4% OEE ಆಗಿದೆ.
ಅನ್ವಯಿಸುವುದುVorne OEE ಲೆಕ್ಕಾಚಾರದ ವಿಧಾನ, 514.286 × 7.5 × 0.784 ಸರಿಸುಮಾರು 3,024 ಉತ್ತಮ ಭಾಗಗಳನ್ನು ಹಿಂತಿರುಗಿಸುತ್ತದೆ. ಸಣ್ಣ ಪ್ರದರ್ಶಿಸಲಾದ ಪೂರ್ಣಾಂಕವು ಆಧಾರವಾಗಿರುವ ಫಲಿತಾಂಶವನ್ನು ಬದಲಾಯಿಸುವುದಿಲ್ಲ. 14-ಸೆಕೆಂಡ್ ಆದರ್ಶ ಮಧ್ಯಂತರವು ಒಂದು ಉದಾಹರಣೆ ಊಹೆಯಾಗಿದೆ, ಕ್ಯಾಟಲಾಗ್ ಡ್ರೈ-ಸೈಕಲ್ ಮೌಲ್ಯವಲ್ಲ.
12,000 ಅಂಗೀಕೃತ ಭಾಗಗಳ ವಿವರಣಾತ್ಮಕ ಕ್ರಮಕ್ಕಾಗಿ, 12,000 ÷ 3,024 ಸುಮಾರು 3.97 ಅಂತಹ ಬದಲಾವಣೆಗಳನ್ನು ನೀಡುತ್ತದೆ. ಹೆಚ್ಚುವರಿ ಆದೇಶ-ನಿರ್ದಿಷ್ಟ ನಷ್ಟಗಳ ಮೊದಲು ನಾಲ್ಕು ಶಿಫ್ಟ್ಗಳು ಈ ಊಹೆಗಳ ಅಡಿಯಲ್ಲಿ ಲೆಕ್ಕಹಾಕಿದ 12,096 ಭಾಗಗಳನ್ನು ಒದಗಿಸುತ್ತವೆ. ಇದು ಯೋಜನಾ ಸನ್ನಿವೇಶವಾಗಿದೆ, ವಿತರಣಾ ಬದ್ಧತೆ ಅಥವಾ ಆರಂಭಿಕ ಮೌಲ್ಯೀಕರಣವನ್ನು ಬಿಟ್ಟುಬಿಡುವ ಕಾರಣವಲ್ಲ.
ರೆಕಾರ್ಡ್ ಮಾಡಲಾದ ನಿಲುಗಡೆಗಳು 30 ರಿಂದ 60 ನಿಮಿಷಗಳವರೆಗೆ ಹೆಚ್ಚಾದರೆ, ಚಾಲನೆಯಲ್ಲಿರುವ ಸಮಯವು 6.5 ಗಂಟೆಗಳವರೆಗೆ ಕಡಿಮೆಯಾಗುತ್ತದೆ. ಬದಲಾಗದ ಇತರ ಊಹೆಗಳೊಂದಿಗೆ, ಔಟ್ಪುಟ್ 450 × 6.5 × 0.96 = 2,808 ಉತ್ತಮ ಭಾಗಗಳಾಗಿ ಪರಿಣಮಿಸುತ್ತದೆ. ಆದೇಶವು ನಂತರ ನಾಲ್ಕು ಶಿಫ್ಟ್ಗಳನ್ನು ಮೀರುತ್ತದೆ. ಲಭ್ಯವಿರುವ ಚಾಲನೆಯಲ್ಲಿರುವ ಸಮಯದಲ್ಲಿ ಸಣ್ಣ ಬದಲಾವಣೆಯು ಮೋಲ್ಡಿಂಗ್ ಚಕ್ರಕ್ಕೆ ಯಾವುದೇ ಬದಲಾವಣೆಯಿಲ್ಲದೆ ವೇಳಾಪಟ್ಟಿಯ ಮೇಲೆ ಏಕೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ ಎಂಬುದನ್ನು ಈ ಹೋಲಿಕೆ ತೋರಿಸುತ್ತದೆ.
ನಿಮ್ಮ ಸ್ವಂತ ಉತ್ಪಾದನಾ ದರ ಲೆಕ್ಕಾಚಾರವನ್ನು ಪ್ರಯತ್ನಿಸಿ
ಡೀಫಾಲ್ಟ್ಗಳು ಕಾಲ್ಪನಿಕ ಉದಾಹರಣೆಯನ್ನು ಪುನರುತ್ಪಾದಿಸುತ್ತವೆ. ಚಾಲನೆಯಲ್ಲಿರುವ ಸಮಯದಲ್ಲಿ ಗಮನಿಸಿದ ಸರಾಸರಿ ಮಧ್ಯಂತರವನ್ನು ನಮೂದಿಸಿ, ಡ್ರೈ-ಸೈಕಲ್ ರೇಟಿಂಗ್ ಅಲ್ಲ. ಮಧ್ಯಂತರವು ಈಗಾಗಲೇ ಸಂಪೂರ್ಣ ಯಂತ್ರವನ್ನು ಆವರಿಸಿದ್ದರೆ ಮತ್ತೆ ನಿಲ್ದಾಣಗಳಿಂದ ಗುಣಿಸಬೇಡಿ. ಈ ಪುಟದಲ್ಲಿ ಡೇಟಾ ಉಳಿಯುತ್ತದೆ.
- ಚಾಲನೆಯಲ್ಲಿರುವ ಗಂಟೆಗೆ ಒಟ್ಟು ಭಾಗಗಳು
- 450
- ಪ್ರತಿ ಶಿಫ್ಟ್ಗೆ ಅಂದಾಜು ಉತ್ತಮ ಭಾಗಗಳು
- 3,024
- ಯೋಜಿತ ಗಂಟೆಗೆ ಉತ್ತಮ ಭಾಗಗಳು
- 403.2
- ಚಾಲನೆಯಲ್ಲಿರುವಾಗ ವಸ್ತು ಬೇಡಿಕೆ
- 40.5 ಕೆಜಿ / ಗಂ
ಫಲಿತಾಂಶಗಳು ಅಂದಾಜುಗಳು, ಖಾತರಿಯ ಔಟ್ಪುಟ್ ಅಲ್ಲ. ದಶಮಾಂಶ ಭಾಗ ಎಣಿಕೆಗಳು ನಿರೀಕ್ಷಿತ ಸರಾಸರಿಯನ್ನು ವ್ಯಕ್ತಪಡಿಸುತ್ತವೆ. ಈ ಕ್ಯಾಲ್ಕುಲೇಟರ್ ಬಫರ್ ಸಂಗ್ರಹಣೆ, ಆರ್ಡರ್ ಸ್ಟಾರ್ಟ್ಅಪ್, ವೇರಿಯಬಲ್ ಕ್ಯಾವಿಟಿ ಎಣಿಕೆಗಳು ಅಥವಾ ಪ್ರತ್ಯೇಕ ಐಡಿಯಲ್-ರೇಟ್ OEE ಮೋಡ್ ಅನ್ನು ರೂಪಿಸುವುದಿಲ್ಲ. ಸ್ಕ್ರಿಪ್ಟ್ಗಳನ್ನು ನಿಷ್ಕ್ರಿಯಗೊಳಿಸಿದರೆ, ಪ್ರದರ್ಶಿಸಲಾದ ಫಲಿತಾಂಶಗಳು ಡೀಫಾಲ್ಟ್ ಉದಾಹರಣೆಯಾಗಿ ಉಳಿಯುತ್ತವೆ.
ಕಿಂಗ್ಗಲ್ನ KGB2L ವಿಶೇಷಣಗಳು ನಿಮಗೆ ಸಾಮರ್ಥ್ಯದ ಬಗ್ಗೆ ಏನು ಹೇಳುತ್ತವೆ
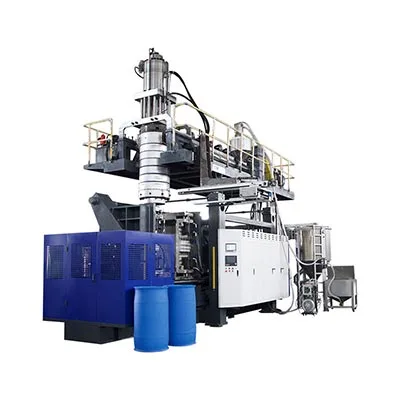
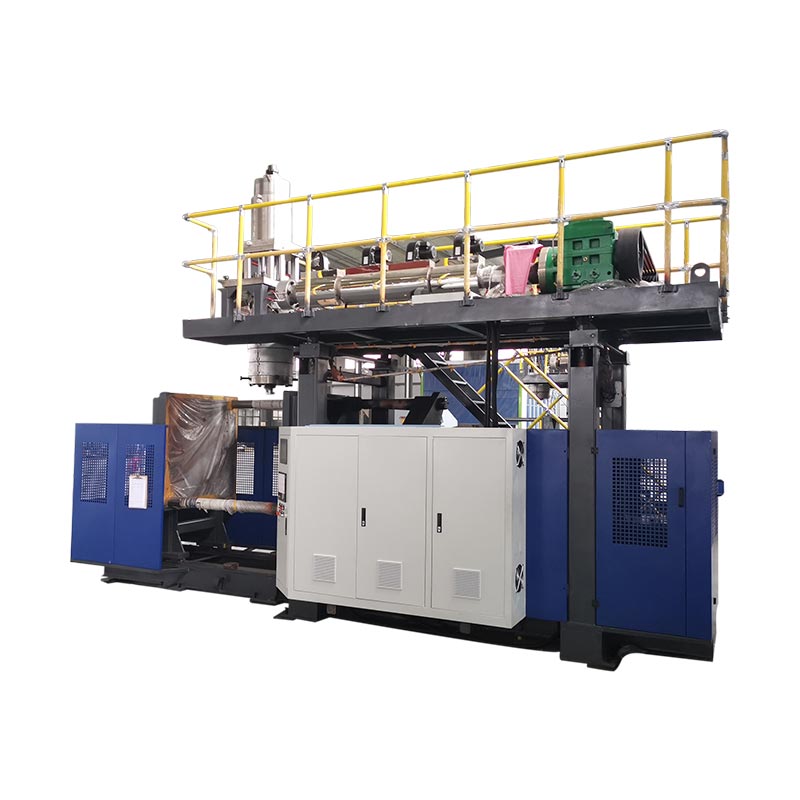
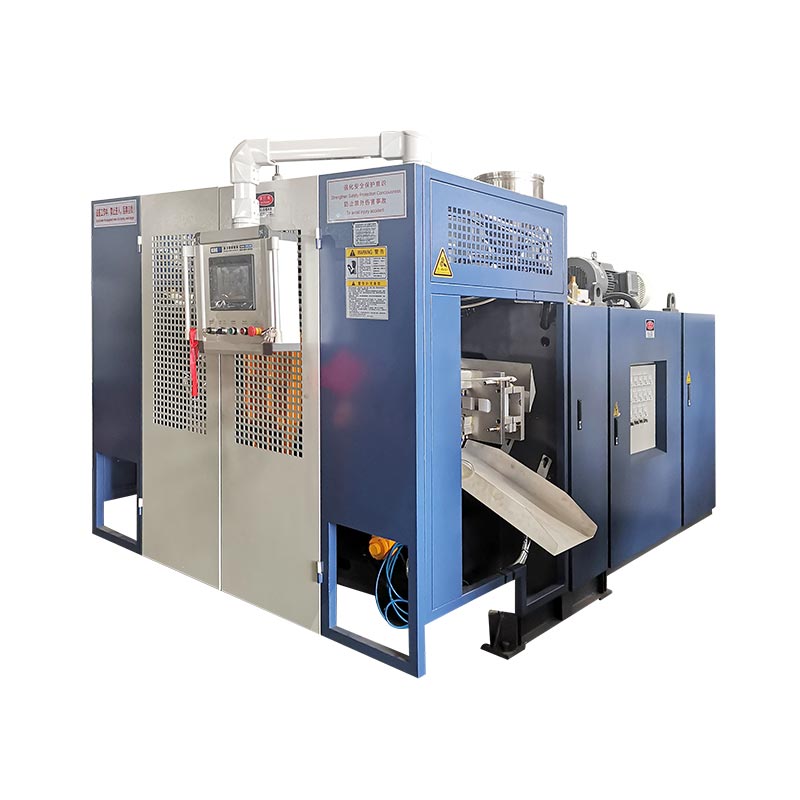
ದಿKGB2L 2L ಸಿಂಗಲ್-ಸ್ಟೇಷನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರನಿರ್ದಿಷ್ಟ ಶೀಟ್ ಅನ್ನು ಹೇಗೆ ಓದುವುದು ಎಂಬುದರ ಕಾಂಕ್ರೀಟ್ ಉದಾಹರಣೆಯನ್ನು ಒದಗಿಸುತ್ತದೆ. ಅದರ ಪ್ರಕಟಿತ ಮೌಲ್ಯಗಳು ಹಲವಾರು ವಿಭಿನ್ನ ಮಿತಿಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ಕಂಟೈನರ್ ವಾಲ್ಯೂಮ್, ಡ್ರೈ-ಸೈಕಲ್ ಔಟ್ಪುಟ್, ಮೆಟೀರಿಯಲ್ ಥ್ರೋಪುಟ್ ಮತ್ತು ಅಚ್ಚು ಆಯಾಮಗಳು ಪ್ರತಿಯೊಂದೂ ವಿಭಿನ್ನ ಆಯ್ಕೆ ಪ್ರಶ್ನೆಗೆ ಉತ್ತರಿಸುತ್ತವೆ.

| ಪ್ರಕಟಿಸಿದ ಪ್ಯಾರಾಮೀಟರ್ | ಮೌಲ್ಯ | ಪ್ರಶ್ನೆಯು ಉತ್ತರಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ |
|---|---|---|
| ಗರಿಷ್ಠ ಧಾರಕ ಸಾಮರ್ಥ್ಯ | 2 ಎಲ್ | ಪ್ರಸ್ತಾವಿತ ಉತ್ಪನ್ನವು ಹೇಳಲಾದ ಪರಿಮಾಣದ ವರ್ಗದಲ್ಲಿದೆಯೇ? |
| ಔಟ್ಪುಟ್ (ಶುಷ್ಕ ಚಕ್ರ) | 600 PC/HR | ಕ್ಯಾಟಲಾಗ್ ಯಾವ ಡ್ರೈ-ಸೈಕಲ್ ಉಲ್ಲೇಖವನ್ನು ಹೇಳುತ್ತದೆ? |
| HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯ | 30 ಕೆಜಿ / ಗಂ | ಪ್ರಾಥಮಿಕ ಸ್ಕ್ರೀನಿಂಗ್ಗೆ ಯಾವ ವಸ್ತು-ದರ ಉಲ್ಲೇಖ ಲಭ್ಯವಿದೆ? |
| ಸ್ಕ್ರೂ ವ್ಯಾಸ | 50 ಮಿ.ಮೀ | ಯಾವ ಹೊರತೆಗೆಯುವ ವೇದಿಕೆಯನ್ನು ಚರ್ಚಿಸಲಾಗುತ್ತಿದೆ? |
| ಗರಿಷ್ಠ ಅಚ್ಚು ಗಾತ್ರ, W × H | 360 × 380 ಮಿಮೀ | ಪರಿಕರಗಳ ಪರಿಶೀಲನೆಯು ಯಾವ ಪ್ರಕಟಿತ ಅಚ್ಚು ಹೊದಿಕೆಯನ್ನು ಪರಿಗಣಿಸಬೇಕು? |
| ಡಬಲ್-ಹೆಡ್ ಮಧ್ಯದ ಅಂತರ | 130 ಮಿ.ಮೀ | ಉದ್ದೇಶಿತ ವಿನ್ಯಾಸದೊಂದಿಗೆ ಯಾವ ಅಂತರದ ಉಲ್ಲೇಖಕ್ಕೆ ಹೋಲಿಕೆ ಅಗತ್ಯವಿದೆ? |
ಡ್ರೈ-ಸೈಕಲ್ ಕ್ಷೇತ್ರವು ನಿರ್ದಿಷ್ಟ 2 L ಬಾಟಲಿಗೆ ಪ್ರಾಯೋಗಿಕ ವರದಿಯಾಗಿಲ್ಲ. ಪ್ರತಿ ಗಂಟೆಗೆ 600 PC/HR ಅನ್ನು 600 ಸ್ವೀಕರಿಸಿದ ಕಂಟೈನರ್ಗಳಾಗಿ ಮರುಲೇಬಲ್ ಮಾಡಬೇಡಿ. ಉತ್ಪನ್ನದ ರಾಳ, ತೂಕ, ಕುಹರದ ವ್ಯವಸ್ಥೆ, ತಂಪಾಗಿಸುವ ಅವಶ್ಯಕತೆಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ಮಾನದಂಡಗಳನ್ನು ಇನ್ನೂ ಸ್ಥಾಪಿಸಬೇಕಾಗಿದೆ.
ಪ್ರತ್ಯೇಕ ಮಾಸ್ ಚೆಕ್ಗಾಗಿ 30 ಕೆಜಿ/ಗಂ HDPE ಉಲ್ಲೇಖವನ್ನು ಬಳಸಿ. ಕೆಲಸ ಮಾಡಿದ ಉದಾಹರಣೆಯಲ್ಲಿ ಪ್ರತಿ ಭಾಗಕ್ಕೆ 90 ಗ್ರಾಂ ಒಟ್ಟು ದ್ರವ್ಯರಾಶಿಯನ್ನು 30 ರಿಂದ 0.09 ರಿಂದ ಭಾಗಿಸುವುದರಿಂದ ವಸ್ತು-ಮಾತ್ರ ಸ್ಕ್ರೀನಿಂಗ್ ಸೀಲಿಂಗ್ ಆಗಿ ಸುಮಾರು 333.3 ಅಚ್ಚು ಭಾಗಗಳು/ಗಂಟೆಯನ್ನು ನೀಡುತ್ತದೆ. ಉದಾಹರಣೆಯ 450 ಭಾಗಗಳು/ಗಂಟೆಗೆ 40.5 ಕೆಜಿ/ಗಂ ಅಗತ್ಯವಿರುತ್ತದೆ, ಅದಕ್ಕಿಂತ ಹೆಚ್ಚಿನ ಪ್ರಕಟಿತ ಉಲ್ಲೇಖ.
ಈ ಲೆಕ್ಕಾಚಾರವು KGB2L ನಿಂದ 333.3 ಭಾಗಗಳು/ಗಂಟೆಗೆ ಭರವಸೆ ನೀಡುವುದಿಲ್ಲ. ಪಟ್ಟಿ ಮಾಡಲಾದ 30 kg/h ಉಲ್ಲೇಖವನ್ನು ಬಳಸಿಕೊಂಡು ಉದಾಹರಣೆಯ ದ್ರವ್ಯರಾಶಿ ಮತ್ತು ಗುರಿ ದರವನ್ನು ಸಮರ್ಥಿಸಲಾಗುವುದಿಲ್ಲ ಎಂದು ಅದು ಫ್ಲ್ಯಾಗ್ ಮಾಡುತ್ತದೆ. ಪ್ರಾಜೆಕ್ಟ್ ವಿಮರ್ಶೆಗೆ ವಿಭಿನ್ನ ಬೆಂಬಲಿತ ಕಾನ್ಫಿಗರೇಶನ್, ಪರಿಷ್ಕೃತ ಉತ್ಪನ್ನ ಊಹೆಗಳು ಅಥವಾ ವಿಭಿನ್ನ ಔಟ್ಪುಟ್ ಗುರಿಯ ಅಗತ್ಯವಿದೆ.
ಯಾವುದೇ ಎರಡು ಬಾಟಲಿಗಳು ಸರಿಹೊಂದುತ್ತವೆ ಎಂದು ಡಬಲ್-ಹೆಡ್ ಅಂತರವು ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ. ಪ್ರಕಟಿತ ಹೊದಿಕೆ ಮತ್ತು ಸಂಪೂರ್ಣ ಉಪಕರಣದ ಜೋಡಣೆಯ ವಿರುದ್ಧ ನಿಜವಾದ ಅಚ್ಚು ರೇಖಾಚಿತ್ರವನ್ನು ಪರಿಶೀಲಿಸಿ. ದೊಡ್ಡದಾದ ಅಥವಾ ವಿಶಾಲವಾದ ಉತ್ಪನ್ನಗಳಿಗೆ, ಬಳಸಬಹುದಾದ ಕುಳಿಗಳ ಸಂಖ್ಯೆಯು ಆದ್ಯತೆಯ ಔಟ್ಪುಟ್ ಗುಣಕಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ರೇಖಾಚಿತ್ರವನ್ನು ಅನುಸರಿಸಬೇಕು.
ಶಿಫಾರಸನ್ನು ವಿನಂತಿಸುವಾಗ, ಡ್ರಾಯಿಂಗ್, ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್, ನಿವ್ವಳ ಮತ್ತು ಒಟ್ಟು ತೂಕದ ಅಂದಾಜುಗಳು, ಅಗತ್ಯವಿರುವ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಮತ್ತು ಉದ್ದೇಶಿತ ಶಿಫ್ಟ್ ಮಾದರಿಯನ್ನು ಒಟ್ಟಿಗೆ ಕಳುಹಿಸಿ. ಪ್ರತಿ ಗಂಟೆಗೆ ಬಾಟಲಿಗಳ ಬಗ್ಗೆ ಪ್ರತ್ಯೇಕವಾದ ಪ್ರಶ್ನೆಗೆ ಉತ್ತರಿಸುವ ಬದಲು ಪ್ರಸ್ತಾವಿತ ಯಂತ್ರಾಂಶದ ವಿರುದ್ಧ ಸಾಮರ್ಥ್ಯದ ಊಹೆಗಳನ್ನು ಪರಿಶೀಲಿಸಲು ಪೂರೈಕೆದಾರರಿಗೆ ಇದು ಅನುಮತಿಸುತ್ತದೆ.
ನೀವು ಯಂತ್ರಕ್ಕೆ ಒಪ್ಪಿಸುವ ಮೊದಲು ಔಟ್ಪುಟ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ
ಸ್ವೀಕೃತವಾದ ಔಟ್ಪುಟ್ ಅನ್ನು ಸಾಮರ್ಥ್ಯ ಒಪ್ಪಂದದ ಆಧಾರವಾಗಿ ಮಾಡಿ. ಅಚ್ಚನ್ನು ಬಿಡುವ ಬಾಟಲಿಗಳು ಮತ್ತು ಪ್ಯಾಕೇಜಿಂಗ್ಗಾಗಿ ತೆರವುಗೊಳಿಸಿದ ಬಾಟಲಿಗಳು ವಿಭಿನ್ನ ಎಣಿಕೆಗಳಾಗಿವೆ. ಪರೀಕ್ಷಿಸುವ ಮೊದಲು, ಪರಿಶೀಲನಾ ಬಿಂದು ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಮೊತ್ತವನ್ನು ನಮೂದಿಸಲು ಬಾಟಲಿಯು ಪೂರೈಸಬೇಕಾದ ಅವಶ್ಯಕತೆಗಳನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ. ಇಲ್ಲದಿದ್ದರೆ, ವಿತರಣಾ ಅಗತ್ಯವನ್ನು ಪರಿಹರಿಸದೆ ಬಿಡುವಾಗ ಪ್ರಯೋಗವು ಅದರ ಮೋಲ್ಡಿಂಗ್ ಗುರಿಯನ್ನು ಪೂರೈಸುತ್ತದೆ.
KGB2L ಗಾಗಿ, ಪ್ರಕಟಿಸಲಾದ 600 PC/HR ಡ್ರೈ-ಸೈಕಲ್ ಫಿಗರ್ ಅನ್ನು ಬಾಟಲಿ-ಔಟ್ಪುಟ್ ಬದ್ಧತೆಯಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಿ. ಉತ್ಪಾದನಾ ಸಾಮರ್ಥ್ಯವನ್ನು ಒಪ್ಪಿಕೊಳ್ಳುವ ಮೊದಲು ವಸ್ತು, ಬಾಟಲ್ ತೂಕ, ಸಕ್ರಿಯ ಕುಳಿಗಳು ಮತ್ತು ಸ್ವೀಕಾರದ ಅವಶ್ಯಕತೆಗಳನ್ನು ದೃಢೀಕರಿಸಿ. ಬಾಟಲ್-ವಿತರಣಾ ವೇಳಾಪಟ್ಟಿಗಾಗಿ ಡ್ರೈ-ಸೈಕಲ್ ಫಿಗರ್ ಮಾತ್ರ ಸಾಕಾಗುವುದಿಲ್ಲ.
ಪ್ರಯೋಗವು ತನ್ನ ಗುರಿಯನ್ನು ತಪ್ಪಿಸಿಕೊಂಡಾಗ, ವೇಗವನ್ನು ಹೆಚ್ಚಿಸುವ ಮೊದಲು ಕೊರತೆಯನ್ನು ನಿರ್ಣಯಿಸಿ. ಔಟ್ಪುಟ್ ಮಧ್ಯಂತರಗಳು, ನಿಲುಗಡೆಗಳು ಮತ್ತು ತಿರಸ್ಕರಿಸಿದ ಭಾಗಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಪ್ಯಾರಿಸನ್ ಡೆಲಿವರಿಯಲ್ಲಿ ಕಾಯುವ ಸಮಯ, ಅಚ್ಚು ಒಳಗೆ ಕೂಲಿಂಗ್ ಸಮಯ ಮತ್ತು ಟ್ರಿಮ್ಮಿಂಗ್ ಅಥವಾ ಸೋರಿಕೆ ಪರೀಕ್ಷೆಯ ಮೊದಲು ಕ್ಯೂಗಳನ್ನು ಪರಿಶೀಲಿಸಿ. ಈ ಅವಲೋಕನಗಳು ಡೌನ್ಸ್ಟ್ರೀಮ್ ನಿರ್ಬಂಧದಿಂದ ಮೋಲ್ಡಿಂಗ್ ನಿರ್ಬಂಧವನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ.
ಒಂದು ಸಮಯದಲ್ಲಿ ಒಂದು ಹೊಂದಾಣಿಕೆಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ ಮತ್ತು ಮೊದಲು ಮತ್ತು ನಂತರದ ದಾಖಲೆಗಳನ್ನು ಉಳಿಸಿಕೊಳ್ಳಿ. ಹೋಲಿಸಬಹುದಾದ ವೀಕ್ಷಣಾ ಅವಧಿಗಳಲ್ಲಿ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ನಿಂದ ಬದಲಾವಣೆಯನ್ನು ನಿರ್ಣಯಿಸಿ, ಕೇವಲ ಕಡಿಮೆ ಪ್ರದರ್ಶಿತ ಚಕ್ರದಿಂದ ಅಲ್ಲ. ಫಲಿತಾಂಶದ ಪಕ್ಕದಲ್ಲಿ ವಸ್ತು ಮತ್ತು ಉಪಕರಣದ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಎಣಿಕೆ ಹೆಚ್ಚಾದರೆ ಆದರೆ ಹೆಚ್ಚಿನ ಬಾಟಲಿಗಳು ತಪಾಸಣೆ ವಿಫಲವಾದರೆ, ಹೊಂದಾಣಿಕೆಯು ಬಳಸಬಹುದಾದ ಸಾಮರ್ಥ್ಯವನ್ನು ಸುಧಾರಿಸಬೇಕಾಗಿಲ್ಲ.
ಇನ್ನೊಬ್ಬ ವ್ಯಕ್ತಿಯು ಪರಿಶೀಲಿಸಬಹುದಾದ ದಾಖಲೆಯನ್ನು ಇರಿಸಿ
- ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ, ರಾಳದ ದರ್ಜೆ, ವಸ್ತು ಮಿಶ್ರಣ, ಗುರಿ ತೂಕ ಮತ್ತು ಕುಹರದ ವ್ಯವಸ್ಥೆಯನ್ನು ಗುರುತಿಸಿ.
- ಸ್ವೀಕಾರ ಪರಿಶೀಲನೆಗಳು ಮತ್ತು ಉತ್ತಮ ಭಾಗಗಳನ್ನು ಎಣಿಸುವ ಸ್ಥಾನವನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ.
- ಪ್ರಾರಂಭ ಮತ್ತು ಮುಕ್ತಾಯದ ಸಮಯಗಳು, ನಿಗದಿತ ಹೊರಗಿಡುವಿಕೆಗಳು, ಉತ್ಪಾದನೆಯ ನಿಲುಗಡೆಗಳು ಮತ್ತು ಅವುಗಳ ಕಾರಣಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
- ಒಟ್ಟು ಮೊಲ್ಡ್ ಮಾಡಿದ ಭಾಗಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ, ಮೊದಲ-ಪಾಸ್ ಅಂಗೀಕರಿಸಿದ ಭಾಗಗಳು ಮತ್ತು ಎರಡು ಬಾರಿ ಮರುನಿರ್ಮಾಣ ಮಾಡಿದ ಭಾಗಗಳನ್ನು ಎಣಿಸದೆ ತಿರಸ್ಕರಿಸುತ್ತದೆ.
- ಹೊಂದಾಣಿಕೆಯ ಅವಧಿಗಳಲ್ಲಿ ಗಮನಿಸಿದ ದರ, ಒಟ್ಟು ದ್ರವ್ಯರಾಶಿಯ ಬೇಡಿಕೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಔಟ್ಪುಟ್ ಅನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.
- ಒಪ್ಪಿದ ಸೆಟ್ಟಿಂಗ್ಗಳು, ಅವಲೋಕನಗಳು ಮತ್ತು ಪರಿಹರಿಸಲಾಗದ ಮಿತಿಗಳನ್ನು ಪ್ರಯೋಗ ವರದಿಯೊಂದಿಗೆ ಇರಿಸಿ.
ಮಾಪನ ವಿಂಡೋದ ಪ್ರಾರಂಭ ಮತ್ತು ಕೊನೆಯಲ್ಲಿ ಏನಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ವಿವರಿಸಿ. ಅಭ್ಯಾಸದ ನಂತರ ತೆಗೆದುಕೊಳ್ಳಲಾದ ಒಂದು ಸಣ್ಣ ಅವಲೋಕನವು ಪ್ರಾರಂಭ ಮತ್ತು ಅಚ್ಚು ಬದಲಾವಣೆಯನ್ನು ಒಳಗೊಂಡಿರುವ ಸಂಪೂರ್ಣ ಆದೇಶದಿಂದ ವಿಭಿನ್ನ ಪ್ರಶ್ನೆಗೆ ಉತ್ತರಿಸುತ್ತದೆ. ಎರಡೂ ಉಪಯುಕ್ತವಾಗಬಹುದು, ಆದರೆ ವರದಿಯು ಯಾವುದನ್ನು ಹೊರಗಿಡಲಾಗಿದೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಿದಾಗ ಮಾತ್ರ.
ಬಳಸಿಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಕಾರ್ಖಾನೆ ಸ್ವೀಕಾರ ಪರೀಕ್ಷಾ ಮಾರ್ಗದರ್ಶಿವ್ಯಾಪಕ ತಪಾಸಣೆ ದಾಖಲೆಯನ್ನು ಅಭಿವೃದ್ಧಿಪಡಿಸಲು. ಔಟ್ಪುಟ್ ಲೆಕ್ಕಾಚಾರವು ಸ್ವೀಕಾರವನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ; ಇದು ಉತ್ಪನ್ನ ತಪಾಸಣೆ, ಸಲಕರಣೆ ಪರಿಶೀಲನೆಗಳು ಅಥವಾ ಖರೀದಿ ಒಪ್ಪಂದವನ್ನು ಬದಲಿಸುವುದಿಲ್ಲ.
| ರೆಕಾರ್ಡ್ ಕ್ಷೇತ್ರ | ಏನು ನಮೂದಿಸಬೇಕು |
|---|---|
| ಉತ್ಪನ್ನ ಮತ್ತು ಸಂರಚನೆ | ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ, ವಸ್ತು, ತೂಕ, ಸಕ್ರಿಯ ಕುಳಿಗಳು ಮತ್ತು ನಿಲ್ದಾಣಗಳು |
| ಮಾಪನ ಗಡಿ | ಗಡಿಯಾರ ಪ್ರಾರಂಭ/ಅಂತ್ಯ, ಯೋಜಿತ ಸಮಯ, ಚಾಲನೆಯಲ್ಲಿರುವ ಸಮಯ ಮತ್ತು ಸ್ಥಳ ಎಣಿಕೆ |
| ಎಣಿಕೆಗಳು | ಒಟ್ಟು ಮೋಲ್ಡ್, ಮೊದಲ ಪಾಸ್ ಉತ್ತಮ, ತಿರಸ್ಕರಿಸಿದ ಮತ್ತು ಅಪೂರ್ಣ ಭಾಗಗಳು |
| ಷರತ್ತುಗಳು | ರೆಕಾರ್ಡ್ ಮಾಡಿದ ಸೆಟ್ಟಿಂಗ್ಗಳು, ಕೂಲಿಂಗ್ ಮತ್ತು ಹವಾನಿಯಂತ್ರಣಗಳು, ಸಿಬ್ಬಂದಿ ಮತ್ತು ಸಹಾಯಕಗಳು |
| ಫಲಿತಾಂಶ | ಹೇಳಲಾದ ಗಂಟೆ ಅಥವಾ ಶಿಫ್ಟ್ಗೆ ಉತ್ತಮ ಭಾಗಗಳು, ಮಿತಿಗಳು ಮತ್ತು ಒಪ್ಪಿದ ಅನುಸರಣೆ |
ಕಿಂಗ್ಗಲ್ ಜೊತೆಗೆ ಉತ್ಪನ್ನ-ನಿರ್ದಿಷ್ಟ ಸಾಮರ್ಥ್ಯದ ಅಂದಾಜನ್ನು ಚರ್ಚಿಸಿ
ಉತ್ಪನ್ನದ ರೇಖಾಚಿತ್ರ ಮತ್ತು ಪ್ರಸ್ತಾವಿತ ಯಂತ್ರ ಸಂರಚನೆಗೆ ಸಂಬಂಧಿಸಿದ ಔಟ್ಪುಟ್ ಅಂದಾಜು ಅಗತ್ಯವಿದೆ. ಲಿಖಿತ ಪ್ರಸ್ತಾವನೆಯು ಅಂಗೀಕರಿಸಲ್ಪಟ್ಟ ಭಾಗಗಳನ್ನು ಎಲ್ಲಿ ಎಣಿಕೆ ಮಾಡುತ್ತದೆ, ಮಾಪನವು ಎಷ್ಟು ಸಮಯದವರೆಗೆ ನಡೆಯುತ್ತದೆ ಮತ್ತು ಯಾವ ಉತ್ಪಾದನಾ ಪರಿಸ್ಥಿತಿಗಳು ಅನ್ವಯಿಸುತ್ತವೆ ಎಂಬುದನ್ನು ತಿಳಿಸಬೇಕು. ಆ ವಿವರಗಳಿಲ್ಲದೆ, ಪ್ರತಿ ಗಂಟೆಗೆ ಬಾಟಲಿಗಳ ಫಿಗರ್ ಉಪಕರಣದ ಕೊಡುಗೆಗಳನ್ನು ಹೋಲಿಸಲು ಉತ್ತಮ ಆಧಾರವಲ್ಲ.
ನಿಮ್ಮ ಬಾಟಲ್ ಡ್ರಾಯಿಂಗ್ ಅಥವಾ ಮಾದರಿ ವಿವರಗಳು, ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್, ಅಗತ್ಯವಿರುವ ಉತ್ತಮ ಔಟ್ಪುಟ್ ಮತ್ತು ಶಿಫ್ಟ್ ವೇಳಾಪಟ್ಟಿಯನ್ನು ಕಳುಹಿಸಿಕಿಂಗ್ಗಲ್ನ ಅಧಿಕೃತ ಸಂಪರ್ಕ ಪುಟ. ಮೌಲ್ಯವು ಇನ್ನೂ ಅಂದಾಜು ಆಗಿದ್ದರೆ, ಅದನ್ನು ಲೇಬಲ್ ಮಾಡಿ ಇದರಿಂದ ಮುಂದಿನ ಪರಿಶೀಲನೆಯು ಅದನ್ನು ಪರಿಹರಿಸಬಹುದು.
ನಿಂಗ್ಬೋ ಕಿಂಗ್ಗಲ್ ಮೆಷಿನರಿ ಕಂ., ಲಿಮಿಟೆಡ್.
ಇಮೇಲ್:sales@kinggle.com
ದೂರವಾಣಿ:+86-574-87103665
ಯುಯಾವೊ ನಗರ, ನಿಂಗ್ಬೋ, ಝೆಜಿಯಾಂಗ್, ಚೀನಾ. ಅಧಿಕೃತ ಸಂಪರ್ಕ ಪುಟದ ವಿರುದ್ಧ ಸಂಪರ್ಕ ವಿವರಗಳನ್ನು ಪರಿಶೀಲಿಸಲಾಗಿದೆ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಗಂಟೆಗೆ ಎಷ್ಟು ಬಾಟಲಿಗಳನ್ನು ಉತ್ಪಾದಿಸಬಹುದು?
ಪ್ರತಿ ಯಂತ್ರ ಮತ್ತು ಬಾಟಲಿಗೆ ಒಂದೇ ಔಟ್ಪುಟ್ ಫಿಗರ್ ಇಲ್ಲ. 3,600 ಅನ್ನು ಸಂಪೂರ್ಣ-ಯಂತ್ರದ ಔಟ್ಪುಟ್ ಮಧ್ಯಂತರದಿಂದ ಸೆಕೆಂಡುಗಳಲ್ಲಿ ಭಾಗಿಸಿ, ನಂತರ ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಅಚ್ಚು ಮಾಡಿದ ಭಾಗಗಳಿಂದ ಗುಣಿಸಿ. ಚಾಲನೆಯಲ್ಲಿರುವ ಸಮಯದಲ್ಲಿ ಉತ್ತಮ ಔಟ್ಪುಟ್ಗಾಗಿ ಮೊದಲ-ಪಾಸ್ ಗುಣಮಟ್ಟದ ಇಳುವರಿಯನ್ನು ಅನ್ವಯಿಸಿ. ಶಿಫ್ಟ್ ಯೋಜನೆಗಾಗಿ, ರೆಕಾರ್ಡ್ ಮಾಡಲಾದ ನಿಲುಗಡೆಗಳನ್ನು ಸಹ ಸೇರಿಸಿ ಮತ್ತು ವಸ್ತು ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಾಮರ್ಥ್ಯವನ್ನು ದೃಢೀಕರಿಸಿ.
ಡಬಲ್-ಸ್ಟೇಷನ್ ಯಂತ್ರವು ಯಾವಾಗಲೂ ಉತ್ಪಾದನೆಯನ್ನು ದ್ವಿಗುಣಗೊಳಿಸುತ್ತದೆಯೇ?
ಸಂ. ಎರಡು ಕೇಂದ್ರಗಳು ಅವುಗಳ ನಿಜವಾದ ಸಮಯ ಮತ್ತು ಸಂರಚನೆಯಿಲ್ಲದೆ ಉತ್ಪಾದನಾ ದರವನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಅಳತೆ ಮಾಡಲಾದ ಸಂಪೂರ್ಣ-ಯಂತ್ರದ ಮಧ್ಯಂತರವು ಈಗಾಗಲೇ ಎರಡೂ ನಿಲ್ದಾಣಗಳಿಂದ ಪರ್ಯಾಯ ಬಿಡುಗಡೆಗಳನ್ನು ಒಳಗೊಂಡಿದ್ದರೆ, ಮತ್ತೆ ಎರಡರಿಂದ ಗುಣಿಸಬೇಡಿ. ಸಂಯೋಜಿತ ಉತ್ಪಾದನೆಯನ್ನು ಅಂದಾಜು ಮಾಡುವ ಮೊದಲು ಪ್ರತಿ ನಿಲ್ದಾಣದ ಸಮಯ, ಸಕ್ರಿಯ ಕುಳಿಗಳು ಮತ್ತು ವಸ್ತುಗಳ ಬೇಡಿಕೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.
ಡ್ರೈ-ಸೈಕಲ್ ಔಟ್ಪುಟ್ ಮುಗಿದ-ಉತ್ಪನ್ನ ಉತ್ಪಾದನೆಯಂತೆಯೇ ಇದೆಯೇ?
ಇಲ್ಲ. ಡ್ರೈ-ಸೈಕಲ್ ಔಟ್ಪುಟ್ ಎಂದು ಲೇಬಲ್ ಮಾಡಲಾದ ಕ್ಯಾಟಲಾಗ್ ಕ್ಷೇತ್ರವು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಕಂಟೇನರ್ನ ಸ್ವೀಕೃತ ಔಟ್ಪುಟ್ ಅನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. Kinggle ನ KGB2L ಪುಟವು 600 PC/HR ಅನ್ನು ಆ ಲೇಬಲ್ ಅಡಿಯಲ್ಲಿ ಪಟ್ಟಿಮಾಡುತ್ತದೆ. ಬಾಟಲ್-ನಿರ್ದಿಷ್ಟ ಔಟ್ಪುಟ್ ಕ್ಲೈಮ್ಗೆ ವಸ್ತು, ಉಪಕರಣಗಳು, ತೂಕ, ಆಪರೇಟಿಂಗ್ ಷರತ್ತುಗಳು ಮತ್ತು ತಪಾಸಣೆ ಮಾನದಂಡಗಳು, ಜೊತೆಗೆ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಮಾಪನ ಅವಧಿಯ ಅಗತ್ಯವಿದೆ.
ಕಂಟೇನರ್ ತೂಕವು ಉತ್ಪಾದನಾ ಸಾಮರ್ಥ್ಯದ ಮೇಲೆ ಹೇಗೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ?
ನಿರ್ದಿಷ್ಟ ಉತ್ಪಾದನಾ ದರದಲ್ಲಿ ಅಗತ್ಯವಿರುವ ವಸ್ತುವಿನ ಮೇಲೆ ತೂಕವು ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಹೊರತೆಗೆಯುವಿಕೆ ಸ್ಕ್ರೀನಿಂಗ್ಗಾಗಿ, ಸಿದ್ಧಪಡಿಸಿದ-ಬಾಟಲ್ ತೂಕದ ಬದಲಿಗೆ ಅದರ ನಿಗದಿಪಡಿಸಿದ ಟ್ರಿಮ್ ಸೇರಿದಂತೆ ಪ್ರತಿ ಮೊಲ್ಡ್ ಮಾಡಿದ ಭಾಗಕ್ಕೆ ಒಟ್ಟು ಸಂಸ್ಕರಿಸಿದ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಬಳಸಿ. ಪ್ರಾಥಮಿಕ ಸೀಲಿಂಗ್ಗಾಗಿ ಲಭ್ಯವಿರುವ ವಸ್ತುಗಳ ಥ್ರೋಪುಟ್ ಅನ್ನು ಒಟ್ಟು ದ್ರವ್ಯರಾಶಿಯಿಂದ ಭಾಗಿಸಿ. ಈ ಲೆಕ್ಕಾಚಾರವು ಕೇವಲ ಸಾಧಿಸಬಹುದಾದ ಮೋಲ್ಡಿಂಗ್ ಚಕ್ರವನ್ನು ಅಥವಾ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ನಿಖರವಾದ ಔಟ್ಪುಟ್ ಅಂದಾಜಿಗೆ ಯಾವ ಮಾಹಿತಿಯ ಅಗತ್ಯವಿದೆ?
ಉತ್ಪನ್ನದ ರೇಖಾಚಿತ್ರ, ವಸ್ತು ದರ್ಜೆ, ನಿವ್ವಳ ಮತ್ತು ಒಟ್ಟು ತೂಕ, ಕುಳಿ ಮತ್ತು ನಿಲ್ದಾಣದ ವ್ಯವಸ್ಥೆ, ಗುರಿ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಮತ್ತು ಶಿಫ್ಟ್ ವೇಳಾಪಟ್ಟಿಯನ್ನು ಒದಗಿಸಿ. ಸ್ವೀಕಾರ ತಪಾಸಣೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳನ್ನು ಸೇರಿಸಿ. ಪ್ರಯೋಗ ದಾಖಲೆಗಳು ಅಸ್ತಿತ್ವದಲ್ಲಿದ್ದರೆ, ಒಟ್ಟು ಎಣಿಕೆಗಳು, ಉತ್ತಮ ಎಣಿಕೆಗಳು, ಸಮಯ ಮತ್ತು ಸ್ಟಾಪ್ ಕಾರಣಗಳನ್ನು ಪೂರೈಸಿ. ಮಾಪನ ಫಲಿತಾಂಶಗಳಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಊಹಿಸಲಾದ ಮೌಲ್ಯಗಳನ್ನು ಇರಿಸಿಕೊಳ್ಳಿ ಇದರಿಂದ ಪೂರೈಕೆದಾರರು ಉಳಿದ ಸಾಕ್ಷ್ಯದ ಅಂತರವನ್ನು ಗುರುತಿಸಬಹುದು.
ಆದೇಶವನ್ನು ನೀಡುವ ಮೊದಲು, ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್, ಪ್ರಯೋಗದ ಷರತ್ತುಗಳು ಮತ್ತು ಬರವಣಿಗೆಯಲ್ಲಿ ಎಣಿಸುವ ವಿಧಾನವನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ಪರಿಣಾಮವಾಗಿ ಉತ್ಪಾದನಾ ದಾಖಲೆಯನ್ನು ವಿತರಣಾ ವೇಳಾಪಟ್ಟಿಗೆ ಆಧಾರವಾಗಿ ಬಳಸಿ.