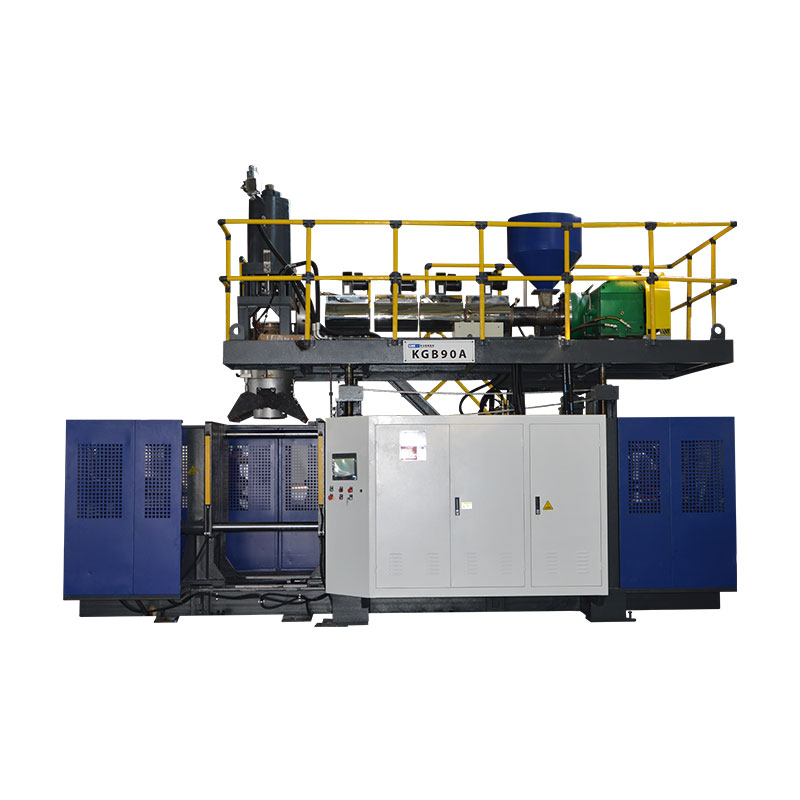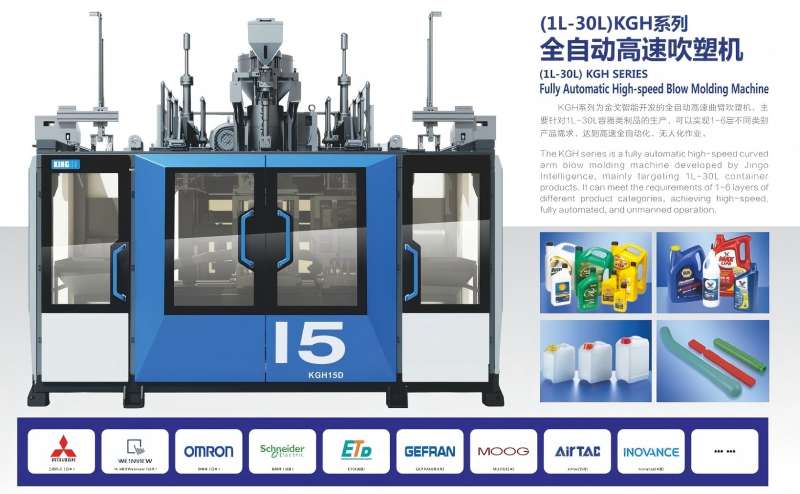
ಹೊಸ ಮೋಲ್ಡ್, ಮೆಟೀರಿಯಲ್ ಪಥ್, ಟೂಲಿಂಗ್, ರೆಸಿಪಿ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸೆಟಪ್ ಅನ್ನು ಸರಿಯಾಗಿ ಗುರುತಿಸಿದಾಗ ಮತ್ತು ಹೊಸ ಭಾಗವು ಅದರ ವ್ಯಾಖ್ಯಾನಿಸಿದ ಚೆಕ್ಗಳನ್ನು ಹಾದುಹೋದಾಗ ಮಾತ್ರ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಬದಲಾವಣೆಯು ಪೂರ್ಣಗೊಳ್ಳುತ್ತದೆ.ಸ್ವಯಂಚಾಲಿತ ಚಕ್ರಗಳನ್ನು ಪ್ರಾರಂಭಿಸುವುದು ಮಧ್ಯಂತರ ಮೈಲಿಗಲ್ಲು, ಪೂರ್ಣಗೊಂಡ ಪುರಾವೆ ಅಲ್ಲ. ಸುರಕ್ಷಿತ ಮತ್ತು ವೇಗವಾದ ಪ್ರಾಯೋಗಿಕ ವಿಧಾನವೆಂದರೆ ನಿಲುಗಡೆಗೆ ಮುಂಚಿತವಾಗಿ ಸಾಧ್ಯವಿರುವ ಎಲ್ಲವನ್ನೂ ಸಿದ್ಧಪಡಿಸುವುದು, ಒಡ್ಡಿದ ಕೆಲಸಕ್ಕೆ ಅಪಾಯಕಾರಿ ಶಕ್ತಿಯನ್ನು ಪ್ರತ್ಯೇಕಿಸುವುದು, ನಿಯಂತ್ರಿತ ಕ್ರಮದಲ್ಲಿ ಕಾರ್ಯಗಳನ್ನು ಮರುಸ್ಥಾಪಿಸುವುದು ಮತ್ತು ಮೊದಲ ಸ್ವೀಕೃತ ಉತ್ಪಾದನಾ ವಿಂಡೋಗೆ ಸಮಯವನ್ನು ಅಳೆಯುವುದು, ಸ್ವೀಕಾರ ವ್ಯಾಖ್ಯಾನ, ಪರಿವರ್ತನೆ ನಷ್ಟ, ಜವಾಬ್ದಾರಿಯುತ ಅನುಮೋದಕ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಪುರಾವೆಗಳನ್ನು ತಂಡವು ನಿಯಂತ್ರಿತ ಮತ್ತು ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ಉತ್ಪಾದನಾ ಬೇಸ್ಲೈನ್ನಿಂದ ಪ್ರಾರಂಭಿಸುವ ಮೊದಲು ದಾಖಲಿಸಲಾಗಿದೆ.

ಪರಿಭಾಷೆಯ ಟಿಪ್ಪಣಿ:ಉತ್ಪಾದನಾ ತಂಡಗಳು ಈ ಕೆಲಸವನ್ನು ಎಕ್ಸ್ಟ್ರೂಷನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮೆಷಿನ್ ಚೇಂಜ್ಓವರ್, ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮೋಲ್ಡ್ ಬದಲಾವಣೆ, ಮೋಲ್ಡ್ ಸ್ವಾಪ್, ಟೂಲ್ ಚೇಂಜ್, ಬಾಟಲ್ ಲೈನ್ ಬದಲಾವಣೆ, ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಬಣ್ಣ ಬದಲಾವಣೆ, ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ರೆಸಿನ್ ಚೇಂಜ್ ಅಥವಾ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ರೆಸಿಪಿ ಬದಲಾವಣೆ ಎಂದು ವಿವರಿಸಬಹುದು. ಈ ಲೇಬಲ್ಗಳು ಅತಿಕ್ರಮಿಸುತ್ತವೆ, ಆದರೆ ಅವು ಯಾವಾಗಲೂ ಒಂದೇ ವ್ಯಾಪ್ತಿಯನ್ನು ವಿವರಿಸುವುದಿಲ್ಲ. ಯಾವ ಭೌತಿಕ, ವಸ್ತು, ಡಿಜಿಟಲ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಅಂಶಗಳು ಬದಲಾಗುತ್ತವೆ ಎಂಬುದನ್ನು ಕೆಲಸದ ಪ್ಯಾಕೆಟ್ ನಿಖರವಾಗಿ ತಿಳಿಸಬೇಕು.
ಬದಲಾವಣೆಯನ್ನು ನಿಯಂತ್ರಿಸುವ ಐದು ನಿರ್ಧಾರಗಳು
- ಫಿನಿಶಿಂಗ್ ಪಾಯಿಂಟ್ ಅನ್ನು ಅಂಗೀಕೃತ ಭಾಗ ಮತ್ತು ಸ್ಥಿರ ಉತ್ಪಾದನಾ ವಿಂಡೋ ಎಂದು ವ್ಯಾಖ್ಯಾನಿಸಿ.
- ಬದಲಾದ ಪ್ರತಿಯೊಂದು ಐಟಂ ಅನ್ನು ಗುರುತಿಸಿ: ಮೋಲ್ಡ್, ಡೈ ಟೂಲಿಂಗ್, ಬ್ಲೋ ಪಿನ್, ರಾಳ, ಬಣ್ಣ, ಪಾಕವಿಧಾನ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳು.
- ಸ್ಟಾಪ್-ಮೆಷಿನ್ ವಿಂಡೋದ ಹೊರಗೆ ಪರಿಶೀಲನೆ, ಹಂತ ಮತ್ತು ದಾಖಲಾತಿಗಳನ್ನು ಸುರಕ್ಷಿತವಾಗಿ ಸರಿಸಿ.
- ಯಾರಾದರೂ ಬಹಿರಂಗ ಅಪಾಯದ ವಲಯವನ್ನು ಪ್ರವೇಶಿಸುವ ಮೊದಲು ಸೈಟ್ನ ಅಧಿಕೃತ ಅಪಾಯಕಾರಿ-ಶಕ್ತಿ ಕಾರ್ಯವಿಧಾನವನ್ನು ಬಳಸಿ.
- ಅನುಮೋದಿತ ಸೆಟಪ್ ಮತ್ತು ಸಾಕ್ಷ್ಯವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಆದ್ದರಿಂದ ಮುಂದಿನ ರನ್ ನಿಯಂತ್ರಿತ ಬೇಸ್ಲೈನ್ನಿಂದ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ.
| ಡೊಮೇನ್ ಬದಲಾಯಿಸಿ | ಹೊಸ ಉದ್ಯೋಗಕ್ಕೆ ಏನು ಹೊಂದಿಕೆಯಾಗಬೇಕು | ಪುರಾವೆಯನ್ನು ಮರುಪ್ರಾರಂಭಿಸಿ | ವಿಶಿಷ್ಟ ಗುಪ್ತ ಅವಲಂಬನೆ |
|---|---|---|---|
| ಅಚ್ಚು ಮತ್ತು ಇಂಟರ್ಫೇಸ್ಗಳು | ಸರಿಯಾದ ಪರಿಷ್ಕರಣೆ, ಮೌಂಟಿಂಗ್, ಕೂಲಿಂಗ್, ಬ್ಲೋ-ಪಿನ್/ಕೋರ್ ಮತ್ತು ಟೇಕ್-ಔಟ್ ಸಂಬಂಧಗಳು | ನಿಯಂತ್ರಿತ ಹಸ್ತಚಾಲಿತ ಚಲನೆ ಮತ್ತು ಸೋರಿಕೆ-ಮುಕ್ತ ಸಂಪರ್ಕಗಳು | ಮೆದುಗೊಳವೆ ರೂಟಿಂಗ್, ಸಂವೇದಕ ಸ್ಥಾನ ಅಥವಾ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕ್ಲಿಯರೆನ್ಸ್ |
| ಡೈ ಮತ್ತು ಪ್ಯಾರಿಸನ್ ಟೂಲಿಂಗ್ | ಅನುಮೋದಿತ ಉಪಕರಣದ ಗುರುತು, ಯಾಂತ್ರಿಕ ಸ್ಥಾನ ಮತ್ತು ಮಾಪನಾಂಕ ನಿರ್ಣಯ | ನೇರವಾದ, ಸ್ಥಿರವಾದ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಅಚ್ಚುಗಾಗಿ ಇರಿಸಲಾಗಿದೆ | ಟೂಲಿಂಗ್ ಫೈಲ್ ಸ್ಥಾಪಿಸಲಾದ ಹಾರ್ಡ್ವೇರ್ಗೆ ಹೊಂದಿಕೆಯಾಗುವುದಿಲ್ಲ |
| ವಸ್ತು ಮತ್ತು ಬಣ್ಣ | ಸರಿಯಾದ ರಾಳದ ದರ್ಜೆ, ಬಹಳಷ್ಟು, ಮಾಸ್ಟರ್ಬ್ಯಾಚ್ ಮತ್ತು ಅನುಮೋದಿತ ರೀಗ್ರೈಂಡ್ ನಿಯಮ | ಕ್ಲೀನ್, ಏಕರೂಪದ ಕರಗುವಿಕೆ ಮತ್ತು ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ವಸ್ತು ಪರಿವರ್ತನೆ | ಹಳೆಯ ರಾಳ ಅಥವಾ ಬಣ್ಣವು ನಿರ್ವಹಣೆ ಮತ್ತು ಕರಗುವ ಮಾರ್ಗಗಳಲ್ಲಿ ಉಳಿದಿದೆ |
| ಪಾಕವಿಧಾನ ಮತ್ತು ನಿಯಂತ್ರಣಗಳು | ಸ್ಥಾಪಿಸಲಾದ ಉತ್ಪನ್ನ ಪ್ಯಾಕೇಜ್ಗಾಗಿ ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆ ಬಿಡುಗಡೆಯಾಗಿದೆ | ನಿಯಂತ್ರಿತ ಚಕ್ರದ ಮೂಲಕ ಆದೇಶ ಮತ್ತು ನಿಜವಾದ ಸ್ಥಿತಿಯು ಒಪ್ಪುತ್ತದೆ | ಉಳಿಸಿದ ಪಾಕವಿಧಾನದ ಹೊರಗೆ ಹಳೆಯ ಉತ್ಪನ್ನ ಮೌಲ್ಯವು ಉಳಿದುಕೊಂಡಿದೆ |
| ಭಾಗ ಮತ್ತು ಸಾಲಿನ ಸ್ವೀಕಾರ | ರೇಖಾಚಿತ್ರ, ದೃಶ್ಯ ಮಿತಿ, ತೂಕ, ಗೋಡೆ, ಆಯಾಮಗಳು ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಗಳು | ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಸತತ ಅಥವಾ ಸಮಯ ಆಧಾರಿತ ಸ್ವೀಕಾರ ವಿಂಡೋ | ಟ್ರಿಮ್ಮರ್, ಸೋರಿಕೆ ಪರೀಕ್ಷಕ, ಕನ್ವೇಯರ್ ಅಥವಾ ಪ್ಯಾಕ್-ಔಟ್ ಇನ್ನೂ ಹಳೆಯ SKU ಅನ್ನು ಬಳಸುತ್ತದೆ |
ಹೊಸ ಬಾಟಲಿಯನ್ನು ಅನುಮೋದಿಸಿದಾಗ ಮಾತ್ರ ಬದಲಾವಣೆಯು ಪೂರ್ಣಗೊಳ್ಳುತ್ತದೆ
ಸಸ್ಯಗಳು ಹೆಚ್ಚಾಗಿ ಪದವನ್ನು ಬಳಸುತ್ತವೆಬದಲಾವಣೆಹಲವಾರು ವಿಭಿನ್ನ ಘಟನೆಗಳಿಗಾಗಿ. ಹೊಸ ಅಚ್ಚು ಬಿಗಿಯಾದಾಗ ಒಬ್ಬ ಮೇಲ್ವಿಚಾರಕರು ಗಡಿಯಾರವನ್ನು ನಿಲ್ಲಿಸಬಹುದು. ಮೊದಲ ಸ್ವಯಂಚಾಲಿತ ಚಕ್ರವು ಪ್ರಾರಂಭವಾದಾಗ ಮತ್ತೊಂದು ಅದನ್ನು ನಿಲ್ಲಿಸಬಹುದು. ಗುಣಮಟ್ಟವು ಪರಿಶೀಲನೆಯನ್ನು ಹಾದುಹೋಗುವ ಮೊದಲ ಭಾಗವಾಗಿ ಪೂರ್ಣಗೊಳಿಸುವಿಕೆಯನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬಹುದು, ಆದರೆ ಉತ್ಪಾದನೆಗೆ ಸ್ವೀಕೃತ ಭಾಗಗಳ ನಿರಂತರ ಚಾಲನೆಯ ಅಗತ್ಯವಿರುತ್ತದೆ. ಈ ವ್ಯಾಖ್ಯಾನಗಳು ವಿಭಿನ್ನ ಸಂಖ್ಯೆಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತವೆ, ಆದ್ದರಿಂದ ಪ್ರಾರಂಭದ ಬಿಂದು ಮತ್ತು ಮುಕ್ತಾಯದ ಬಿಂದುವನ್ನು ನಿಗದಿಪಡಿಸುವವರೆಗೆ ಬದಲಾವಣೆಯ ಸಮಯದ ಹೋಲಿಕೆಯು ಅರ್ಥಹೀನವಾಗಿರುತ್ತದೆ.
ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಲೈನ್ಗಾಗಿ, ಉಪಯುಕ್ತವಾದ ಪ್ರಾರಂಭದ ಬಿಂದುವು ಹೊರಹೋಗುವ ಕೆಲಸದಿಂದ ಕೊನೆಯದಾಗಿ ಅಂಗೀಕರಿಸಲ್ಪಟ್ಟ ಭಾಗವಾಗಿದೆ. ಉಪಯುಕ್ತವಾದ ಮುಕ್ತಾಯದ ಬಿಂದುವು ಒಳಬರುವ ಕೆಲಸಕ್ಕಾಗಿ ಮೊದಲ ಅಂಗೀಕರಿಸಲ್ಪಟ್ಟ ಉತ್ಪಾದನಾ ವಿಂಡೋವಾಗಿದೆ. ಸಸ್ಯವು ಆ ಕಿಟಕಿಯನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು. ಇದು ಸತತ ಭಾಗಗಳ ಒಂದು ಸೆಟ್ ಸಂಖ್ಯೆಯಾಗಿರಬಹುದು, ಸ್ಥಿರ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಸಮಯ ಅಥವಾ ನಿಲ್ದಾಣಗಳು, ಕುಳಿಗಳು ಅಥವಾ ಡೈ ಔಟ್ಲೆಟ್ಗಳಾದ್ಯಂತ ಮಾದರಿ ನಿಯಮವಾಗಿರಬಹುದು. ಅವಶ್ಯಕತೆಯು ನಿಯಂತ್ರಿತ ಉತ್ಪನ್ನ ಅಥವಾ ಪ್ರಕ್ರಿಯೆಯ ವಿವರಣೆಯಲ್ಲಿದೆ, ಆಪರೇಟರ್ನ ಸ್ಮರಣೆಯಲ್ಲಿ ಅಲ್ಲ.
ಈ ವ್ಯಾಖ್ಯಾನವು ಅಚ್ಚು-ಮಾತ್ರ ಮೆಟ್ರಿಕ್ ಮರೆಮಾಚುವ ಕೆಲಸವನ್ನು ಬಹಿರಂಗಪಡಿಸುತ್ತದೆ. ಒಳಬರುವ ಉತ್ಪನ್ನಕ್ಕೆ ಮತ್ತೊಂದು ಡೈ ಅಥವಾ ಮ್ಯಾಂಡ್ರೆಲ್, ಬ್ಲೋ ಪಿನ್, ನೆಕ್ ಟೂಲಿಂಗ್, ಕೋರ್ ಮೂವ್ಮೆಂಟ್, ಪ್ಯಾರಿಸನ್ ಪ್ರೊಫೈಲ್, ರೆಸಿನ್, ಕಲರ್, ರಿಗ್ರೈಂಡ್ ರೂಲ್, ಲೀಕ್-ಟೆಸ್ಟ್ ಪ್ರೋಗ್ರಾಂ, ಟ್ರಿಮ್ಮಿಂಗ್ ಫಿಕ್ಸ್ಚರ್, ಲೇಬಲ್, ಕನ್ವೇಯರ್ ಗೈಡ್ ಅಥವಾ ಪ್ಯಾಕ್-ಔಟ್ ಪ್ಯಾಟರ್ನ್ ಬೇಕಾಗಬಹುದು. ಭೌತಿಕ ಅಚ್ಚು ಸ್ಥಾಪಿಸಲ್ಪಟ್ಟಿದ್ದರೂ ಸಹ, ವಸ್ತು ಮತ್ತು ಪಾಕವಿಧಾನ ಪರಿವರ್ತನೆಯು ಇನ್ನೂ ಪೂರ್ಣ ಪ್ಲಾಸ್ಟಿಕ್ ಬಾಟಲ್ ಉತ್ಪಾದನೆಯ ಬದಲಾವಣೆಯಾಗಿರಬಹುದು.
ಫಲಿತಾಂಶವನ್ನು ನಾಲ್ಕು ಅಳತೆಗಳಾಗಿ ವಿಂಗಡಿಸಿ: ನಿಲ್ಲಿಸಿದ-ಯಂತ್ರದ ಸಮಯ, ಮೊದಲು ರೂಪುಗೊಂಡ ಭಾಗಕ್ಕೆ ಸಮಯ, ಮೊದಲು ಅಂಗೀಕರಿಸಿದ ಭಾಗಕ್ಕೆ ಸಮಯ ಮತ್ತು ಅಂಗೀಕೃತ ಉತ್ಪಾದನಾ ವಿಂಡೋಗೆ ಸಮಯ. ರೆಕಾರ್ಡ್ ಸೆಟಪ್ ತಿರಸ್ಕರಿಸುತ್ತದೆ ಮತ್ತು ಆ ಸಮಯದ ಜೊತೆಗೆ ಪ್ರಮಾಣವನ್ನು ಶುದ್ಧೀಕರಿಸುತ್ತದೆ. ಪ್ರತಿ ಸಂಖ್ಯೆಯು ಕುಸಿಯುತ್ತದೆ ಎಂದು ಇದು ಭರವಸೆ ನೀಡುವುದಿಲ್ಲ. ಇದು ನಷ್ಟವನ್ನು ಗೋಚರಿಸುವಂತೆ ಮಾಡುತ್ತದೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಲೈನ್ ಅಥವಾ ಗುಣಮಟ್ಟದ ಗೇಟ್ ಇನ್ನೂ ಭಾಗಗಳನ್ನು ತಿರಸ್ಕರಿಸುತ್ತಿರುವಾಗ ಯಶಸ್ವಿ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಬದಲಾವಣೆಯೆಂದು ವರದಿ ಮಾಡುವುದನ್ನು ತ್ವರಿತವಾಗಿ ಮರುಪ್ರಾರಂಭಿಸುವುದನ್ನು ತಡೆಯುತ್ತದೆ.
ಯಂತ್ರವು ನಿಲ್ಲುವ ಮೊದಲು ಹೊಸ ಉತ್ಪನ್ನ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಯೋಜಿಸಿ
ಹೊರಹೋಗುವ ಕೆಲಸವು ಚಾಲನೆಯಲ್ಲಿರುವಾಗ ಮಾಹಿತಿ ಪರಿಶೀಲನೆಯಾಗಿ ಬದಲಾವಣೆಯು ಪ್ರಾರಂಭವಾಗಬೇಕು. ಭಾಗ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಪರಿಷ್ಕರಣೆ, ರೆಸಿನ್ ಗ್ರೇಡ್, ಮಾಸ್ಟರ್ಬ್ಯಾಚ್, ಅನುಮತಿಸಲಾದ ರಿಗ್ರೈಂಡ್, ಗುರಿ ಭಾಗದ ತೂಕ, ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳು, ಗೋಡೆಯ ದಪ್ಪದ ಸ್ಥಳಗಳು, ದೃಶ್ಯ ಮಾನದಂಡಗಳು, ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಗಳು ಮತ್ತು ನಿರೀಕ್ಷಿತ ಪ್ಯಾಕ್-ಔಟ್ ಅನ್ನು ಗುರುತಿಸುವ ಒಂದು ಬಿಡುಗಡೆಯಾದ ಜಾಬ್ ಪ್ಯಾಕೆಟ್ ಅನ್ನು ನಿರ್ಮಿಸಿ. ಮೋಲ್ಡ್, ಡೈ ಟೂಲಿಂಗ್, ಬ್ಲೋ ಪಿನ್, ಇನ್ಸರ್ಟ್, ಟೇಕ್-ಔಟ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಫಿಕ್ಚರ್ ಗುರುತುಗಳನ್ನು ಸೇರಿಸಿ. ಎರಡು ಐಟಂಗಳು ಸಾಮಾನ್ಯ ಹೆಸರನ್ನು ಹಂಚಿಕೊಂಡರೆ, ಬಾಳಿಕೆ ಬರುವ ಐಡಿಗಳು ಅಥವಾ ಪರಿಷ್ಕರಣೆ-ನಿಯಂತ್ರಿತ ಛಾಯಾಚಿತ್ರಗಳನ್ನು ಬಳಸಿ ಇದರಿಂದ ಸೆಟಪ್ ತಂಡವು ಕಾಣಿಸಿಕೊಳ್ಳುವ ಮೂಲಕ ಆಯ್ಕೆ ಮಾಡುತ್ತಿಲ್ಲ.
ಕಿಂಗ್ಗಲ್ ಪ್ರಕಟಿಸಿದೆಮಾರಾಟ ಪ್ರಕ್ರಿಯೆಯಂತ್ರದ ಪರಿಹಾರವನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ಉತ್ಪನ್ನದ ಛಾಯಾಚಿತ್ರಗಳು ಅಥವಾ ರೇಖಾಚಿತ್ರಗಳು, ತೂಕ, ಗಾತ್ರ, ವಸ್ತು, ದಪ್ಪ, ಉತ್ಪಾದನೆ ಮತ್ತು ರಾಸಾಯನಿಕ-ನಿರೋಧಕ ಅಗತ್ಯಗಳನ್ನು ಒದಗಿಸಲು ಖರೀದಿದಾರರನ್ನು ಕೇಳುತ್ತದೆ. ಅದೇ ಇನ್ಪುಟ್ ವರ್ಗಗಳು ನಂತರದ ಬದಲಾವಣೆಯ ಸಮಯದಲ್ಲಿ ಮೌಲ್ಯಯುತವಾಗಿವೆ ಏಕೆಂದರೆ ಅವು ಉತ್ಪಾದಿಸಬೇಕಾದ ಭಾಗದೊಂದಿಗೆ ಯಂತ್ರದ ಸೆಟಪ್ ಅನ್ನು ಸಂಪರ್ಕಿಸುತ್ತವೆ. ಉತ್ಪಾದನಾ ಪ್ಯಾಕೆಟ್ ಮೂಲ ವಿಚಾರಣೆಗಿಂತ ಹೆಚ್ಚು ನಿರ್ದಿಷ್ಟವಾಗಿರಬೇಕು ಮತ್ತು ನಿಜವಾದ ಯಂತ್ರ, ಅಚ್ಚು ಮತ್ತು ವಸ್ತು ಸಂಯೋಜನೆಗೆ ಅನುಮೋದಿತ ಮೌಲ್ಯಗಳನ್ನು ಮಾತ್ರ ಹೊಂದಿರಬೇಕು.
ನಿರ್ಗಮನ, ಕಾವಲು ಅಥವಾ ವಸ್ತುವಿನ ಹರಿವಿಗೆ ಅಡ್ಡಿಯಾಗದಂತೆ ಗೊತ್ತುಪಡಿಸಿದ ಪ್ರದೇಶದಲ್ಲಿ ಮುಂದಿನ ಅಚ್ಚು ಮತ್ತು ಪರಿಶೀಲಿಸಿದ ಸಹಾಯಕ ವಸ್ತುಗಳನ್ನು ಹಂತ ಮಾಡಿ. ಲಿಫ್ಟಿಂಗ್ ಪಾಯಿಂಟ್ಗಳನ್ನು ಮತ್ತು ಸಸ್ಯದ ಲಿಫ್ಟ್ ಯೋಜನೆಯನ್ನು ಪರಿಶೀಲಿಸಿ, ಆದರೆ ಅಚ್ಚಿನ ನಾಮಮಾತ್ರದ ಗಾತ್ರದಿಂದ ಎತ್ತುವ ಸಾಮರ್ಥ್ಯವನ್ನು ಊಹಿಸಬೇಡಿ. ಕೂಲಿಂಗ್ ಸಂಪರ್ಕಗಳು, ಏರ್ ಸಂಪರ್ಕಗಳು, ಸಂವೇದಕಗಳು, ಕೇಬಲ್ಗಳು ಮತ್ತು ಫಾಸ್ಟೆನರ್ಗಳು ಇರುತ್ತವೆ ಮತ್ತು ಸರಿಯಾಗಿ ಗುರುತಿಸಲಾಗಿದೆ ಎಂದು ದೃಢೀಕರಿಸಿ. ಹೊರಹೋಗುವ ರಾಳ, ಪರಿವರ್ತನೆಯ ವಸ್ತು ಮತ್ತು ತಿರಸ್ಕರಿಸಿದ ಭಾಗಗಳಿಗಾಗಿ ಶುದ್ಧ ವಸ್ತು ನಿರ್ವಹಣೆ ಉಪಕರಣ ಮತ್ತು ಪ್ರತ್ಯೇಕವಾದ ಕಂಟೈನರ್ಗಳನ್ನು ತಯಾರಿಸಿ. ಸಾಲು ಟ್ರಿಮ್ಮರ್, ಸೋರಿಕೆ ಪರೀಕ್ಷಕ, ಲೇಬಲ್ ಅಥವಾ ಕನ್ವೇಯರ್ ಅನ್ನು ಒಳಗೊಂಡಿದ್ದರೆ, ಅದರ ಪಾಕವಿಧಾನವನ್ನು ಸೇರಿಸಿ ಮತ್ತು ಅದೇ ಸಿದ್ಧತೆ ವಿಮರ್ಶೆಯಲ್ಲಿ ಭಾಗಗಳನ್ನು ಬದಲಾಯಿಸಿ.
ಅಂತಿಮ ಹಳೆಯ ಭಾಗದ ಮೊದಲು ಸಣ್ಣ ಸಿದ್ಧತೆ ನಿರ್ಧಾರವನ್ನು ಹಿಡಿದುಕೊಳ್ಳಿ. ಮೋಲ್ಡ್ ಸೆಟ್ಟರ್ ಟೂಲಿಂಗ್ ಮತ್ತು ಲಿಫ್ಟಿಂಗ್ ಸನ್ನದ್ಧತೆಯನ್ನು ದೃಢೀಕರಿಸುತ್ತದೆ, ವಸ್ತು ನಿರ್ವಹಣೆಯು ಸರಿಯಾದ ಸ್ಥಳಗಳು ಮತ್ತು ಕ್ಲೀನ್ ಮಾರ್ಗವನ್ನು ದೃಢೀಕರಿಸುತ್ತದೆ, ನಿರ್ವಾಹಕರು ಪಾಕವಿಧಾನ ಪ್ರವೇಶವನ್ನು ದೃಢೀಕರಿಸುತ್ತಾರೆ, ನಿರ್ವಹಣೆಯು ಯಾವುದೇ ನಿಗದಿತ ಕೆಲಸವನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ ಮತ್ತು ಗುಣಮಟ್ಟವು ಮಾದರಿ ಯೋಜನೆಯನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ. ಅಗತ್ಯವಿರುವ ಐಟಂ ಕಾಣೆಯಾಗಿದ್ದರೆ, ಪ್ರಾಯೋಗಿಕವಾಗಿ ಹೊರಹೋಗುವ ಕೆಲಸವನ್ನು ಚಾಲನೆಯಲ್ಲಿ ಬಿಡಿ. ಯೋಜಿತ ನಿಲುಗಡೆಯ ಮೊದಲು ಸಮಸ್ಯೆಯನ್ನು ಕಂಡುಹಿಡಿಯುವುದು ಸುರಕ್ಷತಾ ಶಾರ್ಟ್ಕಟ್ ಅನ್ನು ತೆಗೆದುಕೊಳ್ಳದೆ ಅಲಭ್ಯತೆಯನ್ನು ತಯಾರಿ ಸಮಯವಾಗಿ ಪರಿವರ್ತಿಸುತ್ತದೆ.
ಅಚ್ಚು ಅಥವಾ ಉಪಕರಣದ ಕೆಲಸದ ಮೊದಲು ಅಪಾಯಕಾರಿ ಶಕ್ತಿಯನ್ನು ನಿಯಂತ್ರಿಸಿ
ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮೋಲ್ಡ್ ಬದಲಾವಣೆಯು ಜನರನ್ನು ಕ್ಲ್ಯಾಂಪ್ ಮೋಷನ್, ಮೂವಿಂಗ್ ಪ್ಲೇಟನ್ಸ್, ಬ್ಲೋ ಪಿನ್ಗಳು, ಕಟ್ಟರ್ಗಳು, ರೋಬೋಟ್ಗಳು, ಹೈಡ್ರಾಲಿಕ್ ಒತ್ತಡ, ನ್ಯೂಮ್ಯಾಟಿಕ್ ಒತ್ತಡ, ವಿದ್ಯುತ್ ಶಕ್ತಿ, ಬಿಸಿ ಪಾಲಿಮರ್ ಮತ್ತು ಬಿಸಿಯಾದ ಉಪಕರಣಗಳಿಗೆ ಒಡ್ಡಬಹುದು. ಸಾಮಾನ್ಯ ಸ್ಟಾಪ್ ಬಟನ್ ಅನ್ನು ಒತ್ತುವುದರಿಂದ ಅಪಾಯದ ವಲಯದಲ್ಲಿ ಕೆಲಸ ಮಾಡಲು ಸುರಕ್ಷಿತ ಸ್ಥಿತಿಯನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಉದ್ಯೋಗದಾತನು ಯಾವ ಕಾರ್ಯಗಳು ಸೇವೆ ಅಥವಾ ನಿರ್ವಹಣೆಯನ್ನು ನಿರ್ಧರಿಸಬೇಕು, ಎಲ್ಲಾ ಶಕ್ತಿಯ ಮೂಲಗಳನ್ನು ಗುರುತಿಸಬೇಕು ಮತ್ತು ತರಬೇತಿ ಪಡೆದ ಮತ್ತು ಅಧಿಕೃತ ಸಿಬ್ಬಂದಿಗಳ ಮೂಲಕ ಸೈಟ್ನ ಯಂತ್ರ-ನಿರ್ದಿಷ್ಟ ಶಕ್ತಿ-ನಿಯಂತ್ರಣ ಕಾರ್ಯವಿಧಾನವನ್ನು ಅನ್ವಯಿಸಬೇಕು.
ಯುನೈಟೆಡ್ ಸ್ಟೇಟ್ಸ್ ಕೆಲಸದ ಸ್ಥಳಗಳಿಗೆ,OSHA 29 CFR 1910.147ನೌಕರನಿಗೆ ಹಾನಿಯುಂಟುಮಾಡುವ ಅನಿರೀಕ್ಷಿತ ಶಕ್ತಿ, ಪ್ರಾರಂಭ ಅಥವಾ ಸಂಗ್ರಹಿತ ಶಕ್ತಿಯ ಬಿಡುಗಡೆಯು ಸೇವೆ ಮತ್ತು ನಿರ್ವಹಣೆಯನ್ನು ತಿಳಿಸುತ್ತದೆ. ಇದಕ್ಕೆ ಶಕ್ತಿ-ನಿಯಂತ್ರಣ ಪ್ರೋಗ್ರಾಂ, ಅನ್ವಯಿಸುವ ದಾಖಲಿತ ಕಾರ್ಯವಿಧಾನಗಳು, ತರಬೇತಿ ಮತ್ತು ಆವರ್ತಕ ತಪಾಸಣೆ ಅಗತ್ಯವಿರುತ್ತದೆ.OSHA 29 CFR 1910.212ಸಾಮಾನ್ಯ ಯಂತ್ರ-ಕಾವಲು ಅಗತ್ಯವನ್ನು ಒದಗಿಸುತ್ತದೆ. ಯುನೈಟೆಡ್ ಸ್ಟೇಟ್ಸ್ನ ಹೊರಗಿನ ಸಸ್ಯಗಳು ತಮ್ಮ ಸ್ಥಳದಲ್ಲಿ ಅನ್ವಯಿಸುವ ಕಾನೂನುಗಳು, ಮಾನದಂಡಗಳು ಮತ್ತು ಉದ್ಯೋಗದಾತ ಕಾರ್ಯವಿಧಾನಗಳನ್ನು ಅನುಸರಿಸಬೇಕು.
ಬದಲಾವಣೆಯ ಯೋಜನೆಯು ಪರೀಕ್ಷೆ ಅಥವಾ ಸ್ಥಾನೀಕರಣಕ್ಕೆ ತಾತ್ಕಾಲಿಕ ಶಕ್ತಿಯ ಅಗತ್ಯವಿರುವ ಕಾರ್ಯಗಳನ್ನು ಸಹ ತಿಳಿಸಬೇಕು. ಅದು ಸುಧಾರಿಸಲು ಅನುಮತಿ ಅಲ್ಲ. ಜವಾಬ್ದಾರಿಯುತ ಉದ್ಯೋಗದಾತನು ಪರಿಕರಗಳು ಮತ್ತು ಜನರನ್ನು ತೆರವುಗೊಳಿಸಲು, ಅಗತ್ಯವಿರುವ ಶಕ್ತಿಯನ್ನು ಮಾತ್ರ ಮರುಸ್ಥಾಪಿಸಲು, ಪರೀಕ್ಷೆಯನ್ನು ನಿರ್ವಹಿಸಲು, ಅಗತ್ಯವಿದ್ದಾಗ ಮತ್ತೊಮ್ಮೆ ಡಿ-ಎನರ್ಜೈಸ್ ಮಾಡಲು ಮತ್ತು ಬಹಿರಂಗವಾದ ಕೆಲಸದ ಪುನರಾರಂಭದ ಮೊದಲು ನಿಯಂತ್ರಣಗಳನ್ನು ಪುನಃ ಅನ್ವಯಿಸಲು ಅನುಸರಣೆ ಅನುಕ್ರಮವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು. ಒಂದು ಬೆಳಕಿನ ಪರದೆ, ಇಂಟರ್ಲಾಕ್ ಮಾಡಲಾದ ಬಾಗಿಲು ಅಥವಾ ತುರ್ತು ನಿಲುಗಡೆ ಸಾಮಾನ್ಯ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ರಕ್ಷಿಸಬಹುದು, ಆದರೆ ಅನ್ವಯಿಸುವ ಅಪಾಯಕಾರಿ-ಶಕ್ತಿಯ ಕಾರ್ಯವಿಧಾನಕ್ಕೆ ಬದಲಿಯಾಗಿ ಅದನ್ನು ಆಕಸ್ಮಿಕವಾಗಿ ಪರಿಗಣಿಸಬಾರದು.
ಜನರಂತೆ ಉಪಕರಣಗಳನ್ನು ಎಚ್ಚರಿಕೆಯಿಂದ ರಕ್ಷಿಸಿ. ಕಿಂಗ್ಗಲ್ ಅವರ ಆತಿಥ್ಯ ವಹಿಸಿದೆಸ್ವಯಂಚಾಲಿತ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಕಾರ್ಯಾಚರಣೆ ಕೈಪಿಡಿಬ್ಲೋ-ಪಿನ್ ಚಲನೆಯನ್ನು ಅಚ್ಚು-ತೆರೆದ ಸ್ಥಿತಿಯೊಂದಿಗೆ ಸಂಯೋಜಿಸಬೇಕು ಮತ್ತು ಪ್ಲಾಟ್ಫಾರ್ಮ್ ಮತ್ತು ಡೈ-ಹೆಡ್ ಸ್ಥಾನಿಕ ಕಾರ್ಯಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ ಎಂದು ಎಚ್ಚರಿಸುತ್ತದೆ. ನಿಖರವಾದ ಇಂಟರ್ಫೇಸ್ ಮತ್ತು ಸುರಕ್ಷಿತ ಚಲನೆಯ ತರ್ಕವು ಮಾದರಿ, ಆಯ್ಕೆಗಳು ಮತ್ತು ಸಾಫ್ಟ್ವೇರ್ ಆವೃತ್ತಿಯಿಂದ ಬದಲಾಗುತ್ತದೆ. ಆದ್ದರಿಂದ, ಸೆಟಪ್ ತಂಡವು ಅಮಾನತುಗೊಳಿಸಿದ ಅಚ್ಚು ಅಥವಾ ತೆರೆದ ಸಾಧನವು ಇರುವಾಗ ಅವುಗಳನ್ನು ಕಂಡುಹಿಡಿಯುವ ಬದಲು ನಿಲುಗಡೆಗೆ ಮೊದಲು ಯಂತ್ರ-ನಿರ್ದಿಷ್ಟ ಅನುಮತಿ ಚಲನೆಗಳನ್ನು ಗುರುತಿಸಬೇಕು.
ಅಚ್ಚು, ವಸ್ತು ಮತ್ತು ನಿಯಂತ್ರಣಗಳಾದ್ಯಂತ ಒಂದು ನಿಯಂತ್ರಿತ ಅನುಕ್ರಮವನ್ನು ರನ್ ಮಾಡಿ
ಕೆಳಗಿನ ಎಂಟು-ಹಂತದ ಅನುಕ್ರಮವನ್ನು ಉದ್ದೇಶಪೂರ್ವಕವಾಗಿ ನಿಯಂತ್ರಣ ಹರಿವಿನಂತೆ ಬರೆಯಲಾಗಿದೆ, ಸಾರ್ವತ್ರಿಕ ಯಾಂತ್ರಿಕ ವಿಧಾನವಲ್ಲ. ವಿವರವಾದ ಅಚ್ಚು ತೆಗೆಯುವ ಹಂತಗಳು, ಫಾಸ್ಟೆನರ್ ಮೌಲ್ಯಗಳು, ಮೆದುಗೊಳವೆ ವಿಧಾನ, ಉಪಕರಣ-ತಾಪಮಾನದ ಮಿತಿಗಳು ಮತ್ತು ಪರೀಕ್ಷಾ ಚಲನೆಗಳು ನಿಜವಾದ ಯಂತ್ರ, ಅಚ್ಚು ಮತ್ತು ಸಸ್ಯ ಸೂಚನೆಗಳಿಂದ ಬರಬೇಕು. ಸಾಮಾನ್ಯ ಅನುಕ್ರಮದ ಮೌಲ್ಯವೆಂದರೆ ಅದು ಕಾರ್ಯಾಚರಣೆಗಳು, ಉಪಕರಣಗಳು, ನಿರ್ವಹಣೆ, ವಸ್ತುಗಳು ಮತ್ತು ಗುಣಮಟ್ಟವನ್ನು ಒಂದೇ ಹ್ಯಾಂಡ್ಆಫ್ ಪಾಯಿಂಟ್ಗಳನ್ನು ನೀಡುತ್ತದೆ.
-
ಹೊರಹೋಗುವ ಕೆಲಸವನ್ನು ಬಿಡುಗಡೆ ಮಾಡಿ.ಕೊನೆಯದಾಗಿ ಅಂಗೀಕರಿಸಿದ ಹಳೆಯ ಭಾಗವನ್ನು ಗುರುತಿಸಿ, ಅಗತ್ಯವಿರುವ ಪ್ರಕ್ರಿಯೆಯ ದಾಖಲೆಯನ್ನು ಉಳಿಸಿ ಮತ್ತು ಹೊರಹೋಗುವ ರಾಳ, ಲೇಬಲ್ಗಳು ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ಕೆಲಸ ಮಾಡುವುದನ್ನು ಸಮನ್ವಯಗೊಳಿಸಿ. ಸಸ್ಯದ ನಿಯಂತ್ರಣ ಯೋಜನೆಗೆ ಒಂದು ಅಗತ್ಯವಿದ್ದರೆ ಅನುಮೋದಿತ ಮಾದರಿಯನ್ನು ಸಂರಕ್ಷಿಸಿ.
-
ಅನುಮೋದಿತ ಸ್ಥಿತಿಯಲ್ಲಿ ನಿಲ್ಲಿಸಿ.ಯಂತ್ರ ಮತ್ತು ರಾಳ ಸ್ಥಗಿತಗೊಳಿಸುವ ಸೂಚನೆಗಳನ್ನು ಅನುಸರಿಸಿ. ಸಾಮಾನ್ಯ ವಿರಾಮವು ರಾಳ ಬದಲಾವಣೆಗೆ ಸೂಕ್ತವಾಗಿದೆ ಎಂದು ಭಾವಿಸುವ ಬದಲು ಹಾಪರ್, ಎಕ್ಸ್ಟ್ರೂಡರ್, ಹೆಡ್ ಅಥವಾ ಸಂಚಯಕದಲ್ಲಿ ಉಳಿದಿರುವ ಬಿಸಿ ನಿವಾಸ ಮತ್ತು ವಸ್ತುವಿನ ಖಾತೆ.
-
ತೆರೆದ ಕೆಲಸಕ್ಕಾಗಿ ಪ್ರತ್ಯೇಕಿಸಿ.ಅಧಿಕೃತ ಸಿಬ್ಬಂದಿ ಸೈಟ್ನ ಅಪಾಯಕಾರಿ ಶಕ್ತಿ ಮತ್ತು ಲಿಫ್ಟ್ ಕಾರ್ಯವಿಧಾನಗಳನ್ನು ಅನ್ವಯಿಸುತ್ತಾರೆ. ಯಾರಾದರೂ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಅಪಾಯದ ವಲಯವನ್ನು ಪ್ರವೇಶಿಸುವ ಮೊದಲು ಪ್ರತ್ಯೇಕತೆಯನ್ನು ಪರಿಶೀಲಿಸಿ ಮತ್ತು ಸಂಗ್ರಹಿಸಲಾದ ಹೈಡ್ರಾಲಿಕ್, ನ್ಯೂಮ್ಯಾಟಿಕ್, ಗುರುತ್ವಾಕರ್ಷಣೆ ಮತ್ತು ಉಷ್ಣ ಶಕ್ತಿಯ ವಿಳಾಸವನ್ನು ಪರಿಶೀಲಿಸಿ.
-
ಹೊರಹೋಗುವ ಘಟಕಗಳನ್ನು ತೆಗೆದುಹಾಕಿ ಮತ್ತು ರಕ್ಷಿಸಿ.ಅವುಗಳ ನಿಯಂತ್ರಿತ ಸೂಚನೆಗಳ ಮೂಲಕ ಅಚ್ಚು ಮತ್ತು ಸಂಬಂಧಿತ ಸಾಧನಗಳನ್ನು ಸಂಪರ್ಕ ಕಡಿತಗೊಳಿಸಿ, ಎತ್ತಿ ಮತ್ತು ಸಂಗ್ರಹಿಸಿ. ಕ್ಲೀನ್ ಸಂಪರ್ಕಗಳನ್ನು ಮುಚ್ಚಿ ಅಥವಾ ರಕ್ಷಿಸಿ ಮತ್ತು ಮುಂದಿನ ಓಟಕ್ಕೆ ಹಾದುಹೋಗುವ ಬದಲು ಹಾನಿ, ಸೋರಿಕೆ ಅಥವಾ ಅಸಹಜ ಉಡುಗೆಗಳನ್ನು ದಾಖಲಿಸಿ.
-
ಸಾಮಾನ್ಯ ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ.ಆರೋಹಿಸುವ ಮುಖಗಳು, ಜೋಡಣೆ ವೈಶಿಷ್ಟ್ಯಗಳು, ಕೂಲಿಂಗ್ ಮತ್ತು ಏರ್ ಸಂಪರ್ಕಗಳು, ಸಂವೇದಕಗಳು, ಕೇಬಲ್ಗಳು ಮತ್ತು ಪ್ರವೇಶಿಸಬಹುದಾದ ಕಾವಲು ಪ್ರದೇಶವನ್ನು ಪರಿಶೀಲಿಸಿ. ಗುಪ್ತ ಇಂಟರ್ಫೇಸ್ ಸಮಸ್ಯೆಯು ಹೊಸ ಅಚ್ಚನ್ನು ಅನುಸರಿಸಬಹುದು ಮತ್ತು ಪಾಕವಿಧಾನ ದೋಷದಂತೆ ಕಾಣಿಸಬಹುದು.
-
ಪರಿಶೀಲಿಸಿದ ಒಳಬರುವ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಸ್ಥಾಪಿಸಿ.ಬಿಡುಗಡೆಯಾದ ಕೆಲಸದ ಪ್ಯಾಕೆಟ್ಗೆ ಭೌತಿಕ ಐಡಿಗಳನ್ನು ಹೊಂದಿಸಿ. ಪಿಂಚ್, ಹೀಟ್ ಮತ್ತು ಚಲನೆಯ ಅಪಾಯಗಳನ್ನು ತಪ್ಪಿಸಲು ಮಾರ್ಗ ಸಂಪರ್ಕಗಳು, ನಂತರ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಆರೋಹಣ ಮತ್ತು ಸಂಪರ್ಕ ಪರಿಶೀಲನೆಗಳನ್ನು ಪೂರ್ಣಗೊಳಿಸಿ.
-
ಅಧಿಕಾರದ ಮೂಲಕ ಕಾರ್ಯಗಳನ್ನು ಮರುಸ್ಥಾಪಿಸಿ.ಸಿಬ್ಬಂದಿ ಮತ್ತು ಪರಿಕರಗಳನ್ನು ತೆರವುಗೊಳಿಸಿ, ಗಾರ್ಡ್ಗಳನ್ನು ಮರುಸ್ಥಾಪಿಸಿ, ಅನುಮೋದಿತ ಮರು-ಎನರ್ಜೈಸೇಶನ್ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಅನುಸರಿಸಿ ಮತ್ತು ನಿಯಂತ್ರಿತ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಅನುಮತಿಸಲಾದ ಹಸ್ತಚಾಲಿತ ಚಲನೆಯನ್ನು ಸಾಬೀತುಪಡಿಸಿ. ಆಜ್ಞೆ, ಪ್ರತಿಕ್ರಿಯೆ ಮತ್ತು ಭೌತಿಕ ಚಲನೆಯನ್ನು ಒಪ್ಪಿಕೊಳ್ಳುವುದನ್ನು ದೃಢೀಕರಿಸಿ.
-
ವಸ್ತುವನ್ನು ಪರಿಚಯಿಸಿ ಮತ್ತು ಉತ್ಪನ್ನವನ್ನು ಅರ್ಹಗೊಳಿಸಿ.ಅನುಮೋದಿತ ರಾಳ ಅಥವಾ ಬಣ್ಣ ಪರಿವರ್ತನೆಯನ್ನು ಪೂರ್ಣಗೊಳಿಸಿ, ಬಿಡುಗಡೆಯಾದ ಪಾಕವಿಧಾನವನ್ನು ಲೋಡ್ ಮಾಡಿ, ರೋಗನಿರ್ಣಯದ ಭಾಗಗಳನ್ನು ರೂಪಿಸಿ, ಒಂದು ಸಮಯದಲ್ಲಿ ಒಂದು ಸಾಕ್ಷ್ಯಾಧಾರಿತ ಕಾರಣವನ್ನು ಸರಿಪಡಿಸಿ ಮತ್ತು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಸ್ವೀಕಾರ ವಿಂಡೋ ಹಾದುಹೋದ ನಂತರವೇ ಉತ್ಪಾದನೆಯನ್ನು ಬಿಡುಗಡೆ ಮಾಡಿ.
ವೇದಿಕೆಯ ಮಾಲೀಕರು ಪ್ರತಿ ಹ್ಯಾಂಡ್ಆಫ್ಗೆ ಸಹಿ ಮಾಡಬೇಕು ಅಥವಾ ಡಿಜಿಟಲ್ ಆಗಿ ಅಂಗೀಕರಿಸಬೇಕು. ಆ ಸಣ್ಣ ನಿಯಂತ್ರಣವು ಕೂಲಿಂಗ್ ಅನ್ನು ಸಂಪರ್ಕಿಸದಿದ್ದಾಗ "ಅಚ್ಚು ಸಿದ್ಧವಾಗಿದೆ" ಅಥವಾ ಒಂದು ಸಹಾಯಕ ಸಾಧನವು ಹಿಂದಿನ SKU ಅನ್ನು ಇನ್ನೂ ಹೊಂದಿರುವಾಗ "ಪಾಕವನ್ನು ಲೋಡ್ ಮಾಡಲಾಗಿದೆ" ಎಂಬಂತಹ ಅಸ್ಪಷ್ಟ ಹೇಳಿಕೆಗಳನ್ನು ತಡೆಯುತ್ತದೆ. ಸಮಯವು ನಿಜವಾಗಿ ಎಲ್ಲಿ ಕಳೆದುಹೋಗಿದೆ ಎಂಬುದನ್ನು ಸಹ ಇದು ತೋರಿಸುತ್ತದೆ: ದೃಢೀಕರಣಕ್ಕಾಗಿ ಕಾಯುವುದು, ಯಂತ್ರಾಂಶವನ್ನು ಪತ್ತೆಹಚ್ಚುವುದು, ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ಸರಿಪಡಿಸುವುದು, ಹಳೆಯ ಬಣ್ಣವನ್ನು ತೆರವುಗೊಳಿಸುವುದು, ಪ್ಯಾರಿಸನ್ ಅನ್ನು ಸ್ಥಿರಗೊಳಿಸುವುದು ಅಥವಾ ಗುಣಮಟ್ಟದ ಪರೀಕ್ಷೆಯನ್ನು ಪುನರಾವರ್ತಿಸುವುದು.
ಟೂಲಿಂಗ್ ಸಂಬಂಧದ ಕುರಿತು ಹೆಚ್ಚಿನ ವಿವರಗಳಿಗಾಗಿ, ಕಿಂಗ್ಗಲ್ ಅನ್ನು ಬಳಸಿಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಅಚ್ಚು ವಿನ್ಯಾಸ ಮಾರ್ಗದರ್ಶಿ. ನಿಲ್ಲಿಸಿದ ಯಂತ್ರದಿಂದ ಉತ್ಪಾದನೆಗೆ ನಿಯಂತ್ರಿತ ವಾಪಸಾತಿಗಾಗಿ, ಬಳಸಿಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಪ್ರಾರಂಭದ ಪರಿಶೀಲನಾಪಟ್ಟಿ. ಆ ಲೇಖನಗಳು ಪ್ರತ್ಯೇಕ ಹಂತಗಳನ್ನು ವಿಸ್ತರಿಸುತ್ತವೆ; ಈ ಬದಲಾವಣೆಯ ಪುಟವು ಒಂದು ಅನುಮೋದಿತ ಕೆಲಸದಿಂದ ಮುಂದಿನದಕ್ಕೆ ಕ್ರಾಸ್-ಫಂಕ್ಷನಲ್ ಹ್ಯಾಂಡ್ಆಫ್ ಅನ್ನು ಹೊಂದಿದೆ.
ರಾಳ ಮತ್ತು ಬಣ್ಣ ಬದಲಾವಣೆಯನ್ನು ವಸ್ತು-ಮಾರ್ಗ ನಿರ್ಧಾರವಾಗಿ ಪರಿಗಣಿಸಿ
ಮುಂದಿನ ಚೀಲ ಹಾಪರ್ ಅನ್ನು ತಲುಪಿದಾಗ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ವಸ್ತು ಬದಲಾವಣೆಯು ಪೂರ್ಣಗೊಳ್ಳುವುದಿಲ್ಲ. ಹೊರಹೋಗುವ ರಾಳ ಅಥವಾ ಬಣ್ಣವು ರೇಖೆಗಳು, ಲೋಡರ್ಗಳು, ಹಾಪರ್ಗಳು, ಬ್ಲೆಂಡರ್ಗಳು, ಫೀಡ್ ಗಂಟಲುಗಳು, ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್, ಅಡಾಪ್ಟರ್ಗಳು, ಹೊರತೆಗೆಯುವ ತಲೆ, ಸಂಚಯಕ ಹರಿವಿನ ಮಾರ್ಗಗಳು ಮತ್ತು ಡೈ ಟೂಲಿಂಗ್ಗಳಲ್ಲಿ ಉಳಿಯಬಹುದು. ಪರಿವರ್ತನಾ ಯೋಜನೆಯು ಯಾವ ಸಂಪುಟಗಳನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ ಮತ್ತು ಮಿಶ್ರಿತ ಅಥವಾ ಬಣ್ಣ-ಬಣ್ಣದ ವಸ್ತುಗಳನ್ನು ಎಲ್ಲಿ ಸಂಗ್ರಹಿಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಬೇಕು. ಪರಿವರ್ತನಾ ವಸ್ತುವನ್ನು ಮರುಪಡೆಯಬಹುದೇ, ನಿರ್ಬಂಧಿಸಬೇಕೇ ಅಥವಾ ಸಸ್ಯದ ವಸ್ತು ನಿಯಮಗಳ ಅಡಿಯಲ್ಲಿ ವಿಲೇವಾರಿ ಮಾಡಬೇಕೆ ಎಂಬುದನ್ನು ಸಹ ಇದು ಹೇಳಬೇಕು.
ರಾಳ ಪೂರೈಕೆದಾರರ ಅನುಮೋದಿತ ಸ್ಥಗಿತಗೊಳಿಸುವಿಕೆ, ಪ್ರಾರಂಭ ಮತ್ತು ಶುದ್ಧೀಕರಣ ಮಾರ್ಗದರ್ಶನ ಹಾಗೂ ಯಂತ್ರದ ಸೂಚನೆಗಳನ್ನು ಅನುಸರಿಸಿ. ಸಾರ್ವತ್ರಿಕ ಶುದ್ಧೀಕರಣ ವಸ್ತು, ತಾಪಮಾನ ಅಥವಾ ಪ್ರಮಾಣವು ಪ್ರತಿ ಪಾಲಿಮರ್, ಬಣ್ಣ ಮತ್ತು ಹೊರತೆಗೆಯುವ ವ್ಯವಸ್ಥೆಗೆ ಕೆಲಸ ಮಾಡುತ್ತದೆ ಎಂದು ಭಾವಿಸಬೇಡಿ. ನೈಸರ್ಗಿಕದಿಂದ ಡಾರ್ಕ್ ವಸ್ತುವಿಗೆ ಬದಲಾವಣೆಯು ಡಾರ್ಕ್ನಿಂದ ನೈಸರ್ಗಿಕಕ್ಕೆ ವಿಭಿನ್ನ ಗೋಚರತೆಯ ಸಮಸ್ಯೆಯನ್ನು ಒದಗಿಸುತ್ತದೆ. ಅದೇ ಪಾಲಿಮರ್ನ ಗ್ರೇಡ್ಗಳ ನಡುವಿನ ಬದಲಾವಣೆಯು ಇನ್ನೂ ಕರಗುವ ಶಕ್ತಿ, ಊತ, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಪ್ಯಾರಿಸನ್ ನಡವಳಿಕೆಯನ್ನು ಬದಲಾಯಿಸಬಹುದು. ಪಾಲಿಮರ್ ಕುಟುಂಬಗಳ ನಡುವಿನ ಬದಲಾವಣೆಗೆ ಹೆಚ್ಚು ನಿರ್ದಿಷ್ಟ ಹೊಂದಾಣಿಕೆ ಮತ್ತು ಅವನತಿ ಪರಿಶೀಲನೆ ಅಗತ್ಯವಿರಬಹುದು. ಕಿಂಗ್ಗಲ್ ನHDPE ವರ್ಸಸ್ PP ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಗೈಡ್ವಸ್ತುವಿನ ಹೆಸರನ್ನು ಸರಳ ಪರ್ಯಾಯವಾಗಿ ಪರಿಗಣಿಸುವ ಬದಲು ಭಾಗ, ಪ್ರಕ್ರಿಯೆ ಮತ್ತು ಮೌಲ್ಯೀಕರಣ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಏಕೆ ಮರುಪರಿಶೀಲಿಸಬೇಕು ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಲಿಯೊಂಡೆಲ್ ಬಾಸೆಲ್ಸ್ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ದೋಷನಿವಾರಣೆ ಮಾರ್ಗದರ್ಶಿಡೈ ಲೈನ್ಗಳು, ಸ್ಟ್ರೈಕಿಂಗ್, ಆಫ್-ಕಲರ್ ಕಣಗಳು ಮತ್ತು ರಂಧ್ರಗಳ ಮೂಲಗಳಾಗಿ ಹೊರಗಿನ ಮಾಲಿನ್ಯ ಮತ್ತು ಕ್ಷೀಣಿಸಿದ ರಾಳವನ್ನು ಗುರುತಿಸುತ್ತದೆ. ಇದು ನಿರ್ದಿಷ್ಟವಾಗಿ ವಸ್ತು-ನಿರ್ವಹಣೆಯ ಮನೆಗೆಲಸ, ಕಲುಷಿತ ರೀಗ್ರೈಂಡ್, ರೆಸಿನ್ಗಳ ನಡುವೆ ಕಳಪೆ ಶುದ್ಧೀಕರಣ ಮತ್ತು ಕಳಪೆ ಸ್ಥಗಿತಗೊಳಿಸುವಿಕೆ ಅಥವಾ ಆರಂಭಿಕ ಅಭ್ಯಾಸವನ್ನು ಸಂಭವನೀಯ ಕೊಡುಗೆದಾರರಾಗಿ ಸೂಚಿಸುತ್ತದೆ. ಇವು ರೋಗನಿರ್ಣಯ ಸಂಬಂಧಗಳಾಗಿವೆ, ಕಿಂಗ್ಗಲ್ ಆಪರೇಟಿಂಗ್ ಸೆಟ್ಪಾಯಿಂಟ್ಗಳಲ್ಲ.
ಹ್ಯಾಂಡ್ಆಫ್ನಲ್ಲಿ ಧನಾತ್ಮಕ ವಸ್ತು ಗುರುತಿಸುವಿಕೆಯನ್ನು ನಿರ್ಮಿಸಿ. ರೆಸಿನ್ ಪೂರೈಕೆದಾರ, ಗ್ರೇಡ್, ಲಾಟ್, ಮಾಸ್ಟರ್ಬ್ಯಾಚ್, ಅನುಪಾತ, ರೀಗ್ರೈಂಡ್ ಮೂಲ ಮತ್ತು ಹೊಸ ಮಿಶ್ರಣವು ಫೀಡ್ ಸಿಸ್ಟಮ್ಗೆ ಪ್ರವೇಶಿಸಿದ ಸಮಯವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಅಗತ್ಯವಿರುವಾಗ ಉಳಿಸಿಕೊಂಡಿರುವ ಮಾದರಿಗಳೊಂದಿಗೆ ಲೇಬಲ್ಗಳು ಅಥವಾ ಬಾರ್ಕೋಡ್ ದಾಖಲೆಗಳನ್ನು ಇರಿಸಿ. ಮೊದಲ ಹೊಸ ಭಾಗಗಳು ಕಪ್ಪು ಚುಕ್ಕೆಗಳು, ಗೆರೆಗಳು ಅಥವಾ ಬಣ್ಣದ ಕ್ಯಾರಿಓವರ್ ಅನ್ನು ತೋರಿಸಿದರೆ, ಟೈಮ್ಸ್ಟ್ಯಾಂಪ್ ಮತ್ತು ಮೆಟೀರಿಯಲ್-ಪಾತ್ ರೆಕಾರ್ಡ್ ಮಾಲಿನ್ಯ ಅಥವಾ ಅವನತಿಯಿಂದ ಊಹಿಸಬಹುದಾದ ಪರಿವರ್ತನೆಯನ್ನು ಪ್ರತ್ಯೇಕಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ. ದಿಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ದೋಷಗಳ ಮಾರ್ಗದರ್ಶಿವ್ಯಾಪಕವಾದ ರೋಗಲಕ್ಷಣದಿಂದ-ಸಾಕ್ಷ್ಯದ ಮ್ಯಾಟ್ರಿಕ್ಸ್ ಅನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಹಳೆಯ ಉತ್ಪನ್ನದ ಊಹೆಗಳನ್ನು ಆಮದು ಮಾಡಿಕೊಳ್ಳದೆ ಪಾಕವಿಧಾನವನ್ನು ಮರುಸ್ಥಾಪಿಸಿ
ಉಳಿಸಿದ ಪಾಕವಿಧಾನವು ಅದರ ಗುರುತು ಮತ್ತು ವ್ಯಾಪ್ತಿ ಸ್ಪಷ್ಟವಾದಾಗ ಮಾತ್ರ ಉಪಯುಕ್ತವಾಗಿದೆ. ಒಳಬರುವ ದಾಖಲೆಯು ಉತ್ಪನ್ನದ ಪರಿಷ್ಕರಣೆ, ಅಚ್ಚು ಮತ್ತು ಉಪಕರಣ ಸಂಯೋಜನೆ, ರಾಳದ ಗ್ರೇಡ್, ಸಂಬಂಧಿತ ನಿಯಂತ್ರಕ ಫೈಲ್, ಅನುಮೋದನೆ ಸ್ಥಿತಿ ಮತ್ತು ಕೊನೆಯದಾಗಿ ಪರಿಶೀಲಿಸಿದ ದಿನಾಂಕವನ್ನು ನಮೂದಿಸಬೇಕು. ಪ್ರವೇಶ ಹಕ್ಕುಗಳು ಬಿಡುಗಡೆಯಾದ ಉತ್ಪಾದನಾ ಪಾಕವಿಧಾನಗಳನ್ನು ಅಭಿವೃದ್ಧಿ ಪ್ರಯೋಗಗಳಿಂದ ಪ್ರತ್ಯೇಕಿಸಬೇಕು. ಫೈಲ್ ಅನ್ನು ಲೋಡ್ ಮಾಡುವ ಮೊದಲು, ಹಾರ್ಡ್ವೇರ್ ಸರಿಯಾಗಿದೆ ಎಂಬುದಕ್ಕೆ ಪಾಕವಿಧಾನದ ಹೆಸರನ್ನು ಬಳಸುವ ಬದಲು ಭೌತಿಕ ಯಂತ್ರ ಸ್ಥಿತಿಯು ಫೈಲ್ಗೆ ಹೊಂದಿಕೆಯಾಗುತ್ತದೆ ಎಂದು ಆಪರೇಟರ್ ಖಚಿತಪಡಿಸಬೇಕು.
ಪಾಕವಿಧಾನದ ವ್ಯಾಪ್ತಿಯನ್ನು ವ್ಯವಸ್ಥೆಗಳಾದ್ಯಂತ ವಿಭಜಿಸಬಹುದು. ಮುಖ್ಯ HMI ಅಚ್ಚು-ತೆರೆದ ಮತ್ತು ನಿಕಟ ಸ್ಥಾನಗಳು, ಚಲನೆಯ ವೇಗ, ವಿಳಂಬಗಳು, ಬ್ಲೋ ಟೈಮಿಂಗ್, ಕೂಲಿಂಗ್ ಸಮಯ, ಟೇಕ್-ಔಟ್ ಲಾಜಿಕ್ ಮತ್ತು ಫಂಕ್ಷನ್ ಆಯ್ಕೆಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು. ಪ್ರತ್ಯೇಕ ಗೋಡೆಯ ದಪ್ಪದ ನಿಯಂತ್ರಕವು ಶಾಟ್ ಅಥವಾ ಸೈಕಲ್ ಮಾಹಿತಿ, ಡೈ-ಗ್ಯಾಪ್ ಮೌಲ್ಯಗಳು ಮತ್ತು ಪ್ಯಾರಿಸನ್ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳಬಹುದು. ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳು ಟ್ರಿಮ್ಮಿಂಗ್, ಲೀಕ್-ಟೆಸ್ಟಿಂಗ್ ಅಥವಾ ಕನ್ವೇಯರ್ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಉಳಿಸಿಕೊಳ್ಳಬಹುದು. ಕಿಂಗ್ಗಲ್ ಅವರ ಆತಿಥ್ಯ ವಹಿಸಿದೆಮೂಗ್ ಡಿಜಿಪ್ಯಾಕ್ III ಕೈಪಿಡಿಸಂಗ್ರಹಿಸಲಾದ ಕಂಟೇನರ್ ಫೈಲ್ಗಳು ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಲಾದ ಪ್ಯಾರಿಸನ್ ಪ್ರೊಫೈಲ್ ಮತ್ತು ಟೂಲಿಂಗ್ ಮಾಪನಾಂಕ ನಿರ್ಣಯದ ಮಾಹಿತಿಯನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ ಎಂದು ವಿವರಿಸುತ್ತದೆ. ಒಂದು ಕಂಟೇನರ್ನಿಂದ ಇನ್ನೊಂದಕ್ಕೆ ಬದಲಾಯಿಸುವಾಗ ನಿಖರವಾದ ಡೈ-ಗ್ಯಾಪ್ ಟೂಲಿಂಗ್ ಮಾಪನಾಂಕ ನಿರ್ಣಯವು ಮುಖ್ಯವಾಗಿದೆ ಎಂದು ಅದು ಹೇಳುತ್ತದೆ.
ಆ ಪುರಾವೆಯು ಒಂದು ಪ್ರಮುಖ ನಿಯಮವನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ: ಕಾರ್ಯನಿರ್ವಹಿಸಲು ಮಾಪನಾಂಕ ನಿರ್ಣಯಿಸಲಾದ ಉಪಕರಣದಿಂದ ಸಾಫ್ಟ್ವೇರ್ ಫೈಲ್ ಅನ್ನು ಬೇರ್ಪಡಿಸಬೇಡಿ. ಅದೇ ನಿಯಂತ್ರಕ ಕೈಪಿಡಿಯು ಅಚ್ಚು ಬದಲಾವಣೆಗೆ ಡೈ-ಗ್ಯಾಪ್ ಟೂಲಿಂಗ್ ಬದಲಾವಣೆಯ ಅಗತ್ಯವಿರುತ್ತದೆ ಎಂದು ಸೂಚಿಸುತ್ತದೆ. ಒಂದು ಡೈ, ಮ್ಯಾಂಡ್ರೆಲ್ ಮತ್ತು ಮಾಪನಾಂಕ ನಿರ್ಣಯದೊಂದಿಗೆ ಅಂಗೀಕರಿಸಲ್ಪಟ್ಟ ಕಂಟೇನರ್ ಅನ್ನು ಉತ್ಪಾದಿಸಿದ ಫೈಲ್ ಆ ಐಟಂಗಳನ್ನು ಬದಲಾಯಿಸಿದ ನಂತರ ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಮಾನ್ಯವಾಗಿರುವುದಿಲ್ಲ. ಸಸ್ಯವು ಮಾಸ್ಟರ್ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಅನುಮೋದಿಸಿದರೆ, ಬಿಡುಗಡೆಯಾದ ದಾಖಲೆಯೊಂದಿಗೆ ಲೋಡ್ ಮಾಡಲಾದ ಪರಿಷ್ಕರಣೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ ಮತ್ತು ಯಾವುದೇ ಉದ್ದೇಶಪೂರ್ವಕ ವ್ಯತ್ಯಾಸವನ್ನು ದಾಖಲಿಸಿ. ಮೊದಲ ಭಾಗಗಳನ್ನು ಟ್ಯೂನ್ ಮಾಡುವಾಗ ಮಾಸ್ಟರ್ ಅನ್ನು ಓವರ್ರೈಟ್ ಮಾಡಬೇಡಿ.
ಯಂತ್ರ-ನಿರ್ದಿಷ್ಟ ಕಾರ್ಯವಿಧಾನದಿಂದ ಅನುಮತಿಸಲಾದ ಚಲನೆಗಳನ್ನು ಮಾತ್ರ ಸಾಬೀತುಪಡಿಸಲು ಹಸ್ತಚಾಲಿತ ಅಥವಾ ಸೆಟಪ್ ಮೋಡ್ ಅನ್ನು ಬಳಸಿ. ಸ್ವಯಂಚಾಲಿತ ಸೈಕ್ಲಿಂಗ್ಗೆ ಮುನ್ನ ಮೋಲ್ಡ್ ಕ್ಲಿಯರೆನ್ಸ್, ಬ್ಲೋ-ಪಿನ್ ಅಥವಾ ಕೋರ್ ಸಂಬಂಧ, ಡೈ-ಹೆಡ್ ಮತ್ತು ಪ್ಲೇಟನ್ ಪೊಸಿಷನ್, ಟೇಕ್-ಔಟ್ ಪಾತ್, ಗಾರ್ಡ್ಗಳು ಮತ್ತು ಪ್ರತಿಕ್ರಿಯೆಯನ್ನು ಪರಿಶೀಲಿಸಿ. ಕಿಂಗ್ಗಲ್ನ ಕಾರ್ಯಾಚರಣೆಯ ಕೈಪಿಡಿಯು ಹಸ್ತಚಾಲಿತ ಕಾರ್ಯಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ ಮತ್ತು ಬ್ಲೋ-ಪಿನ್ ಚಲನೆಯನ್ನು ತೆರೆದ ಅಚ್ಚಿನೊಂದಿಗೆ ಸಂಯೋಜಿಸಬೇಕು ಎಂದು ಎಚ್ಚರಿಸುತ್ತದೆ. ಇಂಟರ್ಫೇಸ್ಗಳು ಮತ್ತು ಐಚ್ಛಿಕ ಕಾರ್ಯಗಳು ಬದಲಾಗುವುದರಿಂದ, ದಿHMI ಸೆಟ್ಟಿಂಗ್ಗಳು ಮತ್ತು ಎಚ್ಚರಿಕೆಯ ಮಾರ್ಗದರ್ಶಿಬದಲಿಯಾಗಿ ಬಳಸುವ ಬದಲು ನಿಖರವಾದ ಯಂತ್ರ ಕೈಪಿಡಿಯೊಂದಿಗೆ ಓದಬೇಕು.
ಟ್ಯೂನಿಂಗ್ ಪ್ರಾರಂಭವಾದಾಗ, ಒಂದು ನಿಯಂತ್ರಿತ ವೇರಿಯಬಲ್ ಅನ್ನು ನಿರ್ದಿಷ್ಟ ಕಾರಣಕ್ಕಾಗಿ ಬದಲಾಯಿಸಿ, ಹಳೆಯ ಮತ್ತು ಹೊಸ ಮೌಲ್ಯಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಮತ್ತು ಅದನ್ನು ನಿರ್ಣಯಿಸುವ ಮೊದಲು ಪ್ರಕ್ರಿಯೆಯ ಪ್ರತಿಕ್ರಿಯೆಗಾಗಿ ನಿರೀಕ್ಷಿಸಿ. ಪ್ಯಾರಿಸನ್ ವಿತರಣೆ, ಭಾಗ ತೂಕ, ಹೊರತೆಗೆಯುವ ನಡವಳಿಕೆ, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಅಚ್ಚು ಸ್ಥಾನ ಸಂವಹನ. ದಿಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಮಾರ್ಗದರ್ಶಿಕೇವಲ ನೋಟದಿಂದ ಬಿಂದುಗಳನ್ನು ಸುಗಮಗೊಳಿಸುವ ಬದಲು ಅಳತೆ ಮಾಡಿದ ಗೋಡೆಯ ಸ್ಥಳಗಳೊಂದಿಗೆ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಹೇಗೆ ಸಂಪರ್ಕಿಸುವುದು ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಬದಲಾವಣೆಯ ಯಶಸ್ಸನ್ನು ಅಳೆಯುವ ಮೊದಲು ಮೊದಲ ಭಾಗಗಳನ್ನು ಮೌಲ್ಯೀಕರಿಸಿ
ಮೊದಲ ಮುಚ್ಚಿದ ಭಾಗವು ಕೇವಲ ಒಂದು ಪ್ರಶ್ನೆಗೆ ಉತ್ತರಿಸುತ್ತದೆ: ಸಾಲು ಏನನ್ನಾದರೂ ರಚಿಸಬಹುದು. ಭಾಗವು ಡ್ರಾಯಿಂಗ್, ಕ್ರಿಯಾತ್ಮಕ ಅಥವಾ ಪ್ರಕ್ರಿಯೆಯ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸುತ್ತದೆ ಎಂದು ಇದು ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ. ಆರಂಭಿಕ ತುಣುಕುಗಳನ್ನು ರೋಗನಿರ್ಣಯದ ಮಾದರಿಗಳಾಗಿ ಪರಿಗಣಿಸಿ. ಅನುಕ್ರಮ, ಸಮಯ, ನಿಲ್ದಾಣ, ಕುಳಿ ಅಥವಾ ಡೈ ಔಟ್ಲೆಟ್ ಮೂಲಕ ಅವುಗಳನ್ನು ಗುರುತಿಸಿ. ಪ್ರಕ್ರಿಯೆಯು ಒಮ್ಮುಖವಾಗುತ್ತಿದೆಯೇ, ತೇಲುತ್ತದೆಯೇ ಅಥವಾ ಅಡ್ಡ-ನಿರ್ದಿಷ್ಟ ದೋಷವನ್ನು ಪುನರಾವರ್ತಿಸುತ್ತಿದೆಯೇ ಎಂದು ನೋಡಲು ಅವುಗಳನ್ನು ಸಾಕಷ್ಟು ಸಮಯದವರೆಗೆ ಕ್ರಮವಾಗಿ ಇರಿಸಿ.
ಗುರುತು ಮತ್ತು ಸ್ಥೂಲ ಸ್ಥಿತಿಯೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಸರಿಯಾದ ಭಾಗ ಮತ್ತು ಪರಿಷ್ಕರಣೆ, ರಾಳ ಮತ್ತು ಬಣ್ಣ, ಕುತ್ತಿಗೆ ಅಥವಾ ಇಂಟರ್ಫೇಸ್ ಜ್ಯಾಮಿತಿ, ಸಂಪೂರ್ಣ ರಚನೆ, ಟ್ರಿಮ್ಮಿಂಗ್ ಮಾರ್ಗ ಮತ್ತು ಸ್ಪಷ್ಟ ಹಾನಿಯನ್ನು ದೃಢೀಕರಿಸಿ. ನಂತರ ಭಾಗ ತೂಕ, ಗೋಡೆಯ ವಿತರಣೆ, ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳು, ನೋಟ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಗಳಿಗೆ ನಿಯಂತ್ರಿತ ಯೋಜನೆಯನ್ನು ಅನ್ವಯಿಸಿ. ಸೋರಿಕೆ, ಡ್ರಾಪ್, ಒತ್ತಡ, ಲೋಡ್, ರಾಸಾಯನಿಕ-ನಿರೋಧಕ ಅಥವಾ ಫಿಟ್ ಪರೀಕ್ಷೆಗಳು ಉತ್ಪನ್ನ-ನಿರ್ದಿಷ್ಟವಾಗಿವೆ; ಖರೀದಿದಾರರ ಡ್ರಾಯಿಂಗ್, ಪ್ರಮಾಣಿತ ಅಥವಾ ಮೌಲ್ಯೀಕರಣ ಯೋಜನೆಯಿಂದ ಅಗತ್ಯವಿರುವವುಗಳನ್ನು ಮಾತ್ರ ಒಳಗೊಂಡಿರುತ್ತದೆ. ಸಾರ್ವತ್ರಿಕ ಸಹಿಷ್ಣುತೆ ಅಥವಾ ಮಾದರಿ ಎಣಿಕೆಯನ್ನು ಆವಿಷ್ಕರಿಸಬೇಡಿ.
ಸ್ವೀಕಾರ ಮಾದರಿಯು ನಿಜವಾದ ಉತ್ಪಾದನಾ ವ್ಯವಸ್ಥೆಯನ್ನು ಪ್ರತಿನಿಧಿಸಬೇಕು. ಡಬಲ್-ಸ್ಟೇಷನ್ ಯಂತ್ರದಲ್ಲಿ, ಎರಡೂ ಬದಿಗಳನ್ನು ಮಾದರಿ ಮಾಡಿ. ಮಲ್ಟಿ-ಹೆಡ್ ಅಥವಾ ಮಲ್ಟಿ-ಕ್ಯಾವಿಟಿ ಸೆಟಪ್ನಲ್ಲಿ, ಹೆಡ್ ಅಥವಾ ಕುಹರದ ಗುರುತನ್ನು ಸಂರಕ್ಷಿಸಿ ಇದರಿಂದ ಸರಾಸರಿ ಒಂದು ವಿಫಲವಾದ ಔಟ್ಪುಟ್ ಅನ್ನು ಮರೆಮಾಡಲು ಸಾಧ್ಯವಿಲ್ಲ. ಡೌನ್ಸ್ಟ್ರೀಮ್ ಟ್ರಿಮ್ಮರ್ ಅಥವಾ ಸೋರಿಕೆ ಪರೀಕ್ಷಕವು ಮಾರಾಟ ಮಾಡಬಹುದಾದ ಭಾಗ ಪ್ರಕ್ರಿಯೆಯ ಭಾಗವಾಗಿದ್ದರೆ, ಆ ಸಾಧನಕ್ಕೂ ಅರ್ಹತೆ ಪಡೆಯಿರಿ. ಅಚ್ಚಿನಲ್ಲಿ ಹಾದುಹೋಗುವ ಆದರೆ ಟ್ರಿಮ್ ಮಾಡಿದ ನಂತರ ವಿಫಲವಾದ ಬಾಟಲಿಯು ಸ್ವೀಕಾರಾರ್ಹ ಉತ್ಪಾದನಾ ಫಲಿತಾಂಶವಲ್ಲ. ದಿಕಾರ್ಖಾನೆ ಸ್ವೀಕಾರ ಪರೀಕ್ಷಾ ಮಾರ್ಗದರ್ಶಿಸರಕು ಸಾಗಣೆಗೆ ಮೊದಲು ಉತ್ಪನ್ನ, ಪ್ರಕ್ರಿಯೆ ಮತ್ತು ಪರೀಕ್ಷಾ ಪುರಾವೆಗಳನ್ನು ಹೇಗೆ ಒಟ್ಟಿಗೆ ಜೋಡಿಸಬಹುದು ಎಂಬುದನ್ನು ತೋರಿಸುತ್ತದೆ; ಉತ್ಪಾದನಾ ಬದಲಾವಣೆಯ ಸಮಯದಲ್ಲಿ ಅದೇ ಪತ್ತೆಹಚ್ಚುವಿಕೆಯ ತತ್ವವು ಅನ್ವಯಿಸುತ್ತದೆ.
ಗಾರ್ಡ್ಗಳು, ಪ್ರತಿಕ್ರಿಯೆ, ಉಪಯುಕ್ತತೆಗಳು, ಹಸ್ತಚಾಲಿತ ಚಲನೆಗಳು ಮತ್ತು ವಸ್ತು ಹರಿವು ಅನುಮೋದಿತ ಸೆಟಪ್ನೊಂದಿಗೆ ಸಮ್ಮತಿಸುತ್ತದೆ.
ಗುರುತಿಸಲಾದ ಮಾದರಿಗಳು ಅನ್ವಯಿಸುವ ರೇಖಾಚಿತ್ರ, ದೃಶ್ಯ, ಆಯಾಮ, ಗೋಡೆ ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಅವಶ್ಯಕತೆಗಳನ್ನು ರವಾನಿಸುತ್ತವೆ.
ಸಸ್ಯದ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಸತತ ಅಥವಾ ಸಮಯ ಆಧಾರಿತ ಉತ್ಪಾದನಾ ವಿಂಡೋವು ಎಲ್ಲಾ ಸಂಬಂಧಿತ ಉತ್ಪನ್ನಗಳಾದ್ಯಂತ ಹಾದುಹೋಗುತ್ತದೆ.
ಸಸ್ಯದ ಗೊತ್ತುಪಡಿಸಿದ ಅಧಿಕಾರದ ಮೂಲಕ ಮಾತ್ರ ರೇಖೆಯನ್ನು ಬಿಡುಗಡೆ ಮಾಡಿ. ಸ್ವೀಕರಿಸಿದ ಮಾದರಿಗಳು ಮತ್ತು ಅವುಗಳನ್ನು ತಯಾರಿಸಿದ ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಪ್ರಕ್ರಿಯೆಯು ಅದರ ಅರ್ಹ ಶ್ರೇಣಿಯನ್ನು ಬಿಡದೆಯೇ ಅನುಮೋದಿತ ವಿಂಡೋವನ್ನು ತಲುಪಲು ಸಾಧ್ಯವಾಗದಿದ್ದರೆ, ಎಸ್ಕಲೇಟಿಂಗ್ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ನಿಲ್ಲಿಸಿ ಮತ್ತು ಉಪಕರಣಗಳು, ಉಪಯುಕ್ತತೆಗಳು, ವಸ್ತು, ಯಂತ್ರ ಸ್ಥಿತಿ ಅಥವಾ ಮೂಲ ಪ್ರಕ್ರಿಯೆಯ ವಿನ್ಯಾಸವನ್ನು ತನಿಖೆ ಮಾಡಿ. ಕಿಂಗ್ಗಲ್ ನಉಪಯುಕ್ತತೆಯ ಅವಶ್ಯಕತೆಗಳ ಮಾರ್ಗದರ್ಶಿಅಸ್ಥಿರವಾದ ಗಾಳಿ, ನೀರು ಅಥವಾ ವಿದ್ಯುತ್ ಪೂರೈಕೆಯಿಂದ ಯಂತ್ರ ಸೆಟ್ಟಿಂಗ್ ಸಮಸ್ಯೆಯನ್ನು ಪ್ರತ್ಯೇಕಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ಸ್ಟಾಪ್ ಹೊರಗೆ ತಯಾರಿಯನ್ನು ಚಲಿಸುವ ಮೂಲಕ ಬದಲಾವಣೆಯ ಸಮಯವನ್ನು ಕಡಿಮೆ ಮಾಡಿ
ಸುರಕ್ಷಿತ ಅವಕಾಶವು ಸಾಮಾನ್ಯವಾಗಿ ವೇಗವಾದ ವ್ರೆಂಚ್ ಕೆಲಸವಲ್ಲ. ಇದು ನಿಲ್ಲಿಸಿದ ಕಿಟಕಿಯೊಳಗೆ ಇರಬಾರದ ಕೆಲಸವನ್ನು ತೆಗೆದುಹಾಕುತ್ತಿದೆ. ರೆಕಾರ್ಡ್ ಮಾಡಲಾದ ಬದಲಾವಣೆಯನ್ನು ಪರಿಶೀಲಿಸಿ ಮತ್ತು ಪ್ರತಿ ವಿಳಂಬವನ್ನು ವರ್ಗೀಕರಿಸಿ: ಅಚ್ಚುಗಾಗಿ ಕಾಯುವುದು, ಪರಿಷ್ಕರಣೆಯನ್ನು ದೃಢೀಕರಿಸುವುದು, ಮೆದುಗೊಳವೆ ಹುಡುಕುವುದು, ವಸ್ತು ಧಾರಕವನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸುವುದು, ಫೈಲ್ ಅನ್ನು ಡೌನ್ಲೋಡ್ ಮಾಡುವುದು, ಪರೀಕ್ಷಾ ಸಾಧನವನ್ನು ಪತ್ತೆ ಮಾಡುವುದು, ಗುಣಮಟ್ಟಕ್ಕಾಗಿ ಕಾಯುವುದು ಅಥವಾ ಹಾನಿಗೊಳಗಾದ ಸಂಪರ್ಕವನ್ನು ಸರಿಪಡಿಸುವುದು. ಈ ಹಲವು ಕಾರ್ಯಗಳನ್ನು ಕೊನೆಯದಾಗಿ ಸ್ವೀಕರಿಸಿದ ಹಳೆಯ ಭಾಗದ ಮೊದಲು ಪೂರ್ಣಗೊಳಿಸಬಹುದು ಅಥವಾ ಪರಿಶೀಲಿಸಬಹುದು, ತಯಾರಿಕೆಯು ಉತ್ಪಾದನೆ ಅಥವಾ ರಕ್ಷಣೆಗೆ ಅಡ್ಡಿಯಾಗುವುದಿಲ್ಲ.
ಪ್ರತಿ ಪುನರಾವರ್ತಿತ ಉತ್ಪನ್ನ ಕುಟುಂಬಕ್ಕೆ ಸಿದ್ಧ-ರನ್ ಕಿಟ್ ಅನ್ನು ರಚಿಸಿ. ಇದು ಪರಿಶೀಲಿಸಿದ ಸಂಪರ್ಕ ನಕ್ಷೆಗಳು, ಸಂರಕ್ಷಿತ ಫಾಸ್ಟೆನರ್ಗಳು, ಲೇಬಲ್ ಮಾಡಿದ ಹೋಸ್ಗಳು, ಸಂವೇದಕ ಬ್ರಾಕೆಟ್ಗಳು, ಅನುಮೋದಿತ ಪಾಕವಿಧಾನ ಉಲ್ಲೇಖಗಳು, ಮಾದರಿ ಯೋಜನೆಗಳು ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಬದಲಾವಣೆಯ ಭಾಗಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು. ಅಂಗಡಿ ಪರಿಸರದಲ್ಲಿ ಉಳಿದುಕೊಂಡಿರುವ ದೃಶ್ಯ ಗುರುತಿಸುವಿಕೆಯನ್ನು ಬಳಸಿ. ಅಚ್ಚುಗಳು ಮತ್ತು ಉಪಕರಣಗಳನ್ನು ಸಂಗ್ರಹಿಸಿ ಇದರಿಂದ ಲಿಫ್ಟಿಂಗ್ ಪಾಯಿಂಟ್ಗಳು ಮತ್ತು ಸಂಪರ್ಕದ ಮುಖಗಳು ಪ್ರವೇಶಿಸಬಹುದು ಮತ್ತು ರಕ್ಷಿಸಲ್ಪಡುತ್ತವೆ. ಕಿಟ್ ಹುಡುಕಾಟ ಮತ್ತು ವ್ಯಾಖ್ಯಾನವನ್ನು ಕಡಿಮೆ ಮಾಡಬೇಕು; ನಿಯಂತ್ರಿತ ಐಟಂ ಕಾಣೆಯಾದಾಗ ಅದು ಎಂದಿಗೂ ಪರ್ಯಾಯವನ್ನು ಪ್ರೋತ್ಸಾಹಿಸಬಾರದು.
ಎಂಜಿನಿಯರಿಂಗ್ ಪರಿಶೀಲನೆಯ ನಂತರವೇ ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ಪ್ರಮಾಣೀಕರಿಸಿ. ಸ್ಥಿರವಾದ ಮೆದುಗೊಳವೆ ಸ್ಥಳಗಳು, ಕನೆಕ್ಟರ್ ಗುರುತಿಸುವಿಕೆ, ಆರೋಹಿಸುವಾಗ ಉಲ್ಲೇಖಗಳು ಮತ್ತು ಪಾಕವಿಧಾನದ ಹೆಸರಿಸುವಿಕೆಯು ನಿರ್ಧಾರದ ಸಮಯವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ, ಆದರೆ ಅವು ಒತ್ತಡ, ತಾಪಮಾನ, ಹರಿವು, ಚಲನೆ ಮತ್ತು ಸುರಕ್ಷತೆಯ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು. ತ್ವರಿತ-ಬದಲಾವಣೆ ವೈಶಿಷ್ಟ್ಯವನ್ನು ಪರಿಗಣಿಸಿದರೆ, ಧನಾತ್ಮಕ ಲಾಕ್, ಪ್ರತಿಕ್ರಿಯೆ, ಸೋರಿಕೆ, ನಿರ್ವಹಣೆ, ದೋಷ ಪ್ರೂಫಿಂಗ್ ಮತ್ತು ಸೈಟ್ನ ಅಪಾಯದ ಮೌಲ್ಯಮಾಪನ ಸೇರಿದಂತೆ ಸಂಪೂರ್ಣ ಸಿಸ್ಟಮ್ ಅನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ. ವೇಗದ ಯೋಜನೆಯನ್ನು ದಾಖಲೆರಹಿತ ಹಾರ್ಡ್ವೇರ್ ಮಾರ್ಪಾಡು ಆಗಿ ಪರಿವರ್ತಿಸಬೇಡಿ.
ಒಂದು ಸಮಯದಲ್ಲಿ ಒಂದು ಸುಧಾರಣೆಯನ್ನು ಆಯ್ಕೆ ಮಾಡಲು ಬದಲಾವಣೆಯ ದಾಖಲೆಯನ್ನು ಬಳಸಿ. ಕಲರ್ ಕ್ಲಿಯರಿಂಗ್ ಪ್ರಾಬಲ್ಯ ಹೊಂದಿದ್ದರೆ, ವಸ್ತು ರೂಟಿಂಗ್ ಮತ್ತು ಅನುಮೋದಿತ ಶುದ್ಧೀಕರಣ ತಂತ್ರವನ್ನು ತನಿಖೆ ಮಾಡಿ. ಜೋಡಣೆಯು ಪ್ರಾಬಲ್ಯ ಹೊಂದಿದ್ದರೆ, ಸಂಗ್ರಹಣೆ, ಲೊಕೇಟಿಂಗ್ ವೈಶಿಷ್ಟ್ಯಗಳು ಮತ್ತು ಅಚ್ಚು ಸ್ಥಿತಿಯನ್ನು ಪರೀಕ್ಷಿಸಿ. ಮೊದಲ ಭಾಗ ಟ್ಯೂನಿಂಗ್ ಪ್ರಾಬಲ್ಯ ಹೊಂದಿದ್ದರೆ, ಲೆಕ್ಕಪರಿಶೋಧನೆ ಪಾಕವಿಧಾನ ಆಡಳಿತ, ಟೂಲಿಂಗ್ ಮಾಪನಾಂಕ ನಿರ್ಣಯ ಮತ್ತು ಪ್ರಕ್ರಿಯೆ ಸಾಕ್ಷ್ಯ. ಗುಣಮಟ್ಟದ ಕಾಯುವಿಕೆ ಪ್ರಾಬಲ್ಯ ಹೊಂದಿದ್ದರೆ, ಪೂರ್ವ-ಹಂತದ ಮಾಪನಾಂಕ ಮಾಪಕಗಳು ಮತ್ತು ಕೆಲಸವನ್ನು ಯಾರು ಬಿಡುಗಡೆ ಮಾಡಬಹುದು ಎಂಬುದನ್ನು ವಿವರಿಸಿ. ಗುರಿಯು ಪುನರಾವರ್ತನೀಯ ಮೊದಲ ಸ್ವೀಕೃತ ಉತ್ಪಾದನಾ ವಿಂಡೋ ಆಗಿದೆ, ಸ್ಕ್ರ್ಯಾಪ್ ನಂತರ ದಾಖಲೆ-ಸೆಟ್ಟಿಂಗ್ ಡ್ರೈ ಬದಲಾವಣೆ ಅಲ್ಲ.
ನಿರ್ವಹಣಾ ಕಾರ್ಯವನ್ನು ಸಹ ಸ್ಪಷ್ಟವಾಗಿ ಯೋಜಿಸಬೇಕು. ಬದಲಾವಣೆಯು ತಪಾಸಣೆಗಳಿಗೆ ಪ್ರವೇಶವನ್ನು ಒದಗಿಸುತ್ತದೆ, ಆದರೆ ಕಾರ್ಯಗಳನ್ನು ಸಂಯೋಜಿಸುವುದು ವ್ಯಾಪ್ತಿ, ಜನರು ಮತ್ತು ಶಕ್ತಿ-ನಿಯಂತ್ರಣ ಅಗತ್ಯಗಳನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ. ಬಳಸಿತಡೆಗಟ್ಟುವ ನಿರ್ವಹಣೆ ಪರಿಶೀಲನಾಪಟ್ಟಿಯೋಜಿತ ಹಸ್ತಕ್ಷೇಪದಲ್ಲಿ ಯಾವುದು ಸೇರಿದೆ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸಲು. ಉತ್ಪನ್ನದ ಸೆಟಪ್ ಬದಲಾವಣೆಗಳಿಂದ ನಿರ್ವಹಣಾ ಸಂಶೋಧನೆಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಿ ಇದರಿಂದ ಮರುಕಳಿಸುವ ಸಲಕರಣೆಗಳ ಸಮಸ್ಯೆಗಳು ಗೋಚರಿಸುತ್ತವೆ.
ಮುಂದಿನ ರನ್ ಅನ್ನು ಸುಲಭಗೊಳಿಸುವ ಬದಲಾವಣೆಯ ದಾಖಲೆಯನ್ನು ನಿರ್ಮಿಸಿ
ಉಪಯುಕ್ತ ದಾಖಲೆಯು ಪೂರ್ಣಗೊಳ್ಳಲು ಸಾಕಷ್ಟು ಚಿಕ್ಕದಾಗಿದೆ ಮತ್ತು ರನ್ ಅನ್ನು ಪುನರ್ನಿರ್ಮಿಸಲು ಸಾಕಷ್ಟು ನಿರ್ದಿಷ್ಟವಾಗಿದೆ. ಗುರುತಿನೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ: ದಿನಾಂಕ ಮತ್ತು ಸಮಯ, ಯಂತ್ರ, ಹೊರಹೋಗುವ ಮತ್ತು ಒಳಬರುವ ಉತ್ಪನ್ನ ಪರಿಷ್ಕರಣೆಗಳು, ಮೋಲ್ಡ್ ಮತ್ತು ಟೂಲಿಂಗ್ ಐಡಿಗಳು, ವಸ್ತು ಶ್ರೇಣಿಗಳು ಮತ್ತು ಸಾಕಷ್ಟು, ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆಗಳು, ತಂಡದ ಸದಸ್ಯರು ಮತ್ತು ಬಿಡುಗಡೆ ಅಧಿಕಾರ. ಈ ಹಿಂದೆ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ನಾಲ್ಕು ಟೈಮಿಂಗ್ ಪಾಯಿಂಟ್ಗಳನ್ನು ಸೇರಿಸಿ, ಜೊತೆಗೆ ಶುದ್ಧೀಕರಣದ ವಸ್ತುವಿನ ಪ್ರಮಾಣ ಅಥವಾ ತೂಕ, ಸೆಟಪ್ ತಿರಸ್ಕರಿಸುತ್ತದೆ ಮತ್ತು ಹಿಡಿದಿರುವ ಉತ್ಪನ್ನವನ್ನು ಸೇರಿಸಿ. ಸಸ್ಯವು ಒಂದು ಕ್ಷೇತ್ರವನ್ನು ವಿಶ್ವಾಸಾರ್ಹವಾಗಿ ಅಳೆಯಲು ಸಾಧ್ಯವಾಗದಿದ್ದರೆ, ಅದನ್ನು ಅಂದಾಜು ಮಾಡುವ ಬದಲು ಅಲಭ್ಯವೆಂದು ಲೇಬಲ್ ಮಾಡಿ.
ಗಮನಿಸಬಹುದಾದ ಭಾಷೆಯಲ್ಲಿ ವಿನಾಯಿತಿಗಳನ್ನು ದಾಖಲಿಸಿ. "ನೀರಿನ ಸಮಸ್ಯೆ" ಗಿಂತ "ಬಿ ಮೋಲ್ಡ್ ಸರ್ಕ್ಯೂಟ್ನಿಂದ ಕೂಲಿಂಗ್ ರಿಟರ್ನ್ ಯಾವುದೇ ಹರಿವನ್ನು ತೋರಿಸಲಿಲ್ಲ" ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ. "ರೆಸಿಪಿ ಫೈಲ್ 14 ಲೋಡ್ ಆಗಿದೆ; ಡೌನ್ಸ್ಟ್ರೀಮ್ ಪರೀಕ್ಷಕ SKU X ನಲ್ಲಿ ಉಳಿದಿದೆ" ಹ್ಯಾಂಡ್ಆಫ್ ವೈಫಲ್ಯವನ್ನು ಗುರುತಿಸುತ್ತದೆ. ಸಂಬಂಧಿತ ಗುರುತು ಗುರುತುಗಳೊಂದಿಗೆ ಅನಿರೀಕ್ಷಿತ ಉಡುಗೆ, ಸೋರಿಕೆ, ಹಾನಿಗೊಳಗಾದ ಕನೆಕ್ಟರ್ಗಳು ಅಥವಾ ಪುನರಾವರ್ತಿತ ಭಾಗ ದೋಷಗಳನ್ನು ಛಾಯಾಚಿತ್ರ ಮಾಡಿ. ಆಪರೇಟರ್ ಕಾಮೆಂಟ್ನಲ್ಲಿ ಅದನ್ನು ಹೂತುಹಾಕುವ ಬದಲು ಸರಿಪಡಿಸುವ ಕೆಲಸವನ್ನು ನಿರ್ವಹಣೆ ಅಥವಾ ಅಸಂಗತ ವ್ಯವಸ್ಥೆಗೆ ಲಿಂಕ್ ಮಾಡಿ.
| ರೆಕಾರ್ಡ್ ಬ್ಲಾಕ್ | ಕನಿಷ್ಠ ಉಪಯುಕ್ತ ಕ್ಷೇತ್ರಗಳು | ಪ್ರಶ್ನೆ ಮುಂದಿನ ಬಾರಿ ಉತ್ತರಿಸುತ್ತದೆ |
|---|---|---|
| ಉದ್ಯೋಗ ಗುರುತು | ಯಂತ್ರ, ಉತ್ಪನ್ನ, ಅಚ್ಚು, ಉಪಕರಣ, ವಸ್ತು ಮತ್ತು ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆಗಳು | ಭೌತಿಕ ಮತ್ತು ಡಿಜಿಟಲ್ ಪ್ಯಾಕೇಜ್ ಹೊಂದಿಕೆಯಾಗಿದೆಯೇ? |
| ಸಮಯ | ಕೊನೆಯದಾಗಿ ಸ್ವೀಕರಿಸಿದ ಹಳೆಯ ಭಾಗ, ಮೊದಲು ರೂಪುಗೊಂಡ ಹೊಸ ಭಾಗ, ಮೊದಲು ಅಂಗೀಕರಿಸಿದ ಭಾಗ, ಸ್ಥಿರ-ವಿಂಡೋ ಬಿಡುಗಡೆ | ನಿಲ್ಲಿಸಿದ ಮಧ್ಯಂತರವು ಎಲ್ಲಿ ಅರ್ಹತಾ ಸಮಯವಾಯಿತು? |
| ನಷ್ಟ | ಪರ್ಜ್ ಪ್ರಮಾಣ, ಸೆಟಪ್ ತಿರಸ್ಕರಿಸುತ್ತದೆ, ಹಿಡಿದಿರುವ ಉತ್ಪನ್ನ ಮತ್ತು ಪಾತ್ರದ ಮೂಲಕ ಶ್ರಮ | ಒಂದು ಚಿಕ್ಕ ನಿಲುಗಡೆಯು ನಷ್ಟವನ್ನು ಬೇರೆಡೆಗೆ ಸರಿಸಿತೇ? |
| ವಿಳಂಬ ಕೋಡ್ | ಕಾಯುವಿಕೆ, ಹುಡುಕಾಟ, ದುರಸ್ತಿ, ಸ್ವಚ್ಛಗೊಳಿಸುವಿಕೆ, ಶ್ರುತಿ, ಪರೀಕ್ಷೆ ಅಥವಾ ಅಧಿಕಾರ | ಯಾವ ತಯಾರಿ ಅಥವಾ ಸಿಸ್ಟಮ್ ಸಮಸ್ಯೆಯನ್ನು ಸುಧಾರಿಸಬೇಕು? |
| ಸ್ವೀಕಾರ | ಮಾದರಿ ಐಡಿಗಳು, ಅಳತೆಗಳು, ಪರೀಕ್ಷೆಗಳು, ಅನುಮೋದನೆ ಮತ್ತು ಅಂತಿಮ ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆ | ಲೈನ್ ಬಿಡುಗಡೆಯಾಗಿದೆ ಎಂದು ಯಾವ ಪುರಾವೆಗಳು ಸಾಬೀತುಪಡಿಸುತ್ತವೆ? |
| ವಿನಾಯಿತಿ | ಗಮನಿಸಿದ ಸಮಸ್ಯೆ, ಮಾಲೀಕರು, ನಿಯಂತ್ರಣ ಮತ್ತು ಲಿಂಕ್ ಮಾಡಿದ ಕ್ರಿಯೆ | ಅದೇ ಉದ್ಯೋಗವನ್ನು ಹಿಂದಿರುಗಿಸುವ ಮೊದಲು ಏನು ಸರಿಪಡಿಸಬೇಕು? |
ಒಂದು ಉತ್ತಮ ಓಟವನ್ನು ಅವಲಂಬಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ಉತ್ಪನ್ನ ಕುಟುಂಬದಿಂದ ಪುನರಾವರ್ತಿತ ಬದಲಾವಣೆಗಳನ್ನು ಪರಿಶೀಲಿಸಿ. ಪ್ರತಿ ಸಮಯದ ಹಂತಗಳ ಸರಾಸರಿ ಮತ್ತು ಹರಡುವಿಕೆ, ಪುನರಾವರ್ತಿತ ವಿನಾಯಿತಿಗಳು ಮತ್ತು ಪುನರಾವರ್ತಿತ ಸ್ಕ್ರ್ಯಾಪ್ ಮೋಡ್ಗಳನ್ನು ನೋಡಿ. ಒಂದು ಅಸಾಮಾನ್ಯವಾದ ವೇಗದ ಈವೆಂಟ್ ಚೆಕ್ ಅನ್ನು ಬಿಟ್ಟುಬಿಡಬಹುದು, ಆದರ್ಶ ಪರಿಸ್ಥಿತಿಗಳಿಂದ ಪ್ರಯೋಜನ ಪಡೆದಿರಬಹುದು ಅಥವಾ ವಿಭಿನ್ನ ಸ್ವೀಕಾರ ವ್ಯಾಖ್ಯಾನವನ್ನು ಬಳಸಿರಬಹುದು. ಡೇಟಾದ ಉದ್ದೇಶವು ಗುಣಮಟ್ಟ ಮತ್ತು ತಯಾರಿಕೆಯನ್ನು ಸುಧಾರಿಸುವುದು, ನಿರ್ವಾಹಕರನ್ನು ಬೈಪಾಸ್ ಮಾಡುವ ಸುರಕ್ಷತೆಗಳಿಗೆ ಒತ್ತಡ ಹೇರುವುದು ಅಲ್ಲ.

ಪ್ರಸ್ತುತ ಅನುಮೋದಿತ ಬೇಸ್ಲೈನ್ ಮತ್ತು ಮುಂದಿನ ಕ್ರಿಯೆಯೊಂದಿಗೆ ದಾಖಲೆಯನ್ನು ಮುಚ್ಚಿ. ಬದಲಾವಣೆಯು ಉತ್ತಮ ಸೆಟಪ್ ಅನ್ನು ಉಂಟುಮಾಡಿದರೆ, ಮಾಸ್ಟರ್ ಅನ್ನು ನವೀಕರಿಸುವ ಮೊದಲು ಸಸ್ಯದ ಅನುಮೋದನೆ ಪ್ರಕ್ರಿಯೆಯ ಮೂಲಕ ಪರಿಷ್ಕೃತ ಮೌಲ್ಯಗಳನ್ನು ರೂಟ್ ಮಾಡಿ. ಇದು ವಿನ್ಯಾಸದ ಸಮಸ್ಯೆಯನ್ನು ಬಹಿರಂಗಪಡಿಸಿದರೆ, ಇಂಜಿನಿಯರಿಂಗ್ ಅದನ್ನು ಮುಚ್ಚುವವರೆಗೆ ತಾತ್ಕಾಲಿಕ ಧಾರಕವನ್ನು ಗೋಚರಿಸುವಂತೆ ಇರಿಸಿ. ಈ ಶಿಸ್ತು ಪ್ರತಿ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಬದಲಾವಣೆಯನ್ನು ಮತ್ತೊಂದು ಪ್ರತ್ಯೇಕ ಶಿಫ್ಟ್ ಈವೆಂಟ್ಗೆ ಬದಲಾಗಿ ಬಳಸಬಹುದಾದ ಪುರಾವೆಯಾಗಿ ಪರಿವರ್ತಿಸುತ್ತದೆ.
ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಬದಲಾವಣೆಗಳ ಬಗ್ಗೆ ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಬದಲಾವಣೆಯಲ್ಲಿ ಏನು ಸೇರಿಸಲಾಗಿದೆ?
ಸಂಪೂರ್ಣ ಬದಲಾವಣೆಯು ಮೋಲ್ಡ್, ಡೈ ಮತ್ತು ಮ್ಯಾಂಡ್ರೆಲ್, ಬ್ಲೋ ಪಿನ್, ಕೋರ್ ಅಥವಾ ಇನ್ಸರ್ಟ್ಗಳು, ರೆಸಿನ್, ಮಾಸ್ಟರ್ಬ್ಯಾಚ್, ರಿಗ್ರೈಂಡ್ ನಿಯಮ, HMI ಪಾಕವಿಧಾನ, ಗೋಡೆಯ ದಪ್ಪದ ಪ್ರೊಫೈಲ್, ಟೇಕ್-ಔಟ್, ಟ್ರಿಮ್ಮರ್, ಲೀಕ್ ಟೆಸ್ಟರ್, ಕನ್ವೇಯರ್ ಗೈಡ್ಗಳು, ಲೇಬಲ್ಗಳು ಮತ್ತು ಪ್ಯಾಕ್-ಔಟ್ ಅನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. ನಿಖರವಾದ ವ್ಯಾಪ್ತಿಯು ಹೊರಹೋಗುವ ಮತ್ತು ಒಳಬರುವ ಉತ್ಪನ್ನ ಪ್ಯಾಕೇಜುಗಳ ನಡುವಿನ ವ್ಯತ್ಯಾಸವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ನಿಲ್ಲಿಸುವ ಮೊದಲು ಆ ವ್ಯತ್ಯಾಸಗಳನ್ನು ವಿವರಿಸಿ. ಅಚ್ಚು ಮಾತ್ರ ಪಟ್ಟಿಮಾಡಿದ್ದರೆ, ತಂಡವು ಹಳೆಯ ವಸ್ತು ಮಾರ್ಗ, ನಿಯಂತ್ರಕ ಫೈಲ್ ಅಥವಾ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸೆಟ್ಟಿಂಗ್ನೊಂದಿಗೆ ಮರುಪ್ರಾರಂಭಿಸಬಹುದು.
ಬದಲಾವಣೆಯ ಸಮಯವನ್ನು ಯಾವಾಗ ಪ್ರಾರಂಭಿಸಬೇಕು ಮತ್ತು ನಿಲ್ಲಿಸಬೇಕು?
ಪ್ರಾಯೋಗಿಕ ವ್ಯಾಖ್ಯಾನವು ಹೊರಹೋಗುವ ಕೆಲಸದಿಂದ ಕೊನೆಯದಾಗಿ ಅಂಗೀಕರಿಸಲ್ಪಟ್ಟ ಭಾಗದಲ್ಲಿ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ ಮತ್ತು ಒಳಬರುವ ಕೆಲಸಕ್ಕಾಗಿ ಮೊದಲ ಒಪ್ಪಿಕೊಂಡ ಉತ್ಪಾದನಾ ವಿಂಡೋದಲ್ಲಿ ಕೊನೆಗೊಳ್ಳುತ್ತದೆ. ಮೊದಲ ರೂಪುಗೊಂಡ ಭಾಗ ಮತ್ತು ಮೊದಲು ಸ್ವೀಕರಿಸಿದ ಭಾಗಕ್ಕೆ ಮಧ್ಯಂತರ ಸಮಯವನ್ನು ಸಹ ದಾಖಲಿಸಿ. ಸ್ಥಾವರವು ಉತ್ಪಾದನಾ ವಿಂಡೋವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು, ಉದಾಹರಣೆಗೆ ಎಲ್ಲಾ ಸಂಬಂಧಿತ ಕೇಂದ್ರಗಳು, ಕುಳಿಗಳು ಅಥವಾ ತಲೆಗಳಲ್ಲಿ ನಿರ್ದಿಷ್ಟ ಸಂಖ್ಯೆಯ ಸತತ ಭಾಗಗಳು ಅಥವಾ ಸಮಯ ಆಧಾರಿತ ಮಾದರಿ. ಅದೇ ವ್ಯಾಖ್ಯಾನವನ್ನು ಬಳಸುವುದರಿಂದ ಭವಿಷ್ಯದ ಹೋಲಿಕೆಗಳನ್ನು ಅರ್ಥಪೂರ್ಣವಾಗಿಸುತ್ತದೆ.
ಸಸ್ಯವು ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಅಚ್ಚು ಬದಲಾವಣೆಯ ಸಮಯವನ್ನು ಸುರಕ್ಷಿತವಾಗಿ ಕಡಿಮೆ ಮಾಡುವುದು ಹೇಗೆ?
ಗುರುತಿಸುವಿಕೆ, ವೇದಿಕೆ, ಶುಚಿಗೊಳಿಸುವಿಕೆ, ಪಾಕವಿಧಾನ ಪರಿಶೀಲನೆ, ಗೇಜ್ ತಯಾರಿಕೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಯೋಜನೆಯನ್ನು ನಿಲ್ಲಿಸಿದ ಮಧ್ಯಂತರದ ಹೊರಗೆ ಸರಿಸಿ, ಈ ಚಟುವಟಿಕೆಗಳನ್ನು ಉತ್ಪಾದನೆಯಲ್ಲಿ ಹಸ್ತಕ್ಷೇಪ ಮಾಡದೆಯೇ ಮಾಡಬಹುದು. ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ಲೇಬಲ್ ಮಾಡಿ, ಸಂಗ್ರಹಣೆಯನ್ನು ರಕ್ಷಿಸಿ, ಉದ್ಯೋಗ-ನಿರ್ದಿಷ್ಟ ಕಿಟ್ಗಳನ್ನು ತಯಾರಿಸಿ ಮತ್ತು ಪ್ರತಿ ಹ್ಯಾಂಡ್ಆಫ್ಗೆ ಮಾಲೀಕರನ್ನು ನಿಯೋಜಿಸಿ. ಕಾಯುವ ಮತ್ತು ತಿದ್ದುಪಡಿ ಸಮಯವನ್ನು ಭೌತಿಕ ಅಚ್ಚು ಕೆಲಸದಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ವಿಶ್ಲೇಷಿಸಿ. ಕಾವಲುಗಾರರನ್ನು ಬೈಪಾಸ್ ಮಾಡುವ ಮೂಲಕ, ಅಪಾಯಕಾರಿ-ಶಕ್ತಿಯ ನಿಯಂತ್ರಣಗಳನ್ನು ಬಿಟ್ಟುಬಿಡುವ ಮೂಲಕ, ರೇಟ್ ಮಾಡದ ಲಿಫ್ಟಿಂಗ್ ಉಪಕರಣಗಳನ್ನು ಬಳಸುವ ಮೂಲಕ ಅಥವಾ ಅಗತ್ಯವಿರುವ ತಪಾಸಣೆಗಳು ಹಾದುಹೋಗುವ ಮೊದಲು ಭಾಗಗಳನ್ನು ಸ್ವೀಕರಿಸುವ ಮೂಲಕ ಸಮಯವನ್ನು ಕಡಿಮೆ ಮಾಡಬೇಡಿ.
ಉಳಿಸಿದ ಪಾಕವಿಧಾನವನ್ನು ಲೋಡ್ ಮಾಡುವುದರಿಂದ ಸೆಟಪ್ ಮುಕ್ತಾಯವಾಗುತ್ತದೆಯೇ?
ಇಲ್ಲ. ಉಳಿಸಿದ ಪಾಕವಿಧಾನವು ಸ್ಥಾಪಿಸಲಾದ ಅಚ್ಚು, ಡೈ ಟೂಲಿಂಗ್, ಬ್ಲೋ ಪಿನ್, ವಸ್ತು ಮತ್ತು ಉತ್ಪನ್ನ ಪರಿಷ್ಕರಣೆಯೊಂದಿಗೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು. ಕೆಲವು ಸೆಟ್ಟಿಂಗ್ಗಳು ಪ್ರತ್ಯೇಕ ಪ್ಯಾರಿಸನ್ ನಿಯಂತ್ರಕ ಅಥವಾ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಯಂತ್ರದಲ್ಲಿ ವಾಸಿಸಬಹುದು. ಸಂಪೂರ್ಣ ಫೈಲ್ ಸೆಟ್ ಅನ್ನು ದೃಢೀಕರಿಸಿ, ಅನುಮತಿಸಲಾದ ಹಸ್ತಚಾಲಿತ ಚಲನೆಯನ್ನು ಸಾಬೀತುಪಡಿಸಿ ಮತ್ತು ಬಿಡುಗಡೆಯಾದ ಬೇಸ್ಲೈನ್ನೊಂದಿಗೆ ನಿಜವಾದ ಯಂತ್ರದ ನಡವಳಿಕೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. Moog ನ DigiPack III ಕೈಪಿಡಿಯು ಪ್ಯಾರಿಸನ್-ಪ್ರೊಫೈಲ್ ಮತ್ತು ಡೈ-ಗ್ಯಾಪ್ ಟೂಲಿಂಗ್ ಮಾಪನಾಂಕ ನಿರ್ಣಯದ ಮಾಹಿತಿಯೊಂದಿಗೆ ಶೇಖರಿಸಲಾದ ಕಂಟೇನರ್ ಫೈಲ್ಗಳನ್ನು ಲಿಂಕ್ ಮಾಡುತ್ತದೆ, ಅದಕ್ಕಾಗಿಯೇ ಹಾರ್ಡ್ವೇರ್ ಗುರುತು ಮತ್ತು ಫೈಲ್ ಗುರುತು ಸಂಪರ್ಕದಲ್ಲಿರಬೇಕು.
ವಸ್ತು ಬದಲಾವಣೆಯ ನಂತರ ಕಪ್ಪು ಚುಕ್ಕೆಗಳು ಅಥವಾ ಬಣ್ಣದ ಗೆರೆಗಳು ಏಕೆ ಕಾಣಿಸಿಕೊಳ್ಳುತ್ತವೆ?
ಸಂಭವನೀಯ ಕಾರಣಗಳಲ್ಲಿ ಹಳೆಯ ವಸ್ತು ನಿರ್ವಹಣೆ ಅಥವಾ ಕರಗುವ ಹಾದಿಯಲ್ಲಿ ಉಳಿದಿದೆ, ಕಲುಷಿತ ರಾಳ ಅಥವಾ ರೀಗ್ರೈಂಡ್, ಸ್ಥಬ್ದ ಪ್ರದೇಶದಿಂದ ಬಿಡುಗಡೆಯಾದ ರಾಳ, ಅಸಮವಾದ ಬಣ್ಣ ಮಿಶ್ರಣ, ಹೀಟರ್ ದೋಷಗಳು ಅಥವಾ ಸೂಕ್ತವಲ್ಲದ ಸ್ಥಗಿತಗೊಳಿಸುವಿಕೆ ಮತ್ತು ಶುದ್ಧೀಕರಣ. ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ರಾಳ ಮತ್ತು ಪರಿವರ್ತನೆಯ ದಾಖಲೆಯನ್ನು ಸಂರಕ್ಷಿಸಿ. ಅನುಮೋದಿತ ಯಂತ್ರ ಮತ್ತು ರಾಳ-ಪೂರೈಕೆದಾರ ವಿಧಾನವನ್ನು ಅನುಸರಿಸಿ, ವಸ್ತು ಮಾರ್ಗವನ್ನು ಪರೀಕ್ಷಿಸಿ ಮತ್ತು ದೋಷವು ಯಾದೃಚ್ಛಿಕವಾಗಿದೆಯೇ ಅಥವಾ ಪ್ಯಾರಿಸನ್ ಸುತ್ತಲೂ ಸ್ಥಿರವಾಗಿದೆಯೇ ಎಂದು ವರ್ಗೀಕರಿಸಿ. ಪ್ರತಿ ರಾಳ ಮತ್ತು ತಲೆಗೆ ಒಂದು ಸಾರ್ವತ್ರಿಕ ಶುದ್ಧೀಕರಣ ವಿಧಾನವು ಸುರಕ್ಷಿತವಾಗಿದೆ ಎಂದು ಭಾವಿಸಬೇಡಿ.
ಕಷ್ಟಕರವಾದ ಬದಲಾವಣೆಯ ಕುರಿತು ಕಿಂಗ್ಗಲ್ಗೆ ಯಾವ ಮಾಹಿತಿಯನ್ನು ಕಳುಹಿಸಬೇಕು?
ಯಂತ್ರ ಮತ್ತು ನಿಯಂತ್ರಕ ಗುರುತಿಸುವಿಕೆ, ಹೊರಹೋಗುವ ಮತ್ತು ಒಳಬರುವ ಉತ್ಪನ್ನ ರೇಖಾಚಿತ್ರಗಳು, ಮೋಲ್ಡ್ ಮತ್ತು ಟೂಲಿಂಗ್ ಐಡಿಗಳು, ರೆಸಿನ್ ಗ್ರೇಡ್ಗಳು ಮತ್ತು ಬಹಳಷ್ಟು, ಮಾಸ್ಟರ್ಬ್ಯಾಚ್ ಮತ್ತು ರಿಗ್ರೈಂಡ್ ವಿವರಗಳು, ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆಗಳು, ಅಲಾರಾಂ ಇತಿಹಾಸ, ಯುಟಿಲಿಟಿ ರೀಡಿಂಗ್ಗಳು, ಬದಲಾವಣೆಯ ಟೈಮ್ಲೈನ್, ಗುರುತಿಸಲಾದ ಮಾದರಿ ಛಾಯಾಚಿತ್ರಗಳು ಮತ್ತು ಅಳತೆ ಮಾಡಿದ ವೈಫಲ್ಯದ ಡೇಟಾವನ್ನು ಕಳುಹಿಸಿ. ಅಪಾಯದ ವಲಯವನ್ನು ಪ್ರವೇಶಿಸದೆಯೇ ಅದನ್ನು ಸೆರೆಹಿಡಿಯಲು ಸಾಧ್ಯವಾದಾಗ ಮಾತ್ರ ವೀಡಿಯೊವನ್ನು ಸೇರಿಸಿ. ನಿರ್ದಿಷ್ಟ ಸಾಕ್ಷ್ಯವು ವಸ್ತು-ಮಾರ್ಗ, ಉಪಕರಣ, ನಿಯಂತ್ರಣ, ಉಪಯುಕ್ತತೆ ಅಥವಾ ಭಾಗ-ವಿನ್ಯಾಸ ಸಮಸ್ಯೆಯನ್ನು ಹೆಚ್ಚು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಪ್ರತ್ಯೇಕಿಸಲು ಚರ್ಚೆಯನ್ನು ಅನುಮತಿಸುತ್ತದೆ.
ಉತ್ಪನ್ನ ಪ್ಯಾಕೇಜ್ ಸುತ್ತಲೂ ಯಂತ್ರವನ್ನು ಯೋಜಿಸಿ
ಹೊಸ ಅಚ್ಚು, ಹೊಸ ವಸ್ತು ಅಥವಾ ಪುನರಾವರ್ತಿತ ಬದಲಾವಣೆಯ ಸಮಸ್ಯೆಗಾಗಿ, ನಿಜವಾದ ಭಾಗ ಡ್ರಾಯಿಂಗ್, ರಾಳ, ಗುರಿ ಪರೀಕ್ಷೆಗಳು, ಅಚ್ಚು ಮತ್ತು ಉಪಕರಣದ ವಿವರಗಳು, ಪ್ರಸ್ತುತ ಯಂತ್ರ ಮಾಹಿತಿ ಮತ್ತು ಗಮನಿಸಿದ ಬದಲಾವಣೆಯ ದಾಖಲೆಯನ್ನು ಕಳುಹಿಸಿ. ಕಿಂಗ್ಗಲ್ ಯಂತ್ರ, ಉಪಕರಣಗಳು, ನಿಯಂತ್ರಣಗಳು ಮತ್ತು ಉತ್ಪಾದನಾ ಅವಶ್ಯಕತೆಗಳನ್ನು ಅದೇ ಪುರಾವೆಗಳ ಗುಂಪಿನಿಂದ ಚರ್ಚಿಸಬಹುದು.
ನಿಮ್ಮ ಯೋಜನೆಯ ಮಾಹಿತಿಯನ್ನು ಕಳುಹಿಸಿಮೂಲಗಳನ್ನು ಪರಿಶೀಲಿಸಲಾಗಿದೆ ಮತ್ತು ಪುರಾವೆ ವಿಧಾನ
ಮೊದಲ-ಪಕ್ಷದ ಕಿಂಗ್ಗಲ್ ಪುಟಗಳು ಮತ್ತು ಕಿಂಗ್ಗಲ್-ಹೋಸ್ಟ್ ಮಾಡಿದ ಕೈಪಿಡಿಗಳನ್ನು ಯಂತ್ರ-ಇಂಟರ್ಫೇಸ್, ಪ್ರಾಜೆಕ್ಟ್-ಇನ್ಪುಟ್ ಮತ್ತು ತರಬೇತಿ-ವ್ಯಾಪ್ತಿಯ ಹೇಳಿಕೆಗಳಿಗಾಗಿ ಬಳಸಲಾಗಿದೆ. ನಿಯಂತ್ರಕ ತಯಾರಕರ ಕೈಪಿಡಿಯನ್ನು ಸಂಗ್ರಹಿಸಿದ-ಫೈಲ್ ಮತ್ತು ಟೂಲಿಂಗ್-ಕ್ಯಾಲಿಬ್ರೇಶನ್ ಸಂಬಂಧಗಳಿಗಾಗಿ ಬಳಸಲಾಗಿದೆ. ವಸ್ತು ಮಾಲಿನ್ಯ ಮತ್ತು ಅವನತಿ ಮಾರ್ಗಗಳಿಗಾಗಿ ಅಧಿಕೃತ ರಾಳ-ನಿರ್ಮಾಪಕ ಮಾರ್ಗದರ್ಶಿಯನ್ನು ಬಳಸಲಾಗಿದೆ. OSHA ನಿಯಮಗಳನ್ನು ಯುನೈಟೆಡ್ ಸ್ಟೇಟ್ಸ್ ಸುರಕ್ಷತಾ ಗಡಿಯನ್ನು ವಿವರಿಸಲು ಮಾತ್ರ ಬಳಸಲಾಗಿದೆ. ಕೆಳಗಿನ ಯಾವುದೇ ಮೂಲವನ್ನು ಸಾರ್ವತ್ರಿಕ ಪಾಕವಿಧಾನವಾಗಿ ಪ್ರಸ್ತುತಪಡಿಸಲಾಗಿಲ್ಲ.
- ಕಿಂಗ್ಗಲ್-ಹೋಸ್ಟ್ ಮಾಡಿದ ಸ್ವಯಂಚಾಲಿತ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮೆಷಿನ್ ಆಪರೇಷನ್ ಮ್ಯಾನ್ಯುಯಲ್, ಸೆಪ್ಟೆಂಬರ್ 8, 2026 ರಂದು ಪ್ರವೇಶಿಸಲಾಗಿದೆ.
- ಮೂಗ್ ಡಿಜಿಪ್ಯಾಕ್ III ಪ್ಯಾರಿಸನ್ ವಾಲ್ ದಪ್ಪ ನಿಯಂತ್ರಕ ಕೈಪಿಡಿ, MRJ06301, ಕಿಂಗ್ಗಲ್ ಅವರು ಹೋಸ್ಟ್ ಮಾಡಿದ್ದಾರೆ, ಸೆಪ್ಟೆಂಬರ್ 8, 2026 ರಂದು ಪ್ರವೇಶಿಸಲಾಗಿದೆ.
- ಕಿಂಗ್ಗಲ್ ಮಾರಾಟ ಪ್ರಕ್ರಿಯೆಮತ್ತುಮಾರಾಟದ ನಂತರದ ಸೇವೆ, ಸೆಪ್ಟೆಂಬರ್ 8, 2026 ರಂದು ಪ್ರವೇಶಿಸಲಾಗಿದೆ.
- ಲಿಯೊಂಡೆಲ್ ಬಾಸೆಲ್, ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಸಮಸ್ಯೆಗಳನ್ನು ಹೇಗೆ ಪರಿಹರಿಸುವುದು, ಸೆಪ್ಟೆಂಬರ್ 8, 2026 ರಂದು ಪ್ರವೇಶಿಸಲಾಗಿದೆ.
- OSHA 29 CFR 1910.147, ಅಪಾಯಕಾರಿ ಶಕ್ತಿಯ ನಿಯಂತ್ರಣ, ಸೆಪ್ಟೆಂಬರ್ 8, 2026 ರಂದು ಪ್ರವೇಶಿಸಲಾಗಿದೆ.
- OSHA 29 CFR 1910.212, ಎಲ್ಲಾ ಯಂತ್ರಗಳಿಗೆ ಸಾಮಾನ್ಯ ಅವಶ್ಯಕತೆಗಳು, ಸೆಪ್ಟೆಂಬರ್ 8, 2026 ರಂದು ಪ್ರವೇಶಿಸಲಾಗಿದೆ.