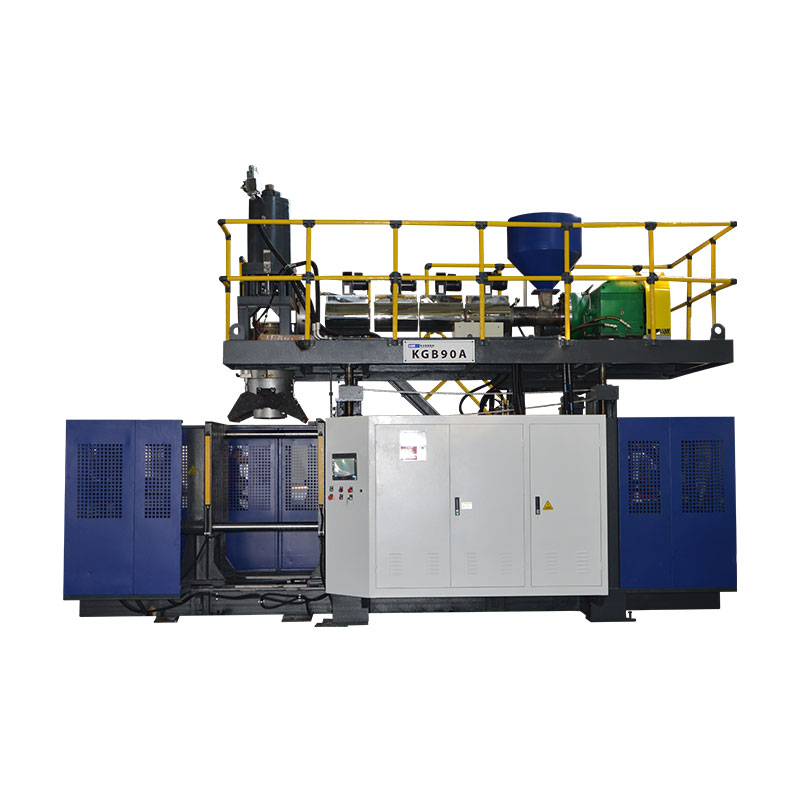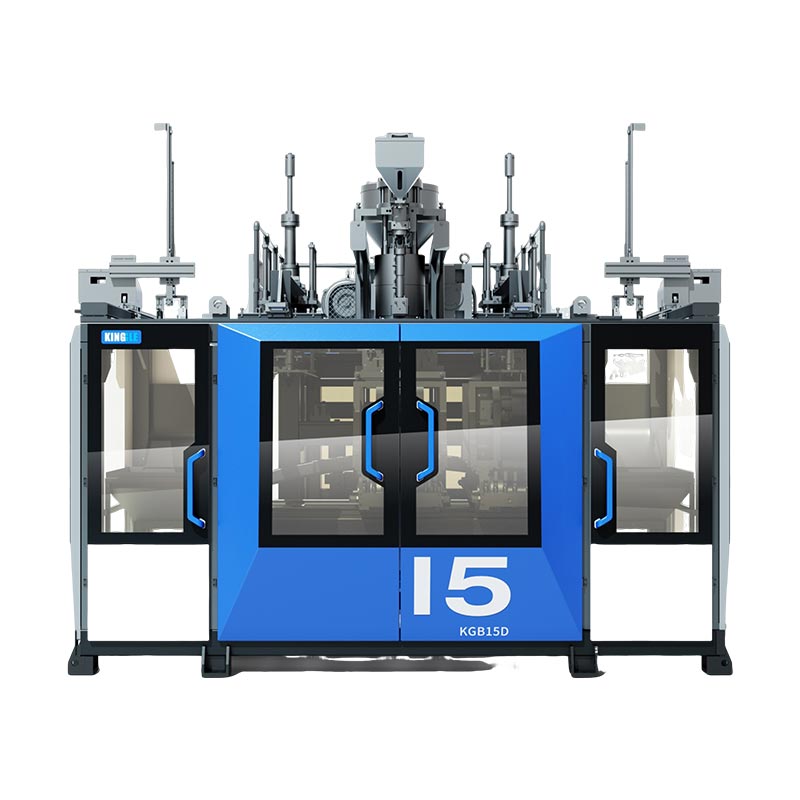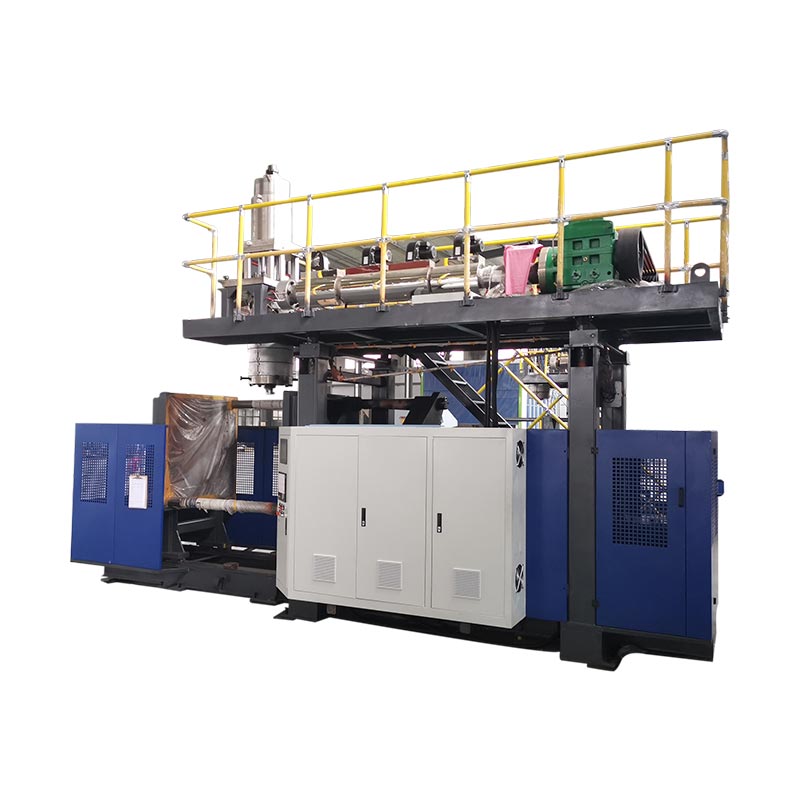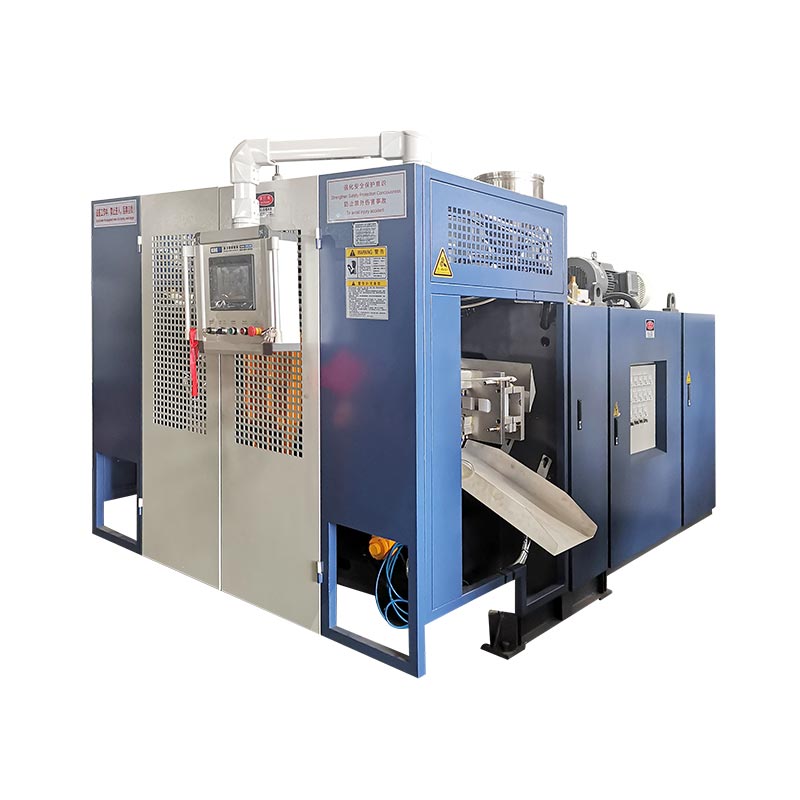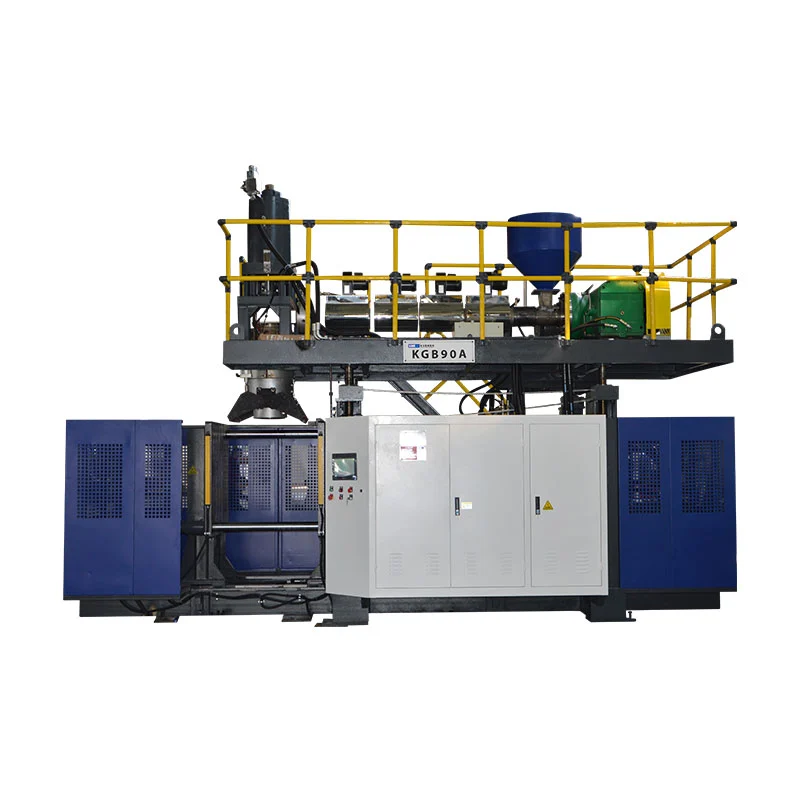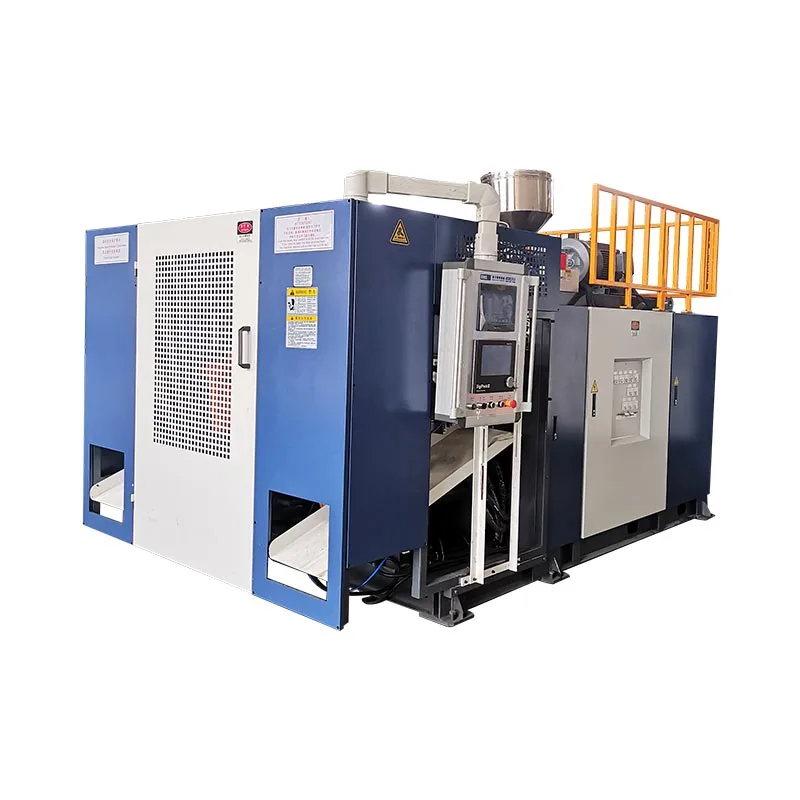
ಪ್ರಸ್ತುತ ಚಕ್ರವನ್ನು ಎಲ್ಲಿ ಸೇವಿಸಲಾಗುತ್ತಿದೆ ಎಂಬುದನ್ನು ತಂಡವು ಅಳೆಯುವ ನಂತರ ಮತ್ತು ಅಂಗೀಕರಿಸಿದ ಭಾಗವು ಇನ್ನೂ ಅದರ ನಿರ್ದಿಷ್ಟತೆಯನ್ನು ಪೂರೈಸುತ್ತದೆ ಎಂದು ಖಚಿತಪಡಿಸಿದ ನಂತರವೇ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಸೈಕಲ್ ಸಮಯವನ್ನು ಕಡಿಮೆ ಮಾಡಬೇಕು.ಕೂಲಿಂಗ್ ಸಾಮಾನ್ಯವಾಗಿ ದೊಡ್ಡ ಬ್ಲಾಕ್ ಅನ್ನು ಆಕ್ರಮಿಸುತ್ತದೆ, ಆದರೆ ಪ್ಯಾರಿಸನ್ ಡೆಲಿವರಿ, ಕ್ಲ್ಯಾಂಪ್ ಮೋಷನ್, ಬ್ಲೋಯಿಂಗ್, ಎಕ್ಸಾಸ್ಟ್, ಟೇಕ್-ಔಟ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ವೇಟಿಂಗ್ ಕೂಡ ವೇಗವನ್ನು ಹೊಂದಿಸಬಹುದು. ಸ್ಥಿರವಾದ ಬೇಸ್ಲೈನ್ ಅನ್ನು ನಿರ್ಮಿಸಿ, ಒಂದು ಸಾಕ್ಷ್ಯಾಧಾರಿತ ನಿರ್ಬಂಧವನ್ನು ಹೆಸರಿಸಿ, ಅದನ್ನು ನಿಯಂತ್ರಿಸುವ ವೇರಿಯೇಬಲ್ ಅನ್ನು ಮಾತ್ರ ಬದಲಾಯಿಸಿ, ನಂತರ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್, ಗೋಡೆಯ ವಿತರಣೆ, ಆಯಾಮಗಳು, ಎಜೆಕ್ಷನ್ ನಂತರದ ಆಕಾರ, ಅಗತ್ಯವಿರುವ ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಗಳು ಮತ್ತು ದೋಷಗಳನ್ನು ಕಡಿಮೆ ಚಕ್ರವನ್ನು ಇರಿಸುವ ಮೊದಲು ಹೋಲಿಸಿ, ಉತ್ಪನ್ನ, ರಾಳ, ಅಚ್ಚು, ಉಪಯುಕ್ತತೆ ಸ್ಥಿತಿ ಮತ್ತು ಅಂತಿಮ ಪಾಕವಿಧಾನದ ಪರಿಷ್ಕರಣೆ ಫಲಿತಾಂಶವನ್ನು ಪುನರಾವರ್ತಿಸಬಹುದು.

ಉತ್ಪಾದನಾ ತಂಡಗಳು ಬಳಸುವ ಪರಿಭಾಷೆ:ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಸೈಕಲ್ ಟೈಮ್ ಆಪ್ಟಿಮೈಸೇಶನ್, ಎಕ್ಸ್ಟ್ರೂಷನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಸೈಕಲ್ ಟೈಮ್, ಬಾಟಲ್ ಬ್ಲೋಯಿಂಗ್ ಮೆಷಿನ್ ಸೈಕಲ್ ಟೈಮ್, ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮೆಷಿನ್ ಔಟ್ಪುಟ್, ಸೈಕಲ್ ರಿಡಕ್ಷನ್, ಕೂಲಿಂಗ್ ಟೈಮ್ ಆಪ್ಟಿಮೈಸೇಶನ್ ಮತ್ತು ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಪ್ರೊಡಕ್ಷನ್ ದಕ್ಷತೆ. ಈ ನಿಯಮಗಳು ಒಂದೇ ವ್ಯಾಪಾರದ ಗುರಿಯನ್ನು ಸೂಚಿಸುತ್ತವೆ, ಆದರೆ ತಾಂತ್ರಿಕ ಕೆಲಸವು ಗುರಿಯ ಶೇಕಡಾವಾರು ಬದಲಿಗೆ ಅಳತೆ ಪ್ರಕ್ರಿಯೆಯೊಂದಿಗೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ.
ಚಕ್ರವನ್ನು ನಿರ್ಬಂಧಿಸಬಹುದಾದ ಆರು ಸ್ಥಳಗಳು
| ಸೈಕಲ್ ಬ್ಲಾಕ್ | ಯಂತ್ರದಲ್ಲಿ ಅಳತೆ ಮಾಡಿ | ಸಂಕ್ಷಿಪ್ತಗೊಳಿಸುವ ಮೊದಲು ಸಾಕ್ಷಿ | ನಂತರ ಕಾಣಿಸಿಕೊಳ್ಳಬಹುದಾದ ವೈಫಲ್ಯ |
|---|---|---|---|
| ಪ್ಯಾರಿಸನ್ ಅಥವಾ ಶಾಟ್ | ಪುನರಾವರ್ತಿತ ಪ್ರಾರಂಭ/ಅಂತ್ಯ ಸಂಕೇತ, ಪ್ಯಾರಿಸನ್ ಉದ್ದ, ಶಾಟ್ ಅಥವಾ ಸಂಚಯಕ ಸ್ಥಾನ | ಸ್ಥಿರ ವಿತರಣೆ ಮತ್ತು ಅಚ್ಚು ಮುಚ್ಚುವಿಕೆಗೆ ಸರಿಯಾದ ಸಂಬಂಧ | ಸಾಗ್, ಶಾರ್ಟ್ ಪ್ಯಾರಿಸನ್, ವೆಬ್ಬಿಂಗ್, ತೂಕ ಅಥವಾ ಪ್ರೊಫೈಲ್ ಶಿಫ್ಟ್ |
| ಮುಚ್ಚಿ ಮತ್ತು ಲಾಕ್ ಮಾಡಿ | ಆದೇಶ, ಸ್ಥಾನ ಪ್ರತಿಕ್ರಿಯೆ ಮತ್ತು ಪೂರ್ಣಗೊಳಿಸುವಿಕೆಯ ಸ್ಥಿತಿ | ಸ್ಪಷ್ಟ ಚಲನೆ, ಪೂರ್ಣ ಮುಚ್ಚುವಿಕೆ ಮತ್ತು ಅನುಮೋದಿತ ಯಂತ್ರ ಸ್ಥಿತಿ | ಫ್ಲ್ಯಾಶ್, ಪಿಂಚ್ ಹಾನಿ, ಅಪೂರ್ಣ ಮುಚ್ಚುವಿಕೆ ಅಥವಾ ಘರ್ಷಣೆ |
| ಬ್ಲೋ ಮತ್ತು ನಿಷ್ಕಾಸ | ಈವೆಂಟ್ ಸಮಯದಲ್ಲಿ ಸಮಯ, ಯಂತ್ರದ ಒಳಹರಿವಿನ ಹವಾನಿಯಂತ್ರಣ ಮತ್ತು ಒತ್ತಡದ ವರ್ತನೆ | ಸಂಪೂರ್ಣ ಹಣದುಬ್ಬರ, ವಿವರ, ಗಾಳಿ ಮತ್ತು ಸುರಕ್ಷಿತ ಬಿಡುಗಡೆ | ಅಪೂರ್ಣ ಭಾಗ, ಬ್ಲೋ-ಔಟ್, ಅಂಟಿಕೊಳ್ಳುವುದು ಅಥವಾ ಆರಂಭಿಕ ತೆರೆಯುವಿಕೆ |
| ಕೂಲಿಂಗ್ | ಸರ್ಕ್ಯೂಟ್, ಅಚ್ಚು ತಾಪಮಾನದ ಮಾದರಿ ಮತ್ತು ಎಜೆಕ್ಷನ್ನಲ್ಲಿ ಭಾಗ ಸ್ಥಿತಿಯ ಮೂಲಕ ಸರಬರಾಜು ಮತ್ತು ಹಿಂತಿರುಗಿಸುವ ಸ್ಥಿತಿ | ಸ್ಥಿರ ಆಯಾಮಗಳು, ಗೋಡೆ, ಕುತ್ತಿಗೆ, ಬೇಸ್ ಮತ್ತು ಪೋಸ್ಟ್-ಎಜೆಕ್ಷನ್ ಆಕಾರ | ವಾರ್ಪೇಜ್, ಅಂಡಾಕಾರದ ಕುತ್ತಿಗೆ, ಕುಗ್ಗುವಿಕೆ, ರಾಕರ್ ಬಾಟಮ್ ಅಥವಾ ಹಾಟ್ ಟ್ರಿಮ್ಮಿಂಗ್ |
| ಟೇಕ್-ಔಟ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ | ರೋಬೋಟ್, ಕನ್ವೇಯರ್, ಟ್ರಿಮ್ಮರ್ ಮತ್ತು ಪರೀಕ್ಷಕ ಅನುಕ್ರಮ | ಭಾಗವು ಪ್ರತಿ ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ಉತ್ಪಾದನಾ ವೇಗದಲ್ಲಿ ತೆರವುಗೊಳಿಸುತ್ತದೆ | ಘರ್ಷಣೆಗಳು, ಜಾಮ್, ಟ್ರಿಮ್ ಹಾನಿ ಅಥವಾ ಪರೀಕ್ಷಕ ಬ್ಯಾಕ್ಲಾಗ್ |
01 / ಬೇಸ್ಲೈನ್ಲೈನ್ ವಾಸ್ತವವಾಗಿ ಚಾಲನೆಯಲ್ಲಿರುವ ಚಕ್ರದೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ
ಒಂದು ಚಕ್ರ-ಸಮಯದ ಯೋಜನೆಗೆ ಒಂದು ಪುನರಾವರ್ತಿತ ಮಾಪನ ಬಿಂದು ಅಗತ್ಯವಿದೆ. ನಿರಂತರ ಹೊರತೆಗೆಯುವ ಸಾಲಿನಲ್ಲಿ, ಆ ಬಿಂದುವು ಪ್ಯಾರಿಸನ್ ಕಟ್ ಅಥವಾ ಮುಂದಿನ ಪುನರಾವರ್ತಿತ ಯಂತ್ರ ಅನುಕ್ರಮದ ಪ್ರಾರಂಭದೊಂದಿಗೆ ಸಂಬಂಧಿಸಿದ ಸಂಕೇತವಾಗಿರಬಹುದು. ಸಂಚಯಕ ಯಂತ್ರದಲ್ಲಿ, ಶಾಟ್ ತಯಾರಿಕೆ, ಸಂಚಯಕ ಸ್ಥಾನ, ಪುಶ್-ಔಟ್ ಮತ್ತು ಮೋಲ್ಡಿಂಗ್ ಅನುಕ್ರಮದ ಮೂಲಕ ಉತ್ಪಾದನೆಯನ್ನು ಚೆನ್ನಾಗಿ ಅರ್ಥಮಾಡಿಕೊಳ್ಳಬಹುದು. ಸಂಪೂರ್ಣ ರಚನೆಯ ಈವೆಂಟ್ಗೆ ಒಮ್ಮೆ ಕಾಣಿಸಿಕೊಳ್ಳುವ ಸಂಕೇತವನ್ನು ಆರಿಸಿ ಮತ್ತು ಅದನ್ನು ದಾಖಲಿಸಿ. ಒಂದು ಯಂತ್ರದಿಂದ HMI ಗುರಿಯನ್ನು ಇನ್ನೊಂದರಿಂದ ಕೈಯಿಂದ ಸಮಯಕ್ಕೆ ನೋಡುವುದರೊಂದಿಗೆ ಹೋಲಿಸಬೇಡಿ.
ಕಿಂಗ್ಗಲ್-ಹೋಸ್ಟ್ ಮಾಡಿದೆಮೂಗ್ ಡಿಜಿಪ್ಯಾಕ್ III ಕೈಪಿಡಿವ್ಯತ್ಯಾಸವನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ವಿವರಿಸುತ್ತದೆ. ನಿರಂತರ ಹೊರತೆಗೆಯುವಿಕೆಗಾಗಿ, ನಿಯಂತ್ರಕವು ಪ್ಯಾರಿಸನ್ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಸೈಕಲ್ ಸಮಯಕ್ಕೆ ಸಂಬಂಧಿಸಬಹುದು ಮತ್ತು ಸತತ ಆರಂಭದ ಸಂಕೇತಗಳ ನಡುವಿನ ಮಧ್ಯಂತರವನ್ನು ಅಳೆಯಬಹುದು. ಸಂಚಯಕ ಯಂತ್ರಕ್ಕಾಗಿ, ವಸ್ತುವನ್ನು ಹೊರಕ್ಕೆ ತಳ್ಳಿದಾಗ ಪ್ಯಾರಿಸನ್ ಪ್ರೊಫೈಲ್ ಸಂಚಯಕ ಸ್ಥಾನಕ್ಕೆ ಸಂಬಂಧಿಸಿದೆ. ಈ ವ್ಯತ್ಯಾಸವು ಮುಖ್ಯವಾಗಿದೆ ಏಕೆಂದರೆ ಅದೇ ಸಮಯದ ಸಂಪಾದನೆಯು ಒಂದು ಯಂತ್ರದಲ್ಲಿ ಗೋಡೆಯ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಬದಲಾಯಿಸಬಹುದು ಮತ್ತು ಇನ್ನೊಂದರ ಮೇಲೆ ವಿಭಿನ್ನ ಪರಿಣಾಮವನ್ನು ಬೀರುತ್ತದೆ.
ಸಾಮಾನ್ಯ ಬದಲಾವಣೆಯನ್ನು ನೋಡಲು ಕನಿಷ್ಠ ಸಾಕಷ್ಟು ಅನುಕ್ರಮ ಘಟನೆಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಸಸ್ಯವು ಮಾದರಿ ಅವಧಿಯನ್ನು ಆಯ್ಕೆ ಮಾಡಬೇಕು, ಆದರೆ ಇದು ನೈಜ ಕಾರ್ಯಾಚರಣಾ ಮಾದರಿಯನ್ನು ಒಳಗೊಂಡಿರಬೇಕು: ಎರಡು-ನಿಲ್ದಾಣದ ಸಾಲಿನಲ್ಲಿ ಎರಡೂ ನಿಲ್ದಾಣಗಳು, ಎಲ್ಲಾ ಸಂಬಂಧಿತ ಡೈ ಔಟ್ಲೆಟ್ಗಳು ಅಥವಾ ಕುಳಿಗಳು, ದಿನನಿತ್ಯದ ಭಾಗ ತೆಗೆಯುವಿಕೆ ಮತ್ತು ಬಿಡುಗಡೆಯನ್ನು ನಿಯಂತ್ರಿಸುವ ಕೆಳಮಟ್ಟದ ಉಪಕರಣಗಳು. ಅಲಾರಮ್ಗಳು, ಸಣ್ಣ ನಿಲುಗಡೆಗಳು ಮತ್ತು ಹಸ್ತಚಾಲಿತ ಮಧ್ಯಸ್ಥಿಕೆಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಗಮನಿಸಿ. ವರ್ಗೀಕರಿಸದ ಅಲಭ್ಯತೆಯನ್ನು ಒಳಗೊಂಡಿರುವ ಸರಾಸರಿಯು ಚಕ್ರವನ್ನು ಮರೆಮಾಡುತ್ತದೆ, ಆದರೆ ಒಂದು ಅತ್ಯುತ್ತಮ ಘಟನೆ ಪುನರಾವರ್ತಿತತೆಯನ್ನು ಮರೆಮಾಡುತ್ತದೆ.
ಸಮಯ ದಾಖಲೆಯ ಪಕ್ಕದಲ್ಲಿ ಸ್ವೀಕರಿಸಿದ ಭಾಗವನ್ನು ಇರಿಸಿ. ಉತ್ಪನ್ನ ಮತ್ತು ಅಚ್ಚು ಪರಿಷ್ಕರಣೆ, ರಾಳದ ಗ್ರೇಡ್ ಮತ್ತು ಬಹಳಷ್ಟು, ಬಣ್ಣ ಅಥವಾ ರಿಗ್ರೈಂಡ್ ನಿಯಮ, ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆ, ನಿಜವಾದ ತಾಪಮಾನ ಸ್ಥಿತಿ, ಯಂತ್ರ-ಒಳಹರಿವಿನ ಗಾಳಿ ಮತ್ತು ಕೂಲಿಂಗ್-ನೀರಿನ ಸ್ಥಿತಿ, ಭಾಗ ತೂಕ, ನಿರ್ಣಾಯಕ ಗೋಡೆಯ ಸ್ಥಳಗಳು, ಆಯಾಮಗಳು ಮತ್ತು ಅಗತ್ಯವಿರುವ ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಗಳನ್ನು ಸೆರೆಹಿಡಿಯಿರಿ. ಈ ದಾಖಲೆಯು ಆಧಾರವಾಗಿದೆ. ಕಡಿಮೆ ಪ್ರಯೋಗವು ವಿಫಲವಾದಲ್ಲಿ, ತಂಡವು ಅದನ್ನು ಮೆಮೊರಿಯಿಂದ ಮರುನಿರ್ಮಾಣ ಮಾಡುವ ಬದಲು ತಿಳಿದಿರುವ ಪ್ರಕ್ರಿಯೆಗೆ ಹಿಂತಿರುಗಬಹುದು.
02 / ರೋಗನಿರ್ಣಯಮುಂದಿನ ಚಕ್ರವನ್ನು ಮಿತಿಗೊಳಿಸುವ ಈವೆಂಟ್ ಅನ್ನು ಪತ್ತೆಹಚ್ಚಿ
ಹೆಚ್ಚಿನ HMIಗಳು ಸಮಯದ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಸಂಪಾದಿಸಲು ಸುಲಭಗೊಳಿಸುತ್ತವೆ. ಆ ಅನುಕೂಲತೆಯು ತಂಡವು ಏನನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಕಂಡುಹಿಡಿಯುವ ಮೊದಲು ದೊಡ್ಡ ಗೋಚರ ಸಂಖ್ಯೆಯನ್ನು ಕಡಿಮೆ ಮಾಡಲು ಕಾರಣವಾಗಬಹುದು. ಚಕ್ರವನ್ನು ಭೌತಿಕ ಬ್ಲಾಕ್ಗಳಾಗಿ ಒಡೆಯಿರಿ ಮತ್ತು ಅವುಗಳ ಗಡಿಗಳನ್ನು ವೀಕ್ಷಿಸಿ: ಪ್ಯಾರಿಸನ್ ಅಥವಾ ಶಾಟ್ ತಯಾರಿಕೆ, ಅಚ್ಚು ವರ್ಗಾವಣೆ, ಮುಚ್ಚಿ ಮತ್ತು ಲಾಕ್, ಬ್ಲೋ-ಪಿನ್ ಚಲನೆ, ಹಣದುಬ್ಬರ, ಕೂಲಿಂಗ್, ನಿಷ್ಕಾಸ, ತೆರೆಯುವಿಕೆ, ಟೇಕ್-ಔಟ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ನಿರ್ವಹಣೆ. ಕೆಲವು ಬ್ಲಾಕ್ಗಳು ಸರಣಿಯಲ್ಲಿ ಸಂಭವಿಸುತ್ತವೆ. ಇತರೆ ಅತಿಕ್ರಮಿಸುತ್ತದೆ. ಮುಂದಿನ ರಚನೆಯ ಈವೆಂಟ್ ಪ್ರಾರಂಭವಾಗುವ ಮೊದಲು ಪೂರ್ಣಗೊಳಿಸಬೇಕಾದ ಮಾರ್ಗದಿಂದ ಒಟ್ಟು ಚಕ್ರವನ್ನು ಹೊಂದಿಸಲಾಗಿದೆ.
ಸೆಟ್ಟಿಂಗ್ಗಳ ಪಟ್ಟಿಗಿಂತ ಸರಳವಾದ ಟೈಮ್ಲೈನ್ ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ. ಪ್ರತಿ ಬ್ಲಾಕ್ಗೆ ಪ್ರಾರಂಭ ಮತ್ತು ಮುಕ್ತಾಯದ ಸಂಕೇತವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಮತ್ತು ಆಜ್ಞೆಯನ್ನು ನಿಜವಾದ ಪ್ರತಿಕ್ರಿಯೆಯೊಂದಿಗೆ ಹೋಲಿಕೆ ಮಾಡಿ. ಕೂಲಿಂಗ್ ಕೊನೆಗೊಂಡರೆ ಆದರೆ ಯಂತ್ರವು ರೋಬೋಟ್-ಸ್ಪಷ್ಟ ಸಂಕೇತಕ್ಕಾಗಿ ಕಾಯುತ್ತಿದ್ದರೆ, ತಂಪಾಗಿಸುವ ಸಮಯವನ್ನು ಕಡಿಮೆ ಮಾಡುವುದರಿಂದ ಚಕ್ರವನ್ನು ಬದಲಾಯಿಸದೆ ಬಿಸಿಯಾದ ಭಾಗವನ್ನು ರಚಿಸಬಹುದು. ಅಚ್ಚು ಹಿಂತಿರುಗಿದಾಗ ಮುಂದಿನ ಪ್ಯಾರಿಸನ್ ಸಿದ್ಧವಾಗಿಲ್ಲದಿದ್ದರೆ, ವೇಗವಾಗಿ ತೆರೆಯುವಿಕೆಯು ಔಟ್ಪುಟ್ ಅನ್ನು ಹೆಚ್ಚಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ಟ್ರಿಮ್ಮರ್ ಹೊಸ ವೇಗದಲ್ಲಿ ಭಾಗಗಳನ್ನು ತೆರವುಗೊಳಿಸಲು ಸಾಧ್ಯವಾಗದಿದ್ದರೆ, ನಿರ್ಬಂಧವು ಕೆಳಕ್ಕೆ ಚಲಿಸಿದೆ.
ಕಿಂಗ್ಗಲ್ ನHMI ಸೆಟ್ಟಿಂಗ್ಗಳು ಮತ್ತು ಎಚ್ಚರಿಕೆಯ ಮಾರ್ಗದರ್ಶಿಈ ಕಾರಣಕ್ಕಾಗಿ ನಿಜವಾದ ಮೌಲ್ಯಗಳಿಂದ ಸೆಟ್ ಮೌಲ್ಯಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ. ನಿಯಂತ್ರಕ ವಿನಂತಿಸಿದ್ದನ್ನು ಆಜ್ಞೆಯು ತೋರಿಸುತ್ತದೆ. ಸಂವೇದಕ ಸ್ಥಿತಿ, ಸ್ಥಾನದ ಪ್ರತಿಕ್ರಿಯೆ ಮತ್ತು ಭೌತಿಕ ಅವಲೋಕನವು ಕ್ರಿಯೆಯು ಸಂಭವಿಸಿದೆಯೇ ಎಂಬುದನ್ನು ತೋರಿಸುತ್ತದೆ. ಯಂತ್ರದ ಎಚ್ಚರಿಕೆಯ ಇತಿಹಾಸವು ಅನುಕ್ರಮವನ್ನು ಅಡ್ಡಿಪಡಿಸಿದ ಮೊದಲ ಇಂಟರ್ಲಾಕ್ ಅಥವಾ ಅನುಮತಿಯನ್ನು ಸಹ ಬಹಿರಂಗಪಡಿಸಬಹುದು. ಮರುಹೊಂದಿಸುವಿಕೆಯು ಉತ್ತಮ ಸುಳಿವನ್ನು ತೆಗೆದುಹಾಕಬಹುದು.
ಪಾಕವಿಧಾನವನ್ನು ಸಂಪಾದಿಸುವ ಮೊದಲು ಪ್ರತಿ ವಿಳಂಬವನ್ನು ವರ್ಗೀಕರಿಸಿ. ಭಾಗವನ್ನು ರೂಪಿಸಲು ಮತ್ತು ಸ್ಥಿರಗೊಳಿಸಲು ಉತ್ಪಾದಕ ಸಮಯ ಬೇಕಾಗುತ್ತದೆ. ಷರತ್ತುಬದ್ಧ ಸಮಯವು ಚಲನೆಯನ್ನು ರಕ್ಷಿಸುತ್ತದೆ ಅಥವಾ ಪರಿಶೀಲಿಸಿದ ಸ್ಥಿತಿಗಾಗಿ ಕಾಯುತ್ತದೆ. ತಡವಾದ ರೋಬೋಟ್, ಅಸ್ಥಿರ ಉಪಯುಕ್ತತೆ, ನಿರ್ಬಂಧಿಸಲಾದ ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್, ಅಸಮಂಜಸ ಪ್ಯಾರಿಸನ್, ಹಸ್ತಚಾಲಿತ ದೃಢೀಕರಣ ಅಥವಾ ಕೆಳಗಿರುವ ದಟ್ಟಣೆಯಿಂದ ತಪ್ಪಿಸಬಹುದಾದ ಕಾಯುವಿಕೆ ಬರುತ್ತದೆ. ನಿರ್ವಹಣೆ ನಷ್ಟವು ಉಡುಗೆ, ಸೋರಿಕೆ, ಕಳಪೆ ನಯಗೊಳಿಸುವಿಕೆ, ಹಾನಿಗೊಳಗಾದ ಸಂವೇದಕಗಳು ಅಥವಾ ಜೋಡಣೆ ಸಮಸ್ಯೆಗಳಿಂದ ಬರುತ್ತದೆ. ಪ್ರತಿಯೊಂದು ವರ್ಗವು ವಿಭಿನ್ನ ಮಾಲೀಕರು ಮತ್ತು ವಿಭಿನ್ನ ತಿದ್ದುಪಡಿಯನ್ನು ಹೊಂದಿದೆ.
03 / ಶಾಖ ತೆಗೆಯುವಿಕೆಕೂಲಿಂಗ್ ಸಮಯವನ್ನು ಕಡಿತಗೊಳಿಸುವ ಮೊದಲು ಕೂಲಿಂಗ್ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಪರಿಶೀಲಿಸಿ
ಲಿಯೊಂಡೆಲ್ ಬಾಸೆಲ್ಸ್ಪಾಲಿಯೋಲಿಫಿನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ಗೆ ಮಾರ್ಗದರ್ಶಿಅನೇಕ ಪಾಲಿಯೋಲಿಫಿನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಅಪ್ಲಿಕೇಶನ್ಗಳಲ್ಲಿ ಕೂಲಿಂಗ್ ಹೆಚ್ಚಿನ ಮೋಲ್ಡಿಂಗ್ ಚಕ್ರವನ್ನು ತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ ಎಂದು ಹೇಳುತ್ತದೆ. ಮಾರ್ಗದರ್ಶಿಯು ಕಡಿಮೆ ಚಕ್ರಗಳನ್ನು ಕರಗುವ ತಾಪಮಾನ, ಅಚ್ಚು ತಾಪಮಾನ, ನೀರಿನ ಹರಿವು ಮತ್ತು ಪ್ರಕ್ಷುಬ್ಧತೆಯಂತಹ ಶಾಖ-ವರ್ಗಾವಣೆ ಪರಿಸ್ಥಿತಿಗಳೊಂದಿಗೆ ಸಂಪರ್ಕಿಸುತ್ತದೆ, ಆದರೆ ಇನ್ನೂ ಬಯಸಿದ ಭಾಗದ ಗುಣಮಟ್ಟದ ಅಗತ್ಯವಿರುತ್ತದೆ. ಇದು ರೋಗನಿರ್ಣಯಕ್ಕೆ ಉಪಯುಕ್ತ ನಿರ್ದೇಶನವಾಗಿದೆ, ಸಾರ್ವತ್ರಿಕ ಕಿಂಗ್ಗಲ್ ಮೌಲ್ಯಗಳ ಗುಂಪಲ್ಲ.
ಕೂಲಿಂಗ್ ಮೂಲದಿಂದ ಪ್ರಾರಂಭಿಸಿ ಮತ್ತು ನಿಜವಾದ ಸರ್ಕ್ಯೂಟ್ ಅನ್ನು ಅನುಸರಿಸಿ. ರೆಕಾರ್ಡ್ ಶೀತಕ ಪೂರೈಕೆ ಮತ್ತು ಸ್ಥಿರ ಉತ್ಪಾದನೆಯಲ್ಲಿ ರಿಟರ್ನ್ ಸ್ಥಿತಿಯನ್ನು, ಚಿಲ್ಲರ್ ಪ್ರದರ್ಶನ ಮಾತ್ರವಲ್ಲ. ಅಚ್ಚು ನಿಗದಿತ ಹರಿವನ್ನು ಸ್ವೀಕರಿಸುತ್ತದೆಯೇ ಮತ್ತು ಸಮಾನಾಂತರ ಸರ್ಕ್ಯೂಟ್ಗಳು ಸಮತೋಲಿತವಾಗಿದೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಿ. ಬೆಚ್ಚಗಿನ ಸರ್ಕ್ಯೂಟ್, ನಿರ್ಬಂಧಿತ ಮೆದುಗೊಳವೆ, ಕಲುಷಿತ ಚಾನಲ್, ತಪ್ಪಾದ ಸಂಪರ್ಕ, ಏರ್ ಪಾಕೆಟ್, ಸೋರುವ ಸೀಲ್ ಅಥವಾ ಇನ್ನೊಂದು ಯಂತ್ರದೊಂದಿಗೆ ಹಂಚಿಕೊಂಡಿರುವ ಶಾಖದ ಹೊರೆಗಾಗಿ ನೋಡಿ. ದಿಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಉಪಯುಕ್ತತೆ ಮಾರ್ಗದರ್ಶಿಸಸ್ಯ ಪೂರೈಕೆ ಮತ್ತು ಯಂತ್ರದ ಒಳಹರಿವಿನ ಸ್ಥಿತಿಯನ್ನು ಏಕೆ ಪ್ರತ್ಯೇಕಿಸಬೇಕು ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಅಚ್ಚು ಮತ್ತು ಹೊರಹಾಕಿದ ಭಾಗವನ್ನು ನಕ್ಷೆ ಮಾಡಿ. ಒಂದೇ ಮೇಲ್ಮೈ ಓದುವಿಕೆ ಕುತ್ತಿಗೆಯ ಒಳಸೇರಿಸುವಿಕೆಗಳು, ಪಿಂಚ್ ಪ್ರದೇಶಗಳು, ದಪ್ಪ ಹಿಡಿಕೆಗಳು, ಆಳವಾದ ಬೇಸ್ಗಳು ಮತ್ತು ಪ್ರತ್ಯೇಕ ಸರ್ಕ್ಯೂಟ್ಗಳೊಂದಿಗೆ ಅಚ್ಚನ್ನು ಪ್ರತಿನಿಧಿಸುವುದಿಲ್ಲ. ಸಸ್ಯದ ಅನುಮೋದಿತ ಮಾಪನ ವಿಧಾನವನ್ನು ಬಳಸಿ ಮತ್ತು ಪುನರಾವರ್ತಿಸಬಹುದಾದ ಸ್ಥಳಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ವಿರೂಪವು ಕಾಣಿಸಿಕೊಂಡಾಗ ಗಮನಿಸಿ: ಅಚ್ಚು ಒಳಗೆ, ಟೇಕ್-ಔಟ್ ಸಮಯದಲ್ಲಿ, ಟ್ರಿಮ್ಮಿಂಗ್ನಲ್ಲಿ, ಕೂಲಿಂಗ್ ಕನ್ವೇಯರ್ನಲ್ಲಿ ಅಥವಾ ಭಾಗವು ಕೋಣೆಯ ಸ್ಥಿತಿಯನ್ನು ತಲುಪಿದ ನಂತರ. ಒಂದು ನಿಮಿಷಕ್ಕೆ ಸ್ವೀಕಾರಾರ್ಹವಾಗಿ ಕಾಣುವ ಬಿಸಿ ಭಾಗವು ನಂತರ ಅಂಡಾಕಾರದ ಕುತ್ತಿಗೆ, ರಾಕರ್ ಬಾಟಮ್, ಕುಗ್ಗುವಿಕೆ ಅಥವಾ ಆಯಾಮದ ಡ್ರಿಫ್ಟ್ ಅನ್ನು ತೋರಿಸಬಹುದು.
ಫಾರ್ಮೋಸಾ ಪ್ಲಾಸ್ಟಿಕ್ಸ್'ಪಾಲಿಥಿಲೀನ್ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಪ್ರಕ್ರಿಯೆ ಮಾರ್ಗದರ್ಶಿಒಂದು ಭಾಗವು ತುಂಬಾ ಬಿಸಿಯಾಗಿರುವಾಗ ಸಂಭವನೀಯ ಕಾರಣಗಳಲ್ಲಿ ಒಂದು ಸಣ್ಣ ಚಕ್ರ, ಹೆಚ್ಚಿನ ಅಚ್ಚು ತಾಪಮಾನ ಮತ್ತು ಮುಚ್ಚಿಹೋಗಿರುವ ಶೀತಕ ಚಾನಲ್ಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಇದು ಸಾಕಷ್ಟು ಅಚ್ಚು ತಂಪಾಗಿಸುವಿಕೆಯನ್ನು ವಾರ್ಪೇಜ್ನೊಂದಿಗೆ ಸಂಪರ್ಕಿಸುತ್ತದೆ ಮತ್ತು ನೀರಿನ ಹರಿವು, ಅಚ್ಚು ತಾಪಮಾನ ಮತ್ತು ಚಾನಲ್ ಸ್ಥಿತಿಯನ್ನು ಪರಿಶೀಲಿಸಲು ಸಲಹೆ ನೀಡುತ್ತದೆ. ಈ ಸಂಬಂಧಗಳು ಕೂಲಿಂಗ್ ತನಿಖೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತವೆ, ಆದರೆ ರಾಳದ ದರ್ಜೆ, ಅಚ್ಚು ಮತ್ತು ಉತ್ಪನ್ನದ ವಿವರಣೆಯು ಸ್ವೀಕಾರಾರ್ಹ ಆಪರೇಟಿಂಗ್ ವಿಂಡೋವನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ.
ಅಭ್ಯಾಸದಿಂದ ಶೀತಕದ ತಾಪಮಾನವನ್ನು ಕಡಿಮೆ ಮಾಡಬೇಡಿ. ಘನೀಕರಣವು ಮೇಲ್ಮೈ ತಾಪಮಾನ, ಸುತ್ತುವರಿದ ತಾಪಮಾನ ಮತ್ತು ತೇವಾಂಶದ ನಡುವಿನ ಸಂಬಂಧವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಅಚ್ಚಿನ ಮೇಲೆ ಅಥವಾ ಅದರ ಸುತ್ತಲೂ ಇರುವ ನೀರು ಭಾಗದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರಬಹುದು ಮತ್ತು ಉಪಕರಣಗಳು ಅಥವಾ ಕೆಲಸದ ಸ್ಥಳದ ಸಮಸ್ಯೆಗಳನ್ನು ಉಂಟುಮಾಡಬಹುದು. ಘನೀಕರಣವು ಕಾರ್ಯಾಚರಣೆಯ ಗಡಿಯ ಬಳಿ ಇರುವಾಗ ಕೋಣೆಯ ಸ್ಥಿತಿಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಮತ್ತು ಚಿಲ್ಲರ್, ಅಚ್ಚು ಮತ್ತು ಸಸ್ಯದ ಕಾರ್ಯವಿಧಾನಗಳನ್ನು ಅನುಸರಿಸಿ. ಹರಿವಿನ ವಿತರಣೆಯನ್ನು ಸುಧಾರಿಸುವುದು ಅಥವಾ ನಿರ್ಬಂಧಿತ ಸರ್ಕ್ಯೂಟ್ ಅನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸುವುದು ತಾಪಮಾನ ಗುರಿಯನ್ನು ಚಲಿಸದೆಯೇ ಶಾಖ ವರ್ಗಾವಣೆಯನ್ನು ಚೇತರಿಸಿಕೊಳ್ಳಬಹುದು.
04 / ಭಾಗ ವಿನ್ಯಾಸಗೋಡೆಯ ವಿತರಣೆಯು ಅಚ್ಚು ಎಷ್ಟು ಶಾಖವನ್ನು ತೆಗೆದುಹಾಕಬೇಕು ಎಂಬುದನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ
ಕೂಲಿಂಗ್ ಬೇಡಿಕೆಯು ಭಾಗದಲ್ಲಿ ಪ್ಲಾಸ್ಟಿಕ್ ಅನ್ನು ಅನುಸರಿಸುತ್ತದೆ. ದಪ್ಪವಾದ ಪ್ರದೇಶವು ತೆಳುವಾದ ಪ್ರದೇಶಕ್ಕಿಂತ ಹೆಚ್ಚು ಬಿಸಿಯಾದ ವಸ್ತುಗಳನ್ನು ಹೊಂದಿರುತ್ತದೆ ಮತ್ತು ಹತ್ತಿರದ ಗೋಡೆಗಳು ಹೊರಹಾಕಲು ಸಿದ್ಧವಾದ ನಂತರ ಮೃದುವಾಗಿ ಉಳಿಯಬಹುದು. ಸಂಪೂರ್ಣ ಕೂಲಿಂಗ್ ಹಂತವನ್ನು ವಿಸ್ತರಿಸುವುದರಿಂದ ಆ ಒಂದು ಸ್ಥಳವನ್ನು ರಕ್ಷಿಸಬಹುದು, ಆದರೆ ಇದು ಅಚ್ಚಿನಲ್ಲಿರುವ ಪ್ರತಿಯೊಂದು ಪ್ರದೇಶವನ್ನು ಹೆಚ್ಚು ಕಾಲ ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತದೆ. ದೀರ್ಘ ಚಕ್ರವನ್ನು ಅನಿವಾರ್ಯವೆಂದು ಒಪ್ಪಿಕೊಳ್ಳುವ ಮೊದಲು, ಅಳತೆ ಮಾಡಿದ ಗೋಡೆಯ ನಕ್ಷೆಯನ್ನು ವಿನ್ಯಾಸದ ಅವಶ್ಯಕತೆ ಮತ್ತು ಪ್ಯಾರಿಸನ್ನಿಂದ ಕುಹರದವರೆಗೆ ನಿರೀಕ್ಷಿತ ವಿಸ್ತರಣೆಯೊಂದಿಗೆ ಹೋಲಿಕೆ ಮಾಡಿ.
ಕಿಂಗ್ಗಲ್ ಹೋಸ್ಟ್ ಮಾಡಿದ ಮೂಗ್ ಡಿಜಿಪ್ಯಾಕ್ III ಕೈಪಿಡಿಯು ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಉತ್ಪನ್ನದ ಉದ್ದಕ್ಕೂ ಡೈ ಅಂತರವನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ ಎಂದು ವಿವರಿಸುತ್ತದೆ. ಇದು ದೀರ್ಘವಾದ ಕೂಲಿಂಗ್ನೊಂದಿಗೆ ಅನಗತ್ಯ ಭಾರವಾದ ಗೋಡೆಯ ವಿಭಾಗಗಳನ್ನು ಸಂಪರ್ಕಿಸುತ್ತದೆ ಮತ್ತು ಪ್ರಯೋಗದ ಕಂಟೈನರ್ಗಳಲ್ಲಿ ಅಳತೆ ಮಾಡಿದ ಗೋಡೆಯ ದಪ್ಪದ ವಿರುದ್ಧ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಪರಿಶೀಲಿಸಬೇಕು ಎಂದು ವಿವರಿಸುತ್ತದೆ. ಈ ಸಂಬಂಧವನ್ನು ಎಚ್ಚರಿಕೆಯಿಂದ ಬಳಸಿ. ಪರಿಷ್ಕೃತ ಭಾಗವು ಇನ್ನೂ ತೂಕ, ಕನಿಷ್ಠ-ಗೋಡೆ, ಪ್ರಭಾವ, ಟಾಪ್-ಲೋಡ್, ಡ್ರಾಪ್, ಒತ್ತಡ, ರಾಸಾಯನಿಕ-ಪ್ರತಿರೋಧ ಮತ್ತು ಉತ್ಪನ್ನಕ್ಕೆ ಅನ್ವಯಿಸುವ ಆಯಾಮದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸದ ಹೊರತು ವಸ್ತುವನ್ನು ತೆಗೆದುಹಾಕುವುದು ಚಕ್ರ-ಸಮಯದ ಶಾರ್ಟ್ಕಟ್ ಅಲ್ಲ.
ಸಿದ್ಧಪಡಿಸಿದ ಭಾಗದಲ್ಲಿ ಬಿಸಿ ಅಥವಾ ವಿಕೃತ ಪ್ರದೇಶವನ್ನು ಮೊದಲು ಪತ್ತೆ ಮಾಡಿ. ನಂತರ ಆ ಸ್ಥಾನವನ್ನು ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಂ, ಮೋಲ್ಡ್ ಸ್ಟ್ರೆಚ್, ಪಿಂಚ್-ಆಫ್ ಮತ್ತು ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್ಗೆ ಸಂಪರ್ಕಿಸಿ. ಪ್ರೊಫೈಲ್, ಟೈಲ್ ಕ್ಯಾಪ್ಚರ್ ಅಥವಾ ಜ್ಯಾಮಿತಿಯಿಂದ ಭಾರೀ ಬೇಸ್ ಬರಬಹುದು. ಬಿಸಿ ಹ್ಯಾಂಡಲ್ ವೆಬ್ಬಿಂಗ್, ಸ್ಥಳೀಯ ಹಿಗ್ಗಿಸುವಿಕೆ, ಗಾಳಿ ಅಥವಾ ತಂಪಾಗಿಸುವಿಕೆಯನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. ಬೆಚ್ಚಗಿನ ಕುತ್ತಿಗೆಯು ಬ್ಲೋ-ಪಿನ್ ಸಂಪರ್ಕವನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ, ಕೂಲಿಂಗ್ ಅನ್ನು ಸೇರಿಸುತ್ತದೆ, ಹೆಚ್ಚುವರಿ ವಸ್ತು ಅಥವಾ ವಿಳಂಬವಾದ ಬಿಡುಗಡೆಯನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. ದಿಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಮಾರ್ಗದರ್ಶಿಗೋಚರಿಸುವಿಕೆಯ ಮೂಲಕ ಅಂಕಗಳನ್ನು ಸಂಪಾದಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ಪ್ರೊಫೈಲ್ ವಸ್ತುವನ್ನು ಚಲಿಸಲು ಮಾಪನ ಆಧಾರಿತ ವಿಧಾನವನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಅಚ್ಚು ವಿನ್ಯಾಸವು ಲಭ್ಯವಿರುವ ಶಾಖ-ವರ್ಗಾವಣೆ ಮಾರ್ಗವನ್ನು ಸಹ ಹೊಂದಿಸುತ್ತದೆ. ಚಾನಲ್ ನಿಯೋಜನೆ, ಹರಿವಿನ ಮಾರ್ಗ, ಒಳಸೇರಿಸುವಿಕೆಗಳು, ಕುತ್ತಿಗೆ ನಿರ್ಮಾಣ, ಗಾಳಿ, ಮೇಲ್ಮೈ ಸಂಪರ್ಕ ಮತ್ತು ವಿಭಜಿಸುವ-ರೇಖೆಯ ವಿನ್ಯಾಸವು ಭಾಗವು ಎಷ್ಟು ಬೇಗನೆ ಸ್ಥಿರಗೊಳ್ಳುತ್ತದೆ ಎಂಬುದನ್ನು ಮಿತಿಗೊಳಿಸುತ್ತದೆ. ಕಿಂಗ್ಗಲ್ ಬಳಸಿಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಅಚ್ಚು ವಿನ್ಯಾಸ ಮಾರ್ಗದರ್ಶಿಉಪಯುಕ್ತತೆಗಳು ಮತ್ತು ಅನುಮೋದಿತ ಗೋಡೆಯ ವಿತರಣೆಯನ್ನು ಪರಿಶೀಲಿಸಿದ ನಂತರ ಅದೇ ಬಿಸಿ ಪ್ರದೇಶವು ಉಳಿದಿರುವಾಗ. ನಿರಂತರವಾದ ಸ್ಥಳೀಯ ನಿರ್ಬಂಧಕ್ಕೆ ಅಚ್ಚು ತಿದ್ದುಪಡಿಯ ಅಗತ್ಯವಿರಬಹುದು, ಮತ್ತೊಂದು ಟೈಮರ್ ಬದಲಾವಣೆಯಲ್ಲ.

ಅನುಮೋದಿತ ಭಾಗದ ತೂಕವನ್ನು ಫಲಿತಾಂಶವಾಗಿ ಇರಿಸಿ, ಕೇವಲ ನಿಯಂತ್ರಣವಲ್ಲ. ಒಂದೇ ಒಟ್ಟು ತೂಕದ ಎರಡು ಭಾಗಗಳು ವಿಭಿನ್ನ ಗೋಡೆಯ ವಿತರಣೆಗಳು ಮತ್ತು ತಂಪಾಗಿಸುವ ನಡವಳಿಕೆಯನ್ನು ಹೊಂದಬಹುದು. ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ನಿಯಂತ್ರಿಸುವ ಸ್ಥಳಗಳನ್ನು ವಿಭಾಗ ಮಾಡಿ ಅಥವಾ ಅಳೆಯಿರಿ ಮತ್ತು ಉತ್ಪನ್ನ ನಿಯಂತ್ರಣ ಯೋಜನೆಯಿಂದ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಸಮಯದಲ್ಲಿ ಪೋಸ್ಟ್-ಎಜೆಕ್ಷನ್ ಆಕಾರವನ್ನು ಪರಿಶೀಲಿಸಿ. ವಸ್ತು ಉಳಿತಾಯದ ಬಗ್ಗೆ ಸಾಮಾನ್ಯ ಹಕ್ಕುಗಿಂತ ಗೋಡೆಯ ದಪ್ಪದ ಕೆಲಸವು ಉಪಯುಕ್ತ ಪ್ರಕ್ರಿಯೆಯ ಸಾಕ್ಷಿಯಾಗಿದೆ.
05 / ಯಂತ್ರ ತರ್ಕನಿರಂತರ ಮತ್ತು ಸಂಚಯಕ ಯಂತ್ರಗಳು ಒಂದು ಟೈಮಿಂಗ್ ಮಾದರಿಯನ್ನು ಹಂಚಿಕೊಳ್ಳುವುದಿಲ್ಲ
ನಿರಂತರ ಹೊರತೆಗೆಯುವ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದಲ್ಲಿ, ಒಂದು ಅಥವಾ ಹೆಚ್ಚಿನ ಅಚ್ಚು ಕೇಂದ್ರಗಳು ಅವುಗಳ ಅನುಕ್ರಮಗಳ ಮೂಲಕ ಚಲಿಸುವಾಗ ಎಕ್ಸ್ಟ್ರೂಡರ್ ನಿರಂತರವಾಗಿ ಪ್ಯಾರಿಸನ್ ಅನ್ನು ನೀಡುತ್ತದೆ. ಸೈಕಲ್ ಸಮಯ, ಪ್ಯಾರಿಸನ್ ಉದ್ದ, ಕಟ್ ಸಮಯ ಮತ್ತು ಗೋಡೆಯ ದಪ್ಪದ ಪ್ರೋಗ್ರಾಂ ಅನ್ನು ಲಿಂಕ್ ಮಾಡಬಹುದು. ಚಕ್ರವು ಬದಲಾದರೆ, ನಿಯಂತ್ರಕವು ಇನ್ನೂ ಉದ್ದೇಶಿತ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಭೌತಿಕ ಪ್ಯಾರಿಸನ್ ಉದ್ದಕ್ಕೂ ಮತ್ತು ಅಚ್ಚು ಒಳಗೆ ಇರಿಸಬೇಕು. ಪ್ರೊಫೈಲ್ ಅನ್ನು ಬದಲಾಯಿಸುವ ಕಡಿಮೆ ನಿಲ್ದಾಣದ ಅನುಕ್ರಮವು ತಟಸ್ಥ ವೇಗ ಬದಲಾವಣೆಯಲ್ಲ.
Moog ನಿಯಂತ್ರಕ ಕೈಪಿಡಿಯು ನಿರಂತರ ಯಂತ್ರಗಳಿಗೆ ಸಮಯ ಆಧಾರಿತ ಪ್ರೊಫೈಲ್ ನಿಯಂತ್ರಣವನ್ನು ಮತ್ತು ಸಂಚಯಕ ಯಂತ್ರಗಳಿಗೆ ಸ್ಥಾನ-ಆಧಾರಿತ ನಿಯಂತ್ರಣವನ್ನು ವಿವರಿಸುತ್ತದೆ. ನಿರಂತರ ಸೆಟಪ್ನಲ್ಲಿ, ಸತತ ಪ್ಯಾರಿಸನ್ ಕಟ್ಗಳಂತಹ ಪ್ರಾರಂಭದ ಸಂಕೇತಗಳ ನಡುವಿನ ಮಧ್ಯಂತರದಿಂದ ಇದು ಸೈಕಲ್ ಸಮಯವನ್ನು ನಿರ್ಧರಿಸಬಹುದು. ಸಂಚಯಕ ಸೆಟಪ್ನಲ್ಲಿ, ಗೋಡೆಯ ಪ್ರೊಫೈಲ್ ಪುಶ್-ಔಟ್ ಸಮಯದಲ್ಲಿ ಸಂಚಯಕ ಸ್ಥಾನವನ್ನು ಅನುಸರಿಸುತ್ತದೆ. ಈ ಪ್ರಕಟಿತ ವ್ಯತ್ಯಾಸವೆಂದರೆ ಸಸ್ಯವು ಮತ್ತೊಂದು ಸಾಲಿನಿಂದ ಸೈಕಲ್-ಟೈಮ್ ವಿಧಾನವನ್ನು ಎರವಲು ಪಡೆಯುವ ಮೊದಲು ಯಂತ್ರ ಮತ್ತು ನಿಯಂತ್ರಕ ಮೋಡ್ ಅನ್ನು ಏಕೆ ಗುರುತಿಸಬೇಕು.
ಮೋಲ್ಡಿಂಗ್ ಅನುಕ್ರಮವು ಮುಂದುವರಿಯುವಾಗ ಸಂಚಯಕ ಯಂತ್ರವು ಅಗತ್ಯವಾದ ಶಾಟ್ ಅನ್ನು ಸಹ ಸಿದ್ಧಪಡಿಸಬೇಕು. ಮುಂದಿನ ಶಾಟ್ಗೆ ಅಚ್ಚು ಸಿದ್ಧವಾಗುವ ಮೊದಲು ಪ್ಲಾಸ್ಟಿಸೈಸಿಂಗ್ ಅಥವಾ ಶೇಖರಣೆ ಮುಗಿಯುತ್ತದೆಯೇ ಎಂದು ಕೇಳಿ. ಸಂಚಯಕವು ಇನ್ನೂ ತುಂಬುತ್ತಿದ್ದರೆ, ಅಚ್ಚು ತೆರೆಯುವಿಕೆಯಿಂದ ಸೆಕೆಂಡುಗಳನ್ನು ಟ್ರಿಮ್ ಮಾಡುವುದರಿಂದ ಪೂರ್ಣ ಚಕ್ರವನ್ನು ಕಡಿಮೆ ಮಾಡಲಾಗುವುದಿಲ್ಲ. ಶೇಖರಣೆಯು ಬೇಗನೆ ಮುಗಿದರೆ, ಮೋಲ್ಡಿಂಗ್ ಮತ್ತು ತಂಪಾಗಿಸುವ ಮಾರ್ಗವು ನಿರ್ಬಂಧವಾಗಿರಬಹುದು. ಒಂದು ಗುರಿ ಮೌಲ್ಯದಿಂದ ಸನ್ನದ್ಧತೆಯನ್ನು ಊಹಿಸುವ ಬದಲು ನಿಜವಾದ ಶಾಟ್ ತಯಾರಿಕೆ, ಕುಶನ್ ಅಥವಾ ಅಂತಿಮ ಸ್ಥಾನ, ಕರಗುವ ಸ್ಥಿತಿ ಮತ್ತು ಭಾಗ ತೂಕವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
ನಿಲ್ದಾಣದ ವಿನ್ಯಾಸವು ಟೈಮ್ಲೈನ್ ಅನ್ನು ಸಹ ಬದಲಾಯಿಸುತ್ತದೆ. ಎರಡು-ನಿಲ್ದಾಣ ನಿರಂತರ ಯಂತ್ರವು ಒಂದು ನಿಲ್ದಾಣವನ್ನು ಬಳಸಬಹುದು ಆದರೆ ಇನ್ನೊಂದು ಭಾಗವನ್ನು ತಂಪಾಗಿಸುತ್ತದೆ ಅಥವಾ ಬಿಡುಗಡೆ ಮಾಡುತ್ತದೆ, ಆದರೆ ಎಕ್ಸ್ಟ್ರೂಡರ್, ಡೈ ಹೆಡ್, ವರ್ಗಾವಣೆ ಚಲನೆ, ಕೂಲಿಂಗ್ ಸಿಸ್ಟಮ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳು ಅತಿಕ್ರಮಣವನ್ನು ಬೆಂಬಲಿಸಬೇಕು. ಕಿಂಗ್ಗಲ್ ನಏಕ-ನಿಲ್ದಾಣ ಮತ್ತು ಡಬಲ್-ಸ್ಟೇಷನ್ ಹೋಲಿಕೆಈ ಸಾಮರ್ಥ್ಯದ ನಿರ್ಧಾರವನ್ನು ವಿವರಿಸುತ್ತದೆ. ಮಲ್ಟಿ-ಹೆಡ್ ಮತ್ತು ಮಲ್ಟಿ-ಕ್ಯಾವಿಟಿ ಲೇಔಟ್ಗಳು ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಭಾಗಗಳು ಮತ್ತು ಔಟ್ಲೆಟ್ಗಳು ಅಥವಾ ಕುಳಿಗಳ ನಡುವಿನ ಸಮತೋಲನದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತವೆ; ದಿಬಹು-ತಲೆ ಮತ್ತು ಬಹು-ಕುಹರ ಮಾರ್ಗದರ್ಶಿಆ ನಿಯಮಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ.
ಯಂತ್ರಗಳನ್ನು ಹೋಲಿಸುವಾಗ ಸರಿಯಾದ ಛೇದವನ್ನು ಬಳಸಿ. ರಚನೆಯ ಈವೆಂಟ್ ಯಾವಾಗಲೂ ಒಂದು ಭಾಗವಾಗಿರುವುದಿಲ್ಲ. ಎಲ್ಲಾ ಸಂಬಂಧಿತ ಮುಖ್ಯಸ್ಥರು, ಕುಳಿಗಳು ಮತ್ತು ನಿಲ್ದಾಣಗಳಿಂದ ಸ್ವೀಕರಿಸಿದ ಭಾಗಗಳನ್ನು ಎಣಿಸಿ, ನಂತರ ಆ ಭಾಗಗಳನ್ನು ಮಾರಾಟ ಮಾಡಲು ನಿರ್ಬಂಧಗಳನ್ನು ಸೇರಿಸಿ. ಹೊರತೆಗೆಯುವಿಕೆ, ತಂಪಾಗಿಸುವಿಕೆ, ಟ್ರಿಮ್ಮಿಂಗ್ ಅಥವಾ ಗುಣಮಟ್ಟದ ಸ್ಥಿರತೆಯು ವೇಗವನ್ನು ಉಳಿಸಿಕೊಳ್ಳಲು ಸಾಧ್ಯವಾಗದಿದ್ದಲ್ಲಿ ವೇಗದ ಶುಷ್ಕ ಚಲನೆಯನ್ನು ಹೊಂದಿರುವ ಯಂತ್ರವು ಪ್ರತಿ ಗಂಟೆಗೆ ಕಡಿಮೆ ಅಂಗೀಕೃತ ಭಾಗಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ.
06 / ಅನುಕ್ರಮಅಪಾಯಗಳನ್ನು ಅತಿಕ್ರಮಿಸದೆ ಕಾಯುವ ಸಮಯವನ್ನು ಮರುಪಡೆಯಿರಿ
ಕೂಲಿಂಗ್ ಮತ್ತು ಪ್ಯಾರಿಸನ್ ವಿತರಣೆಯನ್ನು ಅರ್ಥಮಾಡಿಕೊಂಡ ನಂತರ, ಕ್ರಿಯೆಗಳ ನಡುವಿನ ಅಂತರವನ್ನು ಪರೀಕ್ಷಿಸಿ. ವಿಳಂಬವು ಅಗತ್ಯಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ಐತಿಹಾಸಿಕವಾಗಿರಬಹುದು, ಆದರೆ ಇದು ಕ್ಲಿಯರೆನ್ಸ್, ಒತ್ತಡದ ಸ್ಥಿರೀಕರಣ, ನಿಷ್ಕಾಸ, ಸಿಗ್ನಲ್ ದೃಢೀಕರಣ ಅಥವಾ ಸುರಕ್ಷಿತ ಹ್ಯಾಂಡ್ಆಫ್ ಅನ್ನು ಸಹ ಒದಗಿಸಬಹುದು. ಪ್ರತಿ ವಿಳಂಬವು ಯಾವ ಸ್ಥಿತಿಯನ್ನು ರಕ್ಷಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಿ. ನಂತರ ನಿಯಂತ್ರಕವು ಈಗಾಗಲೇ ಆ ಸ್ಥಿತಿಗೆ ವಿಶ್ವಾಸಾರ್ಹ ಪ್ರತಿಕ್ರಿಯೆಯನ್ನು ಹೊಂದಿದೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಿ. ಸ್ಥಿರವಾದ ಕಾಯುವಿಕೆಯನ್ನು ಪರಿಶೀಲಿಸಿದ ಪೂರ್ಣಗೊಳಿಸುವಿಕೆಯ ಸಂಕೇತದೊಂದಿಗೆ ಬದಲಾಯಿಸುವುದರಿಂದ ಪುನರಾವರ್ತಿತತೆಯನ್ನು ಸುಧಾರಿಸಬಹುದು, ಆದರೆ ಯಂತ್ರ ವಿನ್ಯಾಸ ಮತ್ತು ಅನುಮೋದಿತ ನಿಯಂತ್ರಣ ತರ್ಕವು ಅದನ್ನು ಬೆಂಬಲಿಸಿದಾಗ ಮಾತ್ರ.
ಕಿಂಗ್ಗಲ್ ಅವರ ಆತಿಥ್ಯ ವಹಿಸಿದೆಸ್ವಯಂಚಾಲಿತ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಕಾರ್ಯಾಚರಣೆ ಕೈಪಿಡಿಅಚ್ಚು ಮುಚ್ಚುವಿಕೆ, ಬ್ಲೋ ಟೈಮಿಂಗ್, ಎಕ್ಸಾಸ್ಟ್-ಸಂಬಂಧಿತ ಕ್ರಮಗಳು, ಅಚ್ಚು ಸೂಕ್ಷ್ಮ-ಓಪನಿಂಗ್, ಬ್ಲೋ-ಪಿನ್ ಚಲನೆ ಮತ್ತು ರೋಬೋಟ್ ವಿಳಂಬಗಳಂತಹ ಸಮಯದ ವರ್ಗಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ. ಕೈಪಿಡಿಯು ಮೌಲ್ಯಗಳನ್ನು ನಿಜವಾದ ಉತ್ಪನ್ನ ಅಥವಾ ಉತ್ಪಾದನಾ ಸ್ಥಿತಿಗೆ ಪದೇ ಪದೇ ಜೋಡಿಸುತ್ತದೆ. ಇದರ ಇಂಟರ್ಫೇಸ್ ದಾಖಲಿತ ಯಂತ್ರ ಕುಟುಂಬಕ್ಕೆ ಅನ್ವಯಿಸುತ್ತದೆ ಮತ್ತು ಮಾದರಿ, ಆಯ್ಕೆ ಅಥವಾ ಸಾಫ್ಟ್ವೇರ್ ಆವೃತ್ತಿಯಿಂದ ಭಿನ್ನವಾಗಿರಬಹುದು, ಆದ್ದರಿಂದ ಇದನ್ನು ಶಿಫಾರಸು ಮಾಡಲಾದ ಸೆಕೆಂಡುಗಳ ಸಾಮಾನ್ಯ ಪಟ್ಟಿಯಾಗಿ ಪರಿವರ್ತಿಸಬಾರದು.
ಯಂತ್ರದ ಕಾರ್ಯವಿಧಾನದಿಂದ ಅನುಮತಿಸಲಾದ ಕಡಿಮೆ ಮತ್ತು ನಿಯಂತ್ರಿತ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಭೌತಿಕ ಅನುಕ್ರಮವನ್ನು ವೀಕ್ಷಿಸಿ. ಹೋಸ್ಗಳು, ಕೇಬಲ್ಗಳು, ಬ್ಲೋ ಪಿನ್ಗಳು, ಕೋರ್ಗಳು, ಟೇಕ್-ಔಟ್ ಸಾಧನಗಳು ಮತ್ತು ಭಾಗವು ಪೂರ್ಣ ಮಾರ್ಗದ ಮೂಲಕ ಸ್ಪಷ್ಟವಾಗಿ ಉಳಿಯುತ್ತದೆ ಎಂದು ಖಚಿತಪಡಿಸಿ. ಆಜ್ಞೆ ಮತ್ತು ಪ್ರತಿಕ್ರಿಯೆಯನ್ನು ಒಟ್ಟಿಗೆ ಓದಿ. ಒಂದು ಚಲನೆಯು ಆರಂಭಿಕ ಸ್ಥಾನವನ್ನು ತಲುಪಿದರೆ ಆದರೆ ಅನುಕ್ರಮವು ಇನ್ನೂ ಕಾಯುತ್ತಿದ್ದರೆ, ನಿಖರವಾದ ಅನುಮತಿಯನ್ನು ಕಂಡುಹಿಡಿಯಿರಿ. ಪ್ರತಿಕ್ರಿಯೆ ತಡವಾಗಿ ಅಥವಾ ಮಧ್ಯಂತರವಾಗಿ ಬಂದರೆ, ಅದನ್ನು ಮರೆಮಾಚುವ ಟೈಮರ್ ಅನ್ನು ಕಡಿಮೆ ಮಾಡುವ ಮೊದಲು ಸಂವೇದಕ, ಯಾಂತ್ರಿಕತೆ ಅಥವಾ ಉಪಯುಕ್ತತೆಯ ಕಾರಣವನ್ನು ಸರಿಪಡಿಸಿ.
ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕೆಲಸವು ಅದೇ ಟೈಮ್ಲೈನ್ಗೆ ಸೇರಿದೆ. ರೋಬೋಟ್ ಅಚ್ಚನ್ನು ತ್ವರಿತವಾಗಿ ತೆರವುಗೊಳಿಸಬಹುದು ಆದರೆ ಈಗಾಗಲೇ ತುಂಬಿರುವ ಕನ್ವೇಯರ್ನಲ್ಲಿ ಭಾಗಗಳನ್ನು ಇರಿಸಬಹುದು. ಟ್ರಿಮ್ಮರ್ಗೆ ಸ್ಥಿರವಾದ ಭಾಗದ ತಾಪಮಾನ ಬೇಕಾಗಬಹುದು. ಯಂತ್ರದ ಉತ್ಪಾದನೆಯು ಹೆಚ್ಚಾದ ನಂತರ ಸೋರಿಕೆ ಪರೀಕ್ಷಕವು ಅಡಚಣೆಯಾಗಬಹುದು. ಗಣಕದಲ್ಲಿ ಕೆಲವು ಚಕ್ರಗಳಲ್ಲಿ ಮಾತ್ರವಲ್ಲದೆ, ಮೊದಲ ನಿರಂತರ ಓಟದ ಮೂಲಕ ಕ್ಯೂ ಉದ್ದವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಮತ್ತು ಕಾರಣಗಳನ್ನು ನಿಲ್ಲಿಸಿ. ವೇಗವಾದ ಸುರಕ್ಷಿತ ಯಂತ್ರ ಚಕ್ರವು ದೋಷಗಳನ್ನು ಅಥವಾ ದಟ್ಟಣೆಯನ್ನು ಒಂದು ನಿಲ್ದಾಣದ ದೂರಕ್ಕೆ ಚಲಿಸಿದರೆ ಅದು ಉಪಯುಕ್ತವಲ್ಲ.
07 / ಪ್ರಯೋಗಮತ್ತೊಂದು ಶಿಫ್ಟ್ ಪುನರಾವರ್ತಿಸಬಹುದಾದ ನಿಯಂತ್ರಿತ ಸೈಕಲ್-ಟೈಮ್ ಪ್ರಯೋಗವನ್ನು ರನ್ ಮಾಡಿ
ಉಪಯುಕ್ತ ಪ್ರಯೋಗವು "ಮೋಲ್ಡ್ ಸರ್ಕ್ಯೂಟ್ ಬಿ ಸುರಕ್ಷಿತ ಎಜೆಕ್ಷನ್ ಅನ್ನು ಸೀಮಿತಗೊಳಿಸುತ್ತಿದೆಯೇ?" ಎಂಬ ಪ್ರಶ್ನೆಯೊಂದಿಗೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ. ಅಥವಾ "ಸಂವೇದಕವನ್ನು ಪರಿಶೀಲಿಸಿದ ನಂತರ ರೋಬೋಟ್-ಸ್ಪಷ್ಟ ವಿಳಂಬವು ಉಳಿಯುತ್ತದೆಯೇ?" ಇದು "ಚಕ್ರವನ್ನು ವೇಗವಾಗಿ ಮಾಡಿ" ಎಂದು ಪ್ರಾರಂಭಿಸುವುದಿಲ್ಲ. ಶಂಕಿತ ನಿರ್ಬಂಧ, ಬದಲಾವಣೆ, ನಿರೀಕ್ಷಿತ ಪ್ರತಿಕ್ರಿಯೆ ಮತ್ತು ಪ್ರಯೋಗವನ್ನು ತಿರಸ್ಕರಿಸಬಹುದಾದ ಭಾಗ ಪರಿಶೀಲನೆಗಳನ್ನು ತಿಳಿಸಿ. ಪಾಕವಿಧಾನ ಸಂಪಾದನೆಗಳನ್ನು ನಿಯಂತ್ರಿಸಲು ಒಬ್ಬ ವ್ಯಕ್ತಿಯನ್ನು ಮತ್ತು ಫಲಿತಾಂಶಗಳನ್ನು ದಾಖಲಿಸಲು ಒಬ್ಬ ವ್ಯಕ್ತಿಯನ್ನು ನಿಯೋಜಿಸಿ ಆದ್ದರಿಂದ ಮಾದರಿಗಳ ನಡುವೆ ಹಲವಾರು ಹೊಂದಾಣಿಕೆಗಳು ಸಂಭವಿಸುವುದಿಲ್ಲ.
-
ಅನುಮೋದಿತ ಬೇಸ್ಲೈನ್ ಅನ್ನು ಫ್ರೀಜ್ ಮಾಡಿ.ಬಿಡುಗಡೆ ಮಾಡಿದ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಉಳಿಸಿ ಅಥವಾ ಮುದ್ರಿಸಿ, ಉತ್ಪನ್ನ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಗುರುತಿಸಿ ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಮಾದರಿಗಳನ್ನು ಉಳಿಸಿಕೊಳ್ಳಿ. ಸ್ಥಿರ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ನಿಜವಾದ ಚಕ್ರ ಬದಲಾವಣೆ ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
-
ಒಂದು ನಿರ್ಬಂಧವನ್ನು ಹೆಸರಿಸಿ.ಸೀಕ್ವೆನ್ಸ್ ಟೈಮ್ಲೈನ್, ಕೂಲಿಂಗ್ ಮ್ಯಾಪ್, ಯುಟಿಲಿಟಿ ರೀಡಿಂಗ್ಗಳು, ಅಲಾರಾಂ ಇತಿಹಾಸ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಅವಲೋಕನಗಳನ್ನು ಬಳಸಿ. ಈ ನಿರ್ಬಂಧವನ್ನು ಸೂಚಿಸುವ ಪುರಾವೆಗಳನ್ನು ಬರೆಯಿರಿ.
-
ಅನುಮತಿಸಲಾದ ಬದಲಾವಣೆಯನ್ನು ವಿವರಿಸಿ.ಯಂತ್ರ, ಅಚ್ಚು ಮತ್ತು ರಾಳದ ದಸ್ತಾವೇಜನ್ನು ಬಳಸಿ. ನಿಯಂತ್ರಿತ ಹೊಂದಾಣಿಕೆ ಮಿತಿ ಮತ್ತು ರಿಟರ್ನ್ ಪಾಯಿಂಟ್ ಅನ್ನು ಹೊಂದಿಸಿ. ವೀಕ್ಷಣಾ ವಿಂಡೋದ ಸಮಯದಲ್ಲಿ ಮತ್ತೊಂದು ವೇರಿಯಬಲ್ ಅನ್ನು ಬದಲಾಯಿಸಬೇಡಿ.
-
ನಿರಾಕರಣೆ ಪ್ರಚೋದಕಗಳನ್ನು ಹೊಂದಿಸಿ.ಅಸ್ಥಿರ ಪ್ಯಾರಿಸನ್, ಅಪೂರ್ಣ ಚಲನೆ, ಬಿಸಿ ಅಥವಾ ಅಂಟಿಕೊಳ್ಳುವ ಭಾಗಗಳು, ವಾರ್ಪೇಜ್, ಆಯಾಮದ ಚಲನೆ, ತೂಕ ಅಥವಾ ಗೋಡೆಯ ವೈಫಲ್ಯ, ಫ್ಲ್ಯಾಷ್, ಬ್ಲೋ-ಔಟ್, ಅಲಾರಂಗಳು, ಜಾಮ್ಗಳು ಅಥವಾ ಅಸುರಕ್ಷಿತ ನಡವಳಿಕೆಯಂತಹ ಸಂಬಂಧಿತ ಚಿಹ್ನೆಗಳನ್ನು ಸೇರಿಸಿ.
-
ಸ್ಥಿರೀಕರಣದ ಮೂಲಕ ರನ್ ಮಾಡಿ.ಸಮಯ, ನಿಲ್ದಾಣ, ತಲೆ ಅಥವಾ ಕುಹರದ ಮೂಲಕ ಭಾಗಗಳನ್ನು ಗುರುತಿಸಿ. ಬದಲಾದ ವೇರಿಯಬಲ್ಗೆ ಹೊಸ ಸ್ಥಿರ ಸ್ಥಿತಿಯನ್ನು ತಲುಪಲು ಸಮಯ ಬೇಕಾದರೆ ಮೊದಲ ಭಾಗದಿಂದ ಹೊಸ ಸ್ಥಿತಿಯನ್ನು ನಿರ್ಣಯಿಸಬೇಡಿ.
-
ಸ್ವೀಕರಿಸಿದ ಉತ್ಪಾದನಾ ವಿಂಡೋವನ್ನು ಅಳೆಯಿರಿ.ನಿಯಂತ್ರಿತ ದೃಶ್ಯ, ತೂಕ, ಗೋಡೆ, ಆಯಾಮ ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ತಪಾಸಣೆಗಳನ್ನು ಅನ್ವಯಿಸಿ. ಮಾರಾಟ ಮಾಡಬಹುದಾದ ಭಾಗವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿದಾಗ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಟ್ರಿಮ್ಮಿಂಗ್, ಟೆಸ್ಟಿಂಗ್ ಮತ್ತು ಪ್ಯಾಕ್-ಔಟ್ ಅನ್ನು ಸೇರಿಸಿ.
-
ಇರಿಸಿಕೊಳ್ಳಿ, ತಿರಸ್ಕರಿಸಿ ಅಥವಾ ತನಿಖೆ ಮಾಡಿ.ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ವಿಂಡೋ ಹಾದುಹೋದಾಗ ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಸುಧಾರಿಸಿದಾಗ ಮಾತ್ರ ಬದಲಾವಣೆಯನ್ನು ಉಳಿಸಿಕೊಳ್ಳಿ. ಗುಣಮಟ್ಟ ಅಥವಾ ನಿಯಂತ್ರಣವು ಹದಗೆಟ್ಟರೆ ಬೇಸ್ಲೈನ್ ಅನ್ನು ಮರುಸ್ಥಾಪಿಸಿ. ಪ್ರಯೋಗವು ಭೌತಿಕ ಕಾರಣವನ್ನು ಬಹಿರಂಗಪಡಿಸಿದಾಗ ಉಪಕರಣ, ಉಪಯುಕ್ತತೆ ಅಥವಾ ನಿರ್ವಹಣೆ ಕ್ರಿಯೆಯನ್ನು ತೆರೆಯಿರಿ.
ಮಾದರಿ ಯೋಜನೆಯು ಸಾಲಿಗೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು. ಡಬಲ್-ಸ್ಟೇಷನ್ ಯಂತ್ರದಲ್ಲಿ, ಎರಡೂ ಬದಿಗಳನ್ನು ಸೇರಿಸಿ. ಮಲ್ಟಿ-ಹೆಡ್ ಸೆಟಪ್ನಲ್ಲಿ, ಹೆಡ್ ಐಡೆಂಟಿಟಿಯನ್ನು ಸಂರಕ್ಷಿಸಿ. ಬಹು-ಕುಹರದ ಅಚ್ಚಿನ ಮೇಲೆ, ಪ್ರಾಯೋಗಿಕವಾಗಿ ಕುಹರದ ಗುರುತನ್ನು ಸಂರಕ್ಷಿಸಿ. ಸರಾಸರಿ ಒಂದು ಹಾಟ್ ಸರ್ಕ್ಯೂಟ್ ಅಥವಾ ಒಂದು ತೆಳುವಾದ ಔಟ್ಪುಟ್ ಅನ್ನು ಮರೆಮಾಡಬಹುದು. ದಿಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ದೋಷಗಳ ಮಾರ್ಗದರ್ಶಿಸ್ಥಿರ ಮತ್ತು ಯಾದೃಚ್ಛಿಕ ಮಾದರಿಗಳು ವಿವಿಧ ತಪಾಸಣೆಗಳಿಗೆ ಹೇಗೆ ಕಾರಣವಾಗುತ್ತವೆ ಎಂಬುದನ್ನು ತೋರಿಸುತ್ತದೆ.
ಪ್ರಯೋಗ ದಾಖಲೆಗಳು ಹಳೆಯ ಮೌಲ್ಯ, ಹೊಸ ಮೌಲ್ಯ, ಬದಲಾವಣೆಯ ಸಮಯ, ಜವಾಬ್ದಾರಿಯುತ ವ್ಯಕ್ತಿ, ನಿಜವಾದ ಸೈಕಲ್ ವಿತರಣೆ, ವಸ್ತು ಬಹಳಷ್ಟು, ಉಪಯುಕ್ತತೆಯ ಸ್ಥಿತಿ, ಮಾದರಿ ID ಗಳು, ಅಳತೆ ಮಾಡಿದ ಫಲಿತಾಂಶಗಳು, ತಿರಸ್ಕಾರಗಳು ಮತ್ತು ಅಂತಿಮ ನಿರ್ಧಾರವನ್ನು ಒಳಗೊಂಡಿರಬೇಕು. ಛಾಯಾಚಿತ್ರಗಳು ಆಕಾರ ಮತ್ತು ದೋಷದ ಸ್ಥಳಕ್ಕೆ ಉಪಯುಕ್ತವಾಗಿವೆ, ಆದರೆ ಅವು ಅಳತೆಗಳನ್ನು ಬದಲಿಸುವುದಿಲ್ಲ. ಪ್ರಕ್ರಿಯೆಯು ಬೇಸ್ಲೈನ್ಗೆ ಹಿಂತಿರುಗಿದರೆ, ಅದನ್ನು ಸಹ ರೆಕಾರ್ಡ್ ಮಾಡಿ. ವಿಫಲವಾದ ಪ್ರಯೋಗವು ಅದೇ ಆಲೋಚನೆಯನ್ನು ಪುನರಾವರ್ತಿಸುವುದರಿಂದ ಮತ್ತೊಂದು ಶಿಫ್ಟ್ ಅನ್ನು ಇನ್ನೂ ತಡೆಯಬಹುದು.
08 / ಸಾಮರ್ಥ್ಯಸ್ವೀಕೃತ ಭಾಗಗಳಿಂದ ಔಟ್ಪುಟ್ ಅನ್ನು ಲೆಕ್ಕಹಾಕಿ, ಡ್ರೈ-ಸೈಕಲ್ ಚಲನೆಯಲ್ಲ
ಡ್ರೈ-ಸೈಕಲ್ ಔಟ್ಪುಟ್ ಸಂಪೂರ್ಣ ವಸ್ತು, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಭಾಗ-ಸ್ವೀಕಾರದ ಹೊರೆ ಇಲ್ಲದೆ ಯಂತ್ರದ ಚಲನೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ. ಚಲನೆಯ ಸಾಮರ್ಥ್ಯವನ್ನು ಪರಿಶೀಲಿಸಲು ಇದು ಉಪಯುಕ್ತವಾಗಿದೆ, ಆದರೆ ಇದು ಮಾರಾಟ ಮಾಡಬಹುದಾದ ಉತ್ಪಾದನೆಯ ಭರವಸೆ ಅಲ್ಲ. ಉತ್ಪಾದನಾ ಲೆಕ್ಕಾಚಾರವು ನೈಜ ಭಾಗ, ರಾಳ, ಅಚ್ಚು, ತಲೆ ಅಥವಾ ಕುಹರದ ಎಣಿಕೆ, ಕೂಲಿಂಗ್ ವ್ಯವಸ್ಥೆ, ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ವಿಧಾನವನ್ನು ಬಳಸಬೇಕು. ಇದಕ್ಕಾಗಿಯೇ ಕಿಂಗ್ಗಲ್ ನಯೋಜನೆಯ ಮಾಹಿತಿ ಪ್ರಕ್ರಿಯೆಯಂತ್ರವನ್ನು ಶಿಫಾರಸು ಮಾಡುವ ಮೊದಲು ಉತ್ಪನ್ನದ ಗಾತ್ರ, ತೂಕ, ವಸ್ತು, ದಪ್ಪ ಮತ್ತು ಔಟ್ಪುಟ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ಕೇಳುತ್ತದೆ.
ಪ್ರಾತಿನಿಧಿಕ ಉತ್ಪಾದನಾ ವಿಂಡೋದಲ್ಲಿ ನೇರವಾಗಿ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ಅಳೆಯಿರಿ. ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಬಿಡುಗಡೆಯ ಮಾನದಂಡವನ್ನು ಹಾದುಹೋಗುವ ಭಾಗಗಳನ್ನು ಮಾತ್ರ ಎಣಿಸಿ, ಮತ್ತು ಯೋಜಿತ ನಿಲುಗಡೆಗಳು, ಯೋಜಿತವಲ್ಲದ ನಿಲುಗಡೆಗಳು, ಸೆಟಪ್ ನಷ್ಟ ಮತ್ತು ತಿರಸ್ಕರಿಸುವಿಕೆಯನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ದಾಖಲಿಸಿ. ಒಂದು ವಿವರಿಸಲಾಗದ ದಕ್ಷತೆಯ ಅಂಶದೊಳಗೆ ಅವುಗಳನ್ನು ಮರೆಮಾಡಬೇಡಿ. ಸಾಲು ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಹಲವಾರು ಭಾಗಗಳನ್ನು ಉತ್ಪಾದಿಸಿದರೆ, ಸ್ಟೇಷನ್, ಹೆಡ್ ಅಥವಾ ಕುಹರದ ಮೂಲಕ ಎಣಿಕೆಯನ್ನು ಸಮನ್ವಯಗೊಳಿಸಿ ಆದ್ದರಿಂದ ನಿಷ್ಕ್ರಿಯಗೊಳಿಸಿದ ಔಟ್ಪುಟ್ ಒಟ್ಟು ಒಳಗೆ ಕಣ್ಮರೆಯಾಗುವುದಿಲ್ಲ.
| ಮೆಟ್ರಿಕ್ | ಲೆಕ್ಕಾಚಾರ ಅಥವಾ ವೀಕ್ಷಣೆ | ಬಳಸಿ | ಸಾಮಾನ್ಯ ವರದಿ ದೋಷ |
|---|---|---|---|
| ಸೈಕಲ್ ಸೆಕೆಂಡುಗಳು | ಪುನರಾವರ್ತಿತ ಸ್ಥಿರ ಚಕ್ರಗಳಲ್ಲಿ ಒಂದೇ ಘಟನೆಯ ನಡುವಿನ ಸಮಯ | ಯಂತ್ರ-ಈವೆಂಟ್ ವೇಗ ಮತ್ತು ವ್ಯತ್ಯಾಸವನ್ನು ತೋರಿಸುತ್ತದೆ | ಚಿಕ್ಕದಾದ ಏಕ ಘಟನೆಯನ್ನು ವರದಿ ಮಾಡಲಾಗುತ್ತಿದೆ |
| ಈವೆಂಟ್ಗೆ ಭಾಗಗಳು | ಒಂದು ಸಂಪೂರ್ಣ ರಚನೆಯ ಈವೆಂಟ್ನಿಂದ ಬಿಡುಗಡೆಯಾದ ಅಂಗೀಕೃತ ಭೌತಿಕ ಭಾಗಗಳು | ಪರಿಮಾಣದೊಂದಿಗೆ ತಲೆಗಳು, ಕುಳಿಗಳು ಮತ್ತು ನಿಲ್ದಾಣಗಳನ್ನು ಸಂಪರ್ಕಿಸುತ್ತದೆ | ಪ್ರತಿ ಔಟ್ಲೆಟ್ ಉತ್ಪಾದಿಸುತ್ತಿದೆ ಎಂದು ಊಹಿಸಿ |
| ಸೈದ್ಧಾಂತಿಕ ಗಂಟೆಯ ಔಟ್ಪುಟ್ | (3,600 / ಸೈಕಲ್ ಸೆಕೆಂಡುಗಳು) × ಈವೆಂಟ್ಗೆ ಭಾಗಗಳು | ತಡೆರಹಿತ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಯೋಜನಾ ಹೋಲಿಕೆ | ಫಲಿತಾಂಶವನ್ನು ಖಾತರಿಪಡಿಸಿದ ಉತ್ಪಾದನೆಯನ್ನು ಕರೆಯುವುದು |
| ಗಂಟೆಯ ಔಟ್ಪುಟ್ ಅನ್ನು ಸ್ವೀಕರಿಸಲಾಗಿದೆ | ಅಂಗೀಕೃತ ಭಾಗಗಳು / ಗಮನಿಸಿದ ಉತ್ಪಾದನಾ ಸಮಯಗಳು | ಪರೀಕ್ಷಿಸಿದ ಉತ್ಪನ್ನ ಪ್ಯಾಕೇಜ್ನಿಂದ ಬಳಸಬಹುದಾದ ಔಟ್ಪುಟ್ ಅನ್ನು ತೋರಿಸುತ್ತದೆ | ಶುದ್ಧೀಕರಣ, ಸೆಟಪ್ ಅಥವಾ ತಿರಸ್ಕರಿಸಿದ ಭಾಗಗಳನ್ನು ಎಣಿಸುವುದು |
| ಫಲಿತಾಂಶವನ್ನು ಬದಲಾಯಿಸಿ | ಹೊಂದಾಣಿಕೆಯ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಮೊದಲು ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ಮೈನಸ್ ಮಾಡಿದ ನಂತರ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ | ಸಂಪಾದನೆಯು ನಿಜವಾದ ಗುರಿಯನ್ನು ಸುಧಾರಿಸಿದೆಯೇ ಎಂದು ಪರೀಕ್ಷಿಸುತ್ತದೆ | ವಿಭಿನ್ನ ಉತ್ಪನ್ನಗಳು, ವರ್ಗಾವಣೆಗಳು ಅಥವಾ ಉಪಯುಕ್ತತೆಗಳನ್ನು ಹೋಲಿಸುವುದು |
ವೇಗದ ಜೊತೆಗೆ ಗುಣಮಟ್ಟವನ್ನು ವರದಿ ಮಾಡಿ. ತೂಕ ಮತ್ತು ಗೋಡೆಯ ಫಲಿತಾಂಶಗಳು, ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳು, ಕ್ರಿಯಾತ್ಮಕ-ಪರೀಕ್ಷೆಯ ಫಲಿತಾಂಶ, ಸ್ಕ್ರ್ಯಾಪ್ ಅಥವಾ ಹೋಲ್ಡ್ ಎಣಿಕೆ, ಉಪಯುಕ್ತತೆಯ ಸ್ಥಿತಿ ಮತ್ತು ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆ ಸೇರಿಸಿ. ಎರಡು-ಸೆಕೆಂಡ್ ಕಡಿತವು ಮೂಲ ಚಕ್ರ, ಭಾಗ ಎಣಿಕೆ, ಸ್ವೀಕರಿಸಿದ ಇಳುವರಿ ಮತ್ತು ಪರೀಕ್ಷಾ ಪರಿಸ್ಥಿತಿಗಳಿಲ್ಲದೆ ಸ್ವತಂತ್ರ ಅರ್ಥವನ್ನು ಹೊಂದಿಲ್ಲ. ಆದ್ದರಿಂದ ಈ ಲೇಖನವು ಶೇಕಡಾವಾರು ಸುಧಾರಣೆಯ ಗುರಿಯನ್ನು ಪ್ರಕಟಿಸುವುದಿಲ್ಲ. ಫಲಿತಾಂಶವು ಖರೀದಿದಾರರ ಲೈನ್ ಡೇಟಾದಿಂದ ಬರಬೇಕು.
ಹೊಸ ಯಂತ್ರ ಅಥವಾ ಅಚ್ಚುಗಾಗಿ, ಪ್ರಯೋಗದ ಮೊದಲು ಔಟ್ಪುಟ್ ವಿಧಾನವನ್ನು ವಿವರಿಸಿ. ಕಿಂಗ್ಗಲ್ ನಕಾರ್ಖಾನೆ ಸ್ವೀಕಾರ ಪರೀಕ್ಷಾ ಮಾರ್ಗದರ್ಶಿನಿಖರವಾದ ಉತ್ಪನ್ನ, ವಸ್ತು, ಅಚ್ಚು ಮತ್ತು ಉಪಯುಕ್ತತೆಯ ಪರಿಸ್ಥಿತಿಗಳೊಂದಿಗೆ ಅಳತೆ ಮಾಡಿದ ರನ್ ಅನ್ನು ಹೇಗೆ ಸಂಪರ್ಕಿಸುವುದು ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ. ಬಳಸಿಆರಂಭಿಕ ಪರಿಶೀಲನಾಪಟ್ಟಿಸಮಯಕ್ಕೆ ಮುಂಚಿತವಾಗಿ ಸ್ಥಿರ ಸ್ಥಿತಿಯನ್ನು ಸ್ಥಾಪಿಸಲು, ಮತ್ತುಬದಲಾವಣೆ ಮಾರ್ಗದರ್ಶಿಸೆಟಪ್ ನಷ್ಟವನ್ನು ಸ್ಥಿರ ಉತ್ಪಾದನೆಯಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಲು.
09 / ಮಿತಿಗಳುಪ್ರಕ್ರಿಯೆಯು ನಿಯಂತ್ರಣವನ್ನು ಕಳೆದುಕೊಂಡಾಗ ಪ್ರಯೋಗವನ್ನು ನಿಲ್ಲಿಸಿ
ಗಾರ್ಡ್, ಇಂಟರ್ಲಾಕ್, ತುರ್ತು ನಿಲುಗಡೆ ಅಥವಾ ಅಪಾಯಕಾರಿ-ಶಕ್ತಿ ನಿಯಂತ್ರಣವು ಉದ್ದೇಶಿಸಿದಂತೆ ಕಾರ್ಯನಿರ್ವಹಿಸದಿದ್ದರೆ ಅನುಮೋದಿತ ಸ್ಥಿತಿಯನ್ನು ನಿಲ್ಲಿಸಿ ಮತ್ತು ಮರುಸ್ಥಾಪಿಸಿ. ಅನಿರೀಕ್ಷಿತ ಯಂತ್ರ ಚಲನೆ, ಘರ್ಷಣೆ ಅಪಾಯ, ಅಸಾಮಾನ್ಯ ಹೈಡ್ರಾಲಿಕ್ ಅಥವಾ ನ್ಯೂಮ್ಯಾಟಿಕ್ ನಡವಳಿಕೆ, ಹಾನಿಗೊಳಗಾದ ಒತ್ತಡದ ಘಟಕಗಳು, ವಿದ್ಯುತ್ ಮಿತಿಮೀರಿದ, ಸೋರಿಕೆಗಳು ಅಥವಾ ಪ್ರದರ್ಶಿತ ಪ್ರತಿಕ್ರಿಯೆ ಮತ್ತು ಭೌತಿಕ ಸ್ಥಾನದ ನಡುವಿನ ಭಿನ್ನಾಭಿಪ್ರಾಯಕ್ಕಾಗಿ ನಿಲ್ಲಿಸಿ. ಸೈಕಲ್-ಸಮಯದ ಕೆಲಸವು ದೋಷದ ಸುತ್ತ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಎಂದಿಗೂ ಅಧಿಕೃತಗೊಳಿಸುವುದಿಲ್ಲ.
ಭಾಗ ಸಾಕ್ಷ್ಯವು ವಿಚಾರಣೆಯನ್ನು ನಿಲ್ಲಿಸಬಹುದು. ಇನ್ನು ಮುಂದೆ ಸರಿಯಾದ ಸ್ಥಾನಕ್ಕೆ ಬರದ ಪ್ಯಾರಿಸನ್, ಅಪೂರ್ಣ ಅಚ್ಚು ಮುಚ್ಚುವಿಕೆ, ಏರುತ್ತಿರುವ ಫ್ಲ್ಯಾಷ್, ಅಸ್ಥಿರ ತೂಕ, ತೆಳುವಾದ ನಿರ್ಣಾಯಕ ಗೋಡೆಗಳು, ಬ್ಲೋ-ಔಟ್ಗಳು, ಅಪೂರ್ಣ ವಿವರಗಳು, ಅಂಟಿಕೊಳ್ಳುವಿಕೆ, ಟ್ರಿಮ್ ಹಾನಿ, ವಾರ್ಪೇಜ್, ಓವಲ್ ನೆಕ್ಗಳು, ರಾಕರ್ ಬಾಟಮ್ಗಳು, ಕುಗ್ಗುವಿಕೆ ಅಥವಾ ಕ್ರಿಯಾತ್ಮಕ-ಪರೀಕ್ಷೆ ವಿಫಲತೆಗಾಗಿ ವೀಕ್ಷಿಸಿ. ಫಾರ್ಮೋಸಾದ ಪ್ರಕ್ರಿಯೆ ಮಾರ್ಗದರ್ಶಿ ಈ ಹಲವಾರು ರೋಗಲಕ್ಷಣಗಳನ್ನು ಅತಿಯಾದ ಶಾಖ, ಸಾಕಷ್ಟು ತಂಪಾಗಿಸುವಿಕೆ, ಸಣ್ಣ ಚಕ್ರ ಅಥವಾ ಕೂಲಿಂಗ್-ಚಾನೆಲ್ ಸ್ಥಿತಿಯೊಂದಿಗೆ ಸಂಪರ್ಕಿಸುತ್ತದೆ. ಕಾರಣವನ್ನು ಕಂಡುಹಿಡಿಯದೆ ವಿಶಾಲವಾದ ಕೂಲಿಂಗ್ ಸಮಯವನ್ನು ಸೇರಿಸುವ ಬದಲು ಸರಿಯಾದ ರೋಗನಿರ್ಣಯವನ್ನು ಪುನಃ ತೆರೆಯಲು ರೋಗಲಕ್ಷಣವನ್ನು ಬಳಸಿ.
ಅಚ್ಚು-ಚಾನೆಲ್ ಬದಲಾವಣೆ, ಡೈ ಅಥವಾ ಬ್ಲೋ-ಪಿನ್ ಮಾರ್ಪಾಡು, ನಿಯಂತ್ರಣ-ಪ್ರೋಗ್ರಾಂ ಬದಲಾವಣೆ, ಇಂಟರ್ಲಾಕ್ ಬದಲಾವಣೆ, ಒತ್ತಡ-ಸಿಸ್ಟಮ್ ಕೆಲಸ ಅಥವಾ ಅರ್ಹ ರಾಳ ಮತ್ತು ಯಂತ್ರ ವಿಂಡೋದ ಹೊರಗೆ ಕಾರ್ಯಾಚರಣೆಯ ಅಗತ್ಯವಿರುವಾಗ ನಿರ್ಬಂಧವನ್ನು ಹೆಚ್ಚಿಸಿ. ಬಳಸಿತಡೆಗಟ್ಟುವ ನಿರ್ವಹಣೆ ಮಾರ್ಗದರ್ಶಿಪುನರಾವರ್ತಿತ ಸಾಧನ ಸಂಶೋಧನೆಗಳಿಗಾಗಿ. ಧರಿಸಿರುವ ಕಾರ್ಯವಿಧಾನವು ಚಕ್ರವನ್ನು ನಿಧಾನಗೊಳಿಸಬಹುದು, ಆದರೆ ವೇಗವಾದ ಆಜ್ಞೆಯು ಅದನ್ನು ಸರಿಪಡಿಸುವುದಿಲ್ಲ.
ಬಿಡುಗಡೆಯಾದ ಬೇಸ್ಲೈನ್ನೊಂದಿಗೆ ಯೋಜನೆಯನ್ನು ಕೊನೆಗೊಳಿಸಿ. ಸಸ್ಯದ ಅನುಮೋದನೆ ಪ್ರಕ್ರಿಯೆಯ ಮೂಲಕ ಮಾತ್ರ ಪಾಕವಿಧಾನವನ್ನು ನವೀಕರಿಸಿ, ಮಾದರಿ ಮತ್ತು ಮಾಪನ ದಾಖಲೆಯನ್ನು ಲಗತ್ತಿಸಿ ಮತ್ತು ಫಲಿತಾಂಶವು ಯಾವ ಉತ್ಪನ್ನ, ಅಚ್ಚು, ರಾಳ ಮತ್ತು ಯಂತ್ರದ ಸಂರಚನೆಯನ್ನು ಒಳಗೊಂಡಿದೆ ಎಂಬುದನ್ನು ತಿಳಿಸಿ. ಬದಲಾವಣೆ ಲಾಗ್ನಲ್ಲಿ ತಿರಸ್ಕರಿಸಿದ ಪ್ರಯೋಗಗಳನ್ನು ಇರಿಸಿಕೊಳ್ಳಿ. ಮುಂದಿನ ಶಿಫ್ಟ್ ಸ್ವೀಕರಿಸಿದ ಚಕ್ರವನ್ನು ಪುನರುತ್ಪಾದಿಸಿದಾಗ ಮತ್ತು ಅದರ ಮಿತಿಗಳನ್ನು ವಿವರಿಸಿದಾಗ, ಸುಧಾರಣೆಯು ಸಾಮಾನ್ಯ ಉತ್ಪಾದನೆಗೆ ಸಿದ್ಧವಾಗಿದೆ.
10 / ಉತ್ತರಗಳುಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಸೈಕಲ್ ಸಮಯದ ಬಗ್ಗೆ ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಸೈಕಲ್ ಸಮಯವನ್ನು ಯಾವುದು ನಿರ್ಧರಿಸುತ್ತದೆ?
ಪ್ಯಾರಿಸನ್ ಅಥವಾ ಶಾಟ್ ತಯಾರಿ, ಅಚ್ಚು ಚಲನೆ, ಹಣದುಬ್ಬರ, ಕೂಲಿಂಗ್, ಎಕ್ಸಾಸ್ಟ್, ಓಪನಿಂಗ್, ಟೇಕ್-ಔಟ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಹ್ಯಾಂಡ್ಲಿಂಗ್ ಮೂಲಕ ನಿಧಾನವಾಗಿ ಅಗತ್ಯವಿರುವ ಮಾರ್ಗದಿಂದ ಸೈಕಲ್ ಸಮಯವನ್ನು ನಿರ್ಧರಿಸಲಾಗುತ್ತದೆ. ಉತ್ಪನ್ನದ ರೇಖಾಗಣಿತ, ಗೋಡೆಯ ವಿತರಣೆ, ರಾಳದ ನಡವಳಿಕೆ, ಅಚ್ಚು ತಂಪಾಗಿಸುವಿಕೆ, ಯಂತ್ರದ ವಾಸ್ತುಶಿಲ್ಪ ಮತ್ತು ಅಂಗೀಕೃತ-ಭಾಗದ ಮಾನದಂಡಗಳು ಆ ಮಾರ್ಗದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತವೆ. ಯಾವ ಟೈಮರ್ ಜವಾಬ್ದಾರ ಎಂದು ನಿರ್ಧರಿಸುವ ಮೊದಲು ನಿಜವಾದ ಅನುಕ್ರಮ ಮತ್ತು ಪ್ರತಿಕ್ರಿಯೆ ಸಂಕೇತಗಳನ್ನು ಅಳೆಯಿರಿ.
ತಂಪಾಗಿಸುವಿಕೆಯು ಯಾವಾಗಲೂ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಚಕ್ರದ ದೀರ್ಘವಾದ ಭಾಗವಾಗಿದೆಯೇ?
ಲಿಯಾಂಡೆಲ್ಬಾಸೆಲ್ನ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಗೈಡ್ನ ಪ್ರಕಾರ, ಅನೇಕ ಪಾಲಿಯೋಲಿಫಿನ್ ಅಪ್ಲಿಕೇಶನ್ಗಳಲ್ಲಿ ಕೂಲಿಂಗ್ ಹೆಚ್ಚಿನ ಮೋಲ್ಡಿಂಗ್ ಚಕ್ರವನ್ನು ಆಕ್ರಮಿಸುತ್ತದೆ, ಆದರೆ ಇದು ಪ್ರತಿ ಸಾಲಿನಲ್ಲೂ ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಸಕ್ರಿಯ ನಿರ್ಬಂಧವಾಗಿರುವುದಿಲ್ಲ. ಪ್ಯಾರಿಸನ್ ವಿತರಣೆ, ಸಂಚಯಕ ಭರ್ತಿ, ಅಚ್ಚು ವರ್ಗಾವಣೆ, ರೋಬೋಟ್ ಕ್ಲಿಯರೆನ್ಸ್, ಟ್ರಿಮ್ಮಿಂಗ್ ಅಥವಾ ಪರೀಕ್ಷೆಯು ಮುಂದಿನ ಪ್ರಾರಂಭವನ್ನು ನಿಯಂತ್ರಿಸಬಹುದು. ಕೂಲಿಂಗ್ ಅನ್ನು ಕಡಿಮೆ ಮಾಡುವುದು ಪೂರ್ಣ ಚಕ್ರವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆಯೇ ಅಥವಾ ಭಾಗವನ್ನು ಬಿಸಿಯಾಗಿ ಹೊರಹಾಕುತ್ತದೆಯೇ ಎಂಬುದನ್ನು ಟೈಮ್ಲೈನ್ ತೋರಿಸುತ್ತದೆ.
ವಾರ್ಪೇಜ್ಗೆ ಕಾರಣವಾಗದೆ ಕೂಲಿಂಗ್ ಸಮಯವನ್ನು ಹೇಗೆ ಕಡಿಮೆ ಮಾಡಬಹುದು?
ಮೊದಲು ಶೀತಕ ಪೂರೈಕೆ ಮತ್ತು ಹಿಂತಿರುಗುವ ಪರಿಸ್ಥಿತಿಗಳು, ಸರ್ಕ್ಯೂಟ್ ಬ್ಯಾಲೆನ್ಸ್, ಚಾನಲ್ ಸ್ವಚ್ಛತೆ, ಅಚ್ಚು ತಾಪಮಾನದ ಮಾದರಿ ಮತ್ತು ಭಾಗದಲ್ಲಿ ಬಿಸಿ ಸ್ಥಳವನ್ನು ಪರಿಶೀಲಿಸಿ. ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಅನುಮೋದಿತ ಪ್ರಕ್ರಿಯೆಯೊಂದಿಗೆ ಗೋಡೆಯ ವಿತರಣೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಒಂದು ದಾಖಲಿತ ಸ್ಥಿತಿಯನ್ನು ಬದಲಾಯಿಸಿ, ಪ್ರಕ್ರಿಯೆಯನ್ನು ಸ್ಥಿರಗೊಳಿಸಲು ಅನುಮತಿಸಿ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಪೋಸ್ಟ್-ಎಜೆಕ್ಷನ್ ಮಧ್ಯಂತರದ ನಂತರ ಆಯಾಮಗಳು ಮತ್ತು ಆಕಾರವನ್ನು ಪರಿಶೀಲಿಸಿ. ಅದೇ ಸ್ಥಳೀಯ ಬಿಸಿಯಾದ ಪ್ರದೇಶವು ಉಳಿದಿದ್ದರೆ, ಅಚ್ಚು ಅಥವಾ ಗೋಡೆಯ ವಿತರಣೆಗೆ ಎಂಜಿನಿಯರಿಂಗ್ ಪರಿಶೀಲನೆಯ ಅಗತ್ಯವಿರುತ್ತದೆ.
ಕಡಿಮೆ ಚಕ್ರವು ಯಾವಾಗಲೂ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಔಟ್ಪುಟ್ ಅನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆಯೇ?
ಇಲ್ಲ. ಬದಲಾದ ಚಕ್ರವು ರೇಖೆಯ ನಿರ್ಬಂಧ ಮತ್ತು ಹೆಚ್ಚುವರಿ ಭಾಗಗಳನ್ನು ಸ್ವೀಕರಿಸಿದಾಗ ಮಾತ್ರ ಔಟ್ಪುಟ್ ಹೆಚ್ಚಾಗುತ್ತದೆ. ವೇಗವಾದ ಯಂತ್ರದ ಈವೆಂಟ್ ಬಿಸಿಯಾದ ಭಾಗಗಳು, ಹೆಚ್ಚು ತಿರಸ್ಕರಿಸುತ್ತದೆ, ರೋಬೋಟ್ ಜಾಮ್ಗಳು, ಟ್ರಿಮ್ಮಿಂಗ್ ಹಾನಿ ಅಥವಾ ಪರೀಕ್ಷಕ ಬ್ಯಾಕ್ಲಾಗ್ ಅನ್ನು ರಚಿಸಬಹುದು. ಹೊಂದಾಣಿಕೆಯ ಉತ್ಪನ್ನ, ವಸ್ತು, ಅಚ್ಚು, ಉಪಯುಕ್ತತೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಗಮನಿಸಿದ ಗಂಟೆಗೆ ಸ್ವೀಕರಿಸಿದ ಭಾಗಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಡ್ರೈ-ಸೈಕಲ್ ಚಲನೆ, ಸೈದ್ಧಾಂತಿಕ ಔಟ್ಪುಟ್ ಮತ್ತು ಸ್ವೀಕೃತ ಉತ್ಪಾದನೆಯನ್ನು ಪ್ರತ್ಯೇಕ ಅಂಕಿಗಳಾಗಿ ಇರಿಸಿ.
ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಸೈಕಲ್ ಸಮಯವನ್ನು ಹೇಗೆ ಪ್ರಭಾವಿಸುತ್ತದೆ?
ಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಬದಲಾವಣೆಗಳು ವಸ್ತುವು ಉತ್ಪನ್ನದ ಉದ್ದಕ್ಕೂ ಇರುತ್ತದೆ. ಅನಗತ್ಯ ಭಾರೀ ಪ್ರದೇಶಗಳಿಗೆ ಹೆಚ್ಚಿನ ತಂಪಾಗಿಸುವಿಕೆಯ ಅಗತ್ಯವಿರುತ್ತದೆ, ಆದರೆ ಅತಿಯಾದ ತೆಳುವಾದ ಪ್ರದೇಶಗಳು ಉತ್ಪನ್ನ ಪರೀಕ್ಷೆಗಳಲ್ಲಿ ವಿಫಲವಾಗಬಹುದು. ನಿರಂತರ ಯಂತ್ರಗಳಲ್ಲಿ, ವಾಲ್ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಸೈಕಲ್ ಸಮಯದೊಂದಿಗೆ ಸಿಂಕ್ರೊನೈಸ್ ಮಾಡಬಹುದು, ಆದ್ದರಿಂದ ಸಮಯದ ಬದಲಾವಣೆಯು ಪ್ರೊಫೈಲ್ ಪ್ಲೇಸ್ಮೆಂಟ್ ಅನ್ನು ಬದಲಾಯಿಸಬಹುದು. ಉಳಿಸಿದ ಕರ್ವ್ ಸರಿಯಾಗಿ ಉಳಿದಿದೆ ಎಂದು ಭಾವಿಸುವ ಬದಲು ಸೈಕಲ್ ಬದಲಾವಣೆಯ ನಂತರ ಗೋಡೆಯ ಸ್ಥಳಗಳು, ಭಾಗ ತೂಕ ಮತ್ತು ಪ್ರೊಫೈಲ್ ಜೋಡಣೆಯನ್ನು ಪರಿಶೀಲಿಸಿ.
ಸೈಕಲ್-ಸಮಯದ ಸಮಸ್ಯೆಗಾಗಿ ಕಿಂಗ್ಗಲ್ಗೆ ಯಾವ ಡೇಟಾವನ್ನು ಕಳುಹಿಸಬೇಕು?
ಯಂತ್ರ ಮಾದರಿ ಮತ್ತು ನಿಯಂತ್ರಕ ಆವೃತ್ತಿ, ಉತ್ಪನ್ನ ಡ್ರಾಯಿಂಗ್, ಮೋಲ್ಡ್ ಮತ್ತು ಟೂಲಿಂಗ್ ಐಡಿಗಳು, ರೆಸಿನ್ ಗ್ರೇಡ್ ಮತ್ತು ಬಹಳಷ್ಟು, ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆ, ಸುರಕ್ಷಿತ ಸ್ಥಳದಿಂದ ಸೆರೆಹಿಡಿಯಲಾದ ಸೈಕಲ್ ವೀಡಿಯೊ, ಈವೆಂಟ್ ಟೈಮ್ಲೈನ್, ಅಲಾರಾಂ ಇತಿಹಾಸ, ಭಾಗ ತೂಕ ಮತ್ತು ಗೋಡೆಯ ನಕ್ಷೆ, ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳು, ದೋಷದ ಫೋಟೋಗಳು, ಯಂತ್ರ-ಇನ್ಲೆಟ್ ಏರ್ ಮತ್ತು ಕೂಲಿಂಗ್-ವಾಟರ್ ಅವಲೋಕನಗಳು, ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸ್ಟಾಪ್ ಕಾರಣಗಳು ಮತ್ತು ನಿರ್ದಿಷ್ಟ ಅವಧಿಯಲ್ಲಿ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ಕಳುಹಿಸಿ. ಈ ಸಾಕ್ಷ್ಯವು ಪ್ರತ್ಯೇಕ ಕೂಲಿಂಗ್, ಉಪಕರಣಗಳು, ನಿಯಂತ್ರಣಗಳು, ಉಪಯುಕ್ತತೆಗಳು, ವಸ್ತು ಮತ್ತು ಲೈನ್-ಬ್ಯಾಲೆನ್ಸ್ ಕಾರಣಗಳಿಗೆ ಸಹಾಯ ಮಾಡುತ್ತದೆ.

ಉತ್ಪನ್ನ ಮತ್ತು ಚಕ್ರವನ್ನು ಒಂದು ವ್ಯವಸ್ಥೆಯಾಗಿ ಚರ್ಚಿಸಿ
ನಿಜವಾದ ಭಾಗ ಡ್ರಾಯಿಂಗ್, ರಾಳ, ಅಚ್ಚು, ಯಂತ್ರ ಕಾನ್ಫಿಗರೇಶನ್, ಪ್ರಸ್ತುತ ಸೈಕಲ್ ಟೈಮ್ಲೈನ್, ಉಪಯುಕ್ತತೆಯ ಅವಲೋಕನಗಳು ಮತ್ತು ಅಳತೆ ಮಾಡಿದ ಗುಣಮಟ್ಟದ ಫಲಿತಾಂಶಗಳನ್ನು ಕಳುಹಿಸಿ. ಯಂತ್ರ, ಉಪಕರಣ, ನಿಯಂತ್ರಣಗಳು ಮತ್ತು ಉತ್ಪಾದನಾ ಗುರಿಯ ಸುತ್ತಲಿನ ಪುರಾವೆಗಳನ್ನು ಕಿಂಗ್ಗಲ್ ಪರಿಶೀಲಿಸಬಹುದು.
ನಿಮ್ಮ ಉತ್ಪಾದನಾ ಡೇಟಾವನ್ನು ಕಳುಹಿಸಿಈ ಮಾರ್ಗದರ್ಶಿಗಾಗಿ ಬಳಸಲಾದ ಮೂಲಗಳು
ಕಿಂಗ್ಗಲ್-ಹೋಸ್ಟ್ ಮಾಡಿದ ಕೈಪಿಡಿಗಳು ದಾಖಲಿತ ನಿಯಂತ್ರಣಗಳು ಮತ್ತು ಯಂತ್ರದ ಅನುಕ್ರಮದ ಕುರಿತು ಹೇಳಿಕೆಗಳನ್ನು ಬೆಂಬಲಿಸುತ್ತವೆ. ಪಾಲಿಮರ್-ನಿರ್ಮಾಪಕ ಮಾರ್ಗದರ್ಶಿಗಳು ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ದೋಷದ ಸಂಬಂಧಗಳನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ. OSHA ಮೂಲಗಳನ್ನು ಯುನೈಟೆಡ್ ಸ್ಟೇಟ್ಸ್ ಸುರಕ್ಷತಾ ಗಡಿಗೆ ಸೇರಿಸಲಾಗಿದೆ. ಈ ಯಾವುದೇ ಮೂಲಗಳು ಪ್ರತಿ ಉತ್ಪನ್ನ ಅಥವಾ ಯಂತ್ರಕ್ಕೆ ಸಾರ್ವತ್ರಿಕ ಚಕ್ರದ ಗುರಿಯನ್ನು ಪೂರೈಸುವುದಿಲ್ಲ.
- ಕಿಂಗ್ಗಲ್-ಹೋಸ್ಟ್ ಮಾಡಿದ ಸ್ವಯಂಚಾಲಿತ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಮೆಷಿನ್ ಆಪರೇಷನ್ ಮ್ಯಾನ್ಯುಯಲ್, ಸೆಪ್ಟೆಂಬರ್ 8, 2026 ರಂದು ಪ್ರವೇಶಿಸಲಾಗಿದೆ.
- ಮೂಗ್ ಡಿಜಿಪ್ಯಾಕ್ III ಪ್ಯಾರಿಸನ್ ವಾಲ್ ದಪ್ಪ ನಿಯಂತ್ರಕ ಕೈಪಿಡಿ, MRJ06301, ಕಿಂಗ್ಗಲ್ ಅವರು ಹೋಸ್ಟ್ ಮಾಡಿದ್ದಾರೆ, ಸೆಪ್ಟೆಂಬರ್ 8, 2026 ರಂದು ಪ್ರವೇಶಿಸಲಾಗಿದೆ.
- ಲಿಯೋಂಡೆಲ್ ಬಾಸೆಲ್, ಪಾಲಿಯೋಲ್ಫಿನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ಗೆ ಮಾರ್ಗದರ್ಶಿ, ಸೆಪ್ಟೆಂಬರ್ 8, 2026 ರಂದು ಪ್ರವೇಶಿಸಲಾಗಿದೆ.
- ಫಾರ್ಮೋಸಾ ಪ್ಲಾಸ್ಟಿಕ್ಸ್, ಪಾಲಿಥಿಲೀನ್ ಎಕ್ಸ್ಟ್ರಶನ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಪ್ರಕ್ರಿಯೆ ಮಾರ್ಗದರ್ಶಿ, ಸೆಪ್ಟೆಂಬರ್ 8, 2026 ರಂದು ಪ್ರವೇಶಿಸಲಾಗಿದೆ.
- OSHA 29 CFR 1910.147, ಅಪಾಯಕಾರಿ ಶಕ್ತಿಯ ನಿಯಂತ್ರಣ, ಸೆಪ್ಟೆಂಬರ್ 8, 2026 ರಂದು ಪ್ರವೇಶಿಸಲಾಗಿದೆ.
- OSHA 29 CFR 1910.212, ಎಲ್ಲಾ ಯಂತ್ರಗಳಿಗೆ ಸಾಮಾನ್ಯ ಅವಶ್ಯಕತೆಗಳು, ಸೆಪ್ಟೆಂಬರ್ 8, 2026 ರಂದು ಪ್ರವೇಶಿಸಲಾಗಿದೆ.