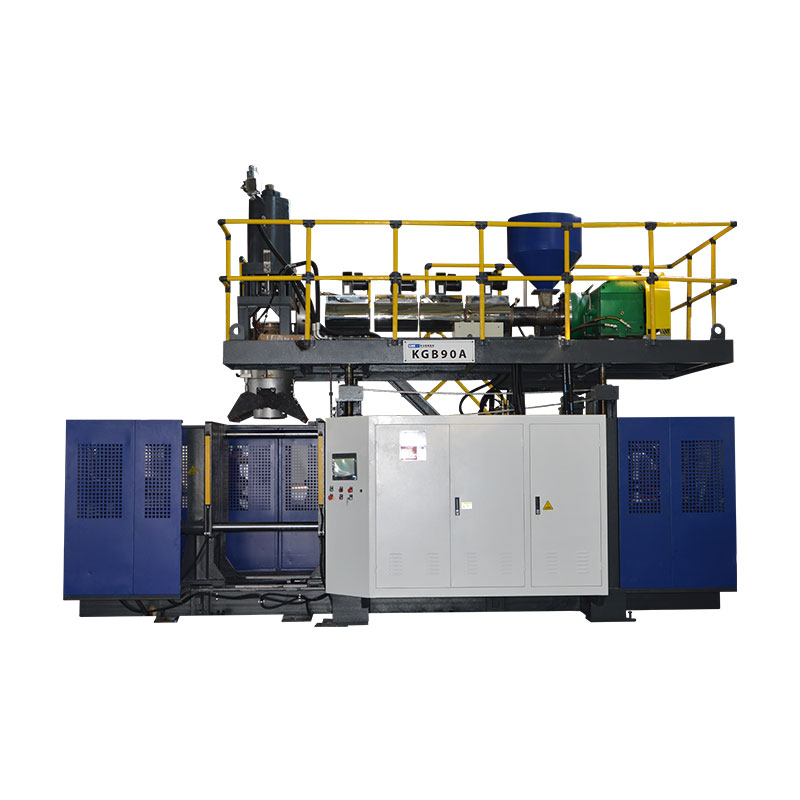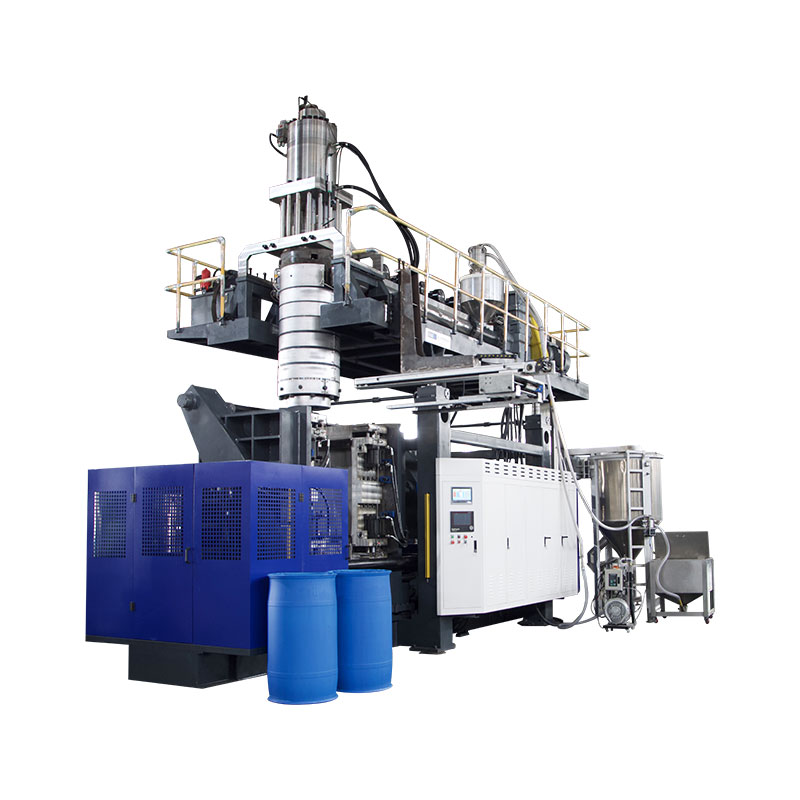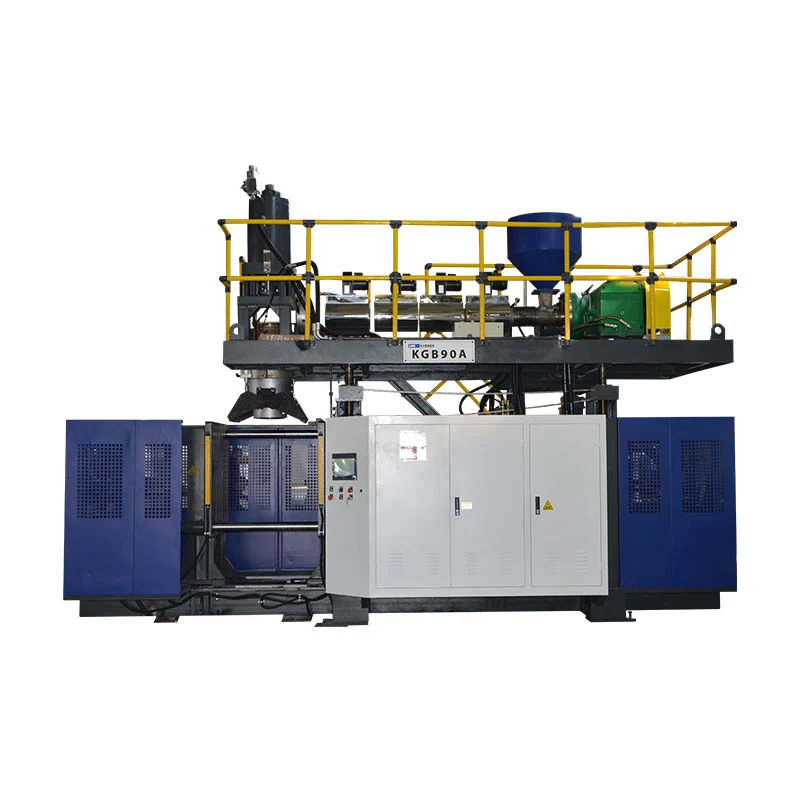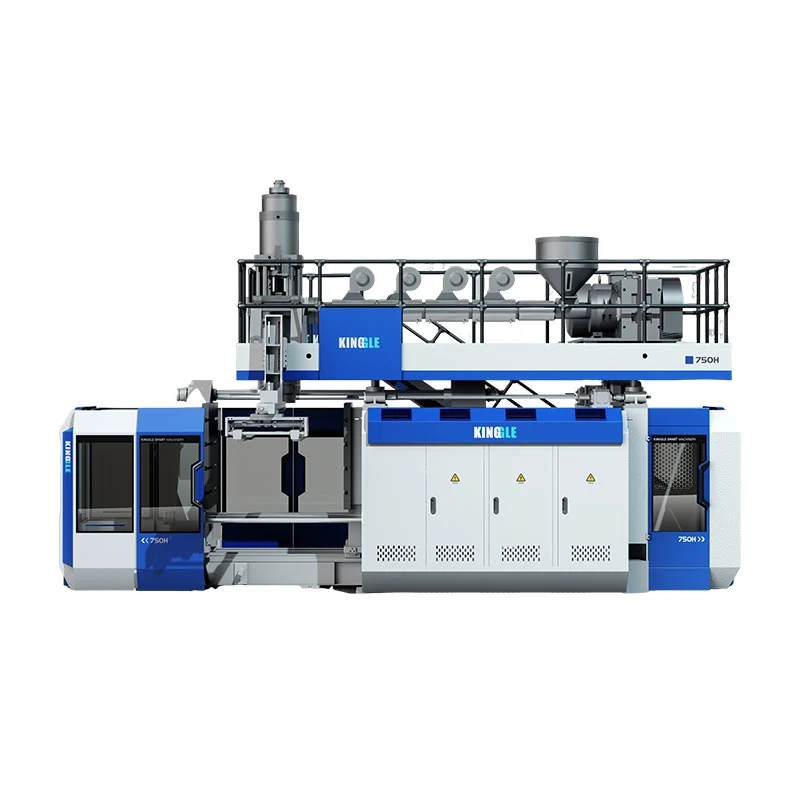
ಸ್ವಯಂಚಾಲಿತ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವನ್ನು ಅದು ವಿತರಿಸಬೇಕಾದ ಉತ್ಪನ್ನ ಮತ್ತು ಮೋಲ್ಡಿಂಗ್ ನಂತರ ಒಳಗೊಂಡಿರುವ ಕಾರ್ಯಾಚರಣೆಗಳ ಮೂಲಕ ಆಯ್ಕೆಮಾಡಿ-ಉದ್ಧರಣದಲ್ಲಿ "ಸ್ವಯಂಚಾಲಿತ" ಪದದಿಂದ ಅಲ್ಲ. ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ಗಾಗಿ, ರಾಳ, ಟೂಲಿಂಗ್, ಟೇಕ್-ಔಟ್, ಟ್ರಿಮ್ಮಿಂಗ್, ತಪಾಸಣೆ ಮತ್ತು ವರ್ಗಾವಣೆಯನ್ನು ಒಂದು ಉತ್ಪಾದನಾ ವ್ಯವಸ್ಥೆಯಾಗಿ ಸೂಚಿಸಿ. ಅಂತಿಮ ಡಿಸ್ಚಾರ್ಜ್ ಪಾಯಿಂಟ್ನಲ್ಲಿ ಸ್ವೀಕರಿಸಿದ ಕಂಟೈನರ್ಗಳ ವಿರುದ್ಧ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ಅನುಮೋದಿಸಲು ನಾವು ಶಿಫಾರಸು ಮಾಡುತ್ತೇವೆ, ಕ್ಯಾಟಲಾಗ್ ಡ್ರೈ-ಸೈಕಲ್ ಫಿಗರ್ ಅಲ್ಲ.
ಜನರು ಇನ್ನೂ ಫ್ಲ್ಯಾಷ್ ಅನ್ನು ತೆಗೆದುಹಾಕುವಾಗ, ಬಾಟಲಿಗಳನ್ನು ಪರಿಶೀಲಿಸುವಾಗ ಅಥವಾ ಪೆಟ್ಟಿಗೆಗಳನ್ನು ತುಂಬುವಾಗ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಸ್ವಯಂಚಾಲಿತ ಚಕ್ರವನ್ನು ಚಲಾಯಿಸಬಹುದು. ಅದು ಚಿಕ್ಕದಾದ, ಬದಲಾಗುತ್ತಿರುವ ಉತ್ಪನ್ನ ಶ್ರೇಣಿಗೆ ಸರಿಯಾದ ವ್ಯವಸ್ಥೆಯಾಗಿರಬಹುದು. ಹೂಡಿಕೆ ಪ್ರಕರಣವು ಆ ಉದ್ಯೋಗಗಳು ಕಣ್ಮರೆಯಾಗಿವೆ ಎಂದು ಭಾವಿಸಿದರೆ ಅದು ತಪ್ಪು ವ್ಯವಸ್ಥೆಯಾಗಿದೆ. ಬೆಲೆಗಳನ್ನು ಹೋಲಿಸುವ ಮೊದಲು ಗಡಿಯನ್ನು ವಿವರಿಸಿ.
ಆದೇಶದ ಮೊದಲು ಮುಖ್ಯವಾದ ಐದು ನಿರ್ಧಾರಗಳು
- ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಮಟ್ಟವನ್ನು ಹೋಲಿಸುವ ಮೊದಲು ಭಾಗಕ್ಕೆ ಮೋಲ್ಡಿಂಗ್ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಹೊಂದಿಸಿ.
- ಹಸ್ತಚಾಲಿತವಾಗಿ ಉಳಿಯುವ ಕೆಲಸವನ್ನು ಒಳಗೊಂಡಂತೆ ಪ್ರತಿ ವರ್ಗಾವಣೆ ಮತ್ತು ಪೂರ್ಣಗೊಳಿಸುವ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ವಿವರಿಸಿ.
- ಟ್ರಿಮ್ಮಿಂಗ್, ತಪಾಸಣೆ ಮತ್ತು ಪ್ಯಾಕಿಂಗ್ ಸಾಮರ್ಥ್ಯದೊಂದಿಗೆ ಮೋಲ್ಡಿಂಗ್ ದರವನ್ನು ಸಮತೋಲನಗೊಳಿಸಿ.
- ದೋಷದ ಮರುಪಡೆಯುವಿಕೆ ಮತ್ತು ಬದಲಾವಣೆಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ, ತಡೆರಹಿತ ಉತ್ಪಾದನೆ ಮಾತ್ರವಲ್ಲ.
- ಅದೇ ಷರತ್ತುಗಳ ಅಡಿಯಲ್ಲಿ ಸ್ವೀಕರಿಸಿದ ಕಂಟೇನರ್ಗೆ ಒಟ್ಟು ಸಾಲಿನ ವೆಚ್ಚವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.
ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ನಲ್ಲಿ "ಸ್ವಯಂಚಾಲಿತ" ಏನು ಆವರಿಸುತ್ತದೆ?
"ಸ್ವಯಂಚಾಲಿತ" ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಹೇಗೆ ನಿಯಂತ್ರಿಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ. ಪ್ಲಾಸ್ಟಿಕ್ ಭಾಗವು ಹೇಗೆ ರೂಪುಗೊಳ್ಳುತ್ತದೆ ಎಂಬುದನ್ನು ಇದು ಗುರುತಿಸುವುದಿಲ್ಲ. ಸ್ವಯಂಚಾಲಿತ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಮತ್ತು ಪಿಇಟಿ ಬಾಟಲ್ ಊದುವ ಯಂತ್ರ ಎರಡೂ ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಲಾದ ಅನುಕ್ರಮಗಳನ್ನು ಚಲಾಯಿಸಬಹುದು, ಆದರೂ ಅವುಗಳಿಗೆ ವಿಭಿನ್ನ ವಸ್ತು ತಯಾರಿಕೆ, ಉಪಕರಣಗಳು ಮತ್ತು ಪೂರ್ಣಗೊಳಿಸುವ ವ್ಯವಸ್ಥೆಗಳು ಬೇಕಾಗುತ್ತವೆ. ಸಂಪೂರ್ಣ ಸ್ವಯಂಚಾಲಿತ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರಕ್ಕಾಗಿ ಹುಡುಕುತ್ತಿರುವ ಖರೀದಿದಾರರು ಮೊದಲು ಪ್ರಕ್ರಿಯೆಯ ಪ್ರಶ್ನೆಯನ್ನು ಪರಿಹರಿಸಬೇಕು.
ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ನಲ್ಲಿ, ಯಂತ್ರವು ಪ್ಯಾರಿಸನ್ ಎಂಬ ಕರಗಿದ ಟ್ಯೂಬ್ ಅನ್ನು ರೂಪಿಸುತ್ತದೆ. ಅಚ್ಚು ಆ ಟ್ಯೂಬ್ ಅನ್ನು ಸೆರೆಹಿಡಿಯುತ್ತದೆ ಮತ್ತು ಗಾಳಿಯು ಟೊಳ್ಳಾದ ಭಾಗವನ್ನು ರೂಪಿಸುತ್ತದೆ. PET ಸ್ಟ್ರೆಚ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಹಿಗ್ಗಿಸಲಾದ ಮತ್ತು ಉಬ್ಬಿಕೊಂಡಿರುವ ಪೂರ್ವರೂಪವನ್ನು ಬಳಸುತ್ತದೆ. ಪಿಇಟಿ ಪ್ರಿಫಾರ್ಮ್-ಲೋಡಿಂಗ್ ಮಾರ್ಗದರ್ಶಿ ಏಕೆ HDPE ಡಿಟರ್ಜೆಂಟ್ ಬಾಟಲ್ ಲೈನ್ಗಾಗಿ ಸಂಪೂರ್ಣ ಖರೀದಿ ಮಾರ್ಗದರ್ಶಿಯಾಗಿಲ್ಲ ಎಂಬುದನ್ನು ಆ ವಿಭಿನ್ನ ಆರಂಭಿಕ ರೂಪಗಳು ವಿವರಿಸುತ್ತವೆ.
| ನಿರ್ಧಾರ | ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ | ಪಿಇಟಿ ಸ್ಟ್ರೆಚ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ |
|---|---|---|
| ಆರಂಭಿಕ ರೂಪ | ಹೊರತೆಗೆದ ಕರಗಿದ ಪ್ಯಾರಿಸನ್ | ಪಿಇಟಿ ಪೂರ್ವರೂಪ |
| ಸಾಮಾನ್ಯ ಖರೀದಿ ಸಂದರ್ಭ | HDPE ಬಾಟಲಿಗಳು, ನಿರ್ವಹಿಸಿದ ಕಂಟೈನರ್ಗಳು ಮತ್ತು ಕೈಗಾರಿಕಾ ಟೊಳ್ಳಾದ ಭಾಗಗಳು | ಪೂರ್ವರೂಪಗಳಿಂದ ತಯಾರಿಸಿದ ಪಾನೀಯ ಬಾಟಲಿಗಳನ್ನು ತೆರವುಗೊಳಿಸಿ |
| ಆಟೋಮೇಷನ್ ಪ್ರಶ್ನೆಗಳು | ಭಾಗ ಬಿಡುಗಡೆ, ಫ್ಲಾಶ್ ತೆಗೆಯುವಿಕೆ, ಟ್ರಿಮ್ಮಿಂಗ್, ಪರೀಕ್ಷೆ ಮತ್ತು ವರ್ಗಾವಣೆ | ಪ್ರಿಫಾರ್ಮ್ ಹ್ಯಾಂಡ್ಲಿಂಗ್, ಹೀಟಿಂಗ್/ಸ್ಟ್ರೆಚ್-ಬ್ಲೋಯಿಂಗ್ ಸೀಕ್ವೆನ್ಸ್ ಮತ್ತು ಬಾಟಲ್ ವರ್ಗಾವಣೆ |
ಪ್ರಕ್ರಿಯೆ ಉಲ್ಲೇಖ:ಕಿಂಗ್ಗಲ್ನ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಮಾರ್ಗದರ್ಶಿ. ಉತ್ಪನ್ನದ ರೇಖಾಗಣಿತ ಮತ್ತು ರಾಳದ ದರ್ಜೆಯು ಅಂತಿಮ ಪ್ರಕ್ರಿಯೆಯ ಆಯ್ಕೆಯನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ.
ಯಂತ್ರ, ಕೋಶ ಮತ್ತು ರೇಖೆಯನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ
ಯಂತ್ರ-ಮಟ್ಟದ ಸ್ವಯಂಚಾಲಿತ ಚಕ್ರವು ಒಪ್ಪಿದ ಮೋಲ್ಡಿಂಗ್ ಅನುಕ್ರಮವನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ. ಸ್ವಯಂಚಾಲಿತ ಕೋಶವು ಆ ಯಂತ್ರದ ಸುತ್ತಲೂ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ನಿರ್ವಹಣೆ ಅಥವಾ ಪೂರ್ಣಗೊಳಿಸುವಿಕೆಯನ್ನು ಸೇರಿಸುತ್ತದೆ. ಒಂದು ಉತ್ಪಾದನಾ ರೇಖೆಯು ಅನುಕ್ರಮ ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಒಪ್ಪಿದ ಸ್ವೀಕೃತ-ಉತ್ಪನ್ನ ಗಡಿರೇಖೆಯ ಮೂಲಕ ಸಂಪರ್ಕಿಸುತ್ತದೆ. ಪ್ಯಾಕಿಂಗ್ ಆ ಗಡಿಯೊಳಗೆ ಇರಬಹುದು ಅಥವಾ ಅದು ಪ್ರತ್ಯೇಕ ಕಾರ್ಖಾನೆಯ ಕಾರ್ಯಾಚರಣೆಯಾಗಿ ಉಳಿಯಬಹುದು.
ಇವು ಉಪಯುಕ್ತ ಖರೀದಿ ವ್ಯತ್ಯಾಸಗಳಾಗಿವೆ, ಪ್ರತಿ ಪೂರೈಕೆದಾರರು ಒಂದೇ ಪರಿಭಾಷೆಯನ್ನು ಬಳಸುತ್ತಾರೆ ಎಂಬ ಭರವಸೆಯಲ್ಲ. ವಿವರಣೆಯಲ್ಲಿ ನಿಜವಾದ ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಇರಿಸಿ. ಸಲಕರಣೆಗಳ ಪಟ್ಟಿಯಿಲ್ಲದೆಯೇ "ಸಂಪೂರ್ಣ ಸ್ವಯಂಚಾಲಿತ" ವಿಭಿನ್ನ ವ್ಯಾಖ್ಯಾನಗಳಿಗೆ ಹೆಚ್ಚು ಜಾಗವನ್ನು ನೀಡುತ್ತದೆ.
ವಿಶಾಲವಾದ ಲೇಬಲ್ನ ಮೇಲೆ "ಸ್ವಯಂಚಾಲಿತ ಮೋಲ್ಡಿಂಗ್, ಓರಿಯೆಂಟೆಡ್ ಟೇಕ್-ಔಟ್, ಡಿಫ್ಲಾಶಿಂಗ್ ಮತ್ತು ಲೀಕ್-ಟೆಸ್ಟೆಡ್ ಡಿಸ್ಚಾರ್ಜ್" ನಂತಹ ನಿರ್ದಿಷ್ಟ ವಿವರಣೆಯನ್ನು ನಾವು ಬೆಂಬಲಿಸುತ್ತೇವೆ. ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನವು ಎಲ್ಲಿ ಕಾಣಿಸಿಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಇನ್ನೂ ಗಮನ ಕೊಡಬೇಕಾದುದನ್ನು ಇದು ಖರೀದಿದಾರರಿಗೆ ಹೇಳುತ್ತದೆ. ಸಾಮಾನ್ಯ ಮೋಲ್ಡಿಂಗ್ ಅನುಕ್ರಮವು ಪುನರಾವರ್ತಿತ ಹಸ್ತಚಾಲಿತ ನಿರ್ವಹಣೆಯಿಲ್ಲದೆ ರನ್ ಆಗಿದ್ದರೂ ಸಹ, ವಸ್ತುಗಳ ಮರುಪೂರಣ, ಮಾದರಿ, ಸ್ಕ್ರ್ಯಾಪ್ ನಿರ್ವಹಣೆ ಮತ್ತು ರಟ್ಟಿನ ಬದಲಾವಣೆಗಳಿಗೆ ಮಾಲೀಕರ ಅಗತ್ಯವಿರುತ್ತದೆ.
ಅಂತೆಯೇ, ಸ್ವಯಂಚಾಲಿತ ನಿಯಂತ್ರಣವು ಆಲ್-ಎಲೆಕ್ಟ್ರಿಕ್ ಡ್ರೈವ್ನಂತೆಯೇ ಅಲ್ಲ. ಡ್ರೈವ್ ಪ್ರಕಾರ, ನಿಲ್ದಾಣದ ವ್ಯವಸ್ಥೆ, ತಲೆ ಎಣಿಕೆ ಮತ್ತು ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಸ್ಕೋಪ್ ಪ್ರತ್ಯೇಕ ಆಯ್ಕೆಗಳಾಗಿವೆ. ಪ್ರತಿಯೊಂದನ್ನು ಒಂದು ಪ್ರೀಮಿಯಂ ವಿವರಣೆಯಂತೆ ಪರಿಗಣಿಸುವ ಬದಲು ಕೆಲಸದ ವಿರುದ್ಧವಾಗಿ ಪರಿಶೀಲಿಸಿ.
ಭಾಗ ಮತ್ತು ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಯೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ
ಅದರ ಉತ್ಪಾದನಾ ಮಾರ್ಗವನ್ನು ಸೂಚಿಸಲು ಬಾಟಲಿಯ ನಾಮಮಾತ್ರದ ಪರಿಮಾಣವು ಸಾಕಾಗುವುದಿಲ್ಲ. ಕಿರಿದಾದ ಸುತ್ತಿನ ಬಾಟಲ್ ಮತ್ತು ವಿಶಾಲವಾದ ಹ್ಯಾಂಡಲ್ ಕಂಟೇನರ್ ಒಂದೇ ದ್ರವದ ಪರಿಮಾಣವನ್ನು ಸಾಗಿಸಬಹುದು ಆದರೆ ವಿಭಿನ್ನ ಅಚ್ಚುಗಳು, ಟೇಕ್-ಔಟ್ ಟೂಲಿಂಗ್ ಮತ್ತು ಬೆಂಬಲಗಳು ಬೇಕಾಗುತ್ತವೆ. ರೇಖೆಯು ನಿಜವಾದ ಬಾಹ್ಯ ಆಕಾರವನ್ನು ನಿರ್ವಹಿಸಬೇಕು, ಅಮೂರ್ತವಾದ "2 L ಉತ್ಪನ್ನ" ಅಲ್ಲ.
ಭಾಗ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಡಿಸ್ಚಾರ್ಜ್ನಲ್ಲಿ ನಿರೀಕ್ಷಿತ ಮುಗಿದ ಸ್ಥಿತಿಯೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ಕುತ್ತಿಗೆ ಮುಕ್ತಾಯ, ಹ್ಯಾಂಡಲ್ ತೆರೆಯುವಿಕೆ, ದೇಹದ ಆಯಾಮಗಳು, ಗುರಿ ತೂಕ ಮತ್ತು ನಿರ್ಣಾಯಕ ಗುಣಮಟ್ಟದ ಅವಶ್ಯಕತೆಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ನಿಖರವಾದ ರಾಳದ ಗ್ರೇಡ್, ಬಣ್ಣದ ಪ್ಯಾಕೇಜ್ ಮತ್ತು ಒಪ್ಪಿದ ಮರುಬಳಕೆಯ ಅಥವಾ ರೀಗ್ರೈಂಡ್ ಸ್ಥಿತಿಯನ್ನು ದೃಢೀಕರಿಸಿ. ಈ ವಿವರಗಳು ಉದ್ದೇಶಿತ ಉದ್ಯೋಗಕ್ಕೆ ಸಂಬಂಧಿಸಿದಂತೆ ಪ್ರಸ್ತಾವಿತ ಪ್ರಯೋಗವನ್ನು ಮಾಡುತ್ತವೆ.
ಮಾರಾಟದ ಯೋಜನೆಯನ್ನು ಉತ್ಪಾದನಾ ಅವಶ್ಯಕತೆಗೆ ಭಾಷಾಂತರಿಸಿ
ಶಿಫ್ಟ್ಗಳ ಸಂಖ್ಯೆ, ಬ್ಯಾಚ್ ಗಾತ್ರಗಳು ಮತ್ತು ಬದಲಾವಣೆಯ ಆವರ್ತನದೊಂದಿಗೆ ಪ್ರತಿ ಶಿಫ್ಟ್ಗೆ ಸ್ವೀಕರಿಸಿದ ಕಂಟೈನರ್ಗಳನ್ನು ವಿವರಿಸಿ. ಹೆಚ್ಚಿನ ಆರ್ಡರ್ಗಳಿಗೆ ಕಡಿಮೆ ರನ್ಗಳು ಮತ್ತು ವ್ಯಾಪಕವಾದ ಪರಿಕರ ಬದಲಾವಣೆಗಳ ಅಗತ್ಯವಿದ್ದರೆ ಹೆಚ್ಚಿನ ಗಂಟೆಯ ದರವು ಕಡಿಮೆ ಉಪಯುಕ್ತವಾಗಿರುತ್ತದೆ. ನಿಧಾನವಾದ ಆದರೆ ಸುಲಭವಾಗಿ ಬದಲಾಯಿಸಬಹುದಾದ ಕೋಶವು ಆ ಉತ್ಪಾದನಾ ಮಿಶ್ರಣವನ್ನು ಉತ್ತಮವಾಗಿ ಹೊಂದಿಕೊಳ್ಳುತ್ತದೆ. ಗರಿಷ್ಠ ಕ್ಯಾಟಲಾಗ್ ಔಟ್ಪುಟ್ನಿಂದ ಮಾತ್ರ ಯಾವುದೇ ತೀರ್ಮಾನವನ್ನು ತಲುಪಲಾಗುವುದಿಲ್ಲ.
ಉತ್ಪನ್ನದ ಕುಟುಂಬವನ್ನು ಪಟ್ಟಿ ಮಾಡಿ, ಮೊದಲ ಉಡಾವಣಾ ಬಾಟಲಿ ಮಾತ್ರವಲ್ಲ. ಹಿಡಿತ ಅಥವಾ ಟ್ರಿಮ್ ಮಾಡಲು ಅಗಲವಾದ ಭಾಗ, ಭಾರವಾದ ಭಾಗ ಮತ್ತು ಕಠಿಣವಾದ ಭಾಗವನ್ನು ಗುರುತಿಸಿ. ಇವು ವಿಭಿನ್ನ SKUಗಳಾಗಿರಬಹುದು. ನಂತರ ಯಾವ ಉತ್ಪನ್ನಗಳು ಆರಂಭಿಕ ನಿರ್ಮಾಣದಲ್ಲಿ ರನ್ ಆಗಬೇಕು ಮತ್ತು ಭವಿಷ್ಯದ ಉಪಕರಣಗಳು ಅಥವಾ ಪ್ರತ್ಯೇಕ ಉಪಕರಣಗಳ ಅಗತ್ಯವಿರುವುದನ್ನು ನಿರ್ಧರಿಸಿ.
- ಪರೀಕ್ಷಾ ಲೇಖನವನ್ನು ಫ್ರೀಜ್ ಮಾಡಿ:ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ, ರಾಳ, ಮುಗಿದ ತೂಕ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಪರೀಕ್ಷೆಗಳು.
- ವಿತರಣಾ ಸ್ಥಿತಿಯನ್ನು ಹೊಂದಿಸಿ:ಟ್ರಿಮ್ ಮಾಡಲಾಗಿದೆ, ಪರಿಶೀಲಿಸಲಾಗಿದೆ, ಆಧಾರಿತವಾಗಿದೆ, ಎಣಿಸಲಾಗಿದೆ ಅಥವಾ ಪ್ಯಾಕ್ ಮಾಡಲಾಗಿದೆ.
- ವೇಳಾಪಟ್ಟಿಯನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ:ಪ್ರತಿ ಶಿಫ್ಟ್ಗೆ ಉತ್ತಮ ಧಾರಕಗಳು, ಕಾರ್ಯಾಚರಣೆಯ ಸಮಯಗಳು ಮತ್ತು ಯೋಜಿತ SKU ಬದಲಾವಣೆಗಳು.
- ಪರಿಕರಗಳ ಕುಟುಂಬವನ್ನು ಪರಿಶೀಲಿಸಿ:ಅಚ್ಚುಗಳು, ಹೆಡ್ ಪಿಚ್, ಗ್ರಿಪ್ಪಿಂಗ್ ಫಿಕ್ಚರ್ಗಳು, ಟ್ರಿಮ್ಮಿಂಗ್ ಗೂಡುಗಳು ಮತ್ತು ಪರೀಕ್ಷಾ ಮುದ್ರೆಗಳು.
- ಸೆಲ್ ಲಕೋಟೆಯನ್ನು ಅನುಮೋದಿಸಿ:ಉಪಯುಕ್ತತೆಗಳು, ಕಾವಲು, ಸೇವೆ ಪ್ರವೇಶ ಮತ್ತು ಉತ್ಪನ್ನ ಹರಿವು.
ನಿಲ್ದಾಣದ ಎಣಿಕೆ, ಡೈ ಔಟ್ಲೆಟ್ಗಳು ಮತ್ತು ಕುಳಿಗಳಿಗೆ ಪ್ರತ್ಯೇಕ ಪರಿಶೀಲನೆಯ ಅಗತ್ಯವಿದೆ. ಎರಡು ನಿಲ್ದಾಣಗಳು ಎಂದರೆ ಎರಡು ಮಳಿಗೆಗಳು ಎಂದಲ್ಲ. ಮಲ್ಟಿ-ಹೆಡ್ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಪ್ರತಿ ಬಾಟಲಿಯ ಆಕಾರವನ್ನು ಔಟ್ಲೆಟ್ ಅಂತರದೊಂದಿಗೆ ಹೊಂದಿಕೆಯಾಗುವುದಿಲ್ಲ. ಮಲ್ಟಿಲೇಯರ್ ಹೆಡ್ ಗೋಡೆಯ ನಿರ್ಮಾಣವನ್ನು ವಿವರಿಸುತ್ತದೆ, ಪ್ರತಿ ಈವೆಂಟ್ಗೆ ಪೂರ್ಣಗೊಂಡ ಕಂಟೈನರ್ಗಳ ಸಂಖ್ಯೆ ಅಲ್ಲ.
ಕಿಂಗ್ಗಲ್ ಅವರಬಹು-ತಲೆ ಮತ್ತು ಬಹು-ಕುಹರ ಮಾರ್ಗದರ್ಶಿಆ ಸಂರಚನಾ ವ್ಯತ್ಯಾಸಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ಯಾಂತ್ರೀಕೃತಗೊಂಡ ವಿನ್ಯಾಸವನ್ನು ಸರಿಪಡಿಸುವ ಮೊದಲು ಆ ವಿಮರ್ಶೆಯನ್ನು ಬಳಸಿ. ಕುಹರದ ವ್ಯವಸ್ಥೆಯು ನೆಲೆಗೊಂಡ ನಂತರ, ಟೇಕ್-ಔಟ್ ಮತ್ತು ಫಿನಿಶಿಂಗ್ ಉಪಕರಣಗಳು ವರ್ಗಾವಣೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಪರಿಶೀಲನೆಗಳ ಮೂಲಕ ಪ್ರತಿ ಸ್ಥಾನವನ್ನು ಸಂರಕ್ಷಿಸಬೇಕು.
ಆದ್ದರಿಂದ ಅತ್ಯಂತ ಉಪಯುಕ್ತ ವಿಚಾರಣೆಯು ರೇಖಾಚಿತ್ರ, ವಸ್ತು ವಿವರಣೆ, ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿ ಮತ್ತು ಗುಣಮಟ್ಟದ ವ್ಯಾಖ್ಯಾನವನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. HDPE ಬಾಟಲ್ ಉತ್ಪಾದನಾ ಮಾರ್ಗಕ್ಕಾಗಿ, ಆ ಇನ್ಪುಟ್ಗಳಿಲ್ಲದೆಯೇ "ಸ್ವಯಂಚಾಲಿತ ಪ್ಲಾಸ್ಟಿಕ್ ಬಾಟಲಿ ತಯಾರಿಕೆ ಯಂತ್ರ" ಗಾಗಿ ವಿನಂತಿಯು ಸರಿಯಾದ ಸಾಲಿನ ವ್ಯಾಪ್ತಿಯನ್ನು ಸ್ಥಾಪಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟವನ್ನು ಹೊಂದಿಸುವ ಯಂತ್ರ ವ್ಯವಸ್ಥೆಗಳನ್ನು ಪರಿಶೀಲಿಸಿ
ಡೌನ್ಸ್ಟ್ರೀಮ್ ಆಟೊಮೇಷನ್ ಅಸ್ಥಿರವಾದ ಪ್ಯಾರಿಸನ್, ಸೂಕ್ತವಲ್ಲದ ಪಿಂಚ್-ಆಫ್ ಅಥವಾ ಅಚ್ಚು ನಿರ್ವಹಿಸಲು ತುಂಬಾ ಮೃದುವಾಗಿ ಬಿಡುವ ಭಾಗವನ್ನು ಸರಿಪಡಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ವರ್ಗಾವಣೆ ವ್ಯವಸ್ಥೆಯು ಪುನರಾವರ್ತಿತ ಫಲಿತಾಂಶಗಳನ್ನು ನೀಡುವ ಮೊದಲು ಮೋಲ್ಡಿಂಗ್ ಪ್ರಕ್ರಿಯೆಯು ಪುನರಾವರ್ತನೀಯ ಲೇಖನವನ್ನು ಉತ್ಪಾದಿಸಬೇಕು. ಇಲ್ಲದಿದ್ದರೆ, ರೋಬೋಟ್ ಅಸಮಂಜಸ ಭಾಗಗಳನ್ನು ಸರಿಸಲು ನಿಖರವಾದ ಮಾರ್ಗವಾಗುತ್ತದೆ.
ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದ ಪ್ರಮುಖ ಭಾಗಗಳಲ್ಲಿ ಎಕ್ಸ್ಟ್ರೂಡರ್, ಡೈ ಹೆಡ್, ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವ ಘಟಕ, ಬ್ಲೋ ಸಿಸ್ಟಮ್, ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್ಗಳು ಮತ್ತು ನಿಯಂತ್ರಣಗಳು ಸೇರಿವೆ. ಘಟಕದ ಹೆಸರುಗಳಿಂದ ಮಾತ್ರ ಆಯ್ಕೆ ಮಾಡುವ ಬದಲು ಅನುಮೋದಿತ ಭಾಗಕ್ಕೆ ಅವರ ಕೊಡುಗೆಯನ್ನು ಪರಿಶೀಲಿಸಿ. ಮಾನ್ಯತೆ ಪಡೆದ PLC ಬ್ರ್ಯಾಂಡ್, ಉದಾಹರಣೆಗೆ, ಸರಬರಾಜು ಮಾಡಿದ ಪಾಕವಿಧಾನ ಕಾರ್ಯಗಳನ್ನು ಅಥವಾ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಂವಹನವನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
| ವ್ಯವಸ್ಥೆ | ಏನು ಪರಿಶೀಲಿಸಬೇಕು | ವಿನಂತಿಸಲು ಪುರಾವೆ |
|---|---|---|
| ಹೊರತೆಗೆಯುವಿಕೆ ಮತ್ತು ತಲೆ ಸಾಯುವುದು | ರಾಳದ ಸೂಕ್ತತೆ, ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ಬೇಡಿಕೆ ಮತ್ತು ಔಟ್ಲೆಟ್ ಬ್ಯಾಲೆನ್ಸ್ | ಉತ್ಪಾದನಾ ಮಾದರಿಗಳು ಮತ್ತು ಗುರುತಿಸಲಾದ ವಸ್ತು ಪರಿಸ್ಥಿತಿಗಳು |
| ಪ್ಯಾರಿಸನ್ ನಿಯಂತ್ರಣ | ಭಾಗದ ನಿರ್ಣಾಯಕ ಸ್ಥಳಗಳಲ್ಲಿ ಗೋಡೆಯ ವಿತರಣೆ | ಸ್ಥಾನ-ನಿರ್ದಿಷ್ಟ ಅಳತೆಗಳು ಮತ್ತು ಉಳಿಸಿದ ಪಾಕವಿಧಾನ |
| ಅಚ್ಚು ಮತ್ತು ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವುದು | ಟೂಲಿಂಗ್ ಫಿಟ್, ಪಿಂಚ್-ಆಫ್ ಮತ್ತು ಬಿಡುಗಡೆ ಕ್ಲಿಯರೆನ್ಸ್ | ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರಗಳು ಮತ್ತು ಅಚ್ಚು-ಭಾಗದ ತಪಾಸಣೆ |
| ಕೂಲಿಂಗ್ ಮತ್ತು ನಿರ್ವಹಣೆ | ಯೋಜಿತ ಬಿಡುಗಡೆ ಮತ್ತು ಹಿಡಿತದ ಬಿಂದುಗಳಲ್ಲಿ ಭಾಗದ ಬಿಗಿತ | ನಿಜವಾದ ಭಾಗದೊಂದಿಗೆ ಪ್ರಯೋಗವನ್ನು ವರ್ಗಾಯಿಸಿ |
| ನಿಯಂತ್ರಣಗಳು | ಅನುಕ್ರಮ, ಅಲಾರಮ್ಗಳು, ಪಾಕವಿಧಾನ ವ್ಯಾಪ್ತಿ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಿಗ್ನಲ್ಗಳು | ಕಾರ್ಯ ಪ್ರದರ್ಶನ ಮತ್ತು ಇಂಟರ್ಫೇಸ್ ಪಟ್ಟಿ |
ಒಂದು ಕಾಂಕ್ರೀಟ್ ಉಲ್ಲೇಖ: ಕಿಂಗ್ಗಲ್ನ 2 L ಏಕ-ನಿಲ್ದಾಣ ಯಂತ್ರ
ದಿKGB2L ಉತ್ಪನ್ನ ಪುಟಗರಿಷ್ಠ ಧಾರಕ ಸಾಮರ್ಥ್ಯ 2 L, 50 mm ಸ್ಕ್ರೂ, 30 kg/h HDPE ಕರಗುವ ಸಾಮರ್ಥ್ಯ ಮತ್ತು 360 × 380 mm ನ ಗರಿಷ್ಠ ಅಚ್ಚು ಗಾತ್ರವನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಇದು 100 ml–1 L ಶ್ರೇಣಿಯ ಸಣ್ಣ ಬಾಟಲಿಗಳಿಗೆ ಎರಡು, ಮೂರು ಮತ್ತು ನಾಲ್ಕು-ಔಟ್ಲೆಟ್ ಸಂರಚನೆಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ಈ ಮೌಲ್ಯಗಳು ಉದ್ದೇಶಿತ ಕೆಲಸವನ್ನು ತೆರೆಯಲು ಸಹಾಯ ಮಾಡುತ್ತವೆ; ಅವರು ಟೂಲಿಂಗ್ ವಿಮರ್ಶೆಯನ್ನು ಬದಲಿಸುವುದಿಲ್ಲ.
ಅದೇ ಪುಟವು 600 PC/HR ಅನ್ನು "ಔಟ್ಪುಟ್ (ಡ್ರೈ ಸೈಕಲ್)" ಎಂದು ಲೇಬಲ್ ಮಾಡುತ್ತದೆ. ಅದು ಗುರುತಿಸಲ್ಪಟ್ಟ ಶಾಂಪೂ ಬಾಟಲ್, ಅಚ್ಚು ಮತ್ತು ಅಂತಿಮ ಗೆರೆಯ ಸ್ವೀಕೃತವಾದ ಔಟ್ಪುಟ್ ಅಲ್ಲ. ಉತ್ಪಾದನೆಯ ಅವಶ್ಯಕತೆಗೆ ನಿಜವಾದ ವಸ್ತು, ಕೂಲಿಂಗ್ ಸಮಯ, ಸಕ್ರಿಯ ಸ್ಥಾನಗಳು ಮತ್ತು ತಪಾಸಣೆ ಸ್ಥಿತಿಯ ಅಗತ್ಯವಿದೆ. ಡ್ರೈ-ಸೈಕಲ್ ಪ್ರವೇಶವನ್ನು ಪ್ರಕಟಿಸಿದ ಚಲನೆಯ ಉಲ್ಲೇಖದಂತೆ ಪರಿಗಣಿಸಿ.
ಬಹು-ಔಟ್ಲೆಟ್ ಪ್ರಸ್ತಾಪಕ್ಕಾಗಿ, ಸಂಯೋಜಿತ ಒಟ್ಟು ಪ್ಯಾರಿಸನ್ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಮತ್ತು ಕುಹರದ ಫಿಟ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ. ಮುಗಿದ ಬಾಟಲ್ ತೂಕವು ಎಕ್ಸ್ಟ್ರೂಡರ್ ಸಹ ಪೂರೈಸುವ ಫ್ಲ್ಯಾಷ್ ಅನ್ನು ಹೊರತುಪಡಿಸುತ್ತದೆ. ಹೆಚ್ಚಿನ ಮಳಿಗೆಗಳು ಹೊರತೆಗೆಯುವಿಕೆ, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಒಟ್ಟಿಗೆ ಮುಗಿಸುವ ಬೇಡಿಕೆಯನ್ನು ಹೆಚ್ಚಿಸಬಹುದು. ತಲೆ ಎಣಿಕೆ ಮಾತ್ರ ಬಳಸಬಹುದಾದ ಉತ್ಪಾದನಾ ದರವನ್ನು ಸ್ಥಾಪಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಒಪ್ಪಿದ ಷರತ್ತುಗಳ ಅಡಿಯಲ್ಲಿ ನಿರ್ಣಾಯಕ ಭಾಗದ ಅಳತೆಗಳು ಮತ್ತು ವರ್ಗಾವಣೆ ನಡವಳಿಕೆಯು ಸ್ಥಿರವಾದ ನಂತರವೇ ನಾವು ಮೋಲ್ಡಿಂಗ್ ವ್ಯವಸ್ಥೆಯನ್ನು ಅನುಮೋದಿಸುತ್ತೇವೆ. ಆ ಸಮಸ್ಯೆಗಳನ್ನು ಪರಿಹರಿಸುವ ಮೊದಲು ಕನ್ವೇಯರ್ ಅನ್ನು ಸೇರಿಸುವುದು ಸಮಸ್ಯೆಯನ್ನು ರೇಖೆಯ ಕೆಳಗೆ ಚಲಿಸುತ್ತದೆ. ಗೋಡೆಯ ವಿತರಣೆಗಾಗಿ, ಬಳಸಿಪ್ಯಾರಿಸನ್ ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಮಾರ್ಗದರ್ಶಿಉತ್ಪನ್ನದ ರೇಖಾಚಿತ್ರದ ಜೊತೆಗೆ.
ಫೀಡಿಂಗ್ನಿಂದ ಸ್ವೀಕರಿಸಿದ ಕಂಟೇನರ್ಗಳಿಗೆ ರೇಖೆಯನ್ನು ಸೂಚಿಸಿ
ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಆಟೊಮೇಷನ್ಗೆ ಪ್ರಬಲವಾದ ವಿವರಣೆಯು ಪ್ರತಿ ಕಾರ್ಯಾಚರಣೆಯ ಮೂಲಕ ಉತ್ಪನ್ನವನ್ನು ಅನುಸರಿಸುತ್ತದೆ. ಪ್ರತಿ ಮಾಡ್ಯೂಲ್ ಏನು ಸ್ವೀಕರಿಸುತ್ತದೆ, ಅದು ಏನು ನೀಡುತ್ತದೆ ಮತ್ತು ಮುಂದಿನ ಮಾಡ್ಯೂಲ್ಗೆ ಸಂಪರ್ಕವನ್ನು ಯಾರು ಹೊಂದಿದ್ದಾರೆಂದು ಅದು ಹೇಳುತ್ತದೆ. ಒಪ್ಪಿದ ಪ್ರಕ್ರಿಯೆಯ ಗಡಿಯಿಲ್ಲದ ರೋಬೋಟ್ಗಳು, ಕನ್ವೇಯರ್ಗಳು ಮತ್ತು ಸಂವೇದಕಗಳ ದೀರ್ಘ ಪಟ್ಟಿಗಿಂತ ಇದು ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ.
ಕಿಂಗ್ಗಲ್ ಪ್ರಕಟಿಸಿದ್ದಾರೆಯಾಂತ್ರೀಕೃತಗೊಂಡ ಸಾಮರ್ಥ್ಯಗಳುಡೌನ್ಸ್ಟ್ರೀಮ್ ಟ್ರಿಮ್ಮಿಂಗ್, ತಪಾಸಣೆ ಮತ್ತು ಪ್ಯಾಕೇಜಿಂಗ್ ಅನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. ಬಾಟಲ್ ಯೋಜನೆಗಾಗಿ, ಆ ಸಾಮರ್ಥ್ಯವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿದ ವ್ಯಾಪ್ತಿಗೆ ಭಾಷಾಂತರಿಸಿ. ಸ್ವಯಂಚಾಲಿತ ಡಿಫ್ಲಾಶಿಂಗ್, ಕುತ್ತಿಗೆ ಟ್ರಿಮ್ಮಿಂಗ್, ಸೋರಿಕೆ ಪರೀಕ್ಷೆ ಮತ್ತು ಪ್ಯಾಕಿಂಗ್ ವಿಭಿನ್ನ ಕಾರ್ಯಗಳಾಗಿವೆ; ಯಾವುದನ್ನೂ ಮೌನವಾಗಿ ಇನ್ನೊಬ್ಬರ ಉಪಸ್ಥಿತಿಯಿಂದ ಊಹಿಸಬಾರದು.
| ಕಾರ್ಯಾಚರಣೆ | ಇತ್ಯರ್ಥಕ್ಕೆ ಪ್ರಶ್ನೆ | ಸ್ವೀಕಾರ ಪರಿಶೀಲನೆ |
|---|---|---|
| ಆಹಾರ ನೀಡುವುದು | ರವಾನೆ, ಮಿಶ್ರಣ ಮತ್ತು ವಸ್ತು ಮಟ್ಟದ ನಿಯಂತ್ರಣವನ್ನು ಯಾರು ಪೂರೈಸುತ್ತಾರೆ? | ಅನುಮೋದಿತ ವಸ್ತುವು ಯೋಜಿತವಲ್ಲದ ಪೂರೈಕೆ ಅಡಚಣೆಯಿಲ್ಲದೆ ಹಾಪರ್ ಅನ್ನು ತಲುಪುತ್ತದೆ. |
| ಟೇಕ್-ಔಟ್ | ಭಾಗವು ಎಲ್ಲಿ ಹಿಡಿದಿದೆ, ಮತ್ತು ಯಾವ ದೃಷ್ಟಿಕೋನವು ಘಟಕವನ್ನು ಬಿಡುತ್ತದೆ? | ಪರೀಕ್ಷಾ ಲೇಖನದಲ್ಲಿ ತಪ್ಪಿದ ವರ್ಗಾವಣೆ ಅಥವಾ ಸ್ವೀಕಾರಾರ್ಹವಲ್ಲದ ಗುರುತು ಇಲ್ಲ. |
| ಡಿಫ್ಲಾಶಿಂಗ್ ಮತ್ತು ಟ್ರಿಮ್ಮಿಂಗ್ | ಯಾವ ಫ್ಲಾಶ್ ಮತ್ತು ಮುಕ್ತಾಯದ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ತೆಗೆದುಹಾಕಲಾಗಿದೆ? | ಅಗತ್ಯವಿರುವ ಅಂಚುಗಳು, ಕುತ್ತಿಗೆ ಮತ್ತು ಹ್ಯಾಂಡಲ್ ತೆರೆಯುವಿಕೆಗಳು ಭಾಗ ವ್ಯಾಖ್ಯಾನವನ್ನು ಪೂರೈಸುತ್ತವೆ. |
| ತಪಾಸಣೆ ಮತ್ತು ನಿರಾಕರಣೆ | ಯಾವ ಪರೀಕ್ಷೆಗಳು ಇನ್ಲೈನ್ನಲ್ಲಿವೆ ಮತ್ತು ವಿಫಲವಾದ ಭಾಗಗಳನ್ನು ಹೇಗೆ ಬೇರ್ಪಡಿಸಲಾಗುತ್ತದೆ? | ಒಪ್ಪಿದ ಸವಾಲಿನ ಮಾದರಿಗಳನ್ನು ಗುರುತಿಸಲಾಗಿದೆ ಮತ್ತು ಸರಿಯಾಗಿ ರೂಟ್ ಮಾಡಲಾಗಿದೆ. |
| ರವಾನೆ ಮತ್ತು ಪ್ಯಾಕಿಂಗ್ | ಯಾವ ಬಾಟಲಿಯ ಸ್ಥಿತಿ ಮತ್ತು ವ್ಯವಸ್ಥೆಯು ಮುಂದಿನ ನಿಲ್ದಾಣವನ್ನು ತಲುಪಬೇಕು? | ಒಪ್ಪಿದ ದರದಲ್ಲಿ ವರ್ಗಾವಣೆ, ಸಂಚಯ ಮತ್ತು ಅಂತಿಮ ಎಣಿಕೆಯ ಕೆಲಸ. |
ಇಂಟಿಗ್ರೇಷನ್ ಮಾಲೀಕರ ಹೆಸರಿನ ಪ್ರತಿ ಗಡಿಯನ್ನು ನೀಡಿ. ಯಂತ್ರ ಪೂರೈಕೆದಾರರು ಟೇಕ್-ಔಟ್ ಅನ್ನು ಒದಗಿಸಿದರೆ ಮತ್ತು ಇನ್ನೊಬ್ಬ ಸರಬರಾಜುದಾರರು ಸೋರಿಕೆ ಪರೀಕ್ಷಕವನ್ನು ಒದಗಿಸಿದರೆ, ಯಾರಾದರೂ ಇನ್ನೂ ಬಾಟಲಿಯ ದೃಷ್ಟಿಕೋನ, ವರ್ಗಾವಣೆ ಎತ್ತರ, ಅಂತರ ಮತ್ತು ನಿಯಂತ್ರಣ ಹ್ಯಾಂಡ್ಶೇಕ್ ಅನ್ನು ಅನುಮೋದಿಸಬೇಕು. ಹೊಂದಾಣಿಕೆಯ-ಕಾಣುವ ಮಾಡ್ಯೂಲ್ಗಳನ್ನು ಖರೀದಿಸುವುದು ಸಮಗ್ರ ಸೆಲ್ ಅನ್ನು ಖರೀದಿಸುವಂತೆಯೇ ಅಲ್ಲ.
ಆ ಸಂಕೇತಗಳ ಅಗತ್ಯವಿರುವಲ್ಲಿ "ಸಿದ್ಧ," "ಭಾಗ ಪ್ರಸ್ತುತ," "ಚಕ್ರ ಪೂರ್ಣಗೊಂಡಿದೆ" ಮತ್ತು ದೋಷ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಹೇಗೆ ಪ್ರತಿನಿಧಿಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ಯಾವ ನಿಯಂತ್ರಕವು ನಿಲುಗಡೆಯನ್ನು ಪ್ರಾರಂಭಿಸುತ್ತದೆ ಮತ್ತು ಯಾವ ಘಟಕವು ಪ್ರಾರಂಭವಾಗುವ ದೋಷವನ್ನು ವರದಿ ಮಾಡುತ್ತದೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಿ. ನಿಖರವಾದ ವಾಸ್ತುಶಿಲ್ಪವು ಪ್ರಾಜೆಕ್ಟ್-ನಿರ್ದಿಷ್ಟವಾಗಿದೆ, ಆದರೆ ಜವಾಬ್ದಾರಿಯು ಅಸ್ಪಷ್ಟವಾಗಿ ಉಳಿಯಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಅಂಗೀಕೃತ-ಉತ್ಪನ್ನ ಮಾರ್ಗದಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಸ್ಕ್ರ್ಯಾಪ್ ಹರಿವನ್ನು ಪರಿಶೀಲಿಸಿ. ತೆಗೆದುಹಾಕಲಾದ ಫ್ಲ್ಯಾಷ್ಗೆ ಸಂಗ್ರಹಣೆ ಮತ್ತು ಒಪ್ಪಿಗೆಯ ಇತ್ಯರ್ಥದ ಅಗತ್ಯವಿದೆ. ಮರುಬಳಕೆ ವಸ್ತು ಮತ್ತು ಉತ್ಪನ್ನದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ; ಒಂದು ಸ್ವಯಂಚಾಲಿತ ಗ್ರೈಂಡರ್ ಸಂಪರ್ಕವು ಯಾವುದೇ ರಿಗ್ರೈಂಡ್ ಶೇಕಡಾವಾರು ಪ್ರಮಾಣವನ್ನು ಅಧಿಕೃತಗೊಳಿಸುವುದಿಲ್ಲ. ವಸ್ತು ಪಾಕವಿಧಾನವನ್ನು ನಿಯಂತ್ರಿಸಿ.
ಬಾಟಲ್ ಸೋರಿಕೆ ಪರೀಕ್ಷೆಗಾಗಿ, ಪರೀಕ್ಷಾ ವಿಧಾನ, ಫಿಕ್ಚರ್, ಸೀಲಿಂಗ್ ಸ್ಥಿತಿ ಮತ್ತು ಒಪ್ಪಿಗೆ ಸವಾಲಿನ ಮಾದರಿಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ. ಪರೀಕ್ಷಾ ಕೇಂದ್ರವು ಹಸಿರು ಫಲಿತಾಂಶವನ್ನು ಪ್ರದರ್ಶಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಿನದನ್ನು ಮಾಡಬೇಕು. ಇದು ವೈಫಲ್ಯಗಳನ್ನು ವಿಶ್ವಾಸಾರ್ಹವಾಗಿ ಬೇರ್ಪಡಿಸುವ ಅಗತ್ಯವಿದೆ ಮತ್ತು ತಿರಸ್ಕರಿಸಿದ ಭಾಗಗಳನ್ನು ಉತ್ತಮ-ಉತ್ಪನ್ನ ಕನ್ವೇಯರ್ಗೆ ಗಮನಿಸದೆ ಹಿಂತಿರುಗಲು ಬಿಡದೆ ಎಣಿಕೆಗಳನ್ನು ದಾಖಲಿಸುವ ಅಗತ್ಯವಿದೆ.
ಸ್ಕೋಪ್ ಡ್ರಾಯಿಂಗ್ ನಿರ್ವಹಣೆ ಮತ್ತು ಅಚ್ಚು-ಬದಲಾವಣೆ ಪ್ರವೇಶವನ್ನು ಸಹ ತೋರಿಸಬೇಕು. ಕಿಂಗ್ಗಲ್ ಬಳಸಿಉಪಯುಕ್ತತೆ ಮತ್ತು ಕಾರ್ಖಾನೆ-ಲೇಔಟ್ ಮಾರ್ಗದರ್ಶಿಎಲ್ಲಾ ಒಳಗೊಂಡಿರುವ ಸಹಾಯಕಗಳೊಂದಿಗೆ ಶಕ್ತಿ, ಗಾಳಿ, ನೀರು ಮತ್ತು ಸ್ಥಳವನ್ನು ಸಂಯೋಜಿಸಲು.
ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಮಾಡುವ ಮೊದಲು ಹ್ಯಾಂಡ್ಆಫ್ ಔಟ್ಪುಟ್ ಅನ್ನು ಮಿತಿಗೊಳಿಸಬಹುದು
ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಪ್ರೊಡಕ್ಷನ್ ಲೈನ್ ಅದರ ಸಂಪರ್ಕಿತ ಕಾರ್ಯಾಚರಣೆಗಳು ಉಳಿಸಿಕೊಳ್ಳಬಹುದಾದುದನ್ನು ಮಾತ್ರ ನೀಡುತ್ತದೆ. ವೇಗವಾದ ಮಾಡ್ಯೂಲ್ ನಿಧಾನವಾದ ಟ್ರಿಮ್ಮರ್, ಪರೀಕ್ಷಕ ಅಥವಾ ಪ್ಯಾಕಿಂಗ್ ಸ್ಟೇಷನ್ಗಾಗಿ ಅನಿರ್ದಿಷ್ಟವಾಗಿ ಸರಿದೂಗಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ಬಫರ್ಗಳು ಸಣ್ಣ ಅಡಚಣೆಯಿಂದ ಚೇತರಿಸಿಕೊಳ್ಳಲು ಲೈನ್ ಸಮಯವನ್ನು ನೀಡುತ್ತವೆ; ಅವರು ನಿರಂತರ ಸಾಮರ್ಥ್ಯದ ಹೊಂದಾಣಿಕೆಯನ್ನು ತೆಗೆದುಹಾಕುವುದಿಲ್ಲ.
ಮೊದಲು ಪ್ರತಿಯೊಂದು ಉಪಕರಣದ ದರವನ್ನು ಒಂದೇ ಆಧಾರದ ಮೇಲೆ ಇರಿಸಿ. ಸಂಖ್ಯೆಯು ಮೋಲ್ಡಿಂಗ್ ಈವೆಂಟ್ಗಳು, ಒಟ್ಟು ಭಾಗಗಳು, ಪರೀಕ್ಷಿತ ಭಾಗಗಳು ಅಥವಾ ಸ್ವೀಕರಿಸಿದ ಪಾತ್ರೆಗಳನ್ನು ಅರ್ಥೈಸುತ್ತದೆಯೇ? ಇದು ನಿರಂತರ ಚಾಲನೆಯನ್ನು ಮಾತ್ರ ಒಳಗೊಂಡಿದೆಯೇ ಅಥವಾ ಮರುಪೂರಣ ಮತ್ತು ಸಾಮಾನ್ಯ ನಿಲುಗಡೆಗಳನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆಯೇ? ಆ ವ್ಯಾಖ್ಯಾನಗಳು ಹೊಂದಾಣಿಕೆಯಾದ ನಂತರವೇ ದರಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.
ಸ್ಪಷ್ಟವಾಗಿ ಊಹಿಸಲಾದ ಉತ್ಪಾದನಾ ಆಧಾರದೊಂದಿಗೆ ಕೆಲಸ ಮಾಡಿದ ಉದಾಹರಣೆ
ಮೋಲ್ಡಿಂಗ್ ಮತ್ತು ಟ್ರಿಮ್ಮಿಂಗ್ ನಂತರ ಪ್ರತಿ ಗಂಟೆಗೆ 480 ಕಂಟೇನರ್ಗಳನ್ನು ಬಿಡುಗಡೆ ಮಾಡುವ ಪ್ರಸ್ತಾವಿತ ರೇಖೆಯನ್ನು ಪರಿಗಣಿಸಿ. ಸಂಪೂರ್ಣ ಲೋಡ್, ಪರೀಕ್ಷೆ, ನಿರ್ಧಾರ ಮತ್ತು ಅನ್ಲೋಡ್ ಅನುಕ್ರಮಕ್ಕಾಗಿ ಅದರ ಒಂದು-ಸ್ಥಾನದ ಸೋರಿಕೆ ಪರೀಕ್ಷಕಕ್ಕೆ 8 ಸೆಕೆಂಡುಗಳ ಅಗತ್ಯವಿದೆ ಎಂದು ಊಹಿಸಿ. ಇದರ ಆದರ್ಶ ಸಾಮರ್ಥ್ಯವು ಗಂಟೆಗೆ 3,600 ÷ 8 = 450 ಕಂಟೇನರ್ಗಳು. ಇವು ಯೋಜನಾ ಊಹೆಗಳು, ಅಳತೆ ಮಾಡಿದ ಕಿಂಗ್ಗಲ್ ಯಂತ್ರ ಫಲಿತಾಂಶವಲ್ಲ.
ಒಳಬರುವ ದರ: 480/ಗಂ · ಆದರ್ಶ ಪರೀಕ್ಷಕ ಸಾಮರ್ಥ್ಯ: 450/ಗಂ · ಸಂಚಯ: 30/ಗಂ
ಯಾವುದೇ ಪರೀಕ್ಷಕ ನಿಲುಗಡೆಗಳಿಲ್ಲದಿದ್ದರೂ ಸಹ, ಒಳಬರುವ ಭಾಗಗಳು ಪ್ರತಿ ಗಂಟೆಗೆ 30 ಕಂಟೇನರ್ಗಳ ಸಾಮರ್ಥ್ಯವನ್ನು ಮೀರುತ್ತದೆ. 15 ಬಳಸಬಹುದಾದ ಸ್ಥಾನಗಳನ್ನು ಹೊಂದಿರುವ ಬಫರ್ 15 ÷ 30 = 0.5 ಗಂಟೆ ಅಥವಾ 30 ನಿಮಿಷಗಳಲ್ಲಿ ತುಂಬುತ್ತದೆ. ಖಾಲಿ ಕನ್ವೇಯರ್ನೊಂದಿಗೆ ಲೈನ್ ಅನ್ನು ಪ್ರಾರಂಭಿಸುವುದರಿಂದ ಒಂದು ಸಣ್ಣ ಪ್ರದರ್ಶನವು ತೃಪ್ತಿಕರವಾಗಿ ಕಾಣಿಸಬಹುದು. ಅಸಮತೋಲನ ಇನ್ನೂ ಇದೆ.
ಈಗ ಸಂಪೂರ್ಣ ಪರೀಕ್ಷಕ ನಿಲುಗಡೆಯನ್ನು ಪರಿಗಣಿಸಿ. 480/h ಎಂದು ಊಹಿಸಲಾದ ಒಳಬರುವ ದರದಲ್ಲಿ, ಭಾಗಗಳು ಪ್ರತಿ ನಿಮಿಷಕ್ಕೆ 8 ಕ್ಕೆ ಬರುತ್ತವೆ. ಅದೇ 15 ಉಚಿತ ಸ್ಥಾನಗಳು ಕೇವಲ 15 ÷ 8 = 1.875 ನಿಮಿಷಗಳನ್ನು ಒದಗಿಸುತ್ತದೆ, ಸುಮಾರು 113 ಸೆಕೆಂಡುಗಳು, ಆ ಬಫರ್ ಪೂರ್ಣಗೊಳ್ಳುವ ಮೊದಲು. ನಿಧಾನಗತಿಯ ಸಮಯದಲ್ಲಿ ಮತ್ತು ಸಂಪೂರ್ಣ ನಿಲುಗಡೆ ಸಮಯದಲ್ಲಿ ಶೇಖರಣೆ ದರವು ವಿಭಿನ್ನವಾಗಿರುತ್ತದೆ.
ಸ್ಥಾನಗಳು ನಿಜವಾಗಿ ಬಳಸಬಹುದಾದರೆ ಮಾತ್ರ ಆ ಲೆಕ್ಕಾಚಾರಗಳು ಉಪಯುಕ್ತವಾಗಿವೆ. ಸುಳಿವು ನೀಡುವ, ಸಿಬ್ಬಂದಿಯನ್ನು ಸ್ಪರ್ಶಿಸುವ ಅಥವಾ ಅಗತ್ಯವಿರುವ ದೃಷ್ಟಿಕೋನವನ್ನು ಸಂರಕ್ಷಿಸಲು ಸಾಧ್ಯವಾಗದ ಬಾಟಲಿಯು ಮಾನ್ಯವಾದ ಬಫರ್ ಸ್ಥಾನವನ್ನು ರಚಿಸುವುದಿಲ್ಲ. ಸುರಕ್ಷಿತ ಶೇಖರಣೆ ಮಿತಿಯನ್ನು ತಲುಪುವ ಮೊದಲು ನಿಯಂತ್ರಣಗಳಿಗೆ ಒಪ್ಪಿಗೆಯ ಪ್ರತಿಕ್ರಿಯೆಯ ಅಗತ್ಯವಿದೆ.
ರೇಖಾಗಣಿತ ಮತ್ತು ವೇಗವನ್ನು ಪರಿಶೀಲಿಸಿ
ಟೇಕ್-ಔಟ್ ಟೂಲಿಂಗ್ ಮತ್ತು ಕನ್ವೇಯರ್ಗಳು ಭಾಗವನ್ನು ಅದರ ನಿಜವಾದ ಬಿಡುಗಡೆ ಸ್ಥಿತಿಯಲ್ಲಿ ನಿರ್ವಹಿಸಬೇಕು. ಪುನರಾವರ್ತಿಸಬಹುದಾದ ಹಿಡಿತದ ಸ್ಥಳವನ್ನು ಗುರುತಿಸಿ. ಕುತ್ತಿಗೆ, ದೇಹ ಅಥವಾ ಫ್ಲ್ಯಾಷ್ ಆ ಸ್ಥಳವನ್ನು ಒದಗಿಸುತ್ತದೆಯೇ ಮತ್ತು ಮುಂದಿನ ವರ್ಗಾವಣೆಯ ಮೊದಲು ಟ್ರಿಮ್ಮಿಂಗ್ ಅದನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆಯೇ ಎಂಬುದನ್ನು ಪರಿಶೀಲಿಸಿ. ಮೊದಲ ಪಿಕಪ್ನಲ್ಲಿ ಲಭ್ಯವಿರುವ ವೈಶಿಷ್ಟ್ಯವು ಎರಡನೆಯದರಲ್ಲಿ ಅಸ್ತಿತ್ವದಲ್ಲಿಲ್ಲ.
ಯಂತ್ರದ ವೇಗವನ್ನು ಹೆಚ್ಚಿಸುವ ಮೊದಲು ನಾವು ಆ ಡೇಟಾ ಸರಪಳಿಯನ್ನು ಪರಿಹರಿಸುತ್ತೇವೆ. ಸಂವೇದನಾಶೀಲ ದರದಲ್ಲಿ ವರ್ಗಾಯಿಸುವ ಮತ್ತು ನಿರೀಕ್ಷಿತವಾಗಿ ಚೇತರಿಸಿಕೊಳ್ಳುವ ಒಂದು ಸಾಲು ಪುನರಾವರ್ತಿತ ಕೈಯಿಂದ ಮರುಸ್ಥಾಪಿಸುವ ಅಗತ್ಯವಿರುವ ಒಂದಕ್ಕಿಂತ ಉತ್ತಮವಾದ ಉತ್ಪಾದನಾ ಆಸ್ತಿಯಾಗಿದೆ. ಆದ್ಯತೆಯ ಪರಿಹಾರವು ಪರಿಷ್ಕೃತ ಸಾಧನವಾಗಿರಬಹುದು, ವಿಭಿನ್ನ ವರ್ಗಾವಣೆ ಅನುಕ್ರಮ ಅಥವಾ ಹೆಚ್ಚುವರಿ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಾಮರ್ಥ್ಯ-ವೇಗದ ಮೋಲ್ಡಿಂಗ್ ಚಕ್ರವಲ್ಲ.
ಅಂತಿಮವಾಗಿ, ಒಪ್ಪಿದ ತಪಾಸಣೆ ಬಿಂದುವಿನ ನಂತರ ಸ್ವೀಕರಿಸಿದ ಪಾತ್ರೆಗಳನ್ನು ಎಣಿಸಿ. ರೋಗನಿರ್ಣಯಕ್ಕಾಗಿ ಅಪ್ಸ್ಟ್ರೀಮ್ ಒಟ್ಟು ಎಣಿಕೆಗಳನ್ನು ಇರಿಸಿಕೊಳ್ಳಿ, ಆದರೆ ಅವುಗಳನ್ನು ಶಿಪ್ಪಿಂಗ್-ಔಟ್ಪುಟ್ ಫಿಗರ್ ಆಗಿ ಬಳಸಬೇಡಿ. ಕಿಂಗ್ಗಲ್ ಅವರಕಾರ್ಖಾನೆ ಸ್ವೀಕಾರ ಮಾರ್ಗದರ್ಶಿಉತ್ಪನ್ನದ ಗುರುತು, ಎಣಿಕೆ ಗಡಿಗಳು ಮತ್ತು ವೀಕ್ಷಣಾ ಸಮಯವು ಒಂದೇ ದಾಖಲೆಯಲ್ಲಿ ಏಕೆ ಸೇರಿದೆ ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಲೈನ್ ಚೇತರಿಸಿಕೊಳ್ಳಬಹುದು ಮತ್ತು ಉತ್ಪನ್ನಗಳನ್ನು ಬದಲಾಯಿಸಬಹುದು ಎಂದು ಸಾಬೀತುಪಡಿಸಿ
ಮೃದುವಾದ ಸ್ವಯಂಚಾಲಿತ ರನ್ ಕೇವಲ ಒಂದು ಆಪರೇಟಿಂಗ್ ಸ್ಟೇಟ್ ಅನ್ನು ಸಾಬೀತುಪಡಿಸುತ್ತದೆ. ಉತ್ಪಾದನೆಯು ಮರುಪೂರಣ, ವಿಫಲ ವರ್ಗಾವಣೆಗಳು, ತಿರಸ್ಕರಿಸಿದ ಭಾಗಗಳು, ನಿರ್ಬಂಧಿಸಿದ ಕನ್ವೇಯರ್ಗಳು ಮತ್ತು ಉತ್ಪನ್ನ ಬದಲಾವಣೆಗಳನ್ನು ಸಹ ಒಳಗೊಂಡಿದೆ. ಆ ಘಟನೆಗಳು ಸ್ವೀಕಾರ ಯೋಜನೆಯಲ್ಲಿ ಸ್ಥಾನಕ್ಕೆ ಅರ್ಹವಾಗಿವೆ ಏಕೆಂದರೆ ಪ್ರತಿಕ್ರಿಯೆಯು ಕೋಶವು ನಿಯಂತ್ರಿತ ಉತ್ಪಾದನೆಗೆ ಮರಳುತ್ತದೆಯೇ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ.
ಕಾರ್ಖಾನೆಯ ಕಡೆಯಿಂದ, ನಾವು ಪಾಲಿಶ್ ಮಾಡಿದ ಪ್ರದರ್ಶನಕ್ಕಿಂತ ದೋಷದ ಚೇತರಿಕೆಯನ್ನು ಮುಂದಿಡುತ್ತೇವೆ. ಬಾಟಲಿಯು ಪಿಕಪ್ ಅನ್ನು ತಪ್ಪಿಸಿಕೊಂಡರೆ, ಮುಂದಿನ ಪ್ರಶ್ನೆಯು ಯಾರಾದರೂ ಅದನ್ನು ಎಷ್ಟು ಬೇಗನೆ ಹಿಂತಿರುಗಿಸಬಹುದು ಎಂಬುದು ಅಲ್ಲ. ಪ್ರಶ್ನೆಗಳು ಮಿಸ್ ಅನ್ನು ಪತ್ತೆಹಚ್ಚಿದವು, ಯಾವ ಚಲನೆಯನ್ನು ನಿಲ್ಲಿಸಲಾಗಿದೆ ಮತ್ತು ಮರುಪ್ರಾರಂಭಿಸುವ ಮೊದಲು ಕೋಶವು ತಿಳಿದಿರುವ ಸ್ಥಿತಿಯನ್ನು ಹೇಗೆ ಖಚಿತಪಡಿಸುತ್ತದೆ. ಪುನರಾವರ್ತಿತ ಕೈ ತಿದ್ದುಪಡಿ ತನಿಖೆಗೆ ಒಂದು ಲಕ್ಷಣವಾಗಿದೆ, ಸಾಮಾನ್ಯ ಸ್ವಯಂಚಾಲಿತ ಕಾರ್ಯಾಚರಣೆಯಲ್ಲ.
ಬಿಡುಗಡೆಯ ನಂತರ ತೆಳುವಾದ ಗೋಡೆಯ ಬಾಟಲಿಯ ಸುಳಿವುಗಳು, ಹಲವಾರು ಪ್ರಕ್ರಿಯೆ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ನಾವು ಹಿಡಿತ ಮತ್ತು ಬೆಂಬಲ ಸ್ಥಿತಿಯನ್ನು ಪರಿಶೀಲಿಸುತ್ತೇವೆ. ವರ್ಗಾವಣೆಯಲ್ಲಿ ಭಾಗದ ಬಿಗಿತ, ಫಿಕ್ಚರ್ ಸಂಪರ್ಕ ಬಿಂದುಗಳು ಮತ್ತು ಚಲನೆಯ ಅನುಕ್ರಮವನ್ನು ಪರಿಶೀಲಿಸಿ. ನಂತರ ಒಂದು ನಿಯಂತ್ರಿತ ತಿದ್ದುಪಡಿಯನ್ನು ಪ್ರಯೋಗಿಸಿ ಮತ್ತು ಭಾಗವನ್ನು ಮತ್ತೊಮ್ಮೆ ಪರೀಕ್ಷಿಸಿ. ಹೆಚ್ಚು ಹಿಡಿತದ ಒತ್ತಡವು ಮೊದಲನೆಯದನ್ನು ಸರಿಪಡಿಸುವ ಬದಲು ವಿಭಿನ್ನ ದೋಷವನ್ನು ರಚಿಸಬಹುದು.
ಸೋರಿಕೆ ಏರಿಕೆಯನ್ನು ತಿರಸ್ಕರಿಸಿದಾಗ ಅದೇ ಶಿಸ್ತು ಅನ್ವಯಿಸುತ್ತದೆ. ಪೀಡಿತ ಮಾದರಿಗಳನ್ನು ಸಂರಕ್ಷಿಸಿ ಮತ್ತು ಸ್ಥಾನ ಮತ್ತು ಸಮಯವನ್ನು ಗುರುತಿಸಿ. ಅಚ್ಚೊತ್ತಿದ ಕುತ್ತಿಗೆ ಮತ್ತು ಪಿಂಚ್-ಆಫ್ ಜೊತೆಗೆ ಪರೀಕ್ಷಾ ಮುದ್ರೆ ಮತ್ತು ಫಿಕ್ಚರ್ ಸ್ಥಿತಿಯನ್ನು ಪರಿಶೀಲಿಸಿ. ಸೋರುವ ಪರೀಕ್ಷಾ ಸಂಪರ್ಕ ಮತ್ತು ಸೋರಿಕೆಯಾಗುವ ಕಂಟೇನರ್ಗೆ ವಿಭಿನ್ನ ತಿದ್ದುಪಡಿಗಳ ಅಗತ್ಯವಿರುತ್ತದೆ. ಆ ಕಾರಣಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸದೆ ಮೋಲ್ಡಿಂಗ್ ಪಾಕವಿಧಾನವನ್ನು ಬದಲಾಯಿಸುವುದು ಸಮಯವನ್ನು ವ್ಯರ್ಥ ಮಾಡಬಹುದು ಮತ್ತು ದೋಷವನ್ನು ಮರೆಮಾಡಬಹುದು.
ದೋಷ ಸಂಭವಿಸುವ ಮೊದಲು ಚೇತರಿಕೆಯನ್ನು ವಿವರಿಸಿ
- ಪ್ರಾರಂಭಿಕ ದೋಷ, ಪೀಡಿತ ಮಾಡ್ಯೂಲ್ ಮತ್ತು ಉತ್ಪನ್ನದ ಸ್ಥಾನವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
- ಅನುಮೋದಿತ ನಿಯಂತ್ರಣ ಮತ್ತು ಸುರಕ್ಷತಾ ವಿನ್ಯಾಸದಿಂದ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಸ್ಥಿತಿಗೆ ಕೋಶವನ್ನು ತನ್ನಿ.
- ನಿಗದಿತ ಪ್ರತ್ಯೇಕತೆ ಮತ್ತು ಪ್ರವೇಶ ವಿಧಾನದ ಅಡಿಯಲ್ಲಿ ಅಧಿಕೃತ ಸಿಬ್ಬಂದಿ ದೋಷವನ್ನು ಪರಿಹರಿಸಿ.
- ಮರುಪ್ರಾರಂಭಿಸುವ ಮೊದಲು ವರ್ಗಾವಣೆ, ತಪಾಸಣೆ ಮತ್ತು ಸ್ಥಾನಗಳನ್ನು ತಿರಸ್ಕರಿಸುವಲ್ಲಿ ಭಾಗಗಳನ್ನು ಸಮನ್ವಯಗೊಳಿಸಿ.
- ಒಪ್ಪಿದ ಮರುಪ್ರಾಪ್ತಿ ಅನುಕ್ರಮದ ಮೂಲಕ ಪುನರಾರಂಭಿಸಿ, ನಂತರ ಅಗತ್ಯವಿರುವ ಉತ್ಪನ್ನ ಪರಿಶೀಲನೆಗಳನ್ನು ಪರಿಶೀಲಿಸಿ.
ಇವುಗಳು ಯೋಜನಾ ಹಂತಗಳಾಗಿವೆ, ಕಾವಲು ಇರುವ ಉಪಕರಣಗಳನ್ನು ಪ್ರವೇಶಿಸಲು ಅಥವಾ ಇಂಟರ್ಲಾಕ್ ಅನ್ನು ಬೈಪಾಸ್ ಮಾಡಲು ಅನುಮತಿ ಅಲ್ಲ. ಇಂಟಿಗ್ರೇಟೆಡ್ ಸೆಲ್ಗೆ ಮಾಡ್ಯೂಲ್ ಸಂವಹನಗಳು ಮತ್ತು ನಿರೀಕ್ಷಿತ ಮಧ್ಯಸ್ಥಿಕೆಗಳನ್ನು ಒಳಗೊಂಡ ಅಪಾಯದ ಮೌಲ್ಯಮಾಪನದ ಅಗತ್ಯವಿದೆ.ISO 12100:2010ಯಂತ್ರೋಪಕರಣಗಳ ಅಪಾಯದ ಮೌಲ್ಯಮಾಪನ ಮತ್ತು ಅಪಾಯ ಕಡಿತಕ್ಕೆ ಸಾಮಾನ್ಯ ತತ್ವಗಳನ್ನು ಹೊಂದಿಸುತ್ತದೆ; ಯೋಜನೆಯು ಅನ್ವಯವಾಗುವ ಯಂತ್ರ-ನಿರ್ದಿಷ್ಟ ಮತ್ತು ಗಮ್ಯಸ್ಥಾನದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಸಹ ಗುರುತಿಸಬೇಕು.
ಉಳಿಸಿದ ಪಾಕವಿಧಾನವು ಸಂಪೂರ್ಣ ಬದಲಾವಣೆಯಾಗಿರುವುದಿಲ್ಲ
ಪಿಕರ್, ಟ್ರಿಮ್ ಗೂಡು ಮತ್ತು ಪರೀಕ್ಷಕವು ಹಸ್ತಚಾಲಿತವಾಗಿ ಸರಿಹೊಂದಿಸಲ್ಪಟ್ಟಿರುವಾಗ ಪಾಕವಿಧಾನವು ತಾಪಮಾನ ಮತ್ತು ಮೋಲ್ಡಿಂಗ್ ಚಲನೆಗಳನ್ನು ನೆನಪಿಸಿಕೊಳ್ಳಬಹುದು. ಯಾವ ಸ್ಥಾನಗಳನ್ನು ಸಂಗ್ರಹಿಸಲಾಗಿದೆ, ಯಾವುದು ಮೋಟಾರು ಮಾಡಲ್ಪಟ್ಟಿದೆ ಮತ್ತು ಭೌತಿಕ ಪರಿಕರ ಬದಲಾವಣೆಯ ಅಗತ್ಯವಿರುವದನ್ನು ಕೇಳಿ. ಟೆಕ್ನಿಸ್ಪ್ರಕ್ರಿಯೆ ಯಾಂತ್ರೀಕೃತಗೊಂಡ ದಸ್ತಾವೇಜನ್ನುಪಿಕ್ಕರ್, ಡಿಫ್ಲಾಶಿಂಗ್ ಮತ್ತು ಲೀಕ್-ಟೆಸ್ಟರ್ ಸ್ಥಾನಗಳಿಗಾಗಿ ಫಾರ್ಮ್ಯಾಟ್-ಲಿಂಕ್ಡ್ ಸೆಟ್ಟಿಂಗ್ಗಳ ಉದ್ಯಮ ಉದಾಹರಣೆಯನ್ನು ಒದಗಿಸುತ್ತದೆ. ಅದು ಸೂಚಿಸಲು ವ್ಯಾಪ್ತಿಯನ್ನು ವಿವರಿಸುತ್ತದೆ; ಇದು ಪ್ರತಿ ಯಂತ್ರದಲ್ಲಿ ಆ ಕಾರ್ಯಗಳನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಒಪ್ಪಿದ ವಿಧಾನದ ಅಡಿಯಲ್ಲಿ ಒಂದು ಸ್ವರೂಪದ ಅಂತಿಮ ಅಂಗೀಕೃತ ಭಾಗದಿಂದ ಮುಂದಿನದ ಮೊದಲ ಅಂಗೀಕೃತ ಭಾಗಕ್ಕೆ ಬದಲಾವಣೆಯ ಸಮಯವನ್ನು ವಿವರಿಸಿ. ರೆಕಾರ್ಡ್ ಟೂಲಿಂಗ್ ಕೆಲಸ, ಹೊಂದಾಣಿಕೆಗಳು, ವಸ್ತು ಪರಿವರ್ತನೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಬಿಡುಗಡೆ ಪ್ರತ್ಯೇಕವಾಗಿ. ತ್ವರಿತವಾದ ಪಾಕವಿಧಾನವನ್ನು ಮರುಸ್ಥಾಪಿಸುವುದು ನಿಜವಾಗಿ ಏನು ಉಳಿಸುತ್ತದೆ ಮತ್ತು ಯಾಂತ್ರಿಕ ಅಥವಾ ಪ್ರಕ್ರಿಯೆಯ ಕಾರ್ಯವಾಗಿ ಉಳಿದಿದೆ ಎಂಬುದನ್ನು ಇದು ಬಹಿರಂಗಪಡಿಸುತ್ತದೆ.
ಪ್ರತಿ ಸ್ವೀಕೃತ ಕಂಟೇನರ್ಗೆ ಬೆಲೆಯನ್ನು ಹೋಲಿಸಿ, ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಲೇಬಲ್ಗಳಲ್ಲ
ಅರೆ-ಸ್ವಯಂಚಾಲಿತ ಮತ್ತು ಸಂಪೂರ್ಣ ಸ್ವಯಂಚಾಲಿತ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರ ಹೋಲಿಕೆಯು ಅದೇ ಉತ್ಪನ್ನ ಮತ್ತು ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಯೊಂದಿಗೆ ಪ್ರಾರಂಭವಾಗಬೇಕು. ಇಲ್ಲದಿದ್ದರೆ, ಅಗ್ಗದ ಉದ್ಧರಣವು ಇತರ ಉದ್ಧರಣವನ್ನು ಒಳಗೊಂಡಿರುವ ನಿರ್ವಹಣೆ, ಪರೀಕ್ಷೆ ಅಥವಾ ಪ್ಯಾಕಿಂಗ್ ಅನ್ನು ಹೊರಗಿಡಬಹುದು. ಸಲಕರಣೆಗಳ ಮೊತ್ತವನ್ನು ಹೋಲಿಸುವ ಮೊದಲು ಸಮಾನ ವಿತರಣಾ ಗಡಿಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.
ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಪುನರಾವರ್ತಿತ ನಿರ್ಬಂಧವನ್ನು ತೆಗೆದುಹಾಕಿದಾಗ ಆಟೊಮೇಷನ್ ಹೆಚ್ಚು ರಕ್ಷಣಾತ್ಮಕವಾಗಿರುತ್ತದೆ. ಅದು ಹಸ್ತಚಾಲಿತ ಫ್ಲ್ಯಾಷ್ ತೆಗೆಯುವಿಕೆ, ಅಸಮಂಜಸ ವರ್ಗಾವಣೆ, ಕಷ್ಟಕರವಾದ ತಪಾಸಣೆ ಹ್ಯಾಂಡ್ಆಫ್ ಅಥವಾ ವೇಗವನ್ನು ಉಳಿಸಿಕೊಳ್ಳಲು ಸಾಧ್ಯವಾಗದ ಪ್ಯಾಕಿಂಗ್ ಕಾರ್ಯಾಚರಣೆಯಾಗಿರಬಹುದು. ನಿರ್ಬಂಧವನ್ನು ಗುರುತಿಸದೆ ಹೆಚ್ಚಿನ ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಖರೀದಿಯು ಅಂಗೀಕೃತ ಉತ್ಪಾದನೆಯನ್ನು ಸುಧಾರಿಸದೆ ನಿರ್ವಹಣೆ ಮತ್ತು ಬದಲಾವಣೆಯ ಕೆಲಸವನ್ನು ಸೇರಿಸಬಹುದು.
ವೆಚ್ಚದ ಗಡಿಯನ್ನು ಔಟ್ಪುಟ್ ಗಡಿಯಂತೆ ಅಗಲವಾಗಿ ಇರಿಸಿ
ಪ್ರತಿ ಸ್ವೀಕೃತ ಕಂಟೇನರ್ಗೆ ವೆಚ್ಚ = ಒಪ್ಪಿದ ಉತ್ಪಾದನಾ ಗಡಿಯೊಳಗಿನ ಒಟ್ಟು ವೆಚ್ಚ ÷ ಸ್ವೀಕರಿಸಿದ ಕಂಟೇನರ್ಗಳನ್ನು ಆ ಗಡಿಯೊಳಗೆ ವಿತರಿಸಲಾಗುತ್ತದೆ
ಅಂಶವು ಹೋಲಿಕೆಗೆ ಸಂಬಂಧಿಸಿದ ವೆಚ್ಚಗಳನ್ನು ಒಳಗೊಂಡಿರಬೇಕು: ವಸ್ತು, ಕಾರ್ಮಿಕ, ಉಪಯುಕ್ತತೆಗಳು, ಉಪಕರಣಗಳು, ನಿರ್ವಹಣೆ ಮತ್ತು ಆಯ್ದ ಬಂಡವಾಳ ಅಥವಾ ಓವರ್ಹೆಡ್ ಚಿಕಿತ್ಸೆ. ಎರಡೂ ಆಯ್ಕೆಗಳಿಗೆ ಒಂದೇ ಲೆಕ್ಕಪತ್ರ ವಿಧಾನವನ್ನು ಬಳಸಿ. ಡೌನ್ಸ್ಟ್ರೀಮ್ ರೋಬೋಟ್ ಉಚಿತವಲ್ಲ ಏಕೆಂದರೆ ಅದರ ವೆಚ್ಚವು ಮೋಲ್ಡಿಂಗ್-ಮೆಷಿನ್ ಉಲ್ಲೇಖದ ಹೊರಗೆ ಇರುತ್ತದೆ.
ಪುನರಾವರ್ತಿತ ಮಾನವ ಕಾರ್ಯಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡಿ. ಯಾರಾದರೂ ಇನ್ನೂ ವಸ್ತುಗಳನ್ನು ಪುನಃ ತುಂಬಿಸಬಹುದು, ಸ್ಕ್ರ್ಯಾಪ್, ಮಾದರಿ ಭಾಗಗಳನ್ನು ಸರಿಸಬಹುದು, ಪೆಟ್ಟಿಗೆಗಳನ್ನು ಬದಲಾಯಿಸಬಹುದು, ಉಪಕರಣವನ್ನು ನಿರ್ವಹಿಸಬಹುದು ಮತ್ತು ಅಲಾರಮ್ಗಳಿಗೆ ಪ್ರತಿಕ್ರಿಯಿಸಬಹುದು. ಸ್ವಯಂಚಾಲಿತ ಅನುಕ್ರಮವು ಚಾಲನೆಯಲ್ಲಿರುವಾಗ ಮಾತ್ರವಲ್ಲದೆ ಸಾಮಾನ್ಯ ಶಿಫ್ಟ್ನಲ್ಲಿ ಕೆಲಸದ ಹೊರೆಯನ್ನು ಅಂದಾಜು ಮಾಡಿ. ವಿಳಂಬವಾದ ಪರಿಶೀಲನೆಗಳು ಅಥವಾ ಮರುಪಡೆಯುವಿಕೆ ಇಲ್ಲದೆ ಆಪರೇಟರ್ ಒಂದಕ್ಕಿಂತ ಹೆಚ್ಚು ಸೆಲ್ಗಳಿಗೆ ಸುರಕ್ಷಿತವಾಗಿ ಸೇವೆ ಸಲ್ಲಿಸಬಹುದೇ ಎಂದು ನಿರ್ಧರಿಸಿ.
ವೀಕ್ಷಣಾ ಅವಧಿಗೆ kWh ನಲ್ಲಿ ವಿದ್ಯುತ್ ಶಕ್ತಿಯನ್ನು ಬಳಸಿ ಮತ್ತು ಅದೇ ಅವಧಿಯಿಂದ ಸ್ವೀಕರಿಸಿದ ಪಾತ್ರೆಗಳನ್ನು ಬಳಸಿ. kW ನಲ್ಲಿನ ಶಕ್ತಿಯು ವಿಭಿನ್ನ ಪ್ರಮಾಣವಾಗಿದೆ. ಸಂಪೂರ್ಣ ರೇಖೆಯನ್ನು ಹೋಲಿಸುವಾಗ ಒಪ್ಪಿದ ಸಹಾಯಕಗಳನ್ನು ಸೇರಿಸಿ, ವಿಶೇಷವಾಗಿ ಸಂಕೋಚಕ, ಚಿಲ್ಲರ್ ಅಥವಾ ಗ್ರೈಂಡರ್ ಪ್ರಸ್ತಾಪಗಳ ನಡುವೆ ಬದಲಾದರೆ. ದಿಉಪಯುಕ್ತತೆಯ ಅವಶ್ಯಕತೆಗಳ ಮಾರ್ಗದರ್ಶಿಸಂಪರ್ಕಿತ ಶಕ್ತಿ ಮತ್ತು ಕಾರ್ಯಾಚರಣೆಯ ಬೇಡಿಕೆಯು ಏಕೆ ಪ್ರತ್ಯೇಕವಾಗಿ ಉಳಿಯಬೇಕು ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಆಗಾಗ್ಗೆ ಸ್ವರೂಪ ಬದಲಾವಣೆಗಳಿಗಾಗಿ, ಪ್ರತಿ SKU ಗೆ ಅಗತ್ಯವಿರುವ ಫಿಕ್ಚರ್ಗಳು ಮತ್ತು ಬಿಡಿ ಉಪಕರಣಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ. ಕಡಿಮೆ ಆರಂಭಿಕ ಸೆಲ್ ಬೆಲೆಯನ್ನು ಕಷ್ಟಕರವಾದ ಬದಲಾವಣೆಗಳು ಅಥವಾ ಹೆಚ್ಚುವರಿ ಫಾರ್ಮ್ಯಾಟ್ ಭಾಗಗಳಿಂದ ಸರಿದೂಗಿಸಬಹುದು. ವ್ಯತಿರಿಕ್ತವಾಗಿ, ಪ್ರಾಯೋಗಿಕ ಹಸ್ತಚಾಲಿತ ಮುಕ್ತಾಯದ ಮಾರ್ಗದೊಂದಿಗೆ ಕಡಿಮೆ-ಪ್ರಮಾಣದ ಉತ್ಪನ್ನಕ್ಕೆ ಅತ್ಯಾಧುನಿಕ ವರ್ಗಾವಣೆ ವ್ಯವಸ್ಥೆಯು ಅನಗತ್ಯವಾಗಿರಬಹುದು.
ಅವರು ತೆಗೆದುಹಾಕುವ ಉತ್ಪಾದನಾ ನಿರ್ಬಂಧಗಳು, ಅವರು ಪರಿಶೀಲಿಸಬಹುದಾದ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಮತ್ತು ಅವರು ಬಿಟ್ಟುಬಿಡುವ ಪುನರಾವರ್ತಿತ ಕೆಲಸದ ಮೂಲಕ ಶ್ರೇಣಿಯ ಪ್ರಸ್ತಾಪಗಳನ್ನು ನಾವು ಶಿಫಾರಸು ಮಾಡುತ್ತೇವೆ. ಆ ಪ್ರಯೋಜನಗಳು ಕಾರ್ಖಾನೆಯ ನೈಜ ವೇಳಾಪಟ್ಟಿಗೆ ಸರಿಹೊಂದಿದಾಗ ಹೆಚ್ಚು ಸ್ವಯಂಚಾಲಿತ ಕೋಶವು ತನ್ನ ಸ್ಥಾನವನ್ನು ಗಳಿಸುತ್ತದೆ. "ಮಾನವರಹಿತ" ಸಾಕಷ್ಟು ಹಣಕಾಸಿನ ವಾದವಲ್ಲ.
ಸಾರ್ವತ್ರಿಕ ಮರುಪಾವತಿ ಕ್ಲೈಮ್ಗಿಂತ ಹೆಚ್ಚಾಗಿ ಸೂಕ್ಷ್ಮತೆಯ ಪ್ರಕರಣಗಳನ್ನು ಕೇಳಿ. ಖರೀದಿದಾರನ ಸ್ವಂತ ವೆಚ್ಚವನ್ನು ಬಳಸಿಕೊಂಡು ನಿರೀಕ್ಷಿತ ಬೇಡಿಕೆ, ಕಡಿಮೆ ಬಳಕೆ ಮತ್ತು ಹೆಚ್ಚು ಆಗಾಗ್ಗೆ ಬದಲಾವಣೆಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಅದು ಮಾರಾಟದ ಪರಿಮಾಣಗಳು ಅಥವಾ ಉತ್ಪನ್ನ ಮಿಶ್ರಣವನ್ನು ಬದಲಾಯಿಸಿದಾಗಲೂ ಹೂಡಿಕೆಯ ನಿರ್ಧಾರವನ್ನು ಉಪಯುಕ್ತವಾಗಿಸುತ್ತದೆ.
ಆರ್ಡರ್ ಮಾಡುವ ಮೊದಲು ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ಅನುಮೋದಿಸಿ
ಖರೀದಿ ಆದೇಶದ ಮೊದಲು ಆಯ್ಕೆಮಾಡಿದ ಪರಿಕಲ್ಪನೆಯನ್ನು ಒಪ್ಪಿದ ಸಲಕರಣೆಗಳ ಪಟ್ಟಿ, ಸೆಲ್ ಲೇಔಟ್ ಮತ್ತು ಸ್ವೀಕಾರ ಪ್ರೋಟೋಕಾಲ್ ಆಗಿ ಪರಿವರ್ತಿಸಿ. ಅತ್ಯಂತ ದುಬಾರಿ ಅಸ್ಪಷ್ಟತೆಯು ಹೆಚ್ಚಾಗಿ ಕಾಣೆಯಾದ ಸಂವೇದಕವಲ್ಲ. ಇದು ಪ್ರತಿ ಪಕ್ಷವು ಬೇರೆಯವರಿಗೆ ಸೇರಿದೆ ಎಂದು ಭಾವಿಸುವ ಗಡಿಯಾಗಿದೆ.
ಕಾಂಪ್ಯಾಕ್ಟ್ ಬಾಟಲ್ ಯೋಜನೆಗಾಗಿ, ದಿ2 L ಏಕ-ನಿಲ್ದಾಣ ವೇದಿಕೆಕಾಂಕ್ರೀಟ್ ಆರಂಭಿಕ ಹಂತವನ್ನು ನೀಡುತ್ತದೆ. ಅದರ ಪ್ರಕಟಿತ ಅಚ್ಚು ಹೊದಿಕೆ ಮತ್ತು ಸಣ್ಣ-ಬಾಟಲ್ ಬಹು-ಔಟ್ಲೆಟ್ ಆಯ್ಕೆಗಳು ಆರಂಭಿಕ ಫಿಟ್ ವಿಮರ್ಶೆಯನ್ನು ಅನುಮತಿಸುತ್ತದೆ. ನಿಜವಾದ ಡ್ರಾಯಿಂಗ್, ರಾಳ, ಹೆಡ್ ಅರೇಂಜ್ಮೆಂಟ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸ್ಕೋಪ್ ಪ್ರಸ್ತಾವಿತ ನಿರ್ಮಾಣವನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ. ಕೇವಲ ಪರಿಮಾಣದಿಂದ ಆ ಸಂರಚನೆಯನ್ನು ಆಯ್ಕೆ ಮಾಡಬೇಡಿ.
ಟ್ರಯಲ್ ಉತ್ತರವನ್ನು ಖರೀದಿಸುವ ಪ್ರಶ್ನೆಗಳನ್ನು ಮಾಡಿ
ಪ್ರಯೋಗವು ಒಪ್ಪಿದ ಉತ್ಪನ್ನದ ವ್ಯಾಖ್ಯಾನವನ್ನು ಬಳಸಬೇಕು ಮತ್ತು ಉಲ್ಲೇಖಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ಬೆಂಬಲಿಸುವ ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಒಳಗೊಂಡಿರಬೇಕು. ಸೋರಿಕೆ ಪರೀಕ್ಷೆ ಅಥವಾ ಟ್ರಿಮ್ಮಿಂಗ್ ವಿತರಣಾ ಗಡಿಯ ಭಾಗವಾಗಿದ್ದರೆ, ಸಂಬಂಧವಿಲ್ಲದ ಸ್ವತಂತ್ರ ಚಕ್ರವನ್ನು ಪ್ರಸ್ತುತಪಡಿಸುವ ಬದಲು ಕೋಶದೊಂದಿಗೆ ಅದನ್ನು ಪ್ರದರ್ಶಿಸಿ. ಅನೇಕ ಸ್ಥಾನಗಳು ದುರ್ಬಲ ಔಟ್ಲೆಟ್ ಅಥವಾ ಕುಳಿಯನ್ನು ಮರೆಮಾಡಬಹುದಾದ ಮಾದರಿ ಗುರುತನ್ನು ಸಂರಕ್ಷಿಸಿ.
ಸ್ವೀಕಾರ ದಾಖಲೆಯು ಪ್ರತಿ ಕ್ಲೈಮ್ ಅನ್ನು ವಿಧಾನ, ಮಿತಿ ಮತ್ತು ಗಮನಿಸಿದ ಫಲಿತಾಂಶಕ್ಕೆ ಸಂಪರ್ಕಿಸಬೇಕು. ಆಧಾರವಾಗಿರುವ ಸ್ಥಿತಿಯಿಲ್ಲದೆ "ಉತ್ತೀರ್ಣ" ಎಂಬ ಪದವು ಖರೀದಿದಾರನ ಕಾರ್ಖಾನೆಯಲ್ಲಿ ಕಾರ್ಯಾರಂಭ ಮಾಡಲು ಮಾರ್ಗದರ್ಶನ ನೀಡುವುದಿಲ್ಲ. ದಿಕಿಂಗ್ಗಲ್ FAT ಮಾರ್ಗದರ್ಶಿಆ ಪುರಾವೆಗಳಿಗೆ ಸಂಪೂರ್ಣ ಚೌಕಟ್ಟನ್ನು ಒದಗಿಸುತ್ತದೆ.
- ಗುರುತನ್ನು ನಿರ್ಮಿಸಿ:ಯಂತ್ರ, ಉಪಕರಣ, ನಿಯಂತ್ರಣ ಆವೃತ್ತಿ ಮತ್ತು ಒಳಗೊಂಡಿತ್ತು ಮಾಡ್ಯೂಲ್.
- ಪರೀಕ್ಷಾ ಷರತ್ತುಗಳು:ಉತ್ಪನ್ನ, ರಾಳ, ಸಕ್ರಿಯ ಸ್ಥಾನಗಳು ಮತ್ತು ಉಪಯುಕ್ತತೆಯ ಪರಿಸ್ಥಿತಿಗಳು.
- ಗುಣಮಟ್ಟ:ನಿರ್ಣಾಯಕ ಅಳತೆಗಳು, ಕ್ರಿಯಾತ್ಮಕ ಪರೀಕ್ಷೆಗಳು ಮತ್ತು ಕಾರಣಗಳನ್ನು ತಿರಸ್ಕರಿಸುವುದು.
- ಸಾಲಿನ ಕಾರ್ಯಕ್ಷಮತೆ:ಸ್ವೀಕರಿಸಿದ ಎಣಿಕೆ, ವೀಕ್ಷಣಾ ಅವಧಿ, ನಿಲುಗಡೆಗಳು ಮತ್ತು ಮಧ್ಯಸ್ಥಿಕೆಗಳು.
- ಚೇತರಿಕೆ:ಒಪ್ಪಿದ ದೋಷದ ಸನ್ನಿವೇಶಗಳು ಮತ್ತು ಪ್ರದರ್ಶಿಸಲಾದ ಮರುಪ್ರಾರಂಭದ ಅನುಕ್ರಮ.
- ಹಸ್ತಾಂತರ:ರೇಖಾಚಿತ್ರಗಳು, ಕೈಪಿಡಿಗಳು, ಉಪಕರಣ ಮಾಹಿತಿ, ಬ್ಯಾಕ್ಅಪ್ಗಳು ಮತ್ತು ತೆರೆದ ವಸ್ತುಗಳು.
ಸಾಗಣೆಗೆ ಮೊದಲು ಸಸ್ಯ ಸೇವೆಗಳು ಅಥವಾ ಮೂರನೇ ವ್ಯಕ್ತಿಯ ಉಪಕರಣಗಳನ್ನು ಪುನರುತ್ಪಾದಿಸಲಾಗದ ಸೈಟ್ ಸ್ವೀಕಾರದಿಂದ ಪ್ರತ್ಯೇಕ ಕಾರ್ಖಾನೆ ಸ್ವೀಕಾರ. ಉಳಿದಿರುವ ಚೆಕ್ಗಳನ್ನು ಮುಂಚಿತವಾಗಿ ಗುರುತಿಸಿ ಮತ್ತು ಜವಾಬ್ದಾರಿಯನ್ನು ನಿಯೋಜಿಸಿ. ಫ್ಯಾಕ್ಟರಿ ಪ್ರಯೋಗವು ಅದು ಒಳಗೊಂಡಿರದ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಪರಿಶೀಲಿಸಲು ಸದ್ದಿಲ್ಲದೆ ಕ್ಲೈಮ್ ಮಾಡಬಾರದು.
ತರಬೇತಿಯು ಸಾಮಾನ್ಯ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಒಳಗೊಂಡಿರಬೇಕು ಮತ್ತು ಉದ್ಯೋಗಗಳ ಯಾಂತ್ರೀಕರಣವು ಹಿಂದೆ ಬಿಡುತ್ತದೆ. ಆಪರೇಟರ್ಗಳು ವಿಫಲ ವರ್ಗಾವಣೆಯನ್ನು ಗುರುತಿಸಬೇಕು, ಆರಂಭಿಕ ಎಚ್ಚರಿಕೆಯನ್ನು ಅರ್ಥೈಸಿಕೊಳ್ಳಬೇಕು ಮತ್ತು ಅನುಮೋದಿತ ಮರುಪಡೆಯುವಿಕೆ ವಿಧಾನವನ್ನು ಅನುಸರಿಸಬೇಕು. ನಿರ್ವಹಣೆಗೆ ರೇಖಾಚಿತ್ರಗಳು, ಉಡುಗೆ-ಭಾಗ ಮಾಹಿತಿ ಮತ್ತು ಕೋಶವನ್ನು ಬೆಂಬಲಿಸಲು ಅಗತ್ಯವಿರುವ ಪ್ರವೇಶದ ಅಗತ್ಯವಿದೆ.
ಕಿಂಗ್ಗಲ್ ಜೊತೆಗೆ ಸ್ವಯಂಚಾಲಿತ ಹೊರತೆಗೆಯುವಿಕೆ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ಚರ್ಚಿಸಿ.ಕಂಟೇನರ್ ಡ್ರಾಯಿಂಗ್, ರೆಸಿನ್ ಗ್ರೇಡ್, ಮುಗಿದ ತೂಕ, ಅಗತ್ಯವಿರುವ ಪರೀಕ್ಷೆಗಳು, ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿ ಮತ್ತು ಯೋಜಿತ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಕಳುಹಿಸಿಯೋಜನೆಯ ವಿಚಾರಣೆ ಪುಟ.
ಸಂಪರ್ಕ:sales@kinggle.com · +86-574-87103665. ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಉತ್ಪನ್ನ ಮತ್ತು ಸಾಲಿನ ಗಡಿಯು ಕೇವಲ ಯಂತ್ರದ ಬೆಲೆಯ ವಿನಂತಿಗಿಂತ ಕಾನ್ಫಿಗರೇಶನ್ ವಿಮರ್ಶೆಯನ್ನು ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿಸುತ್ತದೆ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಸ್ವಯಂಚಾಲಿತ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವು ಸಂಪೂರ್ಣ ಉತ್ಪಾದನಾ ಸಾಲಿನಂತೆಯೇ ಇದೆಯೇ?
ಇಲ್ಲ. ಉತ್ಪನ್ನ ತೆಗೆಯುವಿಕೆ, ಟ್ರಿಮ್ಮಿಂಗ್, ತಪಾಸಣೆ ಅಥವಾ ಪ್ಯಾಕಿಂಗ್ ಪ್ರತ್ಯೇಕವಾಗಿ ಉಳಿದಿರುವಾಗ ಸ್ವಯಂಚಾಲಿತ ಯಂತ್ರವು ಮೋಲ್ಡಿಂಗ್ ಚಲನೆಯನ್ನು ನಿಯಂತ್ರಿಸಬಹುದು. ಸಂಪೂರ್ಣ ಉತ್ಪಾದನಾ ರೇಖೆಯು ಆ ಕಾರ್ಯಾಚರಣೆಗಳ ನಡುವಿನ ವರ್ಗಾವಣೆ, ನಿಯಂತ್ರಣಗಳು ಮತ್ತು ಗುಣಮಟ್ಟದ ಗಡಿಯನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತದೆ. ಒಳಗೊಂಡಿರುವ ಪ್ರತಿಯೊಂದು ಮಾಡ್ಯೂಲ್, ಹಸ್ತಚಾಲಿತ ಕಾರ್ಯ ಮತ್ತು ಹೊರಗಿಡಲಾದ ಸೇವೆಯನ್ನು ಗುರುತಿಸುವ ಸಲಕರಣೆಗಳ ಪಟ್ಟಿ ಮತ್ತು ವಿನ್ಯಾಸಕ್ಕಾಗಿ ಕೇಳಿ. ಖರೀದಿಯ ವಿವರಣೆಯು ಸ್ವಯಂಚಾಲಿತ ಪದವಲ್ಲ, ಏನನ್ನು ತಲುಪುತ್ತದೆ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ.
ಸಂಪೂರ್ಣ ಸ್ವಯಂಚಾಲಿತ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರಕ್ಕೆ ಇನ್ನೂ ನಿರ್ವಾಹಕರು ಅಗತ್ಯವಿದೆಯೇ?
ಹೌದು. ವಸ್ತು ಮರುಪೂರಣ, ಗುಣಮಟ್ಟದ ಮಾದರಿ, ಪರಿಕರ ಬದಲಾವಣೆಗಳು, ನಿರ್ವಹಣೆ ಮತ್ತು ದೋಷ ಮರುಪಡೆಯುವಿಕೆಗೆ ಇನ್ನೂ ನಿಯೋಜಿಸಲಾದ ಜವಾಬ್ದಾರಿಗಳ ಅಗತ್ಯವಿದೆ. ಪ್ರತಿ ಉತ್ಪಾದನಾ ಕಾರ್ಯವನ್ನು ತೆಗೆದುಹಾಕದೆಯೇ ಆಟೊಮೇಷನ್ ಪುನರಾವರ್ತಿತ ನಿರ್ವಹಣೆಯನ್ನು ತೆಗೆದುಹಾಕಬಹುದು. ಪ್ಯಾಕಿಂಗ್ ಮತ್ತು ಸ್ಕ್ರ್ಯಾಪ್ ನಿರ್ವಹಣೆ ಸೇರಿದಂತೆ ಪೂರ್ಣ ಶಿಫ್ಟ್ ಮತ್ತು ನಿಜವಾದ ಸೇವಾ ವಿನ್ಯಾಸದ ಸುತ್ತಲೂ ಸಿಬ್ಬಂದಿಯನ್ನು ಯೋಜಿಸಿ. ಕ್ಯಾಮರಾ ಚೌಕಟ್ಟಿನ ಹೊರಗೆ ಬೆಂಬಲ ಸಿಬ್ಬಂದಿ ಉಳಿಯುವ ಕಿರು ಪ್ರದರ್ಶನದಿಂದ ಕಾರ್ಮಿಕರ ಅಂದಾಜನ್ನು ಪಡೆಯಬೇಡಿ.
ಸ್ವಯಂಚಾಲಿತ ಡಿಫ್ಲಾಶಿಂಗ್, ಬಾಟಲ್ ಸೋರಿಕೆ ಪರೀಕ್ಷೆ ಮತ್ತು ಪ್ಯಾಕಿಂಗ್ ಅನ್ನು ಪ್ರಮಾಣಿತವಾಗಿ ಸೇರಿಸಲಾಗಿದೆಯೇ?
ಅವರು ಎಂದು ಭಾವಿಸಬೇಡಿ. ಉದ್ಧರಣವು ಪ್ರತಿ ಕಾರ್ಯಾಚರಣೆ, ಸರಬರಾಜು ಮಾಡಿದ ಉಪಕರಣಗಳು, ಉತ್ಪನ್ನ-ನಿರ್ದಿಷ್ಟ ಉಪಕರಣಗಳು, ಪರೀಕ್ಷಾ ವಿಧಾನ ಮತ್ತು ತಿರಸ್ಕರಿಸುವ ಮಾರ್ಗವನ್ನು ಗುರುತಿಸಬೇಕು. ಟೇಕ್-ಔಟ್ ಘಟಕವು ಸೋರಿಕೆ ಪರೀಕ್ಷಕವಲ್ಲ, ಮತ್ತು ಸ್ವಯಂಚಾಲಿತ ಕನ್ವೇಯರ್ ಸ್ವಯಂಚಾಲಿತ ಪ್ಯಾಕಿಂಗ್ ಸಿಸ್ಟಮ್ ಅಲ್ಲ. ಪ್ರತಿ ಉಲ್ಲೇಖಿಸಿದ ಮಾಡ್ಯೂಲ್ಗೆ, ಅದು ಯಾವ ಅಪೂರ್ಣ ಸ್ಥಿತಿಯನ್ನು ಪಡೆಯುತ್ತದೆ ಮತ್ತು ಅದು ಯಾವ ಸ್ವೀಕೃತ ಸ್ಥಿತಿಯನ್ನು ನೀಡುತ್ತದೆ ಎಂದು ಕೇಳಿ.
ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಹೊರತೆಗೆಯುವ ಬ್ಲೋ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರವನ್ನು ಸ್ವಯಂಚಾಲಿತಗೊಳಿಸಬಹುದೇ?
ಪ್ರಾಯಶಃ, ಆದರೆ ಕಾರ್ಯಸಾಧ್ಯತೆಯು ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ನಿಯಂತ್ರಣ ವ್ಯವಸ್ಥೆ, ಕಾವಲು, ಲಭ್ಯವಿರುವ ಸ್ಥಳ, ಅಚ್ಚು ತೆರೆಯುವಿಕೆ, ಉತ್ಪನ್ನ ಬಿಡುಗಡೆ ಮತ್ತು ವರ್ಗಾವಣೆ ವ್ಯವಸ್ಥೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಭಾಗವು ಪ್ರಸ್ತಾವಿತ ಹಿಡಿತ, ಟ್ರಿಮ್ಮಿಂಗ್ ಮತ್ತು ತಪಾಸಣೆ ನೆಲೆವಸ್ತುಗಳಿಗೆ ಸರಿಹೊಂದಬೇಕು. ರೋಬೋಟ್ ಅಥವಾ ಕನ್ವೇಯರ್ ಅನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಖರೀದಿಸುವ ಮೊದಲು ಸಂಪೂರ್ಣ ಸೆಲ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ. ಒಂದು ರೆಟ್ರೊಫಿಟ್ ಒಂದು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಏಕೀಕರಣ ಜವಾಬ್ದಾರಿ, ನವೀಕರಿಸಿದ ಅಪಾಯದ ಮೌಲ್ಯಮಾಪನ ಮತ್ತು ಒಪ್ಪಿದ ಉತ್ಪಾದನಾ ಪ್ರಯೋಗವನ್ನು ಒಳಗೊಂಡಿರಬೇಕು.
ಸ್ವಯಂಚಾಲಿತ ಲೈನ್ನ ಔಟ್ಪುಟ್ ಅನ್ನು ಖರೀದಿದಾರರು ಹೇಗೆ ಪರಿಶೀಲಿಸಬೇಕು?
ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ವೀಕ್ಷಣಾ ಅವಧಿಯಲ್ಲಿ ಒಪ್ಪಿಕೊಂಡ ಅಂತಿಮ ಡಿಸ್ಚಾರ್ಜ್ ಪಾಯಿಂಟ್ನಲ್ಲಿ ಸ್ವೀಕರಿಸಿದ ಪಾತ್ರೆಗಳನ್ನು ಎಣಿಸಿ. ರಾಳ, ಉತ್ಪನ್ನ, ಅಚ್ಚು, ಸಕ್ರಿಯ ಸ್ಥಾನಗಳು, ಉಪಯುಕ್ತತೆಗಳು ಮತ್ತು ಒಳಗೊಂಡಿರುವ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಗುರುತಿಸಿ. ನಿರಾಕರಣೆಗಳು, ನಿಲುಗಡೆಗಳು ಮತ್ತು ಹಸ್ತಚಾಲಿತ ಮಧ್ಯಸ್ಥಿಕೆಗಳನ್ನು ದಾಖಲೆಯಲ್ಲಿ ಇರಿಸಿ. ಸ್ವೀಕರಿಸಿದ ಸಾಲಿನ ಔಟ್ಪುಟ್ನಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಒಟ್ಟು ಮೋಲ್ಡಿಂಗ್ ಔಟ್ಪುಟ್ ಅನ್ನು ವರದಿ ಮಾಡಿ. ಕ್ಯಾಟಲಾಗ್ ಡ್ರೈ-ಸೈಕಲ್ ಮೌಲ್ಯವು ಈ ಉತ್ಪಾದನಾ ಪ್ರಯೋಗಕ್ಕೆ ಬದಲಿಯಾಗಿಲ್ಲ.